 日本語



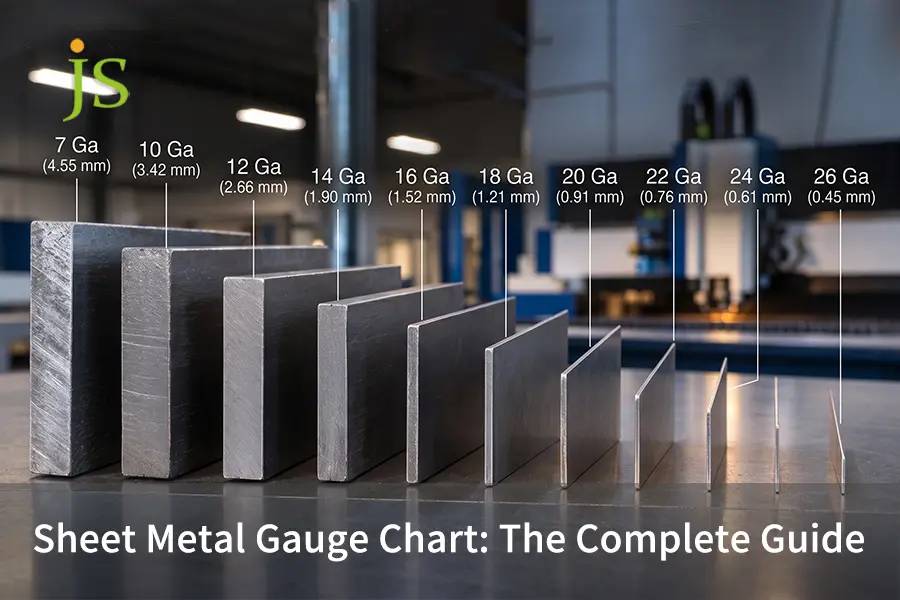

板金ゲージ表 これは、炭素鋼、ステンレス鋼、アルミニウム、および亜鉛メッキ鋼板の厚さについて、非線形ゲージ数値を線形測定値に変換するツールです。
板金ゲージシステムは逆です。
数値が小さいほど材料が厚くなります。同じゲージ番号でも合金によって厚さが同じとは限りません。鋼は メーカー標準ゲージ(MSG)これは重量に基づいており、一方アルミニウムは ブラウン&シャープ(B&S) 幾何学的スケール。そのため、16ゲージの鋼板(1.52mm)は、16ゲージのアルミニウム板(1.29mm)よりも明らかに厚くなります。
今日の製造における品質と性能には、旧式のゲージ番号を、確立されたASTM圧延公差を満たす十進寸法に変換する必要があります。この重要なステップにより、プレスブレーキの金型損傷を防ぎ、正しい曲げ代を確保し、エラーのない組み立てが促進されます。CADモデリングから生産への移行時には、検証済みの 板金加工サービス 曖昧なゲージ図面を、再現性の高い高歩留まりの部品に変換する。
コアエンジニアリングの要点:ゲージ変換の簡単な概要
直接的な技術的結論: 板金ゲージは、長さを測定するための普遍的に適用可能な単位ではありません。16ゲージの炭素鋼板(厚さ1.52 mm)は 17.8%厚くなった 16ゲージ(厚さ1.29mm)のアルミニウム板よりも薄い。図面には、厚さをミリメートル単位の小数点以下まで正確に指定し、ASTM/ISO規格の許容値を明記することが不可欠である。
|
材質:合金 |
準拠基準 |
16ゲージ厚さ(公称) |
ASTM許容範囲 |
最小内曲げ半径 (Rmin) |
推奨Vダイ |
|
冷間圧延鋼 |
MSG(ASTM A1008) |
0.0598インチ / 1.52 mm |
±0.005インチ(±0.13 mm) |
1.0 x T (1.50 mm) |
6~8 x T |
|
ステンレス鋼(304) |
USS(ASTM A240) |
0.0625インチ / 1.59 mm |
±0.005インチ(±0.13 mm) |
1.5 x T (2.50 mm) |
8 x T |
|
アルミニウム(5052-H32) |
B&S(ASTM B209) |
0.0508インチ / 1.29 mm |
±0.003インチ(±0.08 mm) |
1.5 x T (2.00 mm) |
6 x T |
|
亜鉛メッキ鋼 |
ASTM A653 タイプB |
0.0635インチ / 1.61 mm |
±0.006インチ(±0.15 mm) |
1.0 x T (1.60 mm) |
6~8 x T |
データソース:ASTM A568、A480、A653、A240、A1008、およびB209規格仕様から編集。
部品表(BOM)の公差検証証明書が必要ですか? DFMの即時見積もりと公差監査を入手 JS Precisionから12時間以内にお届けします。
板金ゲージの数値が逆順で、材質によって異なるのはなぜですか?
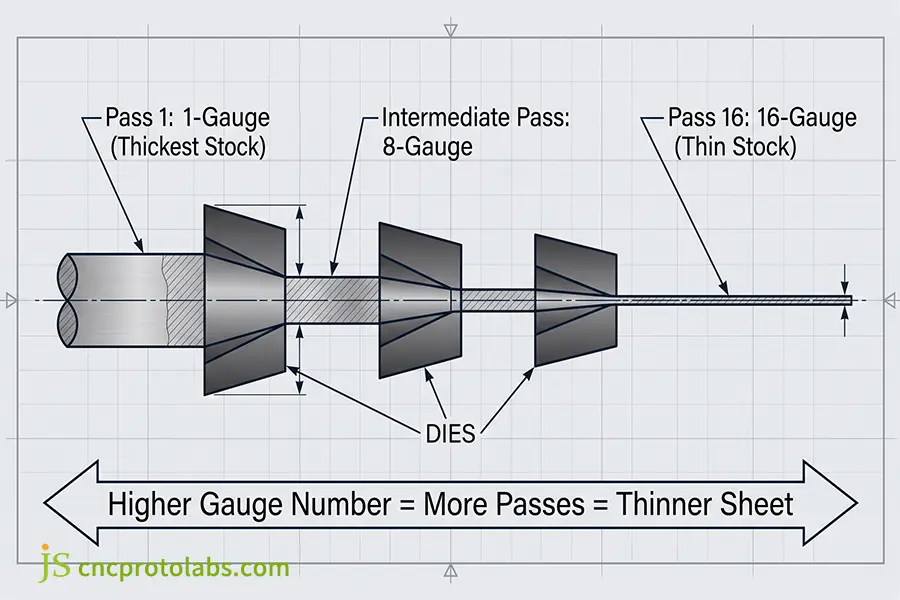
ゲージ番号が逆になっているのは、これらが初期のイギリスの製鉄所における線引きと圧延の工程から派生したものであるためです。ゲージ番号は、インゴットが連続して引き抜かれたダイスの数を表していました。各段階の圧延によって板は薄くなるため、冶金学的基準に関係なく、ゲージ番号が大きいほど実際の板厚は小さくなります。
逆番号付けの機械的起源
工業用金属加工の歴史を知ることで、逆番号付けの理由を理解するのに役立つ。
- 最初の還元工程: 金属の塊は、金型を一度通すことで、1ゲージの鋼材となった。
- 後続の処理パス: この材料をさらに15個のますますきついダイに通した結果、 16ゲージの銃床そのため、断面が非常に薄くなる。
- 加工硬化蓄積量: 段階的な絞り加工を行うたびに塑性ひずみが生じ、材料の降伏強度が増加する一方で延性伸びは減少した。特定の加工工程の間には、脆性引張破壊を防ぐために焼きなまし処理が行われた。
- 現代の工具における類似点: 現代の順送金型は、このプロセスと同等であり、工具規格は当社の特定規格に記載されているものと同じです。 金属プレス加工ガイド。
- 計量標準化: 歴史的記録 米国国立標準技術研究所(NIST) 従来のゲージ整数は、処理中に行われたパスの回数に基づいており、移動距離に基づいていなかったため、今日のエンジニアはそれらをメートル法単位に変換している。
密度定数がどのようにして個別の標準を生み出したか
以前の規格では、一定の線形厚さではなく、平方インチあたりの重量が基準となっていた。
- メーカー標準ゲージ(MSG): 錬鉄の密度を考慮して炭素鋼に合うように配合されています。 480ポンド/立方フィート(7,688 kg/立方メートル) そして、1インチ厚の鋼板を41.82ポンド/平方フィートで固定する。したがって、後続の各ゲージは、その基本重量に対する割合となる。
- 米国標準艦(USS): 1893年に米国議会によって鉄鋼板に対する課税目的で制定された、想定される板密度に基づく 1立方フィートあたり489.6ポンド(7,842 kg/m³)これは他の規格とはやや異なっていた。その後、ステンレス鋼メーカーはUSS規格を採用し、ステンレス鋼板は炭素鋼板よりもやや厚くなった。
- ブラウン&シャープ(B&S)スケール: このゲージは、鉄の重量ではなく幾何級数を用いて、アルミニウム、真鍮、銅などの非鉄金属用に特別に設計されています。目盛りを設定するために使用された2本の固定ワイヤーは、0.4600インチの0000ゲージと、0.0050インチの36ゲージでした。
- 身体的な違い: アルミニウムは約 鋼鉄の3分の1の密度同じ面積重量でも、物理的な寸法は全く異なる。
- プロセス理解: これらの異なる冶金基準を習得することが、 板金加工とは何ですか? 特注受託製造において。
標準板金ゲージ表に公差を記載すると、どのようなものになるのでしょうか?
A 板金ゲージ表 標準ゲージ番号と、厳密な圧延公差内で測定された厚さの寸法(インチおよびミリメートル)との間の数学的な関係を定めます。これらのゲージ番号は、ステンレス鋼の場合はASTM A480、冷間圧延炭素鋼の場合はASTM A568に従って標準化されており、許容される板金厚さ公差は通常、以下の範囲内に収まります。 薄板の場合±0.004インチ(±0.10 mm)、薄板の場合±0.010インチ(±0.25 mm) 構造用厚板向け。
エンジニアが規格を参照する場合 ゲージから厚さへの換算表そのため、エンジニアは製造工程において、公称寸法ではなく、実用的な公差を考慮に入れる必要がある。
炭素鋼板の厚さおよび公差表(MSG規格)
冷間圧延炭素鋼板は、製造業者標準ゲージ(MSG)およびASTM A568/A1008圧延規格に準拠しています。
|
ゲージ(Ga) |
小数点インチ |
メートル法(mm) |
ASTM A568 範囲 |
主な機械的使用事例 |
|
7ゲージ |
0.1793インチ |
4.55 mm |
4.32 mm~4.78 mm |
構造用ベースプレート、産業機械フレーム |
|
8ゲージ |
0.1644インチ |
4.18 mm |
3.96 mm~4.40 mm |
重機用ブラケット、土木機械用キャブ構造 |
|
10ゲージ |
0.1345インチ |
3.42 mm |
3.22 mm~3.62 mm |
頑丈なシャーシブラケット、輸送用マウント |
|
11ゲージ |
0.1196インチ |
3.04 mm |
2.86 mm~3.22 mm |
重い取り付けプレート、機器筐体 |
|
12ゲージ |
0.1046インチ |
2.66 mm |
2.48 mm~2.84 mm |
構造フレーム、頑丈な棚 |
|
13ゲージ |
0.0897インチ |
2.28 mm |
2.12 mm~2.44 mm |
マテリアルハンドリング用治具、トレーラー側壁 |
|
14ゲージ |
0.0747インチ |
1.90 mm |
1.75 mm~2.05 mm |
重量級電子機器ラック、車両ボディブラケット |
|
16ゲージ |
0.0598インチ |
1.52 mm |
1.39 mm~1.65 mm |
電気筐体、制御盤 |
|
18ゲージ |
0.0478インチ |
1.21 mm |
1.08 mm~1.34 mm |
自動車内装構造、機器カバー |
|
20ゲージ |
0.0359インチ |
0.91 mm |
0.81 mm~1.01 mm |
標準的な空調ダクト、軽家電製品の筐体 |
|
22ゲージ |
0.0299インチ |
0.76 mm |
0.68 mm~0.84 mm |
建築用防水板、照明器具 |
|
24ゲージ |
0.0239インチ |
0.61 mm |
0.53 mm~0.69 mm |
小型家電製品、軽ダクト |
|
26ゲージ |
0.0179インチ |
0.45 mm |
0.39 mm~0.51 mm |
音響用穴あきライナー、軽量音響バッフル |
|
28ゲージ |
0.0149インチ |
0.38 mm |
0.32 mm~0.44 mm |
高密度ヒートシンク、断熱材ラップ |
データソース:冷間圧延鋼板に関するASTM A568/A568M規格。
ステンレス鋼板の厚さおよび公差表(USS規格)
オーステナイト系ステンレス鋼ウナギ(304等級および316等級)は米国規格に適合しています。 ASTM A240およびASTM A480に基づく(USS)スケール。
|
ゲージ(Ga) |
小数点インチ |
メートル法(mm) |
ASTM A480 範囲 |
主な機械的使用事例 |
|
8ゲージ |
0.1719インチ |
4.37 mm |
4.14 mm~4.60 mm |
業務用オートクレーブ容器、廃水スクリーン |
|
10ゲージ |
0.1350インチ |
3.43 mm |
3.23 mm~3.63 mm |
食品加工用タンク、化学薬品用圧力容器 |
|
11ゲージ |
0.1200インチ |
3.05 mm |
2.87 mm~3.23 mm |
業務用食器洗浄機、腐食性ポンプカバー |
|
12ゲージ |
0.1094インチ |
2.78 mm |
2.60 mm~2.96 mm |
船舶用デッキ金具、衛生設備用フレーム |
|
13ゲージ |
0.0938インチ |
2.38 mm |
2.22 mm~2.54 mm |
瓶詰めラインのシュート、コンベアガイドレール |
|
14ゲージ |
0.0781インチ |
1.98 mm |
1.83 mm~2.13 mm |
業務用厨房作業台、実験室用シャーシ |
|
16ゲージ |
0.0625インチ |
1.59 mm |
1.46 mm~1.72 mm |
医療機器用筐体、医薬品用ケース |
|
18ゲージ |
0.0500インチ |
1.27 mm |
1.14 mm~1.40 mm |
建築外装材、食品サービス用ディスプレイ筐体 |
|
20ゲージ |
0.0375インチ |
0.95 mm |
0.85 mm~1.05 mm |
クリーンルーム用天井パネル、内部計器カバー |
|
22ゲージ |
0.0313インチ |
0.80 mm |
0.72 mm~0.88 mm |
装飾用壁飾り、薬品飛沫防止ガード |
|
24ゲージ |
0.0250インチ |
0.64 mm |
0.56 mm~0.72 mm |
精密機器カバー、排気口カバー |
|
26ゲージ |
0.0188インチ |
0.48 mm |
0.42 mm~0.54 mm |
実験用試薬キャップ、化学センサーガード |
|
28ゲージ |
0.0156インチ |
0.40 mm |
0.35mm~0.45mm |
熱交換器フィン、高温シム |
データソース:ASTM A480/A480M規格(平圧延ステンレス鋼の規格要件)。
亜鉛メッキ鋼板の厚さと公差表(亜鉛めっき)
亜鉛メッキ鋼は両面に保護用の亜鉛コーティングが施されており、ASTM A653規格に基づく裸の冷間圧延鋼よりもわずかに厚みがあります。
|
ゲージ(Ga) |
小数点インチ |
メートル法(mm) |
ASTM A653 範囲 |
主な機械的使用事例 |
|
8ゲージ |
0.1681インチ |
4.27 mm |
4.07 mm~4.47 mm |
変電所の地上設置型架台、大型暗渠板 |
|
10ゲージ |
0.1382インチ |
3.51 mm |
3.31 mm~3.71 mm |
大型ユーティリティキャビネット、変圧器ベース |
|
11ゲージ |
0.1233インチ |
3.13 mm |
2.95 mm~3.31 mm |
ソーラーアレイ用トルクチューブ、屋外機器ラック |
|
12ゲージ |
0.1084インチ |
2.75 mm |
2.57 mm~2.93 mm |
頑丈な高速道路用ブラケット、ソーラーパネル設置用レール |
|
13ゲージ |
0.0934インチ |
2.37 mm |
2.21 mm~2.53 mm |
工業用ファンハウジング、農業用穀物貯蔵庫 |
|
14ゲージ |
0.0785インチ |
1.99 mm |
1.84 mm~2.14 mm |
工業用接続箱、屋外用HVACフレーム |
|
16ゲージ |
0.0635インチ |
1.61 mm |
1.48 mm~1.74 mm |
通信機器用屋外筐体 |
|
18ゲージ |
0.0516インチ |
1.31 mm |
1.18 mm~1.44 mm |
業務用ガレージドアパネル、ケーブルトレイ |
|
20ゲージ |
0.0396インチ |
1.01 mm |
0.91 mm~1.11 mm |
らせん状の空調ダクト、屋根の軒先 |
|
22ゲージ |
0.0336インチ |
0.85 mm |
0.77 mm~0.93 mm |
商業用金属屋根材、防水パネル |
|
24ゲージ |
0.0276インチ |
0.70 mm |
0.62 mm~0.78 mm |
標準的な商業用ダクト、ライトフラッシング |
|
26ゲージ |
0.0217インチ |
0.55 mm |
0.49 mm~0.61 mm |
金属製建築用外壁材、住宅用雨樋 |
|
28ゲージ |
0.0187インチ |
0.47 mm |
0.41 mm~0.53 mm |
らせん状パイプ継手、軽量煙突ライナー |
コストと作業場測定基準
原材料の板金は重量単位で調達されるが、部品は寸法に基づいて製造される。
- ライトサイド・ミル傾向: 製鉄所では、原材料を節約するために、鋼板はASTM規格の許容範囲の下限値まで圧延される。例えば、1.52mm(16ゲージ)の鋼板を圧延する代わりに、1.42mmの鋼板を圧延すると、製造コストは削減できるものの、機械的耐荷重能力は16.5%低下する。
- 冷間圧延鋼板と熱間圧延酸洗油処理鋼板(HRPO)の比較: 冷間圧延炭素鋼コイルは、帯幅全体にわたって均一な厚み分布を有します。一方、熱間圧延コイルは、コイル中央部が外側部よりも0.05mm~0.15mm厚くなっています。コイル端に近い位置に配置された部品は、コイル中央部から切り出された部品とは異なる曲げ加工による減算値となります。
- コスト伝播: 引用アルゴリズムは、以下に基づいて財務リスクを動的に計算します。 ゲージ厚さの誤差が部品価格に及ぼす影響これにより、見積担当者は切断工程の前に材料の端材を検出できるようになる。
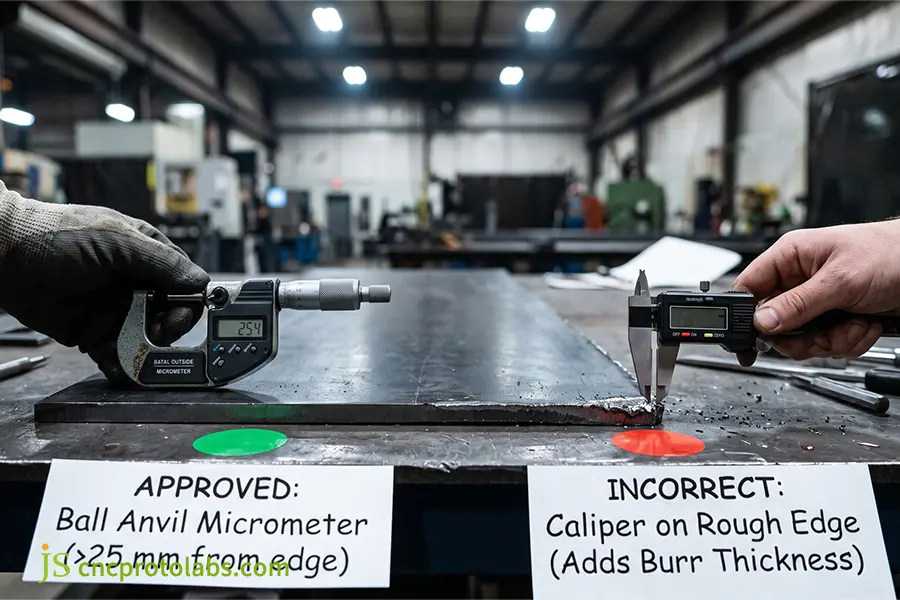
- キャリパーの落とし穴: ダイヤルキャリパーを使用してシートの端で測定すると、せん断とレーザー切断の結果、端にバリが発生し、厚みが実際よりも増加しているように見えるため、不正確な値が得られます。 0.08 mm~0.15 mm。
- 計測承認済み: 品質管理者は板金ゲージをミリメートルに切り替え、切断端から25 mm内側の外側ボールアンビルマイクロメーターを使用して材料を測定します。彼らは校正済みの値ではなく実際の測定値を使用します。 板金曲げ半径表 プレスブレーキの金型形状を推測する。
アルミ板の厚さ表が鋼板の厚さ表と根本的に異なるのはなぜですか?
1 アルミ板金ゲージ表 公称厚さの定義が異なる冶金基準を反映しているため、鋼材のスケールとは異なります。16ゲージの炭素鋼は厚さ0.0598インチ(1.52mm)ですが、16ゲージのアルミニウムは厚さ0.0508インチ(1.29mm)です。これは15%の大きな差です。鋼材業界の製造業者標準ゲージとは異なり、アルミニウム板にはB&S幾何スケールが使用されます。
アルミ板の厚さと公差表(B&S / AWG規格)
鍛造アルミニウム合金(5052-H32や6061-T6など)は、ASTM B209で標準化されたブラウン&シャープ(B&S)スケールに従います。
|
ゲージ(Ga) |
小数点インチ |
メートル法(mm) |
ASTM B209 範囲 |
主な構造上の使用事例 |
|
6ゲージ |
0.1620インチ |
4.11 mm |
3.96 mm~4.26 mm |
船舶構造用リブ、重軌道輸送用ブラケット |
|
7ゲージ |
0.1443インチ |
3.67 mm |
3.53 mm~3.81 mm |
大型圧力容器、商用車の床 |
|
8ゲージ |
0.1285インチ |
3.26 mm |
3.13 mm~3.39 mm |
重厚な船舶構造船体、車両装甲 |
|
10ゲージ |
0.1019インチ |
2.59 mm |
2.46 mm~2.72 mm |
EVバッテリー筐体、構造取り付けブラケット |
|
11ゲージ |
0.0907インチ |
2.31 mm |
2.21 mm~2.41 mm |
自動車用サブフレームブラケット、熱交換器 |
|
12ゲージ |
0.0808インチ |
2.05 mm |
1.95 mm~2.15 mm |
航空宇宙用アビオニクスシャーシ、溶接燃料タンク |
|
13ゲージ |
0.0720インチ |
1.83 mm |
1.74 mm~1.92 mm |
電子機器用ヒートシンクカバー、医療用キャビネット |
|
14ゲージ |
0.0641インチ |
1.63 mm |
1.55mm~1.71mm |
精密電子機器筐体、ロボット本体パネル |
|
16ゲージ |
0.0508インチ |
1.29 mm |
1.21 mm~1.37 mm |
軽量サーバーシャーシ、ヒートシールド |
|
18ゲージ |
0.0403インチ |
1.02 mm |
0.94 mm~1.10 mm |
航空機内装トリム、電子機器筐体 |
|
20ゲージ |
0.0320インチ |
0.81 mm |
0.76 mm~0.86 mm |
照明反射板、断熱ラップ |
|
22ゲージ |
0.0254インチ |
0.64 mm |
0.59 mm~0.69 mm |
音響遮蔽、軽量装飾トリム |
|
24ゲージ |
0.0201インチ |
0.51 mm |
0.47 mm~0.55 mm |
銘板、断熱材 |
|
26ゲージ |
0.0159インチ |
0.40 mm |
0.36 mm~0.44 mm |
高効率放熱器、センサー箔 |
|
28ゲージ |
0.0126インチ |
0.32 mm |
0.28 mm~0.36 mm |
超薄型電磁シールド、センサーダイヤフラム |
データソース:ASTM B209規格に基づくB&S変換 アルミニウム協会非鉄合金の幾何級数的増加を裏付けるものである。
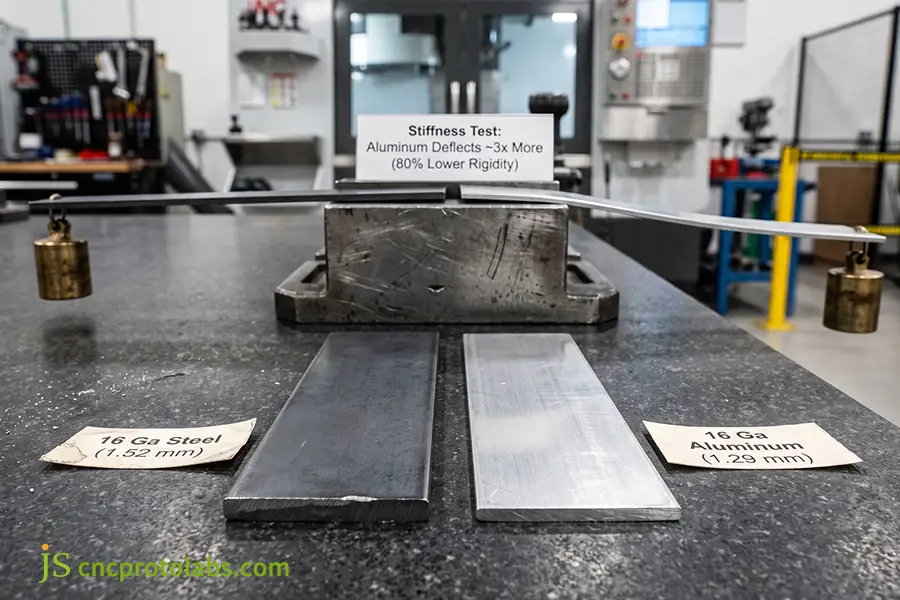
15%薄く、17.8%厚くなった隙間と構造の剛性
アルミニウムの弾性率(E ≈ 70 GPa)は炭素鋼(E ≈ 210 GPa)の約3分の1であり、さらに同じゲージ値の場合、厚さが15%減少するため、
- 曲げ剛性不足: 16ゲージの5052-H32アルミニウム板の曲げ剛性は約 80%減 16ゲージの炭素鋼板と比較すると、弾性変位は板厚の3乗(1/T³)に反比例する。
- 設計補償規則: 鋼材をアルミニウムに置き換える場合、同じ剛性を維持するためには、設計者は少なくとも2ゲージ分の厚さを増やす必要がある(例えば、14ゲージの鋼材を12ゲージのアルミニウムに置き換える場合など)。
- 振動と固有振動数: 振動に敏感な軽量アルミニウム板は、同等の鋼板に比べて共振周波数が低い。シャーシ用の薄型アルミニウム筐体は、ファンの振動周波数による音響的な響きを防ぐため、筐体内部に補強構造を設ける必要がある。
- 合金選定パラメータ: 部品の降伏強度は標準の冶金学的完全性に依存する 板金加工に使用される材料構造的な剛性と脆さのバランスを取るもの。
金型、プレス加工、成形に関する考慮事項
アルミニウムを成形する際には、プレスブレーキの金型やブランクの位置決めに関して、いくつかの調整を行う必要があります。
- 木目の向きに関する認識: 外径に沿った引張割れを防ぐため、主曲げ線は常にコイルの圧延方向に対して垂直(横方向)に配置する必要があります。コイルの長手方向の方向に平行に曲げると、6061-T6、5052-H32鋼板の局所的な領域に微細なひび割れが発生します。
- 量産プレス加工: 長尺の順送プレス加工は、適切な金型に十分な流れを提供します。 スタンピング材料 高ひずみ塑性流動を示す材料の場合、バリや焼き付きを防ぐため、アルミニウムの金型クリアランスは片側につき材料厚さの10~12%とする必要があります。
- ブレーキのトン数: アルミニウムは約 パンチ力が40~50%低下 鋼材よりも強い力を発揮するが、表面の傷を防ぐためにはより大きなVダイ開口部が必要となる。エアベンド構成は、指定された材料の機械的特性に対応するように設計されている。 金属曲げ加工材料。
- スプリングバックの違い: 厚さ16ゲージのアルミニウムは 2°~4°のスプリングバック 軟鋼の1と比較すると、アルミニウムと鋼の加工硬化の動作の違いは、以下の比較で確認できます。 アルミニウムと鋼板の曲げ加工。
エンジニアリング図面における寸法表記には、ゲージとミリメートルのどちらを使用すべきか?
高額な製造ミスを避けるため、エンジニアリング図面ではゲージ表記の代わりにメートル法のミリメートル(mm)またはインチを使用する必要があります。ASME Y14.5やISO 2768-mなどの現在のGD&T規格では、ゲージには標準化された片側公差がないため、ゲージを有効な寸法指定として認めていません。 板金厚さ公差 制限を設けることで、サプライヤーにとっての曖昧さが解消され、安定した生産体制が維持される。
寸法公差において ASME Y14.5線形限界は、ワークピース寸法の許容範囲を定義し、許容されるワークピースの限界を示す必要があります。これが、非公式な限界を検査の認証に使用できない理由です。
エンジニアリング図面の注釈比較マトリックス
|
コールアウト方法 |
標準準拠 |
グローバルサプライヤーのユーザビリティ |
許容境界制御 |
生産リスクレベル |
|
ゲージ整数 |
法令違反 |
貧しい |
制御不能 |
重大なリスク |
|
小数点ミリメートル |
完全準拠 |
ユニバーサル |
絶対 |
リスクはごくわずか |
|
小数点インチ |
完全準拠 |
適度 |
高い |
低リスク |
|
メートル法とリファレンスのデュアル |
完全準拠 |
高い |
高い |
低リスク |
エンジニアリングチームのための実用的な製図基準
- 実数小数を用いてモデル化する: 3D CADの板金特性には、必ず実数の小数値(例えば、1.50 mmなど、検証されていない整数値ではない)を使用してください。CADの値は、展開図の作成とDXFファイルのエクスポートに影響します。検証されていないソリッドモデル2.00 mmが14 Gaの指定に関連付けられている場合、展開図に直接0.10 mmの誤差が生じます。
- 図面注記における公差の定義: 明示的な許容誤差ブロック注記を含める:
材質:ASTM A1008 CSタイプB [16 Ga Ref]に準拠した1.50 ±0.08 mmの冷間圧延鋼。明示的な公差は、一般的な緩やかなタイトルブロックの公差を上書きします。 - 州の一般許容値: タイトルブロックにグローバルな生産基準を直接参照する。例: 一般公差:ISO 2768-mこれにより、寸法未指定のレーザープロファイルは±0.20 mmの公差、成形フランジは±0.5°の公差が確保されます。
板厚とゲージは、曲げ公差とスプリングバックにどのように影響するのか?
板金ゲージは、CNCプレスブレーキ加工中の曲げ代、曲げに対する部品公差、およびスプリングバック補正を制御します。 16ゲージのシートで0.1mm 中立軸の位置が変化するため、K係数が変化し、角度差が 1.5度高精度・高歩留まり成形では、材料の厚さに応じて曲げ代調整と過曲げ補正が必要です。
中立軸物理学とKファクター計算
空気曲げの過程では、外側の曲げ領域は伸び、内側の曲げ領域は圧縮される。中立軸は、歪みが全く生じない内側の層として定義される。
Kファクターの定義:
中立軸の深さ(t)と材料全体の厚さ(T)の比率:
K = t / T
実用的なK係数:
圧縮降伏強度が引張塑性強度よりも高いため、エアベンディング中は一般的に0.30~0.48の範囲に収まります。シート厚に対して内側曲げ半径が小さくなるにつれて、中立軸は内面に近づきます。
曲げ代(BA)の計算式:
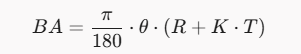
(ここで、θは角度(度)、Rは内径、Tは検証済みの物理的厚さ、Kは材料のK係数である。)
ベンド控除(BD)の現実:
展開図は、フランジ長さの合計から曲げ減算値を差し引くことによって決定されます。
BD = 2 x (R + T) x tan(θ / 2) - BA
生金属の厚さが0.10mm変化すると、接線後退量と曲げ代の値に影響が出て、外側フランジの限界値がずれることになります。
厚みのばらつきの影響:
図面では1.52 mm (16 Ga) と示されているが、圧延公差のマイナスのため、実際に届く板金の厚さが1.40 mmである場合、平板の曲げ加工ごとに約0.15 mmの誤差が生じる。
エンジニアリングツール:
正しい平面ブランク形状は、経験的に検証された 板金曲げにおけるK係数標準化された 曲げ代とK係数ガイド。
工具選定およびスプリングバック補正に関するガイドライン
板金の厚みが薄くなるにつれて(20ゲージ、22ゲージなどの厚板になると)、R/T比が増加し、弾性回復が増加する。
- 過度な曲げ要件:
18ゲージの304ステンレス鋼で90.0°の正確な曲げ加工を行うには、2.5°のスプリングバックを補正するため、パンチ曲げを約87.5°の角度で過剰に曲げる必要があります。材料がスプリング硬化処理された301ステンレス鋼または焼き戻しアルミニウムの場合は、過剰曲げは約6.0°です。
- Vダイ選定ルール:
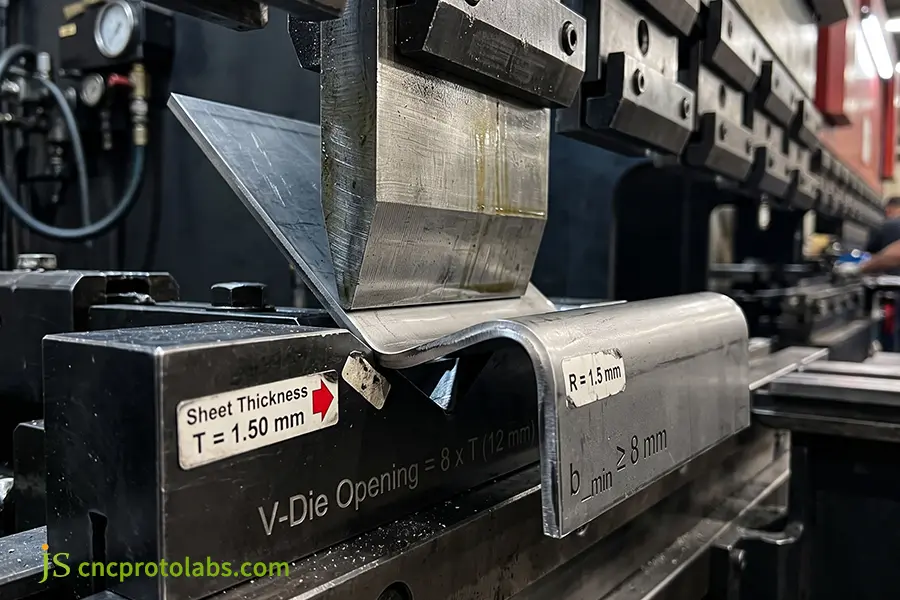
厚さが3.0mm(11ゲージ以下)までの場合は、Vダイの開口幅をTの6~8倍にしてください。3.0mmを超える厚さの場合は、Tの8~10倍を使用してください。Vダイを小さくすると(例えばTの4倍など)、必要なトン数が増加し、焼き付きやパンチの摩耗が発生します。
- 最小フランジ長さ(bmin):
シートがダイポケットに滑り込むのを防ぐため、bmin は以下の条件を満たす必要があります。
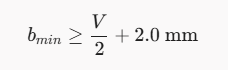
- 許容範囲の保証: 信頼性の高いロボットセル構成には、標準規格への厳格な準拠が必要です。 成形部品の曲げ公差さらに、軽量シャーシの製造には、 薄板のスプリングバックと過曲げ。
- 欠陥防止: シート材公差のCADモデルを監査することで、上流の要因が解決されます。 曲げ欠陥と図面精度 作業員が工具をセットする前に。
CADで設定した曲げ代が、製材用板材に対して正しいかどうか確信が持てません。 無料で図面レビューを受けよう JS Precisionのエンジニアによる。
板金厚さ表を使って切断加工と成形加工を比較する方法とは?
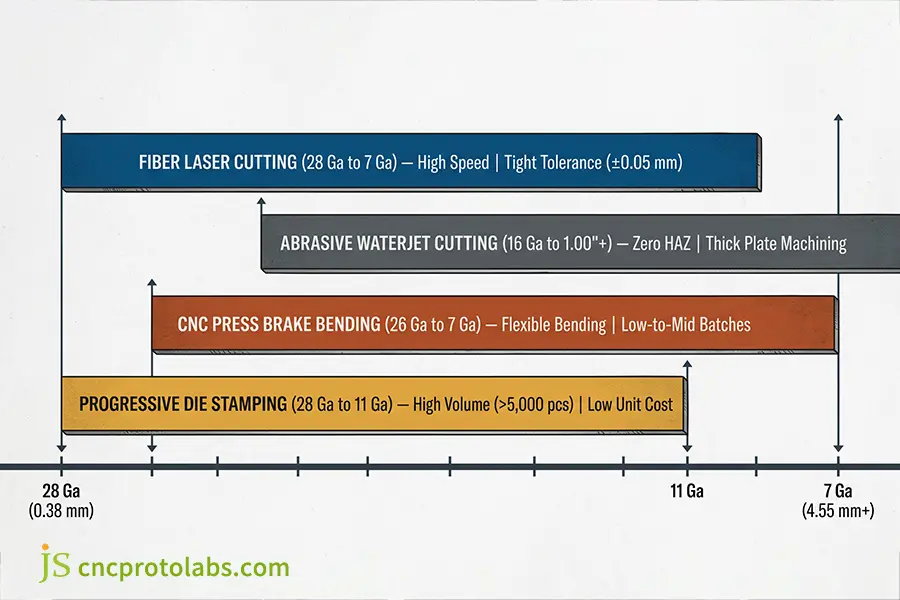
A 板金厚さ表 これにより、製造エンジニアは、板厚と生産量に応じて、レーザー切断、ウォータージェット切断、プレスブレーキ曲げ、またはプレス金型のどれを使用すべきかを判断できます。24ゲージから16ゲージまでの薄い板厚は、ファイバーレーザープロファイリングまたはプレス金型を使用することで、切断速度と経済性を最大限に高めることができます。一方、10ゲージ(3.5mm以上)を超える厚い板厚は、熱による歪みを受けやすいため、研磨材入りウォータージェット切断を使用することで効率的に加工できます。
プロセス能力とゲージ選定マトリックス
|
プロセス |
厚さ範囲 |
標準許容誤差 |
最小穴/特徴 |
経済的なバッチサイズ |
主要な技術的トレードオフ |
|
ファイバーレーザー |
28Ga~7Ga |
±0.05 mm~±0.12 mm |
D ≥ 1.0 x T |
1~5,000ユニット |
10ゲージを超える軽微な熱影響部では、きれいなエッジを得るために窒素ガスが必要です。 |
|
ウォータージェット |
16 Ga ~ 1.00 インチ以上 |
±0.08 mm~±0.20 mm |
D ≥ 1.5 x T |
1~1,000ユニット |
冷間加工、熱影響部ゼロ、薄板では処理速度が遅い |
|
ブレーキを踏む |
26Ga~7Ga |
±0.15 mm / ±0.5° |
フランジ ≥ (V/2) + 2 mm |
1~2,500ユニット |
柔軟なゼロツーリングセットアップ、手動サイクルタイム |
|
刻印 |
28Ga~11Ga |
±0.02 mm~±0.08 mm |
D ≥ 1.0 x T |
5,000台以上 |
金型費用は高額だが、単位当たりのコストは最低水準 |
厚さ別加工工程選択ガイドライン
- プロファイリング計測学: 熱テーパーの問題を解決する機械工は、検証済みの切削速度とのバランスを取ります レーザー切断とウォータージェット切断の公差比較高出力光学ヘッドには特定の調整が必要ですが、 薄板と厚板のレーザー切断レーザーは、窒素ガスの補助下で、毎分40メートル以上の線速度で薄板(20ゲージ~16ゲージ)を切断するために使用されます。6.0mmを超える構造用鋼板の場合、研磨材入りウォータージェットを使用して再鋳造層を切断します。
- 損益分岐点の形成: 生産量は経済バランスポイントを左右する 曲げ加工とプレス加工の比較、一方、初期ブランキング費用は、 スタンピングとレーザーカットの比較部品設計にルーバー、エンボス加工、深彫り加工などの局所的な特徴がある場合、タレットパンチ/レーザー複合機を使用することで、1回の工程設定で加工を行うことができます。
- JS Precisionの社内能力: 当社は、30kWのファイバーレーザー、リアルタイムレーザー角度追跡機能を備えたCNCプレスブレーキ、高速パンチプレスなどの設備を備えた東莞工場を拠点に、カスタム板金試作品および量産品において±0.05mmまでの公差を維持しています。
各板金ゲージにおける、実際の切断および仕上げ加工の限界値はどれくらいですか?
異なる板厚の加工には、レーザー切断パラメータと後処理公差の組み合わせが必要です。例えば、304と316のステンレス鋼板、または5052と6061のアルミニウム板では、異なる焦点高さで切断し、バリのないガス圧を補助します。また、粉体塗装などの仕上げも必要です。 各面0.05mm~0.12mm そして、曲げ加工されたゲージ部品の完成品寸法に考慮に入れなければならない。
精密形状のためのレーザー切断設計ルール
- 最小穿孔径: 穴の直径は、材料の厚さ以上(D ≥ 1.0 x T)であることを確認してください。3.0 mm(11 Ga)の材料に1.5 mmの穴を開けると、過剰な熱が溜まり、穴の周囲が吹き飛ばされて、先細りの円筒形が残ります。
- 穴と端の間隔: 曲げ加工中に穴が伸びるのを防ぐため、穴はせん断端から最低2.0×T、曲げ接線から最低3.0×Tの距離を確保してください。穴を曲げ部の近くに設ける必要がある場合は、レーザー切断により、穴と曲げ接線の間に中間的な逃げ穴を設けてください。
- コーナーリリーフ寸法: 90°の角では、曲げ接線を超えて角が裂けるのを防ぐため、逃げ切りの寸法は板金の厚さ(w ≥ T)以上でなければなりません。
- マイクロタブの配置: 24ゲージから18ゲージの厚さの薄板金属をフライングオプティクスレーザーベッドで切断する場合、マイクロタブ(幅0.40mm~0.60mm)を使用する必要があります。
- DFMのベストプラクティス: 完璧な穿孔形状は検証済みから始まります レーザー切断設計ガイドライン これは、鋭角な輪郭の角における熱放散を考慮に入れたものである。
各種合金の切削条件
- ステンレス鋼(304と316): 化学的な違いにより、窒素アシストガスは異なる挙動を示す。 304ステンレス鋼と316ステンレス鋼のレーザー切断 また、切断面へのクロム炭化物の形成を抑制します。20バールの高圧窒素が溶融した切断面を冷却し、溶融金属が酸化する前に吹き飛ばすことで、溶接に適した表面が得られます。
- アルミニウム合金(5052と6061の比較): グリース状のドロスを避けるため、6061-T6 は光学部品とともにシートコア (-1/3 x T) に移動する必要があります。光学構成については、当社の資料をご確認ください。 5052アルミニウムと6061アルミニウムのレーザー切断5052アルミニウムは、ビームの加速を高くし、ノズル径を小さく(1.2mm~1.5mm)してアシストガスの速度を上げることで、きれいに切断されます。
表面コーティングの厚みと取り付け時の許容誤差
表面仕上げの厚みを無視すると、部品を組み立てる際に固着が発生します。機械設計者は、表面仕上げの仕組みから物理的な指標を使用して寸法積を計算し、めっき前の公差を標準定義と比較します。 表面仕上げとは何か:
- 粉体塗装: 片側あたり0.050mm~0.120mm(50~120μm)の厚さが増します。U字型チャンネルブラケットの場合、粉体塗装によりウェブの総厚が0.24mm増加し、摺動クリアランスが減少します。内ねじ(PEMナットおよびねじ切り押出材)は、塗装前にシリコンプラグで保護する必要があります。
- 亜鉛メッキ: これは、片面あたり厚さ0.005mm~0.015mm(5~15μm)の保護膜によって行われ、これによりファスナーやピンの厳密な公差が維持されます。透明、黄色、または黒色のクロメートパッシベーション処理により、多孔質の亜鉛めっき層が覆われますが、寸法は変化しません。
- 陽極酸化処理(タイプIIおよびタイプIII): タイプII硫酸陽極酸化処理では厚さが0.010mm~0.025mm増加し、タイプIII硬質陽極酸化処理では厚さが0.050mmになります。公差の厳しいヒンジピンを扱う場合は、寸法公差の事前加工が必要です。
- 寸法管理: ブラケットアセンブリの塗装による干渉は、3D CADモデリングに基づいて防止されます。 曲げ加工部品の寸法に対する仕上げ効果。
JS Precisionは、板金ゲージチャートを修正することで、筐体詰まりの問題をどのように解決したのか?
JS Precision は、欠陥のある部品を修正することで、ヨーロッパの通信機器 OEM の重大なサーバーラックエンクロージャ問題を解決しました。 板金ゲージチャート 前提条件。クライアントの設計では、曖昧な14ゲージの指示が使用されており、±0.22 mmを超える製造工程のばらつきにより、誤差が生じやすかった。JS Precisionは認定された 厚さ2.00mmの冷間圧延鋼板 代わりに、±0.05 mmという厳密な公差が適用されます。
問題点:19インチラックにおける組立不良率が14.8%
ヨーロッパに拠点を置く通信機器製造会社は、19インチ高密度サーバーラックの組み立てにおいて多くの問題に直面した。
- 症状: スライド式サーバー筐体の14.8%が、対応するレールチャンネルに詰まってしまった。
- 生産上の問題: 部品を手作業で研磨・研削するため、生産ラインを11週間停止せざるを得なかった。
- オリジナルの2D図面: 図面には吹き出しが使用されていた。 「14ゲージ冷間圧延鋼板」 全体のブロック公差は±0.5mmです。
JS Precisionによる根本原因分析
当社の上級品質保証エンジニアリングチームがクライアントの設計パッケージの監査を実施した結果、以下の3つの根本原因が判明しました。
- 不一致材料規格: クライアントはCAD設計で公称2.00mmのメートル規格の板材を使用していたが、現地の購買チームは公称厚さ1.90mm(0.0747インチ)の14ゲージMSGコイルを発注していた。
- 製材における厚さ公差: ASTM A568規格の市販鋼材における公差では、異なるロット間で1.75mmから2.05mmの厚さのばらつきが許容されていた。
- プレスブレーキ成形における公差の累積: 連続する7つのエアベンドで中立軸が変化した結果、チャネル幅に±0.85mmの累積変動が生じ、これはレールの全スライド許容値である0.30mmをはるかに超えていた。
JSプレシジョンエンジニアリングソリューション
- ステップ1:一貫性のある指標の提示: 図面上の曖昧な「14ゲージ」という仕様を削除し、部品を2.00mm(+0.00/-0.05mm)冷間圧延DC01鋼と明記しました。入荷ロット間の厚みの一貫性を確保するため、事前に校正された冷間圧延鋼板を使用しました。
- ステップ2:実験的なK因子の再定義: 実験室でシートの正確な降伏強度を測定し、K係数を再定義しました。 K = 0.42 精密な12mm Vダイを使用し、CAD上で平面ブランクのサイズを調整した。平面パターンの切り抜き位置を0.28mmずらすことで、塑性変形後の取り付け穴の位置を再調整した。
- ステップ3:工程内レーザー角度補正: 生産工程をレーザー角度検出機能を備えたCNCプレスブレーキに移行しました。これにより、ラムの深さを自動的に補正し、90.0°±0.25°の曲げ角度を実現できます。この角度追跡プロセスにより、シート間のわずかな降伏強度差も補正されます。
- ステップ4:粉体塗装補正: つや消し黒の粉体塗装のため、平らなレーザー加工用ブランクのスライドタブの寸法を両側0.10mmずつ調整しました。
定量化された結果と長期的な価値
- 初回合格率(FPY): 増加 85.2%~99.6%ライン停止や手作業による再製造は一切不要です。
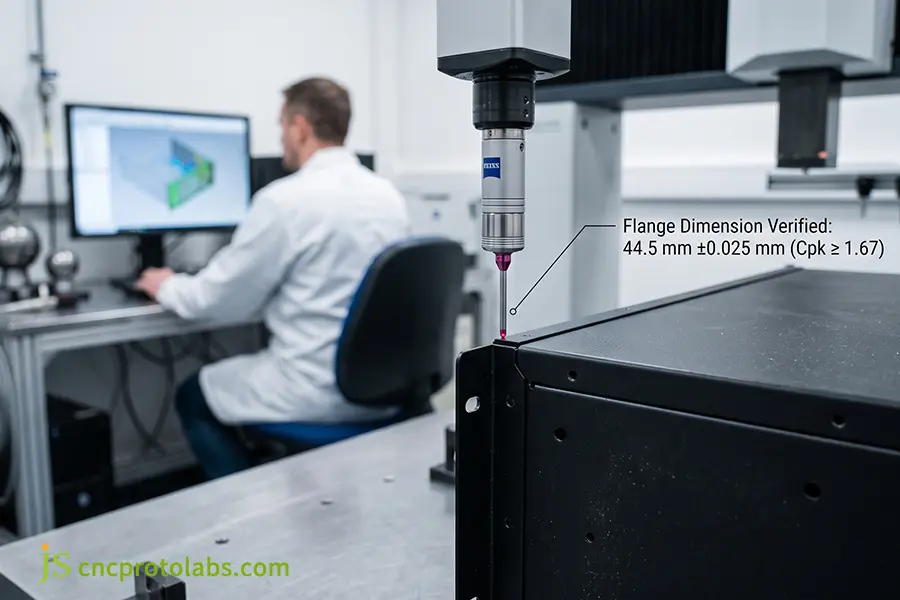
- 厚みの均一性: 0.30 mmという広い範囲から、より狭い±0.025 mmへと縮小され、高いプロセス能力(Cpk ≥ 1.67)を実現した。
- コスト削減: OEMは組み立てサイクル時間を22%短縮し、保証請求、不良品、工場での再加工にかかる費用を年間推定8万5000ドル削減した。
- 品質認証: 製造されたすべてのロットには、材料試験証明書(EN 10204 3.1に準拠したMTC)と、当社のツァイス研究所が作成した完全なCMM検査報告書が付属します。
(データ出典:JS Precision社内品質エンジニアリング事例報告書 #JSP-2025-EN084、プロジェクト:Telecom-Rack)
結論
板金ゲージチャートを使用することで、正確な形状、組み立て時の衝突回避、そして費用対効果の高い購買プロセスが保証されます。製造業におけるメートル法の採用に伴い、ゲージサイズをミリメートル単位の厚さ公差にリンクさせることは、エンジニアリング図面において一般的な手順となっています。高歩留まり生産は精度に依存します。 金属曲げ加工サービス 角度スプリングバック誤差を排除するため、タイトなプロファイルと穴あけには、 レーザー切断サービス バリのない、きれいなエッジを実現します。
板金設計と圧延公差を検証するには、 CADファイルと2D図面を提出する JS Precisionでは、エンジニアが12時間以内にDFMレビューと工場直送価格を即座にご提供いたします。工場からの即時見積もりと公差レビューをご希望の方、または板金専門家にご相談されたい方は、確実な適合性をご確認ください。

よくある質問
16ゲージは、様々な金属において、ミリメートルとインチでそれぞれどのくらいの大きさですか?
標準的な製造方法によれば、16ゲージは炭素鋼で0.0598インチ(1.52mm)、ステンレス鋼で0.0625インチ(1.59mm)、アルミニウムで0.0508インチ(1.29mm)に相当します。ゲージの標準厚さは材料の密度や過去の圧延方法によって異なるため、16ゲージの厚さは合金の種類によって必ずしも同じにはなりません。製品設計の際には、必ず材料ごとの換算表を参照してください。
工場で板金の厚みを正確に測定するにはどうすればよいでしょうか?
板金の厚さは、ダイヤルキャリパーの代わりに、高精度デジタル外側マイクロメーターまたは超音波厚さ計を使用して測定できます。切断された金属板の端から少なくとも25mm離れた位置で測定し、せん断バリやレーザードロスによる誤った測定値を避けてください。厚さを測定する前に、金属表面が清潔であることを確認してください。
公称ゲージ厚さは、実際に納品される厚さと同一ですか?
いいえ、ASTMおよびISO規格で定められた圧延公差のため、納品される板金は公称厚さと完全に一致することはほとんどありません。市販の板金には、通常±0.003~±0.008インチ(±0.08~±0.20mm)の許容範囲があります。厳しい摺動公差を必要とする高精度加工プロジェクトでは、加工図面にカスタム冷間圧延公差帯を明示的に指定する必要があります。
材料の厚みは、レーザー切断の品質と納期にどのような影響を与えるか?
材料の厚さは、レーザー切断速度、切断角度、および切断時間に大きく影響します。薄い材料(16~22ゲージ)は高速で加工でき、窒素アシストガスを使用することで酸化層を形成せずにきれいな切断面を得ることができます。厚い材料(10ゲージ以下)は、より高出力のレーザーを使用し、酸素アシストガスを用いて酸化層を形成することで、ゆっくりと加工する必要があります。
なぜ亜鉛メッキ鋼板は、同じゲージの標準的な冷間圧延鋼板よりも厚いのでしょうか?
亜鉛メッキ鋼板は、公称ゲージ寸法に鋼の芯材と両面の亜鉛保護コーティング層の両方が含まれるため、明らかに厚くなっています。例えば、ASTM A653規格によると、16ゲージの亜鉛メッキ鋼板の厚さは約0.0635インチ(1.61mm)ですが、コーティングされていない16ゲージの冷間圧延鋼板の厚さは0.0598インチ(1.52mm)です。
最も正確な見積もりを得るためには、見積依頼図面において板厚をどのように指定すべきでしょうか?
正確な製造見積もりを保証するために、部品図面には一般的なゲージ番号ではなく、ミリメートル単位の絶対寸法とISO 2768-m規格の許容誤差を明記してください。例えば、「14 Ga」ではなく「2.00 ±0.10 mm 冷間圧延鋼」と指定してください。このように明確に指定することで、仕入先の解釈ミスを防ぎ、原材料費の透明性を確保し、見積もり回答までの時間を短縮できます。
JS Precision社は、どのような板金ゲージと厚さの板金を社内で製造できますか?
JS Precisionは、極薄の30ゲージ(0.3mm)箔から厚手の3ゲージ(6.0mm)板まで、幅広い板金部品をカスタム製造しています。また、最大25mm厚の板金加工も承っております。東莞にある当社の工場は、最先端のCNCパンチプレス、30kWファイバーレーザー、高精度プレスブレーキを備え、世界中の産業顧客向けに±0.05mmという厳格な公差を維持しています。
特注板金部品の一般的な納期と見積もりプロセスについて教えてください。
JS Precisionは、お客様から3D CADモデル(STEP/IGES形式)と2D図面を受領後、12~24時間以内に包括的なDFM解析と正式な見積もりを提供します。板金加工による迅速な試作品製作は通常3~5営業日で出荷され、少量生産は2~3週間で完了します。これらの工程には、材料証明書とCMM検査に関する詳細な資料が付属します。
リソース

