 日本語




板金曲げサービスCNC 曲げ機を利用して平らな金属を構造ブラケットとシェルに加工し、標準工業公差± 0.020 インチ (± 0.50 ミリメートル) および ± 1.0 ° を達成します。閉ループレーザー角度補正とダイナミッククラウニングを備えた CNC プレスブレーキにより、JS Precision は ±0.008 インチ (±0.20 mm) の直線精度と±0.2° ~ ±0.3° の角度精度を達成します。
板金曲げサービス: 精度と公差の概要
|
パラメータ |
標準グレード |
JS精密精密級 |
主要な制御因子 |
|---|---|---|---|
|
曲げ角度の許容差 |
±1.0° |
±0.2°~±0.3° |
レーザーによるリアルタイム角度測定 + ダイナミッククラウニング |
|
直線寸法 |
±0.020インチ (±0.50mm) |
±0.008インチ (±0.20mm) |
6軸CNCバックゲージ+データムアライメント |
|
穴から曲げまでの距離 |
±0.015インチ (±0.38mm) |
±0.005インチ (±0.13mm) |
リリーフスロット設計 + 事前変形アルゴリズム |
|
プロセス能力 (Cpk) |
Cpk < 1.00 |
Cpk ≥ 1.33 |
閉ループ角度監視 + 降伏強度サンプリング |
データ ソース: JS Precision 2025 プロセス能力データベース。 DIN 6935:2011 板金曲げ公差。
重要なポイント:
板金曲げサービスでは、CNC プレス ブレーキを使用して平らな板を 3D 部品に成形します。標準公差: ±0.020 インチ、±1.0°、精密システム (レーザー角度 + ダイナミック クラウニング): ±0.008 インチ、±0.2° ~ ±0.3°。実際のアプリケーションでは、エンジニアは曲げ角度公差計算機を使用して、特定の材料と厚さに対して実現可能な角度範囲を迅速に決定することがよくあります。
Cpk≥1.33 の直接アセンブリの場合、次の 3 つのルールが適用されます。K係数 (0.33 ~ 0.45) とローリング方向でスプリングバックを補正します。フランジ高さ ≥4t、穴エッジ ≥2.5t+r に設定します。単一の絶対データを使用してスタックを排除します。
精密金属曲げサービスにおける実際の許容限界はどのくらいですか?
精密金属曲げ加工サービス工業用曲げ許容誤差は、直線誤差 ±0.020 インチ、角度オフセット ±1.0° です。さらに、CNC 5 軸位置決めと微細なマイクロメートル補正および工具の超精密研削の組み合わせにより、最終限界を直線誤差 ±0.008 インチ (±0.20 mm) に押し上げ、角度変動はわずか ±0.2 ~ ±0.3° に抑えることができます。
成形プロセスの比較と応力メカニズム
- エアベンディング:汎用性が高く、小規模なワークロードに最適です。角度公差は通常 ±0.5° ~ ±1.0° の範囲にあり、多品種少量生産に最適です。
- 底部曲げ (ダイボトミング):公差は ±0.2° ~ ±0.3° に狭められますが、ダイ交換コストは高くなります。
- コイニング:極度の圧力を加えてスプリングバックを完全に排除し、最大 ±0.1° の精度を実現します。ただし、金型の摩耗と必要トン数が大幅に増加します。
材質と厚さの許容差の分類
ISO 2768-m では、材料と厚さごとにさまざまな標準および精度公差グレードが定義されています。当社の医療機器ハウジング プロジェクトでは、原材料の厚さのわずか 100 分の1 ミリメートルの誤差により、フラット パターンの展開寸法が 0.3 ~ 0.8 mm 変化しました。さらに、経験的なスプリングバック計算では、ダイの位置ずれによる誤差が非常に発生しやすくなります。
|
材料 |
厚さ(mm) |
標準リニア(mm) |
精密リニア (mm) |
標準角度 |
精密角度 |
|---|---|---|---|---|---|
|
5052-H32 アルミニウム |
0.5~1.5 |
±0.50 |
±0.20 |
±1.0° |
±0.3° |
|
SUS304SS |
1.0~3.0 |
±0.50 |
±0.20 |
±1.0° |
±0.2° |
|
SPCC CRS |
1.5~6.0 |
±0.50 |
±0.20 |
±1.0° |
±0.3° |
データ ソース: ISO 2768-m 一般公差。
のISO 2768-m標準記載事項:直線寸法の場合、精度等級mの公差範囲は基本寸法範囲に従い±0.2mm~±0.5mmとなります。
JS プレシジョンでは、板金の曲げ公差の評価において、主に ISO 2768-m を基礎として採用し、同時に材料の測定降伏強度としての発展係数を調整します。図面に非常に狭い寸法制限が必要な場合、JS Precision のエンジニアリング担当者は通常、結果が均一になるように圧力成形またはエンボス加工のストレス下で技術を使用することを提案します。内径と板厚の関係を考慮した設計の場合は、板金曲げ半径公差表を参照し、実現可能性を確認する必要があります。
図面の寸法公差が実現できるかどうかをクロスチェックしたい場合は、JS Precision のエンジニアリング スタッフに連絡して、無料の DFM 公差校正とプロセス推奨レポートを入手してください。
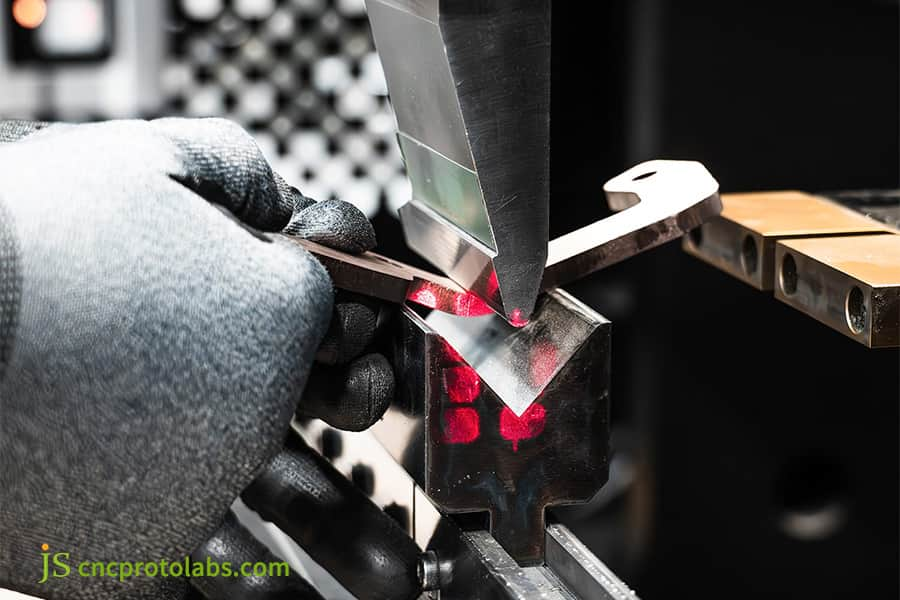
図 1: レーザー ガイドを使用して、精密な曲げを行うために板金の位置を調整する作業者。
曲げ角度の公差と材料のスプリングバックを科学的に制御するにはどうすればよいですか?
曲げ角度の許容差は、引張強度と曲げ比 (厚さに対する半径) に依存する材料特性です。標準の 1.0 度から精度の 0.2 ~ 0.3 度の曲げにするには、オーバーベンド補正の使用とレーザー角度を動的に測定する手段が必要です。
スプリングバック機構と補償式
- 弾性回復原理:金属成形作業が完了すると、結晶の弾性変形した格子が回復し、ワークピースに角度のずれが生じます。 304 ステンレス鋼の場合、スプリングバック角度は 3° ~ 5°、6061-T6 アルミニウム合金の場合、スプリングバック角度は 2° ~ 4° です。
- 補償計算式:
曲げ角度 = ターゲット角度 + スプリングバック角度
スプリングバック角Δα ≒ (3σ_y × R) / (E × t) ただし、 σ_y は降伏強度、E は弾性率、R は内半径、t は板材の厚さを表します。
- 下型開口部の選択:推奨V = 6t ~ 8t 。開口部が小さすぎるとスプリングバックが悪くなり、開口部が大きすぎるとコーナーの形状が崩れる可能性があります。
ローリング方向とバッチの一貫性:
- 木目に沿って曲げる:亀裂が発生しやすく、スプリングバックの変動が大きくなります (±0.5° 以上)。
- 木目に対して垂直または 45 度:スプリングバックの変動を ±0.25 度以内に抑えながら、ひずみを均一に分散します。
- JS Precision 動的補正:油圧による動的たわみ補正 (クラウニング) とレーザー角度測定を備えた CNC 曲げ機を使用して、各部品のスプリングバック偏差を継続的かつ自動的に補正し、カスタム シート メタル曲げ量産向けに ±0.2° 以内の安定した角度公差を実現します。
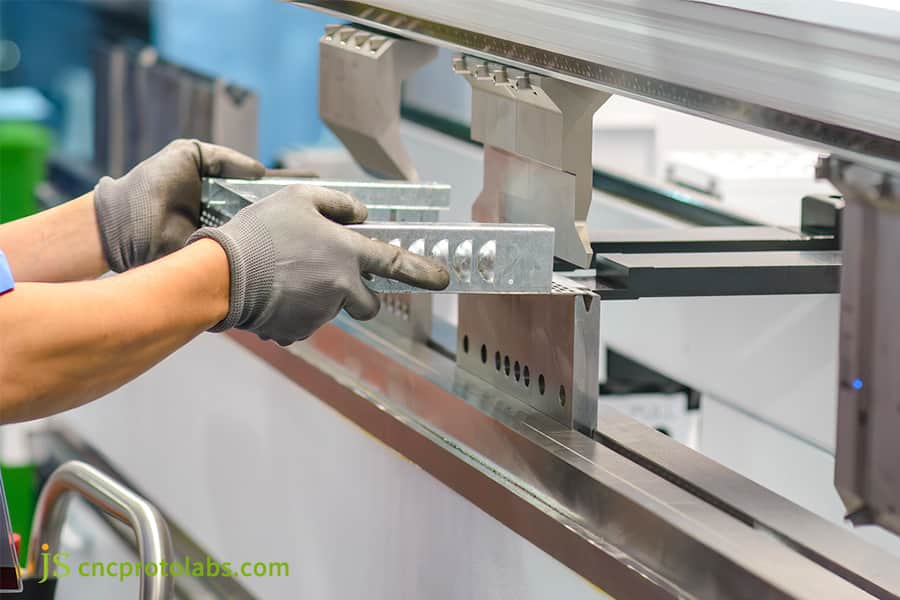
図 2: プレス ブレーキ機の曲げ角度公差を制御する作業者。
カスタム板金曲げにおける穴の歪みを防ぐために DFM ルールを最適化するにはどうすればよいですか?
干渉の発生を防ぐには、カスタム板金曲げにおける穴エッジの最小距離は少なくとも d≥2.5t + r であり、最小フランジ高さは b_min≥4t + r である必要があります。レーザー切断クリアランス距離が十分ではない状況では、逃げ領域の調整や事前曲げを実行する必要があります。
変形ゾーンの応力と変形防止策
- 穴の張力とエッジの凹み:穴のエッジの距離が厚さの 2 倍未満の場合、引張応力の集中により穴の変形が発生します。
- 3つの対策:
- パンチング前工程で圧力逃がし穴を使用(直径≧1.5t)。
- 実行する曲げ加工二次加工によるレーザー切断前(高精度の穴)。
- カスタマイズされたクリアランス金型を使用して、局所的なクリアランス スペースを増やします。
JS の高精度自動 DFM チェック
JS Precision は、見積もり段階で自動 DFM リスク チェックを実行します。このステップにより、最小の穴エッジ ギャップや非常に小さなフランジなどの欠陥を特定できます。変更提案は作成され、 24 時間以内にクライアントに返されます。 DFM チェックを通じて、 成形品の金属曲げ加工、メーカーはプロトタイピングの問題の 80% を回避できます。
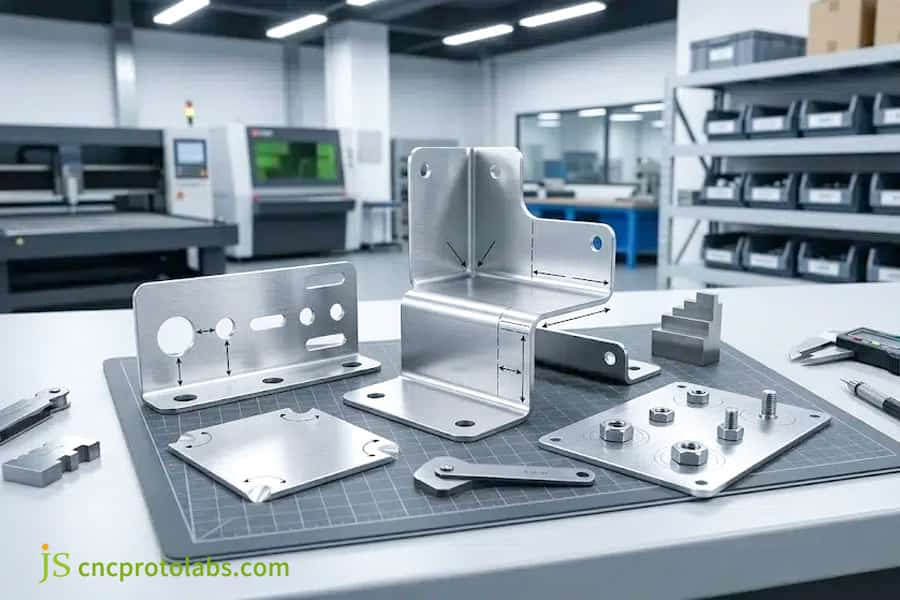
図 3: DFM ルールで最適化されたさまざまなカスタム板金曲げパーツ。
複雑なエンクロージャの板金曲げサービスで公差の積み重ねを排除するにはどうすればよいですか?
板金曲げサービスは、バックゲージデータムのドリフトと曲げ控除誤差によって引き起こされる累積公差に悩まされます。統一された測定データと最適化された曲げシーケンスにより、累積公差誤差 (CTE) は従来の ±1.5 mm の範囲から ±0.008 インチ (±0.20 mm) に低下します。
ディメンションチェーンの転送および位置決め方法
- チェーンの位置決め:各曲げは前の曲げを参照して位置決めされるため、次の曲げごとに偏差が増大し続け、全体の累積偏差が ±1.5 mm を超えます。
- 絶対座標位置決め:ワーク全体に対して1つの基準刃と位置決めピン穴を使用し、チェーン方式による累積誤差を完全に排除し、寸法偏差は±0.20mm以内に収まります。
- 6 軸バックゲージ構成: (X1/X2、R1/R2、Z1/Z2)軸を個別に制御する 6 軸バックゲージと 3D プロセス干渉シミュレーションにより、各曲げの位置決め精度は非常に安定しています。
JS 精度参照の最適化スキーム
アナライザのシャーシを設計する実際のプロジェクトに基づいて、最初の図面ではチェーン スタイルの注釈が使用されていたため、 7 回曲げた後に位置合わせ穴に 1.2 mm のずれが発生しました。 JS Precision のエンジニアリング チームは、ベース プレートの位置決めピン穴を主な基準とし、部品が中心から外側に広がるように曲げ順序を変更しました。成形品精度±0.15mm以内に改善し、Cpkは1.41となりました。
マルチベンドアセンブリの位置合わせに問題がありますか?無料の費用見積りをお試しください。 JS Precision は次元チェーン分析とプロセス改善のアドバイスを提供します。
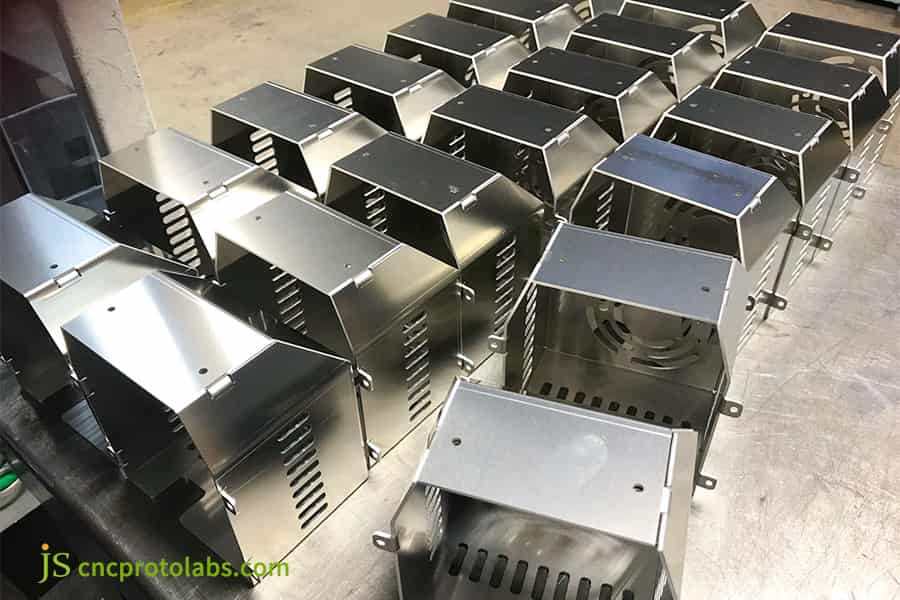
図 4: 板金曲げサービスによって製造された複雑な金属エンクロージャのバッチ。
カスタム板金曲げと二次 CNC 機械加工: どちらがより優れた ROI を提供しますか?
カスタム板金曲げ±0.20 mm (±0.008 インチ) の精密級公差で必要な部品に合わせてカスタマイズでき、粗曲げ後に二次 CNC フライス加工を行う場合と比較して、生産コストを 45 ~ 60% 削減し、リードタイムを最大 70% 短縮できます。
プロセス、耐性、コストの決定マトリックス
|
意思決定シナリオ |
推奨プロセス |
部品あたりのコスト (USD) |
リードタイム(日) |
|---|---|---|---|
|
公差≤±0.05mm |
フルCNC加工 |
$12~$25 |
5~8 |
|
許容範囲 ±0.05mm~±0.20mm |
レーザーカット + 精密曲げ + リーミング |
6ドル~10ドル |
3~5 |
|
公差≧±0.20mm |
精密曲げのみ |
3ドル~6ドル |
1~3 |
データソース: 1.5mm SUS304 シャーシ (容量 2,000 個) の JS Precision 2025 コスト分析。
ハイブリッドプロセス技術の経済的範囲
- 計器ハウジング:精密曲げにより、CNC 機械加工で固体アルミニウム ブロックをくり抜く必要がなくなり、単価が18 ドルから 7 ドルに下がります。サイクルタイムも 6 日から 2 日に短縮されました。
- 耐荷重パレット:製品公差が±0.25 mmの場合、溶接やフライス加工を行わずに直接曲げることで部品を製造でき、コストを50%節約できます。
- 中精度ソリューション:レーザー切断とキー穴の精密曲げと精密リーミングの組み合わせにより、精度と経済性のバランスが生まれます。この分野では金属の精密曲げが最も収益性が高くなります。
医療用シャーシのケーススタディ: JS Precision は、複数曲げ成形部品のフィットアップ アライメントをどのように解決したか?
7 回曲げた 304 ステンレス鋼フレームには、累積 1.2 mm の曲げ偏差が発生しました。 JSプレシジョン操作の順序を変更し、アライメント穴の同心度が±0.15mm以内になるように、レーザーベースの動的補償も補正に使用しました。
顧客の課題
金属フレームは、7 つの曲げと 12 個の同軸光学穴で構成されています。ステンレス鋼 SUS304 1.5 mm が使用されています。元のサプライヤーは、標準的な板金慣行に従って製造を処理しましたが、最終部品では、曲げ部分の両端で穴の位置が 1.2 mm ずれていました。センサーの取り付けが不可能になり、アセンブリの 28% が廃棄されました。
JS プレシジョン ソリューション
- 材料の引張試験:降伏強度は 235 MPa です。調整後の曲げ差し引きBD は 2.65 mm であることが判明しました(元の理論値は 2.40 mm)。
- 曲げシーケンスの変更:チェーンの曲げは、中央から開始して両側に広がる開く/拡張するシーケンスに変わりました。このために事前に開けられた 2 つの位置決め穴がストリップにありました。
- レーザー動的補正装置:正確な動的曲げを実行するために、機械には補正用の油圧装置と角度を測定する光学レーザー装置が装備されていました。片曲げ角度の誤差は±0.2°以内にとどまりました。
失敗から学んだ教訓:
最初のサンプルのテスト中、ダイのクリアランスが 0.8 mm と非常に小さかったため、3 回目の曲げで穴の真円度がほぼ 0.1 mmにまで圧縮されました。当社のエンジニアリング チームは、このツールを作業用に特別に設計されたセグメント化されたグースネック カッターに置き換え、接触を防ぎ品質を維持しました。
最終結果:
キーの組立精度は0.15mm以内、穴の同軸度はCpk=1.41、機械全体の一次歩留まり率は99.6%を達成、生産時間は35%短縮されました。
に基づく DIN 6935:2011それには次のように記載されています。マルチベンドの板金コンポーネントに関して、チェーンの曲げの標準累積公差は、曲げの数と材料の厚さに基づいて、±0.8mm から ±1.5mm です。
JS Precision は、このプロジェクトで成形品の精度を±0.15mm に制限しました。これは、DIN 6935 の標準範囲と比較して精度が70% 以上向上しています。
同様のマルチベンド位置合わせの問題に対する解決策が必要ですか?青写真を JS Precision に送信すると、無料のサンプル テストとともにカスタマイズされた製造プロセスの最適化が受けられます。
精密板金曲げサプライヤーを選択する際に不可欠な技術監査は何ですか?
板金の曲げ公差サプライヤーのバックゲージ軸 (4 軸以上)、動的角度測定、クラウニング設定の確認に依存します。また、 CMM と 3D 光学スキャニングの完全検査機能の使用も含める必要があります。
工場監査における 5 つの主要指標
- 機械の再現性: 機械の精度が ±0.01 mm 以下であるため、各曲げが一貫しています。
- ダイハードニング等級: HRC56–60;金型の摩耗に対する耐性は、時間の経過とともに精度に影響を与えます。
- 工程能力指数:臨界寸法Cpk≥1.33、バランスのとれた予測可能な生産工程の兆候。
- First Article Inspection (FAI):所定の公差への適合性を示す寸法測定レポート。
- 材料試験レポート (MTR):製鉄所からの特定の材料ロットを特定して追跡できるソース文書。
JS精密品質管理システム
JS Precision はISO 9001:2015 および IATF 16949 規格として認定されています。精密部品は三次元測定機 (CMM) によって完全に検査され、完全な寸法レポートが添付されます。精密金属曲げサービスの評価基準により、バイヤーは信頼できるサプライヤーを迅速に選択することができます。
よくある質問
Q1: 精密板金で曲げ可能な最小フランジ長さはどれくらいですか?
幅が厚さの 2 倍未満のシートを曲げるのに必要な最小フランジ長は、 b_min = 4t+r です。たとえば、2.0 mm のアルミニウム シートの場合、シートを安定して固定し、成形中の滑りを防ぐために、最小フランジ幅 8.5 mm ~ 9.0 mm が必要です。
Q2: 同じ板金部品が異なる生産バッチ間で角度にばらつきを示すのはなぜですか?
原材料バッチの降伏強さ (ΔRp ≥30 MPa) と厚さの許容差の変動は、スプリングバックに直接影響します。レーザー角度測定と動圧補正を行わない場合、0.5° ~ 1.5°の角度偏差は、同じ工具のパンチングストロークの違いによって引き起こされる可能性があります。
Q3: JS Precision は、大量の曲げ加工全体にわたって一貫した公差をどのように保証しますか?
JS Precision は、バッチ延伸原材料キャリブレーションと、レーザーリアルタイム角度測定システムを備えたフルプロセス SPC、および自動たわみ補正 CNC ベンダーマシンを組み合わせて使用しており、これにより、大量生産において±0.008 インチの精度レベルでの重要な寸法公差が Cpk≧1.33 で安定したままであることが保証されます。
Q4:エアベンディング、ボトムベンディング、コイニングの精度の違いは何ですか?
空気曲げにおける曲げ角度公差は標準程度(±0.5°~±1.0°)です。底部の曲げは(±0.2°~±0.3°)まで締め付けられます。コイニング曲げは±0.1°まで下げることができますが、工具の摩耗が著しくなり、より高いトン数が必要になります。
Q5: 穴や切り抜きを曲げ線のすぐ隣に歪みなく配置できますか?
距離 d が2.5t+r 未満になるように、穴のエッジを曲げ線に近づけるのは安全ではありません。曲げると穴の周囲の素材が伸びて歪みが生じます。このような設計の製品を作成する必要がある場合は、その領域のプロセスを通じて圧力逃がし溝を作成するか、部品を曲げて、その後 2 つの別々のレーザー カットで穴を作成することを選択できます。
Q6: JS Precision では、カスタム板金曲げの見積もりはどのように計算されますか?
JS Precision は、材料の使用量、切断サイクル、必要な曲げ加工、特殊な金型への投資、最終製品の表面仕上げごとにコストを計算します。クライアントが寸法と公差の制限を含む 3D CAD および 2D 図面を送信した後、エンジニアリング チームは次の情報を提供します。 DFM の見積もり翌日中に詳細情報をお知らせします。
Q7: フラット パターン ブランクを計算する場合、どの標準 K ファクター値を使用する必要がありますか?
K ファクターの標準値は、空気中で軟質アルミニウムを曲げる場合の 0.33 から、底部曲げで冷間圧延鋼を曲げる場合の 0.45 まで変化します。高精度のフラット パターン計算 (DXF フラット パターンなど) では、経験的な曲げ推定 (BD) に基づいたキャリブレーションを実装する必要があります。
Q8: 砥粒の圧延方向は成形品の信頼性にどのような影響を与えますか?
曲げが転がり粒子に平行に発生する場合、ひずみが集中し、部品の外面またはゲージでオレンジの皮のような亀裂が発生しやすくなります。一方、スプリングバックは変化します。曲げが転がり粒子に垂直または 45 度の角度で発生する場合、荷重は分散され、角度公差は通常、±0.2° ~ ±0.3° の精度で一定に保たれます。
まとめ
板金の曲げ精度は、K ファクター展開キャリブレーション、動的スプリングバック補正、ダイの応力バランス、および基準点への寸法チェーンの調整によって実現されます。標準公差 (±0.020 インチ、±1.0°) から精密公差 (±0.008 インチ、±0.2° ~ ±0.3°) に移行することで、設計段階での二重曲げ、エッジの破れ、穴の歪み、累積誤差が回避され、高価な再作業や二次機械加工が大幅に削減されます。
マルチパス高精度曲げシャーシ、機器ブラケット、および耐荷重構造部品を計画していますか?お願いします3D CAD(STEP/IGES)を提出してください, JS Precision 見積システムの 2D 設計図。 DFM 製造ソリューションは、展開公差の校正、干渉回避分析、加工コストの見積もりを含む当社のエンジニアリング チームによって 24 時間以内に提供されます。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

