 日本語



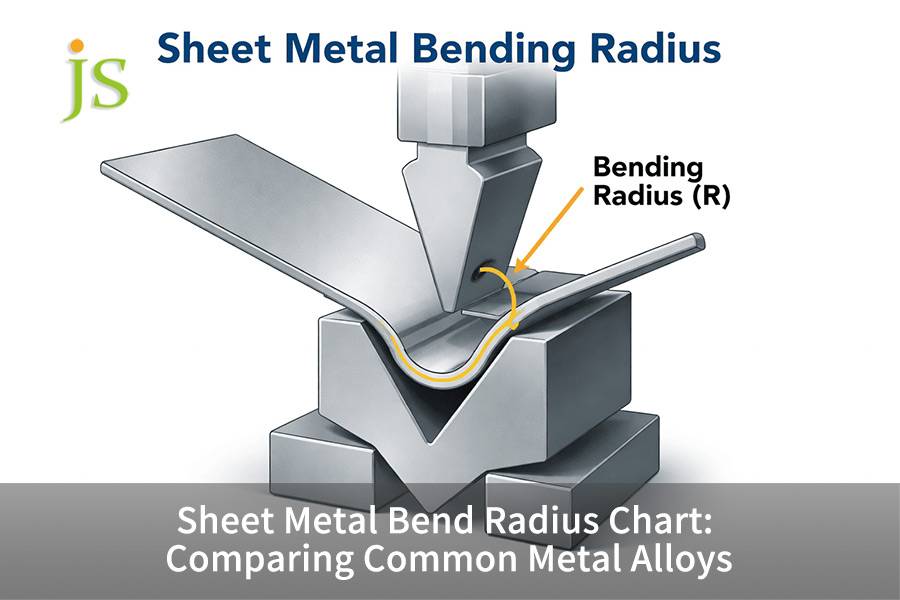

シート メタルの曲げ半径の表は、プレス ブレーキでエア曲げするときにブランクが引張破壊なしに耐えることができる最小内側曲げ半径を示します。ほとんどのショップでは、材料の厚さ (1.0T) に等しい内側半径のベースラインを使用していますが、実際の工学的限界は、合金の伸び、焼き戻し、圧延粒子の方向に応じて0.5T から 6.0T の範囲にあります。柔らかく延性のある 5052-H32 アルミニウムは0.5T ~ 1.0T の鋭い半径まで曲げることができますが、構造用 6061-T6 アルミニウムと加工硬化ステンレス鋼には2.0T ~ 4.0T の曲げ半径が必要です。
主要な回答の要約表
|
合金と焼き戻し |
伸び(%) |
縦曲げ R_min (木目あり) |
横方向曲げ R_min (木目方向) |
典型的なスプリングバック |
|---|---|---|---|---|
|
5052-H32 アルミニウム |
12 |
1.0T |
0.5T |
1°~2° |
|
6061-T6 アルミニウム |
8~10 |
3.5T~4.0T |
2.0T~2.5T |
2°~3.5° |
|
304/316 ステンレス鋼 |
40~50 |
1.5T~2.0T |
1.0T |
3°~6° |
|
1018冷間圧延鋼 |
15~20 |
1.0T |
0.5T~0.75T |
1°~1.5° |
ASTM E8/E8M-22 からの伸び値と、からの最小曲げ半径ASTM E290:2022 。
圧延粒子を横方向に曲げると、破損のリスクが30% ~ 50%減少します。 6061-T6 などの高強度合金の内側半径を 2.0T 未満に設定してはなりません。
板金曲げ半径チャートを使用して合金の限界を比較するにはどうすればよいですか?
シート メタルの曲げ半径チャートは、曲げの外側境界における引張ひずみに対する未加工合金の伸びと一致します。 5052-H32 や 1018 鋼などの延性合金は 0.5T ~ 1.0T の最小曲げ半径をサポートしますが、 6061-T6 や 304 ステンレスなどの高降伏合金には 2.0T ~ 4.0T のクリアランスとプレス ブレーキ トン数の増加が必要です。
外部繊維ひずみと破断メカニズムの計算
外側の繊維の引張ひずみの方程式は、ε = 1 / (2R/T + 1) です。部品の内半径が材料の伸びの臨界閾値よりも小さい場合、粒界での微細孔の集中により巨視的な亀裂が発生します。これが、6061-T6 が約 2.0T (横方向) から 3.5 ~ 4.0T (縦方向) まで曲げると破損するのに対し、5052-H32 は0.5T (横方向) まで曲げても壊れない理由です。
多次元合金比較マトリックス
|
次元 |
5052-H32 アルミニウム |
6061-T6 アルミニウム |
304 ステンレス鋼 |
1018CRS |
|---|---|---|---|---|
|
推奨される R/T しきい値 |
0.5T~1.0T |
2.5T~4.0T |
1.0T~2.0T |
0.5T~1.0T |
|
スプリングバック補償 |
1°~2° |
2°~3.5° |
3°~6° |
1°~1.5° |
|
トン数乗数 |
0.5x - 0.6x |
0.8x - 0.9x |
1.5倍~1.8倍 |
1.0倍 |
|
故障モード |
表面の凹み |
厚さ方向の亀裂 |
加工硬化破壊 |
スケール剥離 |
304 ステンレス鋼には少なくとも 1.5 倍のトン数が必要です。 6061-T6 は破損の危険性が高い合金であるため、低炭素鋼の 1T の経験則は決して使用すべきではありません。
JS Precision Project Data (2025) — 2.5mm 5052-H32 および 6061-T6 の 500 以上の曲げにわたる内部プレス ブレーキのトライアルにより、それぞれ 0.5T および 3.5T のしきい値が検証され、グラフの制限から逸脱した場合のスクラップ率は 0.3% 対 14.2% でした。
逆故障モード解析
- 表面のへこみ:非常に高いプレスを使用すると、パンチの先端が上面の柔らかいアルミニウムに食い込む可能性があります。これを修正するには、力を減らすか、パンチ半径を大きくしてください。
- 厚肉貫通脆性破壊: R/T が < 2.5 であり、最小半径の仕様を厳密に遵守する必要がある場合、6061-T6 が発生する可能性があります。
- 遅れた亀裂: 304 ステンレス鋼の強化により内部ひずみが1,000 MPa を超える可能性があるため、追加の応力除去処理が必須です。
- バリ詰まり:これは、シート (1018 CRS) からの酸化スケールの剥離の結果である可能性があります。ブランクの上にポリウレタンコーティングを施す必要があります。
私たちの金属曲げサービスあらゆる合金をカバーする精密成形ソリューション向け。
曲げ方向によって最小曲げ半径はどのように決まるのでしょうか?
曲げ方向は、適用される応力に対して結晶粒界を平行または垂直に揃えることにより、最小曲げ半径を直接制御します。ローリンググレイン全体にわたる横方向の曲げにより、均一な引張ひずみ分布が可能になり、より狭い内側半径が可能になります。結晶粒の溝に平行な縦方向の曲げにより、弱い介在物に沿って歪みが生じ、外面の亀裂リスクが最大 40% 増加します。
微細構造の結晶粒配向効果
結晶粒の伸びは冷間圧延プロセス中に発生します。曲げると、外側の繊維の張力が上昇します。応力が細長い粒子に平行(粒子に平行)であれば、微細孔は介在物連鎖に沿って広がります。応力が結晶粒に対して垂直である場合 (板結晶粒)、歪みは複数の結晶粒界に局所的に集中し、延性は 35% 増加します。
方向曲げの定量試験データ
寒さ曲げ加工6061-T6 と高張力鋼の曲げは、縦方向の曲げによって有効伸びが25% ~ 40% 減少することを示しています。 5052-H32 の板目方向の冷間曲げでは、R/T が 0.5T という非常に鋭い半径が可能ですが、長手方向の曲げには少なくとも 1.0Tが必要です。
多方向曲げのためのネストされた戦略
シートブランクは圧延方向に対して 45° の角度で静止します。曲げ応力が木目に沿って均等に分散されるように、曲げ方向に沿って木目の角度を一致させることをお勧めします。これにより、複雑なエンクロージャから発生する指向性スクラップを最大 60% 削減できます。
横方向の曲げは、縦方向の曲げよりも 35% 高い外部表面ひずみに対処できます。それでも、長手方向の曲げでは、破損を避けるために最小半径安全係数を1.5 ~ 2.0 倍増やす必要があります。
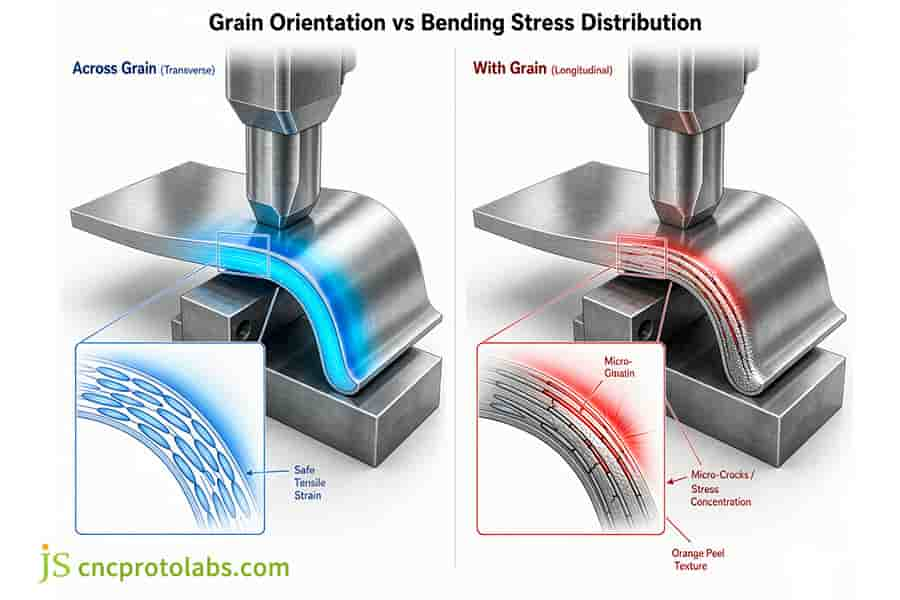
図 1: 板金上の粒子全体と粒子の曲げ応力分布を比較した図。
アルミニウム vs ステンレス鋼: 曲げ加工に最適なアルミニウム合金はどれですか?
成形限界に関してアルミニウムとステンレス鋼を評価する場合、曲げに最適なアルミニウム合金を特定することは、延性と強度のバランスに依存します。 5052-H32 は最小限のスプリングバックで 0.5T までのタイトで亀裂のない半径を実現しますが、オーステナイト系 304 ステンレス鋼は 1.0T ~ 2.0T のクリアランスを必要とし、激しい加工硬化を生成するため、プレス ブレーキのトン数がほぼ 2 倍必要になります。
伸びと亀裂感受性の比較
304 ステンレス鋼は45% 以上の伸びレベルに達します。それでも、冷間成形または曲げ加工中にマルテンサイト相変化が発生し、その結果、大幅な加工硬化が発生します。 5052-H32 アルミニウム合金は約 12% の伸びに達します。降伏強度が低いため、滑らかな塑性変形が可能です。また、外部ファイバーの微小断裂 (0.5T 未満) に対する感度も非常に低くなります。
スプリングバックのダイナミクスと補償
- アルミニウム合金成形後のスプリングバックが1~2度となる直線性補償モデルを使用してください。
- オーステナイト系ステンレス鋼での3 ~ 6 度のスプリングバックには、CNC 閉ループ角度制御の使用が必要です。
- 高反発鋼には、リアルタイムフィードバックシステムによるストローク補正が必要です。
プロセス間の代替境界
1 つの部品が非常に厚く (6mm 以上)、成形半径が材料の厚さ R ≤ 1.0T 以下で、コンポーネントに良好な剛性が必要な場合、冷間成形では板金プレス ブレーキに荷重制限が発生します。この状況では、板金ブロックから直接5 軸 CNC フライス加工を行うことが適切な代替ソリューションとなります。
密閉型エンクロージャーブラケットに 6061 T6 アルミニウムの曲げを避ける理由
エンジニアは次のような場合に注意する必要があります。 6061 t6 アルミニウムの曲げ9% の低い伸びにより、鋭利な半径の下では重大な半径外側骨折が引き起こされるため、コンパクトな電子ブラケットに最適です。プロファイルを 5052-H32 に置き換えることで、正確に 1.0T の曲げ半径が可能になり、部品のスクラップが14.2% から 0.3% に減少しました。精密板金曲げ加工JSプレシジョンにて。
初期設計のボトルネック
- お客様は 2.5 mm の耐荷重ブラケットを考案し、 40 kg の繰り返し荷重に耐えるために 6061-T6 を使用しました。
- 内部の DIN レールの干渉により、内側半径がR = 3.0 mm (1.2T) に制限されます。これは、推奨される安全係数 2.0T をはるかに下回ります。
- 最初のテスト項目では、折り目に沿って連続的な微小亀裂が走っていることが示されたため、最終的に14.2% を廃棄することになりました。
トレードオフ分析
|
パラメータ |
オリジナル (6061-T6) |
改訂版 (5052-H32 + 補強リブ) |
|---|---|---|
|
内側半径の設計 |
3.0mm(1.2T、オーバーリミット) |
2.5mm(1.0T準拠) |
|
スクラップ率 |
14.2% |
0.3% |
|
スプリングバックバリエーション |
3.2°±0.8° |
1.5°±0.2° |
|
相対コスト |
100% |
81.5% |
無料の DFM 実現可能性分析については、JS Precision のエンジニアにお問い合わせください。シート メタル エンクロージャの製造と DFM のケース スタディをさらに詳しくご覧ください。
鋼板の曲げとステンレス鋼板の曲げはどう違うのですか?
1018 冷間圧延鋼のような鋼板を曲げると、約 1° のスプリングバックが発生し、0.5T から 1.0T までの半径で良好に動作します。それに対して、ステンレス鋼の板金を曲げると、 3 ~ 6 度にもなる大きな加工硬化とスプリングバックが発生します。ステンレス鋼は通常、1.5 ~ 1.8 倍の成形トン数と 8T ~ 10T の大きな V ダイ開口部を必要とします。
Vダイ開口部選択
|
材質 |
推奨される V ダイ開口部 |
自然な内側半径 (エアベンド) |
スプリングバック範囲 |
|---|---|---|---|
|
1018CRS |
6T~8T |
R ≈ V/6 |
1.0°~1.5° |
|
304 ステンレス鋼 |
8T~10T |
R ≈ V/5 |
3.0°~6.0° |
ステンレス鋼の金型開口部が小さいと、接触応力の限界を超えて摩耗が促進され、ダイバイトが発生する可能性があります。
リバウンド事前補正
- 1018 CRS のスプリングバックは1.0° ~ 1.5°ですが、曲げ量を固定することで補正できます。
- ステンレス鋼には3.0° ~ 6.0°の曲げ移動補正が必要であり、これを動的に調整する必要があります。
- 最終的に 90° の角度を実現するには、通常、85° または 80° のパンチが使用されます。
表面汚染の管理
- 炭素鋼の金型をステンレス鋼の表面から隔離するには、ポリウレタンフィルム中間層を使用する必要があります。
- あるいは、鉄粉の埋め込みを防ぐためにクロムメッキの特殊工具を使用してください。
- これにより、不動態化層の損傷や腐食の誘発が防止されます。
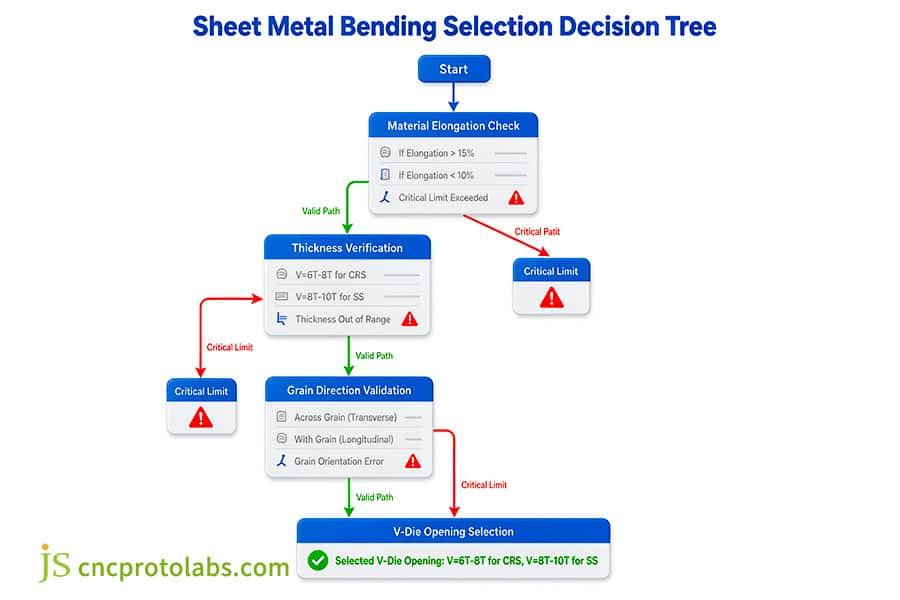
図 2: 曲げ半径を計算するための板金曲げ選択決定ツリー。
板金の曲げ半径チャートは曲げ半径の計算をどのようにガイドしますか?
シート メタルの曲げ半径チャートを参照すると、K ファクターを正しく取得するために曲げ半径の計算に必要な基本的なジオメトリが得られます。内側の半径と厚さの比 (R/T) が0.5 から 3.0 に変化すると、中立軸の位置が変化します。これは、K ファクターも0.30 から 0.48 に変化することを意味します。
展開寸法の導出
式: BA = (π / 180) × A × (R + K × T) 。 R < 1.0T の場合、係数 K は 0.30 ~ 0.35 に縮小します。 R≧3.0Tの場合、係数Kは0.46~0.50で安定します。
レベル 4 選抜工学部門
- 延性の限界: R/T を計算して、材料の伸びから最小閾値を取得します。
- 結晶粒方向のチェック:亀裂とスプリングバックに対する平行結晶粒と横結晶粒の影響が特定されます。
- 自由成形の金型の比較:金型の開口部が内側の半径に対応しているかどうかを確認します。
- CAD展開寸法の固定:実際のK係数を測定し、逆算に使用します。
実験用 K ファクター拡張クイック リファレンス マトリックス
|
材質 |
R/TでのK = 0.5 |
R/TでのK = 1.0 |
R/TでのK = 2.0 |
R/T ≧ 3.0 での K |
|---|---|---|---|---|
|
5052-H32 |
0.33 |
0.38 |
0.42 |
0.46 |
|
6061-T6 |
推奨されません |
0.36 (骨折リスク) |
0.40 |
0.45 |
|
304ステンレス |
0.32 |
0.37 |
0.43 |
0.48 |
|
1018CRS |
0.35 |
0.40 |
0.44 |
0.48 |
K係数は工場で実際の金型の自然内径を用いて逆算して計算する必要があります。
ISO 7438:2020 — 金属材料 — 曲げ試験では、延性を検証するために試験片の寸法とパンチの直径を指定します。
SME テクニカル ペーパー (2024) — 高強度合金の空気曲げにおける中立軸のシフトは、R/T 比にわたる K 因子の変動を定量化します。
正確な K ファクターの計算方法をマスターし、シート メタルの展開効率を向上させるには、「シート メタルの K-ファクターとフラット レイアウトの計算ガイド」を参照してください。
よくある質問
Q1: 曲げ半径が下限値より小さい場合はどうなりますか?
外側の繊維の引張ひずみが材料の伸びを超えると、微小な空隙が粒界に沿って合体し、オレンジの皮のような波打ちから破断へと進みます。微小な亀裂があると、メッキや酸溶液が浸透し、深層腐食破壊を引き起こします。
Q2: 6061-T6 アルミニウムは、亀裂を発生させることなく内側半径 1T で曲げることができますか?
6061-T6 を 1T で冷間曲げすると脆性破壊が発生します。 1T 半径が設計要件の場合は、6061-O 焼き戻しを注文し、1T で成形してから T6 まで溶体化熱処理するか、強化リブ付きの 5052-H32 を使用します。
Q3: ステンレス鋼は軟鋼よりも大幅に大きなスプリングバックを示すのはなぜですか?
304/316 オーステナイト系ステンレス鋼は、降伏対引張強さの比が非常に低く、加工硬化率が極めて高く、比較的高い弾性率を持っていることが特徴です。曲げプロセス中に蓄積される弾性ひずみエネルギーは軟鋼よりもはるかに大きく、軟鋼のスプリングバックが 1° ~ 1.5° であるのに対し、スプリングバックは 3° ~ 6° 程度になります。
Q4: エアベンディング板金の標準的なVダイ開口率はどれくらいですか?
軟鋼シートと軟アルミニウムシートの場合、V は 6T ~ 8T に等しくなければなりません。ステンレスシートや高強度アルミの場合、Vは8T~12Tとなります。厚板(T ≥ 6mm)の場合、プレスブレーキの負荷を適度に保つために、V は ≥ 10T にする必要があります。
Q5: 板金曲げ用に 5052 アルミニウムと 3003 アルミニウムのどちらを選択すればよいですか?
3003-H14 は非常に鋭い半径の成形を容易にしますが、耐圧痕性は最も劣ります。 5052-H32 は最高の耐食性、最強の構造特性を持ち、1T の曲げが可能であり、この材料は工業用エンクロージャの製造における標準となっています。
Q6: 結晶方位は曲げ角度の一貫性にどのように影響しますか?
縦方向の曲げにより、降伏点の変動による弾性回復のばらつきが増加し、バッチ角度の許容誤差が ±0.5° から ±1.5° に広がり、自動組み立ての精度が低下します。
Q7: 内側半径ゼロ (鋭い曲げ) は、最新の精密板金曲げにおいて実用的ですか?
鋭い曲がりは物理的に起こりません。金属の半径をゼロに強制すると、パンチの先端が破損し、外側の曲げ部分で最も外側の結晶粒層が引き裂かれ、亀裂が発生します。現代の製造基準では、半径ゼロの設計は厳しく禁止されています。
Q8: 曲げ半径を大きくする場合、曲げトン数はどのように計算すればよいですか?
パンチの半径が大きいと接触面積が大きくなり、ストロークが深くなり、より多くの力が必要になることを意味します。 V ダイ開口部を比例的に拡大して曲げプレス ブレーキ力の下でトン数を維持し、同時に材料流動ストレスを克服することで対抗します。
まとめ
板金の内側曲げ半径を正確に設定することは、構造剛性、表面品質、生産歩留まりのバランスをとる上で重要なステップです。ブランキング時の材料の伸び、圧延結晶の配向、工具の形状を考慮することで、外部繊維の亀裂やスプリングバックのずれを 90% 以上排除できます。
実現可能性と公差適合性の評価複雑な構造部品を曲げる?無料の DFM 実現可能性分析およびバッチ形成ソリューションを入手するには、当社の技術チームにお問い合わせください。のために複雑な産業用エンクロージャ高強度アルミニウムまたはステンレス合金で厳しい寸法公差が必要な場合は、JS Precision で精密板金曲げ加工を検討し、工具のセットアップを検証し、構造上の製造スクラップを排除します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

