 日本語



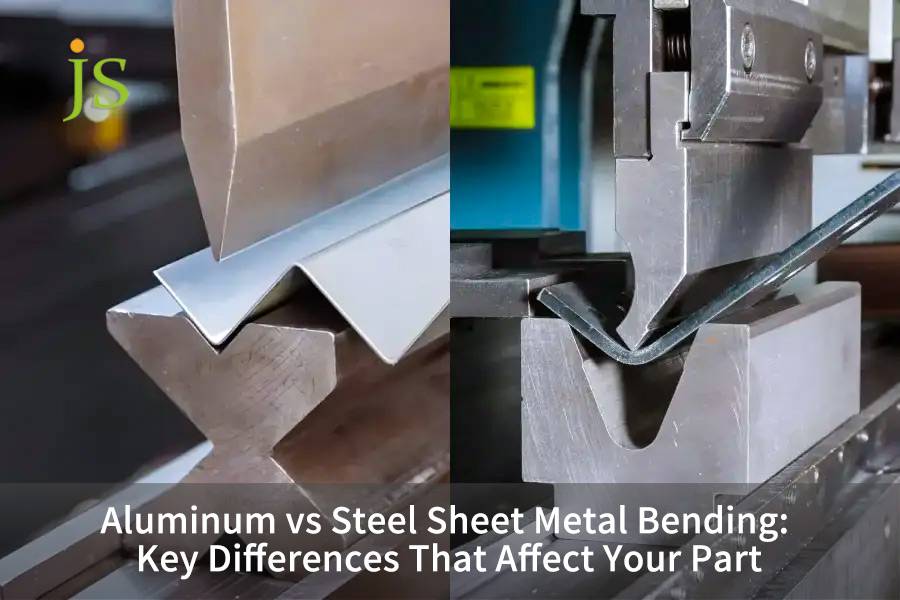

アルミニウム vs スチール板金曲げ加工降伏強度、スプリングバック、最小曲げ半径(R/t)を評価する必要があります。アルミニウムは 65% の軽量化を実現しますが、スプリングバックが1.5 ~ 3 倍高く、1 ~ 3 トンの半径が必要です。鋼鉄は 30% ~ 150% 多くの力を必要としますが、半径 0.5t ~ 1t が許容されます。材料の選択により、荷重と工具のバランスがとれます。
主要な回答の要約
軽量化のためには、曲げ半径が大きい 5052-H32 アルミニウムを優先してください。疲労とコンパクトな組み立ての点では、SPCC 冷間圧延鋼が最適です。
|
評価次元 |
5052-H32 アルミニウム |
6061-T6 アルミニウム |
SPCC軟鋼 |
304 ステンレス鋼 |
|---|---|---|---|---|
|
曲げトン数係数 (対軟鋼) |
0.50~0.60 |
0.85~0.95 |
1.00 (ベースライン) |
1.50~1.60 |
|
最小曲げ半径 (R/t) |
1.0t~1.5t |
3.0t~4.0t(クラックあり) |
0.5t~0.8t |
1.0t~1.2t |
|
スプリングバック補償範囲 (90°曲げ) |
2.0°~4.0° |
5.0°~8.0° |
0.5°~1.5° |
2.0°~3.5° |
|
逆失敗シナリオ (厳禁) |
高サイクル疲労引張部品 |
焼き鈍しなしの狭い半径曲げ |
コーティングなしの屋外の湿気の多い環境 |
非常に厳密な重量に敏感な航空機部品 |
データ ソース: JS Precision の社内曲げ試験、2026 年、対象者に実施ASTM E290-22 、延性に関する材料の曲げ試験の標準試験方法。
アルミニウムとスチールの板金曲げにおける成形上の重要な違いは何ですか?
アルミニウムと鋼板の金属曲げでは、弾性率、ひずみ硬化、粒子感受性が異なります。スチール (210 GPa) は半径 1t での変形を均一に吸収します。アルミニウム (70 GPa) は、スプリングバックが大きく、粒子の亀裂が発生します。それに応じて V ダイの開口部を調整します。これらの基本は当社にとって不可欠です。板金加工サービス。
ヤング率と応力-ひずみ線図
アルミニウム合金は炭素鋼 ( E ≈ 190-210 GPa ) よりも弾性率が低い ( E ≈ 69-71 GPa ) ため、塑性領域で局所的なネッキングが発生しやすくなります。
- アルミニウム合金が降伏し始めると、接線弾性率が急激に低下するため、外側の繊維にひずみが集中します。
- 炭素鋼は、長く均一な塑性流動領域と30% 以上の伸びを示します。
- したがって、アルミニウムの曲げでは、より多くの材料に引張ひずみを分散させるために、より大きなパンチ半径が必要になります。
ローリング方向感度
曲げアルミニウム合金の亀裂は、主に圧延結晶粒の方向によって決まります。
- 6061-T6の縦曲げ割れ率は15%にも及びます。
- JS Precision の 2026 年の曲げ試験で200 個の試験部品にわたって測定されたところ、圧延方向に対して横方向に曲げると、亀裂率が2% 未満に減少しました。
- 曲げ線が圧延方向に対して45°または 90°になるようにブランクをレイアウトします。
スプリングバック機構の違い
スプリングバック角 Δθ = f(σ_y/E)は、降伏強度に正比例し、弾性率に反比例します。
- アルミニウムは弾性率 (E) が低いため、そのスプリングバックはスチールの2 ~ 8 倍です。5052-H32 は 90° 曲げで2.0° ~ 4.0°スプリング バックしますが、SPCC では0.5 ~ 1.5° 、6061-T6 は5.0 ~ 8.0° に達します。
- 304 ステンレス鋼は、高い σ_y と適度なスプリングバックを備えています。
- 実際には、5052 アルミニウム部品のスプリングバックを補償するには2° ~ 4°のオーバーベンドが必要です。
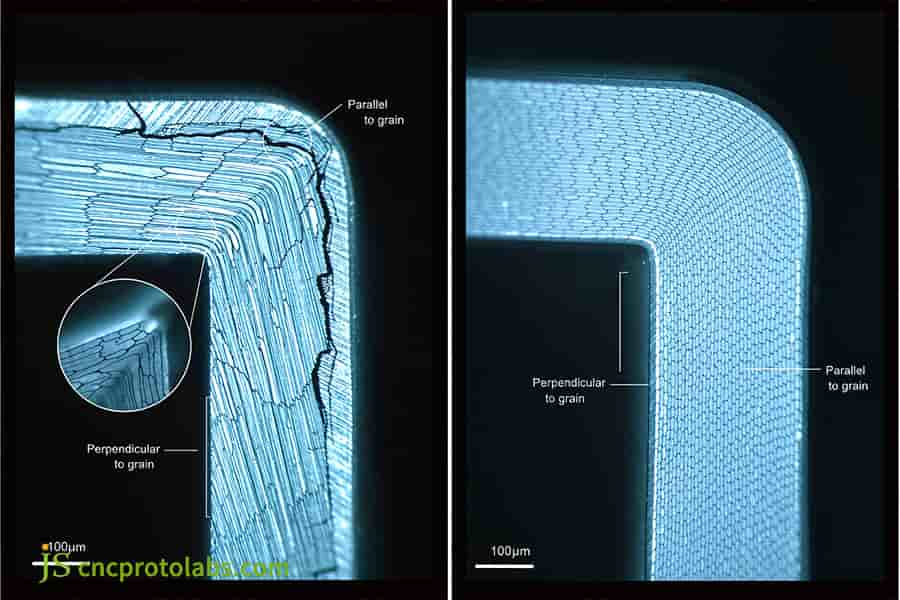
図 1: 亀裂と構造を示す板金の粒子方向の曲げの顕微鏡図。
スチールとアルミニウムの曲げ力とプレス ブレーキ荷重をどのように計算しますか?
スチールとアルミニウムの曲げ力を計算するには、厚さ、ダイ幅、および UTS を使用します。エア曲げとダイ曲げのセットトン数: 軟鋼F=(1.42×UTS×L×t²)/V 、5052 の必要量は約 50% 少なくなります。高張力鋼製スパイクの荷重は 200% です。あチャートは、最適なダイ幅を決定するのに役立ちます。
エアベンディングの理論トン数計算式
式F=(K×R_m×b×t²)/V :
- K は、エアベンディングの場合は 1.42、ボトミング (コイニング) の場合は 5 ~ 8 に相当します。
- R_m: 5052-H32 約210MPa、SPCC 約350MPa。
- t:板厚(mm)、 V:下型開き(mm)。
成形方法による荷重率への影響
- エアベンディングでは、ボトミングに必要なトン数の30% ~ 50%のみが必要です。
- ボトミングには空気曲げの力が3 ~ 5 倍必要ですが、スプリングバックは±0.5° 以内に抑えられます。
- コイニングでは、スプリングバックを完全になくすために8 ~ 10 倍の空気曲げ力が必要ですが、工具の摩耗が大幅に加速されます。
一般的な板厚と曲げトン数の荷重マトリックス表
|
材質 |
厚さ (mm) |
V-ダイ幅 (mm) |
トン数 (kN/m) |
曲げ力係数 |
|---|---|---|---|---|
|
5052‑H32 |
1.5 |
15 |
45 |
0.50 |
|
5052‑H32 |
2.0 |
20 |
60 |
0.55 |
|
5052‑H32 |
3.0 |
30 |
89 |
0.60 |
|
6061‑T6 |
1.5 |
18 |
79 |
0.85 |
|
6061‑T6 |
2.0 |
24 |
108 |
0.90 |
|
6061‑T6 |
3.0 |
36 |
163 |
0.95 |
|
SPCC |
1.5 |
12 |
93 |
1.00 |
|
SPCC |
2.0 |
16 |
124 |
1.00 |
|
SPCC |
3.0 |
24 |
186 |
1.00 |
|
304SS |
1.5 |
18 |
146 |
1.50 |
|
304SS |
2.0 |
24 |
200 |
1.55 |
|
304SS |
3.0 |
36 |
300 |
1.60 |
表の注記:トン数は、L = 1 m の曲げ長さの場合、F = 1.42 × Rm × L × t² / V として計算されます。Rm = 210 MPa (5052-H32)、310 MPa (6061-T6)、350 MPa (SPCC)、および 520 MPa (304 SS)。エアー曲げ、V=8t(スチール)~10t(アルミ)。
データソース: DIN 6935 : 2021 。鋼板の冷間曲げ — 曲げ許容値とスプリングバックの計算 (ANSI ウェブストアからアクセス、2026)。
詳細なガイダンスについては、精密プレス ブレーキ ツールの選択に関するリソースを参照してください。
製造業者はどのようにしてアルミニウム シートの曲げにおける亀裂を防止し、公差を制御できるでしょうか?
アルミニウム シートの曲げで公差を維持するには、最初の曲げの前に、工具のセットアップと木目の方向の両方を定義する必要があります。木目に対して垂直に曲げる場合、5052-H32 の場合は少なくとも 1t、6061-T6 の場合は少なくとも 3t の内径を維持してください。成形が難しい合金を 150 °C に予熱すると、部品の形状が安定します。アンひび割れを防ぐために必要な手順を詳しく説明します。
最小曲げ内径の基準
- 1050-O/3003-H14: 0.5t~1.0t。
- 5052-O/H32: 1.0t~1.5t。
- 6061-T6: 3.0t~4.0t、鋭利な角は割れやすい。
- 応力集中を防ぐため、パンチ半径≧1.5t。
K ファクターと中立層の変位
アルミニウムの曲げ中に中立軸が内側に移動するため、K 係数は R/t に依存します。R /t=1 では K ≈ 0.33、R/t=3 では K ≈ 0.42 となります。展開長さはスチール部品よりも0.5% ~ 1.0% 長くなります。そのため、穴位置の公差 ±0.2 mm を達成するために CAD キャリブレーションが実行されます。
データソース: ISO 7438 (2020)金属材料の曲げ試験手順を確立します。
鋼板の曲げ加工がなぜ狭い半径や高強度の用途に優れているのでしょうか?
鋼板の曲げ加工低炭素鋼は均一伸びが高いため、狭半径の作業に優れています。軟鋼により、破損することなく内部曲げ半径を 0.5t まで小さくすることができ、コンパクトなシャーシ設計が可能になります。高い曲げ強度と210 GPaの安定した弾性率により、90° 曲げにおけるスプリングバックの変動も0.5° ~ 1.5°に抑えられます。
境界を形成するコンパクトな小さな丸みのあるコーナー
低炭素鋼は伸び率が 30% 以上あるため、内隅の半径を非常に小さくすることができます。
- エッジを限界まで押し付けると、SPCC および Q235 の R/t は 0.5 に達することがあります。
- R=0.5t 、外側に生じるひずみは破壊限界以下です。
- 壁に直角に取り付けた場合、 20% 以上の節約が達成できます。
ステンレス鋼の加工硬化管理
オーステナイト系ステンレス鋼のひずみ硬化指数 nは 0.4 より大きくなります。
- 初期曲げ強度が30%向上し、スプリングバックの分散性も向上しました。
- 304 ステンレスのスプリングバック角は炭素鋼のスプリングバック角より1.5°~2.0°大きいため、それに応じてオーバーベンド補正を増加する必要があります。
- 複数の曲げの間でアニーリングを行うと、可塑性が回復します。
CNC 板金曲げと手動曲げは材料の品質にどのような影響を与えますか?
評価中CNC板金曲げ加工手動曲げとアルミニウム板金の曲げでは、技術上の明確な違いが明らかになります。 CNC プレス ブレーキはレーザー角度補正と油圧クラウニングを使用してリアルタイムでスプリングバックをキャンセルし、角度再現性を±0.3° 以内に保ちます。手動曲げはシミングとオペレーターの判断に依存しており、5052 アルミニウムでは8% を超える不合格率が発生します。
リアルタイム角度閉ループ監視
- CNCレーザー角度測定、検出時間は数マイクロ秒、自動ストローク調整、精度±0.1°。
- 5052 アルミニウムのスプリングバック誤差は±3° から ±0.3° まで減少します。
- 経験に頼って手動で行うと、変動は±2°に達する可能性があります。
動的機械的たわみ補償
大きなスパン、高トン数の曲げの場合、CNC 油圧補正精度は ±0.01 mm です。手動シムの場合、実行には 30 ~ 60 分かかりますが、精度はわずか ±0.1 mm です。厚いステンレス鋼板の全長の角度差は ≤0.5°ですが、手動シムの操作では2°を超えることがよくあります。
板金の曲げ加工にアルミニウムとスチールのどちらを選択するのですか?
アルミニウムと鋼板の金属曲げのどちらかを選択すると、質量、梱包、疲労のバランスが取れます。 5052-H32は 65% の軽量化を実現しますが、半径 1.5t が必要です。炭素鋼により 0.5t のコーナーと 2 倍の剛性が可能になり、スペースが限られたシャーシに最適です。
設計公差と取り付けクリアランスの制限
アルミの必要半径(R≧2.5t)が大きいため、組立スペースが必要になります。鋼を R = 0.5t の直角半径に曲げることにより、同じ構造が最大 30%コンパクトになります。バッテリーパックブラケットなどのスペースが限られている製品には、スチールソリューションが推奨されます。
ライフサイクルコストと軽量化のメリット
アルミニウムは軟鋼よりもキログラムあたり2 ~ 3 倍のコストがかかりますが、必要な曲げトン数は約 50% 少なくて済みます。スチールにはメッキまたはコーティングが必要で、部品コストが約 15% 増加しますが、耐用年数は長くなります。アルミニウムを使用する前に、その 15% に対して除去する質量の価値を定量化します。回収額は完全にデューティ サイクルによって決まります。
クロスプロセスおよびリバース故障境界分析
押し出し成形と比較して、曲げ加工は金型コストを最大80%削減し、納期を最短 3 日に短縮します。アルミニウムには高サイクル疲労荷重にはあまり適していません。アルミニウムには真の耐久限界がないため、疲労寿命は固定サイクル数 (通常5 × 10⁸ サイクル) で指定する必要がありますが、炭素鋼は10⁷ サイクル付近で明確な耐久限界を示します。
|
次元 |
5052‑H32 アルミニウム |
6061‑T6アルミニウム |
SPCC軟鋼 |
304 ステンレス鋼 |
|---|---|---|---|---|
|
軽量性と質量比 |
50% ~ 65% の重量削減 |
60%の軽量化 |
0% (ベースライン 7.85 g/cm3) |
0% (7.93 g/cm3) |
|
分。スペースとインサイドコーナーの形成 |
中すきま(R=1.0t~1.5t) |
大クリアランス(R=3.0t~4.0t) |
超小型(R=0.5t~0.8t) |
コンパクト(R=1.0t~1.2t) |
|
成形安定性とスプリングバック |
中程度のスプリングバック (2°~4°) |
高いスプリングバック (5°~8°)、粒子に敏感 |
低スプリングバック(0.5°~1.5°)、高い安定性 |
中程度の高いスプリングバック (2.0°~3.5°)、加工硬化 |
|
逆失敗シナリオ |
10⁷ 疲労サイクルを超える主要な耐荷重引張部品には禁止 (アルミニウムには真の耐久限界はありません) |
熱処理焼きなましを行わない小半径曲げは禁止 |
メッキ・コーティングなしの屋外高湿・高温環境では禁止 |
超厳密な重量に敏感な航空機搭載コンポーネントの禁止 |
データソース: AWS C4.6M/C4.6:2006 (R2012) 、アルミニウム合金構造の溶接および製造に関する推奨手法。
大きな交互荷重がかかるスペースに制約のある構造には、SPCC 冷間圧延鋼板曲げを選択してください。シャーシシェルや重量に敏感な構造には 5052-H32 アルミニウムを選択し、歪みを避けるために形成された穴を曲げ線から少なくとも 2t + Rに保ちます。
弊社にご相談ください包括的な意思決定マトリックスについては、
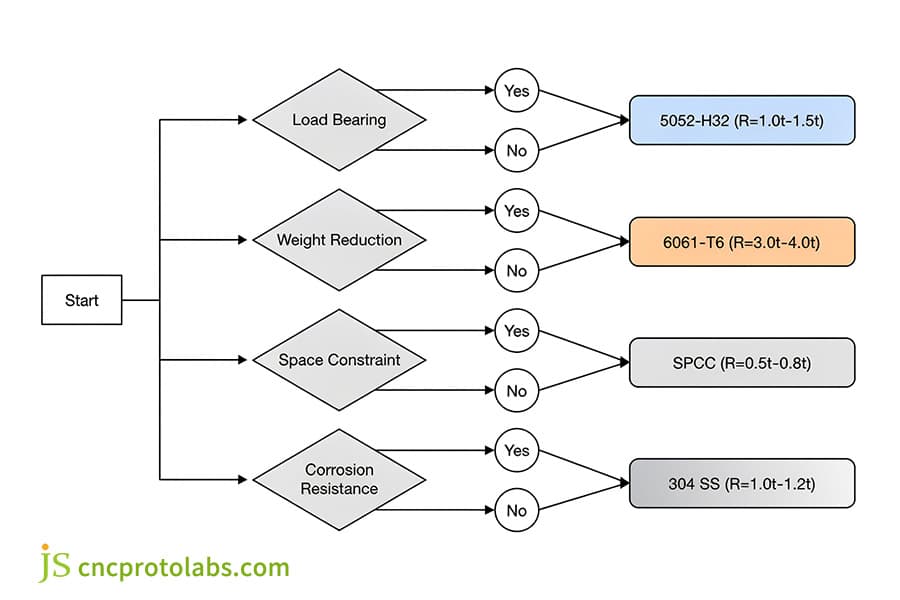
図 2: アルミニウムまたは鋼板金属の曲げ材料を選択するためのデシジョン ツリー。
EV バッテリー ブラケットの再設計により、曲げによる破損と重量の制約をどのように解決したか?
再設計EVバッテリーブラケットは、自動車用ブラケットにおいてアルミニウムと鋼板の金属曲げのトレードオフがどのように影響するかを示しています。 R = 3.0 mm (1.0t) で曲げた 3.0 mm 6061-T6 では外側のファイバー破断率が 14.5% であったため、 JS Precision は CNC クラウニングを備えたR = 6.0 mm (2.4t) の 2.5 mm 5052-H32に切り替え、クラックを排除し、45.2% の質量削減 (2.10 kg から 1.15 kg) を達成しました。
プロジェクトの背景
ブラケットは多軸の動的交互荷重 (20 G の衝撃荷重と500,000 回の振動サイクル) に耐える必要があり、各部品の重量は 1.8 kg 未満に保たれ、コーナー クリアランスはごくわずかでした。最初の設計では、 3.0mm 6061-T6、R=3.0mm(1.0t)を使用しました。
初期ソリューションのクラッキング問題
最初の 200 個の試作グループでは、曲げコーナーの外表面での微小亀裂の発生率は14.5% にも上りました。
6061-O への焼きなまし、柔らかい状態での曲げ、その後の再溶体化処理と人為的時効処理により、 ±1.8 mm を超える全体的な熱歪みと組み立てダボ穴の深刻な位置ずれが発生し、高いスクラップ率を引き起こしました。
エンジニアリングの根本原因分析
V = 6t のダイ開口部を備えた鋭いパンチ (R = 0.8 mm) により、外側繊維の引張歪みが6061-T6 の 8% ~ 10% の伸び限界を超えました。曲げ線も圧延方向に対して 15°であり、粒界裂けが発生しました。
最適化と実装パス
- グレードの代替: 2.5 mm 5052-H32 に移行しました。この製品の降伏強度は振動要件を満たしており、破断後の伸びは16% を超えています(6061-T6 の約 2 倍)。
- 金型とフィレットの修正:内側フィレットをR=6.0 mm (R=2.4t)にサイズアップし、下型開口部を V=10t (25 mm) に拡大し、ブランキング レイアウトを圧延方向に対して厳密に 90° に設定します。
- 閉ループ装置の補正:デュアルレーザー測定システムを備えた電気油圧式同期 CNC プレス ブレーキが、5052 V ベンドの3.2° スプリングバックを動的に補正し、V 溝の上に高靭性ポリウレタン フィルムを適用してダイマークを防止しました。
最終量産合格データ
ひび割れとスクラップ率は0% に減少しました。角度公差は±0.3°、穴間隔は±0.25 mmでした。単体重量は 2.10 kg から 1.15 kg に軽量化され (45.2% の軽量化)、 500,000 回の振動テストに合格しました。
データ ソース: 2026 年の JS Precision プロジェクト データには、EV バッテリー ブラケットの再設計が文書化されています (プロジェクト番号 EV‑BB‑2026‑09)。
頑丈なブラケットを評価するエンジニアは、DFM 曲げシミュレーションとプロトタイプ サンプルの検証を次のサイトにリクエストできます。 JSプレシジョンの板金曲げチームです。
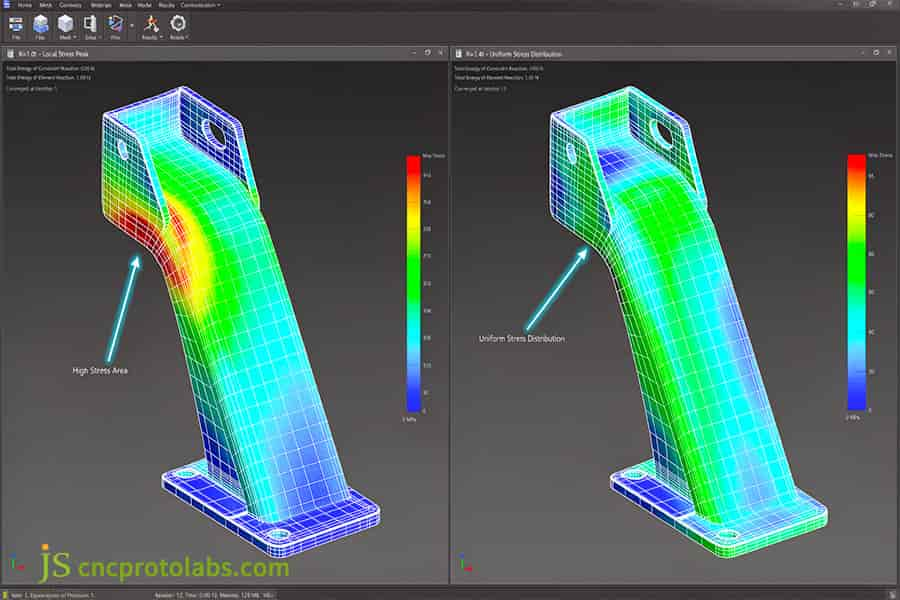
図 3: 応力分布と曲げ破壊を示す EV バッテリー ブラケットの FEA シミュレーション。
よくある質問
Q1: 板金曲げ中に 6061-T6 アルミニウムに亀裂が入るのはなぜですか?
6061-T6 は人工時効後に8 ~ 10%の伸びを示し、粒界には多くの強化相が豊富に含まれています。内半径が 3t 未満または圧延方向と平行に曲げると、外側の引張ひずみが限界を超え、粒界で小さな亀裂や脆性破壊が発生します。
Q2: アルミニウム曲げとスチール曲げのスプリングバック角度の違いは何ですか?
SPCC 鋼の弾性率は 210GPa、スプリングバックは 0.5°~1.5°です。 5052 アルミニウム 70GPa、リバウンド 2°-4°; 6061-T6 は 5° ~ 8° に達し、CNC リアルタイム補正が必要です。
Q3: 軟鋼はなぜアルミニウムよりも内側の曲げ半径を小さくできるのですか?
低炭素鋼は30% 以上の伸び率と均一な塑性変形が強く、金型を押し出す際、外側の素材は破れることなく完全に引き伸ばすことができ、内側の曲げ半径は 0.5t と小さく、コンパクトなシャーシの直角要件を満たします。
Q4: スチールとアルミニウムの適切なプレス ブレーキ V 型開口部はどのように選択すればよいですか?
SPCC の場合、鋼は V=8t の開口部で曲げられますが、延性の低いアルミニウム合金の場合、開口部はV=10t ~ 12tに広がります。より広い金型開口部により、引張歪みがより多くの材料に分散され、せん断領域の亀裂が抑制され、必要なプレス荷重が30% 以上削減されます。
Q5: 鋼製からアルミニウム製の曲げ加工に切り替える場合、自動車用ブラケットをどのように再設計しますか?
自動車用ブラケットをスチールからアルミニウムに変換するには、3 つの変更が必要です。剛性を維持するために板厚を20% ~ 40%増やすこと、疲労亀裂を防ぐために曲げ半径を1t から 2t ~ 2.5t に拡大すること、歪みを避けるために曲げ線を穴から少なくとも 2t + R に保つことです。
Q6: ステンレス鋼の曲げにはどのようなプレス ブレーキ ツールとトン数が必要ですか?
304/316 ステンレス鋼は冷間曲げ中に著しく加工硬化し、変形抵抗が50% ~ 60%増加します。プレス ブレーキは剛性が高く、工具は 58 ~ 60 HRC (D2 または同等) に焼入れされ、摩耗を軽減するために下型開口部が 10t ~ 12t である必要があります。
まとめ
アルミニウムおよび鋼板の曲げ性能を評価するには、降伏強度、結晶異方性、スプリングバック補償、および公差のバランスをとる必要があります。設計段階で内側の曲げ半径とブランクの結晶方向を定義することで、通常、積極的な軽量化プログラムに伴う亀裂を防止します。
強度と歩留まりのバランスをとるために、「Industrial」をダウンロードすることをお勧めします。板金の曲げ許容差および材料選択エンジニアリング マニュアル」PDF を参照するか、3D CAD モデルをアップロードして、JS Precision チームに連絡して無料の DFM 評価を依頼してください。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

