 日本語




重要なポイント
- ルール:穴の端を曲げ線からD ≥ 2.5T + R離してください。ここで、Tは板厚、Rは内側の曲げ半径です。これより下になると、穴は引張ひずみ領域に入り、楕円形になります。
- 間隔を設ける余裕がない場合:幅W ≥ Tのリリーフスロットを使用し、穴の両端から1.5Tだけ延長し、穴の壁面との間に1.0Tのリガメントを設けてください。 これにより、伝達される歪みの約95%を遮断します。
- 大量生産、厳しい公差? 事前補正:伸張方向に沿って6~12%圧縮されたマイクロ楕円形をパンチングし、元の円形に戻るようにします。大量プレス加工ルートで、±0.05 mmの精度を維持します。
- 精密嵌合(H7/H8)? まず成形し、その後5軸レーザーで±0.05 mmの精度で穴を加工します。単価は20~45%上昇しますが、スクラップはほぼゼロです。
- 必ず次の3点を確認してください:Vダイの開口部(材質によって8T/10T/12T)、圧延方向に対する曲げ方向、そして穴が押し出しカラーであるかどうか。押し出しカラーの場合は、成形によって延性の大部分がすでに消費されているため、3.5T + Rが必要です。
コア回答要約表:穴の歪み防止
|
プロセスソリューションカテゴリ |
コア制御パラメータ/重要式 |
適用シナリオと公差等級 |
変形除去率 |
|---|---|---|---|
|
標準DFM間隔設計 |
間隔 L ≥ 2.5T + R; 厚板 L ≥ 3.5T + R |
一般的な貫通穴、ダボピン穴、公差±0.10 mm |
100% —穴はプラスチック領域を横切っていません(間隔ルールを満たしています) |
|
幾何学的リリーフスロット |
スロット幅≧T; スロット長さは、両端の穴の長さをそれぞれ1.5T超えています |
コンパクトなスペース、高密度穴、公差±0.08 mm |
W ≥ T かつリガメント ≥ 1.0T の場合、伝達引張ひずみの 95% を漸近的に抑制 |
|
事前補正済み楕円形パンチ穴 |
パンチ短軸の事前補正収縮率 6% - 12% |
大量プレス加工、公差 ±0.05 mm |
98% – スプリングバック自己補正後、初回品CMMで検証済み |
|
後処理5軸レーザー/再パンチング |
先に曲げ加工、その後加工、3D位置決め治具ガイド |
厳密な公差の穴(H7/H8)、精密バルブインターフェース |
100% – 成形時に穴は存在せず、曲げ加工後に機械加工されるため、歪み履歴はゼロです |
JS Precision 2025 の生産データによると、プレスロット加工または 2.5T+R 分離により、標準的な CNC 曲げ加工における穴の楕円化が解消されます。
通常の
材料と板厚
最小穴から曲げまでの距離 – 基本ルール 2.5T + R
推奨Vダイ開口部
許容引張ひずみ (%)
DFM公差等級(±0.xx mm/個)
SPCC 1.0 mm
3.5 mm
8.0 mm (8T)
12%
+0.10 mm
SPCC 2.0 mm
7.0 mm
16.0 mm (8T)
10%
+0.12 mm
5052-H32 2.0 mm
7.0 mm (逃げ溝が不可能な場合は 3.5T + R = 9.0 mm を使用)
20.0 mm (10T)
8%
+0.15 mm
304 SS 2.0 mm
7.0 mm
24.0 mm (12T)
6%
+0.08 mm
304 SS 4.0 mm
14.0 mm
48.0 mm (12T)
5%
+0.10 mm
ここに記載されている引張特性は、金属材料の引張試験に関する標準試験方法であるASTM E8/E8Mに基づいて測定されたものです。この規格では、伸びの測定方法が規定されています。鋼製品については、ASTM A370-22で、その測定で使用される機械的試験方法と用語がさらに規定されています。
基本ルール:冷間圧延鋼板、およびリリーフスロット、事前補正穴、または曲げ加工後の加工によって残留ひずみが解消される部品の場合は、D ≥ 2.5T + R とします。部品が間隔のみに依存する場合は、3.5T + R のバリアントを使用します。 — 厚さが 4.0 mm を超える場合は Q4 を参照してください。4.0T + R は、広いダイ開口部で適用されます。
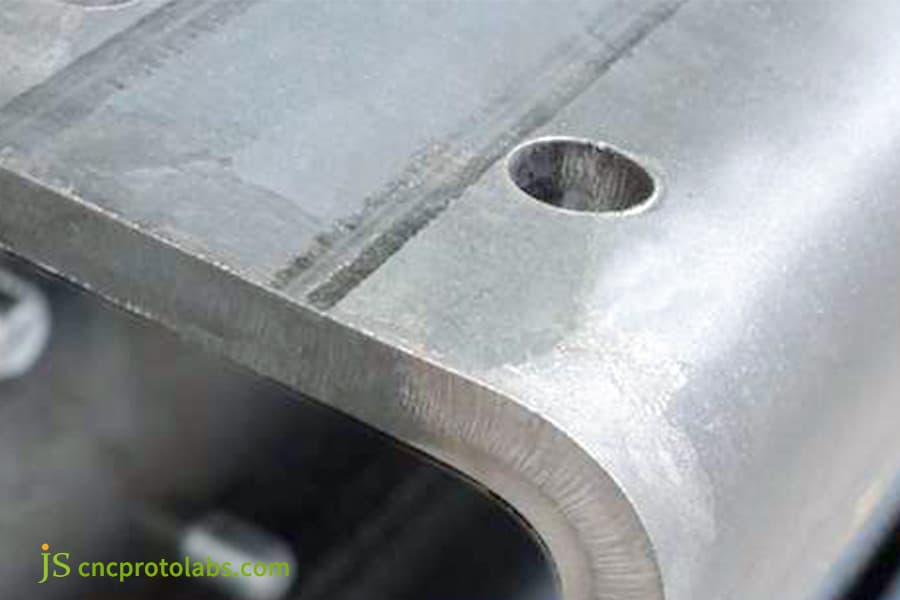
図 1: 2 の位置に配置された穴。2T + R は引張領域内に位置しています。曲げ接線方向への卵形の変形に注目してください。
工程順序は板金穴公差を制御するのか?
板金穴公差は工程順序によって直接的に左右されます。曲げ加工前にパンチングまたはレーザーカットで穴を開けると、曲げ代差の累積的なばらつきにより、±0.15 mm ~ ±0.25 mmの公差が生じますが、二次的な3Dレーザーカットの前に曲げ加工を行うと、±0.05 mmの位置精度が得られます。
平板の打ち抜き加工はコスト効率が良いですが、曲げ加工後の加工では塑性変形境界を越えた機械的な伸びを完全に排除できます。平板材の打ち抜き加工と曲げ加工における公差の違い
- 打ち抜き加工法を用いてカスタム精密板金を製造する場合、利点は非常に明確です。打ち抜き効率が高く、1枚あたりの加工時間が短い。しかし、曲げ加工領域に近づくと、穴径の伸びの偏差が最大0.35mmにもなることがあります。さらに、穴の位置精度も累積的な曲げ補正誤差の影響を受けます。
- 平板打ち抜き加工は、一般的な構造部品の加工方法としてよく用いられます。その曲げ代は、累積的な要因によって穴の位置偏差を引き起こす可能性があります。
プラスチックの流れによる引っ張り効果を排除するため、高精度製品のみが後工程での追加加工の恩恵を受ける。後処理による二次5軸レーザー切断基準位置決め
- 5軸レーザー切断と専用のコーナーノッチングツールは、平坦なブランクエッジではなく、成形された表面自体を3D基準面として使用します。穴は成形後に形成されるため、通常であれば穴壁に作用するプラスチックの流れの影響を受けません。その結果、ISO 2768クラスmKの精度で再現性の高い穴径と位置が得られます。
- この方法は、フィーチャ数と治具の複雑さによって単位コストが20~45%増加しますが、スクラップや再製造のリスクをほぼ完全に排除できます。
このトレードオフは、公差の厳しい穴(H7/H8)や精密なバルブボディインターフェースに適しています。これらの場合、アセンブリの不具合1件あたりのコストは、加工コスト全体の割増料金を上回ります。プレス加工と曲げ加工の工程選択に関する比較表
工程ルート
位置公差
真円度偏差
単体コスト増加
適用シナリオ
平型ブランクのパンチング
±0.25 mm
0.15~0.35 mm
ベースライン
一般的な構造部品
事前補正パンチング
+0.15 mm
0.08–0.12 mm
+8%
中精度
ポストベンド5軸レーザー
±0.05 mm
±0.03 mm
+35%
高精度 H7/H8
曲げ加工後のリーマ加工
±0.03 mm
≦0.02 mm
+45%
重要な嵌合穴
DIN ISO 2768-1:2024「一般公差 ― 第1部:個別の公差表示のない直線寸法および角度寸法の公差」では、板金穴のmK公差クラスが規定されています。
DIN 6935:2011「平鋼製品の冷間曲げ ― 公差および寸法」では、曲げ代計算方法が規定されています。
高さ="600">
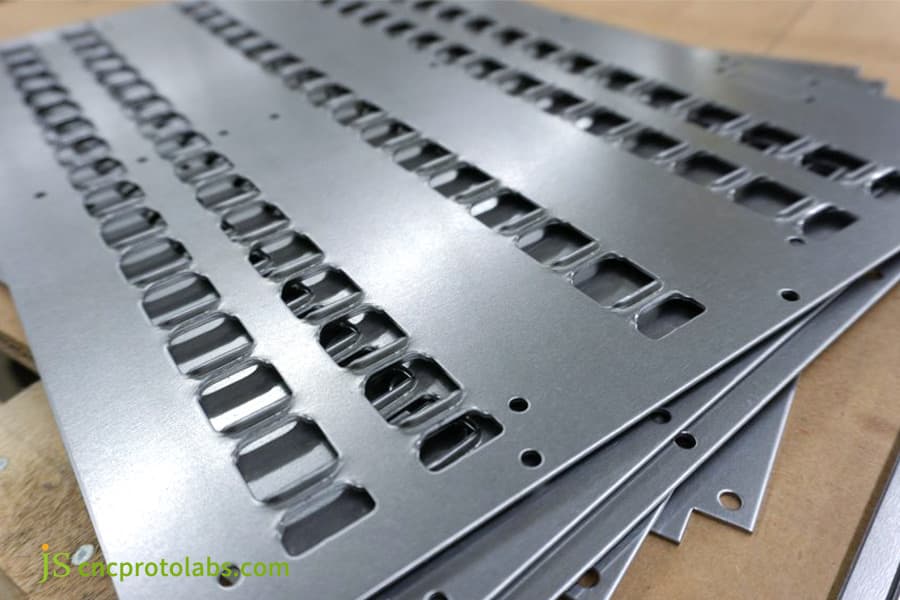
図2:成形前の打ち抜き板 ― これは、補正済み楕円ブランクを製造する際に必要な状態です。
高さ="126">
板金設計において、リリーフスロットはどのように穴の歪みを防ぐのか?
リリーフスロットとティアドロップカットアウトは、曲げ接線と隣接する穴の縁との間の機械的応力の伝播を遮断することで、穴の歪みが発生する板金を隔離します。板厚(W≧T)以上の最小幅と曲げ半径(D≧R)を超える深さを持つ、設計された長方形のリリーフ溝または涙滴型ノッチを設けることで、引張力は穴の形状を変形させるのではなく、切り欠き部分に分散されます。
長方形圧力リリーフ溝の幾何学的パラメータ制御ロジック
- 隔離ゾーンを作成します。曲げ接線と穴の縁の間にリリーフ溝を設けることで、引張応力が穴を通過する以外の場所に逃げ場ができます。応力は開いた隙間に解放されるため、穴の円周には伝わりません。幾何学的ルール:スロット幅W≧T(板厚)、スロット長さ=穴径+穴の両端から少なくとも1.5T以上。
- 靭帯を強固に保ちます。溝の縁と穴の壁の間には、応力緩和によって部品が弱体化しないように、最低でも1.0Tの肉厚を確保してください。適切に行えば、この中断によって、穴に到達するはずの引張変形の約95%を遮断できます。
涙滴型非対称補償穴設計
- 涙滴型の仕組み円ではなく、非対称の涙滴型に穴を開けます。余分な材料は、引張方向とは反対側に配置されます。曲げ加工後、応力分散によって余分な材料が引き抜かれ、穴は真の円に閉じます。これは、材料が消費される場所に材料を追加することで補償を行う方法です。
- DFMのためのパラメトリックルール溝幅、溝深さ、およびリガメントの厚さは、判断ではなく制御パラメータとなります。
経験則:T≧2.0mmの場合、溝幅はW≧1.2Tにしてください。これは、流動性に抵抗のある高強度アルミニウム合金にも適用する値です。適切な工具設定は、板金パンチングサービスをどのように最適化するのでしょうか?
プロの板金パンチングサービスは、精密なダイクリアランス(通常、片側あたり板厚の10~15%)と、ストローク全体を通してワークピースを支え続けるセグメント型またはポリウレタンライニングの下型(インサート)を組み合わせることで、切り抜き部の反りを防ぎます。
ダイナミックツーリングとナイロンインサートダイにより、穴縁にかかる抵抗力が除去され、真円度は±0.03 mm以下に抑えられます。パンチングクリアランス率が穴壁の微細亀裂に及ぼす影響
- CNCパンチング加工において、片側パンチングクリアランスが8%未満の場合、パンチングされた破断ゾーン内に微細亀裂が発生し始めます。逆に、18%を超えると、穴縁に深刻な角の崩壊や大きなバリが発生します。
このような欠陥は、曲げ加工や延伸加工の際に応力集中点となり、亀裂が発生する可能性が高くなります。 パンチとダイのクリアランスを片側あたり板厚の10~15%に設定し、金型クリアランスを工具セット全体で均一にすることで、高精度加工においてせん断穴壁を約Ra 1.6μmまで低減できます。きれいなせん断帯は、その後の曲げ加工で発生する微小亀裂の核を残しません。転がり軸受式フリップダイとポリウレタンライニング下型の選択
- 剛性Vダイには鋼製の肩部があります。ラム荷重下でシートが肩部上を滑る際、肩部は穴のすぐ横で横方向の摩耗と引張せん断力を加えます。これが丸穴を楕円形にするメカニズムです。転がり軸受で構成されたフリップ式下型、またはショアA硬度90のポリウレタンでライニングされた下型は、シートとダイを滑りのない純粋な転がり接触状態に保ちます。
- この金型変更により、引きずり変形の原因が解消されます。ダイの肩部が穴の縁に引きずられることがないため、真円度偏差は±0.03 mm以内に収まります。特に、精密アルミニウム合金フレームの大量生産に最適です。
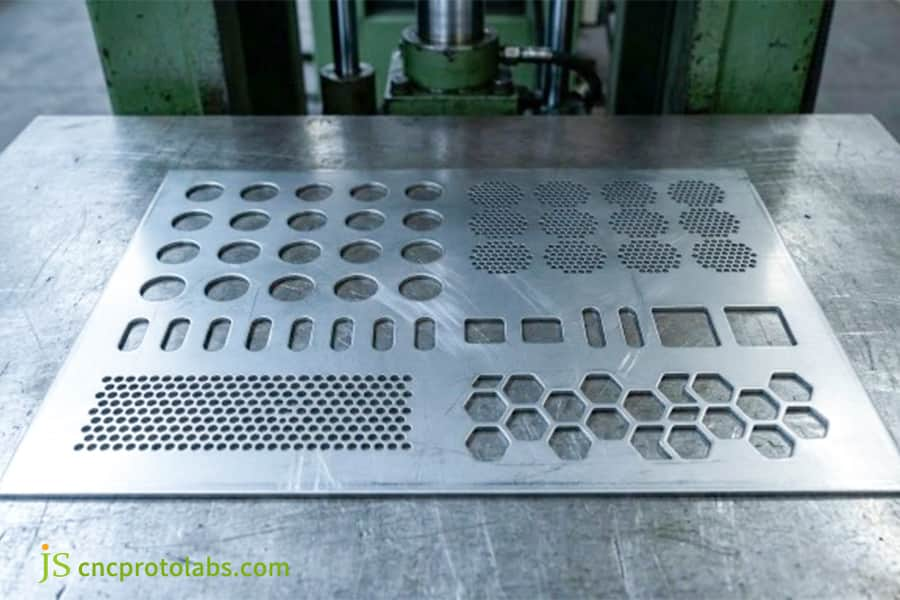
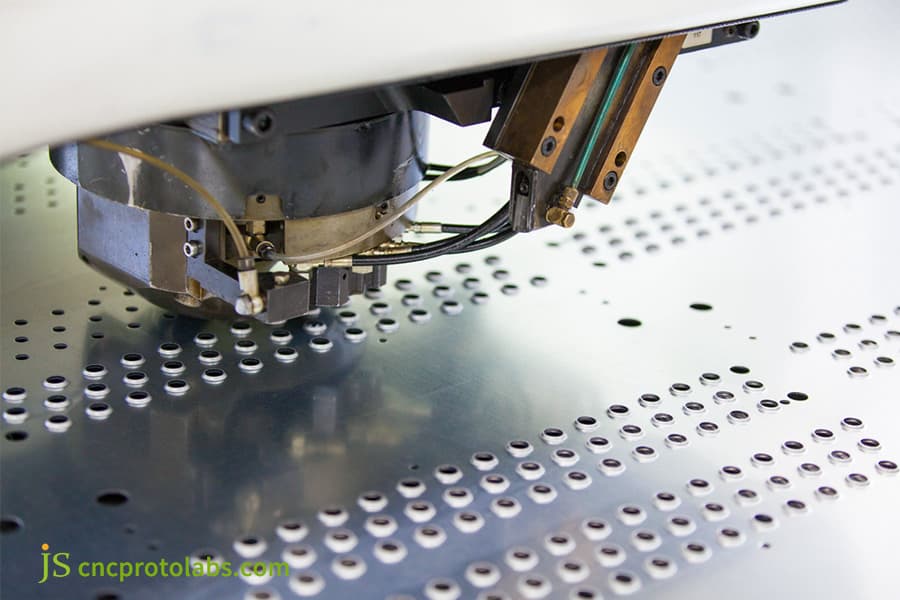
図3:パンチングマシン用治具下の様々な穴が開けられたパンチングメタルパネル。
精密板金における押し出し穴の変形を防ぐには?
押し出し加工されたタップ穴は、曲げ加工時に予ひずみのある薄肉のカラーが形成され、曲げ加工時の残留伸びが低いため、曲げ付近で変形や亀裂が生じます。接線方向の引張荷重。高精度 板金加工サービス、これらのねじ付きカラーを分離するには、曲げ線から3.5T + R以上の間隔を確保するか、回転成形前にインラインリリーフノッチを適用する必要があります。
フランジ付きフランジの冷間加工硬化と塑性予備力の分析
- 押し出し(フランジ付き)タッピング穴は、ナットを使用せずに薄板にねじを切る標準的な方法です。トレードオフは成形工程に隠されています。事前に穴を開けてから押し出すと、カラーの壁は元の板厚の約60~70%に薄くなり、冷間加工によって残りの延性のほとんどが消費されます。
- カラーが曲げ線から3.5T + Rよりも近い位置にある場合曲げ線では、曲げによる接線方向の引張応力によって押出材のネックが裂け、穴が真円から外れてしまいます。押出成形されたカラーが延性予備力を失うと、スペーサーやリリーフノッチを設ける以外に防御策はありません。成形後に塑性を回復することはできません。
小型三日月形圧力リリーフ溝と事前補正楕円形底穴加工
- バリの発生を防ぐには、曲げ線とバリの間に小型三日月形圧力リリーフ溝を加工するのが一般的な事前曲げ加工方法です。その他の防止策としては、フランジ加工前に平型パンチを事前補正楕円形底穴に変更する方法や、多軸自動タッピングマシンで曲げが完全に安定して成形された後にねじ切り加工を行う方法などがあります。
- 上記の対策により、ねじゲージの100%合格が保証され、組立トルク試験中のねじ山破損が防止され、量産歩留まりが確保されます。
図4:フランジ付きカラーを成形する押出パンチ壁厚が元の厚みの60~70%まで薄くなるため、3.5T + Rが適用されます。
板金の穴の歪みは、結晶粒の方向と延性によってどのように影響されるのでしょうか?
板金の穴の歪みの大きさは、材料の伸びと圧延結晶粒の方向によって決まります。5052-Oアルミニウムのような高延性材料は、広く緩やかな塑性変形領域を示しますが、304ステンレス鋼は、局所的に高応力の変形ネックを形成します。
圧延方向に対して垂直に曲げると、エッジ割れに対する耐性が十分に向上し、必要な安全クリアランスが圧延方向に対して平行に曲げた場合と比べて約25%減少します。結晶方向に沿った曲げと垂直な曲げにおけるひずみの違い
- 圧延方向に沿った曲げでは、外側の繊維の伸長が制限されるため、引張側で粒界の微小空隙が開き、くびれが早期に発生します。最初に現れるのは、曲げ線に最も近い穴の縁です。一方、圧延方向に対して垂直に曲げると、同じ部品でもくびれが発生する前に局所的なひずみをはるかに多く吸収できます。測定結果では、他の条件が同じ部品で、楕円率が約35%減少しました。
- プログラミング中は、CADソフトウェアで、高精度穴の曲げの重要な方向を垂直方向または圧延方向に対して45°の角度に設定することが重要です。厳密な公差の穴の重要な曲げ方向を、プログラミング中またはCAD展開図で直接、圧延方向に対して垂直方向または45°に設定してください。どちらの設定も同じ目的です。これにより、クリアランスを約25%削減できます。
異なる金属グレードの伸びが変形領域範囲に及ぼす影響
- オーステナイト系304ステンレス鋼の伸びは、高い降伏強度と集中した変形領域により、スプリングバックを起こしやすい 40% の伸びを示します。比較すると、6061-T6 アルミニウム合金は破断後の伸びがわずか 8~12% で、穴の縁の微小亀裂で脆性破壊を起こしやすいです。
- JS Precision の 2025 高強度アルミニウムシャーシプロジェクトに触発され、曲げ方向を結晶方位に垂直に変更したところ、穴の真円度が 0.25 mm から 0.08 mm に減少しました。異方性材料が寸法安定性に及ぼす大きな影響が確認されました。
ASTM E8/E8M-22 によると、金属材料の引張試験の標準試験方法では、板金の伸びと引張ひずみの測定。
事例紹介:JS Precision社はカスタム筐体のフランジ穴の楕円率をどのように解決したか?
北米の顧客から、カスタム精密板金部品のバッチ注文がありました。インバータ冷却筐体は、2.5 mm厚の5052-H32アルミニウム合金製です。フランジの曲げ端には、M4ボルト穴が16個密集して並んでいました。図面では、穴端から曲げ線までの最小距離はわずか3.2 mmで、理論上の安全限界値2.5T + R = 8.25 mm(T = 2.5 mm、R = 2.0 mm)をはるかに下回っていました。以前のサプライヤーから届いたサンプルでは、0.42 mmの楕円率が見られました。
M4ボルトがヒートシンク取り付けブラケットを貫通せず、組立ラインが完全に停止し、バッチの不良率は41%に達しました。プロジェクト記録:商用エネルギー貯蔵顧客向け筐体プログラム、2025年第1四半期。最初の3つの試作品については2D光学プロジェクターで真円度と位置を測定し、5,000個の生産ロットについてはCMMで測定しました。以下の数値はすべて実測値であり、モデル値ではありません。
顧客が直面した問題
北米の顧客が、2.5 mm 5052-H32アルミニウム合金製のインバータ冷却筐体というカスタム精密板金部品を注文しました。フランジ付き曲げエッジには、16個のM4ボルト穴が密集して並んでいました。図面では、穴のエッジから曲げ線までの最小距離はわずか3.2 mmでした。
理論上の安全限界値である2.5T + R = 8.25 mm(T = 2.5 mm、R = 2.0 mm)をはるかに下回っています。以前のサプライヤーから受け取ったサンプルは、0.42 mmの楕円率でした。M4ボルトがヒートシンク取り付けブラケットを通過せず、組立ラインが完全に停止し、バッチ不良率は41%に達しました。JS Precision Solution
- 計算による逆補正。特定のアルミニウムバッチの引張強度(215 MPa)を測定し、チームは展開図を再構築し、各穴をマイクロ楕円形として打ち抜き、曲げ伸ばし方向に8.5%圧縮しました。成形後、歪みによって元の円形に戻ります。
- 下型接触部の改良。サーボプレスブレーキに90 Shore Aポリウレタンインサートを備えた複合材下型を取り付け、鋼製金型の肩部が外面と穴壁に残す傷を解消しました。
- クローズドループ試行補正。
最初の3つのサンプルは光学プロジェクターで測定し、成形後に穴が真の直径4.50 mm円に戻るまで楕円の偏心を調整しました。失敗から学んだ教訓
最初の技術提案は教科書通りの方法で、各穴から曲げ線まで連続したスリット状の逃げ溝を設けるというものでした。しかし、すぐにこの案は却下しました。このインバーターハウジングはIP66の防水性能を満たす必要があり、フランジを貫通するスロットは密閉された空洞を破壊し、同時に耐荷重部を弱めてしまうからです。
そこで、JS Precisionチームは、貫通スロット方式を完全に廃止し、代わりに形状設計で問題を解決しました。
最終結果
5,000個の筐体の生産において、真円度と穴位置の偏差はともに±0.04 mm以内に収まりました。これは、このプロセスが安定しており、たまたま最初の製品で再現できたものではないことを示しています。自動ボルト挿入により、初回合格率100%を達成しました。曲げ加工後の5軸レーザーリーマ加工に切り替える場合と比較して、この方法により、1個あたりの再加工材料ロスを28.75%削減し、納期を6営業日短縮しました。
精密シャーシの穴の真円度不良や組み立てのずれなどの問題解決でお困りですか? JS Precisionのエンジニアリングチームに今すぐお問い合わせください。リバースエンジニアリングアルゴリズムによる補正とポリウレタン製下型ソリューションをご提供し、部品が初回で精度検証に合格することを保証します。
よくあるご質問
Q1:板金曲げ加工時に穴の歪みが発生する原因は何ですか?
曲げ加工時、板金の外側は引張応力を受けて伸び、内側は圧縮応力を受けて縮みます。穴が外側の塑性引張領域にある場合、円周方向の力のバランスが崩れ、材料は曲げ線に垂直な方向に一方向に引き伸ばされ、完全な円形の穴が不規則な楕円形になり、寸法誤差が生じます。
Q2:スペースが限られている場合、穴の歪みを修正する最も費用対効果の高い方法は何ですか?
スペースが限られている場合、穴と曲げ線の間に少なくともT幅の貫通穴圧力解放溝を追加するのが最も経済的な解決策です。5T + R 安全距離には余裕がありません。この溝は、穴の縁から引張応力の拡散を遮断し、高価な金型や二次加工を用いることなく変形を防止します。
Q3:曲げ加工後のレーザー切断は、総生産コストにどのような影響を与えますか?
先に曲げ加工を行い、その後3D 5軸レーザーで穴を切断すると、平面パンチングに比べて単位コストが約25~30%上昇します。このコスト増は、専用の3D位置決め治具、追加のセットアップ時間、そして平面高速パンチングプレスよりも長いサイクルタイムという3つの要因によるものです。
穴公差が±0.05 mmよりも厳しい場合(H7/H8、精密バルブインターフェース)、この方法を採用する価値は十分にあります。なぜなら、最終組立段階で発見されるような不具合による不良品発生リスクがほぼゼロになるからです。Q4:板厚が4.0 mmを超える場合、最小距離の計算式はどのように修正すべきですか?
板厚が4.0 mmを超えると、板の塑性変形領域が拡大するため、従来の2.5T + Rを3.5T + Rに修正する必要があります。下型開口部が大きい場合は、4.0T + Rを使用してください。
厚板の場合、厚い材料の外縁部でのせん断亀裂の伝播を防ぐため、曲げ加工前に穴を面取りするか、局所的に焼きなましすることをお勧めします。Q5:曲げ線付近の皿穴の歪みを避けるにはどうすればよいですか?
皿穴は縁部に非常に薄いエッジを残すため、引張剛性が非常に低く、伸びに抵抗しにくくなります。円錐の外縁は少なくとも3.5mm以上離してください。曲げ線から0T + R。レイアウト上、曲げ線が近くなる場合は、手順を変更します。まずプレーンなパイロット穴を開け、曲げ加工を行い、次に完成品に対して2回目の加工として皿穴加工を行います。成形後に円錐加工を行うことで、嵌合面が真円であることを保証します。
Q6:JS Precisionは、正確な加工見積もりを提供するために、穴の歪みリスクをどのように評価しますか?
お客様がJS Precisionポータルから3D STEP/IGES図面をアップロードすると、エンジニアリングシステムが自動的に穴のエッジ距離、板厚、金型V溝パラメータをスキャンします。
干渉箇所に関するDFMシミュレーションレポートを作成し、事前補正または事後処理ソリューションを提供するとともに、12時間以内に詳細な見積もりをご提示いたします。Q7:クリンチナットの穴が歪むと、どのような機能的な組立上の問題が発生しますか?
圧入ナットの穴が変形して真円でなくなると、圧入機が締結具を圧入する際に、噛み合うギアリングが板金に円周方向に均一に食い込むことができなくなります。これにより、局所的な噛み合い力が不足、その後のトルク試験中にナットが滑り落ちたり、軸方向の推力によって傾いて破損したりして、最終的な組立不良につながります。
Q8:パンチバリの向きは、穴の伸びの程度に影響しますか?
パンチバリの向きは、穴の縁の耐亀裂性に大きな影響を与えます。
バリが曲げ部の外側引張ゾーンに面している場合、マイクロパンチングによる裂け目が局所的な応力集中点となり、穴の変形と亀裂を加速させます。バリ面を曲げ部の内側圧力ゾーンに向けることで、エッジのマイクロクラックが穴壁に伝播するのを効果的に抑制できます。概要
板金加工における穴の伸びと真円度の低下は、曲げ加工中の板金の引張応力場における応力解放現象です。
2.5T + Rという重要な安全クリアランスを厳守し、圧力解放溝と事前補正された楕円穴を適切に活用し、組立公差に応じてパンチングおよび曲げ加工ルートを選択することで、エンジニアはハードウェア干渉のリスクを回避し、試作前の手直しコストを大幅に削減できます。曲げ線付近の楕円穴、緩んだ圧入ナット、位置ずれした多穴アセンブリなど、ボトルネックに遭遇していませんか?3D CADモデル(.STEP / .IGES)と2D図面をアップロードしてください。当社の板金エンジニアリングチームが12時間以内にDFM歪み評価レポートと生産見積もりをお届けします。レポートでは、2.5T + Rルールに違反するすべての穴を特定し、それぞれの補正値を示し、標準ルートと曲げ後ルートの両方の価格を提示して比較できるようにします。
料金は一切かかりません。義務もありません。サーボ曲げ加工と3Dファイバーレーザー加工機能を組み合わせることで、目標はシンプルです。3回目の試作ではなく、最初の試作で寸法精度を実現します。

免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細についてはお問い合わせください。