 日本語




タブとスロットのジョイント設計これは、1 つのブランクの突出タブが別のブランクの対応するスロットと係合し、固定具なしで部品の位置を特定するインターロック シート メタル技術です (ゼロ固定具自己位置決め) 。レーザーカット補正、ASTM 転がり公差、および 0.15 ~ 0.25 mm の片面クリアランスを計算できるエンジニアは、位置決め公差を 0.05 mm にすることができ、これにより組み立てサイクル タイムが 45% 節約されます。
コア概要表: タブおよびスロット ジョイントの設計
|
設計変数 |
推奨仕様 |
物理的制約と DFM 制約 |
組み立て特典 |
|---|---|---|---|
|
二国間クリアランス |
0.15mm(t≦2.0mm)/ 0.20mm(2.0~3.0mm)/ 0.25mm(3.0~4.0mm) |
+8% の転がり公差とレーザーカーフテーパーを吸収 |
手作業によるファイリングが不要になり、スライドイン式の位置合わせが可能になります |
|
コーナーリリーフ |
ドッグボーン R ≧ 0.5 mm またはラジアスカット |
オーバーバーンやコーナーの切り残しを防止 |
100% 面一の着座を保証 |
|
タブの幅から厚さまで |
2.0×t以上、3.2mm以上 |
細いリブの熱による反りを防止します。 |
せん断強度の増加 |
|
曲げ線までの距離 |
≧ 3.0×t+曲げ半径R |
塑性変形ゾーンを回避 |
曲げ後のスロットの歪みを防止します |
|
仕上げオフセット |
パウダーコート+0.08mm。電着コート+0.02mm |
隅にコーティングが蓄積するのを防ぎます |
塗装後の削る必要はありません |
当たりASTM A1008/A1008M: 2020 、冷間圧延炭素鋼シートには、ゲージと幅によって異なる両側の厚さの許容差があり、ここで使用されるゲージでは±5% ~ 8% 程度です。したがって、スロットのサイズは、公称ゲージではなく、最大の材料状態に合わせて調整する必要があります。
適切なクリアランス公差、熱変形緩衝、およびコーティング補正は、自動位置決めフィクスチャレス板金製造を実現するための中心的なベンチマークです。
シートメタルのタブおよびスロットジョイントの設計にはどのようなクリアランスが必要ですか?
タブとスロットのジョイント設計を最適化するには、公称厚さではなく原材料のゲージの差異に基づいてスロットの寸法を決定する必要があります。精度的には板金加工サービス、理想的な両側スロット クリアランスは、シート厚さが 2.0 mm 未満の場合は 0.15 mm ~ 0.20 mm ですが、 4.0 mm までのプレートの場合は 0.25 mm まで拡張されます。この形状は、ASTM A1008 で定義されている +8% の転がり公差とレーザー ビームの発散に対応しており、空間的な遊びがなくスムーズな手の挿入を保証します。
公称板厚と実際の物理板厚の差異のメカニズム
冷間圧延されたシートおよびストリップは、通常、工場の圧延許容範囲内で公称厚さを 5% ~ 8% 上回って到着します。公称 2.0 mm のシートは、製造現場では 2.12 mm になることがよくあります。スロットが公称値 2.0 mm からモデル化されている場合、接合面でジョイントが詰まります。
スロット幅の計算は厳密に次の式に従います。
スロット幅 = 最大材料状態でのタブ幅 (公称値 + 転がり公差) + レーザー切り目補正 + 合計 0.30 ~ 0.50 mm の両側スライド フィット (片側あたり 0.15 ~ 0.25 mm)。
このタイプの自動位置決め部品の場合、JS Precision のブランキング プロセスは部品の外形寸法を ±0.03 mm 以内で非常に正確に制御するため、手動による二次取り付け時間を完全に排除します。
冷間圧延炭素鋼とアルミニウム合金のギャップパラメータの比較
- 材質ごとの推奨片側クリアランス: 1.5 mm 304 ステンレスの場合は 0.15 mm、2.0 mm 5052 アルミニウムの場合は 0.20 mm (追加の 0.05 mm はレーザーによる熱膨張をカバーします)、3.0 mm SPCC 炭素鋼の場合は 0.20 mm。
- JS Precision の 2025 年精密シャーシ プログラムでは、このクリアランス基準を維持することで、ファーストパスの組み立て歩留まりが 99.2% となり、しまりばめのベースラインよりも 35 パーセント高くなりました。
当たりEN 485-4: 2019 、アルミニウムおよびアルミニウム合金 — シート、ストリップおよびプレート — パート 4: 冷間圧延製品の形状および寸法の公差、アルミニウム冷間圧延シートには独自の厚さの公差帯があり、タブとスロットのクリアランス スタックに追加する必要があります。
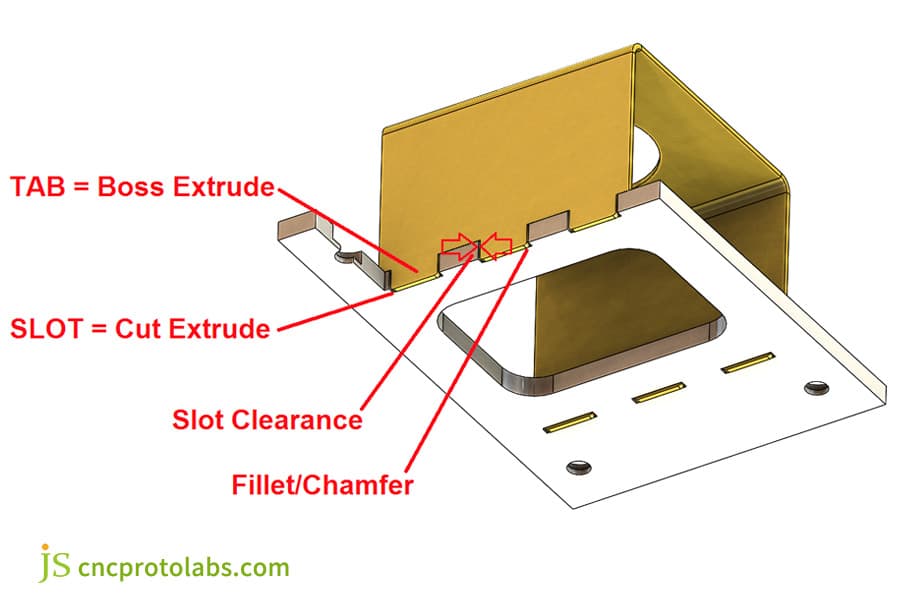
図 1: 押し出し、クリアランス、フィレットのラベルが付いたタブおよびスロット ジョイント設計の 3D CAD モデル。
ドッグボーン コーナー リリーフは、精密板金部品のはめあい干渉をどのように防ぐのでしょうか?
ドッグボーンコーナーリリーフは、レーザーおよびウォータージェット加工における内側コーナー半径の制限によって引き起こされる組み立て干渉を排除します。精密板金部品では、ビームを切断すると本質的にビーム直径の半分に等しい内側コーナー半径が残ります (ファイバー レーザーの場合、通常は 0.10 mm ~ 0.15 mm)。スロットのコーナーに最小半径 0.5 mm のドッグボーン レリーフまたはアンダーカットを追加すると、ビームがコーナーに留まるときに残る残留物が除去され、鋭いコーナーのタブが合わせ面に対して 100% 面一に収まるようになります。
サーボ旋回減速溶解機構と内角残留欠陥
- レーザーが直角のコーナーをカットすると、サーボ軸が反転して減速し、コーナーにエネルギーが集中します。結果は、溶融スラグまたはスポット サイズの半分にほぼ等しい物理半径 ( R0.10 ~ R0.15 mm ) になります。この半径が真っ直ぐなタブの鋭い角と衝突し、タブが完全に固定されず、 0.5°~1.5°の直角度誤差が蓄積されます。
- シート メタル ジョイントの設計ガイドでは、スロットの 4 つの角のそれぞれに小さなドッグボーン リリーフ (R ≥ 0.5 mm) を追加することを推奨しています。二次研削が不要で、組立直角度も±0.05mm以内に抑えられるため、低コストを実現します。
3 つの圧力逃がし溝ソリューションの比較
- ドッグボーン レリーフは、より多くの材料を局所的に除去することでコーナーの残留物を完全に取り除きます。単純な円形レリーフは薄いシートでも機能しますが、コーナーの強度が低下します。タブを面取りすることで両方を回避できますが、曲げや組み立ての際に位置決めの手順が追加されます。
- 2025 年の電子キャビネット プロジェクトにおける JS Precision の実践経験に基づいたドッグボーン溝ソリューションは、アセンブリの垂直偏差を ±0.05 mm 以内に制御し、その後の研削時間を 15% 短縮します。
シート メタル タブおよびスロット DFM のスロットと曲げ線の間の最小距離はどれくらいですか?
シート メタルのタブとスロットの DFM ルールでは、寸法の歪みを防ぐために、曲げ変形ゾーンから安全な距離にスロットのカットアウトを配置することが規定されています。スロットが曲がりに近すぎると、外側のファイバーに沿って引張伸びが発生し、内側の半径に沿って圧縮変位が発生します。ベースラインのエンジニアリング ルールでは、材料の厚さの 3.0 倍と、曲げ半径スロットのエッジから曲げの接線まで。
曲げ加工時の中立層の動きと塑性流動の影響
- スロットが曲げ接線の 2.5 × t より近くにある場合、パンチの圧力によってスロットが歪みます。長方形のスロットがねじれてバレルまたは台形になり、長さが 0.30 mm、幅が 0.15 mm大きくなり、タブは挿入されなくなります。
- 空気曲げ冷間圧延鋼および 5052-H32 アルミニウムの場合、スロットから曲げまでの距離を≥ 3.0 × t + R (t = 板厚、R = 内側曲げ半径)に保ちます。これにより、スロットが塑性流動ゾーンから遠ざけられます。そうでないと、スロットが薄くなることでスロットが歪んでしまいます。
限界構造ストレスリリーフファインスロットテクノロジー
高度に制約されたレイアウトでは、局所的な応力緩和スリットを事前にカットします。または、JS Precision では、 CNC曲げ加工続いてスロットを 3D レーザーで再切断し、タブの曲がりによる変形を完全に除去します。このシーケンスにより、最終的な組み立て精度を損なうことなく、部品ごとの機械加工コストが 12%節約されます。
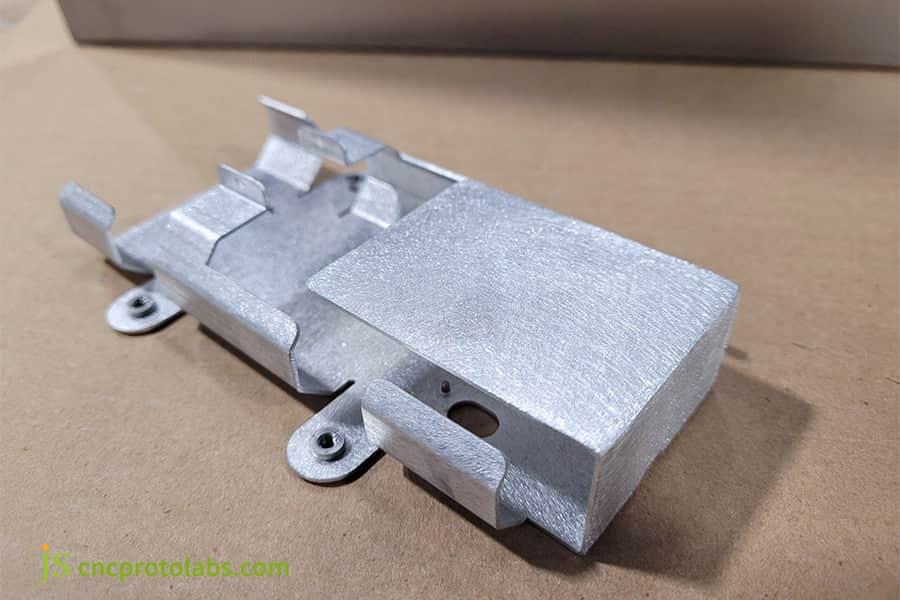
図 2: 曲げ線と穴の近くにあるタブとスロットのフィーチャを示す、加工されたシート メタル パーツ。
ファスナー不要のセルフロックタブは、どのようにして精密板金組立における溶接をなくすことができるのでしょうか?
包括的なシート メタル ジョイント設計ガイドには、従来の溶接タブに加えて、ハードウェアを使用しない機械的固定方法が組み込まれています。大量組み立ての場合、ツイストタブ、ステーキングタブ、スナップロックタブなどのセルフクリンチング形状により、二次的な問題が排除されます。 TIGまたはMIG溶接全体的に。手動ツールを使用して 1.5 mm の突出タブを 30° ~ 45° 回転させるか、有刺鉄線を押し込むと、1,200 N を超えるせん断荷重に耐えられる永久的な機械的インターロックが形成されます。
溶接レスのメカニカルセルフロック構造タイプ
- ツイスト タブはシート面から1.5 × t突き出ており、簡単なツールで30° ~ 45°ねじられ、究極のせん断荷重1,500 Nで不可逆的な機械的ロックが形成されます。
- ステーキングタブの先端には 2 つの縦方向の V 溝があります。パンチがタブの端を押し下げて広げ、所定の位置に永久的に固定します。
- 弾性スナップロックタブは薄いシートのバネを使用しており、挿入時にフックがたわみ、スナップバックしてタブをロックします。非構造部品のみに適しています。
板金組立の接合方法比較
|
ジョイント方式 |
せん断荷重 (N) |
組み立て時間 (秒) |
熱歪みのリスク |
コストインデックス |
|---|---|---|---|---|
|
手動TIG溶接 |
2,800 |
120 |
高い |
1.8 |
|
レーザーステッチ溶接 |
2,500 |
45 |
中くらい |
1.2 |
|
ツイストタブ(30°) |
1,500 |
15 |
なし |
0.6 |
|
ステーキングタブ |
1,800 |
20 |
なし |
0.7 |
当たり AWS C4.6M: 2012 , レーザー ビーム溶接、切断、穴あけの推奨プラクティス、レーザー ビーム プロセスは、テストによって接合性能の認定を受ける必要があります。以下の表のせん断荷重は、JS プレシジョンの 2025 年の社内共同テストによる測定値であり、その規格からの制限値ではありません。
スペアパーツやシャーシカバーや内部ブラケットなどの非耐荷重部品を板金接合する場合、機械式ツイストアンドステーク式セルフロックジョイントがスポット溶接を完全に置き換え、部品あたりの総製造時間を 60% 以上削減します。
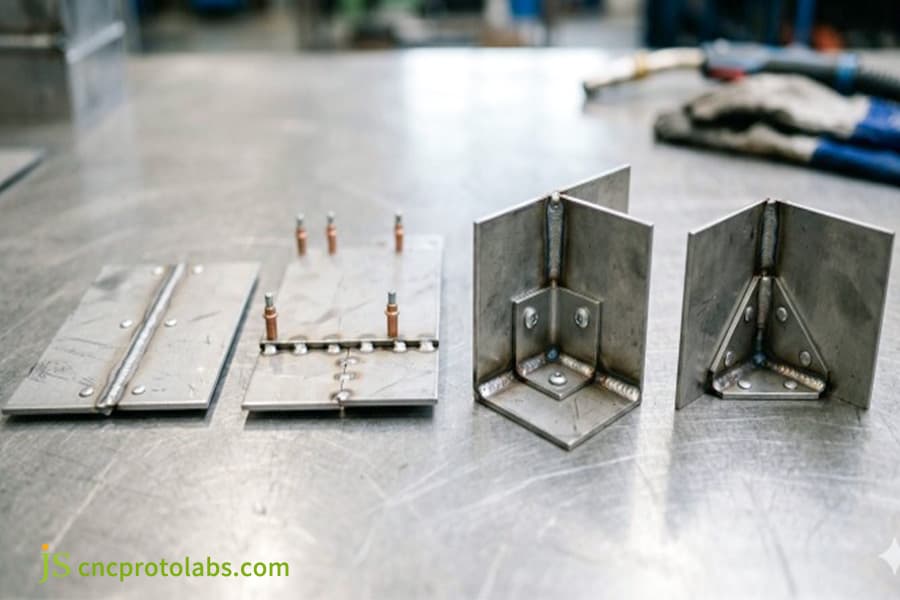
図 3: ブラケット上のファスナー不要の自動ロック アセンブリを示すタブ付きのシート メタル パーツ。
粉体塗装の厚さはカスタム板金製造サービスのクリアランスにどのように影響しますか?
カスタム板金製造サービスのワークフローでは、最初のフラット パターン レーザー CAD 段階で、加工後の表面コーティングを補正する必要があります。表面仕上げは、測定可能な乾燥膜厚を合わせ面に堆積させ、内部スロットのカットアウトを縮小しながらタブの寸法を効果的に増加させます。たとえば、標準的な建築用粉体塗装では面あたり 60 μm ~ 100 μm が追加されるため、スロット開口部が全体で最大 0.20 mm 狭くなり、公称クリアランスがモデル化されている場合、アセンブリの焼き付きが発生します。
表面処理膜厚の侵食メカニズム
- 陽極酸化処理では、片面あたり 10 ~ 25 μm しか追加されません。電子コーティングは均一に15 ~ 30 μmを堆積します。対照的に、静電粉体塗装では、すべての露出表面に片面あたり 60 ~ 100 μm の乾燥膜が残ります。
- また、ファラデーケージ効果により、内側の角のコーティングが厚くなり、多くの場合、平らな面よりも 30% 厚くなります。レーザー描画でこれが考慮されていない場合、塗装前に滑り嵌めだったジョイントは、組み立てる前に手作業でやすりをかけたり削ったりする必要があります。
コーティング補正設計ガイドライン
- 粉体塗装が予定されている部品の場合、片面クリアランス補正を標準の 0.25 mm から 0.30 mm に増やして、部品がコーティング ラインからまっすぐに滑り出すようにします。
- JS Precision では、適切なコーティング補正を確保すると、塗装後の取り付け作業がすべて不要になり、ユニットあたりの組み立て時間を約 25%節約できることがわかりました。
によるとISO 2360:2017 , 渦電流による膜厚測定の振幅を定義します。
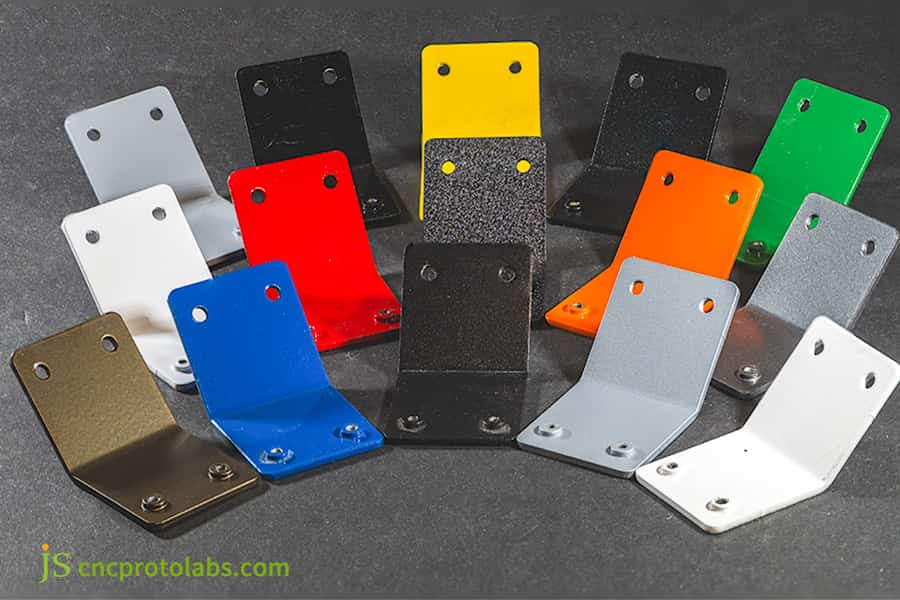
図 4: クリアランスに対する仕上げ効果を示す、さまざまな色の粉体塗装された板金ブラケット。
JS Precision は板金設計サービスを使用してサーバー シャーシの溶接反りをどのように解決しましたか?
JS Precision は、統合されたシート メタル設計サービスによる接合ジオメトリのオーバーホールを通じて、自動化されたサーバー シャーシ アセンブリの深刻な熱反りを解決しました。お客様は、標準的なスロット カットアウトに沿って手動で MIG 溶接を行った後、最大 1.8° の累積角度歪みを経験しました。 JS Precision は、マイクロリリーフ ヒートシンクを備えた段付き自己固定タブを設計し、ロボットによる自動レーザー溶接に移行することにより、アセンブリの直角度を ±0.05 mm 以内に回復し、外部クランプ ジグを完全に排除しました。
顧客が直面する技術的課題
データセンターの顧客は、2.5 mm 304 ステンレス製の制御キャビネットを注文しました。オリジナルの設計では、ハンドトーチで完全に溶接されたタブとスロットの貫通ジョイントが使用されていました。溶接熱により、対角線の歪みは 2.5 mm、直角度の誤差は 1.8° になりました。各キャビネットをクランプして固定するには 3 人のオペレーターが必要で、1 台のユニットを組み立てるのに18 分かかりました。目標のタクトタイムには遅すぎます。これは板金部品製造熱歪みの影響を大きく受けるプロジェクトでは、従来の工法では公差基準を満たせません。
JS プレシジョン ソリューション
- ジオメトリの再構築:真っ直ぐなタブが制限されたショルダーを備えた段付き位置決めタブになり、ハードな Z 軸ストップが作成されました。高出力ファイバー レーザーにより、外形は±0.03 mmに保たれました。
- サーマル チョーク スロット: 1.5 mm 幅のタブ側面に切り込まれた 2 つの対称的な0.8 mmスロットが、親パネルへの熱の拡散を 65% ブロックします。
- 溶接プロセスのアップグレード:自動レーザーステッチ溶接(自己生成、フィラーワイヤーなし) プールへの入熱を 70% カットし、熱損傷を最小限に抑えます。
失敗から学んだ教訓
最初のプロトタイプでは、段付きタブがゼロクリアランスのしまりばめとして設計されました。ただし、レーザーカットされたエッジには、 HV 380に達する硬化した HAZ 層が付着しています。強制的にハンマーで叩くと、スロットの端に亀裂が入り、裂けてしまいました。
ひび割れ問題についてはJSプレシジョンが徹底的に対応し、片面はめあいクリアランスを+0.08mmに見直し、ガイドアングルR0.3mmで四隅を丸く加工しました。
最終結果
改訂された設計により、溶接治具が完全に排除され、キャビネットの対角誤差が0.25 mm以内に削減され、組み立て時間がユニットあたり 4.5 分に短縮されました。年間の加工および組立コストは32%減少しました。
溶接変形や組み立て公差の問題を解決するためにサポートが必要ですか?今すぐ JS Precision エンジニアリング チームに連絡して、同じ段付き位置決めほぞとヒートシンク設計のソリューションを入手し、サーバー ラックが最初の試行で精度検証に合格することを確認してください。
シートメタルのタブおよびスロットジョイントにはレーザー切断とウォータージェット切断のどちらを選択しますか?
経験に基づいた板金接合設計ガイドに基づいて、切断工程の選択熱歪みとテーパー公差により、タブとスロットのフィット特性が直接決まります。ゲージ厚が 4.0 mm 未満の場合、板金製造サービス内のファイバー レーザー切断により、高い処理速度ときれいな ±0.03 mm のスロット位置決めが実現します。ただし、6.0 mm を超える超厚材料や熱に敏感な航空宇宙合金の場合、 0.5° ~ 1.0° のカーフ トレイルバック テーパーが付いているにもかかわらず、アブレシブ ウォータージェット切断により熱の影響を受けるゾーンが完全に除去されます。
微細な形状の比較: ファイバーレーザーとウォータージェット
ファイバーレーザー切断では、ピアスポイントに0.3 ~ 0.8 mm の導入溶融スポットが残ります。リードインを位置決め面やタブの側壁から離れた非嵌合領域に配置します。ウォータージェット切断ではHAZ やエッジ硬化は発生しませんが、出口でジェットラグが発生し、下側に 0.5°~1.0°のトレイルバックテーパーが残ります。
JS Precision の 2025 年の厚板作業では、以下の分割が確認されました。ファイバー レーザーは、 ≤ 4.0 mmの高精度自己位置決め機能を実現します。エッジ硬化を避けなければならない6.0 mm 以上のプレートまたは熱に敏感な合金にはウォータージェットを使用してください。
切断プロセスの決定マトリックス
|
プロセス |
一般的な許容差 |
危険有害性 |
カーフテーパー |
引き込み欠陥 |
コストインデックス |
|---|---|---|---|---|---|
|
ファイバーレーザー |
±0.03mm |
はい |
≤0.5° |
0.3~0.8mmのメルトスポット |
1.0 |
|
ウォータージェット |
±0.08mm |
いいえ |
0.5°~1.0° |
なし |
1.8 |
カーフテーパは、熱切断におけるビーム発散の結果として十分に文書化されており、ビームは深さとともに広がるため、出口カーフは入口よりも広くなります。見るザ・ファブリケーター 2025 年 12 月号板金切断における熱影響のレビュー。
よくある質問
Q1: 薄いステンレス鋼部品のタブとスロットの接合部の理想的なクリアランスはどれくらいですか?
1.0 ~ 2.0 mm のステンレス鋼部品の場合、片側クリアランスは0.15 mmが推奨されます。これにより、レーザー切り目の変動とローリング厚さの公差が吸収されるため、タブは手でスライドさせながらも、アルゴン アーク スポット溶接で隙間を埋めるのに十分な締め付けを維持します。つまり、ずさんではなくぴったりとフィットします。
Q2: タブ アンド スロット ジョイントにより、カスタム溶接治具を完全に不要にすることができますか?
はい。段付き位置決めショルダーとセルフロック制限スロットにより、硬い溶接治具が不要になります。ショルダーは 6 つの空間自由度すべてを制限し、 ±0.05 mm の自動位置決めアライメントを実現し、多品種少量シャーシの治具コストを 50% ~ 70%節約します。
Q3: JS Precision は、大量のタブとスロットの製造全体にわたって一貫した公差をどのように保証しますか?
JS Precision は、マシンベッドの熱膨張とノズルの摩耗を継続的に補正するオンライン閉ループエッジ検出システムを備えた高出力ファイバーレーザーを採用しています。サンプリングされた CMM 検査と組み合わせることで、数千個の部品の実行にわたってすべてのタブとスロットを±0.05 mm 以内に維持します。
Q4: 板金の粒子の方向はタブの強度にどのように影響しますか?
金属板の粒子は異方性を示します。せん断強度は、タブの長軸が転がる粒子に対して垂直になるときにピークに達します。それに平行すると、タブは粒界に沿って亀裂が入る傾向があります。曲がったタブの場合、曲げ強度を最大化するために、曲げ軸を木目に対して 90°に合わせます。
Q5: 切断中の熱による反りを避けるために推奨されるタブの最小幅はどれくらいですか?
タブの幅は少なくとも2.0 × 材料の厚さである必要があり、決して 3.2 mm 未満であってはなりません。タブが狭いと、切断中に熱が集中し、溶けて戻り、寸法精度と接合部の剛性が失われます。ほぞが細すぎると熱が集まりすぎ、焼き戻し中に溶け、反り、軟化が起こり、最終的には寸法精度、接合部の剛性が失われ、不安定になって曲がります。
Q6: 長方形スロットにドッグボーン コーナー リリーフが必要なのはなぜですか?
レーザーは内側の隅々に小さな半径を残します。リリーフがないと、四角いタブの角がその半径に乗り、着座できません。 R ≥ 0.5 mmのドッグボーン レリーフにより完全にクリアされ、2 つのパネル間に完全な面一の接合が得られます。
Q7: 粉体塗装仕上げはタブとスロットの寸法にどのような影響を与えますか?
静電粉体塗装と硬化後、片面に 60 ~ 100 μm のドライフィルム層が形成されます。あらかじめ余裕を持たせていない場合、コーティング後にほぞ断面は約 0.20 mm 増加し、ほぞ穴の開口部は約 0.20 mm 減少し、総しめしろは 0.40 mm に達します。 CAD 段階では、片側で少なくとも 0.25 mm の拡張が必要です。
Q8: タブとスロットのジョイント設計により、カスタム板金プロジェクトの見積価格がどのように引き下げられますか?
適切に設計された自動位置決めタブとスロット システムにより、レイアウトのマーキング、直角度の修正、溶接の研磨が不要になります。オペレーターは部品を位置合わせして固定するだけなので、組み立て効率が40% 以上向上し、治具のコストが完全に見積もりから削除されます。図面を送信してくださいコスト削減の見積もりについては、JS Precision までお問い合わせください。
まとめ
科学的かつ厳密なタブとスロットの設計は、精密板金部品の低コストで高品質な納品を実現するための中心的な手段です。健全なタブとスロットの設計は、低コストで高品質の板金納品の主な手段です。材料力学と転がり公差からクリアランスのサイズを決定し、ビームのコーナー内側の半径をクリアするためにドッグボーン レリーフを追加し、 3.0 × t + R の曲げ安全距離を尊重し、フラット パターン図面でのコーティングの蓄積を差し引きます。そうすることで、ブランクは独自の自己位置決めデータをレーザーから直接運び、全体的なアセンブリ公差を ±0.05 mm に保ちます。
組み立ての詰まり、公差を超える溶接の変形、高価な工具や固定具が生産の妨げになっていませんか?すぐにSTEP または DXF 形式の図面を送信してくださいJS Precision の公式エンジニアリング チャネルにアクセスしてください。 JS Precision の経験豊富なエンジニアリング チームは、詳細な DFM 製造可能性分析レポートを 12 時間以内に提供し、光ファイバーのカーフ補正とコーティング ギャップを正確に計算し、高精度でコスト競争力のあるカスタム シート メタル製造の見積もりを提供します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

