 日本語




板金曲げにおけるK係数は、塑性変形中に中立軸が材料全体の厚みに対してどれだけ内側にずれるかを定義する数学的な比率(K=t/T)です。外側のシート繊維は引張膨張し、内側の繊維は圧縮されるため、中立軸(シート内部で繊維が伸びも圧縮もせず、材料の長さが変化しないゼロ応力面)は、材料の長さが変化しないゼロ応力面を表します。正確なK係数の計算は、プレスブレーキの金型セットアップ前に展開図の寸法誤差を防ぎます。
主要回答の要約表
K係数は、板金フラットブランクの計算を左右する係数であり、局所的なひずみと工具の力学に基づいて0.30から0.50の範囲で変化する。
|
パラメータ |
エンジニアリング価値 |
プロセスの重要性 |
|---|---|---|
|
定義 |
K=t/T(中立軸深さ比) |
塑性曲げ時の無ひずみ界面を特定します。 |
|
範囲 |
0.30~0.50 (空気曲げのデフォルト値:0.44) |
急カーブでは0.33を下回り、コイン加工では0.45を超える。 |
|
CAD式 |
BA=(π/180) x A x (R+K x T) |
3Dフランジ形状を平面切断長さに変換します。 |
|
変数 |
歩留まり率、ダイ幅、結晶粒方向 |
中立軸の変位とスプリングバックを制御します。 |
ISO 6892-1:2019によると、金属材料の引張試験は、K係数校正のための降伏強度基準値を確立する。
板金曲げ加工における中立軸のずれを引き起こす機械的原理は何ですか?
板金曲げ加工において、中立軸シフトとは、非対称塑性変形によって生じるゼロひずみ面の内側への移動のことです。外側の繊維は引張方向に伸び、内側の繊維は圧縮されるため、中立軸は曲げ半径の内側に向かって移動します。加工業者はこの挙動をK=t/Tという式で計算し、標準的な軟鋼の場合、空気曲げ加工時のK値は通常0.30~0.50となります。
中性層移動の力学的メカニズムと計算
- 完全弾性曲げ:中立層はシート厚のちょうど中央に位置し、 K=0.50となる。
- リアルな空気曲げ:内側は外側が許容する引張よりも高い圧縮歪みを受けるため、中立軸は内側表面に向かって移動し、 K値は0.30~0.50の間になります。
- 校正手順:
測定されたクーポンから K を逆算します: K = (BA / (90 × (π/180)) − R) / T次に、結果を CNC 曲げ制御に書き込みます。T = 1.0~6.0 mm の SPCC クーポン全体で、JS Precision の 2025 回のテスト曲げ記録は、曲げゾーンで 5~12% の断面の薄肉化を示しており、この手順により累積曲げ公差は ±0.15 mm 以内に収まりました。
簡単に言うと、 K = t/T は中立軸の位置を示し、これを正しく把握することが精密部品の公差を維持する鍵となります。K 係数を計算するには、まずテスト クーポンで曲げ代を測定し、次に曲げ代公式を逆算します。K = (BA / ((π/180) × A) − R) / T。
計算の全ワークフローについては、 「曲げ代数計算式:K係数とスプリングバックガイド」を参照してください。
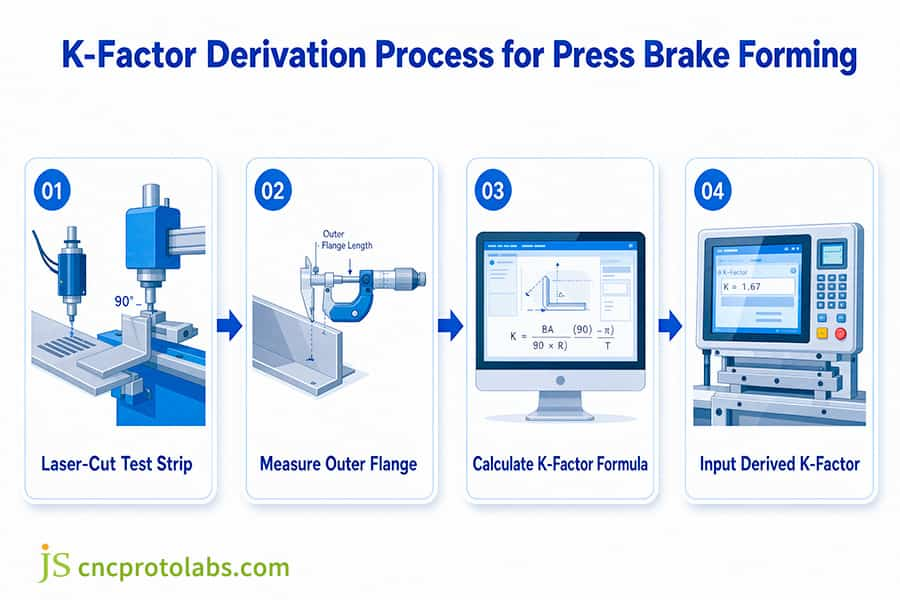
図1:試験サンプルの実測値から算出された実際のK値をCNC曲げ制御システムに書き込むためのフローチャート。
Kファクターと曲げ代の違いは何ですか?
根本的な違いは、Kファクターが無次元の材料比(t/T)であるのに対し、曲げ代は中立軸の物理的な弧長(ミリメートル単位)である点です。CADツールは、板金Kファクターを使用して、BA=(π/180) x A x (R+K x T)の式で曲げ代を計算します。さらに、エアベンディングとボトミングのKファクターの差は大きく、同一の1.5 mm鋼板でも、 0.04~0.08の測定可能なKファクターの差が生じることがよくあります。
概念境界と変換関係
- K係数:中性層の深さと板の厚さを比較する無次元定数。
- 曲げ代(BA):中性層の展開弧長(ミリメートル):BA = (π/180) × A × (R + K × T)。
- 曲げ減算(BD):外形寸法の合計から差し引いて平面長を求める量。OSSB(外側セットバック)= R + T の場合:BD = 2 × OSSB − BA。
成形プロセスによる中性層への介入
- エアベンディング:下型開口部はV=8×Tで、材料は開口部に引き込まれます。一般的に、厚さ1.5mmの炭素鋼の理論的なK値は0.38~0.42です。
- ボトミング:高い接触圧力により材料が金型に押し付けられ、断面コアが凹み、中性層が外側に押し出されます。これにより、エアベンディングと比較して実効Kファクターが0.04~0.08上昇します。
これらの成形プロセスにおいて、機械的境界条件はKファクターの変動、ひいては展開長さの計算に必要な補正の主な要因となります。これは、ブランキング時にCADで計算される主要な要素の一つであり、板金加工サービスによるプロセス適応性評価に使用される主要なパラメータの一つでもあります。
概念と成形プロセスの比較表
様々な成形プロセスの機械的境界条件は、Kファクターのオフセット値と展開寸法の補正量を直接決定し、これらはCADブランキング計算における主要な変数となる。
|
曲げタイプ |
Kファクター(1.5mm鋼) |
曲げ代(BA) |
曲げ減算(BD) |
CAD展開図への影響 |
|---|---|---|---|---|
|
エアベンディング |
0.42 |
2.74 mm |
3.26 mm |
ベースライン拡張 |
|
底打ち |
0.46 |
2.98 mm |
3.02 mm |
報酬が必要 |
仮定: A = 90°、T = 1.5 mm、R = 1.5 mm (R/T = 1.0)。BA = (π/180) × A × (R + K × T)、BD = 2 × (R + T) − BA。
降伏強度(中立軸を内側に押し込む入力)は、ASTM E8/E8M-21 (金属材料の引張試験の標準試験方法、2021年)に従って引張試験によって測定されます。
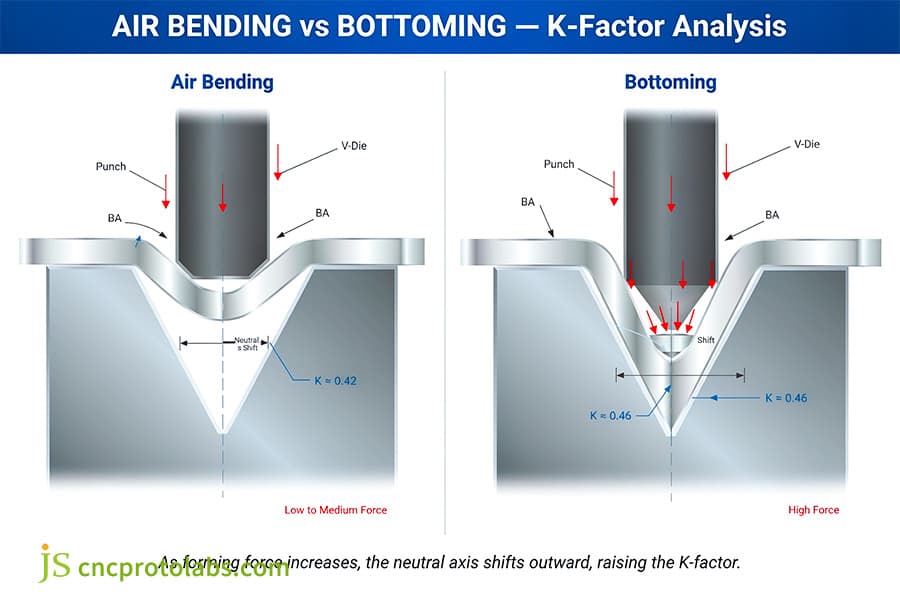
図2:空気曲げと底面曲げにおける力点と中性層位置の変化の図。
一般加工における板金Kファクターを決定する物理的要因は何ですか?
一般的な板金曲げ加工では、K 係数は主に材料の降伏強度と引張強度の比と板厚によって決まります。よくある質問は、アルミニウムと鋼の標準 K 係数は何かということです。構造用軟鋼は通常K = 0.44ですが、5052 または 6061 アルミニウム合金の場合は通常0.40 ~ 0.42です。304 ステンレス鋼などの高強度材料では、内面での圧縮に対する抵抗が大きくなるため、K 係数は 0.36 ~ 0.38 に低下します。より柔らかく延性のある 5052 アルミニウムでは0.40 ~ 0.43 になります。結晶粒の方向も重要です。圧延方向と平行に曲げると K 係数が±0.03だけずれるため、オフセットを明示的に補正する必要があります。
内側曲げ半径比(R/T)の影響
- 鋭角曲げ(R/T ≤ 1.0):ひずみは内側に強く集中し、中立層は0.30~0.33に急激にシフトします。
- 大半径曲げ(R/T≥4.0):変形分布は均一であり、K値は0.50に近い。
材料の降伏強度と結晶方位
- 低炭素鋼(AISI 1018):引張強度440 MPa / 降伏強度370 MPa、0.42~0.44。
- 304ステンレス鋼:引張強度515MPa/降伏強度205MPa、0.36~0.38。
- 5052-H32アルミニウム合金: 0.40~0.43、6061-T6:0.38~0.42。
- C11000銅: 0.44~0.46を取る。
- 結晶粒の方向:圧延結晶粒に沿って板金を曲げる場合、加工性が低下し、曲げ係数(K値)を0.02~0.03低くする必要があります。曲げ代には±0.03の公差が適用されます。
様々な材料の曲げ公差管理は、精密に作られた金型に依存します。金属プレス加工用金型の公差について相談することで、最適化プロセスを通じて展開寸法の精度が向上することがよくあります。
一般工学材料のKファクター選定基準表
材料の引張降伏比が高いほど、内部の圧縮抵抗が大きくなり、中性層が内面へより大きく移動するため、基準となるK値が低下する。
この表の値は、ダイ開口部がV = 8 × T、R/Tが1.0~1.5のエアベンディングを想定しています。ダイ幅、パンチ半径、材料のロットによって値は変動しますので、これらは最終仕様ではなく、最初の設定値として扱ってください。
|
材料 |
引張強度(MPa) |
降伏強度(MPa) |
推奨R/T |
ベースラインKファクター(空気曲げ) |
|---|---|---|---|---|
|
AISI 1018炭素鋼 |
440 |
370 |
1.5 |
0.42-0.44 |
|
304ステンレス鋼 |
515 |
205 |
1.0 |
0.36-0.38 |
|
5052-H32アルミニウム |
228 |
172 |
1.2 |
0.40〜0.43 |
|
6061-T6アルミニウム |
310 |
276 |
1.5 |
0.38〜0.40 |
|
C11000銅 |
220 |
70 |
0.8 |
0.44-0.46 |
ISO 7438:2020によると、金属材料の曲げ試験仕様では、K係数を決定するための基準ひずみ限界が規定されている。
K係数に依存するフランジ設計規則については、 CNC板金曲げ加工のDFMガイドを参照してください。
よくある質問
Q1:Kファクターはなぜ板金の厚さによって変化するのですか?
板金の厚さの違いは、曲げ形状全体にわたるひずみの量が不均衡になるため、K係数に変化をもたらします。厚さが1.0 mmから6.0 mmに増加すると、外側繊維の張力が内側繊維の圧縮よりも速く増加するため、中立軸は内部モーメントのバランスを取るために内側半径に向かってさらに移動します。たとえば、1.0 mmの軟鋼を1.0 mmの内側半径に曲げた場合、K ≈ 0.44となりますが、同じ合金の6.0 mmではK ≈ 0.38となります。
Q2:CADソフトウェアにおけるアルミニウムと鋼の標準K係数はいくつですか?
SolidWorksとInventorでは、標準的なVダイエアベンドで成形された軟鋼の場合、 K値はデフォルトで0.44になります。5052や6061などの市販のアルミニウム合金の場合、工場で測定された値は通常0.40~0.42の範囲になります。よくあるエラーの原因は、これらのデフォルト値が実際のダイ開口部(V = 8 × T)を確認せずに適用されるため、厚みのある部分では展開図の誤差が最大±0.50 mmにもなる可能性があることです。
Q3:板金加工におけるKファクター値は、実際の生産において0.50を超えることがありますか?
標準的なエアベンディングでは、K係数は数学的にも物理的にも0.50を超えることはありません。0.50という値は、中立軸がシートの中心線に正確に位置することを意味し、圧縮による断面の薄肉化が全くない純粋な弾性変形を表しています。実際のプレスブレーキ曲げでは、内側の材料は常に外側の材料が引張で伸びるよりも容易に圧縮されます。計算結果がK > 0.50となる場合は、テストフランジの長さの測定誤差、パンチ半径の誤り、または曲げ角度を度ではなくラジアンで入力した可能性が考えられます。
Q4:内側の曲げ半径は、最終的なK係数にどのように直接影響しますか?
内側曲げ半径は、曲げ領域における変形の程度を左右します。内側曲げ半径が材料の厚さよりもはるかに大きい場合(R/T≥4.0)、応力分布は断面全体で均一になり、K係数は0.50に近づきます。逆に、急な曲げ(R/T≤1.0)では、局所的な圧縮ひずみが中立軸を内側に引っ張り、実効K係数は0.30~0.33に低下します。
Q5:KファクターとYファクターの運用上の利用方法の根本的な違いは何ですか?
KファクターとYファクターは、異なる式を用いて同じ中立軸のずれを表します。ほとんどのCADシステムではKファクター(K = t/T)を使用しますが、 PTC CreoではYファクター(Y = K × (π/2))を使用します。したがって、K = 0.44はY = 0.691に変換されます。どちらも同じ中立軸の位置を示しますが、これらの数値は互換性がありません。Kファクターが期待される場所にYファクターを入力すると、誤った展開図が生成されます。
Q6:精密加工業者は、現場で未知のK係数をどのように経験的に検証するのでしょうか?
精密加工業者は、未知の K 係数を校正するために、正確な初期長さ (100.0 mm) のテストストリップをレーザー切断し、ストリップを 90° に曲げ、マイクロメーターで外側フランジを検査します。外側セットバック寸法を差し引くと、実際に測定された曲げ代 (BA) が得られます。測定された BA、シート厚 T、パンチ半径 R を式 K=(BA/(90×(π/180))-R)/T に代入することで、技術者は工場で校正された真のベースラインを導き出します。
まとめ
簡単に言うと、K係数は固定定数ではありません。材料の降伏挙動、工具の選択、曲げの厳しさによって変化する応答性の高い機械的変数です。そのため、チャートからコピーした値は、テスト曲げで確認する必要があります。中立軸のずれは静的定数ではなく、材料の降伏挙動、工具の選択、局所的な曲げの厳しさによって変化する応答性の高い機械的変数です。この係数を初期展開図全体で調整することで、寸法精度が確保され、二次組立時の不良品の発生を防ぎ、プレスブレーキでの試行錯誤によるダウンタイムをなくすことができます。
高度な成形限界、工具選定チャート、高精度フランジ計算を習得したい設計エンジニアの方は、当社の包括的な技術リソースをご覧ください。JS Precisionで精密板金曲げ加工についてさらに詳しく学ぶことができます。
免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細については、お問い合わせください。
リソース

