 日本語



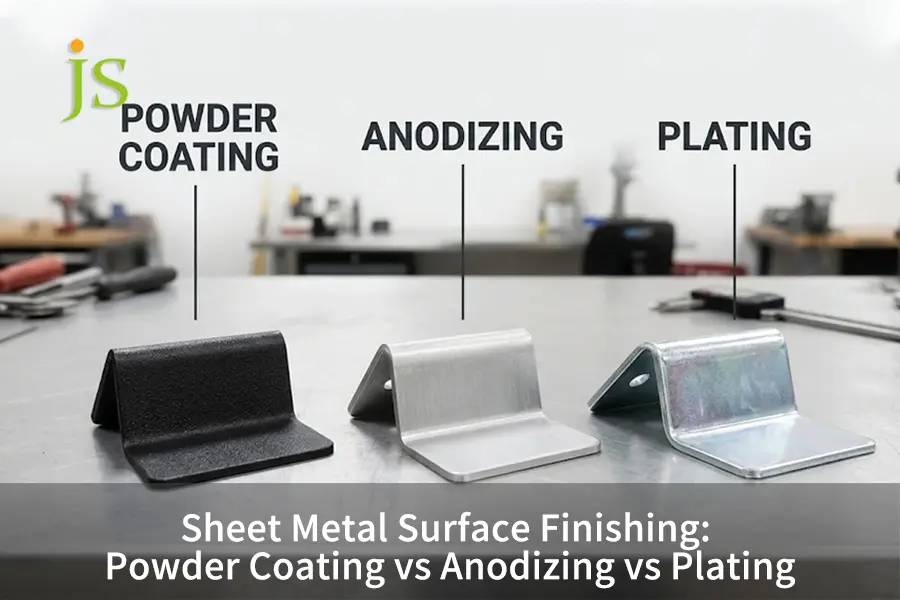

評価する際 粉体塗装 vs 陽極酸化処理 vs メッキ 板金部品の場合、最適な選択肢としては、屋外用炭素鋼筐体および特注色には粉体塗装、精密アルミニウム筐体には陽極酸化処理、電気接地および鋼製ファスナーにはメッキ処理が挙げられます。
後処理の最初のステップとして 板金加工3種類の仕上げはすべて、特定の製品に対して効果的です。
- 粉体塗装: 鋼鉄およびアルミニウム上に、厚さ50~150μmの絶縁性高分子膜を形成する。
- 陽極酸化処理: アルミニウム材料を厚さ5~50μmの絶縁性硬質酸化物に変化させる。
- メッキ: 導電性材料上に、亜鉛またはニッケルからなる厚さ5~25μmの導電性薄膜を成膜する。
考慮すると 板金に対する粉体塗装と陽極酸化処理の比較 早期にメッキを施すことで、組み立て工程におけるあらゆる障害や将来の錆の発生を回避できます。
板金表面仕上げの概要
粉体塗装仕上げは、風雨に対する優れた保護性能と豊富なカラーバリエーションを提供し、陽極酸化処理はアルミニウムの剥離を防ぎ、メッキは電気伝導性を持つ唯一の仕上げ方法です。
| 比較指標 | 粉体塗装 | 陽極酸化処理(タイプII/III) | めっき(亜鉛/ニッケル) |
| 適合する金属 | 炭素鋼、ステンレス鋼、アルミニウム | アルミニウム、チタン、マグネシウムのみ | 炭素鋼、銅、真鍮、導電性金属 |
| 電気伝導率 | 絶縁性(電流を遮断する) | 絶縁性(表面電流を遮断する) | 導電性(接地を維持する) |
| コーティングの厚さ | 50~150μm(厚膜ポリマーフィルム) | 5~25μm(タイプII)/25~50μm(タイプIII) | 5~25μm(薄い金属層) |
| 主要なエンジニアリング上の利点 | 500~1,000時間以上の塩水噴霧試験、フルRALカラー | 剥がれのリスクゼロ、高い耐傷性 | EMIシールド、細い糸を保護します |
粉体塗装、陽極酸化処理、めっき:それぞれの違いとは?
比較すると 粉体塗装 vs 陽極酸化処理 vs メッキ のために 板金仕上げこれらの方法の主な違いは、コーティングの厚さ、材料の適合性、および電気伝導性にあります。粉体塗装プロセスでは、鋼またはアルミニウムに50~150μmのポリマー層を形成します。陽極酸化プロセスでは、アルミニウムに5~50μmの硬化酸化物層を形成します。めっきでは、5~25μmの導電性金属層を形成します。
コアエンジニアリング仕様とプロセス制限
表面処理を施すと部品に傷がつき、金属の水分や電気に対する反応性が変化します。早期にテストを行うことで、表面処理技術者が不適切な化学処理を要求することを防ぐことができます。 表面仕上げに使用される材料 溶解方法は異なり、炭素鋼は酸性陽極酸化浴で、アルミニウムは3種類の異なる仕上げで溶解される。
業界標準の試験により、各仕上げ材がストレス下でどのように機能するかが確認されます。
- 塩水噴霧耐性: によると ASTM B117-23 ISO 9227-22規格の中性塩水噴霧試験において、密閉型タイプII陽極酸化処理は336~1,000時間、屋外用ポリエステル粉体塗装は500~1,000時間以上の白錆耐性を有します。
- コーティングの厚さと表面粗さ: コーティングの厚さは、磁気誘導と渦電流の技術を使用してショップで測定されます。 ISO 1463 および MIL-A-8625。ただし、エンジニアは、 表面粗さチャート 図面をリリースする際、これは、薄いメッキでは下地の傷が目立ちますが、厚い粉体塗装では傷が隠されるためです。
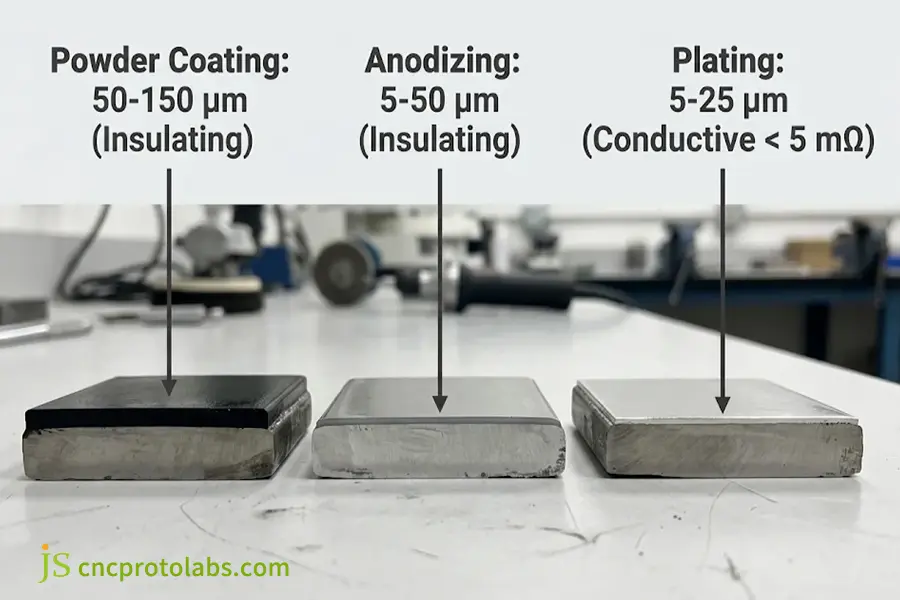
粉体塗装、陽極酸化処理、めっき処理における断面コーティング厚さと電気伝導率の比較。
板金表面仕上げ仕様と加工限界
耐摩耗性と耐紫外線性には粉体塗装、アルミニウムの耐摩耗性にはタイプIIまたはタイプIIIの陽極酸化処理、鋼材の導電性と防錆性にはめっき処理を選択してください。
| エンジニアリングの側面 | 粉体塗装 | タイプII陽極酸化処理 | タイプIII硬質アルマイト処理 | めっき(亜鉛/無電解ニッケル) |
| 厚みとねじ山の影響 | 50~150μm、M4以下のネジ山を詰まらせる | 5~25μm、最小限の糸の変化 | 25~50μm、±0.025mmの許容範囲が必要 | 5~25μm、均一な±2μmのビルドアップ |
| 塩水噴霧および耐摩耗性評価 | 500~1,000時間以上、高衝撃クッション | 336~1,000時間、中程度の耐擦傷性 | 1,000時間以上、表面硬度60~70HRC | 96~500時間以上、中程度の耐摩耗性 |
| 基板と導電率 | 鋼鉄とアルミニウム、断熱材 | アルミニウムのみ、断熱 | アルミニウムのみ、断熱 | 導電性金属、抵抗値5mΩ未満 |
| 故障モードと禁止事項 | コーティング後に曲げるとひび割れが生じ、200℃では薄いシート(1.0mm未満)が反る。 | 炭素鋼は浴槽で溶け、紫外線で退色する | 急な曲げ半径で脆性酸化物が割れる | 硬化鋼の水素脆化 |
つまり、屋外で鋼材を保護するには厚いポリマー粉体塗装が使用され、アルミニウム製の精密部品は硬質酸化膜によって保護される。
粉体塗装と陽極酸化処理:板金加工にはどちらが適しているか?
では 粉体塗装と陽極酸化処理の比較 比較検討の結果、炭素鋼部品、屋外の紫外線環境下、およびカスタムRALカラーでの使用には粉体塗装を、精密なアルミニウム製ハウジングや厳しい公差要件には陽極酸化処理を選択することをお勧めします。粉体塗装では50~150μmの耐衝撃性樹脂コーティングが形成され、タイプII陽極酸化処理では5~25μmの酸化アルミニウムバリアコーティングが形成され、欠けたり剥がれたりすることはありません。陽極酸化処理は鋼材には使用できず、日光に当たると光沢が失われます。
溶接シームコーティングと工場フロアの流れ
板金部品は、表面仕上げの前にレーザー切断、打ち抜き、曲げ加工、溶接といった工程を経ます。この製造工程によって、どのコーティングが製造工程を無傷で通過できるかが決まります。
- 表面の欠陥を隠す: 金属板に粉体塗装を施すと、50~150μmの厚さの膜が形成され、小さなレーザーバリ、プレスブレーキの金型跡、研磨された溶接部などが隠されます。
- 卑金属を暴く: 陽極酸化処理によって半透明の酸化膜が形成されるため、傷や溶接部の熱影響部が目立つようになり、タンク浸漬の前にビーズブラスト処理を行う必要がある。
- 製造手順要件: PEMファスナーの切断、曲げ加工、取り付けを含むすべての加工工程は、コーティング前に完了させる必要があります。コーティングされた材料を曲げると、外側の半径に応力がかかり、硬化粉末と陽極酸化皮膜の両方に亀裂が生じる可能性があります。
- ステンレス鋼の代替品: ステンレス鋼製の筐体に塗装や化学薬品処理なしで明るい反射仕上げが必要な場合、エンジニアは次のように指定します。 ステンレス鋼の鏡面仕上げ。
屋外での紫外線耐性 vs 屋内での傷つきにくさ
適用環境によって、これら2種類の絶縁コーティングは明確に区別される。
- 粉体塗装を選ぶべき用途: SPCC冷間圧延鋼板製のボックス、お客様のご要望に応じたRALカラー、屋外での使用に対応。建築用ポリエステルは、日光にさらされても5~10年間、チョーキングや色褪せに耐えます。
- 陽極酸化処理を選ぶ理由: 5052または6061アルミニウム製のケースは、病院や航空機の内部、および実験装置などに使用されます。酸化皮膜は常にアルミニウムの一部であり、角から剥がれ落ちることはありません。
陽極酸化処理、めっき処理、粉体塗装:めっき処理はどのような場合に選択すべきか?
比較すると 陽極酸化処理とメッキ処理の比較 そして 粉体塗装とメッキの比較板金部品にEMI遮蔽、導電性が必要な場合、または25μm以下の寸法変動が許容できない場合は、めっきを選択してください。絶縁粉体塗装や陽極酸化皮膜とは異なり、電気めっきされた亜鉛、無電解ニッケル、または錫は、表面接触抵抗を5mΩ未満に維持します。また、めっきは、ファラデーケージ遮蔽により静電粉体スプレーが浸透しにくい炭素鋼ファスナーや深穴形状に対するバリアとしても機能します。
電気接地およびEMIシールドの要件
通信ラックシステム、電源装置ケース、産業用制御盤などは、EMIシールドのためにドアとフレーム間の金属同士の接触に依存している。粉体塗装された金属は電気的接地から絶縁されているため、高価なガスケットを使用するか、接触点をレーザーで剥離する必要がある。
めっき処理により、部品全体にわたって連続的な導電性が維持されます。
- 三価亜鉛めっき: 炭素鋼製ブラケットの錆を防ぎ、シャーシの接地性を維持します。部品1個あたり0.50ドルから2.00ドルです。
- 無電解ニッケルめっき(ENP): 浴槽内で外部電源を一切使用することなく、導電性、はんだ付け性、および優れた耐薬品性を発揮します。
- プロセス選択: 浴槽の種類を比較するエンジニアは、 電気めっきと金属めっきの比較 電流駆動型または自己触媒型堆積を複雑なブラケットに適合させるため。
深い空洞と公差のカバー範囲
静電粉体塗装は、深いU字型チャンネルやタイトなリターンフランジの内側には付着しません。粉体は最も近い接地された端に引き寄せられるため、薄い部分には粉体が充填されます。浸漬めっきは、盲穴や内側の曲がり部分を均一に覆います。
嵌合穴の寸法的な盛り上がりは、仕上げによって大きく異なります。
- 粉体塗装の堆積: 片側あたり0.05~0.15mm(穴径では0.10~0.30mm)の厚みが増し、M4以下のタップ穴にはシリコンインサートの使用が必要となります。
- めっきおよび陽極酸化処理による堆積物: 片側あたり0.005~0.025mmの余裕を持たせることで、標準的な穴や曲げ加工されたフランジをリーマ加工なしで組み立てることが可能になります。
- 曲げ加工における公差管理: 確認方法 表面仕上げと寸法公差 プレスブレーキ成形後の相互作用により、累積的な嵌合誤差を防ぐ。
板金加工における表面仕上げコストの比較とは?
では 板金表面仕上げコスト比較亜鉛めっきとバッチ式粉体塗装は、大量生産の場合、小型部品1個あたり0.50ドル~3.00ドルと最も経済的な価格設定となっています。陽極酸化処理タイプIIは、部品1個あたり1.50ドル~5.00ドルと中間の価格帯に収まりますが、硬質陽極酸化処理と無電解ニッケルめっきは、追加の槽時間や冷却浴などの要因により、価格が2倍または3倍になります。
板金仕上げの費用、セットアップ料金、および納期
亜鉛めっきと一般色の粉体塗装は、大量生産の場合、単位当たりのコストが最も低いが、少量の試作品の場合は、最低限のタンク充填量が適用される。
|
コストと生産要因 |
粉体塗装 |
タイプII陽極酸化処理 |
タイプIII硬質アルマイト処理 |
めっき(亜鉛/無電解ニッケル) |
|
試作品単価(1~20個) |
部品1点あたり8ドル~25ドル(最低ロット数あり) |
部品1点あたり10~30ドル(最低購入金額はタンク容量による) |
部品1個あたり20~50ドル(冷却タンク設置の場合) |
亜鉛製部品:6~20ドル/個、ニッケル製部品:15~40ドル/個 |
|
生産単価(500個以上) |
部品1個あたり0.80ドル~3.00ドル(標準色) |
1個あたり1.50ドル~5.00ドル(透明または黒) |
部品1点あたり3.50ドル~9.00ドル |
亜鉛:0.50ドル~2.00ドル、ニッケル:2.00ドル~6.00ドル |
|
最低区画数/設置費用 |
80ドル~150ドル(カスタムRALカラーの場合は100ドル~250ドル追加) |
1バッチあたり80ドル~150ドル |
1バッチあたり150ドル~250ドル |
75ドル~120ドル(亜鉛)または120ドル~200ドル(ニッケル) |
|
標準的な製造リードタイム |
2~4営業日 |
2~4営業日 |
3~5営業日 |
2~3営業日 |
隠れたコスト要因と購入者の節約ルール
業界のコストベンチマークとして、 2025-2026年製品仕上げ市場調査小規模バッチ仕上げの見積もりでは、セットアップ作業とタンクでの滞留時間がコストの65%以上を占めています。隠れたコストには、手作業によるマスキングが含まれており、15個の接地穴を耐熱テープとシリコンプラグで覆う作業は、コーティング費用よりも高くなる場合があります。
仕上げ費用を削減するための3つのヒント:
- 試作品の標準色を指定する: 試作品には、標準的なマットブラック、テクスチャードグレー、またはクリアアルマイト仕上げを使用することで、色ごとに100ドルから250ドルのセットアップコストを削減できます。
- マスクされた領域を統合する: 接地パッドは、シングルプラグまたは高速ストリップマスキングが効果的なパネル端近くに配置してください。
- 鋼材に合わせたメッキ加工: 屋内用スチール製ブラケットには、化学物質にさらされる場合に無電解ニッケルメッキが必要となる場合を除き、三価亜鉛の黄色または透明亜鉛を選択してください。
板金加工において最適な表面仕上げを選ぶにはどうすればよいでしょうか?
最良のものを選ぶ 板金表面仕上げ考慮すべき基準は、以下の順序で4つあります。ベース金属材料、電気的接地の必要性、組立時の許容誤差、および動作環境です。ベース金属を最初に考慮すると、鋼製部品の陽極酸化処理は自動的に除外されます。また、電気的接地の必要性は、EMI保護された筐体へのめっき処理を制限します。
4段階のエンジニアリング選定ワークフロー
以下の4つのフィルターを順番に使用して、すべての2D製造図面をチェックします。
- フィルター1(基材): 基材が炭素鋼またはステンレス鋼の場合は、陽極酸化処理は除外し、粉体塗装またはメッキを選択してください。基材が5052または6061アルミニウムの場合は、フィルター2に進んでください。
- フィルター2(電気的連続性): 筐体にEMIシールドや継ぎ目を介したシャーシ接地が必要な場合は、亜鉛、錫、または無電解ニッケルめっきを使用してください。それ以外の場合は、フィルター3に進んでください。
- フィルター3(組立公差): 設計において、狭い摺動面、小さなPEMクリアランス、およびマスキング予算なしで±0.02 mmの公差が求められる場合は、タイプII/III陽極酸化処理(アルミニウムの場合)または薄めっき(鋼の場合)を使用してください。公差が±0.15 mmを超える場合は、フィルター4に進んでください。
- フィルター4(動作環境): 屋外での紫外線暴露、高い耐衝撃性、またはブランドカラーが必要な場合は、ポリエステル粉体塗装を選択してください。アルミニウムとの高摩耗摺動摩擦が必要な場合は、タイプIII硬質アルマイト処理を選択してください。
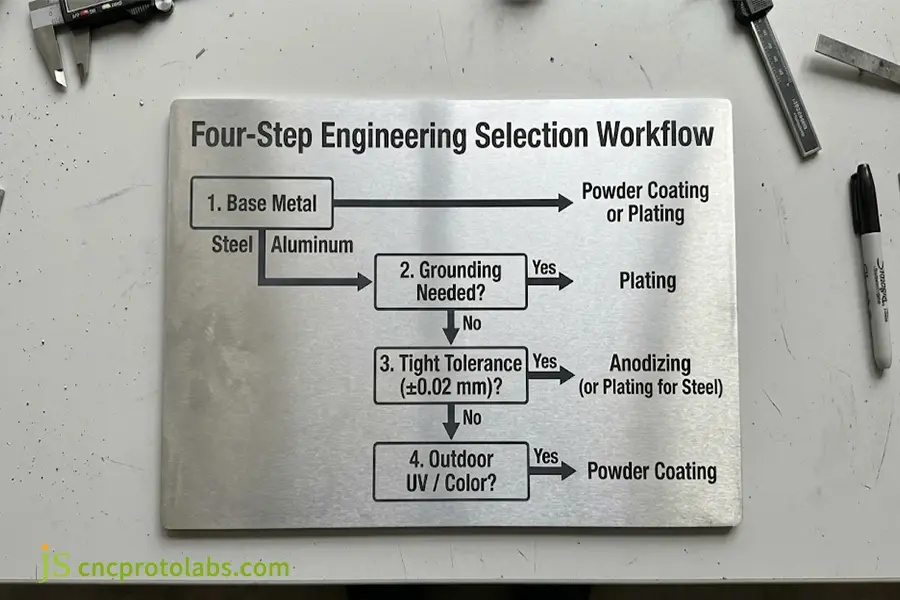
板金部品への粉体塗装、陽極酸化処理、またはめっき処理を選択するための4段階のエンジニアリングワークフロー。
製造現場の事例研究:アルミニウム製ゲートウェイの接地不良と許容誤差の修正
プロジェクトの範囲と初期の粉体塗装の不具合
北米の産業用IoT顧客は、厚さ2.0mmの5052-H32アルミニウム製で、全面マットブラックの粉体塗装を施した屋外用ワイヤレスゲートウェイ筐体300台の製造を要求した。最初の試作品の組み立てで、2つの製造上の問題が判明した。
- 接地不良: 内部PCBボス絶縁のコーティング厚が95μmであったため、接触抵抗が500Ωを超え、EMC試験に不合格となった。
- スライド干渉: カバーガイドレールの内側では、両面のコーティング厚を0.19mm増加させた。
JSプレシジョンハイブリッド仕上げソリューション
JS Precision社のエンジニアは、全面粉体塗装を2段階のハイブリッドワークフローに置き換えた。
- 全面化成皮膜処理: レール公差とシャーシの導電性を厳密に維持するため、部品全体に5μmの三価クロメート化成処理を施した。
- 選択的外装粉体塗装: 外側の化粧面には、つや消し黒色のポリエステル粉体をスプレー塗装しただけであった。
検証済みの生産結果
- 接触抵抗: 500Ω以上から2.1mΩに低減され、EMC接地要件を満たしています。
- 組み立てクリアランス: スライドカバーレール間の隙間を±0.015mmに維持する
- 単位コスト削減額: 24箇所の内部接地点を手作業でマスキングする場合と比較して、仕上げコストを22%削減しました。
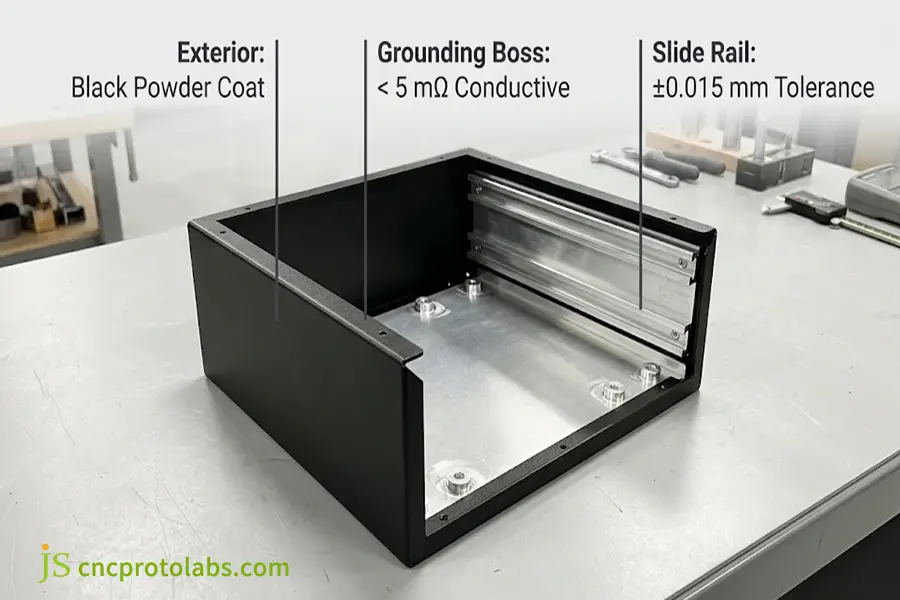
5052アルミニウム製のゲートウェイ筐体に、外装に黒色の粉体塗装、内装に導電性のスライドレールを採用したハイブリッド仕上げ。
よくある質問
小ロット生産の場合、粉体塗装と陽極酸化処理のコスト比較はどうなりますか?
試作品が1~20個の場合、標準的な黒または白の粉体塗装は、100~250ドルのカラー設定料金がかからないため、陽極酸化処理よりも経済的です。タイプIIの透明または黒色の陽極酸化処理では、タンク代として最低80~150ドルがかかります。 タイプIIIの硬質アルマイト処理のコストは40%~80%です。 冷却槽や長時間のタンク運転に必要なエネルギーのため、さらにコストが高くなります。
陽極酸化処理と粉体塗装では、どちらが耐腐食性に優れていますか?
屋外で使用される亜鉛プライマーの上にポリエステル粉体塗装を施した表面は、ASTM B117-23に基づく塩水噴霧試験で1,000時間以上耐えるのに対し、タイプII陽極酸化処理は336時間しか耐えられないため、タイプII陽極酸化処理に比べて腐食に対する耐久性が優れています。ただし、鋼材の粉体塗装層よりも深い傷がつくと、その下に錆が発生します。一方、陽極酸化層はアルミニウムと結合します。
粉体塗装の厚さと陽極酸化処理の厚さの違いは何ですか?
粉体塗装では50~150μmの層が形成され、直径が0.10~0.30mm増加するため、公差の厳しいねじ山にはシリコンプラグが必要です。タイプII陽極酸化処理は厚さ5~25μmで、50%の深さまで浸透し、50%の深さまで剥離します。これにより、板金組立時の公差を厳密に維持できます。
鋼板部品には、陽極酸化処理とめっき処理のどちらが適していますか?
いいえ、陽極酸化処理で使用される酸浴は、保護酸化層を形成するのではなく溶解することで炭素鋼やステンレス鋼を腐食させます。鋼板金属に適しためっきは、三価亜鉛、無電解ニッケル、またはクロムです。めっきは、錆や腐食から保護するために5~25μmの金属層を形成します。 正確なスレッドと導電性を維持する。
板金加工において、粉体塗装、陽極酸化処理、めっきの中からどれを選ぶべきか?
基材、接地要件、許容誤差、および使用環境の順に確認してください。外装スチール筐体とRALカラーには粉体塗装を使用してください。高精度アルミニウム筐体には陽極酸化処理を使用してください。スチール部品、または5mΩ未満の接地抵抗を必要とする接地アルミニウム筐体にはメッキを使用してください。
アルミニウム製筐体の場合、陽極酸化処理は粉体塗装よりも優れているのでしょうか?
陽極酸化処理は、高い精度と金属のような表面仕上げが求められる電子機器、航空宇宙、医療機器などのアルミニウム製筐体内部において、剥がれにくい耐傷性も必要とする場合に適しています。一方、粉体塗装は、耐紫外線性、耐衝撃性、そして特注のRALカラーが求められる筐体や保護カバーなどの外装用途に適しています。
結論
適切な選択をする 板金表面仕上げ 製造工程に進む前に、基材との適合性、電気伝導性、および公差の蓄積のバランスを取ることが重要です。粉体塗装は屋外用鋼製部品や塗装済み筐体に広く用いられており、陽極酸化処理は高精度アルミニウム筐体の塗装層の剥がれを防ぎ、めっきは電気的に接地された鋼製部品やハードウェアに不可欠です。
無料の板金表面仕上げと公差ガイド(PDF)をダウンロードするか、STEP/DXFファイルをアップロードしてJS Precisionのエンジニアに無料のDFMレビューを依頼してください。 カスタム表面仕上げサービス 引用。
