 العربية



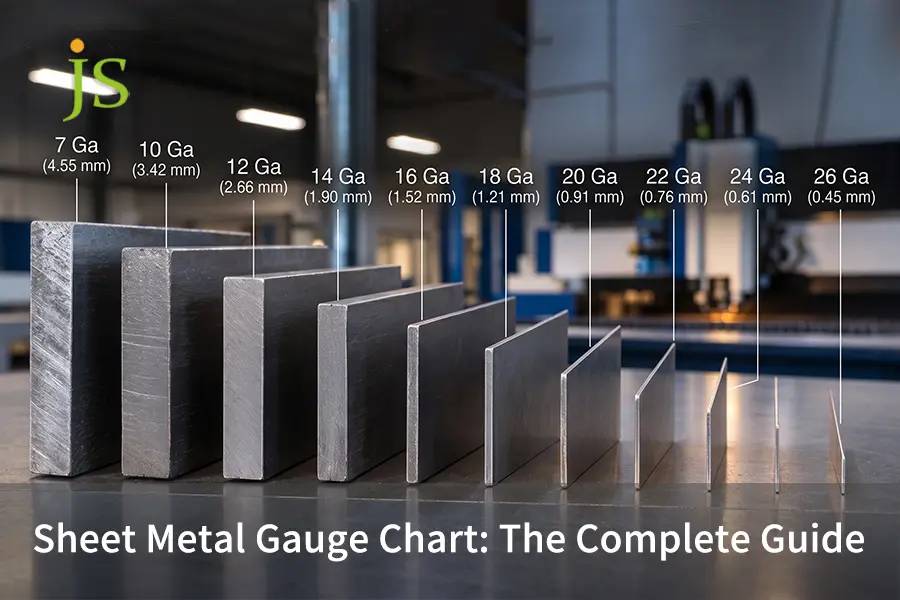

مخطط قياس الصفائح المعدنية هي أداة تقوم بتحويل أرقام القياس غير الخطية إلى قياسات خطية لسمك صفائح الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم والفولاذ المجلفن.
نظام قياس الصفائح المعدنية معكوس:
تشير الأرقام المنخفضة إلى مادة أكثر سمكًا. ولا يعني تساوي رقم المقياس تساوي السماكة بين السبائك، لأن الفولاذ يستخدم... مقياس المصنعين القياسي (MSG)، والتي تعتمد على الوزن، بينما يستخدم الألومنيوم براون آند شارب (B&S) المقياس الهندسي. ونتيجة لذلك، فإن صفيحة فولاذية بقياس 16 (1.52 مم) تكون أكثر سمكًا بشكل ملحوظ من صفيحة ألومنيوم بقياس 16 (1.29 مم).
تتطلب الجودة والأداء في عمليات التصنيع الحديثة تحويل أرقام القياس القديمة إلى أبعاد عشرية تتوافق مع معايير التفاوتات المحددة في عملية الدرفلة وفقًا لمعايير ASTM. هذه الخطوة الحاسمة تمنع تلف أدوات مكابس الثني، وتضمن بدلات الثني الصحيحة، وتعزز عمليات التجميع الخالية من الأخطاء. عند الانتقال من نمذجة CAD إلى الإنتاج، يتم التحقق من ذلك. خدمات تصنيع الصفائح المعدنية ترجمة رسومات القياس الغامضة إلى مكونات قابلة للتكرار وعالية الإنتاجية.
أهم النقاط الهندسية الأساسية: ملخص سريع لتحويل المقاييس
الخلاصة الفنية المباشرة: لا يُعد مقياس الصفائح المعدنية وحدة قياس عالمية لقياس الطول. صفيحة من الفولاذ الكربوني بسماكة 1.52 مم (مقياس 16) هي أكثر سمكًا بنسبة 17.8% من صفيحة ألومنيوم بسماكة 1.29 مم (قياس 16). من الضروري أن تحدد الرسومات السماكة بدقة بالأجزاء العشرية من المليمتر وقيم التفاوت المسموح بها وفقًا لمعايير ASTM/ISO.
|
سبيكة |
المعيار الحاكم |
سمك 16 غيج (اسمي) |
نطاق التفاوت وفقًا لمعايير ASTM |
الحد الأدنى للانحناء الداخلي (Rmin) |
V-Die الموصى به |
|
الفولاذ المدلفن على البارد |
MSG (ASTM A1008) |
0.0598 بوصة / 1.52 مم |
±0.005" (±0.13 مم) |
1.0 × T (1.50 مم) |
من 6 إلى 8 × T |
|
الفولاذ المقاوم للصدأ (304) |
يو إس إس (ASTM A240) |
0.0625 بوصة / 1.59 مم |
±0.005" (±0.13 مم) |
1.5 × T (2.50 مم) |
8 × T |
|
ألومنيوم (5052-H32) |
B&S (ASTM B209) |
0.0508 بوصة / 1.29 مم |
±0.003" (±0.08 مم) |
1.5 × T (2.00 مم) |
6 × T |
|
الفولاذ المجلفن |
ASTM A653 النوع B |
0.0635 بوصة / 1.61 مم |
±0.006" (±0.15 مم) |
1.0 × T (1.60 مم) |
من 6 إلى 8 × T |
مصدر البيانات: تم تجميعها من المواصفات القياسية ASTM A568 و A480 و A653 و A240 و A1008 و B209.
هل تحتاج إلى التحقق المعتمد من التفاوتات المسموح بها في قائمة المواد الخاصة بك؟ احصل على عرض أسعار فوري للتصميم من أجل التصنيع (DFM) ومراجعة التفاوتات من شركة JS Precision خلال 12 ساعة.
لماذا تكون أرقام قياس الصفائح المعدنية معكوسة وتعتمد على نوع المادة؟
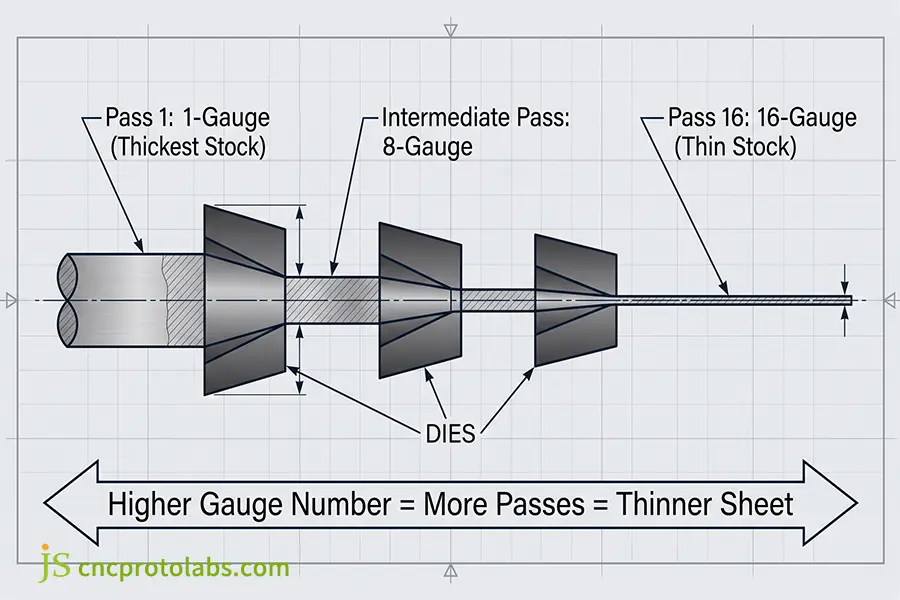
تم عكس أرقام القياس لأنها مستمدة من عمليات سحب الأسلاك ودرفلتها في مصانع الحديد البريطانية القديمة. ويُحدد رقم القياس بعدد قوالب السحب المتسلسلة التي يمر عبرها السبيكة. كل مرحلة من مراحل التشكيل تُقلل من سُمك الصفيحة، لذا كلما زاد رقم القياس قلّ السُمك الفعلي، بغض النظر عن المعايير المعدنية.
الأصل الميكانيكي للترقيم العكسي
إن معرفة التاريخ الكامن وراء تصنيع المعادن الصناعية يساعد المرء على فهم سبب الترقيم العكسي:
- المرحلة الأولى من عملية التخفيض: عندما تمر قطعة المعدن مرة واحدة عبر القالب، تصبح قطعة معدنية بقياس 1.
- مراحل المعالجة اللاحقة: أدى تمرير هذا المخزون مرة أخرى عبر خمسة عشر قالبًا أخرى ذات دقة متزايدة إلى مخزون عيار 16مما ينتج عنه مقطع عرضي رقيق للغاية.
- تراكم التصلب الناتج عن العمل: أدت كل عملية سحب تدريجية إلى إجهاد لدني، مما زاد من مقاومة خضوع المادة وقلل من استطالتها المطيلية. وتم إجراء عملية التلدين لمنع حدوث كسر هش ناتج عن الشد بين مراحل المعالجة المحددة.
- أوجه التشابه في الأدوات الحديثة: تُعادل القوالب التقدمية الحديثة هذه العملية، حيث تكون معايير الأدوات هي تلك الموضحة في مواصفاتنا الخاصة. دليل ختم المعادن.
- التقييس المترولوجي: السجلات التاريخية من المعهد الوطني للمعايير والتكنولوجيا (NIST) يوضح أن الأعداد الصحيحة القديمة للقياس كانت تعتمد على عدد مرات المرور التي تتم في المعالجة، وليس المسافة المقطوعة، ولهذا السبب يقوم مهندسو اليوم بتحويلها إلى وحدات مترية.
كيف ساهمت ثوابت الكثافة في إنشاء معايير منفصلة
في المعايير السابقة، كان الأساس هو الوزن لكل بوصة مربعة بدلاً من سمك خطي ثابت:
- مقياس القياس القياسي للمصنعين (MSG): صُممت هذه التركيبة لتناسب الفولاذ الكربوني مع مراعاة كثافة الحديد المطاوع. 480 رطل/قدم مكعب (7688 كجم/م³) وتثبيت الفولاذ بسمك بوصة واحدة عند 41.82 رطل/قدم مربع. وبالتالي فإن كل مقياس لاحق يمثل نسبة مئوية من هذا الوزن الأساسي.
- المعيار الأمريكي (USS): سنّ الكونغرس الأمريكي هذا القانون عام 1893 لأغراض ضريبية على ألواح الحديد والصلب، وفقًا لكثافة ألواح مفترضة تبلغ 489.6 رطل لكل قدم مكعب (7842 كجم/م³)وهو ما كان مختلفًا نوعًا ما عن المعيار الآخر. وقد تبنى منتجو الفولاذ المقاوم للصدأ لاحقًا معيار USS، مما أدى إلى صنع ألواح من الفولاذ المقاوم للصدأ أكثر سمكًا من ألواح الفولاذ الكربوني.
- مقياس براون آند شارب (B&S): صُمم هذا المقياس خصيصًا للمعادن غير الحديدية مثل الألومنيوم والنحاس الأصفر والنحاس، باستخدام متوالية هندسية وليس وزن المعادن الحديدية. السلكان الثابتان المستخدمان لتحديد المقياس هما: مقياس 0000 (0.4600 بوصة) ومقياس 36 (0.0050 بوصة).
- الاختلاف الجسدي: بما أن الألومنيوم حوالي ثلث كثافة الفولاذ، نفس الوزن السطحي يعادل أبعادًا فيزيائية مختلفة تمامًا.
- فهم العملية: يشكل إتقان هذه المعايير المعدنية المتباينة الأساس التقني لـ ما هي صناعة الصفائح المعدنية؟ في مجال التصنيع التعاقدي حسب الطلب.
كيف يبدو مخطط قياس الصفائح المعدنية القياسي مع التفاوتات؟
أ مخطط قياس الصفائح المعدنية تحدد هذه المعايير العلاقة الرياضية بين أرقام القياس القياسية والبعد المقاس للسمك بالبوصة والمليمتر ضمن هوامش تفاوت دقيقة في عملية الدرفلة. وتُوحّد أرقام القياس هذه وفقًا لمعيار ASTM A480 للفولاذ المقاوم للصدأ ومعيار ASTM A568 للفولاذ الكربوني المدرفل على البارد، وعادةً ما تقع هوامش التفاوت المسموح بها في سمك الصفائح المعدنية ضمن النطاق التالي: ±0.004 بوصة (±0.10 مم) للمقاييس الرقيقة إلى ±0.010 بوصة (±0.25 مم) للألواح الهيكلية الثقيلة.
عندما يستشير المهندسون معيارًا جدول تحويل المقياس إلى السماكة، يحتاج المهندسون إلى مراعاة التفاوتات العملية في عملية التصنيع بدلاً من الأبعاد الاسمية.
مخطط سمك وتفاوت صفائح الفولاذ الكربوني (معيار MSG)
تتبع صفائح الفولاذ الكربوني المدرفلة على البارد معايير قياس المصنعين القياسية (MSG) ومعايير الدرفلة ASTM A568/A1008.
|
المقياس (Ga) |
البوصة العشرية |
النظام المتري (مم) |
مجموعة ASTM A568 |
حالات الاستخدام الميكانيكية الأساسية |
|
7 غا |
0.1793" |
4.55 مم |
من 4.32 مم إلى 4.78 مم |
قواعد هيكلية، هياكل الآلات الصناعية |
|
8 غا |
0.1644" |
4.18 مم |
من 3.96 مم إلى 4.40 مم |
دعامات الآلات الثقيلة، وهياكل كبائن معدات الحفر |
|
10 غا |
0.1345" |
3.42 مم |
من 3.22 مم إلى 3.62 مم |
حوامل هيكل متينة، حوامل نقل |
|
11 غا |
0.1196" |
3.04 مم |
من 2.86 مم إلى 3.22 مم |
ألواح تثبيت ثقيلة، وحاويات للمعدات |
|
12 غا |
0.1046" |
2.66 مم |
من 2.48 مم إلى 2.84 مم |
هياكل هيكلية، أرفف شديدة التحمل |
|
13 غا |
0.0897" |
2.28 مم |
من 2.12 مم إلى 2.44 مم |
تجهيزات مناولة المواد، الجدران الجانبية للمقطورات |
|
14 غا |
0.0747" |
1.90 مم |
من 1.75 مم إلى 2.05 مم |
حوامل إلكترونية ثقيلة، ودعامات هيكل السيارة |
|
16 غا |
0.0598" |
1.52 مم |
من 1.39 مم إلى 1.65 مم |
صناديق كهربائية، خزائن تحكم |
|
18 غا |
0.0478" |
1.21 مم |
من 1.08 مم إلى 1.34 مم |
هياكل السيارات الداخلية، وأغطية المعدات |
|
20 غا |
0.0359" |
0.91 مم |
من 0.81 مم إلى 1.01 مم |
مجاري التكييف القياسية، وهياكل الأجهزة الخفيفة |
|
عيار 22 |
0.0299" |
0.76 مم |
من 0.68 مم إلى 0.84 مم |
الوميض المعماري، تجهيزات الإضاءة |
|
24 غا |
0.0239" |
0.61 مم |
من 0.53 مم إلى 0.69 مم |
أجهزة إلكترونية استهلاكية صغيرة، قنوات إضاءة |
|
26 غا |
0.0179" |
0.45 مم |
من 0.39 مم إلى 0.51 مم |
بطانات مثقبة عازلة للصوت، وحواجز صوتية خفيفة |
|
28 غا |
0.0149" |
0.38 مم |
من 0.32 مم إلى 0.44 مم |
مشتتات حرارية عالية الكثافة، وأغلفة عازلة ملفوفة |
مصدر البيانات: المواصفات القياسية ASTM A568/A568M لألواح الصلب المدرفلة على البارد.
مخطط سمك وتفاوت صفائح الفولاذ المقاوم للصدأ (معيار USS)
الفولاذ المقاوم للصدأ الأوستنيتيتتوافق ثعابين البحر (الدرجتان 304 و316) مع معيار الولايات المتحدة مقياس (USS) وفقًا لمعيار ASTM A240 و ASTM A480.
|
المقياس (Ga) |
البوصة العشرية |
النظام المتري (مم) |
مجموعة ASTM A480 |
حالات الاستخدام الميكانيكية الأساسية |
|
8 غا |
0.1719" |
4.37 مم |
من 4.14 مم إلى 4.60 مم |
أوعية التعقيم بالبخار التجارية، وشاشات مياه الصرف الصحي |
|
10 غا |
0.1350" |
3.43 مم |
من 3.23 مم إلى 3.63 مم |
أحواض معالجة الأغذية، وأوعية الضغط الكيميائي |
|
11 غا |
0.1200" |
3.05 مم |
من 2.87 مم إلى 3.23 مم |
غسالات الأطباق التجارية، أغطية المضخات المسببة للتآكل |
|
12 غا |
0.1094" |
2.78 مم |
من 2.60 مم إلى 2.96 مم |
تجهيزات سطح السفينة البحرية، وهياكل المعدات الصحية |
|
13 غا |
0.0938" |
2.38 مم |
من 2.22 مم إلى 2.54 مم |
قنوات خط التعبئة، وقضبان توجيه السيور الناقلة |
|
14 غا |
0.0781" |
1.98 مم |
من 1.83 مم إلى 2.13 مم |
طاولات عمل للمطابخ التجارية، وهياكل المختبرات |
|
16 غا |
0.0625" |
1.59 مم |
من 1.46 مم إلى 1.72 مم |
حاويات المعدات الطبية، ووحدات تخزين الأدوية |
|
18 غا |
0.0500" |
1.27 مم |
من 1.14 مم إلى 1.40 مم |
كسوة معمارية، واجهات عرض لخدمات الطعام |
|
20 غا |
0.0375" |
0.95 مم |
من 0.85 مم إلى 1.05 مم |
ألواح سقف الغرفة النظيفة، وأغطية الأجهزة الداخلية |
|
عيار 22 |
0.0313" |
0.80 مم |
من 0.72 مم إلى 0.88 مم |
زخارف جدارية، واقيات من تناثر المواد الكيميائية |
|
24 غا |
0.0250" |
0.64 مم |
من 0.56 مم إلى 0.72 مم |
أغطية أجهزة القياس الدقيقة، وأغطية العادم |
|
26 غا |
0.0188" |
0.48 مم |
من 0.42 مم إلى 0.54 مم |
أغطية كواشف المختبر، واقيات أجهزة الاستشعار الكيميائية |
|
28 غا |
0.0156" |
0.40 مم |
من 0.35 مم إلى 0.45 مم |
زعانف المبادل الحراري، حشوات مقاومة لدرجات الحرارة العالية |
مصدر البيانات: متطلبات معيار ASTM A480/A480M للفولاذ المقاوم للصدأ المسطح المدرفل.
مخطط سمك وتفاوت صفائح الفولاذ المجلفن (المطلية بالزنك)
يشتمل الفولاذ المجلفن على طبقات واقية من الزنك على كلا الجانبين، ويبلغ سمكه أكثر قليلاً من الفولاذ المدلفن على البارد غير المغطى وفقًا لمعيار ASTM A653.
|
المقياس (Ga) |
البوصة العشرية |
النظام المتري (مم) |
نطاق ASTM A653 |
حالات الاستخدام الميكانيكية الأساسية |
|
8 غا |
0.1681" |
4.27 مم |
من 4.07 مم إلى 4.47 مم |
حوامل أرضية للمحطات الفرعية، ألواح عبارات ثقيلة |
|
10 غا |
0.1382" |
3.51 مم |
من 3.31 مم إلى 3.71 مم |
خزائن المرافق الثقيلة، قواعد المحولات |
|
11 غا |
0.1233" |
3.13 مم |
من 2.95 مم إلى 3.31 مم |
أنابيب عزم دوران المصفوفة الشمسية، رفوف المعدات الخارجية |
|
12 غا |
0.1084" |
2.75 مم |
من 2.57 مم إلى 2.93 مم |
دعامات الطرق السريعة الثقيلة، وقضبان تثبيت الألواح الشمسية |
|
13 غا |
0.0934" |
2.37 مم |
من 2.21 مم إلى 2.53 مم |
أغطية مراوح صناعية، صوامع حبوب زراعية |
|
14 غا |
0.0785" |
1.99 مم |
من 1.84 مم إلى 2.14 مم |
صناديق التوصيل الصناعية، إطارات التكييف والتهوية الخارجية |
|
16 غا |
0.0635" |
1.61 مم |
من 1.48 مم إلى 1.74 مم |
حاويات الاتصالات الخارجية |
|
18 غا |
0.0516" |
1.31 مم |
من 1.18 مم إلى 1.44 مم |
ألواح أبواب المرآب التجارية، وصواني الكابلات |
|
20 غا |
0.0396" |
1.01 مم |
من 0.91 مم إلى 1.11 مم |
قنوات التكييف والتهوية الحلزونية، وحواف تقطر المياه من الأسقف |
|
عيار 22 |
0.0336" |
0.85 مم |
من 0.77 مم إلى 0.93 مم |
أسقف معدنية تجارية، ألواح مانعة للتسرب |
|
24 غا |
0.0276" |
0.70 مم |
من 0.62 مم إلى 0.78 مم |
مجاري الهواء التجارية القياسية، وميض ضوئي |
|
26 غا |
0.0217" |
0.55 مم |
من 0.49 مم إلى 0.61 مم |
كسوة معدنية للمباني، أنابيب تصريف مياه الأمطار السكنية |
|
28 غا |
0.0187" |
0.47 مم |
من 0.41 مم إلى 0.53 مم |
وصلات أنابيب حلزونية، وبطانات مداخن خفيفة الوزن |
التكاليف ومعايير قياس ورش العمل
يتم شراء الصفائح المعدنية الخام حسب الوزن الإجمالي، ولكن يتم تصنيع المكونات حسب الأبعاد الخطية:
- نزعة طاحونة الجانب المضيء: في مصانع الصلب، تُدرفل الصفائح إلى الحد الأدنى من التفاوت المسموح به وفقًا لمعايير ASTM لتوفير المواد الخام. فبدلاً من دحرجة صفيحة بسماكة 1.52 مم (16 Ga)، تُدرفل صفيحة بسماكة 1.42 مم، مما يوفر تكلفة الإنتاج ولكنه يقلل من قدرة التحميل الميكانيكي بنسبة 16.5%.
- الفولاذ المدلفن على البارد مقابل الفولاذ المدلفن على الساخن المخلل والمزيت (HRPO): تتميز لفائف الصلب الكربوني المدرفلة على البارد بسماكة موحدة على امتداد عرض الشريط. أما اللفائف المدرفلة على الساخن، فتتميز بتقوس في مركزها يزيد سمكه بمقدار 0.05 مم إلى 0.15 مم عن المناطق الخارجية للشريط. وتختلف نسب الانحناء في الأجزاء المتداخلة بالقرب من حافة اللفافة عن تلك المقطوعة من مركزها.
- انتشار التكلفة: تقوم خوارزميات التسعير بحساب المخاطر المالية بشكل ديناميكي بناءً على كيف تؤثر أخطاء سمك المقياس على سعر القطعةمما يسمح للمقدرين باكتشاف مخلفات المواد قبل عملية القطع.
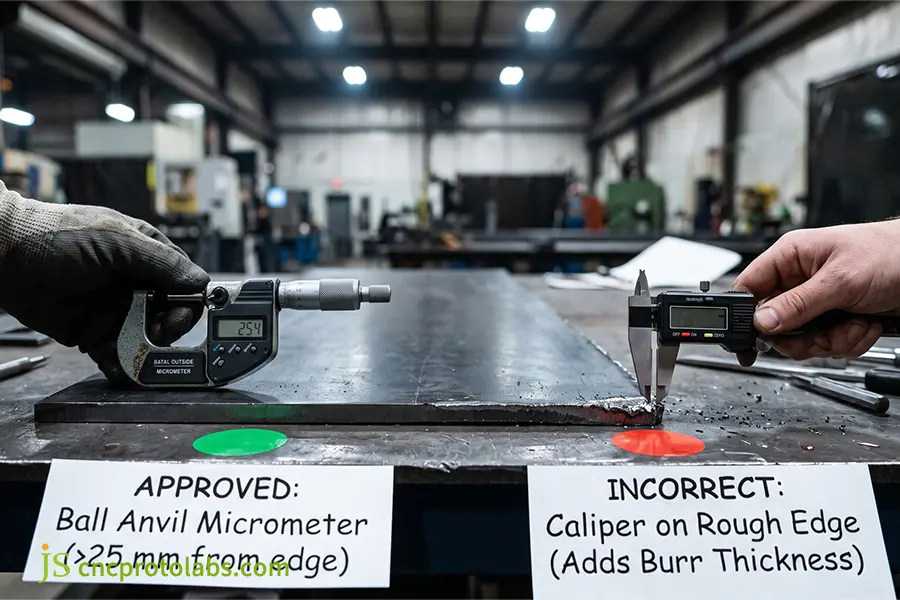
- فخ الفرجار: تُعطي القياسات المأخوذة على حواف الصفائح باستخدام الفرجار ذي القرص الدوار قيمًا غير صحيحة، حيث ينتج عن القص والقطع بالليزر نتوءات على الحواف، مما يجعل السماكة تبدو أكبر من اللازم. من 0.08 مم إلى 0.15 مم.
- معتمد من قبل قسم القياس: يقوم مديرو الجودة بتحويل مقياس الصفائح المعدنية إلى المليمتر ويستخدمون ميكرومترات خارجية ذات سندان كروي على بعد 25 ملم من الحواف المقصوصة لقياس الخامة. ويستخدمون قياسًا فعليًا بدلًا من قياس معاير. مخطط نصف قطر انحناء الصفائح المعدنية لاستنتاج شكل أداة مكبس الفرامل.
لماذا يختلف مخطط قياس صفائح الألومنيوم اختلافًا جوهريًا عن مخطط قياس صفائح الفولاذ؟
أن مخطط قياس صفائح الألومنيوم يختلف مقياس B&S الهندسي عن مقياس الفولاذ لأن تعريفات السماكة الاسمية تعكس معايير معدنية مختلفة: يبلغ سمك الفولاذ الكربوني عيار 16 حوالي 1.52 مم (0.0598 بوصة)، بينما يبلغ سمك الألومنيوم عيار 16 حوالي 1.29 مم (0.0508 بوصة). وهذا يمثل فرقًا كبيرًا بنسبة 15%. ويُستخدم مقياس B&S الهندسي، على عكس مقياس المصنعين القياسي في صناعة الفولاذ، لألواح الألومنيوم.
مخطط سمك وتفاوت صفائح الألومنيوم (مقياس B&S / AWG)
تتبع سبائك الألومنيوم المطروقة (مثل 5052-H32 و 6061-T6) مقياس براون وشارب (B&S) الموحد بموجب ASTM B209.
|
المقياس (Ga) |
البوصة العشرية |
النظام المتري (مم) |
نطاق ASTM B209 |
حالات الاستخدام الهيكلي الأساسية |
|
6 غا |
0.1620" |
4.11 مم |
من 3.96 مم إلى 4.26 مم |
أضلاع بحرية هيكلية، دعامات نقل السكك الحديدية الثقيلة |
|
7 غا |
0.1443" |
3.67 مم |
من 3.53 مم إلى 3.81 مم |
أوعية ضغط ثقيلة، أرضيات المركبات التجارية |
|
8 غا |
0.1285" |
3.26 مم |
من 3.13 مم إلى 3.39 مم |
هياكل بحرية ثقيلة، ودروع للمركبات |
|
10 غا |
0.1019" |
2.59 مم |
من 2.46 مم إلى 2.72 مم |
حاويات بطاريات السيارات الكهربائية، وأقواس التثبيت الهيكلية |
|
11 غا |
0.0907" |
2.31 مم |
من 2.21 مم إلى 2.41 مم |
أقواس الإطار الفرعي للسيارات، مبادلات حرارية |
|
12 غا |
0.0808" |
2.05 مم |
من 1.95 مم إلى 2.15 مم |
هيكل إلكترونيات الطيران، خزانات وقود ملحومة |
|
13 غا |
0.0720" |
1.83 مم |
من 1.74 مم إلى 1.92 مم |
أغطية تبريد إلكترونية، خزائن طبية |
|
14 غا |
0.0641" |
1.63 مم |
من 1.55 مم إلى 1.71 مم |
أغلفة الإلكترونيات الدقيقة، وألواح هيكل الروبوت |
|
16 غا |
0.0508" |
1.29 مم |
من 1.21 مم إلى 1.37 مم |
هيكل خادم خفيف الوزن، ودروع حرارية |
|
18 غا |
0.0403" |
1.02 مم |
من 0.94 مم إلى 1.10 مم |
زخارف داخلية للطائرة، وحاويات إلكترونية |
|
20 غا |
0.0320" |
0.81 مم |
من 0.76 مم إلى 0.86 مم |
عاكسات الإضاءة، وأغطية العزل الحراري |
|
عيار 22 |
0.0254" |
0.64 مم |
من 0.59 مم إلى 0.69 مم |
عازل صوتي، زخارف خفيفة الوزن |
|
24 غا |
0.0201" |
0.51 مم |
من 0.47 مم إلى 0.55 مم |
لوحات تعريفية، حواجز عزل حراري |
|
26 غا |
0.0159" |
0.40 مم |
من 0.36 مم إلى 0.44 مم |
مشتتات حرارية عالية الكفاءة، رقائق استشعار |
|
28 غا |
0.0126" |
0.32 مم |
من 0.28 مم إلى 0.36 مم |
دروع كهرومغناطيسية فائقة الرقة، أغشية استشعار |
مصدر البيانات: تحويلات B&S بناءً على مواصفات ASTM B209 المنشورة بواسطة رابطة الألمنيوممما يؤكد التطور الهندسي للسبائك غير الحديدية.
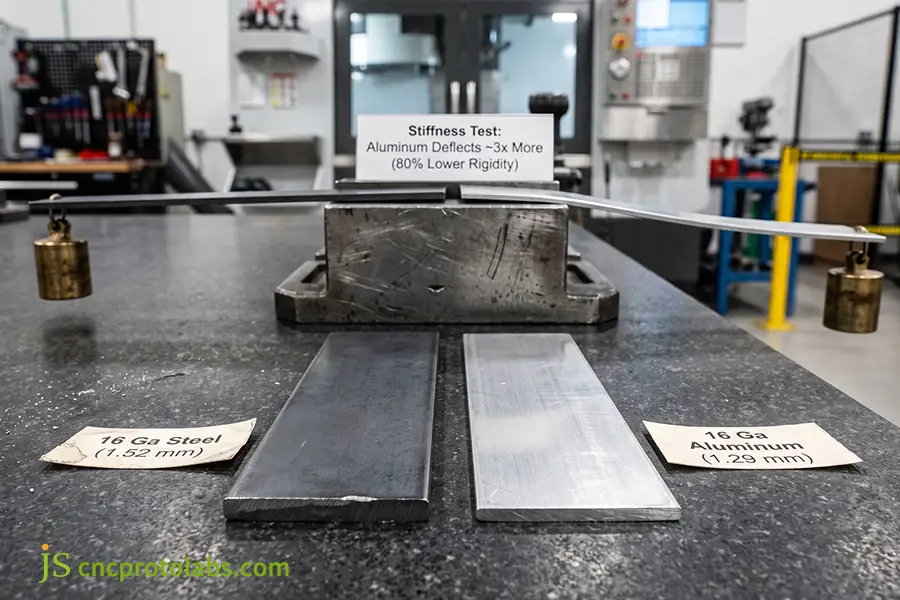
فجوة وصلابة الهيكل: أرق بنسبة 15%، وأكثر سمكًا بنسبة 17.8%
لأن معامل المرونة للألمنيوم (E ≈ 70 جيجا باسكال) يبلغ ثلث معامل المرونة للفولاذ الكربوني تقريبًا (E ≈ 210 جيجا باسكال)، بالإضافة إلى انخفاض في السماكة بنسبة 15% عند تساوي قيم القياس:
- نقص الصلابة الانثناءية: تبلغ صلابة الانحناء للوحة ألومنيوم 5052-H32 بقياس 16 حوالي أقل بنسبة 80% بالمقارنة مع صفيحة فولاذية كربونية بسماكة 16 مقياسًا. يتناسب الإزاحة المرنة عكسيًا مع مكعب سماكة الصفيحة (1/T³).
- قاعدة التعويض عن التصميم: للحفاظ على نفس الصلابة عند استبدال الفولاذ بالألومنيوم، يحتاج المصممون إلى زيادة السماكة بمقدار 2 مقياس كامل على الأقل (مثل استبدال الفولاذ بمقياس 14 من الألومنيوم بمقياس 12).
- الاهتزاز والتردد الطبيعي: تتميز صفائح الألمنيوم الخفيفة الحساسة للاهتزاز بتردد رنين أقل مقارنةً بنظيراتها المصنوعة من الفولاذ. تتطلب الهياكل الرقيقة المصنوعة من الألمنيوم دعامات داخلية لتقوية الهيكل ومنع حدوث رنين صوتي ناتج عن ترددات اهتزاز المروحة.
- معايير اختيار السبيكة: تعتمد قوة خضوع المكون على السلامة المعدنية للمعيار المواد المستخدمة في تصنيع الصفائح المعدنيةوالتي توازن بين الصلابة الهيكلية وهشاشة التصليد.
اعتبارات الأدوات والختم والتشكيل
هناك بعض التعديلات التي يجب إجراؤها على أدوات مكابس الثني ووضع القطع الخام عند تشكيل الألومنيوم:
- الوعي باتجاه الحبوب: يجب أن تكون خطوط الانحناء الأساسية عمودية (مستعرضة) على اتجاه ألياف اللفائف لمنع حدوث تشققات شد على طول نصف القطر الخارجي. أما الانحناء الموازي لاتجاه ألياف اللفائف الطولي فسيؤدي إلى ظهور تشققات دقيقة حول مناطق محددة من صفائح الألمنيوم 6061-T6 و5052-H32.
- التشكيل بالضغط بكميات كبيرة: ستوفر عملية التشكيل التدريجي طويلة المدى تدفقًا كافيًا للأداة مع الخيار المناسب. مواد الختم التي تُظهر تدفقًا بلاستيكيًا عالي الإجهاد. يجب أن تكون خلوصات القوالب للألمنيوم من 10% إلى 12% من سُمك المادة لكل جانب لتجنب التآكل والالتصاق.
- قوة ضغط مكبس الثني: يحتاج الألومنيوم إلى حوالي قوة أقل بنسبة 40% إلى 50% أقوى من الفولاذ، لكنها تحتاج إلى فتحات أكبر في قالب V لتجنب خدش السطح. تم تصميم تكوينات الانحناء الهوائي لتتوافق مع الخصائص الميكانيكية المحددة مواد ثني المعادن.
- اختلافات الارتداد المرن: سيكون للألمنيوم بسماكة 16 مقياسًا من 2° إلى 4° من الارتداد مقارنةً بـ 1 للفولاذ الطري. يمكن إيجاد الاختلافات في عملية التصلب بالتشكيل بين الألومنيوم والفولاذ في مقارنتنا لـ ثني الصفائح المعدنية من الألومنيوم والفولاذ.
هل ينبغي استخدام وحدات القياس (المقياس) أم المليمترات في الرسومات الهندسية لتحديد الأبعاد؟
يُشترط في الرسومات الهندسية استخدام المليمترات المترية (مم) أو البوصات العشرية بدلاً من رموز القياس لتجنب أخطاء التصنيع المكلفة. لا تقبل معايير التسامح الهندسي الحالية، مثل ASME Y14.5 وISO 2768-m، رمز القياس كمصطلح صالح لتحديد الأبعاد، نظرًا لعدم وجود تفاوتات أحادية الجانب موحدة لهذا الرمز. يُوفر هذا المعيار تحديدًا دقيقًا للسمك بوضوح. التفاوت المسموح به في سمك الصفائح المعدنية تساهم الحدود في إزالة الغموض بالنسبة للموردين وتدعم عمليات الإنتاج المتسقة.
في التفاوتات البُعدية لـ ASME Y14.5يجب أن تحدد الحدود الخطية النطاقات المسموح بها لأبعاد قطعة العمل، وأن توضح حدودها المقبولة. وهذا يفسر سبب عدم إمكانية استخدام الحدود غير الرسمية لاعتماد الفحص.
مصفوفة مقارنة تسميات الرسومات الهندسية
|
طريقة الاستدعاء |
الامتثال للمعايير |
سهولة استخدام الموردين العالميين |
التحكم في حدود التسامح |
مستوى مخاطر الإنتاج |
|
قياس عدد صحيح |
غير متوافق |
فقير |
غير المنضبط |
المخاطر الحرجة |
|
ملليمتر العشري |
متوافقة تماما |
عالمي |
مطلق |
مخاطر ضئيلة |
|
البوصات العشرية |
متوافقة تماما |
معتدل |
عالي |
مخاطر منخفضة |
|
متري مزدوج + المرجع |
متوافقة تماما |
عالي |
عالي |
مخاطر منخفضة |
معايير الرسم العملي للفرق الهندسية
- استخدم الكسور العشرية الحقيقية للنموذج: استخدم دائمًا القيمة العشرية الحقيقية (على سبيل المثال، 1.50 مم، وليس رقمًا صحيحًا لم يتم التحقق من صحته) لخصائص الصفائح المعدنية ثلاثية الأبعاد CAD. ستؤثر القيم الموجودة في CAD على إنشاء نمط مسطح وتصدير ملف DXF. إذا كان الطراز الصلب غير المعتمد مقاس 2.00 مم مرتبطًا بوسيلة الشرح 14 Ga، فسيحدث خطأ مباشر قدره 0.10 مم في النموذج المسطح.
- تعريف التسامح في ملاحظات الرسم: قم بتضمين ملاحظة صريحة بشأن التسامح:
المادة: 1.50 ±0.08 مم من الفولاذ المدلفن على البارد وفقًا لمعيار ASTM A1008 CS Type B [16 Ga Ref]. سيؤدي التسامح الصريح إلى استبدال التفاوتات العامة لكتلة العنوان. - التسامح العام للدولة: قم بالإشارة إلى معايير الإنتاج العالمية مباشرةً في مقطع العنوان، مثل التفاوتات العامة: ISO 2768-m. سيضمن أن ملفات الليزر غير ذات الأبعاد ستحصل على تفاوتات تبلغ ± 0.20 مم وحواف مشكلة ± 0.5 درجة.
كيف يحكم مقياس الورقة وسمكها تفاوتات الانحناء وSpringback؟
يتحكم مقياس الصفائح المعدنية في بدلات الانحناء، والتسامح الجزئي للانحناء، وتصحيح الزنبرك أثناء عمليات مكابح الضغط باستخدام الحاسب الآلي. وحتى تباين 0.1 ملم في ورقة قياس 16 يغير موضع المحور المحايد وبالتالي يؤدي إلى تغييرات في العامل K، مما يتسبب في اختلافات زاوية تزيد عن 1.5 درجة. يحتاج التشكيل الدقيق عالي الإنتاجية إلى تعديل بدل الانحناء وتصحيح الانحناء الزائد وفقًا لسمك المادة.
فيزياء المحور المحايد وحسابات العامل K
في عملية ثني الهواء، تستطيل منطقة الانحناء الخارجية بينما تنضغط المنطقة الداخلية. يتم تعريف المحور المحايد على أنه الطبقة الداخلية التي لا يوجد بها إجهاد على الإطلاق.
تعريف العامل K:
النسبة بين عمق المحور المحايد (t) وسمك المادة الإجمالي (T):
ك = ر / ت
عوامل K العملية:
تقع بشكل عام بين 0.30 إلى 0.48 أثناء ثني الهواء نظرًا لأن قوة خضوع الضغط أعلى من قوة الشد البلاستيكية. ومع انخفاض نصف قطر الانحناء الداخلي بالنسبة لسمك الورقة، يتحرك المحور المحايد بالقرب من السطح الداخلي.
صيغة بدل الانحناء (BA):
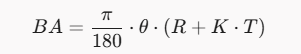
(حيث θ = الزاوية بالدرجات، R = نصف القطر الداخلي، T = السُمك المادي الذي تم التحقق منه، و K = عامل K للمادة).
واقع خصم الانحناء (BD):
يتم تحديد الأنماط المسطحة عن طريق طرح خصم الانحناء من مجموع أطوال الحافة:
BD = 2 × (R + T) × ظا(θ / 2) - BA
أي اختلاف بمقدار 0.10 مم في سمك المعدن الخام سيؤثر على قيم نكسة الظل وبدل الانحناء، مما يتسبب في حدوث تحول في حدود الشفاه الخارجية.
تأثير تباين السماكة:
إذا أظهر الرسم 1.52 مم (16 جيجا)، ولكن الصفائح المعدنية الواردة 1.40 مم بسبب التسامح السلبي للتدحرج، فسيكون هناك خطأ يبلغ حوالي 0.15 مم لكل ثني في الفراغ المسطح.
الأدوات الهندسية:
تعتمد الهندسة الفارغة المسطحة الصحيحة على ما تم التحقق منه تجريبيا عامل K في ثني الصفائح المعدنية، والذي يمنع انحراف الأبعاد عند إقرانه بمعيارنا بدل الانحناء ودليل K-factor.
اختيار الأدوات وإرشادات تعويض Springback
مع ترقق سماكة الصفائح المعدنية (مقاييس أعلى مثل 20 Ga، 22 Ga وما إلى ذلك)، تزداد نسبة R/T، وبالتالي زيادة الزنبرك المرن:
- متطلبات الانحناء الزائد:
من أجل تحقيق انحناء حقيقي بزاوية 90.0 درجة في الفولاذ المقاوم للصدأ 18 ga 304، يجب أن تكون الانحناءات المثقوبة شديدة الانحناء بزاوية 87.5 درجة تقريبًا، لتعويض الارتداد الخلفي البالغ 2.5 درجة. عندما تكون المادة مقوية بنابض 301 غير القابل للصدأ أو الألومنيوم المقسى، يكون الانحناء الزائد حوالي 6.0 درجة.
- قاعدة اختيار القالب V:
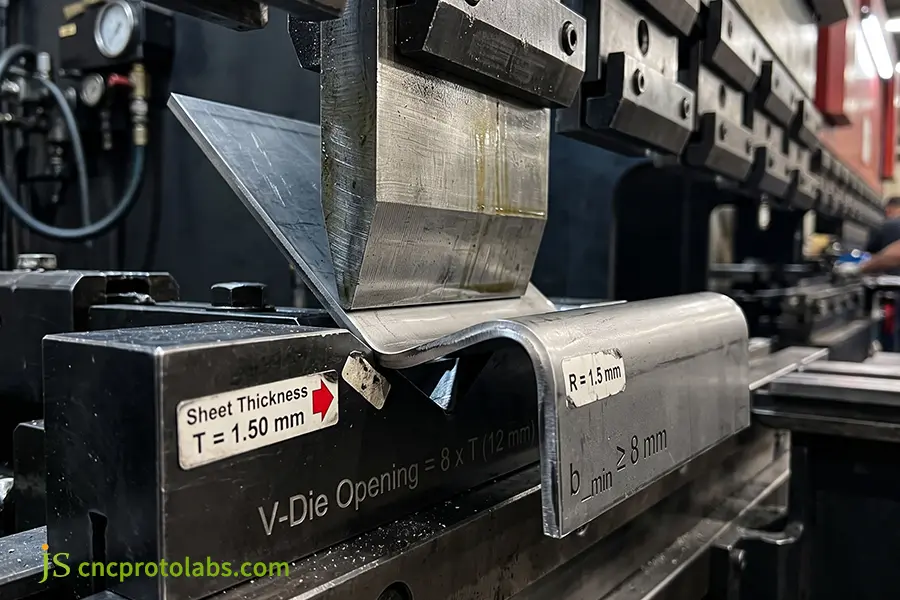
بالنسبة للسمك الذي يصل إلى 3.0 مم (11 Ga وأرق)، حدد عرض فتحة قالب V أقل يساوي 6 إلى 8 × T. بالنسبة للصفائح الأكثر سمكًا من 3.0 مم، استخدم 8 إلى 10 × T. ستؤدي قوالب V الأصغر (مثل 4 × T) إلى زيادة متطلبات الحمولة إلى نقطة يحدث فيها التآكل والتآكل.
- الحد الأدنى لطول الحافة (bmin):
لتجنب انزلاق الورقة في جيب القالب، يجب أن يفي bmin بما يلي:
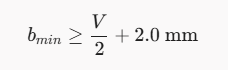
- ضمان التسامح: تتطلب إعدادات الخلايا الآلية الموثوقة الالتزام الصارم بالمعايير التحمل الانحناء للأجزاء المشكلة. علاوة على ذلك، يتطلب تصنيع الهيكل الخفيف طرقًا متخصصة Springback والانحناء الزائد في ورقة رقيقة.
- الوقاية من العيوب: يؤدي تدقيق نماذج CAD لتفاوتات مخزون الأوراق إلى حل الأسباب الأولية لـ عيوب الانحناء ودقة الرسم قبل أن يقوم المشغلون بتحميل الأدوات.
لست متأكدًا مما إذا كانت بدلات انحناء CAD الخاصة بك صحيحة بالنسبة لمخزون صفائح الطاحونة؟ احصل على مراجعة رسوماتك مجانًا بواسطة مهندسي JS Precision.
كيفية استخدام مخطط سمك الصفائح المعدنية لمقارنة عمليات القطع والتشكيل؟
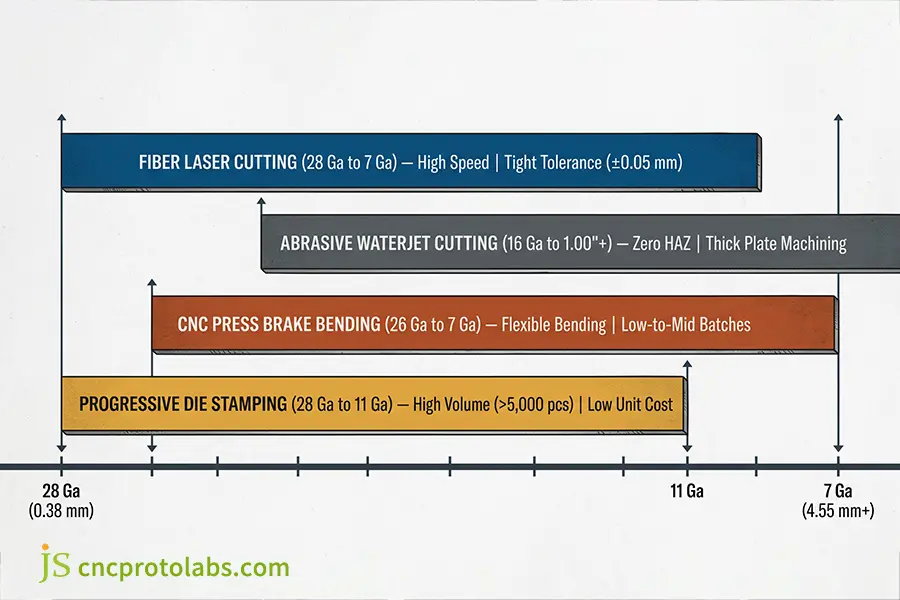
أ مخطط سمك الصفائح المعدنية يمكّن مهندس التصنيع من تحديد ما إذا كان يجب استخدام القطع بالليزر، أو القطع بنفث الماء، أو ثني مكابح الضغط، أو قوالب الختم وفقًا للمقياس وحجم الإنتاج. توفر المقاييس الرقيقة، من 24 جيجا إلى 16 جيجا، أقصى سرعة قطع واقتصاد باستخدام التنميط بالليزر الليفي أو قوالب الختم. ومع ذلك، يمكن التعامل مع المقاييس الأكثر سمكًا، والتي تزيد عن 10 جيجا (3.5 مم+) والمعرضة للتشوهات الحرارية، بكفاءة باستخدام القطع الكاشطة بنفث الماء.
قدرة العملية ومصفوفة اختيار المقياس
|
عملية |
نافذة سمك |
التسامح النموذجي |
الحد الأدنى من الفتحات / الميزة |
حجم الدفعة الاقتصادية |
المقايضات الفنية الأساسية |
|
فايبر ليزر |
28 جرامًا إلى 7 جرامًا |
±0.05 ملم إلى ±0.12 ملم |
د ≥ 1.0 × T |
من 1 إلى 5000 وحدة |
الحد الأدنى من HAZ الذي يزيد عن 10 جيجا، يتطلب N2 للحصول على حواف نظيفة |
|
اتيرجيت |
16 جا إلى 1.00 بوصة+ |
±0.08 مم إلى ±0.20 مم |
D ≥ 1.5 × T |
من 1 إلى 1000 وحدة |
عملية باردة بدون أي تأثير حراري، أبطأ على الصفائح الرقيقة |
|
مكبس الفرامل |
26 جيجا إلى 7 جيجا |
±0.15 مم / ±0.5 درجة |
شفة ≥ (V/2) + 2 مم |
من 1 إلى 2500 وحدة |
إعداد مرن بدون أدوات، أوقات دورة يدوية |
|
ختم |
28 جا إلى 11 جا |
من ±0.02 مم إلى ±0.08 مم |
D ≥ 1.0 x T |
أكثر من 5000 وحدة |
تكلفة عالية لتصنيع قوالب التشكيل في البداية، وأقل تكلفة للوحدة الواحدة |
إرشادات اختيار العملية حسب السماكة
- تحديد خصائص القياس: يقوم فنيو التشغيل الآلي الذين يحلون مشكلات التناقص الحراري بموازنة سرعات القطع مقابل القيم المحددة. دقة القطع بالليزر مقابل القطع بنفث الماءبينما تتطلب الرؤوس البصرية عالية الطاقة تعديلات محددة لـ قطع الصفائح الرقيقة بالليزر مقابل الصفائح السميكةتُستخدم أشعة الليزر لقطع الصفائح الرقيقة (من 20 إلى 16 غيج) بسرعات خطية تتجاوز 40 مترًا في الدقيقة بمساعدة النيتروجين. أما بالنسبة للصفائح الهيكلية التي يزيد سمكها عن 6.0 مم، فيتم استخدام تقنية القطع النفاث بالماء الكاشط لقطع الطبقة المُعاد تشكيلها.
- تحديد نقاط التعادل: حجم الإنتاج هو الذي يحدد نقطة التوازن الاقتصادي بين الثني مقابل الختمبينما تحدد تكاليف التغطية الأولية تقسيم رأس المال بين الختم مقابل القطع بالليزرفي الحالات التي تحتوي فيها تصميمات الأجزاء على ميزات موضعية مثل الفتحات والنقوش البارزة والتشكيل العميق، تسمح آلات التثقيب/الليزر المدمجة بإعداد عملية واحدة.
- القدرات الداخلية لشركة JS Precision: انطلاقاً من منشأتنا في دونغقوان المجهزة بأشعة ليزر الألياف بقدرة 30 كيلو وات، ومكابس CNC مع تتبع زاوية الليزر في الوقت الحقيقي، ومكابس ثقب عالية السرعة، فإننا نحافظ على التفاوتات التي تصل إلى ±0.05 مم عبر نماذج الصفائح المعدنية المخصصة وعمليات الإنتاج.
ما هي حدود القطع والتشطيب في العالم الحقيقي لكل مقياس من مقاييس الصفائح المعدنية؟
يتطلب تصنيع الصفائح ذات السماكات المختلفة مراعاة معايير القطع بالليزر ودقة المعالجة اللاحقة. على سبيل المثال، يتم قطع صفائح الفولاذ المقاوم للصدأ 304 مقابل 316، أو صفائح الألومنيوم 5052 مقابل 6061، عند ارتفاعات بؤرية مختلفة، مع استخدام ضغوط غاز مساعدة لضمان خلوها من النتوءات. كما تُضيف التشطيبات، مثل الطلاء بالبودرة، مزيدًا من الدقة. من 0.05 مم إلى 0.12 مم لكل سطح ويجب أخذ ذلك في الاعتبار عند تحديد الأحجام النهائية المجمعة لمكونات القياس المنحني.
قواعد تصميم القطع بالليزر للميزات الدقيقة
- الحد الأدنى لقطر الثقب المثقوب: تأكد من أن قطر الثقب يساوي أو يزيد عن سُمك المادة (D ≥ 1.0 x T). في مادة بسُمك 3.0 مم (11 Ga)، ستؤدي الثقوب التي يبلغ قطرها 1.5 مم إلى تراكم حرارة زائدة، مما يتسبب في تآكل محيط الثقب وتكوين شكل أسطواني مدبب.
- المسافة بين الثقب والحافة: يجب الحفاظ على مسافة لا تقل عن 2.0 × T للثقوب من الحواف المقصوصة، و3.0 × T من خطوط التماس للانحناء لتجنب استطالة الثقوب أثناء عملية الثني. عند الحاجة إلى وجود ثقوب بالقرب من الانحناء، يُقطع ثقب تخفيف وسيط بين الثقب وخط التماس للانحناء باستخدام القطع بالليزر.
- أبعاد تخفيف الزوايا: في الزوايا بزاوية 90 درجة، يجب أن تكون أبعاد شقوق التخفيف مساوية أو أكبر من سمك الصفيحة المعدنية (w ≥ T)، وذلك للامتداد إلى ما بعد خط المماس للانحناء وتجنب تمزق الزاوية.
- موضع علامة التبويب الصغيرة: ينبغي استخدام الصفائح المعدنية الدقيقة (بعرض يتراوح من 0.40 مم إلى 0.60 مم) للصفائح المعدنية الرقيقة التي يتراوح سمكها بين 24 و 18 ga، عند قطعها على أسرة الليزر ذات البصريات الطائرة.
- أفضل الممارسات في مجال تصميم المنتجات للتصنيع: تبدأ هندسة الثقب الخالية من العيوب بـ (تم التحقق منها) إرشادات تصميم القطع بالليزر وهذا يفسر تبديد الحرارة عند زوايا المحيط الحادة.
معايير القطع لسبائك مختلفة
- الفولاذ المقاوم للصدأ (304 مقابل 316): تؤدي الاختلافات الكيميائية إلى اختلاف سلوك غاز النيتروجين المساعد في القطع بالليزر للفولاذ المقاوم للصدأ 304 مقابل 316 ويمنع ذلك تكوّن كربيد الكروم على الأسطح المقطوعة. يعمل النيتروجين المضغوط بضغط 20 بار على تبريد الشق السائل ودفع المعدن السائل بعيدًا قبل أن تتأكسد، تاركًا سطحًا جاهزًا للحام.
- سبائك الألومنيوم (5052 مقابل 6061): لتجنب تراكم الخبث الدهني، يجب تحريك سبيكة 6061-T6 داخل قلب اللوح (-1/3 × T) مع العدسة البصرية. راجع إعداداتنا البصرية لمزيد من المعلومات. قطع الألومنيوم بالليزر 5052 مقابل 6061يتم قطع الألومنيوم 5052 بشكل نظيف باستخدام تسارع شعاع عالي مقترن بقطر فوهة صغير (1.2 مم إلى 1.5 مم) لزيادة سرعة غاز المساعدة.
تراكم طبقة الطلاء السطحي وبدلات التركيب
يؤدي إهمال سُمك طبقة التشطيب السطحي إلى صعوبة في تجميع الأجزاء. يقوم المصممون الميكانيكيون بحساب التراكمات البُعدية باستخدام المقاييس الفيزيائية لكيفية عمل التشطيب السطحي، ويتحققون من تفاوتات ما قبل الطلاء وفقًا للتعريفات القياسية. ما هو تشطيب الأسطح؟:
- طلاء مسحوقي: يُضيف من 0.050 مم إلى 0.120 مم (من 50 إلى 120 ميكرومتر) لكل جانب. في دعامة قناة على شكل حرف U، يزيد الطلاء المسحوقي من سُمك الشبكة الكلي بمقدار 0.24 مم، مما يُقلل من خلوص الانزلاق. يجب حماية الخيوط الداخلية (صواميل PEM والمقاطع المبثوقة الملولبة) بسدادات سيليكون قبل الرش.
- طلاء الزنك: يتم ذلك من خلال طبقة واقية بسماكة تتراوح بين 0.005 مم و0.015 مم (5 إلى 15 ميكرومتر) لكل جانب، مما يحافظ على دقة أبعاد المثبتات والدبابيس. وتُغطى طبقة التخميل بالكرومات، الشفافة أو الصفراء أو السوداء، طبقة الزنك المسامية دون تغيير أي من أبعادها.
- الأنودة (النوع الثاني والنوع الثالث): تُضيف عملية الأنودة الكبريتية من النوع الثاني سُمكًا يتراوح بين 0.010 مم و0.025 مم، بينما تبلغ سُمك الأنودة الصلبة من النوع الثالث 0.050 مم. يلزم إجراء معالجة مسبقة لتحديد الأبعاد عند العمل مع دبابيس المفصلات ذات التفاوتات الدقيقة.
- التحكم في الأبعاد: يتم منع التداخل الناتج عن الطلاء في تجميعات الأقواس من خلال نمذجة CAD ثلاثية الأبعاد بناءً على تأثير التشطيب على أبعاد الجزء المنحني.
كيف حلت شركة JS Precision مشكلة انحشار العلب المعدنية عن طريق تصحيح مخططات قياس الصفائح المعدنية؟
قامت شركة JS Precision بحل مشكلة حرجة تتعلق بتعطل حاوية خوادم تابعة لشركة تصنيع معدات اتصالات أوروبية عن طريق تصحيح خلل في مخطط قياس الصفائح المعدنية الافتراضات. استخدم تصميم العميل علامات غامضة عيار 14، والتي كانت عرضة للانحرافات بسبب عدم اتساق عملية التصنيع التي تتجاوز ±0.22 مم. استخدمت شركة JS Precision مواد معتمدة فولاذ مدلفن على البارد بسمك 2.00 مم بدلاً من ذلك، مع هامش خطأ صارم يبلغ ±0.05 مم.
المشكلة: 14.8% من مخلفات التجميع في رفوف مقاس 19 بوصة
واجهت شركة تصنيع معدات الاتصالات التي تتخذ من أوروبا مقراً لها العديد من المشاكل في تجميع رفوف الخوادم عالية الكثافة مقاس 19 بوصة:
- أعراض: 14.8% من حاويات الخوادم المنزلقة علق في قنوات السكك الحديدية المقابلة.
- مشكلة الإنتاج: كان لا بد من إيقاف خطوط الإنتاج لمدة 11 أسبوعًا من أجل برد وطحن الأجزاء يدويًا.
- الرسم الأصلي ثنائي الأبعاد: استخدمت الرسومات التوضيحية "فولاذ مدلفن على البارد عيار 14" بتفاوت إجمالي للكتلة يبلغ ±0.5 مم.
تحليل الأسباب الجذرية بواسطة JS Precision
قام فريق هندسة ضمان الجودة لدينا بإجراء تدقيق لحزمة تصميم العميل، ووجد الأسباب الجذرية الثلاثة التالية:
- معيار المواد غير المتطابقة: استخدم العميل صفائح مترية اسمية بسمك 2.00 مم في تصميم CAD الخاص به، لكن فريق المشتريات المحلي الخاص به طلب لفائف MSG بقياس 14 بسمك اسمي 1.90 مم (0.0747 بوصة).
- تفاوتات السماكة في عملية التصنيع: سمحت التفاوتات في الفولاذ التجاري القياسي ASTM A568 باختلافات في السماكة بمقدار 1.75 مم و 2.05 مم عبر دفعات مختلفة.
- تراكم التفاوتات في تشكيل مكابس الثني: كان هناك 7 انحناءات هوائية متتالية مع تغييرات في المحور المحايد مما تسبب في تباين تراكمي قدره ±0.85 مم في عرض القناة، وهو ما تجاوز بكثير التفاوت الكلي لانزلاق السكة البالغ 0.30 مم.
حلول الهندسة الدقيقة من JS
- الخطوة 1: تحديد المقاييس المتسقة: أزلنا مواصفات "14 Gauge" المبهمة من الرسم، وحددنا القطعة بأنها فولاذ DC01 مدلفن على البارد بسماكة 2.00 مم (+0.00 / -0.05 مم). استُخدمت صفائح فولاذية مدلفنة على البارد معايرة مسبقًا لضمان تجانس السماكة بين الدفعات الواردة.
- الخطوة 2: إعادة تعريف عامل K التجريبي: قمنا باختبار قوة الخضوع الدقيقة للصفيحة في المختبر وأعدنا تعريف عامل K بما أن K = 0.42 باستخدام قوالب V دقيقة بقياس 12 مم وتعديل أحجام القطع المسطحة على برنامج التصميم بمساعدة الحاسوب. أدى تحريك فتحات القطع المسطحة بمقدار 0.28 مم إلى إعادة محاذاة فتحات التثبيت بعد التشوه البلاستيكي.
- الخطوة 3: تصحيح زاوية الليزر أثناء العملية: نقلنا الإنتاج إلى مكابس CNC مزودة بتقنية الكشف عن الزاوية بالليزر، والتي تُصحح عمق المكبس تلقائيًا لتحقيق انحناءات بزاوية 90.0° ± 0.25°. وقد ساهمت عملية تتبع الزاوية هذه في تصحيح الاختلافات الطفيفة في قوة الخضوع بين الصفائح.
- الخطوة الرابعة: تعويض الطلاء المسحوقي: قمنا بتعديل أبعاد لسان الانزلاق في قطعة الليزر المسطحة بمقدار 0.10 مم على كل جانب بسبب الطلاء المسحوق الأسود غير اللامع.
نتائج كمية وقيمة طويلة الأجل
- معدل الإنتاجية من المحاولة الأولى (FPY): ارتفع من من 85.2% إلى 99.6%، دون الحاجة إلى توقفات في خط الإنتاج أو إعادة تصنيع يدوية.
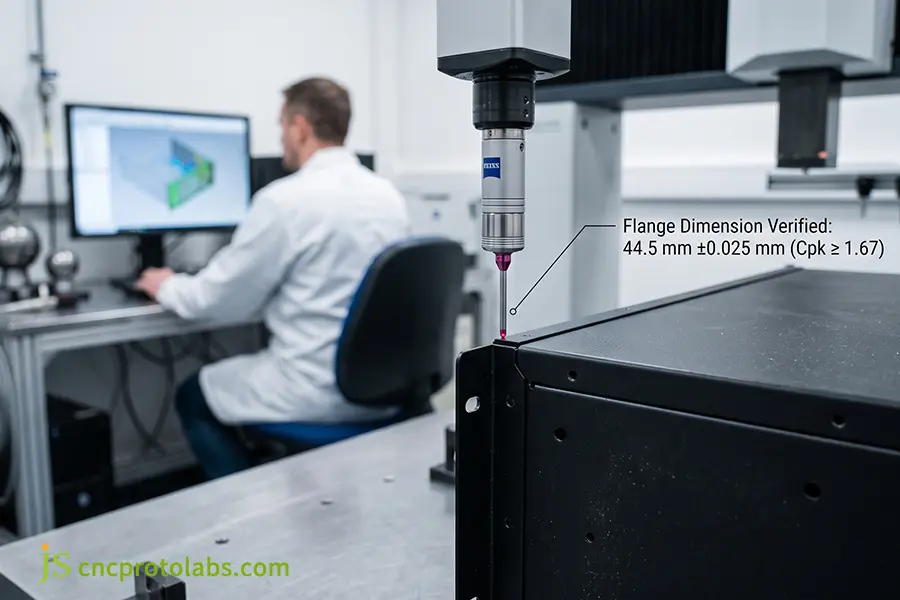
- اتساق السماكة: تم تقليلها من النطاق الواسع البالغ 0.30 مم إلى نطاق أضيق ±0.025 مم، مما أدى إلى قدرة معالجة عالية (Cpk ≥ 1.67).
- توفير التكاليف: خفضت الشركة المصنعة الأصلية أوقات دورة التجميع بنسبة 22٪، مما وفر ما يقدر بنحو 85000 دولار سنويًا في مطالبات الضمان والخردة وإعادة العمل في المصنع.
- شهادات الجودة: جميع الدفعات المصنعة تأتي مع شهادات اختبار المواد (MTC وفقًا للمعيار EN 10204 3.1) وتقارير فحص CMM كاملة تم إنشاؤها بواسطة مختبر Zeiss الخاص بنا.
(مصدر البيانات: تقرير حالة هندسة الجودة الداخلية لشركة JS Precision رقم JSP-2025-EN084، مشروع Telecom-Rack).
خاتمة
يضمن استخدام مخطط قياس الصفائح المعدنية دقةً هندسيةً عالية، وتجنبًا لتصادمات التجميع، وعملية شراء فعّالة من حيث التكلفة. ومع اعتماد القياسات المترية في التصنيع، أصبح ربط أحجام القياسات بتفاوتات سُمك المليمتر إجراءً شائعًا في الرسومات الهندسية. ويعتمد الإنتاج عالي الكفاءة على الدقة. خدمات ثني المعادن للقضاء على أخطاء الارتداد الزاوي، في حين تتطلب المقاطع الضيقة والثقوب معايرة خدمات القطع بالليزر للحصول على حواف نظيفة وخالية من النتوءات.
تحقق من صحة تصميم الصفائح المعدنية وتفاوتات الدرفلة في المطحنة من خلال إرسال ملفات CAD والرسومات ثنائية الأبعاد في شركة JS Precision، يُقدّم مهندسونا مراجعات فورية للتصميم من أجل التصنيع (DFM) وأسعارًا مباشرة من المصنع خلال 12 ساعة. احصل على عرض سعر فوري من المصنع ومراجعة للتفاوتات، أو تواصل مع أحد متخصصي الصفائح المعدنية لضمان التوافق التام.

الأسئلة الشائعة
ما هو مقياس 16 بالمليمتر والبوصة للمعادن المختلفة؟
وفقًا لممارسات التصنيع القياسية، يبلغ سمك مقياس 16 بوصة 1.52 مم (0.0598 بوصة) للفولاذ الكربوني، و1.59 مم (0.0625 بوصة) للفولاذ المقاوم للصدأ، و1.29 مم (0.0508 بوصة) للألومنيوم. ونظرًا لأن السماكة القياسية تعتمد على كثافة المادة وعمليات الدرفلة السابقة، فإن سمك مقياس 16 يختلف باختلاف السبائك. لذا، يُنصح دائمًا بالرجوع إلى جداول تحويل المواد الخاصة بكل مادة أثناء تصميم المنتج.
كيف يمكنك قياس سمك الصفائح المعدنية بدقة في الورشة؟
يمكن قياس سُمك الصفائح المعدنية باستخدام ميكرومتر رقمي خارجي دقيق أو مقياس سُمك بالموجات فوق الصوتية بدلاً من الفرجار ذي القرص. احرص دائمًا على القياس على بُعد 25 مم على الأقل من حافة الصفائح المعدنية المقطوعة لتجنب أي قراءات خاطئة قد تنشأ بسبب النتوءات الناتجة عن القص أو بقايا الليزر. تأكد من نظافة سطح المعدن قبل قياس سُمكه.
هل سمك المقياس الاسمي مطابق للسمك الفعلي عند التسليم؟
لا، نادرًا ما تتطابق سماكة الصفائح المعدنية المُسلّمة تمامًا مع السماكة الاسمية نظرًا لتفاوتات مصانع الدرفلة المحددة في مواصفات ASTM وISO. تتميز الصفائح التجارية بتفاوتات مسموح بها موجبة وسالبة، تتراوح عادةً بين ±0.003 و±0.008 بوصة (±0.08 إلى ±0.20 مم). يجب على مشاريع التصنيع عالية الدقة التي تتطلب تفاوتات انزلاقية دقيقة تحديد نطاقات التفاوت المخصصة للدرفلة على البارد بشكل صريح في رسومات التصنيع.
كيف يؤثر سمك مقياس المادة على جودة القطع بالليزر وأوقات التسليم؟
يؤثر سُمك المادة بشكل كبير على سرعة القطع بالليزر، وزاوية الحافة، وزمن الاختراق. يمكن معالجة المواد ذات السُمك الأصغر (من 16 إلى 22 غيج) بسرعة، ويمكن استخدام غاز النيتروجين المساعد للحصول على حافة نظيفة دون تكوّن طبقة أكسيد. أما المواد ذات السُمك الأكبر (10 غيج وما دون) فينبغي معالجتها ببطء وباستخدام طاقة ليزر أعلى، مع استخدام غاز الأكسجين المساعد لتكوّن طبقة الأكسيد.
لماذا يكون سمك الصفائح المعدنية المجلفنة أكبر من سمك الفولاذ المدلفن على البارد القياسي من نفس المقياس؟
تتميز الصفائح المعدنية المجلفنة بسماكة ملحوظة، لأن قياسها الاسمي يشمل كلاً من الركيزة الفولاذية الخام وطبقات الطلاء الواقية من الزنك على كلا الجانبين. فعلى سبيل المثال، يبلغ سمك الصفيحة المجلفنة ذات القياس 16 حوالي 1.61 مم (0.0635 بوصة)، بينما يبلغ سمك الفولاذ المدلفن على البارد غير المطلي ذي القياس 16 حوالي 1.52 مم (0.0598 بوصة)، وذلك وفقًا لمعايير ASTM A653.
كيف ينبغي تحديد سمك الصفيحة في رسومات طلب عروض الأسعار للحصول على أدق عرض سعر؟
لضمان دقة عرض أسعار التصنيع، يُرجى إضافة الأبعاد المترية المطلقة بالملليمترات إلى رسومات الأجزاء، مع توضيح حدود التفاوت المسموح بها وفقًا لمعيار ISO 2768-m، بدلاً من استخدام أرقام قياس عامة. على سبيل المثال، حدد "2.00 ±0.10 مم فولاذ مدلفن على البارد" بدلاً من "14 Ga". هذا التوضيح الشفاف يمنع أخطاء تفسير الموردين، ويضمن شفافية تكلفة المواد الخام، ويسرع من استجابة عروض الأسعار.
ما هي مقاسات وسماكات الصفائح المعدنية التي يمكن لشركة JS Precision تصنيعها داخلياً؟
تقوم شركة JS Precision بتصنيع مكونات معدنية مخصصة تتراوح من رقائق رقيقة للغاية بسماكة 30 مقياس (0.3 مم) إلى صفائح سميكة بسماكة 3 مقياس (6.0 مم)، بالإضافة إلى تشكيل الصفائح السميكة حتى 25 مم. انطلاقًا من مصنعنا في دونغقوان المجهز بمكابس ثقب CNC متطورة، وليزر ألياف بقوة 30 كيلو واط، ومكابس ثني عالية الدقة، نحافظ على دقة عالية تصل إلى ±0.05 مم لعملائنا الصناعيين حول العالم.
ما هو الوقت المعتاد لإنجاز عملية تصنيع قطع الصفائح المعدنية حسب الطلب، وما هي عملية تقديم عروض الأسعار؟
تقدم شركة JS Precision تحليلاً شاملاً للتصميم من أجل التصنيع (DFM) وعروض أسعار رسمية خلال 12 إلى 24 ساعة من استلام نماذج التصميم ثلاثية الأبعاد (STEP/IGES) والرسومات ثنائية الأبعاد. عادةً ما يتم شحن نماذج الصفائح المعدنية الأولية سريعة التصنيع خلال 3 إلى 5 أيام عمل، بينما تُنجز عمليات الإنتاج بكميات صغيرة خلال أسبوعين إلى ثلاثة أسابيع، مدعومة بشهادة كاملة للمواد ووثائق فحص باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM).
مورد

