 日本語




精密板金加工において、成形部品が図面と一致するかどうかは、3つの値によって決まります。K係数は無次元定数(K = t/T)で、中立層(伸縮しない平面)が内面からどれだけ移動したかを表します。曲げ代(BA)は、その中立層の展開円弧長であり、フランジ長に加算して平坦なブランクを得ます。スプリングバック(Δθ)は、パンチが解放された後に弾性回復によって部品が再び開く角度です。これらの3つの要素は、板厚、内側コーナー半径、材料の弾性率とともに、展開寸法を予測するための完全な閉ループを形成します。
主要回答要約表
展開された板金の寸法精度は、主に中立層オフセットに基づく展開補正の計算と、過曲げによる材料の解放時のスプリングバックの幾何学的補正によって決まります。
|
コアパラメータ |
物理的定義 |
標準的なエンジニアリング範囲 |
コアコントロール目標 |
|---|---|---|---|
|
Kファクター(K) |
中性層の深さとシートの厚さの比(t/T) |
0.30~0.50 (軟鋼の場合、公称値は0.44) |
引張応力/圧縮応力がゼロとなる中立層の位置を特定する。 |
|
曲げ代(BA) |
曲げに沿った材料の中立層の展開弧長 |
内径、板厚、曲げ角度に基づいて計算されます。 |
CAD/CAM用の展開図のブランクサイズを決定します。 |
|
スプリングバック(△θ) |
パンチ圧力が解放された後の弾性的な角度回復 |
0.5°~4.0° (材料の降伏強度比による) |
金型設計と曲げ補正を決定する。 |
出典: ISO 2768-1:1989に基づく一般公差、 DIN 6935:2011に基づく冷間曲げ K 基準値。
板金曲げ加工における中立軸の計算方法は?
板金曲げ加工の計算では、中立軸を追跡することで、展開された平板の長さを決定します。塑性変形中、中立軸は材料中心線(0.50T)から内側へ、0.33Tから0.44Tの方向へ移動します。これは、内側の曲げ半径が板厚に対して小さくなるためです。正確な曲げ代を計算するには、成形後の寸法膨張誤差を防ぐために、内側半径、曲げ角度、板厚、および動的K係数を考慮する必要があります。
張力と圧縮力は、板厚全体にわたってどのように分布するのか?
- 外面は二軸引張応力によって引き伸ばされる。曲げ部の外側の材料が伸びるため、繊維間の間隔が広がる。引張応力は厚み方向に沿って外面に向かって上昇する。
- 内面は二軸圧縮によって歪み、内側の材料が短縮する。そのため、応力と歪みがゼロとなる面である中立層が内側に移動する。
- この変化は動的であり、 R/Tが減少するにつれて、中立軸は0.50Tから0.33Tへと移動し、展開(平面)長さが短くなります。この現象は塑性変形下における中立軸シフトと呼ばれ、板金曲げ計算において定量的に決定することが不可欠な主要変数の一つです。
標準展開計算式とパラメータ解析
基本公式:
BA = (π/180) × A × (R + K × T)
どこ:
- A = 曲げ角度(度)
- R = 内側曲げ半径 (mm)
- K = K係数(無次元)
- T = シートの厚さ (mm)
- 単位:すべてのパラメータを統一してください。例えば、T = 2.0 mm、R = 2.0 mm、A = 90°などです。
- 技術的な意味合い:中立層の位置がブランクサイズを直接決定するため、展開図を配置する前に、レーザー切断の切断幅と展開図の長さを一致させる必要がある。
K自体の定義と導出については、 「板金曲げにおけるK係数とは何か?」を参照してください。
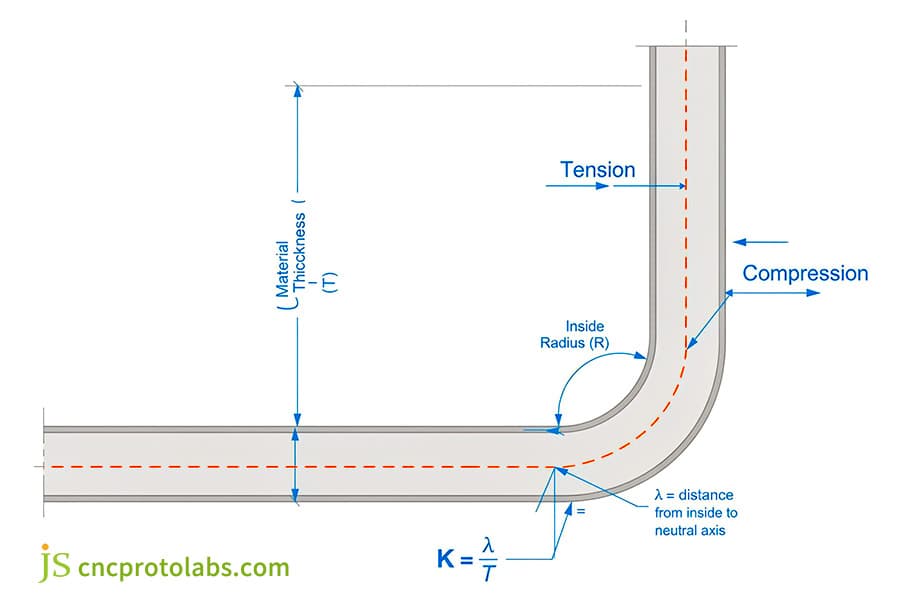
図1:板金断面におけるひずみ分布の模式図。
曲げ代と曲げ減算の違いは何ですか?
曲げ代は、中立軸円弧の正確な長さを2つのフランジの平面寸法に加算します。一方、曲げ減算は、全体の外形寸法の合計から幾何学的頂点拡張を減算します。どちらの方法も、検証済みの曲げ代チャートに基づいて調整すると、同一の展開図が得られます。違いは、CADオペレーターが内部接点から測定するか、外部仮想頂点から測定するかという点のみです。
加算ロジックと減算ロジックの幾何学的基準点の違い
- 曲げ代(BA):中立面円弧の長さをフランジの長さに単純に加算します。測定基準は内側の接点です。
- 曲げ減算(BD):合計した外形寸法から、2つの外面が接する仮想頂点における外側セットバック(OSSB = R + T)を差し引きます。
- この2つは同等です。BAとBDが同じK係数から導出されている場合、全く同じ平面長が得られます。CADシステムがどちらの方法を使用しているかを知ることで、入力すべき数値がわかります。
90°および鈍角/鋭角曲げにおける測定許容誤差の影響
- 90°曲げの場合: BD = 2 × (R + T) − BA。このケースは測定誤差の影響を最も受けにくい。
- 鈍角曲げの場合:外形寸法測定では角度誤差が増幅されるため、BA(加算)法を使用してください。
- 鋭角曲げ:内側の接点を見つけるのが難しいため、BD(減算)法を用いると、部品を金型の中心に確実に配置できます。
曲げ補正クイックリファレンス表の制限事項
- 金型開口部(V幅)によって異なります。同じ材料でも、V開口部が異なると測定されたK値は±0.03だけ変動するため、クイックリファレンステーブルには測定時のV幅を明記する必要があります。
- パンチ先端の半径によって異なります。ここでのBA値は、R_punch = 1.0 Tを前提としています。パンチ半径を変更すると、再校正が必要になります。
- 空気曲げのみ:これらの値は空気曲げに適用されます。底付き曲げの場合は、 K値に0.04~0.08を追加する必要があります。チャートを鵜呑みにするのではなく、テストクーポンを使用して測定してください。これが材料のロット変更後も有効な唯一の校正方法です。
これらは計算の出発点であり、テスト曲げの代わりとなるものではありません。金型開口部、パンチ半径、材料のロット、圧延方向によってこれらの値は変動します。ロット間では、K値で±0.03、スプリングバックで±0.5°の誤差が生じる可能性があります。
|
材料 |
厚さT(mm) |
パンチ半径R(mm) |
経験的Kファクター |
90°BA(mm) |
90°BD(mm) |
|---|---|---|---|---|---|
|
SPCC冷間圧延鋼 |
1.0 |
1.0 |
0.44 |
2.26 |
1.74 |
|
SPCC冷間圧延鋼 |
2.0 |
2.0 |
0.42 |
4.46 |
3.54 |
|
5052-H32アルミニウム |
1.5 |
1.5 |
0.41 |
3.32 |
2.68 |
|
304ステンレス鋼 |
2.0 |
2.0 |
0.37 |
4.30 |
3.70 |
|
6061-T6アルミニウム |
3.0 |
3.0 |
0.39 |
6.55 |
5.45 |
計算例(1行目): R + K × T = 1.0 + 0.44 × 1.0 = 1.44 mm、BA = (π/180) × 90 × 1.44 = 2.26 mm、BD = 2 × (1.0 + 1.0) − 2.26 = 1.74 mm。すべての行は、空気曲げ、A = 90°、R/T = 1.0 を仮定しています。BD = 2 × (R + T) − BA。
展開図の寸法および公差は、 ASME Y14.38-2020 (寸法および公差)に従って指定し、一般公差はISO 2768-1:1989から取得します。これらは図面作成の慣例としてのみ参照されており、上記のBA値とBD値は計算値であり、標準化された値ではありません。
図面をリリースする前に、成形寸法がISO 2768-mに準拠していることを確認するために、JS Precisionの板金公差ガイドと照らし合わせて成形寸法をチェックしてください。
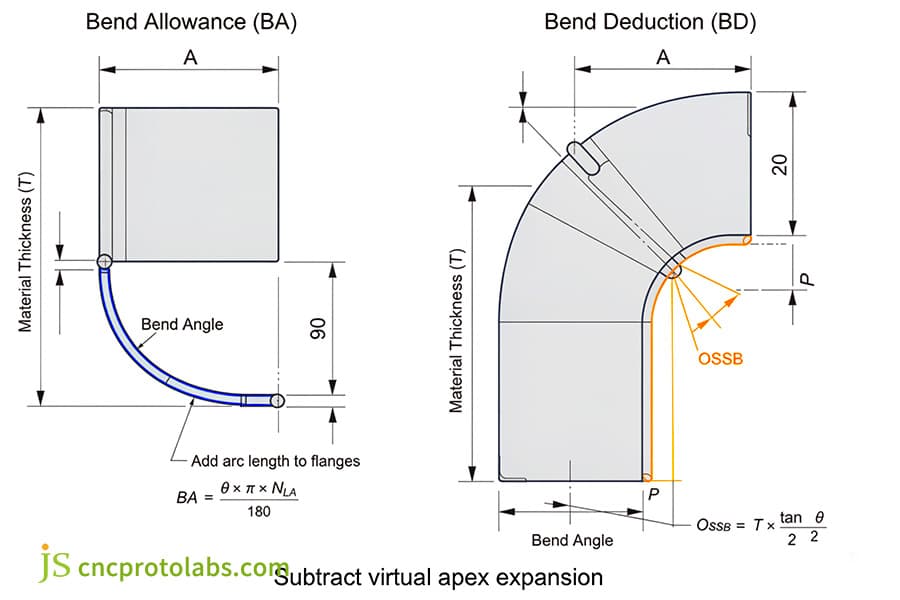
図2:BAおよびBD測定ジオメトリ図。
エアベンディング加工による板金加工は、材料の反発力をどのように抑制するのか?
エアベンディングは、ワークピースを目標角度を超えて過度に曲げることでスプリングバックを抑制し、パンチが後退する際にワークピースが設計角度に戻るようにします。6061-T6アルミニウムなどの高降伏強度金属は、降伏強度と弾性率の比率が高いため、最大4°までスプリングバックします。そのため、加工後の角度を維持するには、ストローク深さの適応的なプログラミングと、V字開口部の慎重な選択が必要です。
エアベンディング、ボトミング、コイニングは、スプリングバックにおいてどのような違いがあるのか?
- エアベンディング:加工対象物はパンチ先端とダイの肩部のみに接触するため、アンロード後のスプリングバックが大きく、補正が必要です。エアベンディングでは、パンチの深さ(ストローク)がこの補正を制御する変数となります。
- 底付き:高いトン数により材料がダイの形状に流れ込み、スプリングバックが0.5°~1.0°に減少しますが、有効K値が0.04~ 0.08上昇します。
- コイニング:工具と部品の界面で局所的に発生する塑性流動により、弾性ひずみがほぼ完全に除去され、スプリングバックはごくわずかになるが、その代償として金型の摩耗が著しく増加し、必要なトン数も大きくなる。
降伏強度対弾性率比(σ_y/E)は、スプリングバックにどのように影響するのか?
- 降伏強度 σ_y:材料が塑性変形を開始する応力(MPa単位)。
- 弾性率E:材料の弾性変形に対する抵抗値(GPa)。
- 弾性回復率 (σ_y/E):この比率が高いほど、スプリングバックが激しくなります。値については下の表を参照してください。σ_y は MPa、E は GPa なので、比率は10⁻³ のオーダーであり、10⁻¹ のオーダーではないことに注意してください。
6061-T6における結晶粒方向とR/T比は、亀裂発生にどのように影響するのか?
- 圧延方向と平行に曲げると、塑性が低下し、K値が0.02~0.03低下し、スプリングバックは3.0°~4.0°に達する可能性があります。
- 圧延方向に対して垂直に曲げる場合、延性が向上し、スプリングバックは2.5°~3.5°になりますが、外面に微細な亀裂が発生しないようにR/T ≥ 1.5を維持してください。
- 6061-T6のオーバーベンド戦略: 86°~87°のパンチとV=8Tのダイ開口部を使用し、CNC制御で下死点を動的に補正します。6061-T6は2.5°~4.0°のスプリングバックを起こすため、パンチ角度は目標角度より2.5°~4.0°大きく設定する必要があります。
|
合金と焼き戻し |
降伏強度 σ_y (MPa) |
弾性率 E (GPa) |
σ_y/E ×10⁻³ |
90°エアベンディングスプリングバック(△θ) |
推奨オーバーベンド角度 |
|---|---|---|---|---|---|
|
SPCC冷間圧延 |
370 |
210 |
1.76 |
0.5°~1.0° |
89.0°~89.5° |
|
5052-H32アルミニウム |
172 |
70 |
2.46 |
1.5°~2.5° |
87.5°~88.5° |
|
6061-T6アルミニウム |
276 |
70 |
3.94 |
2.5°~4.0° |
86.0°~87.0° |
|
304ステンレス鋼 |
205 |
200 |
1.03 |
2.0°~3.0° |
87.0°~88.0° |
|
C26000 真鍮(半硬質) |
300 |
110 |
2.73 |
1.0°~2.0° |
88.0°~89.0° |
AWS D1.1/D1.1M:2020によると、構造溶接規格の要件は、製作された組立品の曲げ代計算に間接的に影響を与える。
複雑な曲げ加工や成形加工には体系的な知識が必要です。完全な工程手順については、精密金属加工ガイドを参照することをお勧めします。
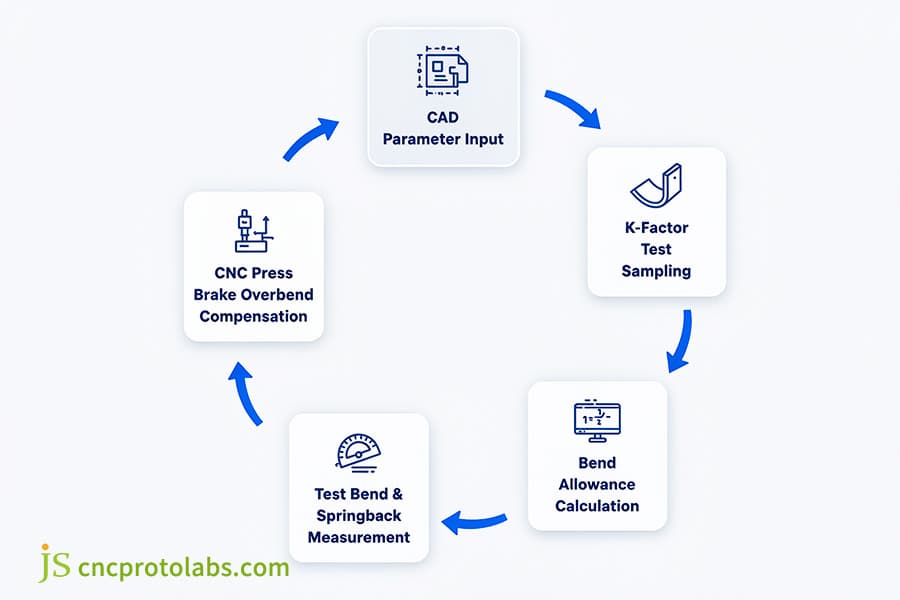
図3:CAD図面パラメータ入力→Kファクター試験サンプリング校正→曲げ補正計算→試験曲げ反発角度→CNC曲げ加工機パンチストローク過曲げ補正のエンジニアリング閉ループフローチャート。
よくある質問
Q1:板金曲げにおけるk係数の計算方法を教えてください。
逆方向にテスト曲げを実行して K を計算します。既知の厚さ T のクーポンを用意し、室温で 90° 曲げます。2 つの外側フランジの長さと内側半径 R を測定し、測定された全長から真の曲げ代 BA を導出し、 K = (BA / (90 × (π/180)) − R) / Tを解きます。
Q2:板金を曲げた後、なぜスプリングバックが発生するのですか?
曲げ加工では、弾性変形と塑性変形が同時に発生します。中立層から十分に離れた材料は降伏して塑性変形しますが、中立層付近の薄い金属帯は降伏せず、弾性変形のみを起こします。パンチが後退すると、蓄積された弾性ひずみが解放され、フランジが元の位置に戻ります。この開きがスプリングバックです。
Q3:エアベンディングにおけるスプリングバックをどのように補正しますか?
曲げ角度を目標値よりも深く設定してください。パンチは基準角度をわずかに超えて(例えば、 90°の部品を88°に曲げるなど)、材料が約2°戻って、公称90°に戻ります。結果を再現性高くするために、V = 8Tのダイ開口部を持つ86°~87°のパンチを使用してください。
Q4:アルミニウムの曲げ加工には、どのk係数を使用すべきですか?
アルミニウム合金のK値は、その焼鈍状態と合金組成によって異なります。1100-Oや5052-H32などの軟質焼鈍アルミニウムの場合は、K = 0.40~0.43を使用します。6061-T6などの析出硬化型合金の場合は、K = 0.38~0.42を使用します。これらの合金は流動抵抗が高いため、内部圧縮が増加し、中立軸が内側に引っ張られます。
Q5:曲げ控除は負の数になることがありますか?
曲げによる減算は、ほとんどの場合正の値となります。しかし、半径の大きい曲げ(内半径Rが板厚Tの約5倍を超える場合)では、中立層の円弧が2つの仮想接線頂点間の距離よりも長くなります。その結果、合計された外形寸法が実際の平面長に満たなくなり、計算されたBDは負の値となります。
まとめ
簡単に言うと、これら3つの値は1つの閉ループを形成します。K係数は中立層の位置を決定し、曲げ代はそれを平らなブランクサイズに変換し、スプリングバック補正は金型選択と下死点制御によって最終的な成形精度を決定します。これらのいずれかが間違っていると、他の2つにも誤差が生じます。これら3つの要素の緊密な統合は、様々な精密金属板金部品の組み立て干渉を防ぐための要となります。実際の工場生産と曲げ成形制御について議論する際には、カスタム板金曲げ加工サービスを利用することで、理論を安定した量産へと変換することができます。
次のステップ:工具の選定と曲げ順序のルールについては、「CNC板金曲げDFMガイド:正確なフランジの設計方法」を参照し、生産用ブランクをリリースする前にテスト用クーポンでK値を確認してください。
免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細については、お問い合わせください。
リソース

