 中文 (简体)



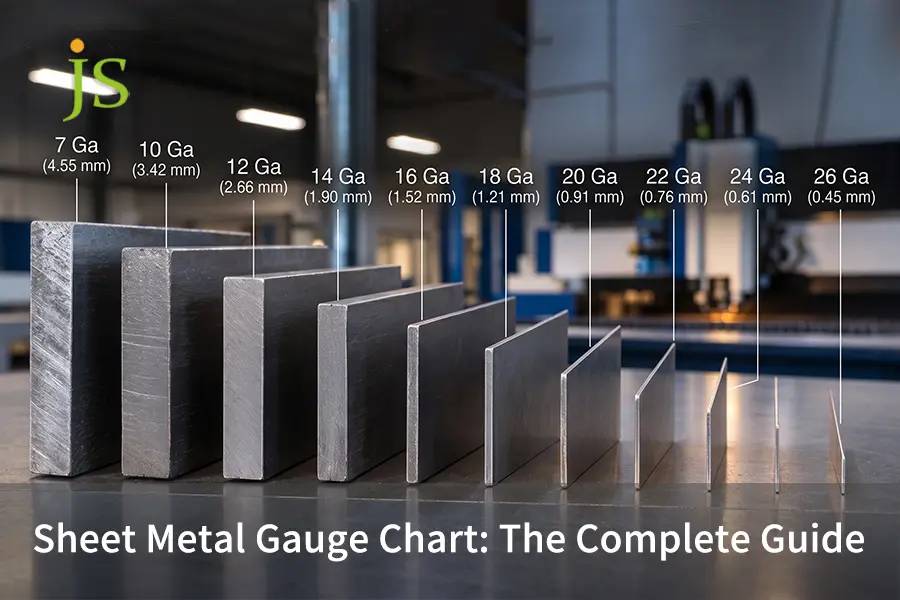

钣金厚度表 是一款将非线性测量值转换为碳钢、不锈钢、铝和镀锌钢板厚度线性测量值的工具。
钣金厚度计量系统是反向的:
数字越小表示材料越厚。相同的规格编号并不意味着不同合金的厚度相同,因为钢材的规格编号不同。 制造商标准量规 (MSG)这是基于重量的,而铝则使用…… 布朗夏普(B&S) 几何比例。因此,16号钢板(1.52毫米)明显比16号铝板(1.29毫米)厚。
当今制造工艺的质量和性能要求将过时的规格编号转换为符合既定 ASTM 轧制公差的十进制尺寸。这一关键步骤可避免折弯机模具损坏,确保正确的弯曲余量,并促进零误差装配。在从 CAD 建模过渡到生产过程中,经过验证的 钣金加工服务 将模糊的量规图纸转化为可重复、高产量的零部件。
核心工程要点:快速量规转换概要
直接技术结论: 金属薄板规格并非测量长度的通用单位。例如,16 号规格(1.52 毫米厚)的碳钢板…… 厚度增加 17.8%。 比16号铝板(1.29毫米厚)更厚。图纸必须以毫米为单位精确标注厚度,并符合ASTM/ISO公差标准。
|
合金材料 |
管理标准 |
16 Ga 厚度(标称值) |
ASTM公差范围 |
最小内弯(Rmin) |
推荐的V型模 |
|
冷轧钢 |
味精(ASTM A1008) |
0.0598英寸/1.52毫米 |
±0.005" (±0.13 毫米) |
1.0 x T (1.50 毫米) |
6 至 8 x T |
|
不锈钢(304) |
USS(ASTM A240) |
0.0625英寸/1.59毫米 |
±0.005" (±0.13 毫米) |
1.5 x T (2.50 毫米) |
8 x T |
|
铝合金(5052-H32) |
B&S(ASTM B209) |
0.0508英寸/1.29毫米 |
±0.003" (±0.08 毫米) |
1.5 x T (2.00 毫米) |
6 x T |
|
镀锌钢 |
ASTM A653 B型 |
0.0635英寸/1.61毫米 |
±0.006" (±0.15 毫米) |
1.0 x T (1.60 毫米) |
6 至 8 x T |
数据来源:根据 ASTM A568、A480、A653、A240、A1008 和 B209 标准规范编制。
需要对您的物料清单进行公差验证认证吗? 立即获取DFM报价和公差审核 JS Precision 12小时内发货。
为什么钣金厚度编号是倒序的,并且取决于材料?
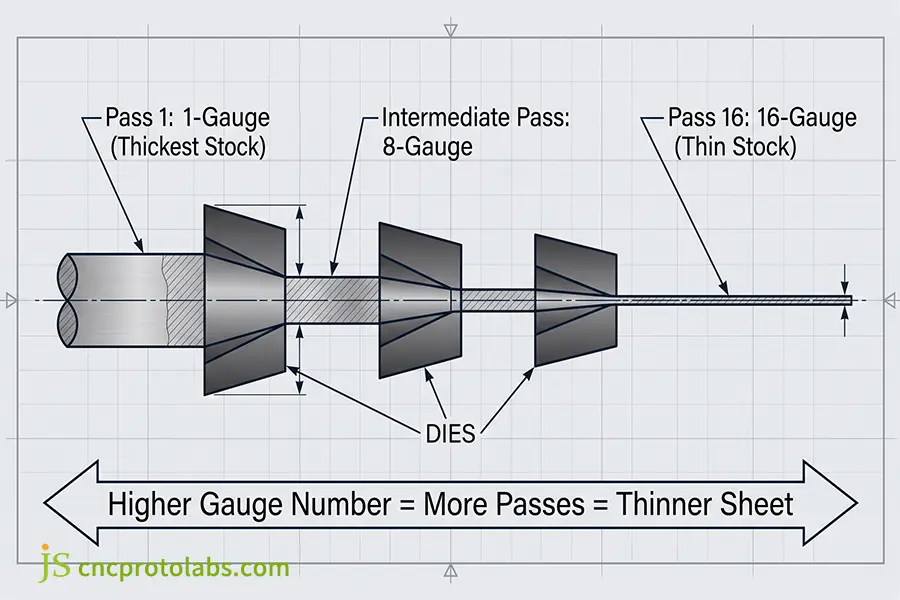
这些规格编号是反过来的,因为它们源自早期英国钢铁厂的拉丝和轧制工艺。规格编号代表钢锭依次通过的拉丝模具的数量。每经过一次轧制,薄板都会变薄,因此,无论冶金标准如何,规格编号越大,实际厚度就越小。
倒序编号的机械起源
了解工业金属加工的历史有助于理解倒序编号的原因:
- 第一次压裂: 金属坯料经过一次模具成型后,就变成了 1 号规格的钢坯。
- 后续处理步骤: 将这批原料进一步通过另外十五个越来越紧的模具进行压制,结果如下: 16号口径枪托从而形成非常薄的横截面。
- 工作硬化积累: 每次连续拉拔工序都会产生塑性应变,从而提高材料的屈服强度,同时降低延展性。在某些加工工序之间进行退火处理,以防止脆性拉伸断裂。
- 现代工具的相似之处: 现代级进模与此工艺等效,其模具标准按照我们特定规范中所述的标准执行。 金属冲压指南。
- 计量标准化: 历史记录 美国国家标准与技术研究院(NIST) 这表明,旧的计量整数是基于加工过程中经过的次数,而不是行驶的距离,这就是为什么今天的工程师要将它们转换为公制单位的原因。
密度常数如何导致不同标准的出现
早期的标准是以每平方英寸的重量为基准,而不是以恒定的线性厚度为基准:
- 制造商标准量规(MSG): 配方专为碳钢设计,并考虑到锻铁的密度。 480磅/立方英尺(7,688公斤/立方米) 将 1 英寸厚的钢材固定为 41.82 磅/平方英尺。因此,后续的每个规格都是该基准重量的百分比。
- 美国标准(USS): 根据假定的钢板密度,美国国会于1893年颁布法令,用于对铁和钢板征税。 每立方英尺489.6磅(7,842千克/立方米)这与当时的另一种标准略有不同。不锈钢生产商后来采用了USS标准,使得不锈钢板比碳钢板略厚。
- Brown & Sharpe (B&S) 刻度: 这种量规专为铝、黄铜和铜等有色金属设计,采用等比数列而非铁的重量单位。用于确定刻度的两根固定导线分别为 0000 号线规(0.4600 英寸)和 36 号线规(0.0050 英寸)。
- 生理差异: 由于铝大约 密度只有钢的三分之一相同的面重量对应着完全不同的物理尺寸。
- 流程理解: 掌握这些不同的冶金标准构成了技术基础。 什么是钣金加工? 在定制合同制造领域。
标准钣金厚度规格表(含公差)是什么样的?
一个 钣金厚度表 建立了标准规格编号与以英寸和毫米为单位的测量厚度之间的数学关系,并严格控制在轧制公差范围内。这些规格编号根据 ASTM A480(不锈钢)和 ASTM A568(冷轧碳钢)进行标准化,允许的板材厚度公差通常在以下范围内: 薄规格精度为±0.004" (±0.10 mm),薄规格精度为±0.010" (±0.25 mm) 用于结构用厚钢板。
当工程师参考标准时 规格到厚度转换表因此,工程师在制造过程中需要考虑实际公差,而不是标称尺寸。
碳钢板厚度及公差表(MSG标准)
冷轧碳钢板符合制造商标准规格 (MSG) 和 ASTM A568/A1008 轧制标准。
|
规格(Ga) |
十进制英寸 |
公制(毫米) |
ASTM A568 范围 |
主要机械应用案例 |
|
7 加仑 |
0.1793" |
4.55毫米 |
4.32毫米至4.78毫米 |
结构底板、工业机械框架 |
|
8 加仑 |
0.1644” |
4.18 毫米 |
3.96毫米至4.40毫米 |
重型机械支架、土方机械驾驶室结构 |
|
10号 |
0.1345" |
3.42毫米 |
3.22 毫米至 3.62 毫米 |
重型底盘支架、运输支架 |
|
11镓 |
0.1196" |
3.04毫米 |
2.86 毫米至 3.22 毫米 |
重型安装板、设备外壳 |
|
12镓 |
0.1046" |
2.66毫米 |
2.48 毫米至 2.84 毫米 |
结构框架、重型货架 |
|
13镓 |
0.0897" |
2.28毫米 |
2.12 毫米至 2.44 毫米 |
物料搬运装置、拖车侧壁 |
|
14镓 |
0.0747" |
1.90毫米 |
1.75 毫米至 2.05 毫米 |
重型电子架、车身支架 |
|
16镓 |
0.0598" |
1.52毫米 |
1.39 毫米至 1.65 毫米 |
电气外壳、控制柜 |
|
18嘎 |
0.0478" |
1.21毫米 |
1.08 毫米至 1.34 毫米 |
汽车内饰结构、设备罩 |
|
20嘎 |
0.0359" |
0.91毫米 |
0.81 毫米至 1.01 毫米 |
标准 HVAC 管道系统、灯具外壳 |
|
22镓 |
0.0299" |
0.76毫米 |
0.68 毫米至 0.84 毫米 |
建筑防水板、照明灯具 |
|
24镓 |
0.0239" |
0.61毫米 |
0.53 毫米至 0.69 毫米 |
小型消费电子产品、光导管 |
|
26镓 |
0.0179" |
0.45毫米 |
0.39 毫米至 0.51 毫米 |
声学穿孔衬垫、轻型声障板 |
|
28嘎 |
0.0149" |
0.38毫米 |
0.32 毫米至 0.44 毫米 |
高密度散热片,包裹绝缘包裹 |
数据来源:ASTM A568/A568M 冷轧钢板标准规范。
不锈钢板厚度及公差表(USS标准)
奥氏体不锈钢鳗鱼(304级和316级)符合美国标准 ASTM A240 和 ASTM A480 下的 (USS) 等级。
|
表压(Ga) |
十进制英寸 |
公制(毫米) |
ASTM A480 系列 |
主要机械用例 |
|
8镓 |
0.1719" |
4.37毫米 |
4.14 毫米至 4.60 毫米 |
商用高压釜、废水滤网 |
|
10镓 |
0.1350" |
3.43毫米 |
3.23 毫米至 3.63 毫米 |
食品加工大桶、化工压力容器 |
|
11镓 |
0.1200" |
3.05毫米 |
2.87 毫米至 3.23 毫米 |
商用洗碗机、腐蚀性泵罩 |
|
12镓 |
0.1094" |
2.78毫米 |
2.60 毫米至 2.96 毫米 |
船用甲板五金件、卫生设备框架 |
|
13镓 |
0.0938" |
2.38毫米 |
2.22 毫米至 2.54 毫米 |
装瓶线溜槽、输送机导轨 |
|
14镓 |
0.0781" |
1.98毫米 |
1.83 毫米至 2.13 毫米 |
商用厨房工作台、实验室底盘 |
|
16镓 |
0.0625" |
1.59毫米 |
1.46 毫米至 1.72 毫米 |
医疗设备外壳、制药柜 |
|
18嘎 |
0.0500" |
1.27毫米 |
1.14 毫米至 1.40 毫米 |
建筑覆层、食品服务展示柜 |
|
20嘎 |
0.0375" |
0.95毫米 |
0.85 毫米至 1.05 毫米 |
洁净室天花板、室内仪表罩 |
|
22镓 |
0.0313" |
0.80毫米 |
0.72 毫米至 0.88 毫米 |
装饰墙饰、化学防溅罩 |
|
24镓 |
0.0250英寸 |
0.64毫米 |
0.56毫米至0.72毫米 |
精密仪器罩、排气罩 |
|
26 加仑 |
0.0188" |
0.48毫米 |
0.42毫米至0.54毫米 |
实验室试剂盖,化学传感器保护罩 |
|
28 加仑 |
0.0156英寸 |
0.40毫米 |
0.35毫米至0.45毫米 |
热交换器翅片,高温垫片 |
数据来源:ASTM A480/A480M 扁轧不锈钢标准要求。
镀锌钢板厚度及公差表(镀锌层)
镀锌钢在两面都涂有保护性的锌涂层,根据 ASTM A653 标准,其厚度比裸露的冷轧钢略厚。
|
规格(Ga) |
十进制英寸 |
公制(毫米) |
ASTM A653 范围 |
主要机械应用案例 |
|
8 加仑 |
0.1681英寸 |
4.27 毫米 |
4.07 毫米至 4.47 毫米 |
变电站地面安装座,重型涵洞板 |
|
10号 |
0.1382" |
3.51毫米 |
3.31毫米至3.71毫米 |
重型公用柜、变压器底座 |
|
11号 |
0.1233" |
3.13毫米 |
2.95毫米至3.31毫米 |
太阳能电池阵列扭矩管,户外设备架 |
|
12号 |
0.1084" |
2.75毫米 |
2.57毫米至2.93毫米 |
重型公路支架,太阳能安装导轨 |
|
13号 |
0.0934" |
2.37毫米 |
2.21毫米至2.53毫米 |
工业风机外壳,农业粮仓 |
|
14号 |
0.0785" |
1.99毫米 |
1.84毫米至2.14毫米 |
工业接线盒,室外暖通空调框架 |
|
16号 |
0.0635英寸 |
1.61毫米 |
1.48毫米至1.74毫米 |
电信室外机柜 |
|
18号 |
0.0516英寸 |
1.31毫米 |
1.18毫米至1.44毫米 |
商用车库门板、电缆桥架 |
|
20号 |
0.0396” |
1.01毫米 |
0.91毫米至1.11毫米 |
螺旋式暖通空调风管,屋顶滴水檐 |
|
22号 |
0.0336英寸 |
0.85毫米 |
0.77毫米至0.93毫米 |
商用金属屋顶、泛水板 |
|
24号 |
0.0276” |
0.70毫米 |
0.62毫米至0.78毫米 |
标准商业风管,灯光闪光 |
|
26 加仑 |
0.0217” |
0.55毫米 |
0.49毫米至0.61毫米 |
金属建筑外墙板,住宅落水管 |
|
28 加仑 |
0.0187” |
0.47毫米 |
0.41毫米至0.53毫米 |
螺旋管件,轻型烟囱内衬 |
成本和车间测量标准
原材料金属板材按散装重量采购,但零部件按线性尺寸加工:
- 光明面磨坊倾向: 在钢铁厂,为了节省原材料,钢板通常轧制成ASTM标准公差的下限。例如,与其轧制成1.52毫米(16号规格)的钢板,不如轧制成1.42毫米的钢板,这样虽然可以降低生产成本,但会使机械承载能力降低16.5%。
- 冷轧酸洗油热轧(HRPO): 冷轧碳钢卷材厚度沿宽度方向均匀分布。热轧卷材中心部分比边缘部分厚0.05毫米至0.15毫米。靠近卷材边缘的零件与从卷材中心切割的零件相比,其弯曲扣除量会有所不同。
- 成本传递: 报价算法会根据以下因素动态计算财务风险敞口: 厚度误差如何影响零件价格使估价员能够在切割过程之前检测到材料废料。
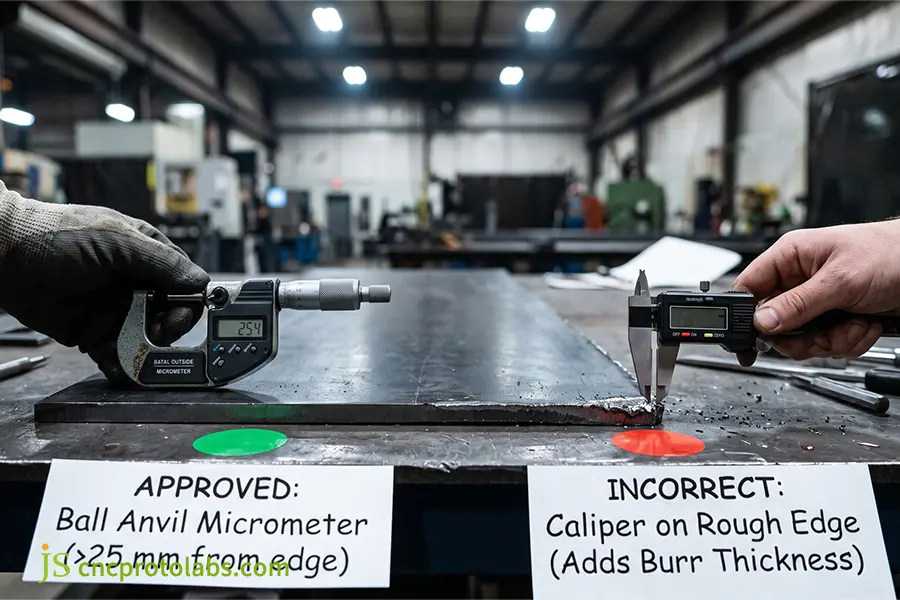
- 卡尺陷阱: 使用游标卡尺测量板材边缘厚度会得出不准确的数值,因为剪切和激光切割会在边缘产生毛刺,使厚度看起来增加。 0.08毫米至0.15毫米。
- 计量认证: 质量管理人员将钣金件的量规单位改为毫米,并使用外径球砧千分尺,在距离剪切边缘 25 毫米处测量坯料。他们使用的是实际测量值,而不是校准值。 钣金弯曲半径表 推断折弯机模具形状。
为什么铝板厚度规格表与钢材的厚度规格表存在根本差异?
一个 铝板厚度表 与钢材标尺不同的是,铝材标尺的标称厚度定义反映了不同的冶金标准:16号碳钢的厚度为0.0598英寸(1.52毫米),而16号铝材的厚度为0.0508英寸(1.29毫米)。这相当于15%的显著差异。铝板采用的是B&S几何标尺,而不是钢材行业的制造商标准标尺。
铝板厚度及公差表(B&S / AWG 标尺)
锻造铝合金(如 5052-H32 和 6061-T6)遵循 ASTM B209 标准的 Brown & Sharpe (B&S) 标度。
|
规格(Ga) |
十进制英寸 |
公制(毫米) |
ASTM B209 范围 |
主要结构用途案例 |
|
6 加仑 |
0.1620英寸 |
4.11毫米 |
3.96毫米至4.26毫米 |
结构性海洋肋骨,重型轨道交通支架 |
|
7 加仑 |
0.1443" |
3.67毫米 |
3.53毫米至3.81毫米 |
重型压力容器、商用车辆地板 |
|
8 加仑 |
0.1285英寸 |
3.26毫米 |
3.13毫米至3.39毫米 |
重型海洋结构船体,车辆装甲 |
|
10号 |
0.1019" |
2.59毫米 |
2.46毫米至2.72毫米 |
电动汽车电池外壳、结构安装支架 |
|
11号 |
0.0907" |
2.31毫米 |
2.21毫米至2.41毫米 |
汽车副车架支架、热交换器 |
|
12号 |
0.0808" |
2.05毫米 |
1.95毫米至2.15毫米 |
航空航天电子设备底盘,焊接式燃油箱 |
|
13号 |
0.0720" |
1.83毫米 |
1.74毫米至1.92毫米 |
电子散热器罩,医用柜 |
|
14号 |
0.0641" |
1.63毫米 |
1.55毫米至1.71毫米 |
精密电子外壳,机器人机身面板 |
|
16号 |
0.0508" |
1.29毫米 |
1.21毫米至1.37毫米 |
轻量化服务器机箱,散热罩 |
|
18号 |
0.0403" |
1.02毫米 |
0.94毫米至1.10毫米 |
飞机内饰件、电子设备外壳 |
|
20号 |
0.0320英寸 |
0.81毫米 |
0.76毫米至0.86毫米 |
照明反射器、隔热包裹层 |
|
22号 |
0.0254” |
0.64毫米 |
0.59毫米至0.69毫米 |
声学屏蔽层,轻质装饰条 |
|
24号 |
0.0201" |
0.51毫米 |
0.47毫米至0.55毫米 |
铭牌、隔热屏障 |
|
26 加仑 |
0.0159” |
0.40毫米 |
0.36毫米至0.44毫米 |
高效散热片,传感器箔 |
|
28 加仑 |
0.0126英寸 |
0.32毫米 |
0.28毫米至0.36毫米 |
超薄电磁屏蔽层、传感器膜片 |
数据来源:基于 ASTM B209 规范的 B&S 转换 铝业协会证实了有色合金的几何级数规律。
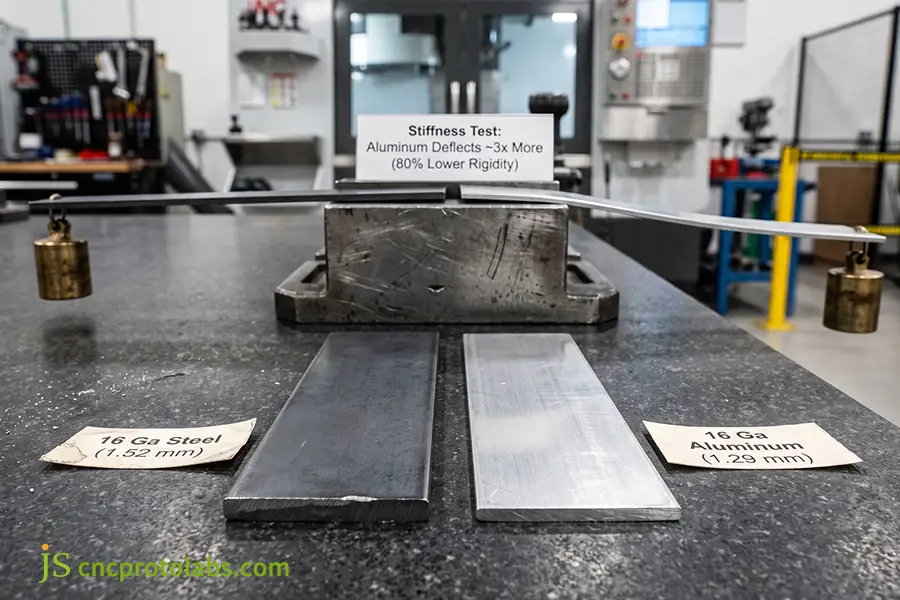
结构间隙变薄15%,厚度增加17.8%,刚度提高
因为铝的弹性模量(E ≈ 70 GPa)大约是碳钢(E ≈ 210 GPa)的三分之一,而且在相同规格下厚度减少了 15%:
- 弯曲刚度不足: 16号5052-H32铝板的弯曲刚度约为 降低 80% 与16号碳钢板相比,弹性位移与板材厚度的立方成反比(1/T³)。
- 设计补偿规则: 为了在用铝代替钢材时保持相同的刚度,设计人员需要将厚度增加至少 2 个规格尺寸(例如用 12 号铝代替 14 号钢)。
- 振动和固有频率: 轻质铝板对振动敏感,其共振频率低于同等规格的钢材。用于机箱的薄铝外壳需要在内部设置加强结构,以避免因风扇振动频率而产生声学鼓击。
- 合金选择参数: 部件屈服强度取决于标准材料的冶金完整性。 钣金加工中使用的材料从而在结构刚度和回火脆性之间取得平衡。
模具、冲压和成型考虑因素
在对折弯机模具和坯料放置进行某些调整以成型铝材时:
- 谷物方向意识: 为防止沿外半径方向出现拉伸裂纹,主弯曲线应始终垂直(横向)于卷材轧制纹理方向。平行于卷材纵向纹理方向的弯曲会导致6061-T6、5052-H32板材局部区域出现微裂纹。
- 批量生产冲压: 长时间连续冲压能够为合适的模具提供足够的流量。 冲压材料 表现出高应变塑性流动特性的材料。铝材模具的间隙应为材料厚度的10%至12%(每侧),以避免毛刺拉扯和咬合。
- 折弯机吨位: 铝需要大约 冲击力降低 40% 至 50%。 比钢材更坚固,但需要更大的V形模具开口以避免表面损伤。空气弯曲结构的设计与指定材料的机械性能相匹配。 金属弯曲材料。
- 弹簧差异: 16号厚度的铝材将具有 回弹角度为2°至4° 与低碳钢相比,铝的加工硬化系数为 1。铝和钢加工硬化作用的差异可以在我们的比较中找到。 铝板与钢板弯曲。
工程图纸标注尺寸时应该使用规格单位还是毫米单位?
工程图纸要求使用公制毫米 (mm) 或十进制英寸,而非量规标识,以避免代价高昂的制造误差。现行的几何尺寸和公差 (GD&T) 标准,例如 ASME Y14.5 和 ISO 2768-m,不接受量规作为有效的尺寸标注,因为量规没有标准化的单向公差。提供清晰明确的精确厚度至关重要。 钣金厚度公差 限制措施消除了供应商的歧义,并支持稳定的生产运行。
在尺寸公差方面 ASME Y14.5线性限度必须界定工件尺寸的允许范围,并标明可接受的工件尺寸限度。这就解释了为什么非正式限度不能用于检验认证。
工程图纸标注对比矩阵
|
调用方法 |
标准合规性 |
全球供应商可用性 |
容差边界控制 |
生产风险水平 |
|
计量整数 |
不合规 |
贫穷的 |
不受控制 |
关键风险 |
|
毫米(十进制) |
完全合规 |
普遍的 |
绝对 |
风险可忽略不计 |
|
十进制英寸 |
完全合规 |
缓和 |
高的 |
低风险 |
|
双公制 + 参考 |
完全合规 |
高的 |
高的 |
低风险 |
工程团队实用绘图标准
- 使用实小数进行建模: 对于 3D CAD 钣金属性,请始终使用实际的十进制值(例如 1.50 mm,而不是未经验证的整数)。CAD 中的值会影响展开图的生成和 DXF 文件的导出。如果将未经验证的实体模型 2.00 mm 与 14 Ga 标注关联,则展开图中将直接出现 0.10 mm 的误差。
- 在图纸注释中定义公差: 添加明确的公差块注释:
材料:1.50 ±0.08 mm 冷轧钢,符合 ASTM A1008 CS B 型标准 [16 Ga Ref]。明确的公差将覆盖标题栏中一般的公差。 - 国家一般容差: 在标题栏中直接引用全球生产标准,例如 通用公差:ISO 2768-m这将确保未标注尺寸的激光轮廓的公差为±0.20毫米,成型法兰的公差为±0.5°。
板材规格和厚度如何影响弯曲公差和回弹?
钣金厚度控制用于控制数控折弯机加工过程中的弯曲余量、零件弯曲公差和回弹校正。即使是微小的偏差 16号规格钢板中的0.1毫米 改变中性轴的位置,从而导致K因子发生变化,造成角度差异超过 1.5度精密高屈服强度成形需要根据材料厚度进行弯曲补偿调整和过弯修正。
中性轴物理学和K因子计算
在空气弯曲过程中,外侧弯曲区域被拉长,而内侧弯曲区域被压缩。中性轴被定义为完全没有应变的内层。
K因子定义:
中性轴深度(t)与材料总厚度(T)之比:
K = t / T
实用K因子:
由于压缩屈服强度高于拉伸塑性强度,空气弯曲过程中的弯曲半径通常介于 0.30 至 0.48 之间。随着内弯半径相对于板材厚度的减小,中性轴会更靠近内表面。
弯曲补偿 (BA) 公式:
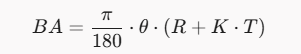
(其中 θ = 角度(度),R = 内半径,T = 已验证的物理厚度,K = 材料 K 系数)。
弯曲扣除(BD)的现实:
展开图是通过从翼缘长度之和中减去弯曲扣除量来确定的:
BD = 2 x (R + T) x tan(θ / 2) - BA
金属坯料厚度任何 0.10 毫米的变化都会影响切线退缩和弯曲补偿值,从而导致外法兰极限发生偏移。
厚度差异的影响:
如果图纸显示厚度为 1.52 毫米(16 号),但由于负轧制公差,进料金属板厚度为 1.40 毫米,那么在平坯中,每次弯曲将产生约 0.15 毫米的误差。
工程工具:
正确的平面坯料几何形状依赖于经验验证。 钣金弯曲中的K因子与我们标准化的方案结合使用时,可以防止尺寸漂移。 弯曲余量和K系数指南。
刀具选择和回弹补偿指南
随着金属板材厚度的减小(例如 20 Ga、22 Ga 等较高规格),R/T 比值增大,从而增加弹性回弹:
- 过度弯曲要求:
为了在 18 号 304 不锈钢上实现 90.0° 的真正弯曲角度,冲压弯曲需要额外弯曲约 87.5°,以补偿 2.5° 的回弹。当材料为弹簧硬化 301 不锈钢或回火铝时,额外弯曲角度约为 6.0°。
- V型模具选择规则:
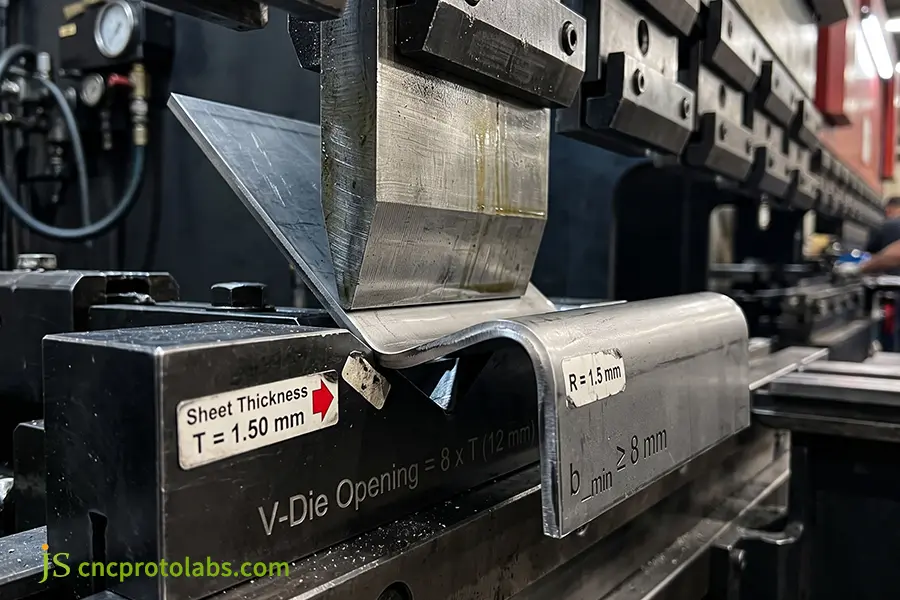
对于厚度不超过 3.0 毫米(11 号及以下)的板材,选择较小的 V 型模具开口宽度,等于 T 的 6 至 8 倍。对于厚度超过 3.0 毫米的板材,使用 T 的 8 至 10 倍。较小的 V 型模具(例如 T 的 4 倍)会增加吨位需求,从而导致磨损和冲头磨损。
- 最小法兰长度(bmin):
为避免纸张滑入模腔,bmin 应满足以下条件:
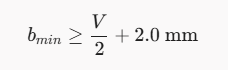
- 公差保证: 可靠的机器人单元设置需要严格遵守标准。 成型零件的弯曲公差此外,轻型底盘的制造需要专门的方法。 薄板的回弹和过度弯曲。
- 缺陷预防: 审核CAD模型中的板材公差可以解决上游原因。 弯曲缺陷和绘图精度 在操作员装载工具之前。
不确定您的CAD折弯余量对于轧制板材是否正确? 免费获取图纸审核服务 由JS Precision工程师撰写。
如何使用钣金厚度表来比较切割和成型工艺?
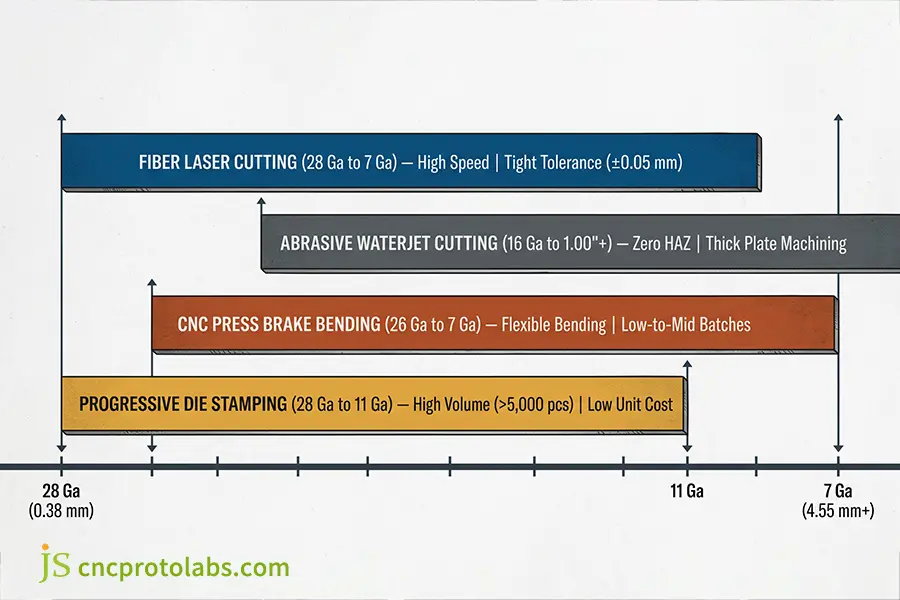
一个 金属板材厚度表 制造工程师可以根据材料厚度和生产量来确定应使用激光切割、水刀切割、折弯机弯曲还是冲压模具。对于较薄的材料(24 Ga 至 16 Ga),使用光纤激光切割或冲压模具可实现最高的切割速度和经济性。然而,对于较厚的材料(超过 10 Ga (3.5 mm) 且易受热变形),则可使用磨料水刀切割进行高效加工。
过程能力和量具选择矩阵
|
过程 |
厚度窗口 |
典型公差 |
最小洞/特征 |
经济的批量 |
核心技术权衡 |
|
光纤激光器 |
28 Ga 至 7 Ga |
±0.05 毫米至 ±0.12 毫米 |
D ≥ 1.0 x T |
1至5000个单位 |
10号钢板上存在轻微热影响区,需要氮气吹扫以获得干净的边缘 |
|
水刀 |
16 Ga 至 1.00"+ |
±0.08 毫米至 ±0.20 毫米 |
D ≥ 1.5 x T |
1至1000个单位 |
冷加工工艺,无热影响区,但薄板加工速度较慢 |
|
折弯机 |
26 Ga 至 7 Ga |
±0.15 毫米 / ±0.5° |
法兰 ≥ (V/2) + 2 mm |
1至2500个单位 |
灵活的零模具设置,手动循环时间 |
|
冲压 |
28 Ga 至 11 Ga |
±0.02 毫米至 ±0.08 毫米 |
D ≥ 1.0 x T |
5000+ 台 |
前期模具成本高,单位成本最低 |
按厚度划分的工艺选择指南
- 剖面计量学: 机械师在解决热锥度问题时,会权衡切削速度与已验证的数据。 激光切割与水刀切割的公差而高功率光学头则需要进行特定的调整。 激光切割薄板与厚板激光切割薄规格材料(20 Ga 至 16 Ga),线速度超过每分钟 40 米,并辅以氮气辅助。对于厚度超过 6.0 毫米的结构板,则采用磨料水刀切割,直至穿透重铸层。
- 确定盈亏平衡点: 生产量决定了经济平衡点。 弯曲与冲压而前期空白成本决定了资本分配比例。 冲压与激光切割对于零件设计具有局部特征(如百叶窗、压花和深压印)的情况,组合式转塔冲压/激光机允许一次操作设置。
- JS Precision 的内部能力: 我们在东莞的工厂配备了 30 kW 光纤激光器、带实时激光角度跟踪的数控折弯机和高速冲床,能够将定制钣金原型和批量生产的公差控制在 ±0.05 毫米以内。
每种金属板材规格的实际切割和精加工极限是什么?
针对不同厚度板材的加工意味着需要结合激光切割参数和后处理公差。例如:304 和 316 不锈钢或 5052 和 6061 铝板的切割焦距不同,所需的气体压力也不同,以确保无毛刺。此外,粉末涂层等表面处理工艺也会影响加工精度。 每个表面厚度为 0.05 毫米至 0.12 毫米 必须将这些因素考虑在弯曲规管件的最终组装尺寸中。
精密特征的激光切割设计规则
- 最小穿孔直径: 确保孔径等于或大于材料厚度 (D ≥ 1.0 x T)。对于 3.0 毫米(11 号规格)厚的材料,1.5 毫米的穿孔会产生过多的热量聚集,导致孔的圆周部分被吹掉,最终形成锥形圆柱体。
- 孔到边缘的间距: 孔与剪切边缘的最小距离应为 2.0 x T,与弯曲切线的最小距离应为 3.0 x T,以避免弯曲过程中孔发生伸长。如果孔必须靠近弯曲处,则应通过激光切割在孔和弯曲切线之间开一个中间泄压孔。
- 角部减压尺寸: 在 90° 角处,减压槽的尺寸应等于或大于金属板的厚度 (w ≥ T),以便超出弯曲切线,避免撕裂角部。
- 微型标签放置: 当在飞行光学激光平台上切割厚度介于 24 号和 18 号之间的薄金属板时,应使用微型定位片(宽度为 0.40 毫米至 0.60 毫米)。
- DFM最佳实践: 完美的穿孔几何形状始于验证。 激光切割设计指南 考虑了尖锐轮廓拐角处的热耗散。
不同合金的切削参数
- 不锈钢(304 与 316): 化学成分的差异导致氮气辅助气体表现出不同的行为 304不锈钢与316不锈钢激光切割 并抑制切割面上碳化铬的形成。20巴高压氮气冷却液态切缝,并在液态金属氧化之前将其吹走,从而形成可焊接的表面。
- 铝合金(5052 与 6061): 为避免产生油腻的浮渣,需要将 6061-T6 铝合金板材通过光学元件移入板材芯部(-1/3 x T)。请查看我们的光学元件配置。 5052 与 6061 铝激光切割采用高光束加速和小喷嘴直径(1.2 毫米至 1.5 毫米)来提高辅助气体速度,可以干净利落地切割 5052 铝材。
表面涂层堆积和装配余量
忽略表面处理层的厚度会导致零件组装时出现卡滞。机械设计师利用表面处理原理的物理指标来计算尺寸累积,并将电镀前的公差与标准定义进行比对。 什么是表面处理?:
- 粉末涂装: 每侧增加 0.050 毫米至 0.120 毫米(50 至 120 微米)的厚度。在 U 形槽支架中,粉末涂层会使腹板总厚度增加 0.24 毫米,从而减小滑动间隙。喷涂前,必须用硅胶塞保护内螺纹(PEM 螺母和螺纹挤压件)。
- 镀锌: 这是通过在每侧形成一层厚度为 0.005 毫米至 0.015 毫米(5 至 15 微米)的保护膜来实现的,从而保持紧固件和销钉的高精度。铬酸盐钝化层呈透明、黄色或黑色,覆盖在多孔锌镀层上,且不会改变任何尺寸。
- 阳极氧化(II型和III型): II型硫酸阳极氧化处理会增加0.010毫米至0.025毫米的厚度,而III型硬质阳极氧化处理的厚度为0.050毫米。加工高精度铰链销时,需要预先加工尺寸余量。
- 尺寸控制: 通过基于三维CAD建模的方法,可以防止因喷漆而导致的支架组件干涉。 弯曲部分尺寸的精加工效果。
JS Precision是如何通过修正钣金厚度图表来解决外壳卡滞问题的?
JS Precision 通过纠正缺陷,为一家欧洲电信 OEM 解决了关键的服务器机架外壳堵塞问题。 钣金厚度表 假设。客户的设计中使用了含糊不清的 14 号规格标注,由于轧制过程中存在超过 ±0.22 毫米的误差,这些标注容易出现偏差。JS Precision 使用了经认证的钢材。 2.00毫米厚冷轧钢 严格控制在±0.05毫米以内。
问题:19英寸货架的组装废品率高达14.8%
一家总部位于欧洲的电信设备制造公司在组装其19英寸高密度服务器机架时遇到了很多问题:
- 症状: 14.8% 的滑动式服务器机柜卡在了相应的导轨通道中。
- 生产问题: 生产线不得不停工 11 周,以便手工锉削和打磨零件。
- 原始二维图纸: 图纸使用了标注 14号冷轧钢 整体模块公差为±0.5毫米。
JS Precision 的根本原因分析
我们的高级质量保证工程团队对客户的设计包进行了审核,发现了以下三个根本原因:
- 不匹配材料标准: 客户在 CAD 设计中使用了标称厚度为 2.00 毫米的公制板材,但他们当地的采购团队订购了标称厚度为 1.90 毫米(0.0747 英寸)的 14 号 MSG 卷材。
- 轧制过程中的厚度公差: 标准 ASTM A568 商用钢的公差允许不同批次之间厚度变化为 1.75 毫米至 2.05 毫米。
- 折弯成型中的公差累积: 连续 7 个空气弯曲导致中性轴发生变化,造成通道宽度累积变化 ±0.85 毫米,远远超过了 0.30 毫米的总钢轨滑动公差。
JS精密工程解决方案
- 步骤 1:一致的指标标注: 我们删除了图纸上模糊的“14号规格”,并将零件标注为2.00毫米(+0.00/-0.05毫米)冷轧DC01钢。为了确保各批次钢材厚度的一致性,我们使用了预校准的冷轧钢板。
- 步骤 2:实验性 K 因子重新定义: 我们在实验室测试了薄板的精确屈服强度,并重新定义了K系数。 当 K = 0.42 时 使用精密的 12 毫米 V 型模具,并在 CAD 系统中调整平面坯料尺寸。将平面图案的切口移动 0.28 毫米,使塑性变形后的安装孔重新对齐。
- 步骤 3:激光角度校正(过程内): 我们将生产线转移到配备激光角度检测功能的数控折弯机上,该设备可自动校正冲头深度,从而实现 90.0° ± 0.25° 的折弯角度。这种角度跟踪工艺可以校正板材之间轻微的屈服强度差异。
- 步骤 4:粉末涂层补偿: 由于哑光黑色粉末涂层,我们将平面激光毛坯的滑块尺寸每侧调整了 0.10 毫米。
量化结果和长期价值
- 首次通过率(FPY): 增加 85.2%至99.6%无需停线或人工再制造。
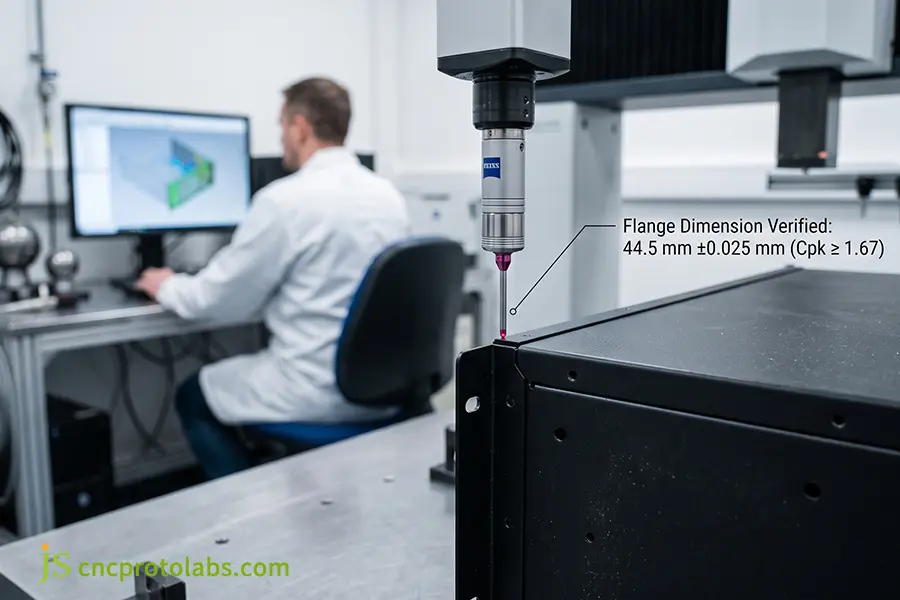
- 厚度一致性: 从 0.30 毫米的宽范围缩小到更窄的 ±0.025 毫米,从而实现了较高的工艺能力(Cpk ≥ 1.67)。
- 节省成本: 该原始设备制造商将装配周期时间缩短了 22%,每年可节省约 85,000 美元的保修索赔、废料和工厂返工费用。
- 质量认证: 所有生产批次均附有材料测试证书(MTC,符合 EN 10204 3.1 标准)和由蔡司实验室出具的完整 CMM 检测报告。
(数据来源:JS Precision内部质量工程案例报告#JSP-2025-EN084,电信机架项目)。
结论
使用钣金厚度规格表可以确保几何形状的精确性,避免装配碰撞,并降低采购成本。随着制造业采用公制尺寸,将规格尺寸与毫米级厚度公差关联起来已成为工程图纸中的常见做法。高产量生产依赖于精度。 金属弯曲服务 为了消除角度回弹误差,而紧凑的轮廓和穿孔则需要校准。 激光切割服务 为了获得干净、无毛刺的边缘。
通过以下方式验证您的钣金设计和轧制公差: 提交您的CAD文件和二维图纸 在 JS Precision,我们的工程师会在 12 小时内提供即时的 DFM 审核和工厂直销价格。立即获取工厂报价和公差审核,或与钣金专家沟通,确保完美适配。

常见问题解答
16号规格对于不同金属来说,分别等于多少毫米和英寸?
根据标准制造规范,16号规格的钢材厚度为:碳钢0.0598英寸(1.52毫米),不锈钢0.0625英寸(1.59毫米),铝0.0508英寸(1.29毫米)。由于规格的标准厚度取决于材料的密度和以往的轧制工艺,因此不同合金的16号规格厚度不会完全相同。在产品设计过程中,务必参考特定材料的厚度换算表。
如何在车间准确测量金属薄板的厚度?
可以使用高精度数字外径千分尺或超声波测厚仪测量金属薄板的厚度,而无需使用游标卡尺。测量时,务必距离切割后的金属板边缘至少 25 毫米,以避免因剪切毛刺或激光熔渣造成的读数误差。测量厚度前,请确保金属表面清洁。
标称厚度与实际交付厚度是否相同?
不,由于轧机根据 ASTM 和 ISO 规范规定的公差,交付的金属板材很少能与标称厚度完全一致。商用板材允许存在正负公差,通常范围为 ±0.003 至 ±0.008 英寸(±0.08 至 ±0.20 毫米)。对于需要严格滑动公差的高精度加工项目,必须在加工图纸上明确指定定制的冷轧公差范围。
材料厚度如何影响激光切割质量和交货时间?
材料厚度对激光切割速度、切边角度和穿孔时间起着至关重要的作用。较薄的材料(16至22号)可以快速加工,并可使用氮气辅助气体以获得干净的边缘,避免氧化层的形成。而较厚的材料(10号及以下)则应缓慢加工,并提高激光功率,同时使用氧气辅助气体,以避免氧化层的形成。
为什么镀锌钢板比相同规格的普通冷轧钢板更厚?
镀锌钢板明显更厚,因为其标称厚度包含了钢芯基材和双面的锌保护层。例如,根据 ASTM A653 标准,16 号镀锌钢板的厚度约为 0.0635 英寸(1.61 毫米),而 16 号未镀锌冷轧钢板的厚度为 0.0598 英寸(1.52 毫米)。
在询价图纸中应如何标明板材厚度才能获得最准确的报价?
为确保准确的制造报价,请在零件图纸上标注以毫米为单位的绝对公制尺寸,并附上符合 ISO 2768-m 标准的公差范围,而不是使用通用规格编号。例如,请标注“2.00 ±0.10 mm 冷轧钢”,而不是“14 Ga”。这种清晰明了的标注方式可以避免供应商的理解错误,确保原材料成本透明,并加快报价响应速度。
JS Precision公司可以自行加工哪些规格和厚度的金属薄板?
JS Precision 可定制加工各种厚度的钣金件,从超薄的 30 号(0.3 毫米)箔材到厚重的 3 号(6.0 毫米)钢板,以及厚度达 25 毫米的板材异型加工。我们位于东莞的工厂配备了先进的数控冲床、30 千瓦光纤激光器和高精度折弯机,能够为全球工业客户提供高达 ±0.05 毫米的严格公差。
定制钣金零件的典型交货时间和报价流程是什么?
JS Precision 在收到您的 3D CAD 模型(STEP/IGES 格式)和 2D 图纸后,将在 12 至 24 小时内提供全面的 DFM 分析和正式报价。快速钣金原型制作通常在 3 至 5 个工作日内发货,而小批量生产则在 2 至 3 周内完成,并提供完整的材料认证和 CMM 检测文件。
资源

