 日本語



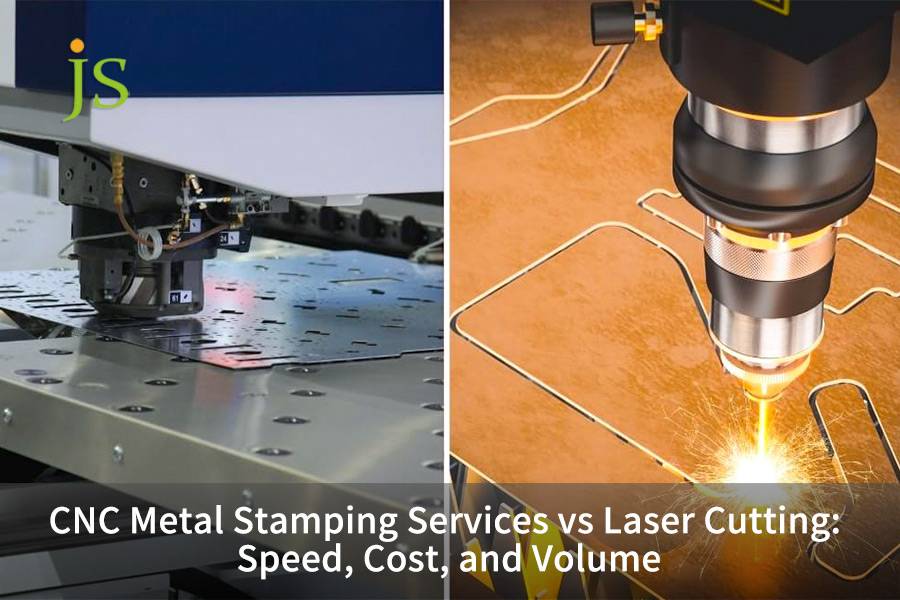

金属スタンピングとレーザー切断: プロトタイプおよび 3,000 個未満の少量の場合はレーザー切断を選択し、5,000 ~ 10,000 個を超える大量の場合は CNC スタンピングを選択して、単価を 60% ~ 82% 削減します。レーザー切断は、金型コストゼロ、24 時間の納期、設計の柔軟性を提供します。スタンピングは高い材料利用率 (80% ~ 92%) と 0.1 ~ 1.5 秒のピースあたりのサイクル時間を実現します。部品の 3D 特性と年間要件に基づいて選択する必要があります。
主要な決定マトリックス: 金属スタンピングとレーザー切断
|
評価次元 |
CNC金属スタンピング |
ファイバーレーザー切断 |
最適なプロセス選択のアドバイス |
|---|---|---|---|
|
工具投資 |
初期費用が高い ($3,500 – $45,000+) |
工具コストゼロ(CAD/CAM プログラミングのみ) |
プロトタイピングおよび頻繁な設計変更用のレーザー |
|
最初の商品のリードタイム |
3~8週間(金型製作、ワイヤー放電加工、試行) |
切断スケジュールには 24 ~ 48 時間かかります |
緊急配送または小ロット向けのレーザー |
|
1個あたりの生産サイクル |
ほとんどの部品では 0.1 ~ 0.3 秒 (200 ~ 600 SPM)。非常に大きな部品の場合は最大 1.5 秒。 |
15 ~ 90 秒 (輪郭と厚さによって異なります) |
年間需要5,000個以上のスタンピング |
|
材料の利用 |
80% ~ 92% (コイル精度ネスティング) |
65% ~ 80% (切り溝と間隔のあるシート) |
貴金属および反射金属のスタンピング |
|
シート厚さの能力 |
0.1mm~6.0mm |
0.5mm~25.0mm以上 |
厚さ > 6.0 mm のレーザー (フォーミングなし) |
|
幾何学的成形 |
絞り加工、フランジ加工、エンボス加工、ルーバーを 1 つの金型で実現 |
2D 輪郭のみ (二次成形が必要) |
複雑な 3D 構造のスタンピング |
によるとISO 9013:2017 、熱切断分類により、レーザー切断部品の寸法公差が定義され、さまざまな厚さ範囲にわたる品質管理が保証されます。
JS Precision 2025 ~ 2026 プロジェクト データベース (1,200 以上のプロジェクト) に基づいて、この表の速度とコストの割合は、スタンピングとレーザー切断の実際の生産ベンチマークを反映しています。
CNC 金属スタンピング サービスとレーザー切断の速度はどのように異なりますか?
生産速度の評価は、初期準備期間と継続的な量産サイクルの 2 つのフェーズに分割する必要があります。ファイバーレーザー切断カビの発生しない特性により、 5 ~ 30 分以内にセットアップを完了し、24 時間の配達を実現します。安定した量産段階では、CNC 金属スタンピング サービスは、毎分 200 ~ 600 ストローク (SPM) のプレス速度で、レーザー切断の 20 ~ 50 倍の単一部品の生産速度を達成します。
初期準備期間の比較
- ファイバーレーザー切断は金型を使用せず、CNC マシンが CAD データでプログラムされると製造を開始できます。セットアップ時間はわずか約 5 ~ 30 分で、最初の製品は 24 時間で完成します。
- ツーリングのリードタイムには、金型の設計、スローワイヤー EDM 切断、組み立て、および試用が含まれており、最初の部品は 3 ~ 8 週間後にしか生産できません。
- 納期が厳しい場合や設計変更が頻繁にある場合は、レーザー切断が最も早いオプションです。
高反射率材料の加工における量産サイクルタイムとパフォーマンス
- レーザー切断速度は主に、プロファイルの長さとワークピースの厚さによって制限されます。 1.0 mm ステンレス鋼の直線切断では 35 ~ 45 m/min を達成できますが、高密度の微細穴アレイの加工では、機械が頻繁に加減速するため、全体のサイクル タイムは 15 ~ 90 秒/枚に延長されます。
- 真鍮のレーザー切断は、反射率の高い真鍮はビームを反射して光学系に戻し、レンズに損傷を与える可能性があるため、困難なプロセスです。また、板厚が3.0mmを超えると下切刃にノロが発生しやすくなります。しかし、CNC スタンピングは、熱応力の影響を受けることなく、真鍮に対して一定の高速速度を維持します。
JS Precision の 1,200 以上のプロジェクト データベースに基づくと、3.0 mm 未満の微細穴アレイの場合、パンチングはレーザー切断より 15 ~ 20 倍高速です。
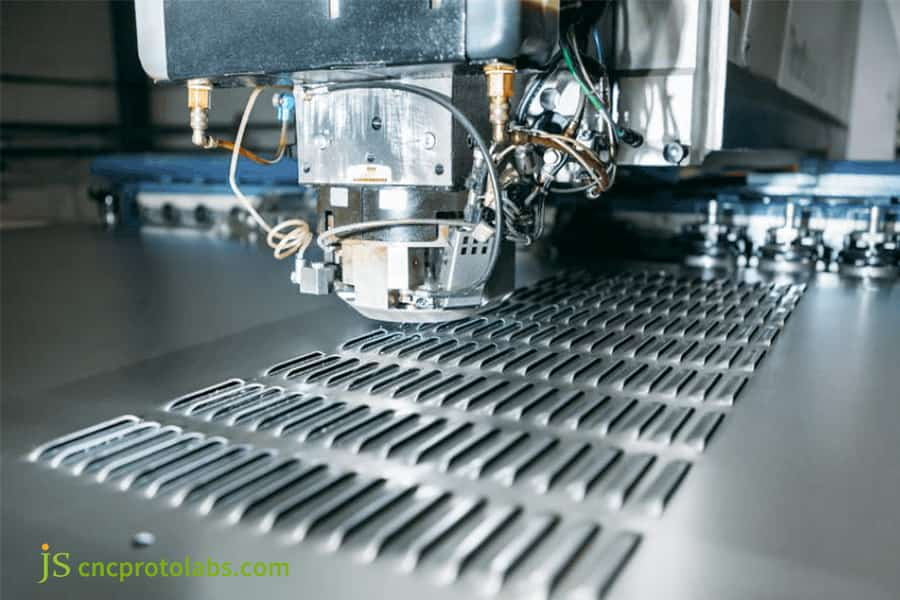
図 1: 金属シートにスロットを作成するレーザー切断機。
スタンピングとレーザー切断のコストでは、生産量に対してどちらが安いですか?
スタンピングとレーザー切断のコストは、総数量と 1 個あたりの加工時間によって決まります。最大 3,000 個の試作および小バッチ生産段階では、レーザー切断は工具投資ゼロとジャストインタイムのスケジュールにより総コストを削減します。ただし、注文サイズが 5,000 ~ 10,000 個を超えると、85% 以上の材料使用率と非常に短いスタンピング サイクルを達成するコイル順送金型を備えた大量金属スタンピング サービスにより、 1 個あたりの製造コストを 60% ~ 80% 削減できます。
総費用の内訳
- スタンピングとレーザー切断のコストの違いの計算は、個別に行う必要があります。レーザー切断の総コストには、機械の時間料金、アシストガスの使用量、二次バリ取り作業、およびスクラップの損失が含まれます (スクラップ率: 20% ~ 35%)。
- 全体として、プレス加工の製作費構成には、金型開発費、コイル材料費(歩留まり85%~92%)、1秒あたりのプレス時間、金型メンテナンス費が含まれます。
- 工具コストは、レーザー切断と比較した個数あたりの節約額に総数量を乗じて、金型投資をカバーすることで回収されます (Society of Manufacturing Engineers、2024)。
バッチ変換の重要性とコストはしご
|
バッチ数量 |
レーザー切断の単価 (USD) |
レーザーの総コスト (USD) |
スタンピング単価 (USD) |
スタンピング総コスト (USD) |
|---|---|---|---|---|
|
500 |
$4.20 |
2,100ドル |
$12.50 |
6,250ドル |
|
3,000 |
$3.80 |
11,400ドル |
$4.00 |
12,000ドル |
|
10,000 |
$3.40 |
34,000ドル |
$1.10 |
11,000ドル |
|
50,000 |
$3.10 |
155,000ドル |
$0.55 |
27,500ドル |
によると、製造技術者協会 (SME) 、製造工学、Vol. 62、No. 3 (2024)、42 ~ 45 ページによると、一般的な 1.0 ~ 2.5 mm の板金部品の損益分岐点は 3,500 ~ 5,000 個の間に収まります。
部品の加工コストを計算していますか?代表的な部品の無料コスト比較分析については、今すぐ JS Precision にお問い合わせください。図面とバッチサイズに基づいて段階的な価格プランを提供します。
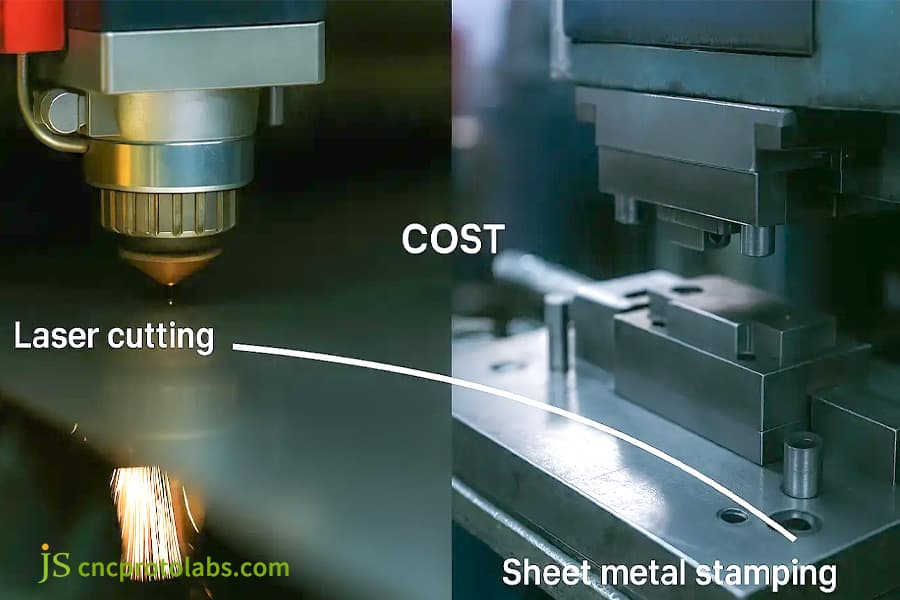
図 2: レーザー切断と板金プレスのコストの比較。
レーザー切断とスタンピングの比較では、どちらがより優れたエッジ品質と精度を実現しますか?
レーザー切断とスタンピング精度を比較すると、ファイバーレーザー切断は 2 次元平面輪郭上で±0.05 mm ~ ±0.1 mm の直線公差を安定して維持でき、物理的なパンチング応力がありません。一方、精密スタンピングでは、主流の国際的な金属スタンピング プレス メーカー (AIDA やアマダなど) が製造した高剛性スタンピング プレスを使用すると、穴の位置と形状公差 ±0.02 mm を達成できますが、部品の断面には、つぶれたコーナー、明るいせん断帯、破断帯、および微細なバリの 4 層の微細構造が現れます。
顕微鏡による断面質量の比較
- レーザー切断の HAZ (熱影響部) は通常、約 0.05 ~ 0.15 mm 以内に留まります。カットは機械的ストレスを受けませんが、表面に非常に微妙な酸化物の色が生じることがあります。
- スタンピングエッジ断面の微細構造は、基本的に材料を 4 つの領域 (潰れたコーナー、明るいせん断バンド、破壊バンド、およびバリ) に分割します。平均的なスタンピングせん断バンドは30% ~ 40% ですが、精密スタンピングでは85% ~ 90%に達する場合もあります。
- 高い平坦性と局所的な硬化のないエッジが必要な平板の場合は、レーザー切断の方が良い選択肢です。逆に、スタンピングは、大量のバッチで正確な面取りや均一な穴の位置が必要な構造部品に適しています。
高精度のアプリケーションシナリオと機器エンティティ
- 優れた技術によるクローズド型ダブルクランクシャフトメカニカルプレス金属スタンピングプレスメーカーAIDA や Amada などの穴位置精度は ±0.02 mm 以内で、金型の寿命全体にわたって変化しません。
- JS Precision の現場データによると、レーザー カットの 3D フィーチャには依然として複数の曲げとリベット留め作業が必要であり、これらの誤差は公差が約 ±0.3 mm まで累積する可能性があることを示しています。それでも、順送金型スタンピングは、アセンブリ基準の均一性に関してはるかに優れた結果をもたらします ( CpK ≥ 1.67 )。
CNC 金属スタンピングでは、レーザー切断ではできない複雑な 3D 形状を処理できるのはなぜですか?
金属スタンピングとレーザー切断の重要な境界線は、幾何学的寸法を形成できるかどうかにあります。ファイバーレーザー切断は基本的に 2D 輪郭分離プロセスであり、1 回の操作で 3D 形状 (軸方向の変位) を作成することはできません。一方、CNC 金属スタンピング サービスでは、絞り加工、エンボス加工、フランジ加工、ルーバー加工、ねじリベット留めなどのさまざまな 3 次元成形機能を 1 つの順送金型に統合できます。
多段階の個別プロセスと統合された順送金型
- レーザー ソリューションを 3 ~ 4 つの個別のステップ (切断、CNC 曲げ、パンチング/タッピング) に分割すると、全体の位置決め精度が ±0.3 mm に低下し、部品の処理コストが増加します。
- CNC 金属スタンピング サービスを利用すると、すべての表面フィーチャを1 つの順送金型でわずか 0.5 秒で形成できるため、寸法のばらつきが軽減されます。
- レーザー切断だけでは軸方向のフィーチャーを作成することはできません。単一の順送金型ストローク張り出し・フランジ加工・リブ成形を同時に実現張り出し・フランジ加工・リブ成形などの三次元加工を同時に実現します。
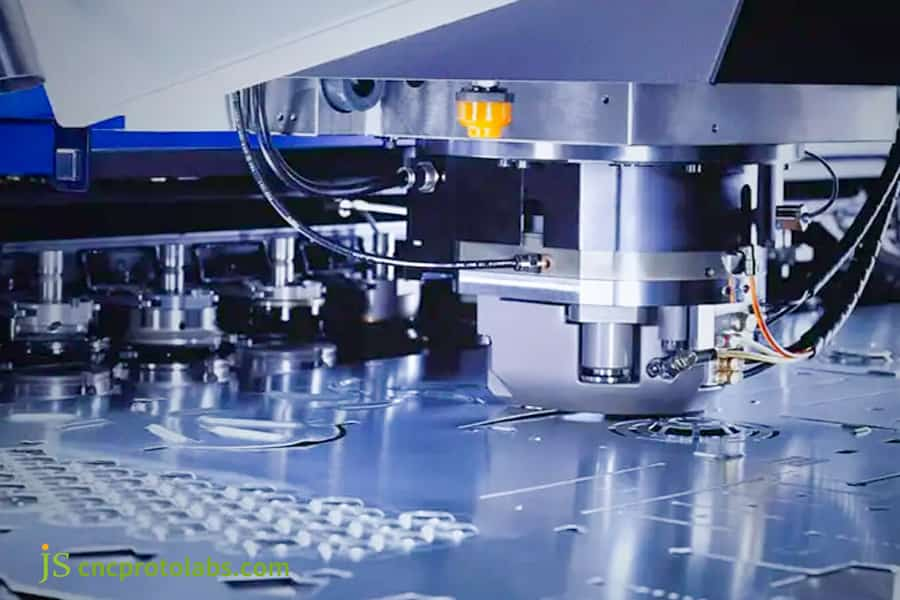
図 3: 複雑な形状を打ち抜く CNC 金属プレス機。
大量生産向けの大量金属スタンピングサービスを定義する技術基準は何ですか?
適格な大量スタンピングプロバイダーの重要な指標は、順送金型の社内金型設計および製造能力、プレストン数範囲 (45T ~ 800T) 、および金型内品質監視システムです。主流の金属スタンピング プレス メーカーが製造したクローズド タイプのダブル クランクシャフト プレスとサーボ プレスを、金型内光電オーバーラップ防止センサーと組み合わせることで、金型が1,000,000 ストロークを超えて連続稼働した場合でも、限界寸法の変動を Cp ≥ 1.33 以内に確実に制御できます。
金型材質と送り精度
- のために大量のスタンピングツールTD (熱拡散) コーティングまたは PVD チタンメッキを施した DC53 または SKD11 鋼、最大500,000 ~ 1,000,000 ストロークの耐用年数を実現。一方、超硬ダイスの耐用年数は 3,000,000 ストロークを超えています。
- サーボフィーダのピッチ調整精度は±0.005mm。自動マイクロスプレー潤滑システムにより、ストリップの安定した走行と供給を維持します。
- 金型の設計では、スラグの引き込みを抑制する必要があります。くぼみやスラグ抜けの欠陥は、インダイのリアルタイムセンサーによって排除されます。
品質管理と継続的なコスト削減
- クローズドタイプのダブルクランクシャフトパンチプレスおよびサーボパンチプレスを高速で100万パンチ以上稼働し続けた場合、限界寸法はCp≧1.33の加工能力を維持します。
- 製品のトレーサビリティ要件を満たすために、JS プレシジョンでは量産時に SPC (統計的工程管理) を利用しています。
- 金型内自己検査と自動スクラップ分離により、 24時間365日の無人生産が可能となり、ユニット当たりのコスト削減にも貢献します。
大量のプレス加工サプライヤーの能力と品質システムを評価していますか? JS Precision に問い合わせて、45T ~ 800T のプレス クラスターと金型内モニタリング システムについて学び、無料の能力評価レポートを入手してください。
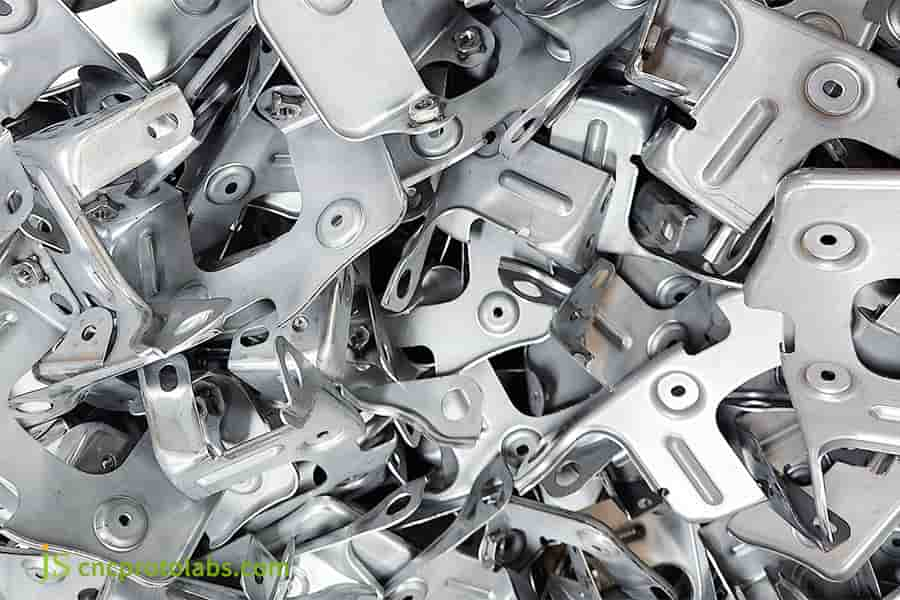
図 4: 大量の金属プレス部品の山。
JS Precision は、レーザー プロトタイピングからスタンピング スケールまで、カスタム真鍮シールド缶をどのように設計しましたか?
自動車顧客向けに厚さ 0.3 mm の C2680 真鍮センサー シールドを製造するプロジェクトでは、 JSプレシジョン段階的なエンジニアリング実装アプローチを採用しました。研究開発段階では、ファイバーレーザー切断を使用して、24 時間以内に組み立て検証を完了しました。年間需要が 150,000 個に増加したとき、 10 ステーションの精密順送金型による大量金属スタンピング サービスが導入され、1 個あたりの総製造コストの 78.5% 削減を達成しました。
お客様の問題と技術的な問題点
厚さはわずか 0.3 mm で、シールドには12 個の 0.4 mm の微細穴と端の周りに小さなフランジ付きの爪があり、構造が非常に変形しやすくなっています。
レーザー切断サービスに依存した量産の初期段階では、真鍮の高い反射率により歩留まりが 71% に低下し、過度の熱応力により微細穴が金属でカールしてしまいました。手動バリ取りにより、単価は1.85 ドルに上昇しました。月間スループットは、顧客の 1 日あたりの要件に到達できませんでした。
JS プレシジョン ソリューション
- DFM の最適化:当社のエンジニアリング チームは、応力集中のリスクを完全に軽減するために、穴のエッジの距離をわずか 0.05 mm 調整しました。
- プロトタイプの検証:高純度アルゴン保護を備えた自動調整短パルス レーザーにより、200 個の試作アセンブリの製造に成功しました。
- 量産の実装: 10 ステーションのダイには、ASP-23 粉末冶金 HSS パンチと超硬合金インサートが使用され、高速空気圧スタンピングプレス。
失敗とパラメータの反復から学んだ教訓
T1型プレスの初回試運転では、圧延黄銅の異方性により、フランジ爪のスプリングバックが公差0.08mmを超えてしまいました。
金型を再切断する代わりに、JS Precision は CAE 成形シミュレーションを使用し、ストリップのレイアウトを圧延方向に対して 45° 回転させ、ステーション 4 に修正とプレプレス成形ステップを追加して、スプリングバックの問題を完全に解決しました。
最終結果と定量的なメリット
|
KPI |
レーザー切断(初期) |
順送金型スタンピング (最終) |
|---|---|---|
|
単価 (USD) |
$1.85 |
$0.39 |
|
歩留まり率 |
71% |
99.4% |
|
毎日の生産量 |
5,000個 |
80,000個 |
|
CP K |
— |
1.74 |
JS Precision Internal Project File #QC-2025-BR09 によると、このケーススタディのすべての KPI データは、プロトタイプのレーザー切断から最終的な順送金型スタンピングのスケールアップまでの検証済みの生産記録を反映しています。
部品にも反射率の高い材料が使用されていますか? 複雑なシート成形困難は?すぐに JS Precision に連絡して、無料の DFM 評価とスタンピング生産計画のために図面を提出してください。真鍮製シールド ケース プロジェクトの経験を活かし、単体コストを 78% 以上削減するお手伝いをいたします。
エンジニアリング上の意思決定マトリックス: プロジェクトでスタンピングとレーザー切断のどちらを選択するか?
金属スタンピングとレーザー切断のプロセス選択戦略を開発するには、年間総生産量、設計凍結状態、シートメタルの厚さ、3D 成形フィーチャー要件、および公差ゾーン要件の 5 つのエンジニアリング指標で構成される決定パスに従う必要があります。部品に 3D 成形機能が含まれており、年間需要が 5,000 個以上で安定している場合、スタンピングは、寸法の一貫性とスタンピングとレーザー切断のコストのバランスをとる最適なプロセス ルートです。
5 段階のプロジェクト決定パス:
- 生産バッチ計画:注文サイズが 1,000 個未満の場合は、ファイバーレーザー切断で生産できます。注文サイズが 1,000 ~ 5,000 個の場合は、レーザー切断と簡単な金型または CNC 曲げで製造できます。 5,000 個を超える注文サイズは、通常、順送金型スタンピングに送られます。
- 幾何学的特徴の決定:成形の必要のない平坦な 2D 部品にはレーザー切断を使用し、フランジ加工、深絞り、彫刻、エンボス加工などの 3D ディテールを持つ部品にはスタンピングを使用します。
- 設計変更の評価:研究開発チームがまだ反復を行っており、設計は四半期ごとに変更される可能性があるため、レーザー切断は正しい選択です。ただし、エンジニアリング部門が正式に図面を凍結した後は、スタンピングが頼りになるオプションです。
- 材料厚さ判定:板厚6.0mmを超える構造部品の製造にはレーザー切断が適しています。高速スタンピングにより薄板(厚さ0.1~3.0mm )の量産が可能です。
- 断面品質要件: HAZ が厳しく禁止されており、エッジが 100% 垂直でなければならない場合は、スタンピング (ファイン ブランキング) を選択してください。バリは許容されないが、非常に小さな HAZ が許容される場合は、窒素支援レーザー切断が推奨されます。パンチングバリは使用できません。非常に小さな熱影響ゾーンは許容され、窒素を使用したレーザー切断が推奨される方法です。
|
意思決定の次元 |
状態 |
推奨プロセス |
|---|---|---|
|
年間数量 |
1,000 個未満 |
ファイバーレーザー切断 |
|
年間数量 |
1,000~5,000個 |
レーザー + 簡易金型 / CNC 曲げ |
|
年間数量 |
>5,000 個 |
順送金型スタンピング |
|
幾何学的特徴 |
純粋な 2D、フォーミングなし |
ファイバーレーザー切断 |
|
幾何学的特徴 |
絞り加工、フランジ加工、エンボス加工 |
CNC スタンピングが必要 |
|
設計の反復 |
頻繁な変更(研究開発段階) |
ファイバーレーザー切断 |
|
設計の反復 |
設計凍結が確認された |
スタンピング |
|
シートの厚さ |
>6.0 mm 構造部品 |
ファイバーレーザー切断 |
|
シートの厚さ |
0.1 ~ 3.0 mm、大容量 |
高速スタンピング |
|
セクションの品質 |
HAZなし、垂直エッジ |
スタンピング(ファインブランキング) |
|
セクションの品質 |
バリがなく、軽度のHAZは許容可能 |
窒素を使用したレーザー |
JS Precision 2025 ~ 2026 プロジェクト データベース (1,200 以上のプロジェクト) に基づいて、上記の 5 段階の選択基準は、スタンピングおよびレーザー切断に関する 800 以上のエンジニアリング コンサルテーションを通じて検証されています。
プロジェクトの開始段階でのプロセスのルートが不明ですか?すぐに上記の5段階判定表と照らし合わせてセルフチェックを行い、図面をJSプレシジョンにお送りいただくと無料でDFM解析が受けられます。明確なプロセス選択の提案を提供します。
よくある質問
Q1: レーザー切断プロトタイピングに使用された CAD ファイルは、プレス金型の製造に直接利用できますか?
いいえ、直接適用することはできません。通常は DFM の適応が必要です。レーザー切断では 2D 輪郭補正のみが適用されます。スタンピング金型では、ブランキング クリアランス、シートのスプリングバック補正、およびストリップのオーバーラップ寸法も考慮する必要があります。 JS Precision は、プロセス開発と公差の最適化を 24 時間以内に完了できます。
Q2: 真鍮や銅の部品を加工する場合、レーザー切断とスタンピングのどちらのプロセスがよりコスト効率が高くなりますか?
3,000 個未満の小規模バッチの場合、反射防止レーザー切断の方が全体的なコストが低くなります。 3,000 個を超えるバッチの場合、スタンピングにより費用対効果が大幅に向上します。銅は高価ですが、スタンピング加工により88%以上のコイル利用率を達成し、熱影響部の酸化欠陥を回避します。
Q3: スタンピング工具のコストは通常どのくらいの生産量で償却および回収できますか?
一般に、部品あたりのコスト削減により、典型的な 1.0 ~ 2.5 mm の板金部品の金型コストは3,000 ~ 5,000 個の間で償却されることが予想されます。正確なポイントは部品の複雑さによって異なります (複雑な部品の場合は約 2,000、平座金の場合は約 8,000)。
Q4: 金属スタンピングによるエッジのバリやせん断領域は、最終製品の組み立てに影響しますか?
通常、スタンピング中に形成されるバリは、日常的な組み立てに支障をきたさないように、材料の厚さの 5% に抑えられます。自動車エレクトロニクスや高精度医療機器など、非常に厳しい公差基準を満たすには、精密スタンピングを適用して 90% のせん断バンドを生成するか、インダイコイニングにより、部品が取り出し時に組立公差を確実に満たすようにすることができます。
Q5: 将来的に部品設計に若干の変更が生じる可能性がある場合、ツーリングとレーザー切断のどちらを選択すべきですか?
移行的なアプローチをお勧めします。設計が最終決定する前に、ファイバーレーザー切断を使用して小ロットの試作と組み立ての検証を行います。形状が固定された後、量産用の超硬順送金型に切り替えます。これにより、金型の修正コストが回避され、量産時の低単価が確保されます。
Q6: JS Precision から金属スタンピングとレーザー切断の比較見積もりを入手するにはどうすればよいですか?
3D モデルと 2D 設計図面をアップロードしますJS Precision Web サイトの問い合わせチャネルに、推定年間需要と材料グレードを明記してください。当社のエンジニアリングチームは、レーザー試作サイクル、金型予算、プレス量産コストを含む明確な見積もりを12 時間以内に提供します。
Q7: 金属プレス金型の一般的な寿命はどれくらいですか? 将来のメンテナンス費用は誰が負担しますか?
SKD11 または DC53 順送ダイスは500,000 ~ 1,000,000 スタンピング サイクルに耐えることができますが、超硬ダイスは 3,000,000 スタンピング サイクルをはるかに上回ります。お客様は初期工具費用のみを負担します。 JS Precision は、プログラムの存続期間中、検査、メンテナンス、部品交換、再研磨を行います。
Q8: レーザー切断で達成可能な最小穴直径と材料厚さの比 (アスペクト比) はどれくらいですか?
ファイバーレーザーでは通常、穴の直径と材料の厚さの比率が1:1 以上である必要があります。 0.8 mm より小さい穴は、熱アブレーションによる欠陥が発生しやすくなります。微細穴パンチを使用した CNC スタンピングにより、穴壁にスラグが発生することなく、1.0 mm のステンレス鋼に安定した 0.3 mm の穴が形成されます。
まとめ
精密板金製造において、ファイバーレーザー切断と CNC 金属スタンピングは対立する技術ではなく、製品ライフサイクルのさまざまな段階で補完的なプロセスです。レーザー切断は、金型への投資がゼロで、セットアップ時間が非常に短く、柔軟性が高いため、プロトタイプの開発、頻繁な修正、および迅速な小バッチ納品に適したソリューションとなっています。一方、CNC 金属スタンピングは、1 個あたりの超高速サイクル タイム (200 ~ 600 SPM)、極めて低い限界コスト、複雑な 3D フィーチャーを一体的に形成する能力など、大量生産における包括的な能力を実証します。プロセスを切り替える量のしきい値を明確に定義し、材料特性をプロセスに適合させることは、品質とコストにとって非常に重要です。
新しいプロジェクトに適切なプロセスを選択するのに苦労していますか? それとも既存のレーザーカット部品の高コストに直面していますか?今すぐ JS Precision Industrial Engineering チームにお問い合わせください。単に部品の CAD 図面をアップロードするバッチ要件を指定すると、当社の上級エンジニアが無料の DFM 製造可能性分析、材料ネスティング最適化計画、スタンピングとレーザー切断の正確なコスト比較レポートを 12 時間以内に提供し、製品を迅速かつ低コストで市場に投入できるように支援します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

