日本語


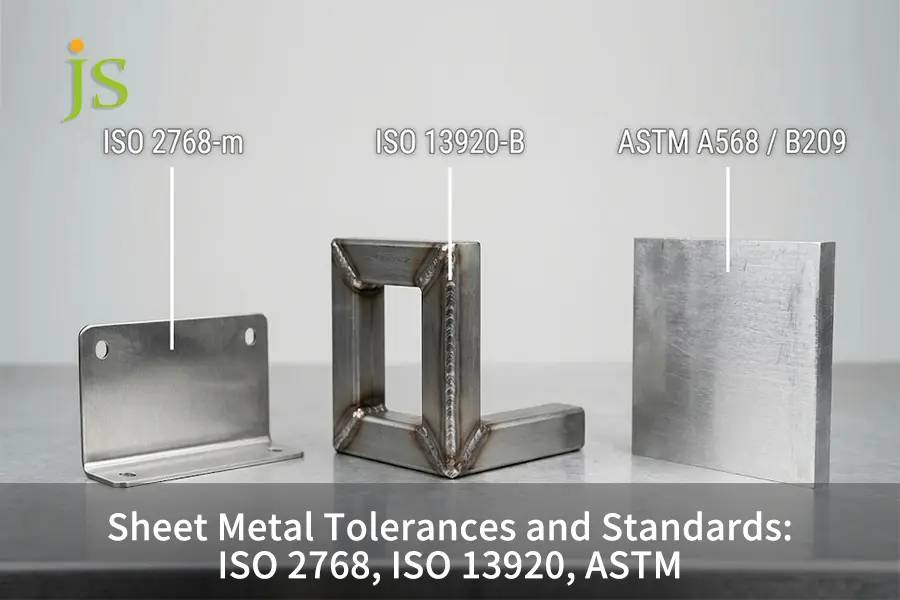
標準 板金公差 レーザー切断および成形における精度は、以下の3つの仕様に基づき、±0.1 mmから±0.5 mmの範囲となる。
- ISO 2768-1: 2Dレーザー切断および打ち抜き加工における一般的な直線公差および角度公差を規定するものであり、クラスmは工場の基本仕様である。
- ISO 13920: 溶接された板金アセンブリを対象とし、一般的な切断公差では対応できない溶接収縮や熱による反りを考慮に入れています。
- ASTM A568 / B209: 鋼材およびアルミニウム材の圧延厚さを対象とし、プレスブレーキによる曲げ加工の減算に直接影響するゲージ公差を管理します。
許容制限は、最終的な品質境界を定義します 板金加工1 つの大まかなコールアウトを適用すると、 ISO 2768-1規格 図面全体に対して、組み立て時の嵌合不良や単価の上昇につながる。これは、展開図の制限がプレスブレーキのスプリングバック、溶接収縮、および原材料コイルのゲージのばらつきを無視しているためである。
板金公差規格の概要(クイックリファレンス)
各製造工程ごとに公差を設定します。2D切断および単純な曲げ加工についてはISO 2768-m、溶接フレームについてはISO 13920 BまたはC、生板の厚さ公差についてはASTM A568/B209を適用します。また、曲げ部周辺の重要な取付穴にはGD&T公差のみを適用します。
| 規格/仕様 | 管理対象機能 | 共通グレード | 標準的な直線公差(30~120mm) | 主要な死角/故障リスク |
| ISO 2768-1 | 2Dレーザーカットおよびパンチング加工されたプロファイル | クラスm(中級) | ±0.30 mm | プレスブレーキのスプリングバックや溶接収縮は制御しません |
| ISO 13920 | 溶接された板金製のフレームとハウジング | クラスB/C | ±2.0 mm~±4.0 mm | 溶接ビード表面の欠陥は除く(ISO 5817で規定)。 |
| ASTM A568 / B209 | 鋼材、ステンレス鋼、アルミニウムの原材料 | スタンダードミル | ±0.08 mm~±0.15 mm(2 mm厚シート) | ゲージ番号は公称値であり、コイルごとに厚みが異なります。 |
| 明示的なGD&T表記 | 曲げ線に沿った重要な取り付け穴 | カスタムプリント | ±0.05 mm~±0.10 mm | 機能しないフランジに適用すると、単位コストが2倍になる |
ISO 2768一般公差は、板金加工において何を規制するのでしょうか?
ISO 2768 の一般公差は、板金部品において個別に指定されていない直線寸法、角度寸法、および基本形状寸法に適用されます。ISO 2768-m は製造現場の基準となります(小形状の公差は ±0.1 mm、中形状の公差は ±0.3 mm、短い曲げの公差は ±1°)。ISO 2768-1 は、プレス加工によって金属の結晶粒が変形するため、1 面のみに限定される 2D レーザー切断またはパンチ加工部品のみを対象としています。
ISO 2768-1 線形クラスと角度クラスの解説
ISO 2768-1では、線形公差と角度公差の4つのクラスを定義しています。 f(細目)、m(中目)、c(粗目)、v(極粗目)。
- クラスm(中級): 世界中の板金加工工場における普遍的な基準。
- クラスf(軽微): 薄板材への精密な2Dレーザーカット輪郭加工や、二次加工された形状加工に最適です。
- クラスc(粗目)およびv(極粗目): 厚板加工において、クラスVはCNC加工では一般的ではない。
|
公称長さ範囲(mm) |
クラスf(優良) |
クラスm(中級) |
クラスc(粗目) |
クラス5(非常に粗い) |
|
0.5~3 |
±0.05 mm |
±0.10 mm |
±0.20 mm |
該当なし |
|
3歳以上~6歳 |
±0.05 mm |
±0.10 mm |
±0.30 mm |
±0.50 mm |
|
6歳以上30歳まで |
±0.10 mm |
±0.20 mm |
±0.50 mm |
±1.00 mm |
|
30歳以上120歳 |
±0.15 mm |
±0.30 mm |
±0.80 mm |
±1.50 mm |
|
120~400以上 |
±0.20 mm |
±0.50 mm |
±1.20 mm |
±2.50 mm |
|
400~1,000以上 |
±0.30 mm |
±0.80 mm |
±2.00 mm |
±4.00 mm |
|
1,000~2,000以上 |
±0.50 mm |
±1.20 mm |
±3.00 mm |
±6.00 mm |
ISO 2768-2が今日の図面において時代遅れである理由
古いCAD図面には、 ISO 2768-mK または ISO 2768-mH タイトルブロック内。
- 標準引き出し: ISO 2768-2(クラスH、K、Lの一般的な平面度、真直度、直角度の許容値)は2019年に正式に廃止され、 ISO 22081。
- 検査に関する紛争: ISO 2768-2を新しい図面に規定すると、レーザー切断工程で必然的に曲がる薄板の検査において紛争が生じる。
- 現在の実践: 直線公差にはISO 2768-mを使用し、アセンブリの平面度と直角度のみが必要な場合は、データム付きのGD&Tフレームを使用してください。
曲げ線公差の積み重ねの背後にある物理学
ISO 2768-mを曲げ線に沿って適用すると、常に印刷エラーが発生します。エアベンディングでは、パンチがシートをVダイに押し込みます。コイルごとの引張強度のばらつきにより、パンチが通過した後に金属がスプリングバックします。 ±0.5°~±1.5° 長いフランジ全体にわたるスプリングバックシフトの結果、フランジ先端が約 1.0 mm 変位し、ISO 2768-m の制限を超えます。より厳密な制御には、以下に詳述する設定が必要です。 成形部品の曲げ公差。
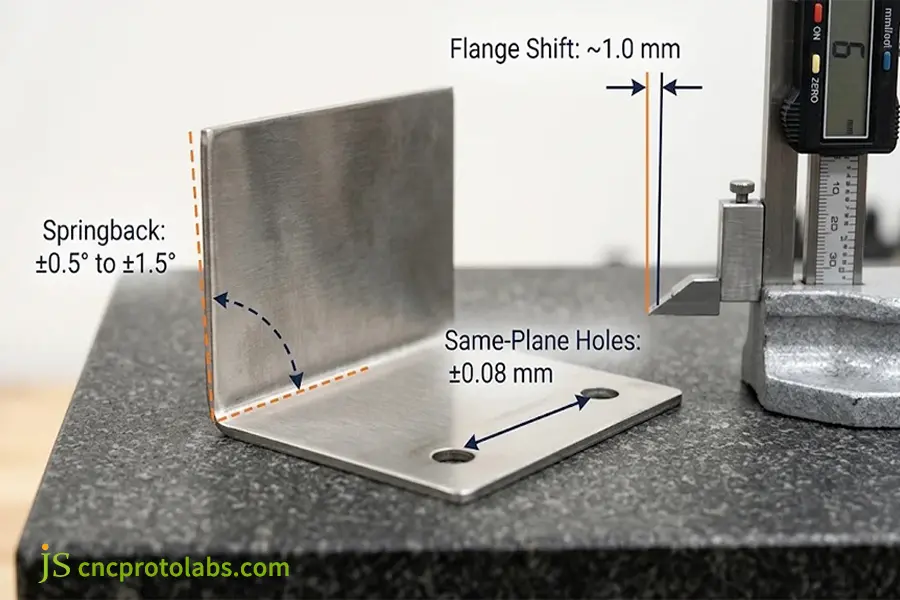
板金はレーザー切断において、どの程度の公差と曲げ限界に耐えられるのか?
モダンな ファイバーレーザー切断の公差 所有 ±0.05 mm~±0.10 mm 平らな板金プロファイルの場合、CNCタレットパンチングの公差範囲は使用するツールと同じであり、エアベンディングの公差範囲は ±0.25 mm~±0.50 mm 各曲げ加工において、公差にばらつきが生じるのは、2D加工技術と3D加工技術の違いによるものです。
工程別製造現場能力ベンチマーク
FMA精密板金公差ガイドライン(Fabricators & Manufacturers Association、2024年)に記載されている印刷要件と実際の機械能力を比較してください。
- ファイバーレーザー切断: 2D形状の公差を±0.05 mmから±0.10 mmに維持します。熱影響部(HAZ)からの溶融を避けるため、切り抜き穴の直径が材料の厚さ以上であることを確認してください。詳細については、こちらをご覧ください。 レーザー切断とウォータージェット切断の品質と公差の比較 厚めのプレートに。
- CNCタレットパンチング: パンチ穴の直径には、 ±0.08 mm 工具鋼パンチを使用する場合。成形中に穴が伸びるのを防ぐため、穴に曲げ線が入らないようにしてください。 穴径とエッジ距離の精度。
- CNCプレスブレーキによる空気曲げ加工: シングルベンドフランジの公差は±0.25 mm、 ±0.5° 曲げ角度(レーザー角度センサー使用時±0.3°)について。曲げ回数が増えるほど、積層量も増加します。
板金加工がCNC加工の精度に匹敵できない理由
冷間圧延された板金は、圧延時に生じた応力をそのまま保持する。
- ストレス解放歪み: 外形を切断したり、半径に沿って曲げたりすることで応力が解放され、その結果、パネルがねじれたり、反ったりする。
- リジッドビレットの利点: CNCフライス加工では、剛性の高いスピンドルを使用して、応力除去処理を施した固体ビレットを±0.01mmから±0.05mmの公差で切削します。
- 精度対コスト比: 板金加工は、3次元的な剛性を低減することで成形速度を向上させ、軽量な筐体構造をより低コストで実現します。
ISO 2768とISO 13920:どちらの板金公差表が適用されるのか?
1 ISO 2768とISO 13920の比較 比較すると、ISO 2768は組み立て前のレーザー切断または曲げ加工された各部品を対象としているのに対し、ISO 13920は溶接熱によって溶接フレームが収縮および変形する溶接構造を対象としていることがわかる。 板金公差表 ISO 2768-mは溶接フレームには使用できないことが証明されています。TIG/MIG溶接では数ミリメートルの収縮が生じるためです。
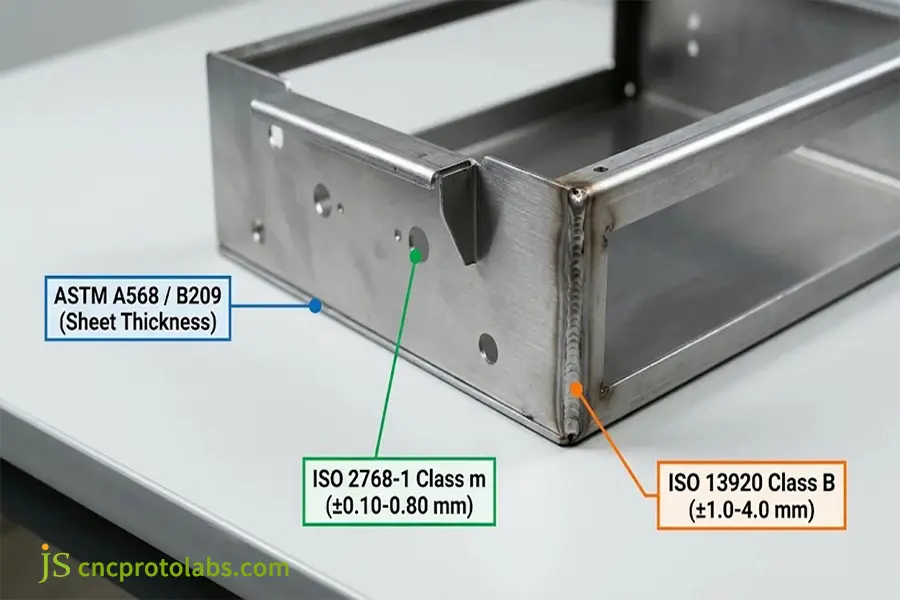
ISO 13920 溶接構造物のクラス
ISO 13920 は、溶接アセンブリの一般的な公差を 4 つの線形公差に分類しています。 クラス(A、B、C、D) 平面度または真直度公差の4つのクラス (E、F、G、H)。
- ベースラインショップ: ISO 13920-B(直線性カテゴリBと平面度カテゴリFを組み込んだISO 13920-BFとも呼ばれる)は、工場のキャビネット、フレーム、およびバッテリーボックスに適用されます。
- 許容限界: 最も精密な溶接組立品のカテゴリーはクラスA(1メートル溶接部で約±2mmの許容誤差)であり、カテゴリーBとCは溶接からの熱入力が大きいことを考慮して許容誤差が大きくなります。
- 溶接品質除外: ISO 13920はアセンブリのサイズのみを対象としているのに対し、ISO 5817は溶接部の外観と気孔率も対象としている。
ASTM A568とASTM B209が原材料の厚さをどのように規定するか
ISO 2768もISO 13920も、入荷する原材料の板厚を規定していません。代わりに、製板厚はASTM規格で規定されています。
- ASTM A568 / A568M: 熱間圧延および冷間圧延の炭素鋼板、構造用鋼板、および高強度低合金鋼板(HSLA鋼板)を対象としています。ASTM A240 (ステンレス鋼板を覆う)。
- ASTM B209: これは、アルミニウムおよびアルミニウム合金の板材の厚さ公差に関するものです。
- ゲージ変動の影響: 名目 16ゲージ鋼板(1.52mm) ASTM A568に基づくと、コイル全体で約±0.10 mmのばらつきがあります。エアベンド形状の厚みの変化は、K係数を変更しない限り、中立軸とフランジの長さに影響を与えます。
包括的な板金公差表とクロスプロセスマトリックス
| 比較次元 | ISO 2768-1(クラスm) | ISO 13920(クラスB) | ASTM A568 / B209 | 代替案:CNCフライス加工 |
| 許容範囲 | ±0.10 mm~±0.80 mm | ±2.0 mm~±4.0 mm(最大1000 mm) | ±0.08 mm~±0.15 mm(素材の厚さ) | ±0.01 mm~±0.05 mm |
| コアプロセス | 2Dレーザー切断、パンチング、単一曲げ加工 | TIG/MIG溶接、スポット溶接、治具 | 圧延コイルの製造と品質管理 | ソリッドパッド/基準パッド上での3軸/5軸フライス加工 |
| 費用と納期 | 1.0倍ベースライン(標準CNC設定) | 1.3倍~1.6倍(溶接治具が必要) | 原材料費(半ミル単位の場合は+15%~25%) | 3.5倍~6.0倍(高切削時間) |
| プライマリーフェイルモード | 溶接部品に適用され、溶接収縮により破損する。 | 精密穴に適用すると、ボルトの干渉を引き起こす。 | ゲージのずれがK係数を歪ませる。 | 大型で薄型の筐体に使用すると、チャタリングが発生する。 |
平切りおよび単純曲げ部品には、ISO 2768-m 公差等級を採用し、溶接を伴う工程では ISO 13920-B/C を使用し、コイル公差が ASTM A568/B209 で規定された範囲内であることを確認し、ハイブリッドを使用する。 「溶接後、CNC加工」 公差が±0.05mmよりも厳しい場合。
ASTMおよびISO規格における板金公差の指定方法は?
組み立て時の嵌合に関する問題を回避するには、 板金公差 3段階の図面作成方法により、原材料のゲージについてはASTM A568またはB209を参照し、切断と曲げについてはタイトルブロックでISO 2768-mを使用し、溶接部についてはISO 13920-Bを使用し、 GD&T真位置(±0.05mm~±0.10mm) 基準面上の取り付け穴にのみ適用されます。
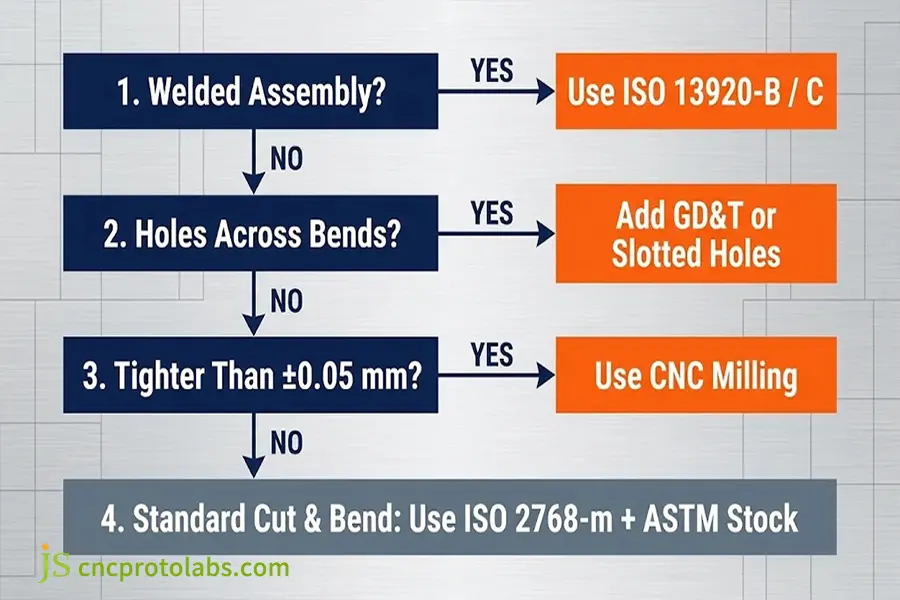
印刷指示に関する4つの役立つDFMガイドライン
- 単一平面基準寸法を強制する: レーザーの精度を維持するため、重要な取り付け穴の寸法は、同一平面上にある基準面を基準として決定するようにしてください。
- 公差の積み重ねには、スロット穴を使用してください。 一方の接合パネルに従来型のクリアランス穴を使用する代わりに、曲げ部や溶接部を貫通する締結具がある箇所には必ずスロット穴を使用してください。これにより、重ね合わせた際の遊びが確保されます。
- 2D図面に一貫性のあるタイトルブロック注記を指定してください。
材質:ASTM A240 に準拠した 304 ステンレス鋼、公称厚さ 2.0 mm。特に明記されていない限り、直線および角度公差は ISO 2768-m に準拠。溶接アセンブリは ISO 13920-B に準拠。溶接品質は ISO 5817-C に準拠。バリをすべて除去し、0.2 mm までの鋭利なエッジをすべて面取りする。
- コーナー交差点には適切な曲げ緩和を設ける: 長方形または楕円形の曲げ逃げを、材料の厚みと内側の曲げ半径を取り除くのに十分な深さで追加し、角の裂けと 板金曲げ加工の欠陥と図面精度 失敗。
事例研究:304ステンレス鋼製ボックスの組み立てにおける干渉を38%削減
自動化機器メーカーが屋外制御筐体を300個注文した。 600 × 400 × 250 mm 厚さ2.0mmの304ステンレス鋼(ASTM A240)を使用。元の図面では ISO 2768-f 公差 背面壁から90度の角度で曲がった2箇所にある、タイトルブロックとドアヒンジの穴を通す。
最初の製品検査で、2つの問題点が判明しました。
- スタックアップ干渉: 入荷したコイルはASTM規格に準拠した厚さの均一性がなく、さらに2箇所の曲げ加工時にプレスブレーキのスプリングバックが発生したため、ヒンジ穴に1.1mmの干渉が生じ、ドアの38%でドアの開閉不良が発生した。
- 物価上昇: 大型溶接にクラスfを使用したことで、見積もり価格が55%上昇した。
DFMレビューの過程で、JS Precisionのエンジニアは図面に3つの変更を加えました。
- 切断および曲げ加工における許容誤差をISO 2768-mに緩和する一方、継ぎ目溶接シェルについてはISO 13920-Bを適用する。
- ヒンジ穴のパターンをフロントフランジの新しい基準点に合わせ、同時に相手側シャーシの穴をスロットに置き換えた。
- 入荷するコイルの厚さを測定し、プレスブレーキのK係数を0.42に設定した。
ドアとフレームの組み立てに関する問題は減少しました 38%から0%不良率は0.8%未満にとどまり、単位コストは32%削減されました。早期の印刷最適化は、 精密板金加工メーカーの選び方。
板金公差に関して最もよくある質問は何ですか?
板金加工における標準公差が指定されていない場合、その標準公差は何ですか?
特定の許容範囲がない場合、製造工場は次のように想定します。 ISO 2768-m 許容範囲は切断および曲げ加工されたアイテムに適用されますが、 ISO 13920-B 溶接構造に適用されます。ISO 2768-m が適用される場合、中間許容レベルが適用されます。 ±0.1 mm~±0.5 mm 直線形状の場合。デフォルト設定によっては、複数箇所が曲がった部品で位置合わせの問題が発生する可能性があります。
ISO 2768は、現代の板金加工図面においても依然として有効ですか?
線形/角度公差に関するISO 2768-1は現在も有効ですが、平面度/直角度に関するISO 2768-2は2019年に廃止され、ISO 22081に置き換えられました。
レーザー切断は、板金部品全体にわたって±0.05mmの公差を維持できますか?
ファイバーレーザーは ±0.05 mm~±0.10 mm 薄板の同一平面上の2次元穴径およびエッジ形状において、0.05 mmの精度を維持できます。溶接収縮やプレスブレーキによるスプリングバックが発生する成形フランジや溶接部では、0.05 mmの精度を維持できず、二次的なCNCフライス加工が必要となります。
ASTM A568とASTM B209は、板金曲げ加工の公差にどのような影響を与えますか?
ASTM A568(鋼)およびASTM B209(アルミニウム)の規格値は、工場での加工後の板厚ではなく、製材時の板厚に関するものです。公称厚さ2.0mmの鋼板でも、コイルの幅方向で約±0.10mmの差が生じる可能性があり、エアベンディング時に中立軸が変化したり、K係数を補正しないとフランジの長さが変化したりします。
公差を厳しくすると、板金加工コストはどれくらい増加するのか?
ISO 2768-mからISO 2768-fへの公差の厳格化は、1個あたりの価格を25%から55%上昇させ、機械的公差(±0.05 mm)は見積もり価格を2倍、場合によっては3倍にまで引き上げる可能性があります。公差を厳しくするには、レーザー速度の低下、専用工具、溶接治具、そして100%のCMM検査が必要となります。
厳しい公差が求められる場合、板金加工ではなくCNC加工を選択すべきなのはどのような場合ですか?
部品の直線公差が±0.05mmよりも厳しい場合、広い表面にわたって厳密な平面度が求められる場合、または可変の3D肉厚が必要な場合は、CNC加工を選択してください。板金加工は軽量筐体を低コストで製造するのに適していますが、CNCフライス加工はスプリングバックやゲージドリフトを排除し、±0.01mmから±0.05mmの精度を維持します。
結論
板金公差の適切な選択は、工程段階に応じて適切な規格を割り当てることによって行われます。 ISO 2768-m 2Dレーザーカットと単純な曲げ加工の場合は、 ISO 13920-BまたはC 溶接アセンブリの場合、ミル厚さ公差を以下のように追加します。 ASTM A568またはB209マウントインターフェースにのみ詳細なGD&Tを適用します。ワークフロー全体における材料および仕上げオプションについては、こちらをご覧ください。 板金加工ガイド。
マルチベンドエンクロージャまたは溶接フレームの公差を確保する準備はできていますか? STEP/DXF ファイルと 2D 図面を提出してください。 JS Precisionのエンジニアが、生産前に無料のDFM公差レビューを実施します。。