 Français



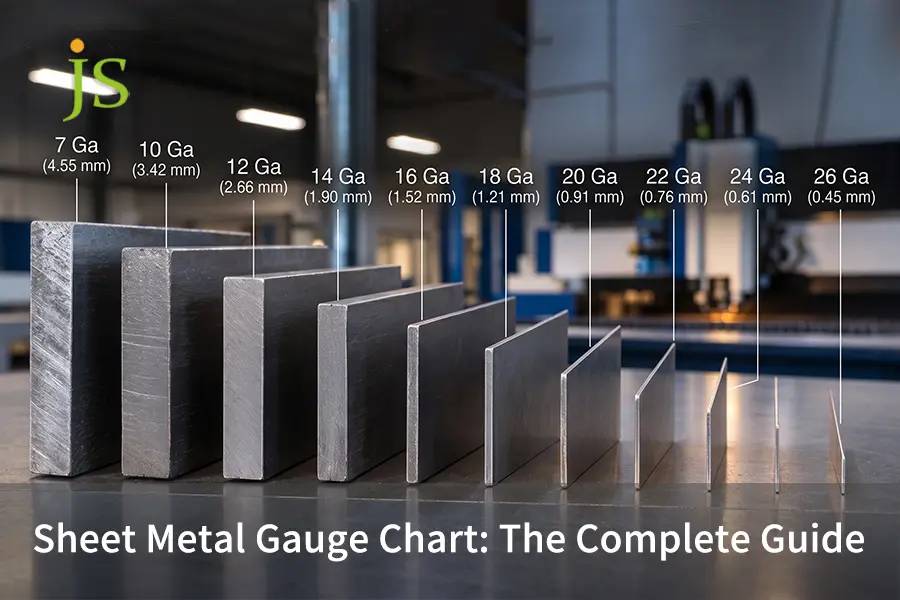

Tableau des calibres de tôlerie est un outil qui transforme les valeurs non linéaires des jauges en mesures linéaires pour l'épaisseur des tôles d'acier au carbone, d'acier inoxydable, d'aluminium et d'acier galvanisé.
Le système de jaugeage des tôles est inversé :
Plus le nombre est bas, plus le matériau est épais. Un même numéro de calibre ne signifie pas une épaisseur identique pour tous les alliages, car l'acier utilise le même calibre. Jauge standard des fabricants (MSG), qui est basé sur le poids, tandis que l'aluminium utilise le Brown & Sharpe (B&S) échelle géométrique. Par conséquent, une tôle d'acier de calibre 16 (1,52 mm) est sensiblement plus épaisse qu'une tôle d'aluminium de calibre 16 (1,29 mm).
Pour garantir la qualité et la performance des procédés de fabrication actuels, il est indispensable de convertir les anciennes normes de mesure en dimensions décimales conformes aux tolérances de laminage ASTM établies. Cette étape cruciale évite d'endommager l'outillage des presses plieuses, assure des tolérances de pliage correctes et favorise des assemblages sans erreur. Lors du passage de la modélisation CAO à la production, il est nécessaire de vérifier services de fabrication de tôlerie Traduire des dessins techniques ambigus en composants reproductibles à haut rendement.
Points clés en ingénierie : Résumé rapide de la conversion des jauges
Conclusion technique directe : L'épaisseur de tôle n'est pas une unité de mesure universellement applicable pour la longueur. Une tôle d'acier au carbone de calibre 16 (1,52 mm d'épaisseur) 17,8 % plus épais Il est essentiel que les dessins précisent l'épaisseur d'une feuille d'aluminium de calibre 16 (1,29 mm d'épaisseur) en millimètres décimaux exacts, ainsi que les valeurs de tolérance ASTM/ISO.
|
Alliage de matériau |
Norme de référence |
Épaisseur nominale de 16 Ga |
Bande de tolérance ASTM |
Courbe intérieure minimale (Rmin) |
Filière en V recommandée |
|
Acier laminé à froid |
MSG (ASTM A1008) |
0,0598" / 1,52 mm |
±0,005" (±0,13 mm) |
1,0 x T (1,50 mm) |
6 à 8 x T |
|
Acier inoxydable (304) |
USS (ASTM A240) |
0,0625" / 1,59 mm |
±0,005" (±0,13 mm) |
1,5 x T (2,50 mm) |
8 x T |
|
Aluminium (5052-H32) |
B&S (ASTM B209) |
0,0508" / 1,29 mm |
±0,003" (±0,08 mm) |
1,5 x T (2,00 mm) |
6 x T |
|
Acier galvanisé |
ASTM A653 Type B |
0,0635" / 1,61 mm |
±0,006" (±0,15 mm) |
1,0 x T (1,60 mm) |
6 à 8 x T |
Source des données : Compilation à partir des spécifications des normes ASTM A568, A480, A653, A240, A1008 et B209.
Besoin d'une vérification de tolérance certifiée pour votre nomenclature ? Obtenez un devis DFM et un audit de tolérance instantanés de JS Precision en moins de 12 heures.
Pourquoi les numéros d'épaisseur des tôles sont-ils inversés et dépendent-ils du matériau ?
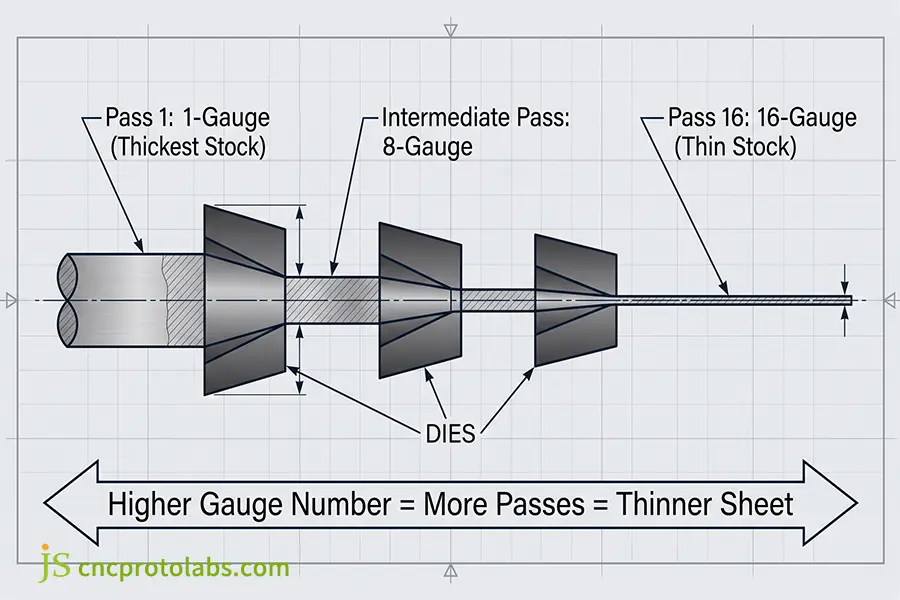
L'inversion des numéros de calibre provient des opérations de tréfilage et de laminage effectuées dans les premières aciéries britanniques. Le numéro de calibre correspondait au nombre de filières successives à travers lesquelles le lingot était étiré. Chaque étape de réduction amincissait la tôle ; ainsi, plus le numéro de calibre était élevé, plus l'épaisseur réelle était faible, indépendamment des normes métallurgiques.
L'origine mécanique de la numérotation inverse
La connaissance de l'histoire de la fabrication industrielle des métaux permet de mieux comprendre la raison de la numérotation inverse :
- Première réduction : Le lingot de métal, une fois passé dans la matrice, devenait une barre d'épaisseur 1.
- Étapes de traitement suivantes : Le passage successif de cette matière à travers quinze autres matrices de plus en plus serrées a donné lieu à crosse de calibre 16, ce qui donne une section transversale très mince.
- Accumulation du durcissement par travail : Chaque passe d'étirage successive induisait une déformation plastique, augmentant la limite d'élasticité du matériau tout en diminuant son allongement ductile. Un recuit était effectué entre certaines passes de traitement afin de prévenir la rupture fragile par traction.
- Parallèles avec l'outillage moderne : Les matrices progressives modernes sont équivalentes à ce procédé, les normes d'outillage étant celles décrites dans notre documentation spécifique. guide d'emboutissage des métaux.
- Normalisation métrologique : Archives historiques de Institut national des normes et de la technologie (NIST) Cela montre que les anciens nombres entiers de jauge étaient basés sur le nombre de passages effectués lors du traitement, et non sur la distance parcourue, ce qui explique pourquoi les ingénieurs d'aujourd'hui les convertissent en unités métriques.
Comment les constantes de densité ont créé des normes distinctes
Dans les normes précédentes, la base était le poids par pouce carré au lieu d'une épaisseur linéaire constante :
- Calibre standard des fabricants (MSG) : Formulé pour convenir à l'acier au carbone en tenant compte de la densité du fer forgé. 480 lb/pi³ (7 688 kg/m³) et en fixant de l'acier de 1 pouce à 41,82 lb/pi². Chaque calibre suivant représente donc un pourcentage de ce poids de base.
- Norme des États-Unis (USS) : Adoptée par le Congrès des États-Unis en 1893 à des fins fiscales sur les plaques de fer et d'acier, selon une densité de plaque supposée de 489,6 livres par pied cube (7 842 kg/m³)Cette norme différait quelque peu de l'autre. Les fabricants d'acier inoxydable ont par la suite adopté la norme USS, produisant des plaques d'acier inoxydable légèrement plus épaisses que les plaques d'acier au carbone.
- Échelle Brown & Sharpe (B&S) : Ce calibre est spécialement conçu pour les métaux non ferreux tels que l'aluminium, le laiton et le cuivre, selon une progression géométrique et non selon le poids des métaux ferreux. Les deux fils de référence utilisés pour établir l'échelle étaient le calibre 0000 (0,4600 pouce) et le calibre 36 (0,0050 pouce).
- Différence physique : Puisque l'aluminium est environ un tiers aussi dense que l'acier, un même poids surfacique correspond à des dimensions physiques totalement différentes.
- Compréhension du processus : La maîtrise de ces normes métallurgiques divergentes constitue le fondement technique de Qu'est-ce que la fabrication de tôles ? dans la fabrication sous contrat personnalisée.
À quoi ressemble le tableau des épaisseurs standard de tôles avec tolérances ?
UN tableau des calibres de tôle L'échelle de jauge définit la relation mathématique entre les numéros de jauge standard et l'épaisseur mesurée en pouces et en millimètres, dans le respect de tolérances de laminage strictes. Ces numéros de jauge sont normalisés selon la norme ASTM A480 pour l'acier inoxydable et la norme ASTM A568 pour l'acier au carbone laminé à froid, et les tolérances d'épaisseur admissibles pour les tôles se situent généralement entre ces valeurs. ±0,004" (±0,10 mm) pour les jauges minces jusqu'à ±0,010" (±0,25 mm) pour les plaques structurelles épaisses.
Lorsque les ingénieurs consultent une norme Tableau de conversion calibre/épaisseurLes ingénieurs doivent prendre en compte les tolérances pratiques dans le processus de fabrication plutôt que les dimensions nominales.
Tableau des épaisseurs et tolérances des tôles d'acier au carbone (Norme MSG)
La tôle d'acier au carbone laminée à froid suit les normes de laminage Manufacturers' Standard Gauge (MSG) et ASTM A568/A1008.
|
Jauge (Ga) |
pouces décimaux |
Métrique (mm) |
Gamme ASTM A568 |
Principaux cas d'utilisation mécanique |
|
7 Ga |
0,1793" |
4,55 mm |
4,32 mm à 4,78 mm |
Plaques de base structurelles, châssis de machines industrielles |
|
8 Ga |
0,1644" |
4,18 mm |
3,96 mm à 4,40 mm |
Supports pour engins lourds, structures de cabine pour engins de terrassement |
|
Calibre 10 |
0,1345" |
3,42 mm |
3,22 mm à 3,62 mm |
Supports de châssis robustes, supports de transport |
|
11 Ga |
0,1196" |
3,04 mm |
2,86 mm à 3,22 mm |
plaques de montage robustes, boîtiers d'équipement |
|
Calibre 12 |
0,1046" |
2,66 mm |
2,48 mm à 2,84 mm |
Structures, étagères robustes |
|
13 Ga |
0,0897" |
2,28 mm |
2,12 mm à 2,44 mm |
Dispositifs de manutention, parois latérales de remorque |
|
Calibre 14 |
0,0747" |
1,90 mm |
1,75 mm à 2,05 mm |
Supports électroniques lourds, supports de carrosserie pour véhicules |
|
16 Ga |
0,0598" |
1,52 mm |
1,39 mm à 1,65 mm |
Armoires électriques, armoires de commande |
|
Calibre 18 |
0,0478" |
1,21 mm |
1,08 mm à 1,34 mm |
Structures intérieures automobiles, revêtements d'équipement |
|
Calibre 20 |
0,0359" |
0,91 mm |
0,81 mm à 1,01 mm |
Conduits de ventilation standard, boîtiers pour appareils électroménagers légers |
|
Calibre 22 |
0,0299" |
0,76 mm |
0,68 mm à 0,84 mm |
solins architecturaux, luminaires |
|
Calibre 24 |
0,0239" |
0,61 mm |
0,53 mm à 0,69 mm |
Petits appareils électroniques grand public, conduits d'éclairage |
|
26 Ga |
0,0179" |
0,45 mm |
0,39 mm à 0,51 mm |
Revêtements acoustiques perforés, panneaux acoustiques légers |
|
28 Ga |
0,0149" |
0,38 mm |
0,32 mm à 0,44 mm |
Dissipateurs thermiques haute densité, enveloppes isolantes |
Source des données : Spécifications standard ASTM A568/A568M pour les tôles d'acier laminées à froid.
Tableau des épaisseurs et tolérances des tôles d'acier inoxydable (norme USS)
acier inoxydable austénitiqueLes anguilles (catégories 304 et 316) sont conformes à la norme américaine (USS) échelle selon les normes ASTM A240 et ASTM A480.
|
Jauge (Ga) |
pouces décimaux |
Métrique (mm) |
Gamme ASTM A480 |
Principaux cas d'utilisation mécanique |
|
8 Ga |
0,1719" |
4,37 mm |
4,14 mm à 4,60 mm |
Cuves d'autoclave commerciales, filtres à eaux usées |
|
Calibre 10 |
0,1350" |
3,43 mm |
3,23 mm à 3,63 mm |
Cuves de traitement des aliments, récipients sous pression pour produits chimiques |
|
11 Ga |
0,1200" |
3,05 mm |
2,87 mm à 3,23 mm |
Lave-vaisselle industriels, carters de pompes corrosifs |
|
Calibre 12 |
0,1094" |
2,78 mm |
2,60 mm à 2,96 mm |
Accastillage de pont marin, structure d'équipement sanitaire |
|
13 Ga |
0,0938" |
2,38 mm |
2,22 mm à 2,54 mm |
Goulottes de ligne d'embouteillage, rails de guidage de convoyeur |
|
Calibre 14 |
0,0781" |
1,98 mm |
1,83 mm à 2,13 mm |
tables de travail de cuisine commerciale, châssis de laboratoire |
|
16 Ga |
0,0625" |
1,59 mm |
1,46 mm à 1,72 mm |
Boîtiers pour matériel médical, armoires pharmaceutiques |
|
Calibre 18 |
0,0500" |
1,27 mm |
1,14 mm à 1,40 mm |
Revêtements architecturaux, vitrines pour la restauration |
|
Calibre 20 |
0,0375" |
0,95 mm |
0,85 mm à 1,05 mm |
Panneaux de plafond pour salles blanches, couvercles d'instruments intérieurs |
|
Calibre 22 |
0,0313" |
0,80 mm |
0,72 mm à 0,88 mm |
moulures décoratives murales, protections anti-éclaboussures chimiques |
|
Calibre 24 |
0,0250" |
0,64 mm |
0,56 mm à 0,72 mm |
Couvercles d'instruments de précision, capots d'échappement |
|
26 Ga |
0,0188" |
0,48 mm |
0,42 mm à 0,54 mm |
Bouchons pour réactifs de laboratoire, protections pour capteurs chimiques |
|
28 Ga |
0,0156" |
0,40 mm |
0,35 mm à 0,45 mm |
Ailettes d'échangeur de chaleur, cales haute température |
Source des données : Exigences de la norme ASTM A480/A480M pour l'acier inoxydable laminé à plat.
Tableau des épaisseurs et tolérances des tôles d'acier galvanisé (revêtement zinc)
L'acier galvanisé incorpore des revêtements de zinc protecteurs sur les deux faces, mesurant légèrement plus épais que l'acier laminé à froid nu selon la norme ASTM A653.
|
Jauge (Ga) |
pouces décimaux |
Métrique (mm) |
Gamme ASTM A653 |
Principaux cas d'utilisation mécanique |
|
8 Ga |
0,1681" |
4,27 mm |
4,07 mm à 4,47 mm |
Supports de sol pour sous-stations, plaques de ponceau robustes |
|
Calibre 10 |
0,1382" |
3,51 mm |
3,31 mm à 3,71 mm |
Armoires utilitaires robustes, socles de transformateurs |
|
11 Ga |
0,1233" |
3,13 mm |
2,95 mm à 3,31 mm |
tubes de torsion pour panneaux solaires, supports pour équipements extérieurs |
|
Calibre 12 |
0,1084" |
2,75 mm |
2,57 mm à 2,93 mm |
Supports robustes pour autoroutes, rails de montage solaires |
|
13 Ga |
0,0934" |
2,37 mm |
2,21 mm à 2,53 mm |
carters de ventilateurs industriels, silos à grains agricoles |
|
Calibre 14 |
0,0785" |
1,99 mm |
1,84 mm à 2,14 mm |
Boîtes de jonction industrielles, châssis de systèmes de chauffage, ventilation et climatisation extérieurs |
|
16 Ga |
0,0635" |
1,61 mm |
1,48 mm à 1,74 mm |
enceintes extérieures pour télécommunications |
|
Calibre 18 |
0,0516" |
1,31 mm |
1,18 mm à 1,44 mm |
panneaux de portes de garage commerciales, chemins de câbles |
|
Calibre 20 |
0,0396" |
1,01 mm |
0,91 mm à 1,11 mm |
Conduits de ventilation spiralés, larmier de toiture |
|
Calibre 22 |
0,0336" |
0,85 mm |
0,77 mm à 0,93 mm |
Toitures métalliques commerciales, panneaux de solin |
|
Calibre 24 |
0,0276" |
0,70 mm |
0,62 mm à 0,78 mm |
Conduits de ventilation commerciaux standard, solins légers |
|
26 Ga |
0,0217" |
0,55 mm |
0,49 mm à 0,61 mm |
Revêtements métalliques pour bâtiments, descentes pluviales résidentielles |
|
28 Ga |
0,0187" |
0,47 mm |
0,41 mm à 0,53 mm |
Raccords de tuyauterie spiralés, tubages de cheminée légers |
Coûts et normes de mesure d'atelier
La tôle brute est achetée en vrac (poids), mais les composants sont fabriqués selon leurs dimensions linéaires :
- La tendance du moulin du côté lumineux : Dans les aciéries, les tôles sont laminées à la limite inférieure de la tolérance ASTM afin d'économiser les matières premières. Au lieu de laminer une tôle à 1,52 mm (16 Ga), on utilise une tôle de 1,42 mm, ce qui réduit les coûts de production mais diminue la capacité de charge mécanique de 16,5 %.
- Laminé à froid vs. laminé à chaud, mariné et huilé (HRPO) : Les bobines d'acier au carbone laminées à froid présentent une épaisseur uniforme sur toute leur largeur. Les bobines laminées à chaud présentent un bombage de 0,05 mm à 0,15 mm plus épais au centre qu'en périphérie. Les pièces situées près du bord de la bobine auront des déductions de pliage différentes de celles découpées au centre.
- Propagation des coûts : Les algorithmes de cotation calculent dynamiquement l'exposition financière en fonction de Comment les erreurs d'épaisseur de jauge affectent le prix des pièces, permettant aux estimateurs de détecter les déchets de matériaux avant le processus de découpe.
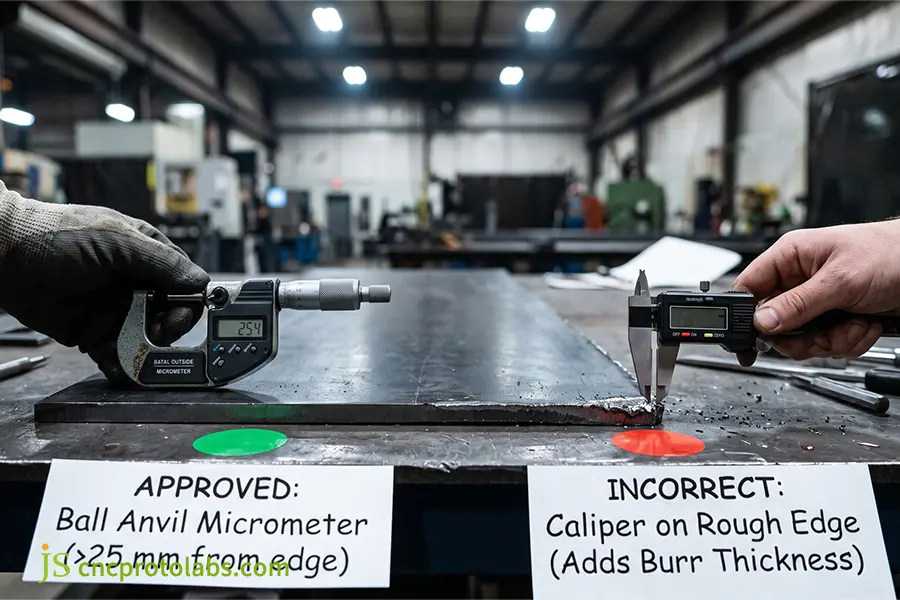
- Le piège de l'étrier : Les mesures prises sur les bords des tôles à l'aide d'un pied à coulisse donnent des valeurs incorrectes, car le cisaillement et la découpe laser créent des bavures sur les bords, ce qui donne l'impression que l'épaisseur est augmentée de 0,08 mm à 0,15 mm.
- Métrologie approuvée : Les responsables qualité convertissent l'épaisseur de la tôle en millimètres et utilisent des micromètres à enclume à bille extérieurs, placés à 25 mm des bords cisaillés, pour mesurer la matière. Ils utilisent une mesure réelle plutôt qu'une mesure étalonnée. tableau des rayons de pliage de la tôle déduire la forme de l'outil de presse plieuse.
Pourquoi le tableau des épaisseurs de tôles d'aluminium diffère-t-il fondamentalement de celui de l'acier ?
Un tableau des épaisseurs de tôle d'aluminium L'échelle géométrique B&S diffère de celle utilisée pour l'acier car les définitions d'épaisseur nominale reflètent des normes métallurgiques différentes : l'acier au carbone de calibre 16 a une épaisseur de 0,0598 pouce (1,52 mm), tandis que l'aluminium de calibre 16 a une épaisseur de 0,0508 pouce (1,29 mm). Cela représente une différence significative de 15 %. L'échelle géométrique B&S, contrairement à l'échelle standard des fabricants (Manufacturer's Standard Gauge) utilisée dans l'industrie sidérurgique, est employée pour les tôles d'aluminium.
Tableau des épaisseurs et tolérances des tôles d'aluminium (échelle B&S / AWG)
Les alliages d'aluminium corroyés (tels que 5052-H32 et 6061-T6) suivent l'échelle Brown & Sharpe (B&S) normalisée sous ASTM B209.
|
Jauge (Ga) |
pouces décimaux |
Métrique (mm) |
Gamme ASTM B209 |
Principaux cas d'utilisation structurels |
|
6 Ga |
0,1620" |
4,11 mm |
3,96 mm à 4,26 mm |
Nervures marines structurelles, supports pour transport ferroviaire lourd |
|
7 Ga |
0,1443" |
3,67 mm |
3,53 mm à 3,81 mm |
Réservoirs sous pression lourde, planchers de véhicules commerciaux |
|
8 Ga |
0,1285" |
3,26 mm |
3,13 mm à 3,39 mm |
Coques de structures marines lourdes, blindage de véhicules |
|
Calibre 10 |
0,1019" |
2,59 mm |
2,46 mm à 2,72 mm |
Boîtiers de batteries pour véhicules électriques, supports de montage structurels |
|
11 Ga |
0,0907" |
2,31 mm |
2,21 mm à 2,41 mm |
supports de sous-châssis automobile, échangeurs de chaleur |
|
Calibre 12 |
0,0808" |
2,05 mm |
1,95 mm à 2,15 mm |
Châssis avionique aérospatial, réservoirs de carburant soudés |
|
13 Ga |
0,0720" |
1,83 mm |
1,74 mm à 1,92 mm |
Dissipateurs thermiques électroniques, armoires médicales |
|
Calibre 14 |
0,0641" |
1,63 mm |
1,55 mm à 1,71 mm |
Boîtiers électroniques de précision, panneaux de carrosserie de robots |
|
16 Ga |
0,0508" |
1,29 mm |
1,21 mm à 1,37 mm |
Châssis serveur léger, écrans thermiques |
|
Calibre 18 |
0,0403" |
1,02 mm |
0,94 mm à 1,10 mm |
Garnitures intérieures d'aéronefs, boîtiers électroniques |
|
Calibre 20 |
0,0320" |
0,81 mm |
0,76 mm à 0,86 mm |
Réflecteurs d'éclairage, enveloppes d'isolation thermique |
|
Calibre 22 |
0,0254" |
0,64 mm |
0,59 mm à 0,69 mm |
Blindage acoustique, garniture décorative légère |
|
Calibre 24 |
0,0201" |
0,51 mm |
0,47 mm à 0,55 mm |
plaques signalétiques, barrières d'isolation thermique |
|
26 Ga |
0,0159" |
0,40 mm |
0,36 mm à 0,44 mm |
Dissipateurs thermiques à haut rendement, feuille de capteur |
|
28 Ga |
0,0126" |
0,32 mm |
0,28 mm à 0,36 mm |
Blindage électromagnétique ultra-mince, diaphragmes de capteurs |
Source des données : Conversions B&S basées sur les spécifications ASTM B209 publiées par L'Association de l'aluminium, confirmant la progression géométrique des alliages non ferreux.
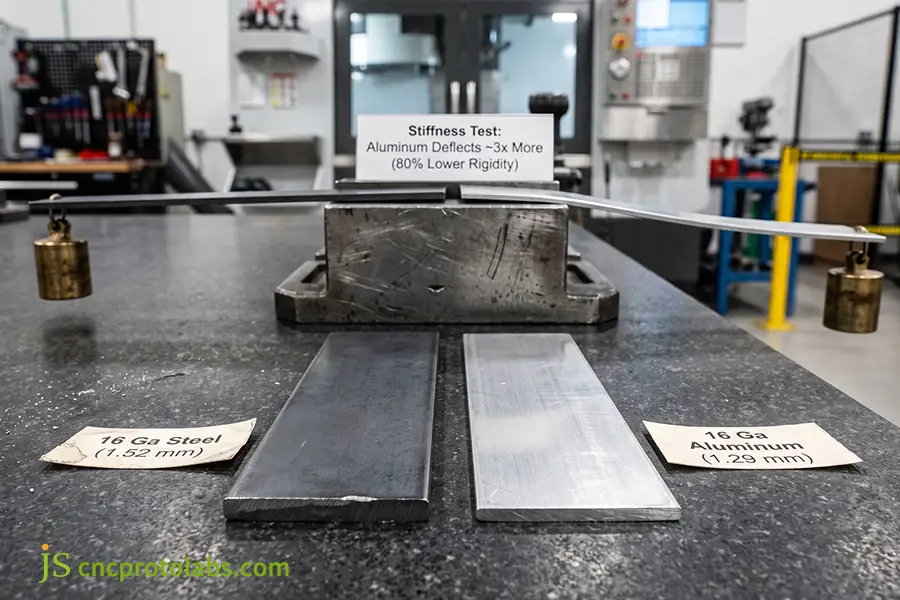
L'épaisseur réduite de 15 %, l'épaisseur accrue de 17,8 % et la rigidité de la structure
Parce que l'aluminium a un module d'élasticité (E ≈ 70 GPa) environ un tiers de celui de l'acier au carbone (E ≈ 210 GPa), ainsi qu'une réduction de 15 % de l'épaisseur à valeurs de calibre égales :
- Le déficit de rigidité en flexion : La rigidité en flexion d'une plaque d'aluminium 5052-H32 de calibre 16 est d'environ 80 % de moins par rapport à celle d'une plaque d'acier au carbone de calibre 16. Le déplacement élastique varie en proportion inverse du cube de l'épaisseur de la tôle (1/T³).
- Règle de compensation de conception : Pour maintenir la même rigidité lorsque l'acier est remplacé par de l'aluminium, les concepteurs doivent augmenter l'épaisseur d'au moins 2 calibres complets (comme l'aluminium de calibre 12 remplaçant l'acier de calibre 14).
- Vibration et fréquence naturelle : Les tôles d'aluminium fines, sensibles aux vibrations, présentent une fréquence de résonance inférieure à celle de leurs équivalents en acier. Les boîtiers en aluminium mince destinés aux châssis nécessitent des renforts internes afin d'éviter les résonances acoustiques dues aux vibrations des ventilateurs.
- Paramètres de sélection des alliages : La limite d'élasticité du composant dépend de l'intégrité métallurgique de la norme matériaux utilisés dans la fabrication de tôles, qui offrent un équilibre entre rigidité structurelle et fragilité au trempage.
Considérations relatives à l'outillage, à l'emboutissage et au formage
Certains réglages doivent être effectués sur l'outillage de la presse plieuse et le positionnement des ébauches lors du formage de l'aluminium :
- Sensibilisation à l'orientation des grains : Les lignes de pliage principales doivent toujours être positionnées perpendiculairement (transversalement) au sens de laminage de la bobine afin d'éviter la fissuration par traction le long du rayon extérieur. Un pliage parallèle au sens longitudinal de la bobine entraînera l'apparition de microfissures localisées sur les tôles 6061-T6 et 5052-H32.
- Production en série par estampage : L'emboutissage progressif en longue durée assurera un débit adéquat pour l'outil approprié. matériaux d'estampage qui présentent une déformation plastique importante. Pour l'aluminium, le jeu de matrice doit être de 10 à 12 % de l'épaisseur du matériau de chaque côté afin d'éviter les bavures et le grippage.
- Tonnage de la presse plieuse : L'aluminium a besoin d'environ Puissance réduite de 40 à 50 % Il offre une force supérieure à celle de l'acier, mais nécessite des ouvertures de matrice en V plus grandes pour éviter les marques de surface. Les configurations de pliage à l'air sont conçues pour correspondre aux propriétés mécaniques des matériaux spécifiés. matériaux de pliage de métaux.
- Différences liées au retour élastique : L'aluminium d'une épaisseur de calibre 16 aura retour élastique de 2° à 4° par rapport à 1 pour l'acier doux. Les différences de fonctionnement de l'écrouissage entre l'aluminium et l'acier sont détaillées dans notre comparaison de pliage de tôles d'aluminium et d'acier.
Les dessins techniques doivent-ils utiliser le calibre ou les millimètres pour le dimensionnement ?
Les dessins techniques doivent utiliser les millimètres (mm) ou les pouces décimaux plutôt que les désignations d'épaisseur afin d'éviter des erreurs de fabrication coûteuses. Les normes GD&T actuelles, telles que ASME Y14.5 et ISO 2768-m, n'acceptent pas l'épaisseur comme unité de dimensionnement valide, car celle-ci ne possède pas de tolérances unilatérales normalisées. Il est donc nécessaire de fournir l'épaisseur précise avec une grande clarté. tolérance d'épaisseur de la tôle Les limites éliminent toute ambiguïté pour les fournisseurs et favorisent des cycles de production réguliers.
Dans le tolérancement dimensionnel de ASME Y14.5Les limites linéaires doivent définir les dimensions admissibles des pièces et indiquer les limites acceptables. C'est pourquoi les limites informelles ne peuvent servir à certifier un contrôle.
Matrice de comparaison des légendes des dessins techniques
|
Méthode d'appel |
Conformité aux normes |
Utilisabilité des fournisseurs mondiaux |
Contrôle des limites de tolérance |
Niveau de risque de production |
|
Entier de jauge |
Non conforme |
Pauvre |
Incontrôlé |
Risque critique |
|
Millimètres décimaux |
Entièrement conforme |
Universel |
Absolu |
Risque négligeable |
|
pouces décimaux |
Entièrement conforme |
Modéré |
Haut |
Faible risque |
|
Système métrique double + référence |
Entièrement conforme |
Haut |
Haut |
Faible risque |
Normes pratiques de dessin pour les équipes d'ingénierie
- Utilisez des nombres décimaux réels pour modéliser : Utilisez toujours des valeurs décimales réelles (par exemple, 1,50 mm, et non un nombre entier non validé) pour les propriétés de tôlerie en CAO 3D. Ces valeurs influencent la création du patron et l'exportation du fichier DXF. Si un modèle solide non validé de 2,00 mm est associé à la référence 14 Ga, une erreur directe de 0,10 mm apparaîtra dans le patron.
- Définir la tolérance dans les notes de dessin : Inclure une note explicite sur le bloc de tolérance :
MATÉRIAU : Acier laminé à froid de 1,50 ± 0,08 mm selon la norme ASTM A1008 CS type B [réf. 16 Ga]. Les tolérances explicites prévalent sur les tolérances générales du cartouche. - Tolérances générales de l'État : Référencez directement les normes de production internationales dans le cartouche, telles que : Tolérances générales : ISO 2768-mCela permettra de garantir que les profils laser non dimensionnés auront des tolérances de ±0,20 mm et les brides formées des tolérances de ±0,5°.
Comment l'épaisseur et le calibre de la tôle déterminent-ils les tolérances de pliage et le retour élastique ?
Le calibre de tôle contrôle les tolérances de pliage, les tolérances de pliage des pièces et la correction du retour élastique lors des processus de pliage sur presse plieuse CNC. Même une variation de 0,1 mm dans une feuille de calibre 16 modifie la position de l'axe neutre et entraîne donc des modifications du facteur K, provoquant des différences angulaires de plus de 1,5 degréLe formage de précision à haut rendement nécessite un ajustement de la tolérance de pliage et une correction du surpliage en fonction de l'épaisseur du matériau.
Physique de l'axe neutre et calculs du facteur K
Lors du cintrage à l'air comprimé, la zone extérieure s'allonge tandis que la zone intérieure se comprime. L'axe neutre correspond à la couche interne qui ne subit aucune déformation.
Définition du facteur K :
Le rapport entre la profondeur de l'axe neutre (t) et l'épaisseur totale du matériau (T) :
K = t / T
Facteurs K pratiques :
En général, le rapport entre la limite d'élasticité et la limite de déformation plastique se situe entre 0,30 et 0,48 lors du pliage à l'air, car la limite d'élasticité en compression est supérieure à la limite de déformation plastique en traction. Lorsque le rayon de courbure intérieur diminue par rapport à l'épaisseur de la tôle, l'axe neutre se rapproche de la surface intérieure.
Formule de la tolérance de pliage (BA) :
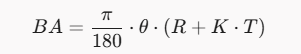
(Où θ = angle en degrés, R = rayon intérieur, T = épaisseur physique vérifiée et K = facteur K du matériau).
La réalité de la déduction Bend (BD) :
Les patrons à plat sont déterminés en soustrayant la déduction de pliage de la somme des longueurs des brides :
BD = 2 x (R + T) x tan(θ / 2) - BA
Toute variation de 0,10 mm dans l'épaisseur du métal brut influencera les valeurs de recul tangentiel et de tolérance de pliage, entraînant un décalage des limites des brides extérieures.
Impact de la variation d'épaisseur :
Si le dessin indique 1,52 mm (16 Ga), mais que la tôle entrante mesure 1,40 mm en raison de la tolérance de laminage négative, il y aura une erreur d'environ 0,15 mm par pli dans la tôle plate.
Outils d'ingénierie :
La géométrie correcte des pièces plates repose sur une vérification empirique Facteur K en pliage de tôle, ce qui empêche la dérive dimensionnelle lorsqu'il est associé à notre standardisation Guide sur la tolérance de pliage et le facteur K.
Lignes directrices pour la sélection des outils et la compensation du retour élastique
Avec une diminution de l'épaisseur de la tôle (calibres plus élevés tels que 20 Ga, 22 Ga, etc.), le rapport R/T augmente, augmentant ainsi le retour élastique :
- Exigence de surflexion :
Pour obtenir un pli parfait à 90° dans de l'acier inoxydable 304 de calibre 18, il faut surplier les poinçons d'environ 87,5° afin de compenser le retour élastique de 2,5°. Lorsque le matériau est de l'acier inoxydable 301 trempé ou de l'aluminium revenu, le surpliage est d'environ 6°.
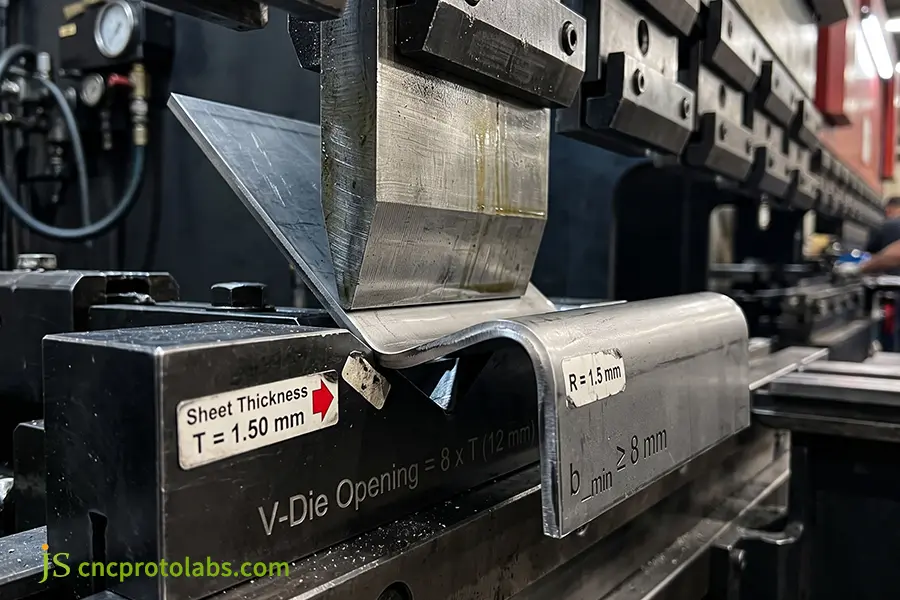
- Règle de sélection des matrices en V :
Pour les épaisseurs jusqu'à 3,0 mm (11 Ga et moins), choisissez une largeur d'ouverture de matrice en V inférieure, égale à 6 à 8 x T. Pour les tôles d'une épaisseur supérieure à 3,0 mm, utilisez 8 à 10 x T. Des matrices en V plus petites (telles que 4 x T) augmenteront la force de pressage requise au point de provoquer un grippage et une usure du poinçon.
- Longueur minimale de la bride (bmin) :
Pour éviter que la feuille ne glisse dans la poche de la matrice, bmin doit satisfaire aux conditions suivantes :
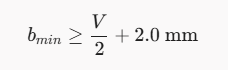
- Assurance de tolérance : La mise en place de cellules robotisées fiables exige le strict respect des normes tolérances de pliage pour les pièces forméesDe plus, la fabrication de châssis légers exige des méthodes spécialisées pour retour élastique et sur-flexion dans les feuilles minces.
- Prévention des défauts : L'audit des modèles CAO pour les tolérances des tôles permet de résoudre les causes en amont de défauts de pliage et précision du dessin avant que les opérateurs ne chargent l'outillage.
Vous n'êtes pas sûr que vos tolérances de pliage CAO soient correctes pour les tôles laminées ? Faites évaluer vos dessins gratuitement par les ingénieurs de JS Precision.
Comment utiliser un tableau d'épaisseur de tôle pour comparer les procédés de découpe et de formage ?
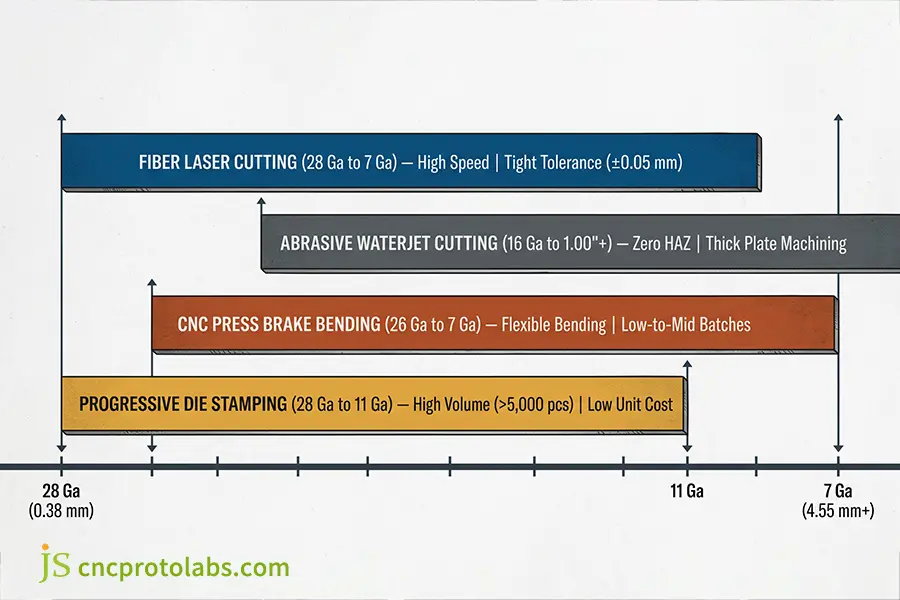
UN tableau des épaisseurs de tôle Cela permet à l'ingénieur de production de déterminer, en fonction de l'épaisseur et du volume de production, le procédé de découpe le plus adapté : découpe laser, découpe au jet d'eau, pliage sur presse plieuse ou emboutissage. Les épaisseurs les plus fines, de 24 à 16 Ga, offrent une vitesse de découpe et une rentabilité maximales grâce au profilage laser à fibre ou à l'emboutissage. En revanche, les épaisseurs plus importantes, supérieures à 10 Ga (3,5 mm), sensibles aux déformations thermiques, peuvent être traitées efficacement par découpe au jet d'eau abrasif.
Matrice de sélection des capacités de processus et des jauges
|
Processus |
Fenêtre d'épaisseur |
Tolérances typiques |
Trou minuscule / Caractéristique |
Taille de lot économique |
Compromis techniques fondamentaux |
|
Laser à fibre |
28 Ga à 7 Ga |
±0,05 mm à ±0,12 mm |
D ≥ 1,0 x T |
1 à 5 000 unités |
Zone affectée thermiquement (ZAT) mineure supérieure à 10 Ga, nécessite de l'azote pour des bords nets |
|
Jet d'eau |
16 Ga à 1,00"+ |
±0,08 mm à ±0,20 mm |
D ≥ 1,5 x T |
1 à 1 000 unités |
Procédé à froid sans ZAT, plus lent sur les feuilles minces |
|
Presse plieuse |
26 Ga à 7 Ga |
±0,15 mm / ±0,5° |
Bride ≥ (V/2) + 2 mm |
1 à 2 500 unités |
Configuration flexible sans outillage, temps de cycle manuels |
|
Estampillage |
28 Ga à 11 Ga |
±0,02 mm à ±0,08 mm |
D ≥ 1,0 x T |
Plus de 5 000 unités |
Outillage de découpe initial coûteux, coût unitaire le plus bas |
Directives de sélection des procédés en fonction de l'épaisseur
- Métrologie de profilage : Les machinistes qui résolvent les problèmes de conicité thermique trouvent un équilibre entre les vitesses de coupe et les valeurs vérifiées. Tolérances de découpe laser vs jet d'eau, tandis que les têtes optiques haute puissance nécessitent des réglages spécifiques pour Découpe laser de plaques fines vs épaissesLes lasers permettent de découper des tôles fines (de 20 à 16 Ga) à des vitesses linéaires supérieures à 40 mètres par minute grâce à l'apport d'azote. Pour les plaques structurelles de plus de 6 mm d'épaisseur, on utilise un jet d'eau abrasif pour découper la couche de refusion.
- Détermination des seuils de rentabilité : Le volume de production détermine le point d'équilibre économique entre pliage vs estampage, tandis que les coûts initiaux de masquage déterminent la répartition du capital entre estampage vs découpe laserDans les cas où les pièces présentent des caractéristiques localisées telles que des persiennes, des reliefs et un frappage profond, les machines combinées poinçonneuses à tourelle/laser permettent une configuration en une seule opération.
- Capacités internes de JS Precision : Depuis notre usine de Dongguan équipée de lasers à fibre de 30 kW, de presses plieuses CNC avec suivi d'angle laser en temps réel et de presses à poinçonner à grande vitesse, nous maintenons des tolérances jusqu'à ±0,05 mm sur des prototypes de tôlerie sur mesure et des séries de production.
Quelles sont les limites réelles de découpe et de finition pour chaque épaisseur de tôle ?
La fabrication de tôles d'épaisseurs différentes implique de combiner les paramètres de découpe laser et les tolérances de post-traitement. Par exemple, les tôles d'acier inoxydable 304 et 316, ou d'aluminium 5052 et 6061, seront découpées à des hauteurs focales différentes, ce qui permet d'obtenir des pressions de gaz optimales et d'éviter les bavures. De plus, des finitions comme le revêtement en poudre apportent un plus. 0,05 mm à 0,12 mm sur chaque surface et doivent être prises en compte dans les dimensions finales assemblées des composants de calibre pliés.
Règles de conception pour la découpe laser et les fonctions de précision
- Diamètre minimal du trou percé : Assurez-vous que le diamètre du trou soit égal ou supérieur à l'épaisseur du matériau (D ≥ 1,0 x T). Dans un matériau de 3,0 mm (11 Ga), des trous de 1,5 mm de diamètre entraîneront une accumulation excessive de chaleur, provoquant l'éclatement du trou et laissant une forme cylindrique conique.
- Espacement entre le trou et le bord : Maintenez une distance minimale de 2,0 x T entre les trous et les bords cisaillés, et de 3,0 x T entre les trous et les lignes de tangence de pliage afin d'éviter leur allongement lors du pliage. Lorsque les trous doivent être proches du pli, réalisez un trou de dégagement intermédiaire par découpe laser entre le trou et la ligne de tangence de pliage.
- Dimensions du dégagement d'angle : Dans les angles à 90°, les dimensions des encoches de dégagement doivent être égales ou supérieures à l'épaisseur de la tôle (w ≥ T), afin de s'étendre au-delà de la ligne tangente de pliage et d'éviter le déchirement de l'angle.
- Placement des micro-onglets : Les micro-langues (largeurs de 0,40 mm à 0,60 mm) doivent être utilisées pour les tôles minces dont les profils sont compris entre 24 ga et 18 ga, lorsqu'elles sont coupées sur des lits laser à optique volante.
- Meilleures pratiques DFM : Une géométrie de perçage impeccable commence par une vérification directives de conception pour la découpe laser qui tiennent compte de la dissipation thermique aux angles vifs.
Paramètres de coupe pour différents alliages
- Acier inoxydable (304 contre 316) : Les différences chimiques font que le gaz d'assistance à l'azote se comporte différemment dans Découpe laser de l'acier inoxydable 304 et 316 et inhibe la formation de carbure de chrome sur les faces de coupe. L'azote à haute pression (20 bars) refroidit la saignée de métal liquide et l'évacue avant qu'il ne s'oxyde, laissant une surface prête à être soudée.
- Alliages d'aluminium (5052 vs 6061) : Pour éviter les dépôts graisseux, l'alliage 6061-T6 doit être déplacé dans le noyau de la tôle (-1/3 x T) avec le système optique. Consultez nos configurations optiques pour plus d'informations. Découpe laser de l'aluminium 5052 vs 6061L'aluminium 5052 est coupé proprement grâce à une forte accélération du faisceau combinée à un petit diamètre de buse (1,2 mm à 1,5 mm) pour augmenter la vitesse du gaz d'assistance.
Épaisseur du revêtement de surface et tolérances d'ajustement
Négliger l'épaisseur du revêtement de surface entraîne des blocages lors de l'assemblage des pièces. Les concepteurs mécaniques calculent la surépaisseur à l'aide de paramètres physiques liés au fonctionnement du revêtement de surface, en vérifiant les tolérances de pré-placage par rapport aux définitions standard. Qu'est-ce que la finition de surface ?:
- Revêtement en poudre : Ajoute de 0,050 mm à 0,120 mm (50 à 120 µm) par côté. Dans un support en U, le revêtement en poudre augmente l'épaisseur totale de l'âme de 0,24 mm, réduisant ainsi le jeu de glissement. Les filetages internes (écrous PEM et profilés taraudés) doivent être protégés par des bouchons en silicone avant la pulvérisation.
- Placage de zinc : Ce procédé consiste à appliquer un film protecteur de 0,005 mm à 0,015 mm (5 à 15 μm) d'épaisseur par face, préservant ainsi la précision des fixations et des goupilles. La passivation au chromate, transparente, jaune ou noire, recouvre le revêtement de zinc poreux sans en altérer les dimensions.
- Anodisation (type II et type III) : L'anodisation sulfurique de type II ajoute de 0,010 mm à 0,025 mm d'épaisseur, tandis que l'anodisation dure de type III offre une épaisseur de 0,050 mm. Un usinage préalable des tolérances dimensionnelles est nécessaire pour les axes de charnière à tolérances serrées.
- Contrôle dimensionnel : Les interférences dues à la peinture dans les assemblages de supports sont évitées grâce à une modélisation CAO 3D basée sur effet de finition sur les dimensions de la pièce pliée.
Comment JS Precision a-t-elle résolu le problème de blocage des boîtiers en corrigeant les tableaux de dimensions des tôles ?
JS Precision a résolu un problème critique de blocage d'un boîtier de serveur pour un équipementier européen de télécommunications en corrigeant un défaut. tableau des calibres de tôle Hypothèses. La conception du client utilisait des marquages ambigus de calibre 14, sujets à des écarts dus à des irrégularités de production supérieures à ±0,22 mm. JS Precision a utilisé des pièces certifiées acier laminé à froid de 2,00 mm d'épaisseur avec une tolérance stricte de ±0,05 mm.
Le problème : 14,8 % de rebuts d’assemblage dans les racks de 19 pouces
Une entreprise européenne de fabrication d'équipements de télécommunications a rencontré de nombreux problèmes lors de l'assemblage de ses baies de serveurs haute densité de 19 pouces :
- Symptômes: 14,8 % des baies de serveurs coulissantes se sont bloquées dans les rails correspondants.
- Problème de production : Les chaînes de production ont dû être arrêtées pendant 11 semaines afin de limer et de meuler les pièces manuellement.
- Dessin 2D original : Les dessins utilisaient les légendes "ACIER LAMINÉ À FROID DE GA 14" avec une tolérance globale de bloc de ±0,5 mm.
Analyse des causes profondes par JS Precision
Notre équipe d'ingénieurs QA senior a réalisé un audit du dossier de conception du client et a identifié les trois causes principales suivantes :
- Norme relative aux matériaux non concordants : Le client avait utilisé des feuilles métriques nominales de 2,00 mm dans sa conception CAO, mais son équipe d'achat locale avait commandé des bobines MSG de calibre 14 d'épaisseur nominale de 1,90 mm (0,0747").
- Tolérances d'épaisseur en sortie d'usine : Les tolérances de l'acier commercial standard ASTM A568 autorisaient des variations d'épaisseur de 1,75 mm et 2,05 mm entre différents lots.
- Accumulation des tolérances dans le formage par presse plieuse : Il y avait 7 coudes d'air consécutifs avec des changements d'axe neutre provoquant une variation cumulée de ±0,85 mm dans la largeur du canal, ce qui dépassait largement la tolérance totale de glissement du rail de 0,30 mm.
La solution d'ingénierie de précision JS
- Étape 1 : Affichage cohérent des indicateurs : Nous avons supprimé la mention imprécise « calibre 14 » sur le dessin et désigné la pièce comme étant en acier laminé à froid DC01 de 2,00 mm (+0,00 / -0,05 mm). Des tôles d'acier laminées à froid précalibrées ont été utilisées afin de garantir l'homogénéité de l'épaisseur entre les lots entrants.
- Étape 2 : Redéfinition expérimentale du facteur K : Nous avons testé en laboratoire la limite d'élasticité exacte de la tôle et redéfini le facteur K. comme K = 0,42 L'utilisation de matrices en V de 12 mm de précision et l'ajustement des dimensions des pièces plates sur le logiciel de CAO ont permis de réaligner les trous de fixation après déformation plastique en décalant les découpes des patrons plats de 0,28 mm.
- Étape 3 : Correction de l’angle laser en cours de processus : Nous avons transféré la production sur des presses plieuses CNC équipées d'un système de détection d'angle laser qui corrige automatiquement la profondeur du coulisseau pour obtenir des pliages à 90,0° ± 0,25°. Ce processus de suivi angulaire a permis de compenser les légères différences de limite d'élasticité entre les tôles.
- Étape 4 : Compensation du revêtement en poudre : Nous avons ajusté les dimensions de la languette coulissante dans l'ébauche laser plate de 0,10 mm de chaque côté en raison du revêtement en poudre noir mat.
Résultats quantifiés et valeur à long terme
- Rendement au premier passage (FPY) : Augmenté de 85,2 % à 99,6 %, sans arrêt de ligne ni remise à neuf manuelle requise.
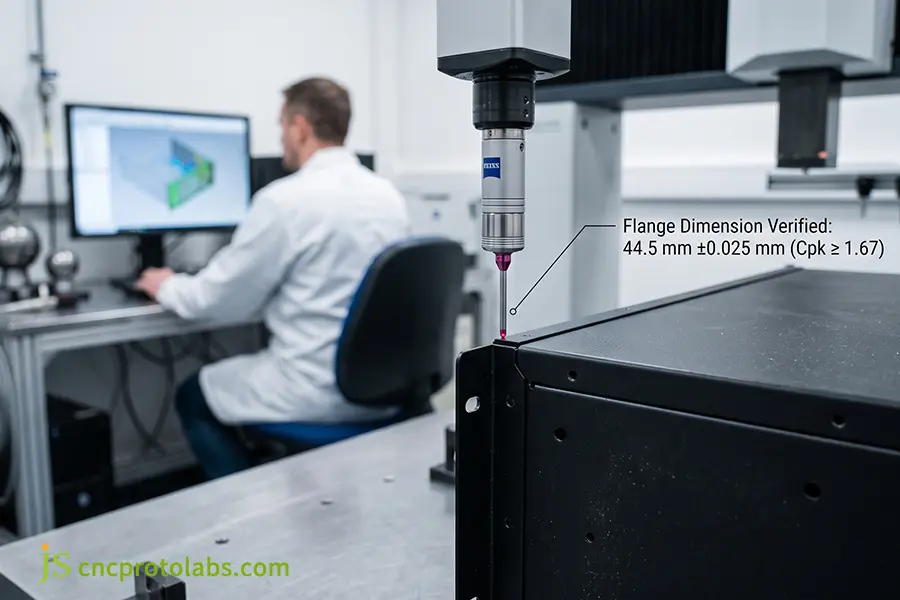
- Constance de l'épaisseur : Réduite d'un large spectre de 0,30 mm à un spectre plus étroit de ±0,025 mm, ce qui donne une capacité de traitement élevée (Cpk ≥ 1,67).
- Réduction des coûts : Le fabricant d'équipement d'origine a réduit les temps de cycle d'assemblage de 22 %, ce qui a permis d'économiser environ 85 000 $ par an en réclamations de garantie, en rebuts et en retouches en usine.
- Certifications de qualité : Tous les lots fabriqués sont accompagnés de certificats d'essais de matériaux (MTC selon la norme EN 10204 3.1) et de rapports d'inspection CMM complets établis par notre laboratoire Zeiss.
(Source des données : Rapport d'étude de cas interne d'ingénierie de la qualité de JS Precision n° JSP-2025-EN084, Projet Telecom-Rack).
Conclusion
L'utilisation du tableau des calibres de tôle garantit une géométrie précise, évite les collisions lors de l'assemblage et optimise le processus d'achat. Avec l'adoption du système métrique en production, la correspondance entre les calibres et les tolérances d'épaisseur en millimètres est une pratique courante dans les plans techniques. Une production à haut rendement repose sur la précision. services de pliage de métaux pour éliminer les erreurs de retour élastique angulaire, tandis que les profils étroits et les perforations exigent un étalonnage services de découpe laser pour des bords nets et sans bavures.
Validez la conception de vos tôles et les tolérances de laminage de votre usine en Veuillez soumettre vos fichiers CAO et vos dessins 2D. Chez JS Precision, nos ingénieurs vous fournissent une analyse de faisabilité et un prix direct usine sous 12 heures. Obtenez un devis et une analyse de tolérance instantanés ou contactez un spécialiste de la tôlerie pour une compatibilité garantie.

FAQ
Quelle est la valeur de 16 gauge en mm et en pouces pour différents métaux ?
Selon les normes de fabrication, une épaisseur de calibre 16 correspond à 1,52 mm (0,0598 pouce) pour l'acier au carbone, 1,59 mm (0,0625 pouce) pour l'acier inoxydable et 1,29 mm (0,0508 pouce) pour l'aluminium. L'épaisseur standard dépendant de la densité du matériau et des procédés de laminage antérieurs, elle peut varier d'un alliage à l'autre. Il est donc impératif de consulter les tableaux de conversion spécifiques au matériau lors de la conception du produit.
Comment mesurer avec précision l'épaisseur d'une tôle en atelier ?
L'épaisseur des tôles peut être mesurée à l'aide d'un micromètre d'extérieur numérique précis ou d'un appareil de mesure d'épaisseur à ultrasons, plutôt qu'avec un pied à coulisse. Mesurez toujours à au moins 25 mm du bord des tôles découpées afin d'éviter toute erreur de mesure due aux bavures de cisaillement ou aux résidus de découpe laser. Assurez-vous que la surface du métal est propre avant de procéder à la mesure.
L'épaisseur nominale est-elle identique à l'épaisseur réelle livrée ?
Non, l'épaisseur des tôles livrées correspond rarement exactement à l'épaisseur nominale en raison des tolérances de laminage définies par les normes ASTM et ISO. Les tôles commerciales présentent des tolérances positives et négatives admissibles, généralement comprises entre ±0,003 et ±0,008 pouce (±0,08 à ±0,20 mm). Les projets de fabrication de haute précision exigeant des tolérances de glissement serrées doivent spécifier explicitement les bandes de tolérance de laminage à froid sur les plans de fabrication.
Comment l'épaisseur du matériau influe-t-elle sur la qualité de la découpe laser et les délais de livraison ?
L'épaisseur du matériau influe considérablement sur la vitesse de découpe laser, l'angle de coupe et le temps de perçage. Les matériaux de faible épaisseur (16 à 22 Ga) peuvent être traités rapidement, et l'utilisation d'azote comme gaz d'assistance permet d'obtenir une coupe nette sans formation d'oxyde. Les matériaux de plus grande épaisseur (10 Ga et moins) nécessitent un traitement plus lent, une puissance laser plus élevée et l'utilisation d'oxygène comme gaz d'assistance afin d'éviter la formation d'une couche d'oxyde.
Pourquoi la tôle galvanisée est-elle plus épaisse que l'acier laminé à froid standard de même épaisseur ?
La tôle galvanisée est sensiblement plus épaisse car son épaisseur nominale inclut à la fois le noyau en acier brut et les couches de revêtement protecteur en zinc sur les deux faces. Par exemple, une tôle galvanisée de calibre 16 mesure environ 1,61 mm (0,0635 pouce), tandis qu'une tôle d'acier laminée à froid non revêtue de calibre 16 mesure 1,52 mm (0,0598 pouce), conformément à la norme ASTM A653.
Comment l'épaisseur de la tôle doit-elle être indiquée sur les dessins de la demande de devis pour obtenir le devis le plus précis ?
Pour obtenir un devis de fabrication précis, indiquez sur les plans des pièces les dimensions métriques absolues en millimètres, accompagnées des tolérances ISO 2768-m, plutôt que des valeurs de calibre génériques. Par exemple, spécifiez « Acier laminé à froid 2,00 ±0,10 mm » au lieu de « 14 Ga ». Cette indication claire élimine les erreurs d'interprétation du fournisseur, garantit la transparence du coût des matières premières et accélère le délai de réponse au devis.
Quelles sont les épaisseurs et les calibres de tôle que JS Precision peut fabriquer en interne ?
JS Precision fabrique des composants en tôle sur mesure, allant de feuilles ultra-minces de calibre 30 (0,3 mm) à des plaques épaisses de calibre 3 (6,0 mm), en passant par le profilage de plaques épaisses jusqu'à 25 mm. Depuis notre usine de Dongguan, équipée de presses à poinçonner CNC de pointe, de lasers à fibre de 30 kW et de presses plieuses de haute précision, nous maintenons des tolérances strictes jusqu'à ±0,05 mm pour nos clients industriels du monde entier.
Quels sont les délais de livraison et les procédures de devis habituels pour les pièces de tôlerie sur mesure ?
JS Precision fournit une analyse DFM complète et des devis formels sous 12 à 24 heures après réception de vos modèles CAO 3D (STEP/IGES) et de vos dessins 2D. Les prototypes de prototypage rapide en tôle sont généralement expédiés sous 3 à 5 jours ouvrés, tandis que les petites séries sont réalisées en 2 à 3 semaines, avec une certification complète des matériaux et une documentation d'inspection CMM.
Ressource

