 Português (Brasil)



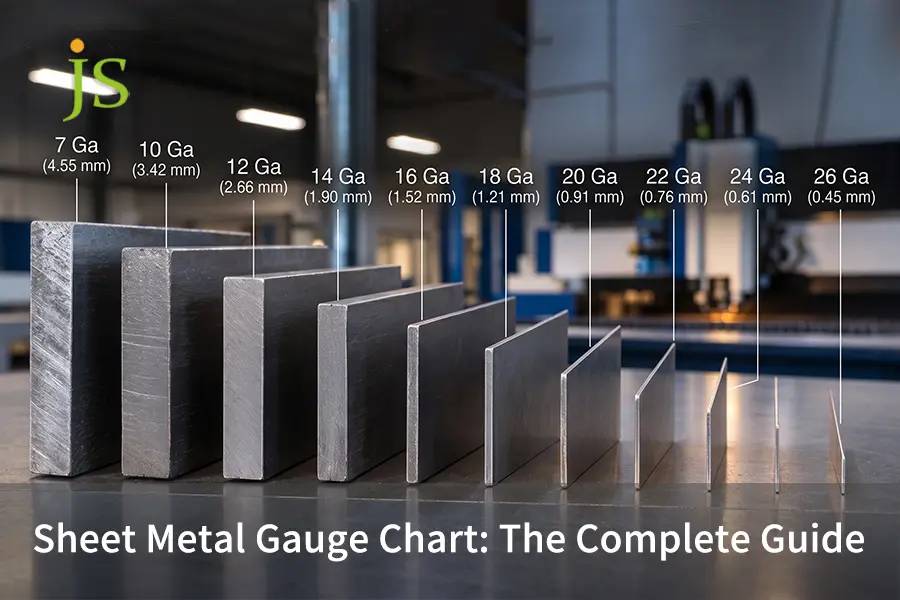

Gráfico de medidores de chapa metálica é uma ferramenta que transforma valores de medição não lineares em medições lineares para espessura de chapas de aço carbono, aço inoxidável, alumínio e aço galvanizado.
O sistema de medição de chapa metálica é inverso:
números mais baixos indicam material mais espesso. O mesmo número de calibre não significa a mesma espessura nas ligas, uma vez que o aço utiliza o Medidor padrão dos fabricantes (MSG), que é baseado no peso, enquanto o alumínio usa o Brown & Sharpe (B&S) escala geométrica. Como resultado, uma chapa de aço de calibre 16 (1,52 mm) é visivelmente mais espessa do que uma chapa de alumínio de calibre 16 (1,29 mm).
A qualidade e o desempenho da fabricação atual exigem a transposição de números de medidores antiquados para dimensões decimais que atendam às tolerâncias de laminação estabelecidas pela ASTM. Esta etapa crítica evita danos às ferramentas da prensa dobradeira, garante tolerâncias de dobra corretas e promove montagens livres de erros. Ao fazer a transição da modelagem CAD para a produção, verifiquei serviços de fabricação de chapas metálicas traduzir desenhos de medidores ambíguos em componentes repetíveis e de alto rendimento.
Principais conclusões da engenharia: resumo da conversão rápida do medidor
Conclusão Técnica Direta: O medidor de chapa metálica não é uma unidade universalmente aplicável para medir comprimento. Uma chapa de aço carbono de calibre 16 (1,52 mm de espessura) é 17,8% mais espesso do que uma folha de alumínio de calibre 16 (1,29 mm de espessura). É essencial que os desenhos especifiquem a espessura em decimais exatos de milímetros e valores de tolerância ASTM/ISO.
|
Liga de materiais |
Norma Governante |
Espessura de 16 Ga (nominal) |
Faixa de tolerância ASTM |
Curvatura interna mínima (Rmin) |
V-Die recomendado |
|
Aço laminado a frio |
MSG (ASTM A1008) |
0,0598"/1,52mm |
±0,005" (±0,13mm) |
1,0xT (1,50 mm) |
6 a 8 xT |
|
Aço inoxidável (304) |
USS (ASTM A240) |
0,0625"/1,59mm |
±0,005" (±0,13mm) |
1,5 x T (2,50mm) |
8xT |
|
Alumínio (5052-H32) |
B&S (ASTM B209) |
0,0508"/1,29mm |
±0,003" (±0,08 mm) |
1,5 x T (2,00mm) |
6xT |
|
Aço Galvanizado |
ASTM A653 Tipo B |
0,0635"/1,61mm |
±0,006" (±0,15 mm) |
1,0xT (1,60 mm) |
6 a 8 xT |
Fonte de dados: Compilado a partir das especificações padrão ASTM A568, A480, A653, A240, A1008 e B209.
Precisa de verificação de tolerância certificada para sua lista técnica? Obtenha uma cotação instantânea do DFM e auditoria de tolerância da JS Precision dentro de 12 horas.
Por que os números dos medidores de chapa metálica estão invertidos e dependem do material?
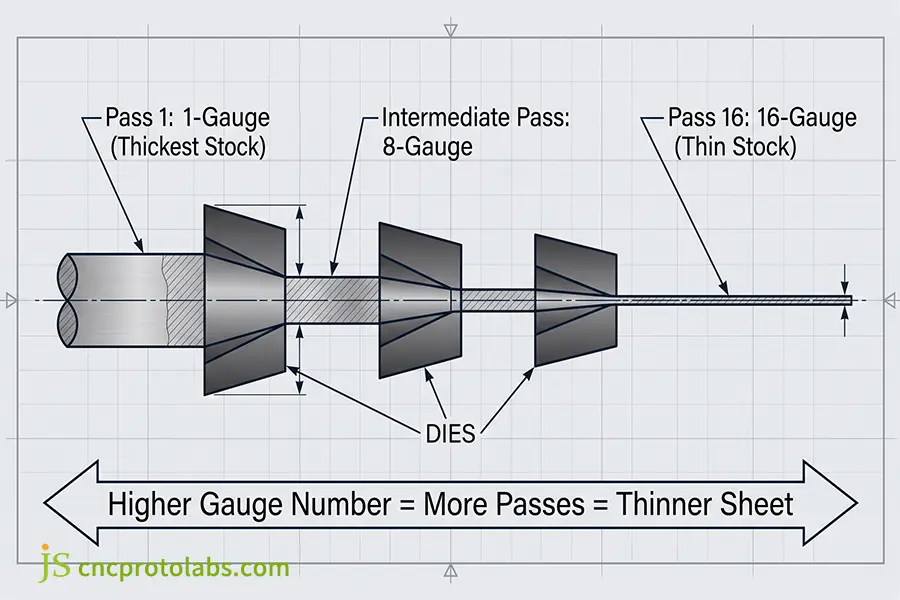
Os números dos medidores são invertidos porque foram derivados de operações de trefilação e laminação nas primeiras siderúrgicas britânicas. O número do medidor foi fornecido para o número de matrizes de trefilação sequenciais pelas quais o lingote foi puxado. Cada etapa de redução tornou a chapa mais fina, portanto quanto maior o número de bitola menor a espessura física, independente dos padrões metalúrgicos.
A origem mecânica da numeração inversa
Conhecer a história por trás da fabricação industrial de metal ajuda a compreender o motivo da numeração inversa:
- Primeira passagem de redução: O tarugo de metal, quando passado uma vez pela matriz, tornou-se um estoque de calibre 1.
- Passagens de processamento subsequentes: A passagem adicional deste estoque por outras quinze matrizes cada vez mais apertadas resultou em Estoque de calibre 16, criando uma seção transversal muito fina.
- Acumulação de endurecimento de trabalho: Cada passagem de trefilação progressiva induziu deformação plástica, aumentando a resistência ao escoamento do material e diminuindo o alongamento dúctil. O recozimento foi feito para evitar fraturas frágeis por tração entre certas passagens de processamento.
- Paralelos de ferramentas modernas: As matrizes progressivas modernas são equivalentes a este processo, onde os padrões de ferramental são aqueles descritos em nosso específico guia de estampagem de metal.
- Padronização Metrológica: Registros históricos de Instituto Nacional de Padrões e Tecnologia (NIST) mostram que os números inteiros do medidor antigo eram baseados no número de passagens feitas no processamento, e não na distância percorrida, e é por isso que os engenheiros de hoje os estão convertendo em unidades métricas.
Como as constantes de densidade criaram padrões separados
Nos padrões anteriores, a base era o peso por polegada quadrada em vez de uma espessura linear constante:
- Medidor padrão dos fabricantes (MSG): Formulado para se adequar ao aço carbono levando em consideração a densidade do ferro forjado como 480 lb/pés cúbicos (7.688 kg/m³) e fixação de aço de 1 polegada a 41,82 lb/pé quadrado. Cada medidor sucessivo é, portanto, uma porcentagem desse peso base.
- Padrão dos Estados Unidos (USS): Promulgada pelo Congresso dos Estados Unidos em 1893 para fins fiscais sobre chapas de ferro e aço, de acordo com uma densidade de chapa presumida de 489,6 libras por pé cúbico (7.842 kg/m³), que era um pouco diferente do outro padrão. Mais tarde, os produtores de aço inoxidável adotaram o USS, tornando as chapas inoxidáveis um pouco mais espessas do que as chapas de aço carbono.
- Escala Brown & Sharpe (B&S): Este medidor foi especialmente projetado para metais não ferrosos, como alumínio, latão e cobre, usando uma progressão geométrica e não o peso ferroso. Os dois fios fixos usados para estabelecer a escala foram o calibre 0000, que era 0,4600 polegadas, e o calibre 36, que era 0,0050 polegadas.
- Diferença Física: Como o alumínio é cerca um terço da densidade do aço, o mesmo peso de área equivale a dimensões físicas totalmente diferentes.
- Compreensão do processo: O domínio desses padrões metalúrgicos divergentes constitui a base técnica da o que é fabricação de chapas metálicas na fabricação por contrato personalizado.
Qual é a aparência do gráfico de medidores de chapa metálica padrão com tolerâncias?
UM gráfico de medição de chapa metálica define a relação matemática entre os números do medidor padrão e a dimensão medida da espessura em polegadas e milímetros, dentro de rigorosas tolerâncias de laminação. Esses números de calibre são padronizados de acordo com ASTM A480 para aço inoxidável e ASTM A568 para aço carbono laminado a frio, e as tolerâncias permitidas de espessura de chapa metálica geralmente ficam entre ±0,004" (±0,10 mm) para medidores finos até ±0,010" (±0,25 mm) para chapas pesadas estruturais.
Quando os engenheiros consultam uma norma gráfico de conversão de calibre para espessura, os engenheiros precisam levar em consideração tolerâncias práticas no processo de fabricação, em vez de dimensões nominais.
Gráfico de espessura e tolerância de chapa de aço carbono (padrão MSG)
A chapa de aço carbono laminada a frio segue os padrões de laminação do fabricante padrão (MSG) e ASTM A568/A1008.
|
Medidor (Ga) |
Polegadas decimais |
Métrico (mm) |
Gama ASTM A568 |
Casos de uso mecânico primário |
|
7 anos |
0,1793" |
4,55mm |
4,32 mm a 4,78 mm |
Placas de base estruturais, quadros de máquinas industriais |
|
8 meses |
0,1644" |
4,18mm |
3,96 mm a 4,40 mm |
Suportes de máquinas pesadas, estruturas de cabines de terraplenagem |
|
10 Ga |
0,1345" |
3,42 mm |
3,22 mm a 3,62 mm |
Suportes de chassis pesados, suportes de transporte |
|
11 semanas |
0,1196" |
3,04mm |
2,86 mm a 3,22 mm |
Placas de montagem pesadas, gabinetes de equipamentos |
|
12 meses |
0,1046" |
2,66 mm |
2,48 mm a 2,84 mm |
Estruturas estruturais, estantes resistentes |
|
13 semanas |
0,0897" |
2,28 mm |
2,12 mm a 2,44 mm |
Dispositivos de manuseio de materiais, paredes laterais do reboque |
|
14 anos |
0,0747" |
1,90mm |
1,75 mm a 2,05 mm |
Racks eletrônicos pesados, suportes de carroceria de veículos |
|
16 anos |
0,0598" |
1,52 mm |
1,39 mm a 1,65 mm |
Gabinetes elétricos, gabinetes de controle |
|
18 anos |
0,0478" |
1,21mm |
1,08 mm a 1,34 mm |
Estruturas interiores automotivas, coberturas de equipamentos |
|
20 Ga |
0,0359" |
0,91 mm |
0,81 mm a 1,01 mm |
Dutos HVAC padrão, caixas de aparelhos leves |
|
22 anos |
0,0299" |
0,76 mm |
0,68 mm a 0,84 mm |
Flashes arquitetônicos, luminárias |
|
24 horas |
0,0239" |
0,61 mm |
0,53 mm a 0,69 mm |
Eletrônicos de pequeno consumo, dutos de luz |
|
26 anos |
0,0179" |
0,45 mm |
0,39 mm a 0,51 mm |
Revestimentos acústicos perfurados, defletores acústicos leves |
|
28 anos |
0,0149" |
0,38 mm |
0,32 mm a 0,44 mm |
Dissipadores de calor de alta densidade, envoltórios de isolamento |
Fonte de dados: Especificações padrão ASTM A568/A568M para chapas de aço laminadas a frio.
Tabela de espessura e tolerância de chapa de aço inoxidável (padrão USS)
Aço inoxidável austeníticoenguias (graus 304 e 316) estão em conformidade com o padrão dos Estados Unidos (USS) sob ASTM A240 e ASTM A480.
|
Medidor (Ga) |
Polegadas decimais |
Métrico (mm) |
Gama ASTM A480 |
Casos de uso mecânico primário |
|
8 meses |
0,1719" |
4,37 mm |
4,14 mm a 4,60 mm |
Recipientes de autoclave comerciais, telas de águas residuais |
|
10 Ga |
0,1350" |
3,43 mm |
3,23 mm a 3,63 mm |
Cubas de processamento de alimentos, recipientes de pressão química |
|
11 semanas |
0,1200" |
3,05mm |
2,87 mm a 3,23 mm |
Máquinas de lavar louça comerciais, coberturas de bombas corrosivas |
|
12 meses |
0,1094" |
2,78 mm |
2,60 mm a 2,96 mm |
Hardware de convés marítimo, estrutura de equipamentos sanitários |
|
13 semanas |
0,0938" |
2,38 mm |
2,22 mm a 2,54 mm |
Calhas da linha de engarrafamento, trilhos-guia do transportador |
|
14 anos |
0,0781" |
1,98mm |
1,83 mm a 2,13 mm |
Mesas de trabalho de cozinha comercial, chassis de laboratório |
|
16 anos |
0,0625" |
1,59mm |
1,46 mm a 1,72 mm |
Gabinetes para equipamentos médicos, serviços farmacêuticos |
|
18 anos |
0,0500" |
1,27mm |
1,14 mm a 1,40 mm |
Revestimento arquitetônico, expositores para serviços de alimentação |
|
20 Ga |
0,0375" |
0,95 milímetros |
0,85 mm a 1,05 mm |
Painéis de teto para salas limpas, coberturas internas de instrumentos |
|
22 anos |
0,0313" |
0,80 mm |
0,72 mm a 0,88 mm |
Guarnições decorativas de parede, protetores contra respingos de produtos químicos |
|
24 horas |
0,0250" |
0,64 mm |
0,56 mm a 0,72 mm |
Capas de instrumentos de precisão, carenagens de escapamento |
|
26 Ga |
0,0188" |
0,48 mm |
0,42 mm a 0,54 mm |
Tampas para reagentes de laboratório, protetores para sensores químicos |
|
28 Ga |
0,0156" |
0,40 mm |
0,35 mm a 0,45 mm |
Aletas do trocador de calor, calços de alta temperatura |
Fonte de dados: Requisitos da norma ASTM A480/A480M para aço inoxidável laminado a quente.
Tabela de espessura e tolerância de chapas de aço galvanizado (revestidas com zinco)
O aço galvanizado incorpora revestimentos protetores de zinco em ambos os lados, com uma espessura ligeiramente maior do que o aço laminado a frio sem revestimento, de acordo com a norma ASTM A653.
|
Calibre (Ga) |
Polegadas decimais |
Sistema métrico (mm) |
Faixa ASTM A653 |
Principais casos de uso mecânico |
|
8 Ga |
0,1681" |
4,27 mm |
4,07 mm a 4,47 mm |
Suportes de solo para subestações, placas de bueiro reforçadas |
|
10 Ga |
0,1382" |
3,51 mm |
3,31 mm a 3,71 mm |
Armários utilitários robustos, bases para transformadores |
|
11 Ga |
0,1233" |
3,13 mm |
2,95 mm a 3,31 mm |
Tubos de torque para painéis solares, suportes para equipamentos externos |
|
12 Ga |
0,1084" |
2,75 mm |
2,57 mm a 2,93 mm |
Suportes robustos para rodovias, trilhos de montagem para painéis solares. |
|
13 Ga |
0,0934" |
2,37 mm |
2,21 mm a 2,53 mm |
Carcaças de ventiladores industriais, silos de grãos agrícolas |
|
14 Ga |
0,0785" |
1,99 mm |
1,84 mm a 2,14 mm |
Caixas de junção industriais, estruturas para sistemas HVAC externos |
|
16 Ga |
0,0635" |
1,61 mm |
1,48 mm a 1,74 mm |
Caixas externas para telecomunicações |
|
18 Ga |
0,0516" |
1,31 mm |
1,18 mm a 1,44 mm |
Painéis de portas de garagem comerciais, bandejas de cabos |
|
20 Ga |
0,0396" |
1,01 mm |
0,91 mm a 1,11 mm |
Dutos espirais de HVAC, beirais de telhado |
|
22 Ga |
0,0336" |
0,85 mm |
0,77 mm a 0,93 mm |
Coberturas metálicas comerciais, painéis de vedação |
|
24 Ga |
0,0276" |
0,70 mm |
0,62 mm a 0,78 mm |
Dutos comerciais padrão, iluminação discreta |
|
26 Ga |
0,0217" |
0,55 mm |
0,49 mm a 0,61 mm |
Revestimento metálico para edifícios, calhas residenciais |
|
28 Ga |
0,0187" |
0,47 mm |
0,41 mm a 0,53 mm |
Conexões espirais para tubos, revestimentos leves para chaminés |
Custos e padrões de medição de oficinas
A chapa metálica bruta é adquirida por peso a granel, mas os componentes são fabricados por dimensão linear:
- A tendência de moinhos do lado da luz: Nas siderúrgicas, as chapas são laminadas até o limite inferior da tolerância ASTM para economizar matéria-prima. Em vez de laminar uma chapa a 1,52 mm (16 Ga), uma chapa de 1,42 mm reduz o custo de produção, mas diminui a capacidade de carga mecânica em 16,5%.
- Açúcar laminado a frio vs. Açúcar laminado a quente decapado e oleado (HRPO): As bobinas de aço carbono laminadas a frio apresentam um perfil de espessura uniforme ao longo da largura da tira. As bobinas laminadas a quente apresentam uma curvatura de 0,05 mm a 0,15 mm mais espessa no centro da bobina do que nas áreas externas da tira. As peças encaixadas próximas à borda da bobina terão deduções de dobra diferentes das peças cortadas do centro da bobina.
- Propagação de custos: Os algoritmos de cotação calculam dinamicamente a exposição financeira com base em Como os erros de espessura do medidor afetam o preço da peça, permitindo que os orçamentistas detectem o desperdício de material antes do processo de corte.
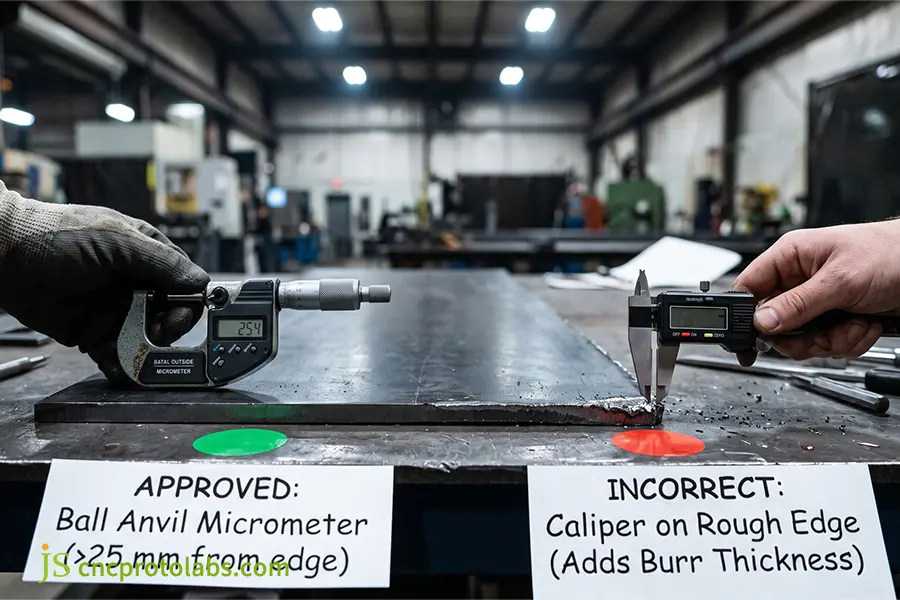
- A Armadilha do Paquímetro: As medições feitas nas bordas das chapas com um paquímetro de mostrador fornecem valores incorretos, pois o cisalhamento e o corte a laser criam rebarbas nas bordas, fazendo com que a espessura pareça maior. 0,08 mm a 0,15 mm.
- Aprovado pela Metrologia: Os gestores de qualidade alteram a escala da chapa metálica para milímetros e utilizam micrômetros de bigorna esférica externos a 25 mm das bordas cortadas para medir o material. Eles utilizam uma medição real em vez de uma calibrada. tabela de raio de curvatura de chapa metálica para inferir o formato da ferramenta de prensa dobradeira.
Por que a tabela de espessura de chapas de alumínio difere fundamentalmente da de aço?
Um tabela de espessura de chapa de alumínio A escala geométrica difere da escala do aço porque as definições de espessura nominal refletem diferentes padrões metalúrgicos: o aço carbono de calibre 16 tem 0,0598" de espessura (1,52 mm), enquanto o alumínio de calibre 16 tem 0,0508" de espessura (1,29 mm). Isso representa uma diferença significativa de 15%. A escala geométrica B&S, em oposição à escala de calibre padrão dos fabricantes da indústria siderúrgica, é usada para chapas de alumínio.
Tabela de espessura e tolerância de chapas de alumínio (escala B&S / AWG)
As ligas de alumínio forjado (como 5052-H32 e 6061-T6) seguem a escala Brown & Sharpe (B&S) padronizada pela norma ASTM B209.
|
Calibre (Ga) |
Polegadas decimais |
Sistema métrico (mm) |
Faixa ASTM B209 |
Principais casos de uso estrutural |
|
6 Ga |
0,1620" |
4,11 mm |
3,96 mm a 4,26 mm |
Costelas estruturais marítimas, suportes para transporte ferroviário pesado |
|
7 Ga |
0,1443" |
3,67 mm |
3,53 mm a 3,81 mm |
Vasos de pressão pesados, pisos de veículos comerciais |
|
8 Ga |
0,1285" |
3,26 mm |
3,13 mm a 3,39 mm |
Cascos estruturais marítimos pesados, blindagem de veículos |
|
10 Ga |
0,1019" |
2,59 mm |
2,46 mm a 2,72 mm |
Caixas de baterias para veículos elétricos, suportes de montagem estruturais |
|
11 Ga |
0,0907" |
2,31 mm |
2,21 mm a 2,41 mm |
Suportes de subchassi automotivo, trocadores de calor |
|
12 Ga |
0,0808" |
2,05 mm |
1,95 mm a 2,15 mm |
Chassi de aviônica aeroespacial, tanques de combustível soldados |
|
13 Ga |
0,0720" |
1,83 mm |
1,74 mm a 1,92 mm |
Dissipadores de calor eletrônicos, gabinetes médicos |
|
14 Ga |
0,0641" |
1,63 mm |
1,55 mm a 1,71 mm |
Caixas eletrônicas de precisão, painéis de corpo de robôs |
|
16 Ga |
0,0508" |
1,29 mm |
1,21 mm a 1,37 mm |
Chassi de servidor leve, com proteção térmica. |
|
18 Ga |
0,0403" |
1,02 mm |
0,94 mm a 1,10 mm |
Acabamento interior da aeronave, compartimentos eletrônicos |
|
20 Ga |
0,0320" |
0,81 mm |
0,76 mm a 0,86 mm |
Refletores de iluminação, revestimentos de isolamento térmico |
|
22 Ga |
0,0254" |
0,64 mm |
0,59 mm a 0,69 mm |
Proteção acústica, acabamento decorativo leve |
|
24 Ga |
0,0201" |
0,51 mm |
0,47 mm a 0,55 mm |
Placas de identificação, barreiras de isolamento térmico |
|
26 Ga |
0,0159" |
0,40 mm |
0,36 mm a 0,44 mm |
Dissipadores térmicos de alta eficiência, película sensora |
|
28 Ga |
0,0126" |
0,32 mm |
0,28 mm a 0,36 mm |
Blindagem eletromagnética ultrafina, diafragmas de sensores |
Fonte de dados: Conversões B&S baseadas nas especificações ASTM B209 publicadas por Associação do Alumínio, confirmando a progressão geométrica das ligas não ferrosas.
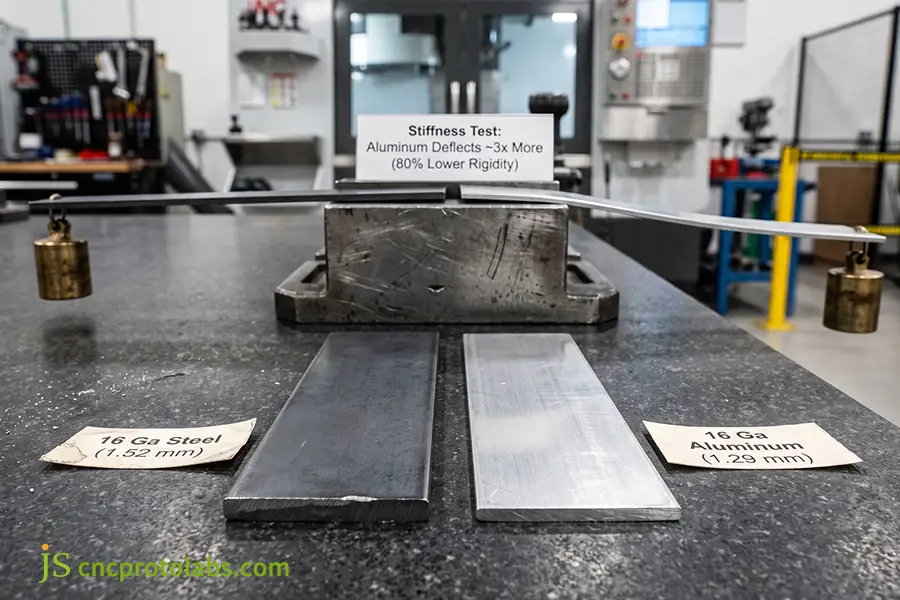
A redução de 15% na espessura e o aumento de 17,8% na largura do vão, além da rigidez da estrutura.
Como o alumínio possui um módulo de elasticidade (E ≈ 70 GPa) aproximadamente um terço do módulo de elasticidade do aço carbono (E ≈ 210 GPa), além de uma redução de 15% na espessura quando se têm valores de espessura iguais:
- Déficit de rigidez à flexão: A rigidez à flexão de uma placa de alumínio 5052-H32 de calibre 16 é de aproximadamente 80% menor em comparação com a de uma chapa de aço carbono de calibre 16. O deslocamento elástico varia inversamente proporcional ao cubo da espessura da chapa (1/T³).
- Regra de Compensação de Projeto: Para manter a mesma rigidez quando o aço é substituído por alumínio, os projetistas precisam aumentar a espessura em pelo menos duas medidas completas (como alumínio de calibre 12 substituindo aço de calibre 14).
- Vibração e Frequência Natural: Chapas de alumínio leves e sensíveis à vibração possuem uma frequência de ressonância menor em comparação com as equivalentes em aço. Os gabinetes de alumínio finos para chassis exigem elementos de reforço internos para evitar a vibração acústica causada pelas frequências de vibração dos ventiladores.
- Parâmetros de seleção da liga: A resistência ao escoamento do componente depende da integridade metalúrgica do padrão. Materiais utilizados na fabricação de chapas metálicas, que equilibram a rigidez estrutural com a fragilidade do têmpera.
Considerações sobre ferramentas, estampagem e conformação
É necessário realizar alguns ajustes nas ferramentas da prensa dobradeira e no posicionamento da peça bruta ao conformar alumínio:
- Consciência da orientação dos grãos: As linhas de dobra primárias devem sempre ser posicionadas perpendicularmente (transversais) à direção de laminação da bobina para evitar fissuras por tração ao longo do raio externo. A dobra paralela à direção longitudinal da fibra da bobina desenvolverá microfissuras em áreas localizadas da chapa de alumínio 6061-T6 ou 5052-H32.
- Estampagem para produção em massa: A estampagem progressiva de longa duração proporcionará fluxo adequado para a ferramenta com a configuração correta. materiais de estampagem que apresentam fluxo plástico de alta deformação. As folgas da matriz para alumínio devem ser de 10% a 12% da espessura do material por lado para evitar rebarbas e engripamento.
- Capacidade de tonelagem da prensa dobradeira: O alumínio precisa de cerca de 40% a 50% menos impacto A resistência mecânica é maior do que a do aço, mas requer aberturas maiores na matriz em V para evitar danos à superfície. As configurações de dobra a ar são projetadas para corresponder às propriedades mecânicas especificadas. materiais de dobra de metal.
- Diferenças no retorno elástico: O alumínio com espessura de calibre 16 terá 2° a 4° de retorno elástico em comparação com 1 para aço macio. As diferenças no funcionamento do endurecimento por deformação entre alumínio e aço podem ser encontradas em nossa comparação de dobra de chapa metálica de alumínio versus aço.
Os desenhos de engenharia devem usar bitola ou milímetros para dimensionamento?
Os desenhos de engenharia devem usar milímetros (mm) ou polegadas decimais em vez de designações de bitola para evitar erros de fabricação dispendiosos. As normas GD&T atuais, como ASME Y14.5 e ISO 2768-m, não aceitam bitola como uma designação de dimensão válida, uma vez que a bitola não possui tolerâncias unilaterais padronizadas. Fornecer a espessura precisa com clareza tolerância de espessura da chapa metálica O uso de limites elimina a ambiguidade para os fornecedores e garante a consistência dos processos de produção.
Na tolerância dimensional de ASME Y14.5Os limites lineares devem definir as fronteiras permitidas para as dimensões da peça e indicar quais são os limites aceitáveis. Isso explica por que limites informais não podem ser usados para certificar a inspeção.
Matriz de comparação de chamadas em desenhos técnicos
|
Método de chamada |
Conformidade com os padrões |
Usabilidade do fornecedor global |
Controle de Limite de Tolerância |
Nível de risco de produção |
|
Medidor Inteiro |
Não conforme |
Pobre |
Descontrolado |
Risco Crítico |
|
Milímetros decimais |
Totalmente em conformidade |
Universal |
Absoluto |
Risco insignificante |
|
Polegadas decimais |
Totalmente em conformidade |
Moderado |
Alto |
Baixo risco |
|
Sistema métrico duplo + referência |
Totalmente em conformidade |
Alto |
Alto |
Baixo risco |
Normas práticas de desenho para equipes de engenharia
- Use números decimais reais para modelar: Utilize sempre valores decimais reais (por exemplo, 1,50 mm, e não um número inteiro não validado) para as propriedades de chapas metálicas em CAD 3D. Os valores no CAD afetarão a criação do padrão plano e a exportação do arquivo DXF. Se um modelo sólido não validado com valor de 2,00 mm estiver associado à especificação de 14 Ga, ocorrerá um erro direto de 0,10 mm no padrão plano.
- Defina a tolerância nas notas de desenho: Inclua uma nota explicativa sobre o bloco de tolerância:
MATERIAL: Aço laminado a frio de 1,50 ±0,08 mm conforme ASTM A1008 CS Tipo B [16 Ga Ref]. A tolerância explícita prevalecerá sobre as tolerâncias gerais do bloco de título. - Tolerâncias gerais do Estado: Faça referência diretamente aos padrões globais de produção no bloco de título, como por exemplo: Tolerâncias gerais: ISO 2768-mIsso garantirá que os perfis a laser não dimensionados tenham tolerâncias de ±0,20 mm e as flanges formadas, tolerâncias de ±0,5°.
Como a espessura e a bitola da chapa influenciam as tolerâncias de dobramento e o retorno elástico?
A bitola da chapa metálica controla as tolerâncias de dobra, a tolerância da peça à dobra e a correção do retorno elástico durante os processos de prensa dobradeira CNC. Mesmo uma variação de 0,1 mm em uma chapa de calibre 16 altera a posição do eixo neutro e, portanto, resulta em alterações no fator K, causando diferenças angulares de mais de 1,5 grausA conformação de alta precisão e alto rendimento exige ajuste da tolerância de dobra e correção da sobredobra de acordo com a espessura do material.
Física do Eixo Neutro e Cálculos do Fator K
No processo de curvatura do ar, a região externa da curvatura se alonga enquanto a interna se comprime. O eixo neutro é definido como a camada interna que não apresenta nenhuma deformação.
Definição do Fator K:
A relação entre a profundidade da linha neutra (t) e a espessura total do material (T):
K = t / T
Fatores K práticos:
Geralmente, durante a curvatura no ar, os valores situam-se entre 0,30 e 0,48, uma vez que a resistência à compressão é superior à resistência plástica à tração. À medida que o raio de curvatura interno diminui em relação à espessura da chapa, o eixo neutro aproxima-se da superfície interna.
Fórmula da Tolerância de Curvatura (BA):
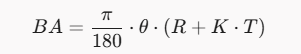
(Onde θ = ângulo em graus, R = raio interno, T = espessura física verificada e K = fator K do material).
A realidade da Dedução de Curva (DC):
Os padrões planos são determinados subtraindo-se a dedução de curvatura da soma dos comprimentos das flanges:
BD = 2 x (R + T) x bronzeado(θ / 2) - BA
Qualquer variação de 0,10 mm na espessura do metal bruto influenciará os valores de recuo da tangente e de tolerância de dobra, causando uma alteração nos limites das flanges externas.
Impacto da variação de espessura:
Se o desenho indicar 1,52 mm (16 Ga), mas a chapa metálica recebida tiver 1,40 mm devido à tolerância negativa de laminação, haverá um erro de cerca de 0,15 mm por dobra na chapa plana.
Ferramentas de engenharia:
A geometria correta de uma chapa plana depende de uma verificação empírica. Fator K na dobra de chapas metálicas, o que impede a deriva dimensional quando combinado com nosso padronizado guia de tolerância de curvatura e fator K.
Diretrizes para seleção de ferramentas e compensação de retorno elástico
Com a redução da espessura da chapa metálica (calibres maiores, como 20 Ga, 22 Ga etc.), a relação R/T aumenta, elevando assim o retorno elástico:
- Requisito de sobrecurvatura:
Para fazer uma dobra perfeita de 90,0° em aço inoxidável 304 de calibre 18, as dobras por punção precisam ser sobredobradas em um ângulo de aproximadamente 87,5°, compensando o retorno elástico de 2,5°. Quando o material é aço inoxidável 301 temperado por mola ou alumínio temperado, a sobredobragem é de aproximadamente 6,0°.
- Regra de seleção de matriz em V:
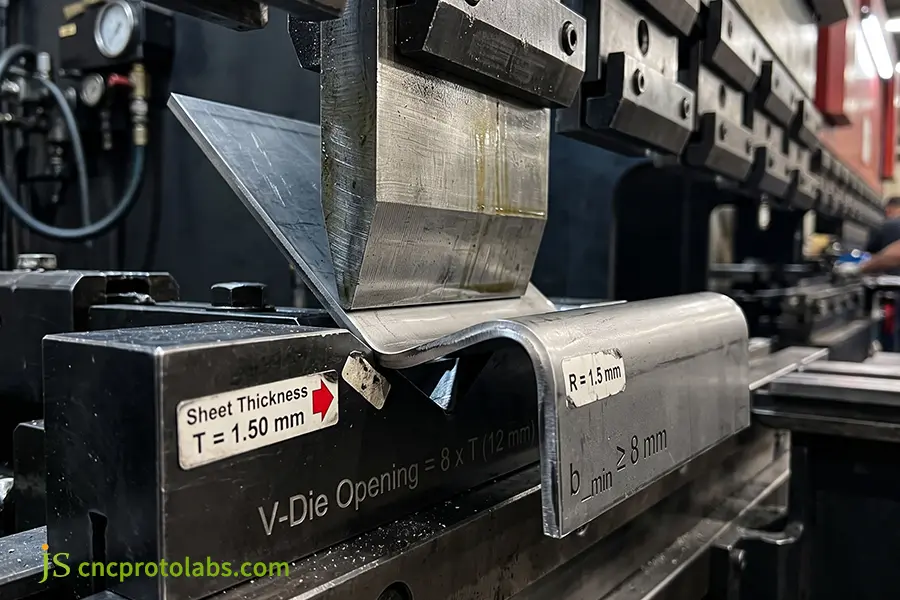
Para espessuras de até 3,0 mm (11 Ga e mais finas), selecione uma largura de abertura da matriz em V menor, igual a 6 a 8 x T. Para chapas com espessura superior a 3,0 mm, utilize de 8 a 10 x T. Matrizes em V menores (como 4 x T) aumentarão a tonelagem necessária a um ponto em que ocorrerão engripamento e desgaste do punção.
- Comprimento mínimo da flange (bmin):
Para evitar que a folha deslize para dentro da cavidade da matriz, bmin deve satisfazer:
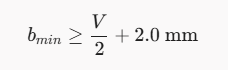
- Garantia de Tolerância: Configurações confiáveis de células robóticas exigem estrita adesão aos padrões. tolerâncias de dobramento para peças conformadasAlém disso, a fabricação de chassis de bitola leve exige métodos especializados para Retorno elástico e sobreflexão em chapas finas.
- Prevenção de defeitos: A auditoria de modelos CAD para tolerâncias de chapas resolve as causas primárias de defeitos de dobra e precisão de desenho antes que os operadores carreguem as ferramentas.
Não tem certeza se as tolerâncias de dobra do seu CAD estão corretas para chapas de aço fabricadas em fábrica? Obtenha uma avaliação gratuita dos seus desenhos. Projetado pelos engenheiros da JS Precision.
Como usar uma tabela de espessura de chapa metálica para comparar processos de corte e conformação?
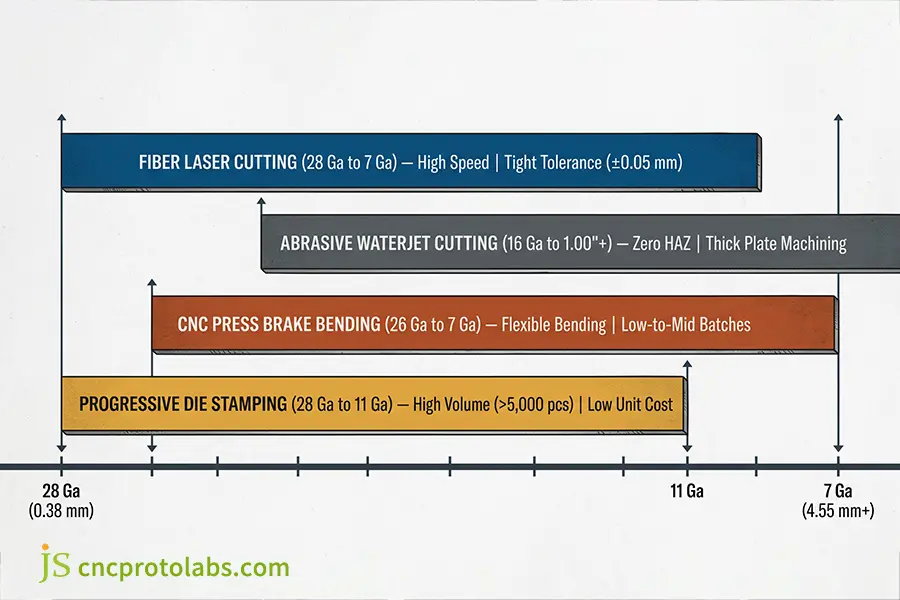
UM tabela de espessura de chapas metálicas Permite ao engenheiro de produção determinar se o corte a laser, o corte a jato de água, a dobra em prensa dobradeira ou a estampagem devem ser usados de acordo com a espessura e o volume de produção. Espessuras mais finas, de 24 Ga a 16 Ga, oferecem máxima velocidade de corte e economia com o uso de perfilamento a laser de fibra ou estampagem. No entanto, espessuras maiores, acima de 10 Ga (3,5 mm ou mais) e suscetíveis a distorções térmicas, podem ser processadas com eficiência usando corte a jato de água abrasivo.
Matriz de Capacidade de Processo e Seleção de Medidores
|
Processo |
Janela de Espessura |
Tolerâncias típicas |
Furo mínimo / Recurso |
Tamanho de lote econômico |
Principais compensações técnicas |
|
Laser de fibra |
28 Ga a 7 Ga |
±0,05 mm a ±0,12 mm |
D ≥ 1,0 x T |
de 1 a 5.000 unidades |
Zonas Afetadas Perigosas menores em chapas de 10 Ga, requer N2 para limpeza das bordas. |
|
Jato de água |
16 Ga a 1,00"+ |
±0,08 mm a ±0,20 mm |
D ≥ 1,5 x T |
1 a 1.000 unidades |
Processo a frio com zero HAZ, mais lento em chapas finas. |
|
Dobradeira de prensa |
26 Ga a 7 Ga |
±0,15 mm / ±0,5° |
Flange ≥ (V/2) + 2 mm |
1 a 2.500 unidades |
Configuração flexível sem ferramentas, tempos de ciclo manuais |
|
Estampagem |
28 Ga a 11 Ga |
±0,02 mm a ±0,08 mm |
D ≥ 1,0 x T |
Mais de 5.000 unidades |
Alto custo inicial de ferramentas de matriz, menor custo por unidade |
Diretrizes de seleção de processo por espessura
- Metrologia de Perfilamento: Os operadores de máquinas que resolvem problemas de conicidade térmica equilibram as velocidades de corte com base em dados verificados. Tolerâncias de corte a laser versus jato de água, enquanto cabeçotes ópticos de alta potência exigem ajustes específicos para Corte a laser de chapas finas versus grossasOs lasers são usados para cortar chapas de calibre fino (20 Ga a 16 Ga) a velocidades lineares superiores a 40 metros por minuto com o auxílio de nitrogênio. Para chapas estruturais com mais de 6,0 mm de espessura, utiliza-se jato de água abrasivo para cortar a camada refundida.
- Estabelecendo os Pontos de Equilíbrio: O volume de produção determina o ponto de equilíbrio econômico entre dobra versus estampagem, enquanto os custos iniciais de produção em branco ditam a divisão do capital entre Estampagem versus corte a laserEm casos onde os projetos de peças possuem características localizadas, como venezianas, relevos e cunhagem profunda, as máquinas combinadas de puncionamento/laser permitem uma configuração em uma única operação.
- Capacidades internas da JS Precision: Operando a partir de nossas instalações em Dongguan, equipadas com lasers de fibra de 30 kW, prensas dobradeiras CNC com rastreamento de ângulo a laser em tempo real e prensas de puncionamento de alta velocidade, mantemos tolerâncias de até ±0,05 mm em protótipos personalizados de chapas metálicas e em lotes de produção.
Quais são os limites reais de corte e acabamento para cada espessura de chapa metálica?
A fabricação para diferentes espessuras de chapas envolve a combinação de parâmetros de corte a laser e tolerâncias de pós-processamento. Por exemplo: chapas de aço inoxidável 304 versus 316 ou chapas de alumínio 5052 versus 6061 serão cortadas em diferentes alturas de foco e auxiliarão na pressão do gás para evitar rebarbas. Além disso, acabamentos como pintura eletrostática a pó também contribuem para essa precisão. 0,05 mm a 0,12 mm cada superfície e devem ser considerados no cálculo das dimensões finais dos componentes dobrados montados.
Regras de projeto para corte a laser com recursos de precisão
- Diâmetro mínimo do furo: Certifique-se de que o diâmetro do furo seja igual ou maior que a espessura do material (D ≥ 1,0 x T). Em material de 3,0 mm (11 Ga), furos perfurados de 1,5 mm criarão acúmulo excessivo de calor, resultando no rompimento da circunferência do furo e deixando para trás uma forma cilíndrica cônica.
- Distância entre o furo e a borda: Mantenha uma distância mínima de 2,0 x T dos furos em relação às bordas cortadas e de 3,0 x T em relação às linhas tangentes da dobra para evitar o alongamento do furo durante o processo de dobra. Quando os furos precisarem ficar próximos à dobra, faça um furo de alívio intermediário entre o furo e a linha tangente da dobra por meio de corte a laser.
- Dimensões do alívio de canto: Em cantos de 90°, as dimensões dos entalhes de alívio devem ser iguais ou maiores que a espessura da chapa metálica (w ≥ T), de forma a se estenderem além da linha tangente da dobra e evitar o rasgo do canto.
- Posicionamento da Micro-Aba: Microabas (com larguras de 0,40 mm a 0,60 mm) devem ser usadas para chapas metálicas finas com perfis entre 24 ga e 18 ga, quando cortadas em mesas de laser com óptica móvel.
- Melhores práticas de DFM: A geometria perfeita da perfuração começa com a verificação. diretrizes de projeto para corte a laser que levam em conta a dissipação térmica em cantos de contornos agudos.
Parâmetros de corte para diferentes ligas
- Aço inoxidável (304 vs. 316): As diferenças químicas fazem com que o gás auxiliar de nitrogênio se comporte de maneira diferente em Corte a laser em aço inoxidável 304 vs 316 e inibe a formação de carboneto de cromo nas faces de corte. Nitrogênio a 20 bar de alta pressão resfria o corte líquido e remove o metal líquido antes que ele tenha a chance de oxidar, deixando uma superfície pronta para soldagem.
- Ligas de alumínio (5052 vs. 6061): Para evitar a formação de escória oleosa, o aço 6061-T6 precisa ser inserido no núcleo da chapa (-1/3 x T) com o auxílio da óptica. Consulte nossas configurações ópticas para obter mais informações. Corte a laser de alumínio 5052 vs 6061O alumínio 5052 é cortado com precisão graças à alta aceleração do feixe, combinada com um pequeno diâmetro de bocal (de 1,2 mm a 1,5 mm) para aumentar a velocidade do gás auxiliar.
Acúmulo de revestimento de superfície e margens de ajuste
Negligenciar a espessura do acabamento superficial leva a travamentos durante a montagem das peças. Os projetistas mecânicos calculam o acúmulo dimensional usando métricas físicas de como o acabamento superficial funciona, verificando as tolerâncias pré-revestimento em relação às definições padrão. O que é acabamento de superfície?:
- Revestimento em pó: Adiciona de 0,050 mm a 0,120 mm (50 a 120 μm) por lado. Em um suporte de canal em forma de U, o revestimento em pó aumenta a espessura total da alma em 0,24 mm, diminuindo a folga de deslizamento. Roscas internas (porcas PEM e extrusões roscadas) devem ser protegidas com tampões de silicone antes da pintura.
- Galvanização de zinco: Isso é feito através de uma película protetora de 0,005 mm a 0,015 mm (5 a 15 μm) de espessura por lado, mantendo assim a tolerância precisa de fixadores e pinos. A passivação com cromato, que pode ser transparente, amarela ou preta, reveste o revestimento de zinco poroso sem alterar nenhuma dimensão.
- Anodização (Tipo II e Tipo III): A anodização sulfúrica tipo II adiciona de 0,010 mm a 0,025 mm de espessura, enquanto a anodização dura tipo III tem uma espessura de 0,050 mm. O pré-usinagem da tolerância dimensional é necessário ao trabalhar com pinos de dobradiça de tolerância restrita.
- Controle Dimensional: A interferência causada pela pintura em conjuntos de suportes é evitada por meio de modelagem CAD 3D baseada em efeito de acabamento nas dimensões da peça dobrada.
Como a JS Precision resolveu o problema de emperramento de invólucros corrigindo as tabelas de medidas de chapas metálicas?
A JS Precision resolveu um problema crítico de travamento em um rack de servidores para um fabricante de equipamentos originais (OEM) europeu de telecomunicações, corrigindo uma peça defeituosa. tabela de medidas de chapas metálicas suposições. O projeto do cliente utilizava especificações ambíguas de calibre 14, que eram propensas a desvios devido a inconsistências de usinagem superiores a ±0,22 mm. A JS Precision utilizou componentes certificados. Aço laminado a frio com 2,00 mm de espessura com uma tolerância rigorosa de ±0,05 mm.
O problema: 14,8% de refugo na montagem de racks de 19 polegadas.
Uma empresa fabricante de equipamentos de telecomunicações com sede na Europa enfrentou diversos problemas na montagem de seus racks de servidores de alta densidade de 19 polegadas:
- Sintomas: 14,8% dos gabinetes de servidores deslizantes ficaram presos nos respectivos canais dos trilhos.
- Problema de produção: As linhas de produção tiveram que ser paralisadas por 11 semanas para que as peças fossem lixadas e retificadas manualmente.
- Desenho original em 2D: Os desenhos utilizaram as legendas. "AÇO LAMINADO A FRIO DE CALIBRE 14" com tolerância total do bloco de ±0,5 mm.
Análise da Causa Raiz por JS Precision
Nossa equipe sênior de engenharia de controle de qualidade realizou uma auditoria no pacote de projeto do cliente e identificou as três causas principais a seguir:
- Padrão de material incompatível: O cliente havia utilizado chapas métricas de 2,00 mm de espessura nominal em seu projeto CAD, mas sua equipe de compras local havia encomendado bobinas de MSG de calibre 14 com espessura nominal de 1,90 mm (0,0747").
- Tolerâncias de espessura em peças usinadas: As tolerâncias no aço comercial padrão ASTM A568 permitiam variações de espessura de 1,75 mm e 2,05 mm entre diferentes lotes.
- Acúmulo de tolerâncias na conformação em prensa dobradeira: Houve 7 curvas de ar consecutivas com mudanças no eixo neutro, causando uma variação acumulada de ±0,85 mm na largura do canal, o que excedeu em muito a tolerância total de deslizamento do trilho de 0,30 mm.
A Solução de Engenharia de Precisão JS
- Etapa 1: Destaque consistente das métricas: Removemos a especificação vaga de "calibre 14" do desenho e designamos a peça como aço laminado a frio DC01 de 2,00 mm (+0,00 / -0,05 mm). Chapas de aço laminado a frio pré-calibradas foram utilizadas para garantir a consistência da espessura entre os lotes recebidos.
- Etapa 2: Redefinição experimental do fator K: Testamos a resistência ao escoamento exata da chapa em laboratório e redefinimos o fator K. como K = 0,42 Utilizando matrizes em V de 12 mm de precisão e ajustando as dimensões das peças planas no CAD, o deslocamento dos recortes do padrão plano em 0,28 mm realinhou os furos de montagem após a deformação plástica.
- Etapa 3: Correção do ângulo do laser durante o processo: Transferimos a produção para prensas dobradeiras CNC com detecção de ângulo a laser, que corrige automaticamente a profundidade do pistão para obter dobras de 90,0° ± 0,25°. Esse processo de rastreamento de ângulo corrigiu pequenas diferenças de limite de escoamento entre as chapas.
- Etapa 4: Compensação da Pintura Eletrostática a Pó: Ajustamos as dimensões da aba deslizante na peça plana cortada a laser em 0,10 mm de cada lado devido ao revestimento em pó preto fosco.
Resultados Quantificados e Valor a Longo Prazo
- Rendimento na primeira passagem (FPY): Aumentado de 85,2% a 99,6%, sem necessidade de paradas na linha de produção ou remanufatura manual.
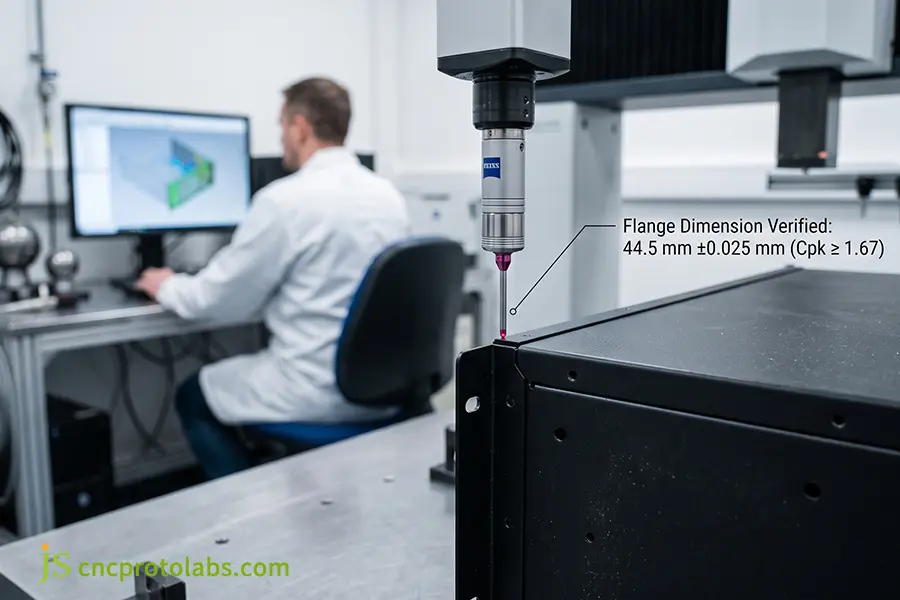
- Consistência da espessura: Reduzido do amplo espectro de 0,30 mm para um mais preciso de ±0,025 mm, resultando em alta capacidade de processamento (Cpk ≥ 1,67).
- Redução de custos: A fabricante de equipamentos originais (OEM) reduziu os tempos do ciclo de montagem em 22%, economizando cerca de US$ 85.000 anualmente em reclamações de garantia, sucata e retrabalho de fábrica.
- Certificações de Qualidade: Todos os lotes fabricados vêm acompanhados de certificados de ensaio de materiais (MTC de acordo com a norma EN 10204 3.1) e relatórios completos de inspeção CMM elaborados pelo nosso laboratório Zeiss.
(Fonte dos dados: Relatório de Caso de Engenharia de Qualidade Interna da JS Precision nº JSP-2025-EN084, Projeto Telecom-Rack).
Conclusão
O uso da tabela de medidas de chapas metálicas garante geometria precisa, evita colisões na montagem e proporciona um processo de compra econômico. Com a adoção do sistema métrico na fabricação, a vinculação das medidas às tolerâncias de espessura em milímetros tornou-se um procedimento comum em desenhos de engenharia. A produção de alto rendimento depende da precisão. serviços de dobra de metal para eliminar erros de retorno elástico angular, enquanto perfis estreitos e perfurações exigem calibração. serviços de corte a laser Para bordas limpas e sem rebarbas.
Valide o projeto da sua chapa metálica e as tolerâncias de laminação do laminador por meio de Envio de seus arquivos CAD e desenhos 2D Na JS Precision, nossos engenheiros fornecem análises de DFM (Design for Manufacturing) e preços direto da fábrica em até 12 horas. Obtenha um orçamento instantâneo da fábrica e uma análise de tolerância ou fale com um especialista em chapas metálicas para garantir a compatibilidade perfeita.

Perguntas frequentes
Qual é o valor de 16 gauge em milímetros e polegadas para diferentes metais?
De acordo com as práticas de fabricação padrão, a espessura de calibre 16 corresponde a 0,0598 polegadas (1,52 mm) para aço carbono, 0,0625 polegadas (1,59 mm) para aço inoxidável e 0,0508 polegadas (1,29 mm) para alumínio. Como a espessura padrão para o calibre depende da densidade do material e das práticas de laminação anteriores, a espessura de calibre 16 nunca será a mesma para diferentes ligas. Sempre consulte tabelas de conversão específicas para cada material durante o projeto do produto.
Como medir com precisão a espessura de chapas metálicas em uma oficina?
A espessura de chapas metálicas pode ser medida usando um micrômetro digital externo preciso ou um medidor de espessura ultrassônico, em vez de um paquímetro analógico. Sempre meça a pelo menos 25 mm da borda das chapas metálicas cortadas para evitar leituras errôneas que possam surgir devido a rebarbas de corte ou escória de laser. Certifique-se de que a superfície do metal esteja limpa antes de medir sua espessura.
A espessura nominal é idêntica à espessura real fornecida?
Não, a espessura nominal das chapas metálicas entregues raramente corresponde exatamente à espessura nominal devido às tolerâncias de laminação definidas pelas normas ASTM e ISO. As chapas comerciais apresentam tolerâncias positivas e negativas permitidas, normalmente variando de ±0,003 a ±0,008 polegadas (±0,08 a ±0,20 mm). Projetos de fabricação de alta precisão que exigem tolerâncias deslizantes rigorosas devem especificar explicitamente as faixas de tolerância personalizadas para laminação a frio nos desenhos de fabricação.
De que forma a espessura do material afeta a qualidade do corte a laser e os prazos de entrega?
A espessura do material desempenha um papel significativo na velocidade de corte a laser, no ângulo de corte e no tempo de perfuração. Espessuras menores (de 16 a 22 Ga) podem ser processadas rapidamente e o gás auxiliar nitrogênio pode ser usado para obter uma borda limpa, sem formação de óxido. Espessuras maiores (de 10 Ga e menores) devem ser processadas lentamente, com maior potência do laser e com gás auxiliar oxigênio para formar a camada de óxido.
Por que a chapa metálica galvanizada é mais espessa do que o aço laminado a frio padrão da mesma espessura?
A chapa galvanizada é visivelmente mais espessa porque sua medida nominal inclui tanto o núcleo de aço bruto quanto as camadas protetoras de zinco em ambos os lados. Por exemplo, uma chapa galvanizada de calibre 16 mede aproximadamente 0,0635 polegadas (1,61 mm), enquanto o aço laminado a frio de calibre 16 sem revestimento mede 0,0598 polegadas (1,52 mm), de acordo com as normas ASTM A653.
Como a espessura da chapa deve ser especificada nos desenhos da solicitação de cotação para obter o orçamento mais preciso?
Para garantir um orçamento de fabricação preciso, anote os desenhos das peças com dimensões métricas absolutas em milímetros, acompanhadas dos limites de tolerância da norma ISO 2768-m, em vez de usar valores genéricos de bitola. Por exemplo, especifique "Aço Laminado a Frio 2,00 ± 0,10 mm" em vez de "14 Ga". Essa especificação transparente elimina erros de interpretação por parte do fornecedor, garante a transparência no cálculo do custo da matéria-prima e agiliza o envio da cotação.
Quais as espessuras e bitolas de chapa metálica que a JS Precision consegue fabricar internamente?
A JS Precision fabrica componentes personalizados em chapa metálica, desde folhas ultrafinas de 0,3 mm (30 gauge) até chapas espessas de 6,0 mm (3 gauge), além de perfis de chapas grossas de até 25 mm. Operando em nossa unidade de Dongguan, equipada com prensas puncionadeiras CNC avançadas, lasers de fibra de 30 kW e dobradeiras de alta precisão, mantemos tolerâncias rigorosas de até ±0,05 mm para clientes industriais globais.
Qual é o prazo de entrega típico e o processo de orçamento para peças personalizadas de chapa metálica?
A JS Precision oferece análises DFM abrangentes e orçamentos formais em até 12 a 24 horas após o recebimento de seus modelos CAD 3D (STEP/IGES) e desenhos 2D. Protótipos de chapa metálica de fabricação rápida geralmente são enviados em 3 a 5 dias úteis, enquanto lotes de produção de baixo volume são concluídos em 2 a 3 semanas, com documentação completa de certificação de materiais e inspeção CMM.
Recurso

