 日本語




シート メタルの曲げは、主に補償されていないスプリングバック (1° ~ 3°)、不正確な K ファクター計算、ベンドリリーフの省略、原材料の厚さのばらつき (±0.05 mm)、および不適切な V ダイの選択により、図面仕様を満たしません。実際の材料の厚さと粒子の方向に合わせてツールを校正すると、曲げ公差が ±0.05 mm 以内に戻ります。曲げのずれにより生産ラインが停止し、エンジニアは修正できないことがよくあります。従来の機械加工では、厚さや質感を考慮せずに標準の CAD 係数に依存しているため、スプリングバック公差が規制されていません。
この記事では、スプリングバック欠陥の 5 つの主な原因について概説します。 2 時間の JS Precision DFM レビューでそれらを修正すると、欠陥率は 2.1% に下がります。これらの変数を制御すると、やり直しが不要になります。
5 つの主要な曲げ破壊欠陥の比較マトリックス
以下の表は、5 種類の中核欠陥の症状、根本原因、および管理基準を比較しています。
|
コア故障原因(故障原因) |
物理的な原因とメカニズム |
ドローイングドリフト |
JS の精度の防止および制御パラメータ |
|---|---|---|---|
|
理由 1: 曲げ角度の補償されていないスプリングバック |
金属成形除荷後の残留弾性ひずみの解放 |
90° の曲げ角度は87° ~ 88°に戻り、角度が許容範囲外になります |
1°~3°のオーバーベンド補正角度をプリセットし、残留応力を解放するためのボトミング補正 |
|
理由 2: K ファクター / フラット パターンの計算エラー |
測定された伸びの代わりに理論上の K ファクターを適用する |
展開長さの合計が±0.25 mmを超え、累積エッジ距離が標準を超えています |
K ファクターを 0.44 から 0.38 に修正し、 DIN 6935に従って展開時の長さを厳密に制御 |
|
理由 3: プロセスリリーフ溝がないか、サイズが小さい |
ノッチのない部品輪郭に近い曲げ線 |
隣接するフランジのエッジが張力によって歪み、角に微小な亀裂が発生 |
深さ 2.5 mm の長方形の逃げ溝を追加します (深さ ≥ 厚さ + 0.5 mm) |
|
理由 4: 原料バッチの厚さの許容差の変動 |
バッチシートの厚さは1.95 mm ~ 2.05 mmの間で変動します |
同じマシンストロークの下で、同じバッチ部品の角度のばらつきは±1.5°を超えます。 |
光学動的厚さ測定補正、原材料の各バッチのバックゲージとストロークの微調整 |
|
理由5:下型V溝開口部の選択を間違えた |
V 溝のサイズが小さいと局所的な過度の集中応力が発生します |
内側半径が不正確、表面に深い傷または微小亀裂がある |
標準のパンチ半径に一致するように、材料の厚さの8 倍(8V) の開口率を厳密に適用します。 |
参照: ISO 2768-m:1989 – 個別の公差表示のない直線寸法および角度寸法の一般公差。中精度クラスでは ±0.5° を指定します。
エンジニアリング調整により、バッチ公差を ±0.25 mm から ±0.05 mm に減らすことができます。
重要なポイント(コアビジネスと技術ポイント)
- スプリングバック事前補正: 1° ~ 3° のオーバーベンド角度を適用してスプリングバックを補正します。
- フラット パターン補正:事前デフォルトの 0.44 の代わりに、測定された K ファクター 0.38 を入力して、後続のプロセスによって生じる偏差をチェックします。
- 逃げ溝標準:コーナーの亀裂や裂けを防ぐため、逃げ溝としてコーナーに沿って ≥2.5 mm の破断チャネルまたはスロットを挿入します。
- DFM の高速化: 2 時間以内に DFM 応答を提供し、クライアントへのサンプルの配信を 40% 高速化します。
補償されていないスプリングバックによってフランジ角度が歪むのはなぜですか?
補償されていないスプリングバックによってフランジ角度が歪む理由は、圧力解放後の弾性回復に起因します。効果的板金スプリングバック補償曲げ角度が仕様から 1° ~ 3° ずれるため、過度の曲げやコイニングが必要になります。
板金の曲げが技術的な図面角度と一致しないのはなぜですか
金属繊維が弾性的に回復することをスプリングバックと呼びます。曲げ角度が正しく制御されていない場合、最終角度に 1° ~ 3° の小さな誤差が生じ、これが組み立て上の問題の一般的な原因となります。
板金スプリングバック補償
JS Precision は、DIN 6935 に基づいて、 1° ~ 3° のオーバーベンド角度とドウェル補正を組み合わせた補正プロセスに従います。オーバーベンド角度は材料の降伏強度 (たとえば、SPCC の場合は約 2°)を参照し、残留応力を解放するために保持圧力を 1.0 秒延長します。
板金の曲げ欠陥
へこみ、亀裂、長さのばらつきなどの欠陥がよくある問題です。 8V のダイ開口率と 2.5 mm 以上のティアグルーブを使用することで、小さなクラックを防ぐことができます。このような種類のコントロールはすでに統合されています精密板金加工サービス当社が提供するもの。
今すぐ図面をアップロードすると、2 時間の DFM 実現可能性評価が無料で受けられ、量産前に曲げ欠陥を排除できます。
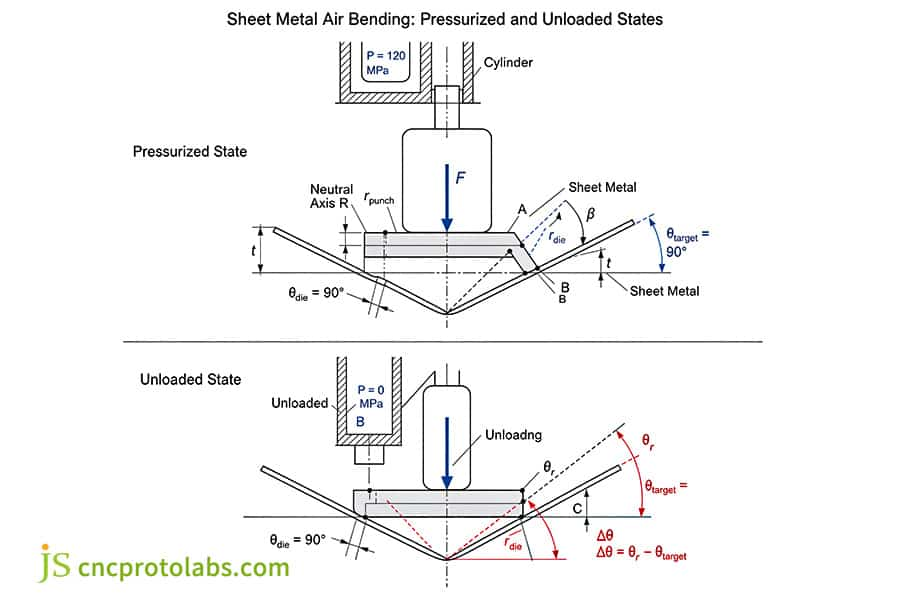
図 1: スプリングバックを伴う加圧状態と無負荷状態を示す空気曲げ図。
間違った K ファクターによりフラット パターンの計算がどのように歪むのでしょうか?
板金の K ファクター誤った値は中立軸の位置を誤って判断するため、これは重要です。デフォルトの CAD K ファクター 0.44 では ±0.35 mm のドリフトが発生しますが、真の精度を得るには、冷間圧延合金の場合は 0.38 に校正する必要があります。
板金のファクター K
係数Kは材質、板厚、曲げ方法により異なります。 JS Precision では、試験片の曲げを通じて実際の K ファクターを測定し、板金スプリングバックの補正の基準となります。
ベンダーの許容差
公差を±0.05 mm 以内に固定するためにテストピースを物理的に曲げます。サンプルを切断し、90° 曲げて、外側の脚の長さを測定し、K ファクターを計算します。
板金曲げ精度
係数 K を 0.38 に校正した後、累積誤差は ±0.35 mm から ±0.05 mm 以内に下がり、最初のピーステストの合格が保証されました。
参照: DIN 6935: 2011 – 板金の冷間曲げ;冷間圧延合金の曲げ許容値とスプリングバック角度の計算。
フランジの逃げを省略するとコーナー破れが発生するのはどのような場合ですか?
フランジ リリーフを省略すると、曲げラインにクリアランスが不足するとコーナーの破れが発生します。これは、シート メタルの曲げ欠陥によく見られる問題です。金属を折り曲げると内部材料が圧縮され、隣接する表面が引き裂かれます。
板金の曲げ欠陥
角の破れは非常に高価です。リリーフカットを行わないと、材料が流動する際の応力集中により破壊が発生します。板金製造エンジニアリング ガイドには、引き裂きの深さは、厚さと内側の半径を合わせた値より大きくなければならないと記載されています。
曲げ控除公差
ティアグルーブのサイズは精度に影響します。逃げ幅 ≥ T。リリーフ深さ ≥ R + T + 0.5 mm。これにより、自由な材料の流れが可能になります。
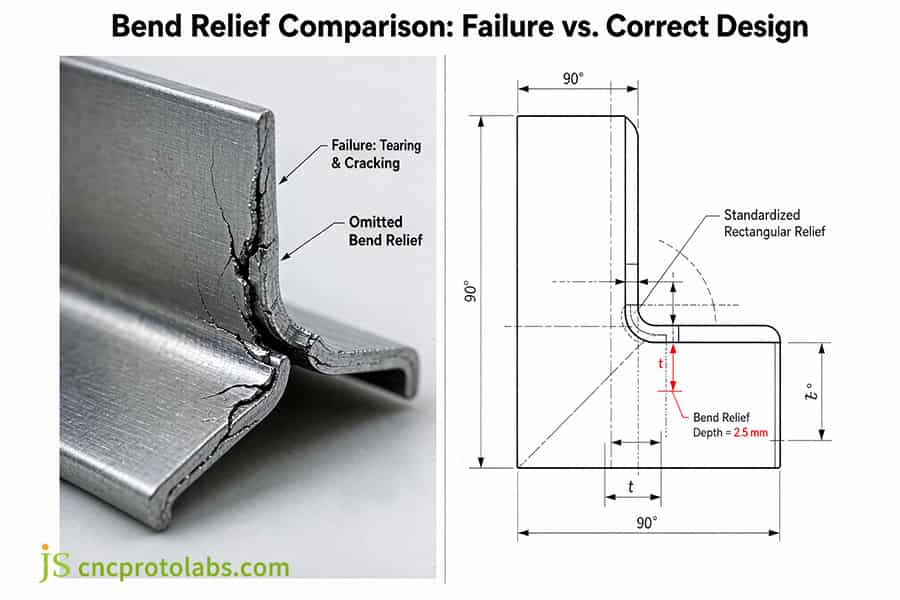
図 2: 板金における破壊による引き裂きと正しい設計を示すベンドリリーフの比較。
未加工シートの厚さのばらつきにより曲げ精度が損なわれるのはなぜですか?
空気曲げはパンチの貫通深さに依存するため、厚さのばらつきは板金の曲げ精度を直接損ないます。 1.95 ~ 2.05 mm の間で変動するとトン数が変化し、±1.5° を超える角度偏差が発生します。
板金曲げ精度
JS Precision の光学的厚さ補正システムは、 ±0.05 mm の厚さの変動によって引き起こされる ±1.5° のドリフトを自動的にキャンセルするため、同じバッチの部品は 1 台の機械で生産されたかのように見えます。私たちのを参照してください金属の曲げ公差ガイド。
曲げ控除公差
厚さの変化により曲げの推定が行われます。中立軸オフセットの 0.05 mm のシフトは 0.003 mm に相当します。バッチごとに報酬を測定し、再計算します。補償されていない厚さの変動は、不規則な角度、うねり、摩耗などの板金の曲げ欠陥を引き起こします。
参照: ASTM A480/A480M: 2022 – 厚さ公差±0.05mmをカバーする、ステンレス平圧延鋼板、耐熱鋼板、鋼帯の一般要求仕様を標準仕様としています。
間違った V ダイ開口部が曲げ半径内でどのように歪むのでしょうか?
間違った V ダイ開口部は、幅が 8 倍の厚さの比率と一致しない場合に半径が歪む、プレス ブレーキ ツールのエラーの一部です。小さすぎる V ダイは応力を集中させ、表面をえぐります。正しい金型を選択すると半径が安定します。
プレスブレーキツーリングのエラー
よくあるエラーには、パンチの磨耗や V ダイの幅の不正確などが含まれます。 V ダイが狭すぎると内径が小さくなり、応力集中が発生します。
エアベンディングとボトミングの許容差
|
パラメータ |
エアベンディング (間違った 6V ダイ) |
エアベンディング (正しい 8V ダイ) |
ボトミング (8V ダイ) |
|---|---|---|---|
|
内側半径精度 |
±0.3mm |
±0.15mm |
±0.05mm |
|
表面状態 |
目に見えるダイマーク |
クリーン |
鏡面仕上げも可能 |
|
角度の一貫性 |
±2.0° |
±0.5° |
±0.2° |
データソース: ISO 10791-1:2015 – マシニングセンターのテスト条件、パート 1: プレスブレーキおよび成形装置の精度検証のための幾何学的テスト。
なぜ板金の木目方向によってフランジ割れが発生するのでしょうか?
曲げ線が圧延方向と平行になると、板金の粒子方向によって亀裂が発生します。粒子が細長いと延性が低下します。木目に対して垂直または 45° に曲げると、引き裂きがなくなります。
板金の木目方向
結晶粒の方向は重要です。冷間圧延されたシートを結晶粒と平行に曲げると、材料が脆くなることがよくあります。製造ガイドのカスタム シート メタル設計では、曲げ線が 45° または 90° の角度で木目を横切る必要があると記載されています。
曲げ控除公差
結晶粒方向も変化します曲げ控除;木目を横切るには0.02 ~ 0.03の K ファクター増分が必要で、JS Precision はこれを専用の K ファクター テーブルで追跡して±0.05 mmを保持します。

エアベンディングとボトミングを制御する公差ルールはどれですか?
空気曲げに対する公差ルールとボトミング公差により、図面の準拠性が決まります。エアベンディングは±0.15 mm ですが、変動の影響を受けやすいです。ボトミングロックシートにより±0.05mmの再現性を実現。
エアベンディング vs ボトミング
4 つの成形方法の公差能力の 4×4 マトリックス比較:
|
評価次元 |
エアーベンディング |
ボトミング |
コイニング |
ワイピング・フォーミング |
|---|---|---|---|---|
|
成形角度精度 |
±1.0°~±1.5° |
±0.3°~±0.5° |
±0.1°~±0.2° |
±0.5°~±1.0° |
|
直線フランジ公差 |
±0.15mm~±0.25mm |
±0.05mm~±0.08mm |
±0.02mm~±0.05mm |
±0.10mm~±0.15mm |
|
必要な装備トン数 |
ベース(1×) |
高 (3×~4×) |
超高(8×~10×) |
中(1.5×~2×) |
|
生産段階と応用 |
構造フレーム、プロトタイプ、非嵌合面 |
高精度のエンクロージャ、レール位置決めインターフェース |
超精密アビオニクスシールドキャビティ |
連続プレス、フランジヘミング |
データ ソース: JS Precision の自動 DFM 分析ログ。
公差が ±0.08 mm のフランジにはボトミングが必要です。エアベンディングは外装カバーに適しています。エアベンディングと精度を参照してください。板金曲げガイド詳細については。
曲げ控除の許容差
機械的クランプによるボトミングにより、プロセスの変動が最小限に抑えられ、空気曲げの影響が排除されます。重要な ±0.05 mm フィーチャにはボトミングを適用します。
板金曲げ精度
±0.05 mm の精度を達成するには、プロセスと公差が調和している必要があります。エアベンディングは通常の製造によく使用されますが、ボトミングは精密組み立てに使用される技術です。
図 3: エアベンディングおよびボトミング公差ルールに基づいてプレス ブレーキを操作する作業者。
板金製造におけるスプリングバック エラーを修正するにはどうすればよいですか?
スプリングバックは、オーバーベンド、ボトミング、ドウェルのタイミングを組み合わせることによって修正されます。手動矯正により再現性がさらに向上します。 JS Precision のプロセスでは、スクラップが 2.1% に削減されます。
板金製造におけるスプリングバック エラーの修正
新しい手順は 3 つのフェーズで構成されます。
- スプリングバック角度の測定;
- パンチの深さを調整します (例: 92° を 90° にプリセット)。
- 保持圧力に1.0秒を加算します。
JSプレシジョンによる精密板金加工サービス
素材により補償額が異なります。 JS Precision データベースには 1200 以上の校正バッチが保存されています: AL5052-H32 の場合は 1.5°、SPCC の場合は 2.0°、304 ステンレス鋼の場合は 2.5° ~ 3.0°。 200 以上のプロジェクトにわたって、DFM レビュー、報酬表、CNC 最適化、CMM 検証を組み合わせることで、スクラップが 8 ~ 16% から 2.1% に減少しました。
リアルクォートフレームワークテーブル
| 材質(2.0mm) | 公差±0.05mm | 公差±0.10mm | MOQ 1 – 50 個 | MOQ 50–500 個 | MOQ 500+個 |
| SPCC (CRS) | $X.XX / パーツ | $X.XX / パーツ | +15% | ベース | −12% |
| AL5052-H32 | $X.XX / パーツ | $X.XX / パーツ | +18% | ベース | −10% |
| SUS304 | $X.XX / パーツ | $X.XX / パーツ | +22% | ベース | −8% |
データ ソース: JS Precision 公開相場バンド、2026-Q3 (参考値、DFM 後の最終相場)。
ロボットやオートメーションの部品で複雑なスプリングバックの問題に直面していますか?精度補正プログラムを実装し、±0.05 mm の公差を確保するには、今すぐエンジニアにご相談ください。
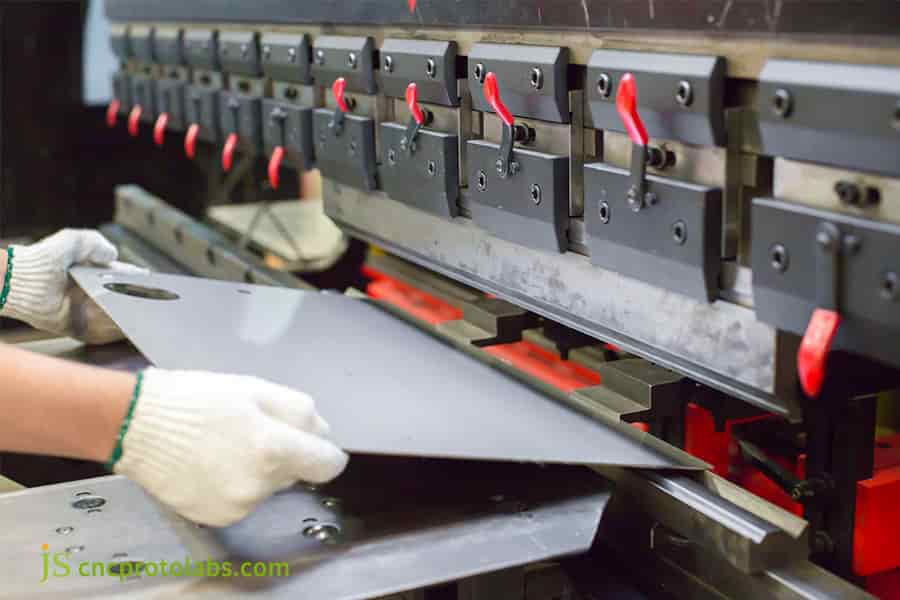
図 4: スプリングバック エラーを修正するための製造工場のプレス ブレーキ機械。
JS Precision ロボットベースの精密板金加工:曲げ欠陥の除去
産業用ロボットのヨーロッパのリーダーが、JS Precision に重大な問題を持ちかけました。同社の多自由度ベース構造は、フランジ角度の偏差により 16% の組み立て不良が発生していました。
チャレンジ
欧州の産業用ロボット メーカーの研究開発チームは、いくつかの多自由度ベース構造(AL5052-H32、公称厚さ 2.0 mm) をサプライヤーに委託しました。しかし、主要サプライヤーは通常の慣行を継続し、材料の切断に CAD システムのデフォルトの K ファクター 0.44 を使用し、2° の弾性スプリングバックを補償せずに空気曲げを実行しました。曲げ加工終了後、累積したフランジ距離の公差は±0.25mmを超え、サーボモーターの位置決め穴に干渉が発生し、組立工場での手戻り率は16%に達し、最初のサンプルを取り出すまでの時間は10日でした。
解決策
当社の上級板金エンジニアリング チームが引き継いだ後、DFM (製造向け設計) リファクタリングを完全に実装しました。
- 物理的な引張試験と曲げ試験を行うことにより、展開時の元の K ファクターが 0.44 から 0.38 に調整されました。それとは別に、コーナー応力を除去するために、深さ 2.5 mm の長方形のプロセス引き裂き溝が作成されました。
- 曲げ方法は従来のエア曲げからボトミングによる低精度金型キャリブレーションに切り替えられました。
最初の試し曲げを行ったとき、0.15 mmのマイクロストレスクラックが外端に現れました。フランジベンド冷間圧延された原材料の粒子が主曲げ線と平行に走っていたためです。手元のエンジニアは、その場所でブランクを裏返し、曲げ線を結晶方向と垂直 (90°) に交差させ、応力亀裂を除去するのに役立ちました。また、ストレスクラックを完全に除去するために、8V (16 mm) 精度の下型が選択されました。
結果
- フランジ成形公差は厳密かつ一貫して±0.05mmの微公差範囲内に保たれています。
- サーボ取り付け穴アセンブリの不良率は16% から 2.1% に低下しました。
- 手動による二次矯正が不要になるため、ピースあたりの曲げコストが26% 削減されます。
- 最初のサンプルから完全生産までの総リードタイムは 10 日から 6 日に短縮されました (納期が 40% 短縮されました)。
お客様の声:
8V ダイ推奨により、3 mm SUS304 のコーナー破れが解消されました。最初の記事の合格率が目に見えて向上しました。 — 調達マネージャー、産業機器 OEM (匿名)
DFM の所要時間は 2 時間なので、サンプルのリードタイムを 10 日から 6 日に短縮できます。 — NPI エンジニア、ロボット基盤メーカー
隠された価値
コンポーネントのバッチは ISO 2768-m の許容レベルに完全に準拠しており、高周波の工業用振動環境下での動的疲労耐久性テストに合格しています。
データ ソース: JS Precision Robotics Precision Component Engineering Optimization Archive (プロジェクト #ROBOT-2026-309、サンプル サイズ > 1,200 バッチ)
よくある質問
Q1: 圧力を解放すると板金の曲げ角度が戻るのはなぜですか?
これは、曲げ操作中に形成された残留弾性ひずみが依然として復元しようとするために発生します。 JS Precision は、1° ~ 3° のオーバーベンドを事前設定し、CNC プレス ブレーキのボトミング キャリブレーションを実行することでこれに対処します。
Q2: K 係数が不適切に設定されていると、完成したフランジが図面で指定されている長さよりも長くなるのはなぜですか?
ほとんどの場合、K ファクターは、実際の塑性変形の範囲よりも少ない予測値を示す理論値に基づいています。冷間圧延合金の場合、JS Precision はより正確な 0.38 K ファクターを適用し、フランジ公差が ±0.05 mm 以内に収まるようにします。
Q3: 部品の境界を 90 度またはそれに近い角度で曲げたときにエッジに沿って裂ける原因は何ですか?
ベンドリリーフがないと応力集中が発生します。破れを避けるために、深さ 2.5 mm のレリーフ (深さ ≥ 材料の厚さ + 0.5 mm、ノッチ付きコーナーの場合は≥ R + T + 0.5 mm ) を追加し、ASME Y14.5 に従います。
Q4: 生のシートの厚さの変化により、曲げ角度の一貫性がどのように変化しますか?
シートの厚さのわずかな変動(最大 ±0.05 mm)は、V ダイ内のコンタクトの形状に影響を与えます。これを防ぐために、バッチ厚さ補正を適用し、スクラップを 2.1% に削減します。
Q5: エアーベンディングはボトミングよりも公差誤差が生じやすいのはなぜですか?
空気の曲げはストロークの貫通力に依存するため、材料特性の変化に非常に敏感になります。そのため、当社では合わせ面にボトミング加工を採用し、公差を±0.05 mm以内に維持しています。
Q6: 精密板金曲げ加工に最適なVダイ開口率はどれくらいですか?
材料の厚さの 8 倍の V ダイ開口部 (8V) が業界標準です。 JS Precision では、8V ダイは常にパンチ半径と正確に一致しているため、金属にストレス マークや亀裂が発生しません。
Q7: 粒子の方向は最小曲げ半径にどのような影響を与えますか?
材料の木目に平行に曲げると、オレンジの皮のようなひび割れが発生します。 JS Precision では、破損を避けるために、木目を横切って約 90° (通常は正確に 90°) で曲げられるようにパーツを慎重に入れ子にします。
Q8: 板金図面精度に関して、早期にDFMを実施するとどのようなメリットがありますか?
以前の DFM では、さまざまな材料や曲げ角度に対して正しい曲げ控除と逃げを設定できました。 2 時間の迅速な DFM サービスにより、トライアル時間が 40% 短縮され、やり直しコストも削減されます。
まとめ
曲げの位置ずれは、材料特性、工具/金型の設計、スプリングバックなど、いくつかの相互作用要因が物理的に現れます。設計段階では、デフォルトの K ファクター 0.44 を放棄し、動的スプリングバック補償モデルを確立し、公差の積み重ねを防ぐために 2.5 mm 以上の引き裂き溝を標準化する必要があります。
曲げの不正確さによって生産ラインが遅れないようにしてください。今すぐ無料見積もりを入手してくださいJS Precision は、±0.05 mm の公差を保証した精密板金加工を実現します。
免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

