<頭>
評価ディメンション
主要なエンジニアリング パラメータ / 業界のベンチマーク
選択ルール/決定基準
<本体>
標準公差
±0.02mm ~ ±0.05mm (DIN 6930-2 精度クラス)
電子コネクタ → 順送ダイ;大型の深絞りエンクロージャ → トランスファーダイ
経済的な損益分岐点のボリューム
5,000 ~ 10,000 個 (CNC/レーザー切断と比較)
<1,000 個 → レーザー曲げ; >5,000 個 → 順送ダイを開く
工具のコストとリードタイム
$3,000~$35,000+;リードタイム 3 ~ 6 週間 (T1 サンプルを含む)
パイロット実行 → ソフトツール; 100万ストローク生産 → DC53順送金型
互換性のある材料グレード
SPCC、SUS304、Al5052-H32、C2600 真鍮
深絞り → SPCE;耐食性 → 304;軽量 → 5052
トン数の計算
P = L × t × τ (周長 × 厚さ × せん断強度)
機械の定格トン数には 25% ~ 30% の安全マージンを確保する必要があります
<ブロック引用>
出典: DIN 6930-2: 2011 に基づく許容差。 JS Precision の内部データに基づくコストとリードタイム (2025 ~ 2026 年)。業界慣行に基づくトン数係数、マージン 25%~30%。
部品がスタンピングに適しているかどうかを評価したいですか? JS Precision にご連絡いただければ、弊社のエンジニアリング チームが 24 時間以内に無料の DFM 分析と予備見積もりを提供し、迅速な意思決定を支援します。
板金スタンピングプロセスとは何ですか?また、大量生産に向けてどのように拡張されますか?
シート メタル スタンピング プロセスは、高トン数の機械またはサーボ プレスでコイル状のストリップを工具鋼の金型に押し込む冷間成形方法です。ブランキング、ピアシング、フォーミング、 コイニングを 30 ~ 500 SPM で動作する連続サイクルに統合することで、 最小±0.02 mm までの公差 の部品を製造できます。スタンピングは大量生産の主流を占めています。これは、初期工具の費用が大規模な生産工程で償却され、ピースパーツの製造コストが原材料の市場価格近くまで削減されるためです。
スタンピングダイナミクス: メカニカルプレスとサーボプレスの選択
駆動力の選択は製品の品質と生産効率 に直接影響します。初心者にとって、詳細なシート メタル スタンピング ガイドは、さまざまなタイプのパンチング マシンの基本原理を理解するのに役立ちます。
メカニカルパンチプレス (クランク機構): フライホイールエネルギー貯蔵を使用し、固定パンチ長さと高ストロークを備え、単純な高速パンチングと浅い絞りに適しています。問題は、下死点での保持時間が短いことです。このため複雑な形状のスプリングバックを制御するのは困難 です。サーボ パンチ プレス: 下死点圧力保持、ストローク曲線プログラミング、無段階速度調整機能を備えたサーボ モーターによって駆動され、材料の流れを正確に制御してスプリングバックを軽減でき、高張力鋼や深絞り部品 に適しています。選択基準: ±0.05 mm 以上の精度の場合 は、機械的パンチングで十分です。厳密なスプリングバック制御が必要な部品や複雑な成形にはサーボプレスが必要です。サーボパンチプレスの方が良い選択です。
金型価格変動の技術的根源: 材質から剛性まで
金型価格の大きな違いは、いくつかの重要な技術的要因に起因します。
コイルの厚さの許容差 (Δt): 鉄鋼サプライヤーが供給するコイルの厚さは固定値ではありません。たとえば、SPCC 冷間圧延シートの許容差は ±0.05 mm です 。これは、プレス部品に直接変換され、曲げ角度とフィット クリアランスに影響します。この公差が低いほど、材料が高価になり、金型の調整が難しくなります。シールモールドフレームの剛性は異なります。 鋳鉄モールドベース (HT300) は振動をよく吸収しますが、その剛性と疲労強度は 45# スチールフレーム より劣ります。熱処理された 45# スチール フレームは、より大きな偏心荷重に耐え、高速での精度を維持しますが、コストは高くなります。スタンピング スプリングバックの影響: 材料の厚さの変化やダイ セットの弾性変形により、理論的に計算された力とは異なる実際の成形力が発生する可能性があり、また予期せぬスプリングバックが発生する こともあります。スプリングバックを制御して高品質の部品を製造するには、高剛性のダイセットと厳しい材料公差が必要です。
ストリップ レイアウト: コスト削減の最初のハードル
シートのデザインは原材料の使用に決定的な影響を与えると同時に、プレスコストの管理に最も直接的に関係します 。板金スタンピングのプロセス全体の中で、
標準使用率: 順送金型設計でストリップ上の部品の配置 (1 列、2 列、千鳥列) を最適化する場合、標準使用率は 75% ~ 88% に維持できます。 稼働率に影響する要因: 部品の幾何学的形状、オーバーラップ値 (キャリアの幅)、送りのピッチ。複雑で不規則なパーツでは、使用率が低いのが一般的です。廃棄物ゼロ レイアウト や無駄の少ないレイアウトを採用してさまざまな設計パーツを組み合わせたり、ネスティング技術によって同じストリップ スタンピング上に異なるパーツを構成したりすることで、 大幅に材料利用率を向上させ、 単価を削減 できます。
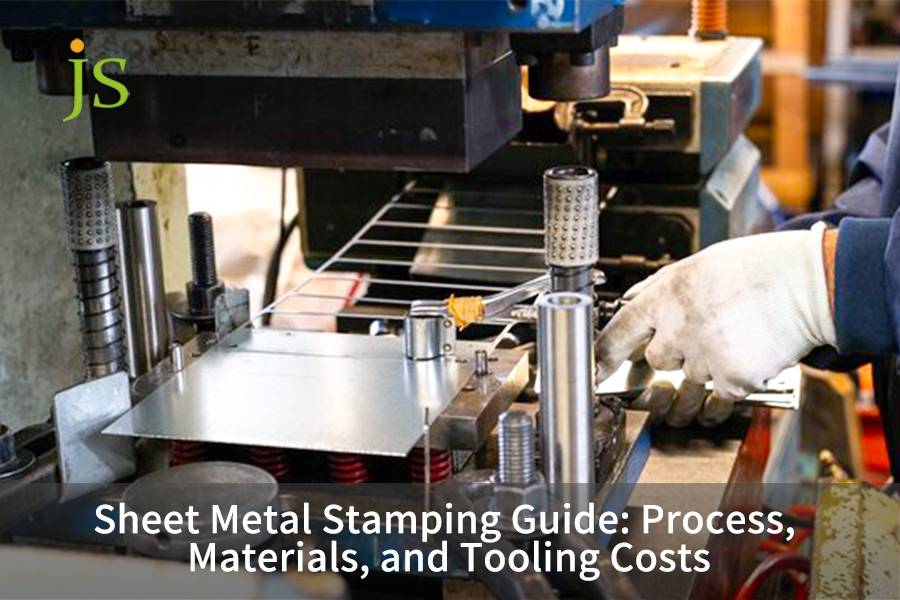
図 1: ダイセットとコンポーネントを示す板金スタンピング プレス機構の図。
順送金型スタンピングは、トランスファー ツールやステージ ツールと比較してどのように機能しますか?
プログレッシブ ダイ スタンピングでは、最終的なカットオフの前に、段階的に部品の切断、穴あけ、曲げ、コイン加工を行う一連のステーションに連続コイル ストックを送ります。個々のブランクを処理するシングルステージまたはトランスファー ツールとは対照的に、順送金型は 80 ~ 300 SPM で動作 し、±0.03 mm 以内 の位置公差を実現します。 D2 またはタングステンカーバイド インサートを使用した場合、工具寿命は通常 1,000,000 ストローク を超え、労力のかかる二次加工が最小限に抑えられます。
3 種類の金型の送り速度の違い
さまざまなタイプの金型が、多くの生産要件やコンポーネントの特徴に適しています。 最適な金型を選択する前に、 順送金型スタンピングの基本を理解する必要があります 。
ステージツール:
動作原理: 1 回のスタンピング サイクルでは、これらの操作 (ブランキング、パンチ、曲げなど) のうち 1 つだけが実行されます。特徴: 約 2,500 ドル程度 )、複数のプレス機または複数のステーションが必要となるため、効率が低く、累積位置誤差が高くなります。
該当するジョブ: 少量の試作および極めて単純な形状の部品 (5000 個未満 )。
転送ツール:
動作原理: ロボット アームは、複数の作業を行うために、個別のシート メタル ブランクを個別のツーリング ステーションとの間で移動させます。用途: 大型部品 (自動車のドアパネルなど) または深絞りを伴う部品。ツールは非常に柔軟ですが、ロボット アーム システムは複雑で、その速度は順送金型よりも遅い です(約 15 ~ 40 SPM)。応用分野: 深絞りによる「大型で複雑な形状」部品の製造
プログレッシブダイ:
動作原理: 圧延された材料はフィーダーによってダイに供給されました。 1 つの金型の中で打ち抜く、曲げる、 伸ばす などのさまざまな作業が行われます。その後、最終アイテムがストリップから切り取られます。これは分離として知られています。特徴: 非常に高い生産効率 (80 ~ 300 SPM)、良好な位置精度 (±0.03 mm)、低い半製品の回転率。しかし、 金型の構造は複雑でコストが非常に高くなります(5,000〜35,000+) これを使用できる場所: 小型から中精度のコンポーネント (電子スイッチ コネクタ、端子、スプリングなど) の大量生産 (10,000 個以上) に適しています
ブランキング クリアランスの計算: 断面品質を決定する黄金律
パンチングクリアランスはパンチとダイ間の片側の隙間であり、断面品質、金型の寿命、 パンチ力 に大きな影響を与えます。順送金型クリアランスの正しい基準により、断面品質が効果的に改善される可能性があります。
<オル>
計算: 通常、ブランキング クリアランスはシートの厚さ t に比例します。C= (ブランキング クリアランス) =k t ここで、k は係数です。通常の冷間圧延鋼の場合、 の推奨値は5%~12% t であることが多い です。厚さ 1.0 mm の SPCC 鋼板の場合、片側のクリアランスはブランキング クリアランス 0.05 mm になります。オーバーサイズのクリアランスの影響: 断面の明るいバンドの減少、破断バンドの増加、バリの高さは10% t を超え 、精度の高い部品の減少クリアランスが少なすぎる場合の結果: 2 回目のせん断、2 回目の明るいバンド、パンチ力と金型の摩耗の増加、金型の欠けの可能性より良い解決策: 専門規格に従って (例については DIN 9866 を参照)、またはある種の材料とその厚さに対して有限要素解析 (FEA) を使用して クリアランス値の理想的な値を見つけます。金型材料構成: 標準部品から高性能コーティングまで
適切な金型材料と表面処理を選択することが、金型の寿命を延ばし、製品の品質を確保する鍵となります。
標準部品の選択: 通常の作業条件では、通常、SKD11 または D2 金型鋼 が金型の作業部品として使用されます。熱処理後、硬度は 58~60 HRC に増加し、優れた靭性と耐摩耗性を備えます。高摩耗ステーション: 厚板やステンレス鋼を打ち抜く ステーションでは、チップとして DC53 (高い耐摩耗性と靭性) または超硬合金 (WC-Co、非常に高い耐摩耗性が非常に低い靭性) などの高級素材が必要です。 PVD チタン コーティング: 金型の表面に PVD コーティング (TiAlN、CrN など) を施し、摩擦係数を下げ、表面硬度を高め、付着防止と傷防止の機能 を提供します。ステンレス鋼やアルミニウム合金へのスタンプの状況で使用されます。
板金スタンピング材料の選択は成形性と工具の摩耗にどのような影響を与えますか?
シート メタル スタンピング材料の選択では、降伏強度、伸び (A80)、加工硬化指数 (n 値) などの物理的特性を通じて、成形限界、必要なトン数、金型の劣化率が決まります。 SPCE 深絞り鋼 (伸び率 35% 以上) などの高延性合金は、引き裂くことなく複雑な絞り加工を容易にします。逆に、高強度材料は工具の摩擦を加速させ、角度スプリングバック (2°~7°) を増幅させるため、予測有限要素補償 (FEA) と特殊な金型鋼冶金が必要になります。
主要な成形パラメータ: 材料の成形コードの解読
材料を正しく選択する前に、4 つの設計パラメータの明確な概念を持っておく必要があります。 シート メタル スタンピング材料の選択手順を完了するには、これらの指標を慎重に検討することも同様に重要です。
<オル>
降伏強度 (Rp): 塑性変形の開始に対応する応力。降伏強度が大きいほど、より大きな成形力がかかり、 スプリングバックが悪化します。 引張強さ (Rm): 破損する前の材料の最大応力。打ち抜き力と金型の応力制限に影響します。塑性ひずみ比 (r 値): 絞り加工中の材料の減肉抵抗の指標。値が大きいほど、材料の靭性が高くなります。加工硬化指数 (n 値): 変形に伴う材料の強度の増加率を表します。 n 値が大きいほど均一な変形が大きくなります 。逆に、n 値が増加すると、金型の摩耗も増加します。4 種類の基材の成形性能と選択基準
<テーブルスタイル="幅: 100%;境界崩壊: 崩壊;ボーダーカラー: #000000;" border="1">
<頭>
素材
降伏強さ (MPa)
引張強さ (MPa)
伸び A80 (%)
n 値
スプリングバック角度
主要なアプリケーション ノート
<本体>
SPCC / 1008 冷間圧延鋼
140 ~ 280
270 ~ 410
> 35
~0.20
< 1.5°
成形性に優れ、低コストで一般的なプレス加工に適しています。
SUS304 オーステナイト系ステンレス鋼
205 ~ 310
520 - 720
> 40
~0.45
3° - 7°
急速な加工硬化、高トン数 が必要、かじりやすい。
5052-H32 アルミニウム合金
130 - 230
210 ~ 290
12 ~ 22
~0.16
< 2°
耐食性に優れ、適度な加工性があり、曲げ加工に適しています。
C2600 カートリッジ真鍮
110 ~ 220
330 ~ 480
> 46
~0.35
< 1°
延性に優れ 、導電性も良好ですが、エッジにバリが発生しやすいです。
<ブロック引用>
出典: ASTM A1008/A1008M-21 鋼、板、冷間圧延、カーボン、構造用、高強度低合金、および成形性が向上した高強度低合金の標準仕様。 ASM 国際金属ハンドブック、Vol. 2.
リバウンド補償: 経験から科学へ
スプリングバックは、特に高張力鋼やステンレス鋼の金属プレス加工中に避けられない現象です。信頼できる板金材料特性データはスプリングバック補正の基礎 です。
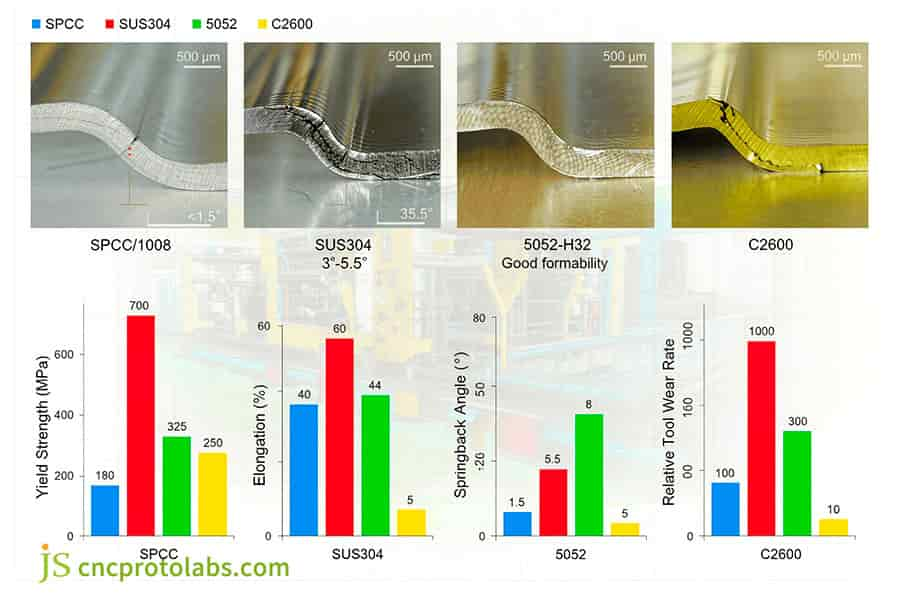
スプリングバック メカニズム: 残留応力の解放は曲げ後に発生し、部品の形状特徴が金型の形状からわずかな違いに変化します。従来の補正: 「過剰曲げ 」とは、経験に基づいて、ダイの角度が目標の製品角度を超えて意図的に増加されることです。低炭素鋼の過曲げ補正は 0.5° ~ 1.5° 、SUS304 ステンレス鋼の場合は 3.0° ~ 5.5° 供給方法: 有限要素解析 (FEA) ソフトウェアを使用して、主に成形プロセスの正確な数値シミュレーションを実行します。 FEA を使用して成形プロセスをシミュレーションすると、スプリングバック量が正確に予測され、金型設計段階で修正されるため、試作サイクルが大幅に短縮され、 初回歩留まりが向上 します。
図 2: スタンピング材料の成形性、降伏強度、工具摩耗率を分析したグラフ。
炭素鋼とステンレス鋼のスタンピング: 主なエンジニアリングの違いは何ですか?
炭素鋼とステンレス鋼のスタンピングでは、ステンレス鋼の加工硬化速度が速いため、機械的挙動と摩耗挙動は大きく異なります (n 値 ~0.45 対 ~0.20 )。ステンレス鋼 (SUS304) には40% ~ 60% 高いトン数 、厳密なクリアランス管理 (8% ~ 10% t )、および深刻なかじりを防ぐための PVD コーティングされた超硬ダイスが必要です。炭素鋼 (SPCC/1010) は、優れた絞り加工性、最小のスプリングバック (<1.5°)、再研磨前の 3 倍長いパンチ寿命を実現し、メンテナンスのオーバーヘッドを大幅に削減します。
ひずみ硬化のメカニズムとエッジ品質
スタンピングの際、炭素鋼とステンレスの間には大きな違いが見られます。炭素鋼とステンレス鋼のスタンピングを比較する際に何を比較するべきかを知ることは、適切なプロセス パラメータの選択 に役立ちます。
マルテンサイト変態: 室温でオーステナイト系ステンレス鋼 (SUS304 など) を変形させると、ひずみ誘起マルテンサイト変態が発生します。大量のオーステナイトがマルテンサイトに変態します。このプロセスにより鋼の強度と硬度が大幅に向上 しますが、脆性が犠牲になります。切断端のより大きな破断領域ステンレス鋼は、炭素鋼よりも非常に高い割合で機械加工硬化します。ステンレス鋼の打ち抜き加工における破断帯は炭素鋼よりも広く、断面品質は低くなります。 良好な断面を作成するには 、より小さいパンチング クリアランス (8% ~ 10% t ) と鋭いダイ エッジが必要です。
対策: PVD コーティングされた金型を 取り付けて摩擦を下げるか、潤滑剤配合を最適化するか、金型の形状にシェービング プロセスを加えて粗い破砕帯を除去する
金型摩耗の比較: 寿命とコストのトレードオフ
JS 精密による精密端子スタンピングの実際の経験から導き出された、 金型の寿命に対する材料の影響はプロセス ルートの選択における重要な要素 であり、ステンレス鋼の深絞りの難しさに対処する場合、金型の材料を増やすことが非常に重要になります。
SPCC 炭素鋼のスタンピング: パンチは D2 ダイス鋼で作られており、その研削サイクルは約 150,000 ~ 250,000 ストロークで、 修理されるまで数週間は安定して動作 できます。あらゆる SUS304 ステンレス鋼のスタンピング: 同じ D2 パンチを使用すると、ステンレス鋼の硬度と加工硬化率が高く、金型の摩耗が急速に進むため、再研磨間隔はわずか 30,000~50,000 ストロークに低下します。解決策: STS ダイの製造にはより良い材料を使用します。 PVD コーティングを施した DC53 または粉末ハイス鋼 (ASP23 など) を使用すると、 パンチの寿命を 100,000 ストローク以上 に戻すことができ、 金型のコストは 30% ~ 50% 高く なります。
スプリングバック角度補正の違い: 重要な設計パラメータ
曲げプロセス中、2 つの材料のスプリングバック挙動は大きく異なるため、金型設計で正確な補正を行う必要があります。
低炭素鋼 (SPCC): 降伏強度と弾性率が低いため、スプリングバックが少なくなります。曲げを設計するときはわずか0.5°-1 です。5° の過曲げ補正を使用する必要があります。SUS304 - 典型的なステンレス鋼: 高降伏性と速い加工硬化により大きなスプリングバックが発生し、90°を生成するには 85° またはそれ以下の設計が必要になる場合があり、3.0°~5.5° の過曲げ補正に相当します。数学的重要性: この違いを無視すると、部品の角度が許容範囲外になり 組み立てが失敗 します。その結果、FEA シミュレーションまたは経験式を通じてスプリング バック量を正確に推定し、金型設計の初期段階で金型設計システムで考慮する必要があります。
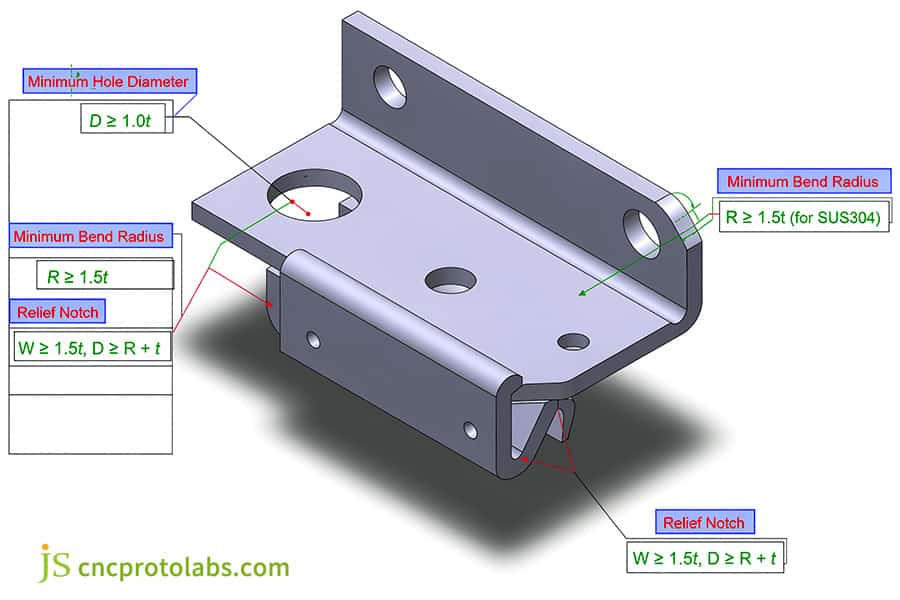
図 3: 最小曲げ半径の DFM ガイドラインを示す打ち抜きブラケットの 3D モデル。
金属スタンピングとレーザー切断: コストの損益分岐点はどれくらいですか?
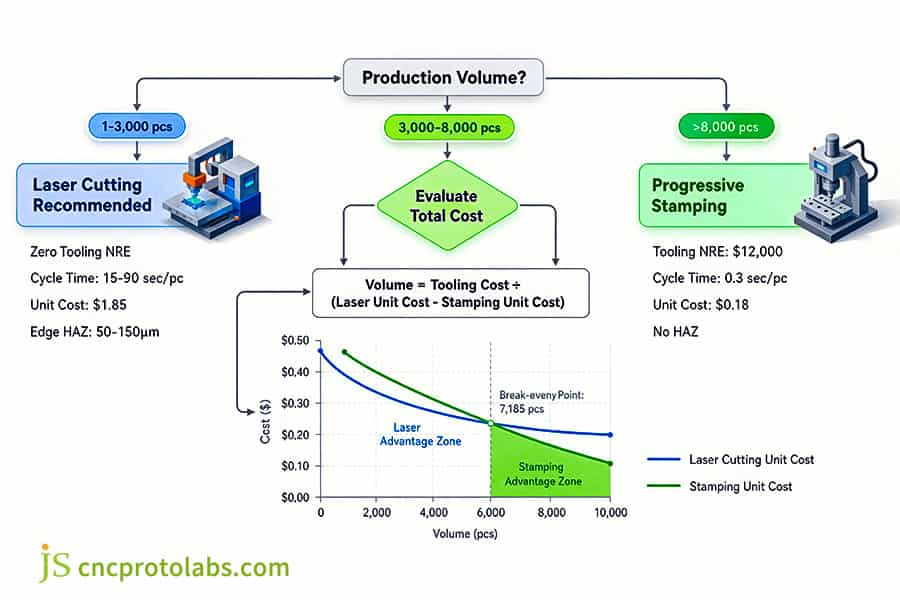
金属スタンピングとレーザー切断の経済的区分は、生産量と工具の償却によって決まります。レーザー切断では、工具投資はゼロ (NRE ドル 0) で迅速なセットアップが必要で、部品数 1 ~ 3,000 個 の低生産が主流です。ただし、プログレッシブメタルスタンピングでは、1 個あたりのサイクル時間が 45 秒から 0.3 秒に短縮されます。 生産量が 5,000 ~ 8,000 ユニットを超える 場合、スタンピングの非常に低いユニットあたりの加工コストにより金型の費用が完全に償却され、複合的な節約が大幅に実現されます。
処理サイクル タイムとコスト構造: 効率ギャップ
これら 2 つのプロセスはまったく異なるコスト構造を持ち、各プロセスの生産の経済的範囲を定義 します。金属スタンピングプロセスとレーザー切断プロセスを比較すると、2 つのプロセスの最も明らかな違いはサイクルタイムにあります。
<オル>
レーザー切断: 金型コストはかかりません (NRE=0) が、各部品の処理時間は長くなります。平均的な複雑さを必要とする部品の場合、ファイバー レーザー切断では 15 ~ 90 秒かかります。料金は主に減価償却費と処理時間によるガスです。プログレッシブ スタンピング: 金型への初期投資は多額 (5,000 ~ 35,000) ですが、パーツあたりのプロセス時間は非常に短く、サイクル タイムはわずか 0.2 ~ 1.5 秒です。コストは主に、金型の償却と使用する材料によって決まります。コストの損益分岐点の計算: 実際のケース
具体的な例を使用してコストの損益分岐点を計算してみましょう。この金属プレス加工コストの比較は、バッチ サイズが総コストに決定的な影響を与えることを明確に示しています。
ケースパラメータ:
1 個あたりのレーザー切断料金: $1.85プログレッシブダイのコスト: $12,000スタンピング ユニットの処理料金 (材料を含む): 0.18 ドル
バランスバッチポイントの計算:
数量 = 金型コスト ÷ (レーザー単価 − スタンピング単価) = 12,000 ドル ÷ (1.85 ドル − 0.18 ドル) ≈ 7,185 個
つまり、注文数量が 7,185 個を超える場合、スタンピングの総コストはレーザー切断の総コストよりも低くなります。それ以降はスタンピングにより、追加生産される個数ごとに 1.67 ドル節約 されます。 100,000 個の注文の場合、レーザー切断と比較してスタンピングの方が 150,000 ドル以上節約できます。
エッジ形態の違い: 機能性と美観
コスト以外にも、2 つのプロセスのエッジ条件による違いもあり、後続のプロセスとパフォーマンスに影響を与えます。
レーザーカットエッジ: 50 ~ 150 µm の熱影響部 (HAZ) が作成されます。これにより 材料の微細構造と硬度が変化します。溶接されるコンポーネントや動的荷重がかかるコンポーネントの場合、HAZ が弱点となって故障につながる可能性があります。さらに、エッジにはスラグが含まれているため、2 回目の作業として研磨する必要があります。スタンピング エッジ: には、明るいバンド、破断バンド、および微細なバリが含まれます。ブライトバンドは平坦性に優れているため、合わせ面として最適です。バリがあっても、 ダイのクリアランスを制御し時間内に加工することでバリの高さを 0.03 mm 以内に制御できる ため、多くの場合二次トリミングは必要ありません。
図 4: プログレッシブ スタンピングとレーザー カットの量を比較したフローチャートとコスト チャート。
キースタンピング DFM の最小曲げ半径とシート厚に関するガイドラインは何ですか?
板金スタンピングの最小曲げ半径と厚さはどれくらいですか?最小シート厚さは通常、精密マイクロスタンピングの場合は 0.1 mm から、構造ブラケットの場合は 6.0 mm までの範囲になります。内部曲げ半径 (R) は、引張外繊維の微小亀裂や過度のパンチ摩耗を防ぐために、延性金属 (SPCC/5052) の場合は 1.0x t、高強度鋼の場合は 1.5x ~ 2.0xt を下回ってはなりません 。
パンチングの最小穴直径と穴エッジ距離: 「膨らみ」や変形を避けるため。
パンチング設計が正しくないと、穴の周囲の材料が変形し、部品の寸法が歪む可能性があります。 「板金プレス加工の最小曲げ半径と厚さはいくらですか?」のような質問に答えるとき。また、 パンチングプロセス も考慮する必要があります。
パンチの最小直径: パンチの強度を維持するために、パンチの直径 D が小さすぎることはできません。普通鋼、たとえば SPCC の場合はD ≥ 1.0 t です。 SUS304(ステンレス鋼の一種)の場合、高強度を考慮してD ≥ 1.2 t 最小穴エッジ距離: 穴の中心から部品のエッジまでの距離 L は、パンチング中にエッジ材料が絞り出されないよう十分に大きくなければなりません。通常、穴エッジの最小距離はL ≥ 2.0 t とする必要があります。 穴の間隔: 連続する 2 つの穴間の穴の間隔 (穴の端から端まで) は、パンチング中に 2 つの穴の間で材料の過度の変形を防ぐ ために、通常 2.0 t より大きくなります。
曲げ圧力逃がし溝の設計: 角の破れを防ぎます
曲がったコンポーネントの端付近の領域が適切に設計されていない場合、角に大きな応力集中が発生し、断裂につながる可能性があります。
問題: 曲げ線が部品のエッジと交差すると、曲げプロセス中に材料が引き伸ばされ、エッジに材料が流れなくなる ため、亀裂が非常に発生しやすくなります。解決策: 曲げ線の終点に逃げ切りを設計します。スロット幅 (W): プレートの厚さの少なくとも 1.5 倍、つまり W ≥ 1.5 xt。 溝の深さ (D): 少なくとも、曲げの内側半径 R にプレートの厚さ t を加えたものに等しい、つまり D ≥ R + t。 設計原則: 応力をさらに分散させるために、圧力逃がし溝の根元が鋭利ではなく丸みを帯びていることを確認します。
金型コスト削減設計:構造簡素化と方向性の統一
金型のコストは、スタンピング プロジェクトにおける主要なコストの 1 つです。これらのコストは、部品設計の変更を最小限に抑えることで大幅に節約できます。曲げ半径と K ファクターの経験則を使用すると、初期設計段階での手戻りを最小限に抑える ことができます。
曲げ方向を標準化する: 部品を設計するときは、横方向のスライダー (カム スライド) の複雑な使用を避けるために、すべての曲げ方向を標準化します。金型の構造を簡素化し、コストと故障率を削減 します。横方向の動きをなくす: 横方向のスライダー システムは金型を複雑にし、メンテナンスをより困難にします。可能であれば、ピースのデザインを変更してスライダーの動きを排除 します(例: 横穴を縦パンチに置き換える)。標準化された設計を使用する: すべての設計金型部品 (金型ベース ガイド パンチ) は、金型製造サイクルとコストの削減 を目的としたカスタマイズ設計を避けることを目的としている必要があります。
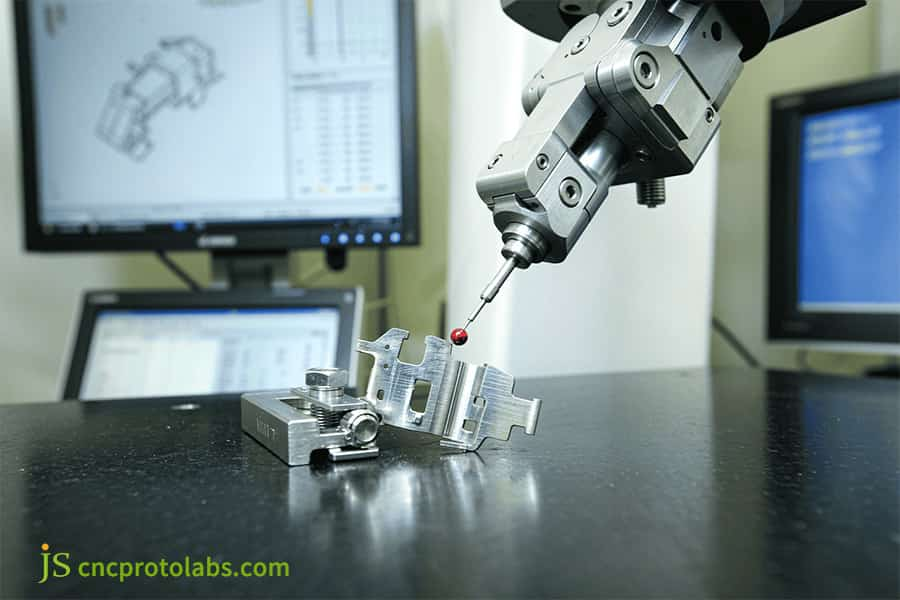
図 5: 工場で精密に打ち抜かれた金属ブラケット部品を検査する CMM 機械。
金属スタンピング工具のコストとプレストン数はどのように計算されますか?
金属スタンピング工具のコストは、部品の複雑さと生産量によって大きく異なります。プログレッシブスタンピングダイの価格は、小型の 4 ステーションツールで 5,000 ドルから最大で 35,000 ドル以上 です。複雑なマルチアクション自動車ツーリングの場合、T1 パイロット サンプリングを含む通常のリードタイムは 4 ~ 7 週間です。トン数要件は、P = L × t × τ (厚さ × せん断強度) を使用して計算され、プレスの失速や金型の破損を防ぐために 25% の安全バッファーが追加 されます。
ツーリング NRE (非定期エンジニアリング) の内訳
どこでコストを成形するかについての知識は、技術やサプライヤーとの適切なコストの交渉に役立ちます。金属スタンピング ツールのコストを分析すると、購買担当者が適切な予算を準備するのに役立ちます。
モールド ベースおよびガイド ピラー / スリーブ (標準部品): は全体の 20%~25% を占め、モールドのサイズと精度要件によって決まる比較的多額の固定費がかかります。刃先および金型コア形成部品: 15%~20% を占め、コスト変動率の鍵となります。使用する金型鋼グレード (D2 DC53 超硬合金) によって異なります。 ワイヤ EDM および CNC 加工: 総コストの 35% ~ 45% を占め、金型製造の最大のコスト項目です。これは、金型の複雑さ、精度、加工時間と密接に関係しています。フィッターの組み立て、研削、および試作成形 (T1 ~ T3): 総コストの 15% ~ 20% この段階は、金型の寸法寿命と固定の信頼性にとって不可欠です。より経験豊富なフィッターは、より速いサイクルとより高い品質を生み出します。フィッターの経験が豊富であればあるほど、サイクルが速くなり、品質が高くなります。
総プレストン数の計算ロジックと安全率
必要なプレストン数を正確に計算することは、プレスの過負荷による損傷や金型の破損を回避するための前提条件です。 「順送金型のコストはどれくらいですか。一般的なリードタイムはどのくらいですか?」 という質問に関しては、 トン数の計算は金型設計の規模とコストに直接影響 します。
パンチングのせん断力の公式: F = L × t × τ F: 切削抵抗 (単位: ニュートン N)L: ブランキング プロファイルの周囲長 (単位: ミリメートル mm)t: シートの厚さ (単位: ミリメートル mm)τ: 材料のせん断強度 (単位: メガパスカル、MPa)、通常は引張強度の0.8 倍 です。総トン数の設定: 理論上のパンチ力を計算した後、アンロード力、突き出し力、クランプ力、および考えられる偏心荷重も考慮する必要があります。総トン数 = F × 1.3 (安全率)。 25%~30% の安全マージンにより、材料の厚さの変動や金型の鈍化などによって引き起こされる瞬間的な過負荷を防止します。
金型の研削とメンテナンスのサイクル: 精度を維持するための生命線
<頭>
モールドタイプ
期待寿命 (ストローク)
素材
一般的な価格帯
再研磨サイクル
<本体>
ソフト/プロトタイプ ツール
1,000 ~ 5,000
アルミニウム / 軟鋼
$2,500 - $5,000
該当なし
本番環境に強化されたツール
500,000 ~ 1,000,000
SKD11 / D2 (58-60 HRC)
$8,000 ~ $20,000
100,000 ~ 200,000 ストロークごと
高寿命超硬工具
2,000,000 ~ 5,000,000+
炭化タングステン (WC-Co)
$20,000 ~ $35,000+
30 万~50 万ストロークごと
<ブロック引用>
出典: ISO 4957:2018 に基づく工具鋼グレード。 JS Precision の生産ログごとの再研磨間隔 (2025 ~ 2026 年)。
金型の研磨とメンテナンスは、部品の精度と金型の寿命にとって非常に重要です。毎回の研削で刃先を約 0.02 ~ 0.05 mm 程度 微研削するだけで切れ味が戻ります。研削時間は金型の設計品質と材料の品質 に直接関係しており、スタンピング工具のコスト条件が明確であれば、企業は金型への投資とメンテナンスの予算を自然に計画することができます。
ISO 9001 および IATF 16949 スタンピング認証は部品の品質をどのように保証しますか?
ISO 9001 および IATF 16949 スタンピング プロトコルは、構造化された APQP、PPAP レベル 3 の文書提出、リアルタイムの統計的プロセス管理 (SPC) を介して、量産工程全体で欠陥ゼロの一貫性を保証します。 自動画像検査、光学式非接触プロファイル プロジェクター、および継続的な Cpk モニタリング (Cpk ≥ 1.67) を導入することにより、認定されたスタンピング サービス施設は、製品の寸法ドリフトを排除します。 コイルの厚さのばらつき、バリの蓄積、工具の微小摩耗 。
品質文書とプロセス管理: 供給源から出荷までのトレーサビリティ
優れたシート メタル スタンピング サプライヤーになるためには、プロバイダーは優れた品質管理システム を備えている必要があります。優れた品質管理システムを備えた信頼できる板金プレス サービス のサプライヤーを選択することが、最終的に部品を安定させる鍵となります。
高度な製品品質計画 (APQP): サプライヤーと顧客は協力して品質計画を作成し、リスク ポイントを特定し、プロジェクトの開始時に予防措置を考案します。
生産部品承認プロセス (PPAP): 最初のサンプル生産後、サプライヤーは以下を含む PPAP レベル 3 ドキュメント パッケージを提出します。
設計記録
プロセスのフローチャート
プロセス障害モードと影響分析 (PFMEA)
管理計画
フルサイズの測定結果 (FAI)
材料/性能テストの結果
初期工程能力調査 (Ppk/Cpk)
プロセス管理: 初品検査 (FAI) と巡回検査により、生産プロセスが管理下にある ことが保証され、すべての検査記録と材料バッチ情報が追跡可能です。
統計的プロセス管理 (SPC): データに語らせる
SPC は欠陥の予防と改善 において最も効果的なツールおよび方法の 1 つです。カスタムの精密製造プロセスを実行できるサプライヤーは、工程内に SPC を導入して主要な寸法を監視し、プロセスを常に安定した状態にすることができます。
Cpk (プロセス能力指数): 仕様の許容範囲内のプロセスの能力を示します。 Cpk 値が高いほど、プロセスの変動は狭くなり、プロセスはより安定します。最小標準要件: 限界寸法 Cpk 目標値 ≥ 1.33。 高水準の要求: 自動車産業や医療産業の場合、「安全性/重要な特性」(端子接触力など) のために、≥ 1.67 の Cpk が必要です。 バリ高さの管理: バリ高さ (通常 < 0.03 mm に管理) を定期的に監視すると、金型の摩耗の傾向を早期に特定し、部品の機能に影響を与える前に修理することができます。
プロジェクト ケース: 問題点の解決からコストの最適化まで
産業用センサー メーカーにスタンピング サービスを提供してきた JS Precision の実践経験に基づいて、体系的に問題を解決することがサプライヤーの価値を証明する核心です。
元々の問題点
お客様は、CNC パンチング マシンを使用して材料を打ち抜き、曲げて SUS304 (厚さ 0.40 mm) センサー ハウジングを形成しています。 部品あたりの加工コストは 1.65 ドルに達しました が、角度公差の変動は ±1.5°、組み立て不良率は 8.5% でした。
解決策
DC53 ダイス鋼は、耐摩耗性を強化 するため、TD (熱拡散) 表面コーティングを施したダイス材料として JS Precision エンジニアリング チームによって選択されました。スプリング バックを正確に制御するために、重要な曲げ操作に追加の微調整曲げプロセスが導入されました。
定量的な結果
寸法公差は±0.025mm以内で安定しています。
アセンブリの不良率は 8.5% から 0.15% に減少しました。
1 個あたりの処理手数料が 1.65 から 0.14 に減少しました。
12,000 個生産されると、お客様は金型費用を全額回収します。
この事例は、専門的な金型設計とプロセスの最適化がどのようにして品質上の問題を同時に解決し、大幅なコスト削減を達成できるかを明確に示しています。
信頼できるスタンピング パートナーをお探しの場合は、お気軽に図面を JS Precision に送信してください。金型設計から量産までワンストップサービスを提供し、品質とコストの最適なバランスを実現します。
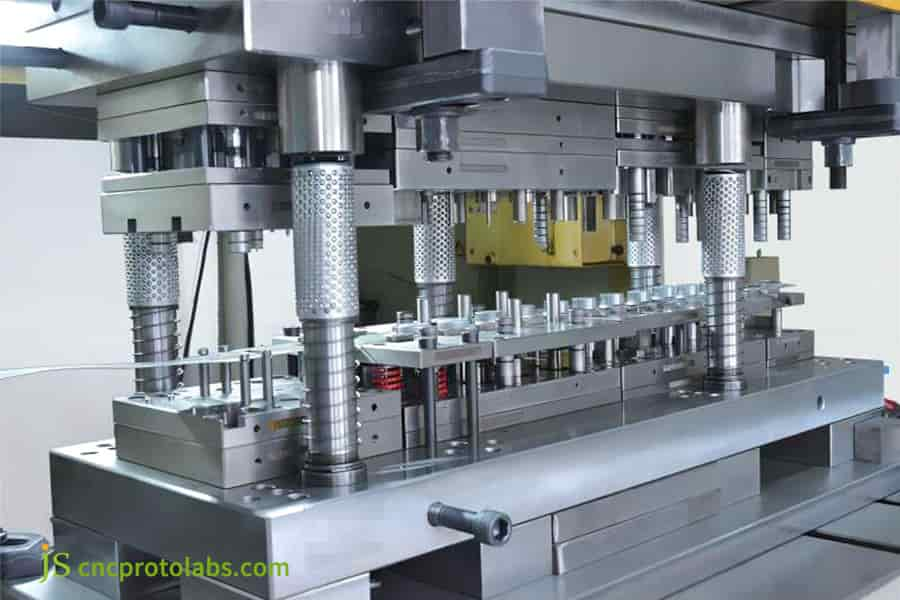
図 6: 量産用のツールを備えた順送金型スタンピング プレス機
よくある質問
Q1: 板金プレス加工は何に使用されますか?
曲げ加工とフランジ加工は、シート メタル スタンピングによって高精度で複雑な 3D ハードウェア コンポーネントを量産するために最もよく使用されます。さまざまな用途の主な分野には、自動車の構造ブラケット、電源バッテリーの銅母線、電子シールド カバー、飛行機のラッチ、医療機器のバンプなどがあります。 30 ~ 500 SPM で ±0.02 mm の安定した公差を保持します。
Q2: シート メタル スタンピングの最小曲げ半径 (シートの厚さに関係する可能性があります) はどれくらいですか?
金属プレスに一般的に使用されるスタンピングプレートの厚さは 0.1 mm から 6.0 mm です。材料伸びに対する最小曲げ内側半径: 5052 アルミニウムまたは SPCC 冷間圧延鋼の優れた塑性により、 最小曲げ半径は1.0 t に設定できます。 高強度または加工硬化性の材料 (SUS304 材料など) の場合、外面の亀裂を減らすために、 曲げ半径を 1.5 ~ 2.0 t に設定する必要があります。
Q3: 板金スタンピングと CNC 機械加工: 10,000 個の部品を扱う場合、どちらの方がコスト効率が高くなりますか?
生産需要が約 10,000 個の場合、板金スタンピングは CNC 機械加工よりもはるかに安価です。 CNC 生産プロセスには初期の金型製作コストは含まれていません が、1 個あたりの最小切削時間が数分から数十分と比較的高いため、単価は高くなります。スタンピングには 5,000 ~ 15,000 ドルの工具が必要です。それでいて1 個あたりのスタンプ時間はわずか1 秒程度 です。 5,000 ピースのマークを超えると、スタンピング ピースあたりの償却コストが CNC 機械加工の同等品より 60% 以上低くなる可能性があることがわかります。
Q4: 順送ダイスタンピングとトランスファーダイ: どちらを選択すべきですか?
年間需要が 20,000 個を超える小型から中型の部品の場合は、80 ~ 300 SPM で連続ストリップを実行する順送金型が推奨されます。深絞り部品、不規則部品、または閉断面部品の場合は、ロボット ハンドリングを備えたトランスファー ダイを選択する必要があります。
Q5: 順送金型のコストと所要時間はどれくらいですか?
順送金型のセットの費用は約 4,500 (小型の 3 ~ 4 ステーション ダイ) ~ 35,000+ (精密自動車グレードのマルチステーション超硬ダイ) で、DFM 解析、3D ダイ設計、ワイヤ EDM および CNC マシンカット、ダイの組み立てと取り付け、最初のピースのフルサイズ検査と部品検証を含む通常の納期サイクルは 4 ~ 7 週間 です。
Q6: 材料の選択は金属スタンピングの全体的なコストにどのような影響を与えますか?
材料は、調達コスト、スクラップ率、金型の摩耗とメンテナンスの頻度に直接影響します。 SUS304 などの高張力合金は、SPCC 炭素鋼と比較して金型刃先の摩耗が 3 ~ 5 倍大きくなり、 そのため高コストの金型鋼の使用が増加 し(DC53 など)、研削プロセスがより頻繁になりました。さらに、ストリップのレイアウト設計により、原材料の使用が決まります。原材料の入手コスト以外に、不適切なレイアウト設計により、材料の 15% ~ 25% の無駄 が発生します。
Q7: JS Precision がカスタム シート メタル スタンピングに関して提供している QA ドキュメントはどれですか?
JS Precision は、すべてのカスタム スタンプ部品に関する完全な出荷品質文書を提供します。標準出荷品には、フルサイズの初品検査レポート、原材料 3.1 品質保証証明書、電気めっき塩水噴霧試験データ、および RoHS/REACH レポートが含まれます。自動車および医療グレードの注文には、PFMEA、制御計画、Cpk プロセス能力テスト データを含む PPAP レベル 3 文書パッケージが含まれます
。
Q8: プロトタイプは、高価な高度なハードツールを必要とせずにスタンピング可能ですか?
はい、プロトタイプの検証や小ロットの試作 (100 個から 2,000 個 ) の場合は、高価な順硬化鋼の金型を購入する必要はありません。国内のエンジニアリング サイクルでは、単純なソフト ダイ、ユニバーサル クイック チェンジ ダイ ベース、または CNC 曲げと統合されたレーザー プレブランキングが頻繁に利用されました。これにより、初期ツールのコストが 65% ~ 80% 削減され、10 ~ 14 日 でサンプルが届けられます。
概要
プロトタイピングから量産スタンピングへの移行は、単価を削減するための中核となる道です。 DFM ルールを厳密に遵守し、適切なクリアランスと内径を設定し、これを材料の選択と組み合わせることで、公差を ±0.02 mm 以内に安定させることができます。トン数の計算と金型メンテナンス計画を活用することで、NRE コストを 5,000 ユニット以上の生産実行全体で償却することができ、低い単価、短いサイクル タイム、および欠陥ゼロの納品 を実現します。
部品構造を最適化し、金型予算を獲得する準備はできていますか? JS Precision スタンピング サービスを活用して、3D CAD から量産に直接移行できます。当社のエンジニアリング チームは、DFM 解析、レイアウト利用評価、金型の償却計算を 24 時間以内に提供します。 無料見積もり と DFM レビューを今すぐ入手し、上級金型エンジニアと 1 対 1 でコミュニケーションをとり、金型開口予算を管理しながら金属スタンピング部品の一貫性の高い量産を確保します。
VIDEO
JSプレシジョン
ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート
CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。
 日本語