 Русский



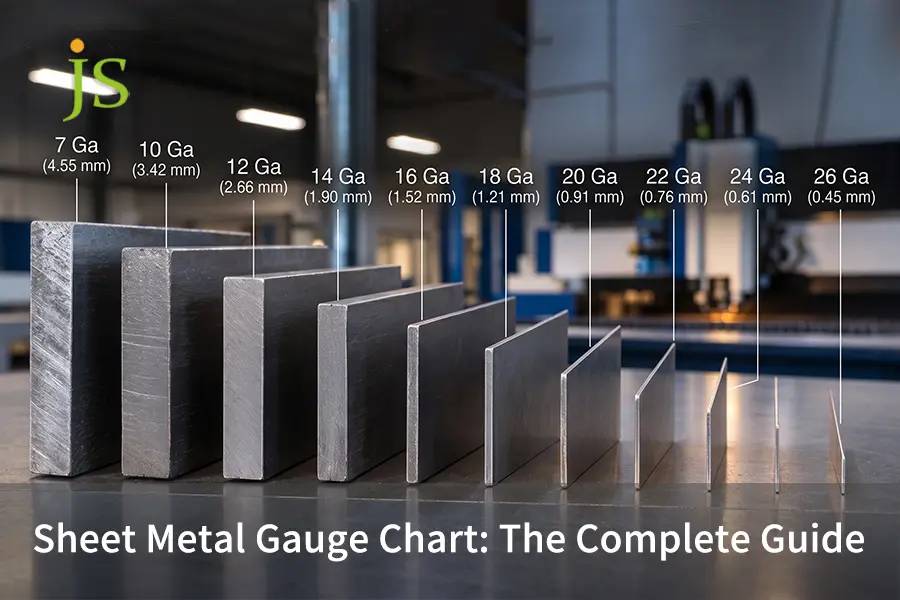

Таблица размеров листового металла Это инструмент, который преобразует нелинейные значения толщины листов из углеродистой стали, нержавеющей стали, алюминия и оцинкованной стали в линейные.
Система измерения листового металла является обратной:
Меньшие числа указывают на более толстый материал. Один и тот же номер калибра не означает одинаковую толщину для разных сплавов, поскольку в стали используется... Стандартный калибр производителя (MSG)который основан на весе, в то время как алюминий использует Браун и Шарп (B&S) геометрический масштаб. В результате лист стали толщиной 16 калибра (1,52 мм) заметно толще, чем лист алюминия толщиной 16 калибра (1,29 мм).
Для обеспечения качества и производительности в современных производственных условиях необходимо переводить устаревшие числовые значения калибров в десятичные размеры, соответствующие установленным допускам ASTM. Этот важный шаг позволяет избежать повреждения оснастки листогибочного пресса, обеспечивает правильные припуски на изгиб и способствует сборке без ошибок. При переходе от CAD-моделирования к производству необходимо проводить проверку. услуги по изготовлению изделий из листового металла Преобразовывать неоднозначные чертежи измерительных приборов в воспроизводимые компоненты с высокой производительностью.
Основные инженерные выводы: Краткое резюме по преобразованию измерительных приборов
Прямой технический вывод: Калибр листового металла не является универсальной единицей измерения длины. Лист углеродистой стали толщиной 1,52 мм (16 калибра) — это... На 17,8% толще чем лист алюминия толщиной 16 калибра (1,29 мм). Крайне важно, чтобы на чертежах толщина указывалась с точностью до десятичных знаков в миллиметрах, а также значения допусков ASTM/ISO.
|
Материал Сплав |
Управляющий стандарт |
Толщина 16 Ga (номинальная) |
Диапазон допусков ASTM |
Минимальный внутренний изгиб (Rmin) |
Рекомендуемая V-образная матрица |
|
Холоднокатаная сталь |
Глутамат натрия (ASTM A1008) |
0,0598" / 1,52 мм |
±0,005" (±0,13 мм) |
1,0 x T (1,50 мм) |
6–8 x Т |
|
Нержавеющая сталь (304) |
USS (ASTM A240) |
0,0625" / 1,59 мм |
±0,005" (±0,13 мм) |
1,5 x Т (2,50 мм) |
8 x Т |
|
Алюминий (5052-H32) |
B&S (ASTM B209) |
0,0508" / 1,29 мм |
±0,003" (±0,08 мм) |
1,5 x Т (2,00 мм) |
6 x Т |
|
Оцинкованная сталь |
ASTM A653 Тип B |
0,0635" / 1,61 мм |
±0,006" (±0,15 мм) |
1,0 x T (1,60 мм) |
6–8 x Т |
Источник данных: Составлено на основе спецификаций стандартов ASTM A568, A480, A653, A240, A1008 и B209.
Вам необходима сертифицированная проверка допусков для вашей спецификации материалов? Получите мгновенную смету DFM и аудит допусков. от JS Precision в течение 12 часов.
Почему номера толщины листового металла задаются в обратном порядке и зависят от материала?
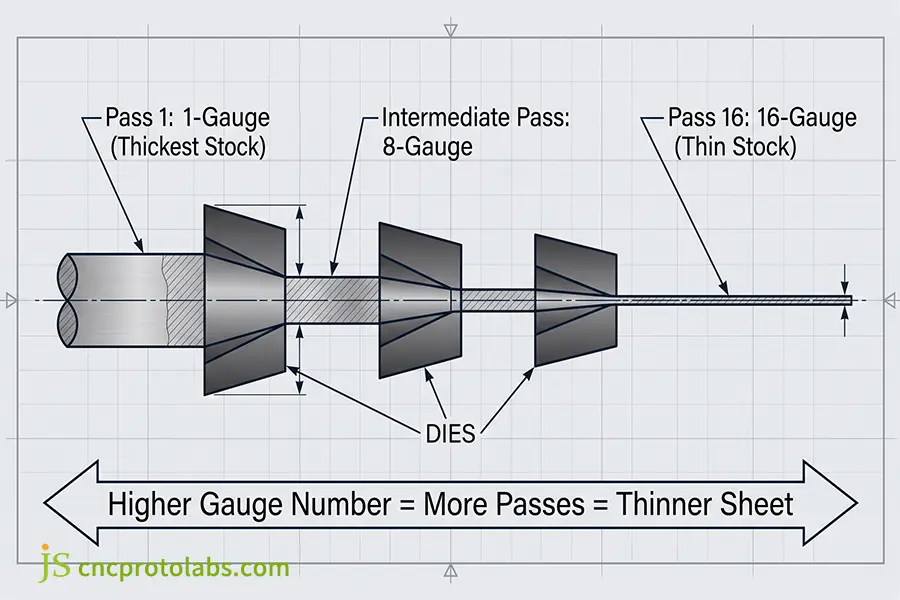
Номера калибра указаны в обратном порядке, поскольку они были получены в результате операций волочения и прокатки проволоки на ранних британских металлургических заводах. Номер калибра обозначал количество последовательных волочильных матриц, через которые протягивался слиток. Каждый этап обжатия делал лист тоньше, поэтому чем больше номер калибра, тем меньше его физическая толщина, независимо от металлургических стандартов.
Механическое происхождение обратной нумерации
Знание истории промышленного металлообработки помогает понять причину использования обратной нумерации:
- Первый этап снижения: Металлическая заготовка, прошедшая один раз через матрицу, превращалась в заготовку толщиной 1 калибр.
- Последующие этапы обработки: Дальнейшая прогонка этой заготовки через пятнадцать всё более тугих штампов привела к следующему результату: приклад 16-го калибраВ результате получается очень тонкое поперечное сечение.
- Накопление упрочнения при работе: Каждый последующий проход волочения вызывал пластическую деформацию, увеличивая предел текучести материала и уменьшая относительное удлинение при растяжении. Отжиг проводился для предотвращения хрупкого разрушения при растяжении между определенными технологическими проходами.
- Современные параллельные инструменты: Современные штампы с прогрессивной матрицей эквивалентны этому процессу, где стандарты оснастки соответствуют описанным в наших конкретных документах. руководство по штамповке металла.
- Метрологическая стандартизация: Исторические записи из Национальный институт стандартов и технологий (NIST) Покажите, что старые целочисленные единицы измерения основывались на количестве проходов, совершаемых в процессе обработки, а не на пройденном расстоянии, поэтому современные инженеры переводят их в метрические единицы.
Как константы плотности привели к созданию отдельных стандартов
В более ранних стандартах в качестве основы использовался вес на квадратный дюйм, а не постоянная линейная толщина:
- Стандартный калибр производителя (MSG): Разработан для использования с углеродистой сталью с учетом плотности кованого железа. 480 фунтов/куб. фут (7688 кг/м³) и крепление стальной арматуры толщиной 1 дюйм из расчета 41,82 фунта на квадратный фут. Таким образом, каждый последующий калибр представляет собой процент от этого базового веса.
- Американский стандарт (USS): Принятый Конгрессом США в 1893 году закон о налогообложении железных и стальных листов, основанный на предполагаемой плотности листа, составляет 489,6 фунтов на кубический фут (7842 кг/м³), который несколько отличался от другого стандарта. Производители нержавеющей стали позже приняли стандарт USS, благодаря чему стали изготавливать листы из нержавеющей стали несколько толще, чем листы из углеродистой стали.
- Шкала Брауна и Шарпа (B&S): Этот измерительный прибор специально разработан для цветных металлов, таких как алюминий, латунь и медь, и использует геометрическую прогрессию, а не вес железа. Для установления шкалы использовались две фиксированные проволоки: 0000-го калибра (0,4600 дюйма) и 36-го калибра (0,0050 дюйма).
- Физические различия: Поскольку алюминий примерно одна треть плотности сталиПри этом один и тот же удельный вес соответствует совершенно разным физическим размерам.
- Понимание процесса: Овладение этими различными металлургическими стандартами составляет техническую основу Что такое изготовление изделий из листового металла? в сфере контрактного производства по индивидуальным заказам.
Как выглядит стандартная таблица размеров листового металла с указанием допусков?
А таблица размеров листового металла Устанавливает математическую зависимость между стандартными номерами калибра и измеренным размером толщины в дюймах и миллиметрах в пределах строгих допусков прокатки. Эти номера калибра стандартизированы в соответствии с ASTM A480 для нержавеющей стали и ASTM A568 для холоднокатаной углеродистой стали, а допустимые допуски по толщине листового металла обычно находятся в диапазоне от допусков до 100%. ±0,004" (±0,10 мм) для тонких проводников до ±0,010" (±0,25 мм) для конструкционных тяжелых пластин.
Когда инженеры обращаются к стандарту Таблица пересчета толщины в калибрИнженерам необходимо учитывать практические допуски в процессе производства, а не номинальные размеры.
Таблица допусков и толщины листовой углеродистой стали (стандарт MSG)
Листовая холоднокатаная углеродистая сталь соответствует стандартам Manufacturers' Standard Gauge (MSG) и ASTM A568/A1008.
|
Калибр (Ga) |
Десятичные дюймы |
Метрическая система (мм) |
Диапазон ASTM A568 |
Основные варианты применения в механике |
|
7 Га |
0,1793" |
4,55 мм |
от 4,32 мм до 4,78 мм |
Конструкционные опорные плиты, рамы промышленного оборудования |
|
8 Га |
0,1644" |
4,18 мм |
от 3,96 мм до 4,40 мм |
Кронштейны для тяжелой техники, конструкции кабин для землеройной техники |
|
10 Га |
0,1345" |
3,42 мм |
от 3,22 мм до 3,62 мм |
Усиленные кронштейны шасси, транспортировочные крепления. |
|
11 Га |
0,1196" |
3,04 мм |
от 2,86 мм до 3,22 мм |
Тяжелые монтажные пластины, корпуса для оборудования |
|
12 Га |
0,1046" |
2,66 мм |
от 2,48 мм до 2,84 мм |
Каркасные конструкции, стеллажи повышенной прочности |
|
13 Га |
0,0897" |
2,28 мм |
от 2,12 мм до 2,44 мм |
Складские приспособления для погрузочно-разгрузочных работ, боковые стенки прицепов. |
|
14 Га |
0,0747" |
1,90 мм |
от 1,75 мм до 2,05 мм |
Тяжелые электронные стойки, кронштейны для кузова автомобиля |
|
16 Га |
0,0598" |
1,52 мм |
от 1,39 мм до 1,65 мм |
Электрические корпуса, шкафы управления |
|
18 Га |
0,0478" |
1,21 мм |
от 1,08 мм до 1,34 мм |
Внутренние конструкции автомобилей, крышки оборудования |
|
20 Га |
0,0359" |
0,91 мм |
от 0,81 мм до 1,01 мм |
Стандартные воздуховоды систем отопления, вентиляции и кондиционирования, корпуса для малогабаритных бытовых приборов. |
|
22 Га |
0,0299" |
0,76 мм |
от 0,68 мм до 0,84 мм |
Архитектурная гидроизоляция, осветительные приборы |
|
24 Га |
0,0239" |
0,61 мм |
от 0,53 мм до 0,69 мм |
Мелкая бытовая электроника, системы вентиляции для освещения. |
|
26 Га |
0,0179" |
0,45 мм |
от 0,39 мм до 0,51 мм |
Акустические перфорированные вкладыши, легкие акустические перегородки |
|
28 Га |
0,0149" |
0,38 мм |
от 0,32 мм до 0,44 мм |
Радиаторы высокой плотности, теплоизоляционные обмотки |
Источник данных: Стандартные технические условия ASTM A568/A568M для холоднокатаной листовой стали.
Таблица толщины и допусков листов из нержавеющей стали (стандарт USS)
Аустенитная нержавеющая стальУгри (марки 304 и 316) соответствуют стандартам США. Шкала (USS) в соответствии со стандартами ASTM A240 и ASTM A480.
|
Калибр (Ga) |
Десятичные дюймы |
Метрическая система (мм) |
Диапазон ASTM A480 |
Основные варианты применения в механике |
|
8 Га |
0,1719" |
4,37 мм |
от 4,14 мм до 4,60 мм |
Промышленные автоклавы, фильтры для сточных вод |
|
10 Га |
0,1350" |
3,43 мм |
от 3,23 мм до 3,63 мм |
чаны для пищевой промышленности, химические сосуды под давлением |
|
11 Га |
0,1200" |
3,05 мм |
от 2,87 мм до 3,23 мм |
Промышленные посудомоечные машины, коррозионно-активные кожухи насосов |
|
12 Га |
0,1094" |
2,78 мм |
от 2,60 мм до 2,96 мм |
Морская палубная фурнитура, каркасы для санитарного оборудования |
|
13 Га |
0,0938" |
2,38 мм |
от 2,22 мм до 2,54 мм |
Желоба линии розлива, направляющие конвейера |
|
14 Га |
0,0781" |
1,98 мм |
от 1,83 мм до 2,13 мм |
Рабочие столы для профессиональной кухни, лабораторные корпуса |
|
16 Га |
0,0625" |
1,59 мм |
от 1,46 мм до 1,72 мм |
Корпуса для медицинского оборудования, корпуса для фармацевтической продукции. |
|
18 Га |
0,0500" |
1,27 мм |
от 1,14 мм до 1,40 мм |
Архитектурная облицовка, витрины для продуктов питания |
|
20 Га |
0,0375" |
0,95 мм |
от 0,85 мм до 1,05 мм |
Панели потолка чистых помещений, внутренние крышки приборов. |
|
22 Га |
0,0313" |
0,80 мм |
от 0,72 мм до 0,88 мм |
Декоративная отделка стен, защитные экраны от брызг химических веществ. |
|
24 Га |
0,0250" |
0,64 мм |
от 0,56 мм до 0,72 мм |
Прецизионные крышки приборов, выхлопные кожухи |
|
26 лет |
0,0188" |
0,48 мм |
от 0,42 мм до 0,54 мм |
Крышки для лабораторных реагентов, защитные приспособления для химических датчиков |
|
28 лет |
0,0156 дюйма |
0,40 мм |
от 0,35 мм до 0,45 мм |
Ребра теплообменника, высокотемпературные прокладки |
Источник данных: стандартные требования ASTM A480/A480M для плоского проката из нержавеющей стали.
Таблица толщины и допусков оцинкованного стального листа (с цинковым покрытием)
Оцинкованная сталь имеет защитное цинковое покрытие с обеих сторон, ее толщина немного толще, чем у голой холоднокатаной стали согласно ASTM A653.
|
Манометр (Га) |
Десятичные дюймы |
Метрическая система (мм) |
Диапазон ASTM A653 |
Основные случаи использования механики |
|
8 лет |
0,1681" |
4,27 мм |
от 4,07 мм до 4,47 мм |
Наземные крепления подстанции, тяжелые водопропускные трубы |
|
10 лет |
0,1382 дюйма |
3,51 мм |
от 3,31 мм до 3,71 мм |
Тяжелые хозяйственные шкафы, фундаменты-трансформеры |
|
11 лет назад |
0,1233 дюйма |
3,13 мм |
от 2,95 мм до 3,31 мм |
Торсионные трубки солнечных батарей, стойки для уличного оборудования |
|
12 лет назад |
0,1084 дюйма |
2,75 мм |
от 2,57 мм до 2,93 мм |
Тяжелые шоссейные кронштейны, монтажные направляющие для солнечных батарей |
|
13 лет назад |
0,0934" |
2,37 мм |
от 2,21 мм до 2,53 мм |
Корпуса промышленных вентиляторов, бункеры для сельскохозяйственного зерна |
|
14 лет назад |
0,0785" |
1,99 мм |
от 1,84 мм до 2,14 мм |
Промышленные распределительные коробки, рамы для наружного отопления, вентиляции и кондиционирования воздуха |
|
16 лет |
0,0635" |
1,61 мм |
от 1,48 мм до 1,74 мм |
Телекоммуникационные наружные шкафы |
|
18 лет |
0,0516" |
1,31 мм |
от 1,18 мм до 1,44 мм |
Дверные панели коммерческих гаражей, кабельные лотки |
|
20 лет |
0,0396 дюйма |
1,01 мм |
от 0,91 мм до 1,11 мм |
Спиральные воздуховоды HVAC, кровельные откосы |
|
22 млрд лет |
0,0336 дюйма |
0,85 мм |
от 0,77 мм до 0,93 мм |
Коммерческая металлическая кровля, отливные панели |
|
24 млрд лет |
0,0276 дюйма |
0,70 мм |
от 0,62 мм до 0,78 мм |
Стандартные коммерческие воздуховоды, мигающий свет |
|
26 лет |
0,0217" |
0,55 мм |
от 0,49 мм до 0,61 мм |
Металлический сайдинг для зданий, водосточные трубы для жилых домов |
|
28 лет |
0,0187" |
0,47 мм |
от 0,41 мм до 0,53 мм |
Спиральные фитинги для труб, легкие облицовки дымоходов |
Затраты и эталоны цеховых измерений
Необработанный листовой металл закупается насыпным весом, а детали изготавливаются по линейным размерам:
- Тенденция к легкой стороне мельницы: На сталелитейных заводах листы прокатывают до нижнего предела допуска ASTM в целях экономии сырья. Вместо прокатки листа толщиной 1,52 мм (16 Ga) лист толщиной 1,42 мм экономит производственные затраты, но снижает механическую грузоподъемность на 16,5%.
- Холоднокатаный против горячекатаного, травленого и промасленного (HRPO): Холоднокатаные рулоны углеродистой стали имеют равномерный профиль толщины по ширине полосы. Горячекатаный рулон имеет уступ от 0,05 мм до 0,15 мм толще в центре рулона, чем на внешних участках полосы. Детали, расположенные близко к краю рулона, будут иметь другой коэффициент изгиба, чем детали, вырезанные из центра рулона.
- Распространение стоимости: Алгоритмы котировок динамически рассчитывают финансовые риски на основе как погрешности измерения толщины влияют на цену детали, что позволяет оценщикам обнаруживать отходы материала до процесса резки.
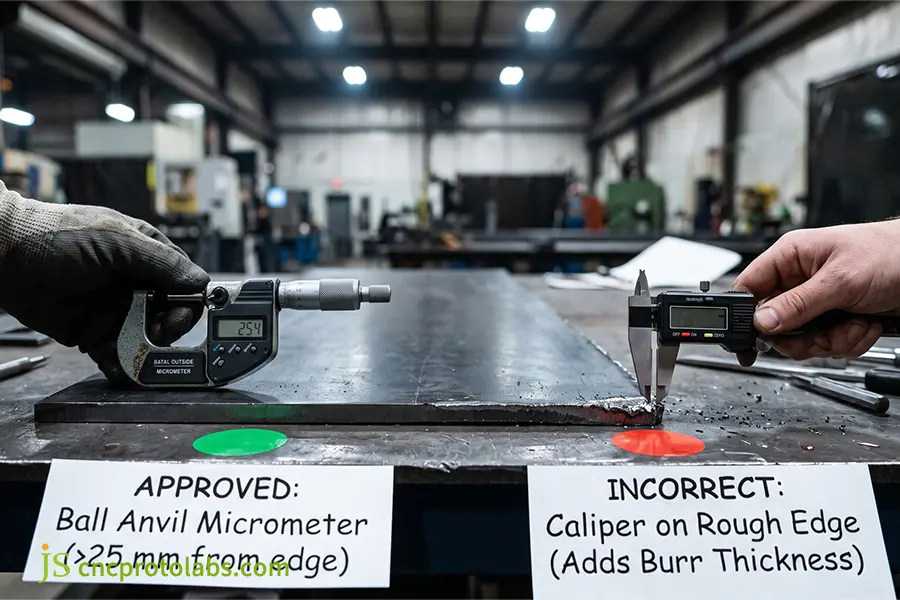
- Ловушка калипера: Измерения, сделанные по краям листов штангенциркулем, дают неправильные значения, так как в результате сдвига и лазерной резки на краях образуются заусенцы, из-за чего толщина кажется увеличенной на от 0,08 мм до 0,15 мм.
- Метрологическое одобрение: Менеджеры по качеству переключают толщину листового металла на мм и используют внешние микрометры с шариковой наковальней на расстоянии 25 мм от срезанных кромок для измерения заготовки. Они используют фактическое измерение вместо калиброванного. Таблица радиусов изгиба листового металла чтобы определить форму инструмента листогибочного тормоза.
Почему таблица размеров алюминиевого листа принципиально отличается от таблицы размеров стали?
Ан Таблица размеров алюминиевого листа отличается от стальных шкал, поскольку определения номинальной толщины отражают разные металлургические стандарты: углеродистая сталь 16 калибра имеет толщину 0,0598 дюйма (1,52 мм), тогда как алюминий 16 калибра имеет толщину 0,0508 дюйма (1,29 мм). Это представляет собой существенную разницу в 15%. Геометрическая шкала B&S, в отличие от стандартной шкалы производителей сталелитейной промышленности, используется для алюминиевых листов.
Таблица толщины и допусков алюминиевого листа (шкала B&S/AWG)
Деформируемые алюминиевые сплавы (такие как 5052-H32 и 6061-T6) соответствуют шкале Brown & Sharpe (B&S), стандартизированной согласно ASTM B209.
|
Манометр (Га) |
Десятичные дюймы |
Метрическая система (мм) |
Диапазон ASTM B209 |
Основные структурные варианты использования |
|
6 лет |
0,1620" |
4,11 мм |
от 3,96 мм до 4,26 мм |
Конструкционные морские ребра, кронштейны для тяжелых железнодорожных перевозок |
|
7 Га |
0,1443" |
3,67 мм |
от 3,53 мм до 3,81 мм |
сосуды высокого давления, полы коммерческих автомобилей |
|
8 Га |
0,1285" |
3,26 мм |
от 3,13 мм до 3,39 мм |
Тяжелые морские несущие корпуса, броня для техники |
|
10 Га |
0,1019" |
2,59 мм |
от 2,46 мм до 2,72 мм |
Корпуса для аккумуляторных батарей электромобилей, кронштейны для крепления конструкций. |
|
11 Га |
0,0907" |
2,31 мм |
от 2,21 мм до 2,41 мм |
Кронштейны подрамника для автомобилей, теплообменники |
|
12 Га |
0,0808" |
2,05 мм |
от 1,95 мм до 2,15 мм |
Шасси авионики для аэрокосмической отрасли, сварные топливные баки |
|
13 Га |
0,0720" |
1,83 мм |
от 1,74 мм до 1,92 мм |
Кожухи для радиаторов электроники, медицинские шкафы |
|
14 Га |
0,0641" |
1,63 мм |
от 1,55 мм до 1,71 мм |
Корпуса для прецизионной электроники, панели корпуса робота. |
|
16 Га |
0,0508" |
1,29 мм |
от 1,21 мм до 1,37 мм |
Легкий серверный корпус, теплозащитные экраны |
|
18 Га |
0,0403" |
1,02 мм |
от 0,94 мм до 1,10 мм |
Внутренняя отделка самолета, электронные корпуса |
|
20 Га |
0,0320" |
0,81 мм |
от 0,76 мм до 0,86 мм |
Светоотражатели, теплоизоляционные обмотки |
|
22 Га |
0,0254" |
0,64 мм |
от 0,59 мм до 0,69 мм |
Акустическая защита, легкая декоративная отделка |
|
24 Га |
0,0201" |
0,51 мм |
от 0,47 мм до 0,55 мм |
Таблички с названиями, теплоизоляционные перегородки |
|
26 Га |
0,0159" |
0,40 мм |
от 0,36 мм до 0,44 мм |
Высокоэффективные теплоотводы, сенсорная пленка |
|
28 Га |
0,0126" |
0,32 мм |
от 0,28 мм до 0,36 мм |
Сверхтонкое электромагнитное экранирование, диафрагмы датчиков |
Источник данных: преобразования Б&С на основе спецификаций ASTM B209, опубликованных Алюминиевая ассоциация, что подтверждает геометрическую прогрессию цветных сплавов.
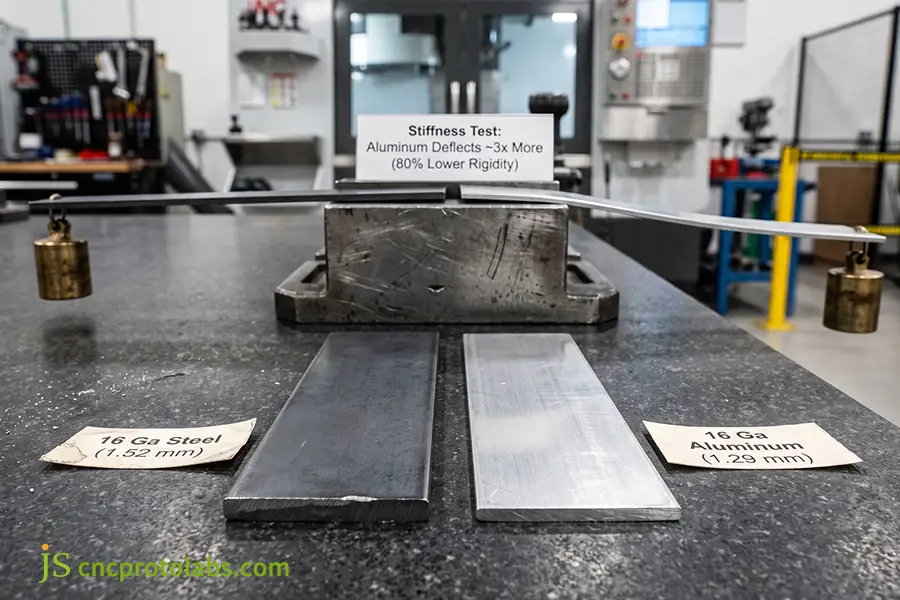
Уменьшение толщины на 15%, увеличение толщины на 17,8% и повышение жесткости конструкции.
Поскольку модуль упругости алюминия (E ≈ 70 ГПа) примерно в три раза меньше, чем у углеродистой стали (E ≈ 210 ГПа), а также при одинаковой толщине материала, уменьшается на 15%:
- Дефицит сгибательной жесткости: Изгибная жесткость алюминиевой пластины 5052-H32 толщиной 16 калибров составляет примерно на 80% ниже по сравнению с пластиной из углеродистой стали толщиной 16 калибров. Упругое смещение обратно пропорционально кубу толщины листа (1/T³).
- Правило компенсации за проектные работы: Для сохранения той же жесткости при замене стали алюминием конструкторам необходимо увеличить толщину как минимум на 2 полных калибра (например, алюминий 12 калибра заменяет сталь 14 калибра).
- Вибрация и собственная частота: Легкие алюминиевые листы, чувствительные к вибрации, имеют более низкую резонансную частоту по сравнению со стальными аналогами. Тонкие алюминиевые корпуса шасси требуют наличия элементов жесткости внутри корпуса, чтобы избежать акустического барабанного боя, вызванного частотами вибрации вентилятора.
- Параметры выбора сплава: Предел текучести компонента зависит от металлургической целостности стандартного материала. материалы, используемые при изготовлении изделий из листового металлакоторые уравновешивают структурную жесткость с хрупкостью при закалке.
Вопросы, касающиеся оснастки, штамповки и формовки.
При формовке алюминия необходимо внести определенные корректировки в оснастку листогибочного пресса и положение заготовки:
- Осведомленность об ориентации зерна: Основные линии изгиба всегда должны располагаться перпендикулярно (поперечно) направлению прокатки рулона, чтобы предотвратить образование трещин растяжения вдоль внешнего радиуса. Изгиб параллельно продольному направлению прокатки рулона приведет к образованию микротрещин вокруг локализованных участков листового проката из сплавов 6061-T6 и 5052-H32.
- Штамповка в массовом производстве: Последовательная штамповка больших тиражей обеспечит достаточный поток для инструмента при наличии соответствующих характеристик. штамповочные материалы которые демонстрируют пластическую деформацию с высокой степенью напряжения. Зазоры между матрицей и материалом при штамповке алюминия должны составлять от 10% до 12% от толщины материала с каждой стороны, чтобы избежать образования заусенцев и заедания.
- Тоннаж листогибочного пресса: Для производства алюминия требуется примерно на 40–50% меньше ударной силы Прочность выше, чем у стали, но требуются более крупные V-образные отверстия матрицы во избежание повреждения поверхности. Конфигурации для гибки в воздухе разработаны в соответствии с механическими свойствами заданного материала. материалы для гибки металла.
- Различия в упругости: Алюминий толщиной 16 калибров будет иметь от 2° до 4° упругого возврата по сравнению с 1 для низкоуглеродистой стали. Различия в процессе упрочнения алюминия и стали можно найти в нашем сравнении Гибка листового металла из алюминия и стали.
В инженерных чертежах для обозначения размеров следует использовать калибровочную шкалу или миллиметры?
В инженерных чертежах вместо обозначений калибра необходимо использовать метрические миллиметры (мм) или десятичные дюймы, чтобы избежать дорогостоящих производственных ошибок. Действующие стандарты геометрических допусков и размеров, такие как ASME Y14.5 и ISO 2768-m, не допускают использования калибра в качестве допустимого обозначения размеров, поскольку для калибра не существуют стандартизированные односторонние допуски. Точное указание толщины с четким обозначением необходимо. допуск по толщине листового металла Ограничения устраняют неопределенность для поставщиков и обеспечивают стабильные производственные циклы.
При определении допусков на размеры ASME Y14.5Линейные пределы должны определять допустимые границы размеров заготовки и показывать, какие пределы размеров заготовки являются приемлемыми. Это объясняет, почему неформальные пределы не могут использоваться для сертификации контроля.
Матрица сравнения обозначений на инженерных чертежах
|
Метод выноски |
Соответствие стандартам |
Удобство использования для глобальных поставщиков |
Контроль границ допустимых отклонений |
Уровень производственного риска |
|
Целое число индикатора |
Несоответствует требованиям |
Бедный |
Неконтролируемый |
Критический риск |
|
Десятичные миллиметры |
Полностью соответствует требованиям. |
Универсальный |
Абсолют |
Незначительный риск |
|
Десятичные дюймы |
Полностью соответствует требованиям. |
Умеренный |
Высокий |
Низкий риск |
|
Двойная метрика + Ссылка |
Полностью соответствует требованиям. |
Высокий |
Высокий |
Низкий риск |
Практические стандарты черчения для инженерных бригад
- Используйте действительные десятичные дроби для моделирования: Для свойств листового металла в 3D CAD всегда используйте действительные десятичные значения (например, 1,50 мм, а не непроверенное целое число). Значения в CAD повлияют на создание развертки и экспорт файла DXF. Если непроверенная твердотельная модель со значением 2,00 мм связана с обозначением 14 Ga, возникнет прямая ошибка в 0,10 мм в развертке.
- Определение допуска в примечаниях к чертежу: Включите в документ явное примечание о допустимом отклонении:
МАТЕРИАЛ: Холоднокатаная сталь толщиной 1,50 ±0,08 мм в соответствии со стандартом ASTM A1008 CS Type B [16 Ga Ref]. Указанный допуск имеет приоритет над общими допусками для нечетких обозначений в титульном блоке. - Общие государственные допуски: Указывайте глобальные стандарты производства непосредственно в заголовке, например: Общие допуски: ISO 2768-мЭто обеспечит точность профилей, полученных лазерной обработкой без заданных размеров, в пределах допусков ±0,20 мм, а также точность формованных фланцев в пределах допусков ±0,5°.
Как толщина и диаметр листового материала влияют на допуски при изгибе и упругое восстановление?
Измерительный прибор для листового металла контролирует припуски на изгиб, допуски деталей на изгиб и коррекцию упругого восстановления в процессе обработки на листогибочном прессе с ЧПУ. Даже при небольших отклонениях... 0,1 мм в листе толщиной 16 калибров изменяет положение нейтральной оси и, следовательно, приводит к изменению фактора К, вызывая угловые различия более чем на 1,5 градусаДля высокоточной формовки с высоким пределом текучести требуется корректировка припуска на изгиб и коррекция перегиба в зависимости от толщины материала.
Физика нейтральных осей и расчеты K-фактора
В процессе изгиба в воздухе внешняя область изгиба удлиняется, а внутренняя сжимается. Нейтральной осью считается внутренний слой, в котором отсутствует какое-либо напряжение.
Определение K-фактора:
Отношение глубины нейтральной оси (t) к общей толщине материала (T):
K = t / T
Практические K-факторы:
Как правило, значения находятся в диапазоне от 0,30 до 0,48 при гибке на воздухе, поскольку предел текучести при сжатии выше предела пластичности при растяжении. По мере уменьшения внутреннего радиуса изгиба относительно толщины листа нейтральная ось приближается к внутренней поверхности.
Формула расчета припуска на изгиб (BA):
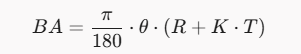
(Где θ = угол в градусах, R = внутренний радиус, T = подтвержденная физическая толщина, и K = коэффициент K материала).
Реальность вычета по методу Бенда (BD):
Размеры плоских профилей определяются путем вычитания суммы длин фланцев из суммы их изгибных потерь:
BD = 2 x (R + T) x tan(θ/2) – BA
Любое изменение толщины необработанного металла на 0,10 мм повлияет на значения касательного смещения и припуска на изгиб, что приведет к смещению предельных значений наружных фланцев.
Влияние отклонения толщины:
Если на чертеже указана толщина 1,52 мм (16 Ga), а толщина поступающего листового металла составляет 1,40 мм из-за отрицательного допуска прокатки, то погрешность при изгибе плоской заготовки составит около 0,15 мм.
Инженерные инструменты:
Правильная геометрия плоской заготовки определяется эмпирически подтвержденным методом. K-фактор при гибке листового металлачто предотвращает изменение размеров при использовании в сочетании с нашими стандартизированными Припуск на изгиб и руководство по коэффициенту К.
Рекомендации по выбору оснастки и компенсации упругого восстановления
При уменьшении толщины листового металла (до больших диаметров, таких как 20 Ga, 22 Ga и т. д.) отношение R/T увеличивается, что приводит к увеличению упругого восстановления:
- Требование к чрезмерному наклону:
Для получения истинного изгиба под углом 90,0° в нержавеющей стали марки 304 толщиной 18 калибра, пуансонные гибки необходимо перегибать примерно на 87,5°, компенсируя упругое восстановление в 2,5°. В случае пружинно-закаленной нержавеющей стали марки 301 или закаленного алюминия перегиб составляет примерно 6,0°.
- Правило выбора V-образной матрицы:
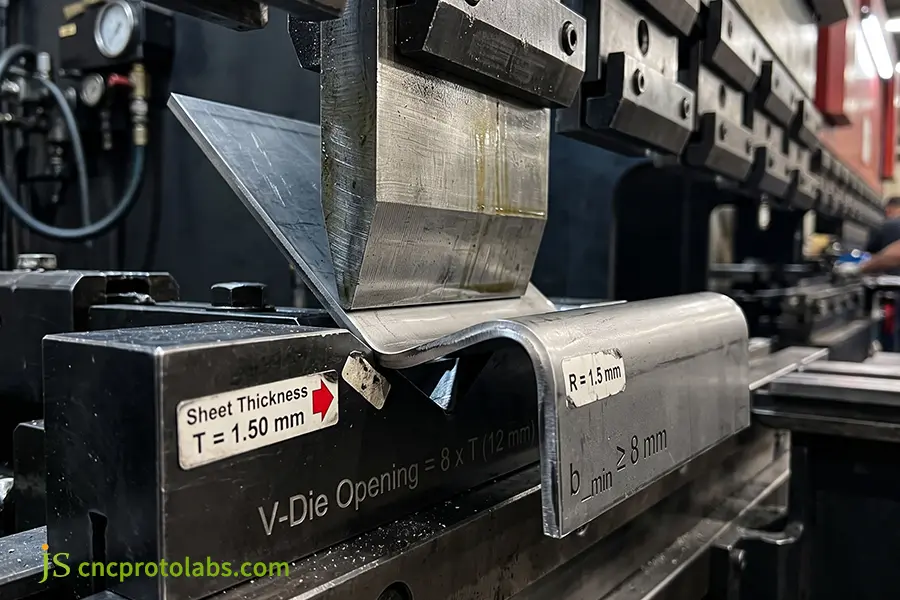
Для листов толщиной до 3,0 мм (11 Ga и тоньше) выбирайте меньшую ширину V-образного отверстия матрицы, равную 6–8 x T. Для листов толщиной более 3,0 мм используйте 8–10 x T. Меньшие V-образные матрицы (например, 4 x T) увеличат требуемое усилие до такой степени, что возникнет заедание и износ пуансона.
- Минимальная длина фланца (бмин):
Чтобы предотвратить соскальзывание листа в углубление матрицы, значение bmin должно удовлетворять следующим условиям:
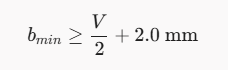
- Гарантия соответствия допусков: Для создания надежных роботизированных ячеек необходимо строгое соблюдение стандартов. допуски на изгиб для формованных деталейКроме того, изготовление тонкостенных шасси требует применения специализированных методов. упругое восстановление и чрезмерный изгиб тонкого листа.
- Предотвращение дефектов: Проверка CAD-моделей на предмет допусков листового материала позволяет устранить причины, возникающие на более ранних этапах разработки. дефекты изгиба и точность чертежей перед загрузкой инструментов операторами.
Не уверены, правильно ли вы рассчитали припуски на гибку в CAD-модели для листового материала, изготовленного на заводе? Получите бесплатную проверку ваших чертежей. Разработано инженерами компании JS Precision.
Как использовать таблицу толщины листового металла для сравнения процессов резки и формовки?
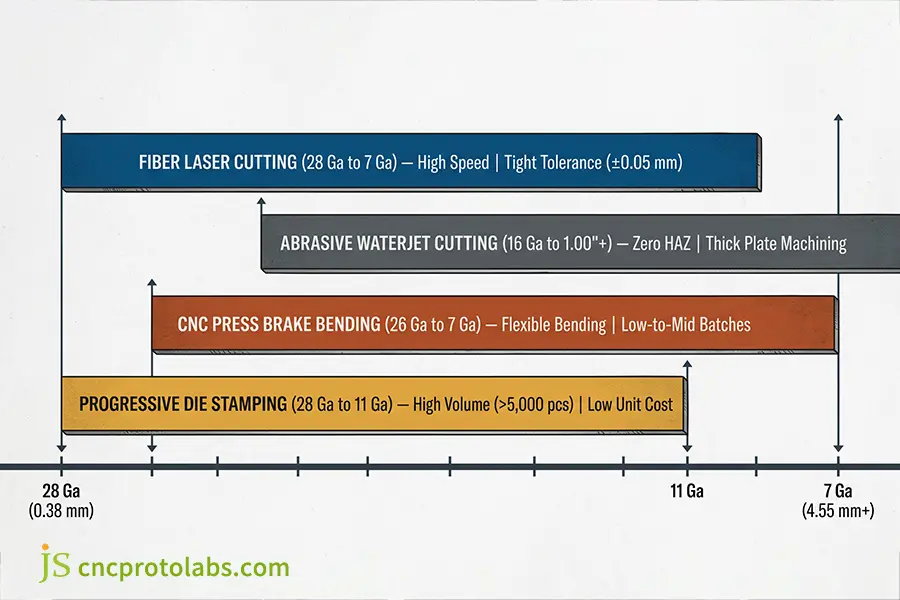
А таблица толщины листового металла Это позволяет инженеру-технологу определить, какой способ резки следует использовать в зависимости от толщины и объема производства: лазерную резку, гидроабразивную резку, гибку на листогибочном прессе или штамповку. Для более тонких заготовок, от 24 до 16 Ga, максимальная скорость резки и экономичность достигаются с помощью волоконного лазера или штамповки. Однако более толстые заготовки, толщиной более 10 Ga (3,5 мм и более), подверженные тепловым деформациям, могут эффективно обрабатываться с помощью абразивной гидроабразивной резки.
Матрица выбора технологических возможностей и измерительных приборов
|
Процесс |
Окно толщины |
Типичные допуски |
Мини-отверстие / Особенность |
Экономичный размер партии |
Основные технические компромиссы |
|
Волоконный лазер |
от 28 до 7 млрд лет |
от ±0,05 мм до ±0,12 мм |
D ≥ 1,0 x T |
от 1 до 5000 единиц |
Незначительная зона термического воздействия на участках толщиной более 10 галлонов, для получения чистых кромок требуется азот. |
|
Водоструйная резка |
16 лет до 1,00"+ |
от ±0,08 мм до ±0,20 мм |
D ≥ 1,5 x T |
от 1 до 1000 единиц |
Холодный процесс с нулевой зоной термического воздействия, медленнее на тонких листах. |
|
Нажмите на тормоз |
от 26 до 7 млрд лет |
±0,15 мм / ±0,5° |
Фланец ≥ (V/2) + 2 мм |
от 1 до 2500 единиц |
Гибкая настройка без использования инструментов, ручные циклы обработки. |
|
Штамповка |
от 28 до 11 млрд лет |
от ±0,02 мм до ±0,08 мм |
D ≥ 1,0 x T |
Более 5000 единиц |
Высокая себестоимость штамповочной оснастки на начальном этапе, минимальная себестоимость единицы продукции. |
Рекомендации по выбору процесса в зависимости от толщины
- Профилирование в метрологии: Специалисты по механической обработке, решающие проблемы, связанные с термической конусностью, балансируют скорости резания с учетом проверенных параметров. Допуски лазерной и гидроабразивной резкив то время как для мощных оптических головок требуются специальные настройки лазерная резка тонких и толстых пластинЛазеры используются для резки тонколистового металла (от 20 до 16 Ga) со скоростью более 40 метров в минуту с помощью азота. Для конструкционных пластин толщиной более 6,0 мм используется абразивная гидроабразивная резка для прорезания переплавленного слоя.
- Формирование точек безубыточности: Объём производства определяет точку экономического равновесия между гибка против штамповкипри этом первоначальные затраты на заготовку определяют распределение капитала между штамповка против лазерной резкиВ случаях, когда конструкция деталей включает локальные элементы, такие как жалюзи, тиснения и глубокая чеканка, комбинированные координатно-пробивные/лазерные станки позволяют выполнить настройку за одну операцию.
- Внутренние возможности JS Precision: Работая на нашем предприятии в Дунгуане, оснащенном волоконными лазерами мощностью 30 кВт, листогибочными прессами с ЧПУ и отслеживанием угла лазерного луча в реальном времени, а также высокоскоростными штамповочными прессами, мы обеспечиваем точность изготовления прототипов из листового металла на заказ и в серийном производстве.
Каковы реальные пределы резки и чистовой обработки для каждого калибра листового металла?
Изготовление изделий из листового металла различной толщины требует сочетания параметров лазерной резки и допусков постобработки. Например: листы из нержавеющей стали 304 и 316 или алюминия 5052 и 6061 будут резаться на разной высоте фокуса, что поможет избежать образования заусенцев при работе под давлением газа. Кроме того, такие виды отделки, как порошковая покраска, также имеют свои преимущества. от 0,05 мм до 0,12 мм на каждой поверхности и должны учитываться при определении размеров готовых собранных компонентов, изготовленных из гнутой стали.
Правила проектирования лазерной резки для получения высокоточных элементов
- Минимальный диаметр пробитого отверстия: Убедитесь, что диаметр отверстия равен или превышает толщину материала (D ≥ 1,0 x T). В материале толщиной 3,0 мм (11 Ga) пробитые отверстия диаметром 1,5 мм приведут к избыточному накоплению тепла, что вызовет отрыв материала по окружности отверстия и оставит после себя конусообразную цилиндрическую форму.
- Расстояние между отверстиями: Для отверстий необходимо соблюдать минимальное расстояние 2,0 x T от срезанных кромок и 3,0 x T от касательных линий изгиба, чтобы избежать удлинения отверстий в процессе гибки. В местах, где отверстия должны располагаться близко к изгибу, следует вырезать промежуточное разгрузочное отверстие между отверстием и касательной линией изгиба с помощью лазерной резки.
- Размеры углового рельефа: В углах под углом 90° размеры выемок для снятия натяжения должны быть равны или превышать толщину листового металла (w ≥ T), чтобы выходить за линию касания изгиба и предотвращать разрыв угла.
- Установка микро-вкладышей: Микрозаклепки (шириной от 0,40 до 0,60 мм) следует использовать для тонколистового металла с профилем от 24 до 18 калибра при резке на лазерных станках с летающей оптикой.
- Передовые методы проектирования с учетом технологичности производства (DFM): Безупречная геометрия прокола начинается с проверенной рекомендации по проектированию лазерной резки которые учитывают теплоотдачу в острых углах контура.
Параметры резания для различных сплавов
- Нержавеющая сталь (304 против 316): Химические различия приводят к тому, что вспомогательный газ азота ведет себя по-разному. Лазерная резка нержавеющей стали 304 против 316 и препятствует образованию карбида хрома на срезах. Азот под высоким давлением (20 бар) охлаждает жидкий пропил и выдувает его до того, как он успеет окислиться, оставляя поверхность, готовую к сварке.
- Алюминиевые сплавы (5052 против 6061): Чтобы избежать образования жирных отложений, сплав 6061-T6 необходимо переместить в листовой сердечник (-1/3 x T) с помощью оптического элемента. Проверьте наши конфигурации оптического элемента для Лазерная резка алюминия 5052 против 6061Алюминий марки 5052 обрабатывается чисто, с использованием высокого ускорения лазерного луча в сочетании с малым диаметром сопла (от 1,2 до 1,5 мм) для увеличения скорости вспомогательного газа.
Наплавка поверхностного покрытия и припуски на подгонку
Пренебрежение толщиной поверхностной обработки приводит к заеданию при сборке деталей. Механические конструкторы рассчитывают наращивание размеров, используя физические параметры, полученные в результате обработки поверхности, и проверяют допуски до нанесения покрытия на соответствие стандартным определениям. Что такое финишная обработка поверхности?:
- Порошковое покрытие: Добавляет от 0,050 мм до 0,120 мм (от 50 до 120 мкм) с каждой стороны. В U-образном профиле порошковая покраска увеличивает общую толщину стенки на 0,24 мм, уменьшая зазор скольжения. Внутренние резьбы (гайки PEM и резьбовые профили) необходимо защитить силиконовыми заглушками перед покраской.
- Цинковое покрытие: Это достигается путем нанесения защитной пленки толщиной от 0,005 до 0,015 мм (от 5 до 15 мкм) с каждой стороны, что позволяет поддерживать высокую точность крепления и штифтов. Хроматная пассивация, которая может быть прозрачной, желтой или черной, покрывает пористое цинковое покрытие без изменения его размеров.
- Анодирование (тип II и тип III): Анодирование серной кислотой типа II увеличивает толщину покрытия на 0,010–0,025 мм, тогда как анодирование твердым покрытием типа III увеличивает толщину на 0,050 мм. При работе с шарнирными штифтами с жесткими допусками необходима предварительная обработка припусков на размеры.
- Контроль размеров: Помехи, возникающие из-за покраски кронштейнов, предотвращаются с помощью 3D CAD-моделирования, основанного на... Эффект финишной обработки на размерах изогнутой детали.
Как компания JS Precision решила проблему заклинивания корпусов, скорректировав таблицы толщины листового металла?
Компания JS Precision устранила критическую проблему заклинивания в корпусах серверных стоек для европейского производителя телекоммуникационного оборудования, исправив дефект. таблица размеров листового металла Предположения. В проекте заказчика использовались неоднозначные обозначения для 14-го калибра, которые были подвержены отклонениям из-за несоответствий при прокатке, превышающих ±0,22 мм. Компания JS Precision использовала сертифицированные материалы. холоднокатаная сталь толщиной 2,00 мм с жестким допуском ±0,05 мм.
Проблема: 14,8% брака при сборке 19-дюймовых стеллажей.
Европейская компания по производству телекоммуникационного оборудования столкнулась с множеством проблем при сборке своих 19-дюймовых серверных стоек высокой плотности:
- Симптомы: 14,8% выдвижных серверных корпусов заклинило в соответствующих направляющих каналах.
- Производственная проблема: Производственные линии пришлось остановить на 11 недель, чтобы вручную отшлифовать и обработать детали.
- Оригинальный двухмерный рисунок: На рисунках использовались выноски. "Холоднокатаная сталь 14 калибра" с общим допуском на блок ±0,5 мм.
Анализ первопричин с помощью JS Precision
Наша команда ведущих инженеров по контролю качества провела аудит проектной документации клиента и выявила следующие три основные причины:
- Несоответствие материалов стандарту: В своем проекте в САПР клиент использовал листовой материал метрической толщины 2,00 мм, но местная закупочная группа заказала рулоны MSG толщиной 14 калибра и номинальной толщиной 1,90 мм (0,0747 дюйма).
- Допуски по толщине при прокатке: В стандартной коммерческой стали ASTM A568 допуски допускали отклонения толщины на 1,75 мм и 2,05 мм в разных партиях.
- Накопление допусков при гибке на листогибочном прессе: Было выполнено 7 последовательных воздушных изгибов с изменением нейтральной оси, что привело к суммарному отклонению ширины канала на ±0,85 мм, значительно превышающему общий допуск на скольжение рельса в 0,30 мм.
JS Precision Engineering Solution
- Шаг 1: Единый способ выделения метрик: Мы убрали нечеткое указание «14 калибр» на чертеже и обозначили деталь как холоднокатаную сталь DC01 толщиной 2,00 мм (+0,00 / -0,05 мм). Для обеспечения однородности толщины во всех поступающих партиях использовались предварительно откалиброванные листы холоднокатаной стали.
- Шаг 2: Экспериментальное переопределение K-фактора: Мы провели лабораторные испытания, чтобы определить точный предел текучести листа, и переопределили K-фактор. при K = 0,42 Использование прецизионных V-образных матриц диаметром 12 мм и корректировка размеров плоских заготовок в САПР. Смещение вырезов в плоской заготовке на 0,28 мм позволило выровнять монтажные отверстия после пластической деформации.
- Шаг 3: Коррекция угла лазерного луча в процессе работы: Мы перевели производство на листогибочные прессы с ЧПУ и лазерным определением угла, которые автоматически корректируют глубину ползуна для получения изгибов под углом 90,0° ± 0,25°. Этот процесс отслеживания угла позволил компенсировать незначительные различия в пределе текучести листов.
- Шаг 4: Компенсация порошкового покрытия: Из-за матового черного порошкового покрытия мы скорректировали размеры направляющей выступа в плоской лазерной заготовке на 0,10 мм с каждой стороны.
Результаты, поддающиеся количественной оценке, и долгосрочная ценность.
- Выход годных изделий с первого прохода (FPY): Увеличено с от 85,2% до 99,6%При этом не требуется остановка производственной линии или ручное восстановление.
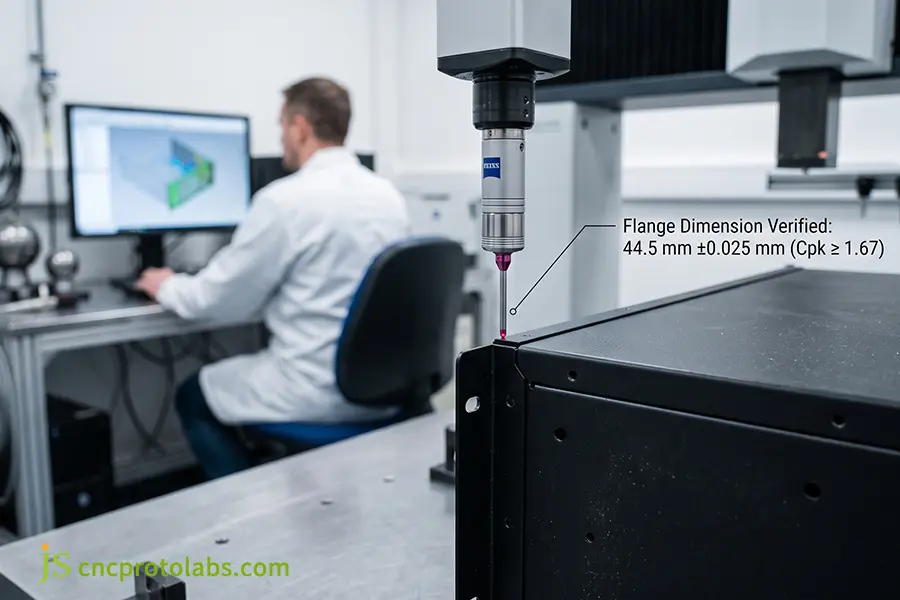
- Равномерность толщины: Снижение диапазона измерений с широкого 0,30 мм до более узкого ±0,025 мм обеспечивает высокую технологическую производительность (Cpk ≥ 1,67).
- Экономия средств: Производитель сократил время сборки на 22%, сэкономив, по оценкам, 85 000 долларов в год на гарантийных претензиях, браке и доработке на заводе.
- Сертификаты качества: Все произведенные партии поставляются с сертификатами испытаний материалов (сертификат соответствия EN 10204 3.1) и полными отчетами о проверке с помощью координатно-измерительной машины, составленными нашей лабораторией Zeiss.
(Источник данных: Отчет о проекте JS Precision по внутреннему контролю качества № JSP-2025-EN084, проект Telecom-Rack).
Заключение
Использование таблицы размеров листового металла гарантирует точную геометрию, предотвращение столкновений при сборке и экономически эффективный процесс закупок. С внедрением метрической системы размеров в производство, сопоставление размеров измерительных инструментов с допусками по толщине в миллиметрах стало распространенной процедурой в инженерных чертежах. Высокопроизводительное производство зависит от точности. услуги по гибке металла для устранения ошибок углового упругого восстановления, в то время как плотные профили и перфорации требуют калибровки. услуги лазерной резки для чистых кромок без заусенцев.
Проверьте правильность проектирования листового металла и допусков прокатки на прокатном стане, выполнив следующие действия: Отправьте ваши CAD-файлы и 2D-чертежи. В JS Precision наши инженеры предоставляют мгновенный анализ DFM-моделирования и цены от производителя в течение 12 часов. Получите мгновенную заводскую смету и проверку допусков или поговорите со специалистом по листовому металлу, чтобы гарантировать соответствие.

Часто задаваемые вопросы
Каков размер частиц металла 16 калибра в миллиметрах и дюймах?
Согласно стандартным производственным процедурам, толщина стали 16 калибра составляет 0,0598 дюйма (1,52 мм) для углеродистой стали, 0,0625 дюйма (1,59 мм) для нержавеющей стали и 0,0508 дюйма (1,29 мм) для алюминия. Поскольку стандартная толщина зависит от плотности материала и существующих методов прокатки, толщина стали 16 калибра никогда не будет одинаковой для разных сплавов. При проектировании изделия всегда следует сверяться с таблицами пересчета для конкретных материалов.
Как точно измерить толщину листового металла в цехе?
Толщину листового металла можно измерить с помощью точного цифрового наружного микрометра или ультразвукового толщиномера вместо штангенциркуля. Всегда измеряйте на расстоянии не менее 25 мм от края вырезанного листа металла, чтобы избежать ошибочных показаний, которые могут возникнуть из-за заусенцев или лазерной стружи. Перед измерением толщины убедитесь, что поверхность металла чистая.
Соответствует ли номинальная толщина образца фактической толщине при поставке?
Нет, поставляемый листовой металл редко точно соответствует номинальной толщине из-за допусков прокатного стана, определенных спецификациями ASTM и ISO. Коммерческие листы имеют допустимые положительные и отрицательные допуски, обычно в диапазоне от ±0,003 до ±0,008 дюйма (от ±0,08 до ±0,20 мм). Для высокоточных проектов, требующих жестких допусков скольжения, необходимо явно указывать на чертежах зоны допусков для холоднокатаного металла.
Как толщина материала влияет на качество лазерной резки и сроки выполнения заказа?
Толщина материала играет важную роль в скорости лазерной резки, угле заточки и времени пробивки. Материалы меньшей толщины (от 16 до 22 Ga) можно обрабатывать быстро, используя азот в качестве вспомогательного газа для получения чистой кромки без образования оксидного слоя. Материалы большей толщины (10 Ga и меньше) следует обрабатывать медленно, с большей мощностью лазера и с использованием кислорода в качестве вспомогательного газа для образования оксидного слоя.
Почему оцинкованный листовой металл толще, чем стандартная холоднокатаная сталь той же толщины?
Оцинкованный листовой металл заметно толще, поскольку его номинальная толщина включает как стальную сердцевину, так и защитное цинковое покрытие с обеих сторон. Например, толщина оцинкованного листа толщиной 16 калибра составляет приблизительно 0,0635 дюйма (1,61 мм), тогда как толщина непокрытой холоднокатаной стали толщиной 16 калибра составляет 0,0598 дюйма (1,52 мм) в соответствии со стандартом ASTM A653.
Как следует указывать толщину листа на чертежах запроса коммерческого предложения, чтобы получить наиболее точную цену?
Для обеспечения точности расчета стоимости изготовления, указывайте на чертежах деталей абсолютные метрические размеры в миллиметрах с указанием допусков по стандарту ISO 2768-m, а не общие номера калибра. Например, укажите «Холоднокатаная сталь 2,00 ±0,10 мм» вместо «14 Ga». Такая прозрачная маркировка исключает ошибки интерпретации со стороны поставщика, обеспечивает прозрачность расчета стоимости сырья и ускоряет подготовку коммерческого предложения.
Какие толщины и параметры листового металла может изготавливать компания JS Precision собственными силами?
Компания JS Precision производит на заказ компоненты из листового металла, начиная от сверхтонкой фольги толщиной 30 калибров (0,3 мм) и заканчивая толстой листовой сталью толщиной 3 калибра (6,0 мм), а также выполняет профилирование толстых листов толщиной до 25 мм. Наш завод в Дунгуане, оснащенный современными штамповочными прессами с ЧПУ, волоконными лазерами мощностью 30 кВт и высокоточными листогибочными прессами, обеспечивает строгие допуски до ±0,05 мм для глобальных промышленных заказчиков.
Каковы типичные сроки выполнения заказа и порядок расчета стоимости деталей из листового металла, изготовленных на заказ?
Компания JS Precision предоставляет комплексный анализ DFM (проектирование для производства) и официальные коммерческие предложения в течение 12–24 часов после получения ваших 3D CAD-моделей (STEP/IGES) и 2D-чертежей. Прототипы, изготовленные методом быстрого прототипирования из листового металла, обычно отгружаются в течение 3–5 рабочих дней, а мелкосерийное производство завершается за 2–3 недели, при этом предоставляется полная сертификация материалов и документация по контролю качества на координатно-измерительной машине (CMM).
Ресурс

