 Italiano



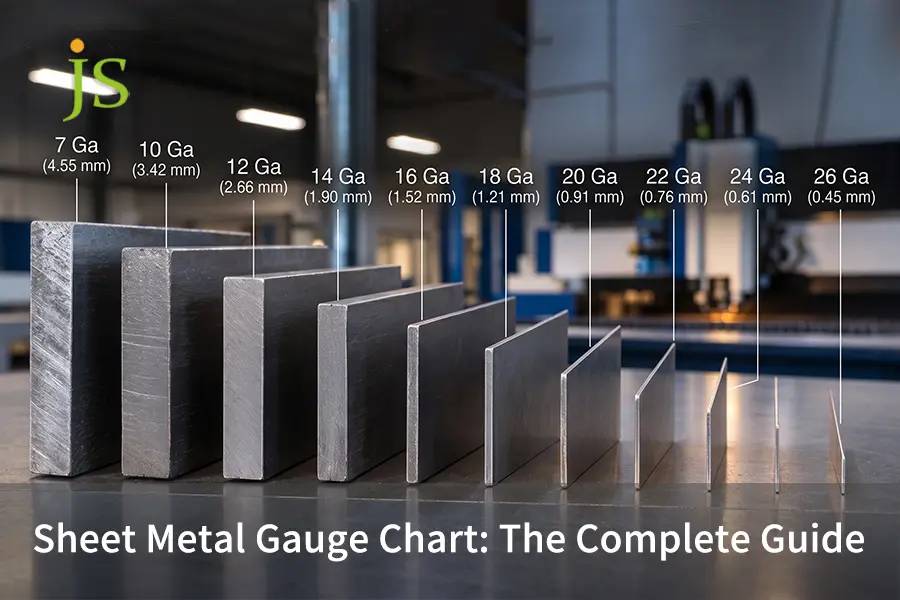

Tabella di spessore della lamiera È uno strumento che converte i valori di spessore non lineari in misurazioni lineari per lamiere di acciaio al carbonio, acciaio inossidabile, alluminio e acciaio zincato.
Il sistema di misurazione della lamiera è inverso:
I numeri più bassi indicano un materiale più spesso. Lo stesso numero di calibro non significa lo stesso spessore tra le leghe, poiché l'acciaio utilizza il Calibro standard del produttore (MSG), che si basa sul peso, mentre l'alluminio utilizza il Brown & Sharpe (B&S) Scala geometrica. Di conseguenza, una lamiera d'acciaio calibro 16 (1,52 mm) è notevolmente più spessa di una lamiera di alluminio calibro 16 (1,29 mm).
La qualità e le prestazioni della fabbricazione odierna richiedono la trasposizione di numeri di calibro obsoleti in dimensioni decimali che soddisfino le tolleranze di laminazione ASTM stabilite. Questo passaggio critico evita danni agli utensili della pressa piegatrice, garantisce tolleranze di piegatura corrette e promuove assemblaggi senza errori. Quando si passa dalla modellazione CAD alla produzione, la verifica servizi di lavorazione della lamiera Tradurre disegni di calibro ambigui in componenti ripetibili e ad alta resa.
Punti chiave di ingegneria: riepilogo rapido della conversione degli strumenti di misura
Conclusione tecnica diretta: La lamiera di spessore 16 gauge non è un'unità di misura universalmente applicabile per la lunghezza. Una lamiera di acciaio al carbonio di spessore 1,52 mm (1,52 gauge) è Più spesso del 17,8% rispetto a una lamiera di alluminio di calibro 16 (spessore 1,29 mm). È essenziale che i disegni specifichino lo spessore in millimetri decimali esatti e i valori di tolleranza ASTM/ISO.
|
Trasformazione di materiale |
Norma di riferimento |
Spessore nominale 16 Ga |
Banda di tolleranza ASTM |
Min Curva interna (Rmin) |
V-Die consigliato |
|
Acciaio laminato a freddo |
Glutammato monosodico (ASTM A1008) |
0,0598" / 1,52 mm |
±0,005" (±0,13 mm) |
1,0 x T (1,50 mm) |
Da 6 a 8 x T |
|
Acciaio inossidabile (304) |
USS (ASTM A240) |
0,0625" / 1,59 mm |
±0,005" (±0,13 mm) |
1,5 x T (2,50 mm) |
8 x T |
|
Alluminio (5052-H32) |
B&S (ASTM B209) |
0,0508" / 1,29 mm |
±0,003" (±0,08 mm) |
1,5 x T (2,00 mm) |
6 x T |
|
acciaio zincato |
ASTM A653 Tipo B |
0,0635" / 1,61 mm |
±0,006" (±0,15 mm) |
1,0 x T (1,60 mm) |
Da 6 a 8 x T |
Fonte dei dati: Elaborati a partire dalle specifiche standard ASTM A568, A480, A653, A240, A1008 e B209.
Hai bisogno di una verifica certificata delle tolleranze per la tua distinta base? Ottieni subito un preventivo DFM e un audit delle tolleranze da JS Precision entro 12 ore.
Perché i numeri di calibro della lamiera sono invertiti e dipendono dal materiale?
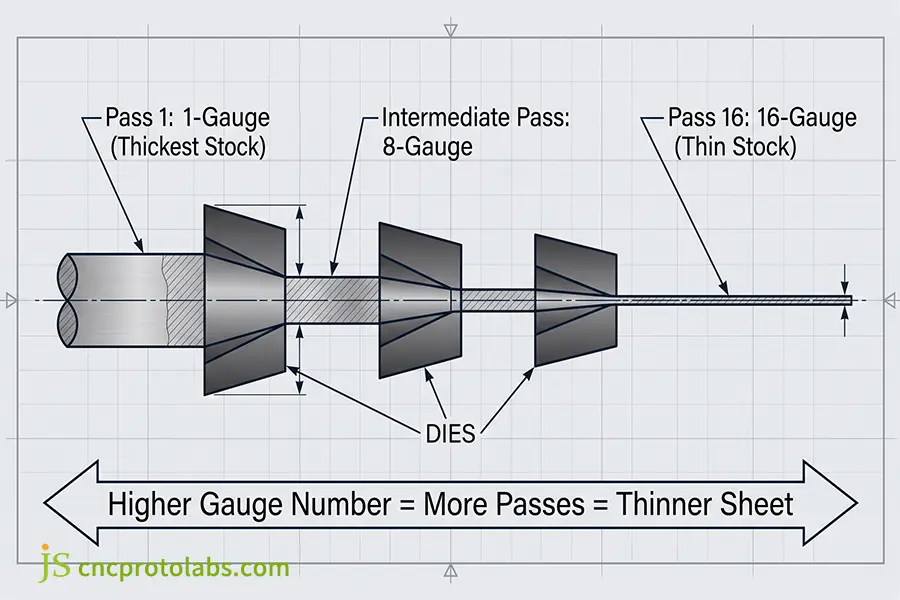
I numeri di calibro sono invertiti perché derivavano dalle operazioni di trafilatura e laminazione dei fili nelle prime ferriere britanniche. Il numero di calibro indicava il numero di matrici di trafilatura sequenziali attraverso cui il lingotto veniva tirato. Ogni fase di riduzione rendeva la lamiera più sottile, quindi maggiore era il numero di calibro, minore era lo spessore effettivo, indipendentemente dagli standard metallurgici.
L'origine meccanica della numerazione inversa
Conoscere la storia della lavorazione industriale dei metalli aiuta a comprendere il motivo della numerazione inversa:
- Prima fase di riduzione: Il lingotto di metallo, dopo essere stato passato una volta attraverso la matrice, diventava una barra di spessore 1 gauge.
- Passaggi di elaborazione successivi: Un ulteriore passaggio di questo materiale attraverso altre quindici matrici sempre più strette ha portato a calcio calibro 16, ottenendo così una sezione trasversale molto sottile.
- Accumulo di incrudimento da lavoro: Ogni passaggio di trafilatura progressiva induceva una deformazione plastica, aumentando la resistenza allo snervamento del materiale e diminuendo al contempo l'allungamento duttile. La ricottura veniva eseguita per prevenire la frattura fragile per trazione tra determinati passaggi di lavorazione.
- Parallelismi con gli strumenti moderni: Gli stampi progressivi moderni sono equivalenti a questo processo, dove gli standard di attrezzaggio sono quelli descritti nel nostro specifico guida per la stampatura dei metalli.
- Standardizzazione metrologica: Documenti storici da Istituto Nazionale di Standard e Tecnologia (NIST) dimostrano che i vecchi numeri interi di scartamento si basavano sul numero di passaggi effettuati nella lavorazione, non sulla distanza percorsa, motivo per cui gli ingegneri odierni li stanno convertendo in unità metriche.
Come le costanti di densità hanno creato standard separati
Nelle normative precedenti, il parametro di riferimento era il peso per pollice quadrato anziché uno spessore lineare costante:
- Calibro standard del produttore (MSG): Formulato per adattarsi all'acciaio al carbonio tenendo conto della densità del ferro battuto come 480 libbre/piede cubo (7.688 kg/m³) e fissando l'acciaio da 1 pollice a 41,82 libbre/piede quadrato. Ogni calibro successivo è quindi una percentuale di quel peso base.
- Standard degli Stati Uniti (USS): Promulgata in legge dal Congresso degli Stati Uniti nel 1893 a fini fiscali sulle lamiere di ferro e acciaio, secondo una densità di lamiera presunta di 489,6 libbre per piede cubo (7.842 kg/m³)che era in qualche modo diverso dall'altro standard. I produttori di acciaio inossidabile in seguito adottarono l'USS, realizzando lamiere di acciaio inossidabile leggermente più spesse delle lamiere di acciaio al carbonio.
- Scala Brown & Sharpe (B&S): Questo calibro è stato progettato specificamente per metalli non ferrosi come alluminio, ottone e rame, utilizzando una progressione geometrica e non il peso dei metalli ferrosi. I due fili fissi utilizzati per stabilire la scala erano il calibro 0000, pari a 0,4600 pollici, e il calibro 36, pari a 0,0050 pollici.
- Differenze fisiche: Poiché l'alluminio è circa un terzo della densità dell'acciaio, lo stesso peso areale corrisponde a dimensioni fisiche completamente diverse.
- Comprensione del processo: La padronanza di questi standard metallurgici divergenti costituisce il fondamento tecnico di cos'è la lavorazione della lamiera nella produzione su contratto personalizzata.
Come si presenta la tabella standard degli spessori delle lamiere con le relative tolleranze?
UN tabella di spessore della lamiera definisce la relazione matematica tra i numeri di calibro standard e la dimensione misurata dello spessore in pollici e millimetri entro rigorose tolleranze di laminazione. Questi numeri di calibro sono standardizzati secondo ASTM A480 per l'acciaio inossidabile e ASTM A568 per l'acciaio al carbonio laminato a freddo, e le tolleranze ammissibili dello spessore della lamiera di solito rientrano tra ±0,004" (±0,10 mm) per spessori sottili fino a ±0,010" (±0,25 mm) per lamiere strutturali pesanti.
Quando gli ingegneri consultano uno standard Tabella di conversione da calibro a spessoreGli ingegneri devono tenere conto delle tolleranze pratiche nel processo di produzione, piuttosto che delle dimensioni nominali.
Tabella di spessore e tolleranza delle lamiere in acciaio al carbonio (standard MSG)
La lamiera di acciaio al carbonio laminata a freddo è conforme agli standard di laminazione Manufacturers' Standard Gauge (MSG) e ASTM A568/A1008.
|
Calibro (Ga) |
pollici decimali |
Metrico (mm) |
Gamma ASTM A568 |
Principali casi d'uso meccanici |
|
7 Ga |
0,1793" |
4,55 mm |
Da 4,32 mm a 4,78 mm |
Piastre di base strutturali, telai di macchinari industriali |
|
8 Ga |
0,1644" |
4,18 mm |
Da 3,96 mm a 4,40 mm |
Staffe per macchinari pesanti, strutture per cabine di macchine movimento terra |
|
10 Ga |
0,1345" |
3,42 mm |
Da 3,22 mm a 3,62 mm |
Staffe per telai pesanti, supporti per il trasporto |
|
11 Ga |
0,1196" |
3,04 mm |
Da 2,86 mm a 3,22 mm |
Piastre di montaggio pesanti, contenitori per apparecchiature |
|
12 Ga |
0,1046" |
2,66 mm |
Da 2,48 mm a 2,84 mm |
Telai strutturali, scaffalature per carichi pesanti |
|
13 Ga |
0,0897" |
2,28 mm |
Da 2,12 mm a 2,44 mm |
Attrezzature per la movimentazione dei materiali, pareti laterali dei rimorchi |
|
14 Ga |
0,0747" |
1,90 mm |
Da 1,75 mm a 2,05 mm |
Supporti per apparecchiature elettroniche pesanti, staffe per carrozzeria di veicoli |
|
16 Ga |
0,0598" |
1,52 mm |
Da 1,39 mm a 1,65 mm |
Quadri elettrici, armadi di controllo |
|
18 Ga |
0,0478" |
1,21 mm |
Da 1,08 mm a 1,34 mm |
Strutture interne per autoveicoli, coperture per apparecchiature |
|
20 Ga |
0,0359" |
0,91 mm |
Da 0,81 mm a 1,01 mm |
Condotti HVAC standard, alloggiamenti per elettrodomestici leggeri |
|
Calibro 22 |
0,0299" |
0,76 mm |
Da 0,68 mm a 0,84 mm |
Rivestimenti architettonici, apparecchi di illuminazione |
|
24 Ga |
0,0239" |
0,61 mm |
Da 0,53 mm a 0,69 mm |
Piccoli dispositivi elettronici di consumo, condotti per la luce |
|
26 Ga |
0,0179" |
0,45 mm |
Da 0,39 mm a 0,51 mm |
Rivestimenti acustici perforati, deflettori acustici leggeri |
|
28 Ga |
0,0149" |
0,38 mm |
Da 0,32 mm a 0,44 mm |
Dissipatori di calore ad alta densità, involucri isolanti avvolti |
Fonte dei dati: specifiche standard ASTM A568/A568M per lamiere di acciaio laminate a freddo.
Tabella di spessore e tolleranza delle lamiere in acciaio inossidabile (standard USS)
acciaio inossidabile austeniticoLe anguille (gradi 304 e 316) sono conformi allo standard degli Stati Uniti. (USS) scala secondo ASTM A240 e ASTM A480.
|
Calibro (Ga) |
pollici decimali |
Metrico (mm) |
Gamma ASTM A480 |
Principali casi d'uso meccanici |
|
8 Ga |
0,1719" |
4,37 mm |
Da 4,14 mm a 4,60 mm |
Autoclavi commerciali, filtri per acque reflue |
|
10 Ga |
0,1350" |
3,43 mm |
Da 3,23 mm a 3,63 mm |
Vasche per la lavorazione degli alimenti, recipienti a pressione per prodotti chimici |
|
11 Ga |
0,1200" |
3,05 mm |
Da 2,87 mm a 3,23 mm |
Lavastoviglie professionali, coperture per pompe corrosive |
|
12 Ga |
0,1094" |
2,78 mm |
Da 2,60 mm a 2,96 mm |
Accessori per ponti marini, strutture per impianti sanitari |
|
13 Ga |
0,0938" |
2,38 mm |
Da 2,22 mm a 2,54 mm |
Scivoli della linea di imbottigliamento, guide del nastro trasportatore |
|
14 Ga |
0,0781" |
1,98 mm |
Da 1,83 mm a 2,13 mm |
Tavoli da lavoro per cucine commerciali, telai da laboratorio |
|
16 Ga |
0,0625" |
1,59 mm |
Da 1,46 mm a 1,72 mm |
Contenitori per apparecchiature mediche, armadi farmaceutici |
|
18 Ga |
0,0500" |
1,27 mm |
Da 1,14 mm a 1,40 mm |
Rivestimenti architettonici, strutture espositive per la ristorazione |
|
20 Ga |
0,0375" |
0,95 mm |
Da 0,85 mm a 1,05 mm |
Pannelli per soffitti di camere bianche, coperture interne per strumenti |
|
Calibro 22 |
0,0313" |
0,80 mm |
Da 0,72 mm a 0,88 mm |
Rivestimenti decorativi per pareti, protezioni contro gli schizzi di sostanze chimiche |
|
24 Ga |
0,0250" |
0,64 mm |
Da 0,56 mm a 0,72 mm |
Coperture di precisione per strumenti, coperture per scarichi |
|
26 Ga |
0,0188" |
0,48 mm |
Da 0,42 mm a 0,54 mm |
Tappi per reagenti da laboratorio, protezioni per sensori chimici |
|
28 Ga |
0,0156" |
0,40 mm |
Da 0,35 mm a 0,45 mm |
Alette dello scambiatore di calore, spessori per alte temperature |
Fonte dei dati: requisiti della norma ASTM A480/A480M per l'acciaio inossidabile laminato piano.
Tabella di spessore e tolleranza delle lamiere di acciaio zincato (rivestite di zinco)
L'acciaio zincato presenta rivestimenti protettivi di zinco su entrambi i lati, con uno spessore leggermente superiore rispetto all'acciaio laminato a freddo non rivestito, secondo la norma ASTM A653.
|
Calibro (Ga) |
pollici decimali |
Metrico (mm) |
Gamma ASTM A653 |
Principali casi d'uso meccanici |
|
8 Ga |
0,1681" |
4,27 mm |
Da 4,07 mm a 4,47 mm |
Supporti a terra per sottostazioni, piastre di copertura pesanti |
|
10 Ga |
0,1382" |
3,51 mm |
Da 3,31 mm a 3,71 mm |
Armadi di servizio pesanti, basi per trasformatori |
|
11 Ga |
0,1233" |
3,13 mm |
Da 2,95 mm a 3,31 mm |
Tubi di torsione per pannelli solari, supporti per attrezzature da esterno |
|
12 Ga |
0,1084" |
2,75 mm |
Da 2,57 mm a 2,93 mm |
Staffe stradali pesanti, binari di montaggio per pannelli solari |
|
13 Ga |
0,0934" |
2,37 mm |
Da 2,21 mm a 2,53 mm |
Alloggiamenti per ventilatori industriali, silos per cereali agricoli |
|
14 Ga |
0,0785" |
1,99 mm |
Da 1,84 mm a 2,14 mm |
Scatole di derivazione industriali, telai per impianti HVAC esterni |
|
16 Ga |
0,0635" |
1,61 mm |
Da 1,48 mm a 1,74 mm |
Armadi per telecomunicazioni all'aperto |
|
18 Ga |
0,0516" |
1,31 mm |
Da 1,18 mm a 1,44 mm |
Pannelli per porte da garage commerciali, canaline portacavi |
|
20 Ga |
0,0396" |
1,01 mm |
Da 0,91 mm a 1,11 mm |
Condotti HVAC a spirale, bordi di gocciolamento per tetti |
|
Calibro 22 |
0,0336" |
0,85 mm |
Da 0,77 mm a 0,93 mm |
Pannelli di rivestimento per coperture metalliche commerciali |
|
24 Ga |
0,0276" |
0,70 mm |
Da 0,62 mm a 0,78 mm |
Condotti commerciali standard, luce lampeggiante |
|
26 Ga |
0,0217" |
0,55 mm |
Da 0,49 mm a 0,61 mm |
Rivestimenti metallici per edifici, pluviali residenziali |
|
28 Ga |
0,0187" |
0,47 mm |
Da 0,41 mm a 0,53 mm |
Raccordi a spirale per tubi, rivestimenti leggeri per camini |
Costi e standard di misurazione del laboratorio
La lamiera grezza viene acquistata a peso, ma i componenti vengono fabbricati in base alle dimensioni lineari:
- La tendenza del mulino Light-Side: Nelle acciaierie, le lamiere vengono laminate fino al limite inferiore della tolleranza ASTM per risparmiare materia prima. Invece di laminare una lamiera da 1,52 mm (16 Ga), una lamiera da 1,42 mm consente di risparmiare sui costi di produzione, ma riduce la capacità di carico meccanico del 16,5%.
- Laminato a freddo vs. Laminato a caldo, decapato e oliato (HRPO): Le bobine di acciaio al carbonio laminate a freddo presentano uno spessore uniforme su tutta la larghezza del nastro. Le bobine laminate a caldo hanno una bombatura con uno spessore maggiore di 0,05-0,15 mm al centro rispetto alle zone esterne. I pezzi ricavati vicino al bordo della bobina avranno deduzioni di piegatura diverse rispetto ai pezzi tagliati dal centro della bobina.
- Propagazione dei costi: Gli algoritmi di quotazione calcolano dinamicamente l'esposizione finanziaria in base a in che modo gli errori di spessore del calibro influiscono sul prezzo del componente, consentendo ai periti di individuare gli scarti di materiale prima del processo di taglio.
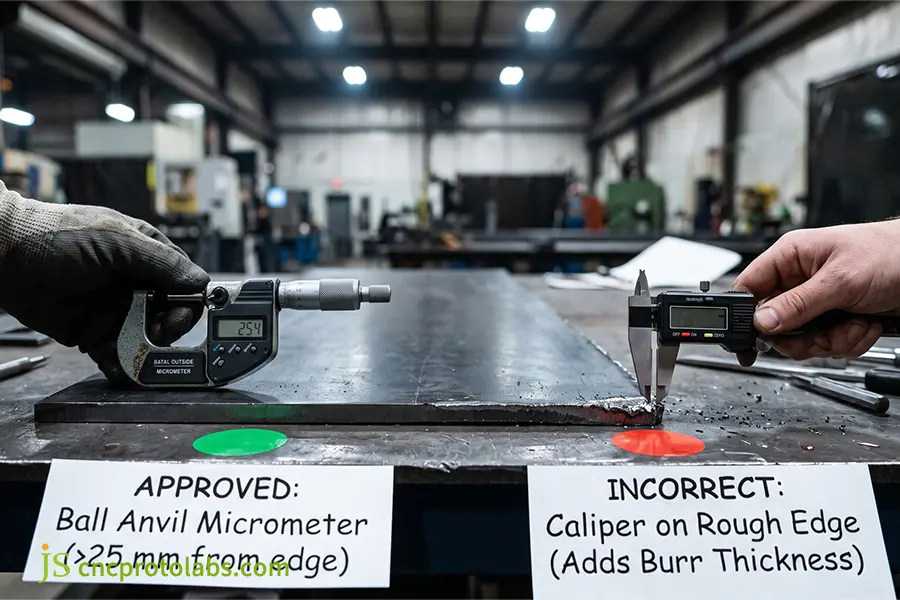
- La trappola del calibro: Le misurazioni effettuate sui bordi dei fogli utilizzando calibri a quadrante forniscono valori errati, poiché il risultato del taglio e del taglio laser crea sbavature sui bordi, facendo apparire lo spessore aumentato di Da 0,08 mm a 0,15 mm.
- Metrologia approvata: I responsabili della qualità passano dal calibro della lamiera a mm e utilizzano micrometri a sfera-incudine esterni a 25 mm dai bordi tagliati per misurare il materiale. Utilizzano una misurazione effettiva rispetto a una calibrata Tabella del raggio di curvatura della lamiera per dedurre la forma dell'utensile della pressa piegatrice.
Perché la tabella degli spessori delle lamiere di alluminio differisce sostanzialmente da quella dell'acciaio?
UN tabella di spessore della lamiera di alluminio Differisce dalle scale dell'acciaio perché le definizioni dello spessore nominale riflettono standard metallurgici diversi: l'acciaio al carbonio calibro 16 ha uno spessore di 0,0598" (1,52 mm), mentre l'alluminio calibro 16 ha uno spessore di 0,0508" (1,29 mm). Ciò rappresenta una differenza significativa del 15%. Per le lamiere di alluminio si utilizza la scala geometrica B&S, a differenza della scala standard del produttore utilizzata nell'industria siderurgica.
Tabella di spessore e tolleranza delle lamiere di alluminio (scala B&S / AWG)
Le leghe di alluminio lavorate (come la 5052-H32 e la 6061-T6) seguono la scala Brown & Sharpe (B&S) standardizzata secondo la norma ASTM B209.
|
Calibro (Ga) |
pollici decimali |
Metrico (mm) |
Gamma ASTM B209 |
Casi d'uso strutturali primari |
|
6 Ga |
0,1620" |
4,11 mm |
Da 3,96 mm a 4,26 mm |
Costole strutturali marine, staffe per il trasporto ferroviario pesante |
|
7 Ga |
0,1443" |
3,67 mm |
Da 3,53 mm a 3,81 mm |
recipienti a pressione pesanti, pavimenti di veicoli commerciali |
|
8 Ga |
0,1285" |
3,26 mm |
Da 3,13 mm a 3,39 mm |
Scafi strutturali marini pesanti, blindatura di veicoli |
|
10 Ga |
0,1019" |
2,59 mm |
Da 2,46 mm a 2,72 mm |
Involucri per batterie di veicoli elettrici, staffe di montaggio strutturali |
|
11 Ga |
0,0907" |
2,31 mm |
Da 2,21 mm a 2,41 mm |
Staffe per telai ausiliari automobilistici, scambiatori di calore |
|
12 Ga |
0,0808" |
2,05 mm |
Da 1,95 mm a 2,15 mm |
Telaio per avionica aerospaziale, serbatoi di carburante saldati |
|
13 Ga |
0,0720" |
1,83 mm |
Da 1,74 mm a 1,92 mm |
Coperture elettroniche per dissipatori di calore, armadi medicali |
|
14 Ga |
0,0641" |
1,63 mm |
Da 1,55 mm a 1,71 mm |
Alloggiamenti per componenti elettronici di precisione, pannelli per corpi robotici |
|
16 Ga |
0,0508" |
1,29 mm |
Da 1,21 mm a 1,37 mm |
Chassis per server leggeri, schermi termici |
|
18 Ga |
0,0403" |
1,02 mm |
Da 0,94 mm a 1,10 mm |
Rivestimenti interni degli aeromobili, involucri per componenti elettronici |
|
20 Ga |
0,0320" |
0,81 mm |
Da 0,76 mm a 0,86 mm |
Riflettori di illuminazione, involucri di isolamento termico |
|
Calibro 22 |
0,0254" |
0,64 mm |
Da 0,59 mm a 0,69 mm |
Schermatura acustica, finiture decorative leggere |
|
24 Ga |
0,0201" |
0,51 mm |
Da 0,47 mm a 0,55 mm |
Targhette identificative, barriere di isolamento termico |
|
26 Ga |
0,0159" |
0,40 mm |
Da 0,36 mm a 0,44 mm |
Dissipatori termici ad alta efficienza, pellicola sensore |
|
28 Ga |
0,0126" |
0,32 mm |
Da 0,28 mm a 0,36 mm |
Schermatura elettromagnetica ultrasottile, diaframmi dei sensori |
Fonte dati: conversioni B&S basate sulle specifiche ASTM B209 pubblicate da L'Associazione dell'alluminio, confermando la progressione geometrica delle leghe non ferrose.
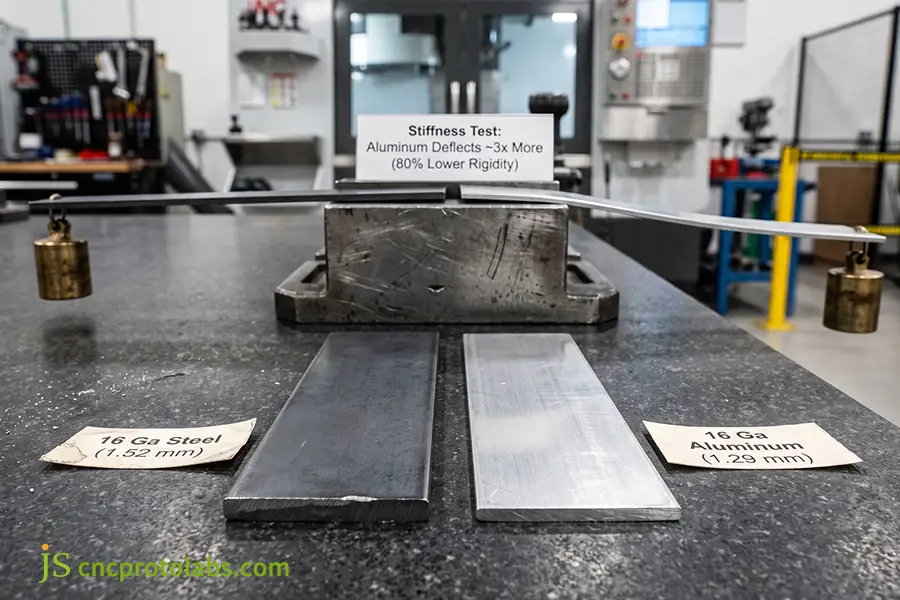
Il 15% più sottile, il 17,8% più spesso spazio e rigidità della struttura
Poiché l'alluminio ha un modulo elastico (E ≈ 70 GPa) pari a circa un terzo di quello dell'acciaio al carbonio (E ≈ 210 GPa), unitamente a una riduzione dello spessore del 15% a parità di valori di calibro:
- Il deficit di rigidità flessionale: La rigidità flessionale di una piastra di alluminio 5052-H32 calibro 16 è circa 80% in meno rispetto a quello di una piastra di acciaio al carbonio calibro 16. Lo spostamento elastico varia inversamente proporzionale al cubo dello spessore della lamiera (1/T³).
- Regola di compensazione della progettazione: Per mantenere la stessa rigidità laddove l'acciaio viene sostituito dall'alluminio, i progettisti devono aumentare lo spessore di almeno due misure complete (ad esempio, alluminio da 12 gauge in sostituzione dell'acciaio da 14 gauge).
- Vibrazione e frequenza naturale: Le lamiere di alluminio leggere, sensibili alle vibrazioni, presentano una frequenza di risonanza inferiore rispetto alle equivalenti in acciaio. I sottili involucri in alluminio per i case richiedono elementi di rinforzo interni per evitare la risonanza acustica causata dalle vibrazioni delle ventole.
- Parametri per la selezione della lega: La resistenza allo snervamento del componente dipende dall'integrità metallurgica dello standard materiali utilizzati nella lavorazione della lamierache bilanciano la rigidità strutturale con la fragilità da tempra.
Considerazioni relative a utensili, stampaggio e formatura
Durante la formatura dell'alluminio, è necessario effettuare alcune regolazioni sugli utensili della pressa piegatrice e sul posizionamento del grezzo:
- Consapevolezza dell'orientamento del grano: Le linee di piegatura primarie devono essere sempre posizionate perpendicolarmente (trasversalmente) alla direzione di laminazione della bobina per prevenire la formazione di cricche da trazione lungo il raggio esterno. La piegatura parallela alla direzione longitudinale di laminazione provocherà la formazione di micro-cricche in aree localizzate delle lamiere in lega 6061-T6 e 5052-H32.
- Stampaggio per la produzione di massa: La stampatura progressiva a lungo termine fornirà un flusso adeguato per l'utensile con la giusta materiali per stampaggio che presentano un flusso plastico ad alta deformazione. Il gioco tra stampo e matrice per l'alluminio dovrebbe essere compreso tra il 10% e il 12% dello spessore del materiale per lato per evitare la formazione di bave e il grippaggio.
- Tonnellaggio della pressa piegatrice: L'alluminio ha bisogno di circa Dal 40% al 50% di potenza in meno forza maggiore dell'acciaio ma necessita di aperture della matrice a V più grandi per evitare di danneggiare la superficie. Le configurazioni di piegatura ad aria sono progettate per corrispondere alle proprietà meccaniche specificate materiali per piegatura del metallo.
- Differenze di ritorno elastico: L'alluminio di spessore 16 gauge avrà 2° - 4° di ritorno elastico rispetto a 1 per l'acciaio dolce. Le differenze nel funzionamento dell'incrudimento tra alluminio e acciaio possono essere trovate nel nostro confronto di piegatura di lamiere di alluminio contro piegatura di lamiere d'acciaio.
Nei disegni tecnici è meglio usare il calibro o i millimetri per le quote?
Nei disegni tecnici è richiesto l'uso di millimetri metrici (mm) o pollici decimali anziché di designazioni di calibro per evitare costosi errori di produzione. Gli attuali standard GD&T, come ASME Y14.5 e ISO 2768-m, non accettano il calibro come valida indicazione di quotatura, poiché il calibro non ha tolleranze unilaterali standardizzate. Fornire lo spessore preciso con chiarezza tolleranza di spessore della lamiera I limiti eliminano le ambiguità per i fornitori e supportano cicli di produzione costanti.
Nella tolleranza dimensionale di ASME Y14.5I limiti lineari devono definire i confini consentiti delle dimensioni del pezzo e indicare quali sono i limiti accettabili. Questo spiega perché i limiti informali non possono essere utilizzati per certificare l'ispezione.
Matrice di confronto delle annotazioni nei disegni tecnici
|
Metodo di chiamata |
Conformità agli standard |
Usabilità del fornitore globale |
Controllo dei limiti di tolleranza |
Livello di rischio di produzione |
|
Misuratore intero |
Non conforme |
Povero |
Incontrollato |
Rischio critico |
|
Millimetri decimali |
Pienamente conforme |
Universale |
Assoluto |
Rischio trascurabile |
|
pollici decimali |
Pienamente conforme |
Moderare |
Alto |
Basso rischio |
|
Doppio sistema metrico + riferimento |
Pienamente conforme |
Alto |
Alto |
Basso rischio |
Standard pratici di disegno per team di ingegneri
- Utilizzare i numeri decimali reali per la modellazione: Utilizzare sempre valori decimali reali (ad esempio, 1,50 mm, non un numero intero non validato) per le proprietà della lamiera in CAD 3D. I valori in CAD influiranno sulla creazione del modello piano e sull'esportazione del file DXF. Se al riferimento 14 Ga viene associato un modello solido non validato di 2,00 mm, si verificherà un errore diretto di 0,10 mm nel modello piano.
- Definire la tolleranza nelle note di disegno: Includere una nota esplicita sul blocco di tolleranza:
MATERIALE: acciaio laminato a freddo da 1,50 ±0,08 mm secondo ASTM A1008 CS Tipo B [Rif. 16 Ga]. La tolleranza esplicita sovrascriverà le tolleranze generali del cartiglio. - Tolleranze generali di stato: Nel blocco del titolo si fa riferimento direttamente agli standard di produzione globali, come ad esempio: Tolleranze generali: ISO 2768-mCiò garantirà che i profili laser non dimensionati abbiano tolleranze di ±0,20 mm e le flange formate tolleranze di ±0,5°.
In che modo lo spessore e la magnitudine della lamiera influenzano le tolleranze di flessione e il ritorno elastico?
Il calibro della lamiera controlla le tolleranze di piegatura, la tolleranza della parte per la piegatura e la correzione del ritorno elastico durante i processi di piegatura con pressa CNC. Anche una variazione di 0,1 mm in una lamiera da 16 gauge cambia la posizione dell'asse neutro e quindi provoca cambiamenti al fattore K, causando differenze angolari di più di 1,5 gradiLa formatura di precisione ad alto rendimento richiede la regolazione del margine di piegatura e la correzione della sovrapiegatura in base allo spessore del materiale.
Fisica dell'asse neutro e calcoli del fattore K
Nel processo di curvatura dell'aria, la regione di curvatura esterna si allunga mentre quella interna si comprime. L'asse neutro è definito come lo strato interno che non presenta alcuna deformazione.
Definizione del fattore K:
Il rapporto tra la profondità dell'asse neutro (t) e lo spessore totale del materiale (T):
K = t / T
Fattori K pratici:
Generalmente, durante la piegatura in aria, il valore si attesta tra 0,30 e 0,48, poiché la resistenza allo snervamento a compressione è superiore alla resistenza plastica a trazione. Man mano che il raggio di curvatura interno diminuisce rispetto allo spessore della lamiera, l'asse neutro si avvicina alla superficie interna.
Formula per l'indennità di piegatura (BA):
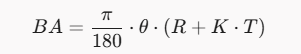
(Dove θ = angolo in gradi, R = raggio interno, T = spessore fisico verificato e K = fattore K del materiale).
La realtà della deduzione Bend (BD):
I modelli piatti vengono determinati sottraendo la deduzione di curvatura dalla somma delle lunghezze delle flange:
BD = 2 x (R + T) x tan(θ / 2) - BA
Qualsiasi variazione di 0,10 mm nello spessore del metallo grezzo influenzerà i valori di arretramento tangente e di tolleranza di piegatura, causando uno spostamento nei limiti delle flange esterne.
Impatto della variazione di spessore:
Se il disegno indica 1,52 mm (16 Ga), ma la lamiera in ingresso ha uno spessore di 1,40 mm a causa della tolleranza di laminazione negativa, si verificherà un errore di circa 0,15 mm per ogni piega nella lamiera piana.
Strumenti di ingegneria:
La corretta geometria del grezzo piatto si basa su una verifica empirica Fattore K nella piegatura della lamiera, che previene la deriva dimensionale se abbinato al nostro standardizzato Guida alla tolleranza di piegatura e al fattore K.
Linee guida per la selezione degli utensili e la compensazione del ritorno elastico
Con la riduzione dello spessore della lamiera (spessori maggiori come 20 Ga, 22 Ga ecc.), il rapporto R/T aumenta, incrementando di conseguenza il ritorno elastico:
- Requisito di sovraflessione:
Per realizzare una piegatura precisa di 90,0° in acciaio inossidabile 304 da 18 gauge, le pieghe ottenute con il punzone devono essere sovrapiegate di circa 87,5°, compensando il ritorno elastico di 2,5°. Quando il materiale è acciaio inossidabile 301 temprato o alluminio temprato, la sovrapiegatura è di circa 6,0°.
- Regola di selezione della matrice V-Die:
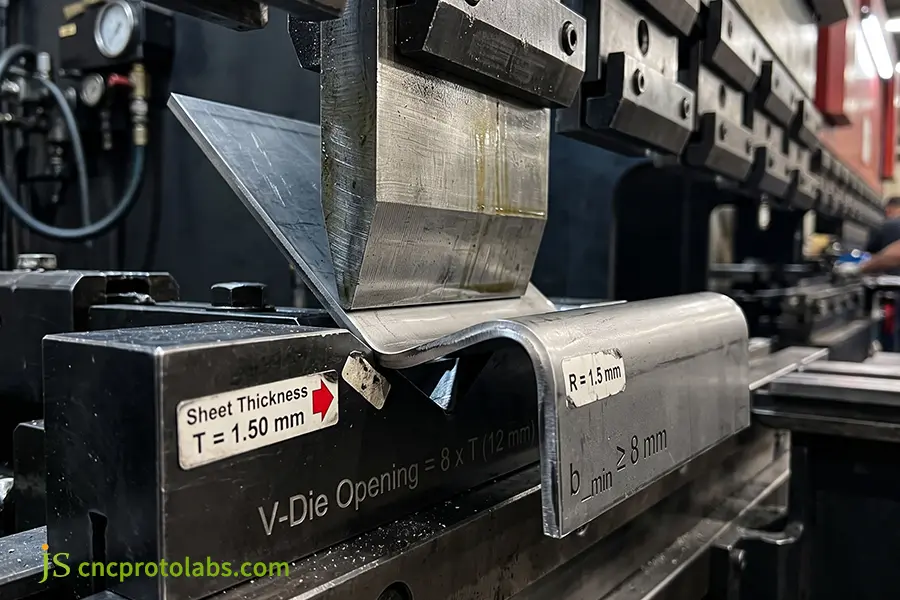
Per spessori fino a 3,0 mm (11 Ga e inferiori), selezionare una larghezza di apertura della matrice a V inferiore, pari a 6-8 x T. Per lamiere di spessore superiore a 3,0 mm, utilizzare 8-10 x T. Matrici a V più piccole (come 4 x T) aumenteranno il tonnellaggio richiesto fino al punto in cui si verificheranno grippaggio e usura del punzone.
- Lunghezza minima della flangia (bmin):
Per evitare che il foglio scivoli nella tasca della fustella, bmin deve soddisfare:
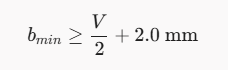
- Garanzia di tolleranza: Le configurazioni affidabili delle celle robotizzate richiedono la rigorosa osservanza degli standard tolleranze di piegatura per parti formateInoltre, la fabbricazione di telai in lamiera sottile richiede metodi specializzati per ritorno elastico e sovraflessione in fogli sottili.
- Prevenzione dei difetti: La verifica dei modelli CAD per le tolleranze delle lamiere risolve le cause a monte di difetti di piegatura e precisione del disegno prima che gli operatori carichino gli utensili.
Non sei sicuro che le tolleranze di piegatura CAD siano corrette per la lamiera da laminazione? Ottieni una valutazione gratuita dei tuoi disegni A cura degli ingegneri di JS Precision.
Come utilizzare una tabella degli spessori della lamiera per confrontare i processi di taglio e formatura?
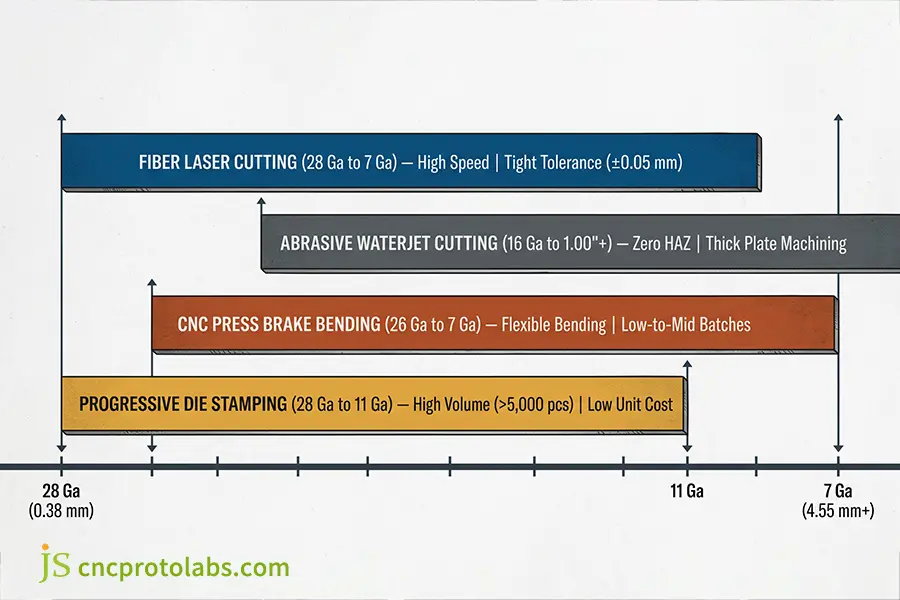
UN Tabella degli spessori delle lamiere Consente all'ingegnere di produzione di determinare se utilizzare il taglio laser, il taglio a getto d'acqua, la piegatura con pressa piegatrice o la tranciatura, in base allo spessore e al volume di produzione. Gli spessori più sottili, da 24 Ga a 16 Ga, offrono la massima velocità di taglio ed economicità utilizzando la profilatura laser a fibra o la tranciatura. Tuttavia, gli spessori più spessi, superiori a 10 Ga (3,5 mm+) e soggetti a deformazioni termiche, possono essere gestiti efficacemente utilizzando il taglio a getto d'acqua abrasivo.
Matrice di selezione delle capacità di processo e degli strumenti di misura
|
Processo |
Finestra di spessore |
Tolleranze tipiche |
Mini foro / Caratteristica |
Dimensione economica del lotto |
Compromessi tecnici fondamentali |
|
Laser a fibra |
Da 28 Ga a 7 Ga |
Da ±0,05 mm a ±0,12 mm |
D ≥ 1,0 x T |
Da 1 a 5.000 unità |
Zona termicamente alterata (HAZ) di lieve entità, superiore a 10 Ga, richiede azoto (N2) per bordi puliti. |
|
getto d'acqua |
Cal.16 fino a 1,00"+ |
Da ±0,08 mm a ±0,20 mm |
D ≥ 1,5 x T |
Da 1 a 1.000 unità |
Processo a freddo con zero HAZ, più lento su lamiere sottili |
|
Premere il freno |
Da 26 Ga a 7 Ga |
±0,15mm/±0,5° |
Flangia ≥ (V/2) + 2 mm |
Da 1 a 2.500 unità |
Configurazione flessibile senza utensili, tempi di ciclo manuali |
|
Stampaggio |
Da 28 Cal a 11 Cal |
Da ±0,02 mm a ±0,08 mm |
D ≥ 1,0 x T |
Oltre 5.000 unità |
Utensili iniziali elevati, costo unitario più basso |
Linee guida per la selezione del processo in base allo spessore
- Metrologia di profilazione: Gli operatori che risolvono i problemi di conicità termica bilanciano le velocità di taglio con quelle verificate Tolleranze di taglio laser vs getto d'acqua, mentre le testine ottiche ad alta potenza richiedono regolazioni specifiche taglio laser di lamiere sottili e spesse. I laser vengono utilizzati per tagliare il calibro leggero (da 20 Ga a 16 Ga) a velocità lineari superiori a 40 metri al minuto con l'assistenza di azoto. Per le piastre strutturali superiori a 6,0 mm, l'uso del getto d'acqua abrasivo taglia lo strato rifuso.
- Formazione di punti di pareggio: Il volume di produzione determina il punto di equilibrio economico intermedio piegatura vs stampaggio, mentre i costi di cancellazione anticipati determinano la suddivisione del capitale tra stampaggio vs taglio laser. Nei casi in cui i progetti dei pezzi presentano caratteristiche localizzate come feritoie, rilievi e coniatura profonda, le macchine combinate punzonatrice a torretta/laser consentono l'impostazione di un'unica operazione.
- Capacità interne di JS Precision: Operando dal nostro stabilimento di Dongguan dotato di laser a fibra da 30 kW, presse piegatrici CNC con rilevamento dell'angolo laser in tempo reale e punzonatrici ad alta velocità, manteniamo tolleranze fino a ±0,05 mm su prototipi di lamiera personalizzati e cicli di produzione.
Quali sono i limiti reali di taglio e finitura per ogni spessore di lamiera?
La fabbricazione per diversi spessori di lamiera significa portare la combinazione di parametri di taglio laser e tolleranze post-processo. Ad esempio: i fogli di acciaio inossidabile 304 rispetto a 316 o di alluminio 5052 rispetto a 6061 taglieranno a diverse altezze focali e aiuteranno le pressioni del gas a essere prive di bave. Inoltre, si aggiungono finiture come la verniciatura a polvere Da 0,05 mm a 0,12 mm per superficie e devono essere presi in considerazione nelle dimensioni assemblate finite dei componenti di sagoma piegata.
Regole di progettazione del taglio laser per caratteristiche di precisione
- Diametro minimo del foro forato: Assicurarsi che il diametro del foro sia uguale o superiore allo spessore del materiale (D ≥ 1,0 x T). Nel materiale da 3,0 mm (11 Ga), i fori perforati da 1,5 mm creeranno un accumulo di calore in eccesso con conseguente fuoriuscita della circonferenza del foro e lasciando dietro di sé una forma cilindrica affusolata.
- Spaziatura tra foro e bordo: Mantenere una distanza minima di 2,0 x T per i fori dai bordi tagliati e di 3,0 x T dalle linee tangenti alla piega per evitare l'allungamento del foro durante il processo di piegatura. Laddove i fori devono trovarsi vicino alla piega, tagliare un foro di scarico intermedio tra il foro e la linea tangente alla piega mediante taglio laser.
- Dimensioni dello scarico angolare: Negli angoli a 90° le dimensioni degli intagli di rilievo dovranno essere pari o superiori allo spessore della lamiera (w ≥ T), in modo da estendersi oltre la linea tangente alla piega ed evitare strappi dello spigolo.
- Posizionamento delle microschede: Le micro-alette (larghezze da 0,40 mm a 0,60 mm) devono essere utilizzate per lamiere sottili con profili compresi tra 24 ga e 18 ga, quando vengono tagliate su letti laser ad ottica volante.
- Best practice DFM: La geometria di sfondamento impeccabile inizia con la verifica linee guida per la progettazione del taglio laser che tengono conto della dissipazione termica in corrispondenza degli angoli acuti del contorno.
Parametri di taglio per diverse leghe
- Acciaio inossidabile (304 contro 316): Le differenze chimiche fanno sì che il gas di assistenza all'azoto si comporti diversamente Taglio laser inossidabile 304 vs 316 e inibiscono la formazione di carburo di cromo sulle facce tagliate. L'azoto a 20 bar ad alta pressione raffredda il taglio liquido e soffia via il metallo liquido prima che abbia la possibilità di ossidarsi lasciando una superficie pronta per la saldatura.
- Leghe di alluminio (5052 contro 6061): Per evitare la formazione di bava grassa, il 6061-T6 deve essere spostato nell'anima della lamiera (-1/3 x T) con l'ottica. Controlla le nostre configurazioni ottiche per Taglio laser alluminio 5052 vs 6061. L'alluminio 5052 viene tagliato in modo netto con l'accelerazione del fascio abbagliante combinata con un diametro dell'ugello piccolo (da 1,2 mm a 1,5 mm) per aumentare la velocità del gas di assistenza.
Tolleranze per accumulo e montaggio del rivestimento superficiale
Trascurare lo spessore della finitura superficiale porta a legarsi durante l'assemblaggio delle parti. I progettisti meccanici calcolano l'accumulo dimensionale utilizzando parametri fisici dal funzionamento della finitura superficiale, controllando le tolleranze di pre-placcatura rispetto alle definizioni standard in cos'è la finitura superficiale:
- Verniciatura a polvere: Aggiunge da 0,050 mm a 0,120 mm (da 50 a 120 μm) per lato. In una staffa per canale a forma di U, la verniciatura a polvere aumenta lo spessore totale dell'anima di 0,24 mm, diminuendo il gioco di scorrimento. Le filettature interne (dadi PEM ed estrusioni filettate) devono essere protette con tappi in silicone prima della spruzzatura.
- Zincatura: Ciò avviene attraverso una pellicola protettiva di spessore compreso tra 0,005 mm e 0,015 mm (da 5 a 15 μm) per lato, mantenendo così la stretta tolleranza di elementi di fissaggio e perni. La passivazione cromatica, trasparente, gialla o nera, riveste la zincatura porosa senza alterarne alcuna dimensione.
- Anodizzazione (Tipo II e Tipo III): L'anodizzazione solforica di Tipo II aggiunge da 0,010 mm a 0,025 mm di spessore, mentre l'anodizzazione con rivestimento duro di Tipo III ha uno spessore di 0,050 mm. La prelavorazione del margine dimensionale è necessaria quando si lavora con perni cerniera con tolleranza stretta.
- Controllo dimensionale: Le interferenze dovute alla verniciatura dei gruppi staffa vengono evitate attraverso la modellazione CAD 3D basata su effetto di finitura sulle dimensioni della parte piegata.
In che modo JS Precision ha risolto gli inceppamenti degli involucri correggendo i grafici degli spessori delle lamiere?
JS Precision ha risolto un problema critico di inceppamento dell'alloggiamento di un server rack per un OEM europeo di telecomunicazioni correggendo un difetto tabella degli spessori della lamiera ipotesi. Il progetto del cliente utilizzava didascalie ambigue di calibro 14, soggette a deviazioni dovute a incongruenze di lavorazione di oltre ±0,22 mm. JS Precision usato certificato Acciaio laminato a freddo spessore 2,00 mm con una tolleranza rigorosa invece di ±0,05 mm.
Il problema: 14,8% di scarti di assemblaggio nei rack da 19 pollici
Un'azienda europea produttrice di apparecchiature per le telecomunicazioni ha riscontrato numerosi problemi con l'assemblaggio dei rack per server ad alta densità da 19 pollici:
- Sintomi: Il 14,8% degli armadi per server scorrevoli sono rimasti incastrati nei corrispondenti binari.
- Problema di produzione: Le linee di produzione hanno dovuto fermarsi per 11 settimane per limare e rettificare manualmente i pezzi.
- Disegno 2D originale: I disegni utilizzavano i callout "ACCIAIO LAMINATO A FREDDO GA 14" con tolleranza totale del blocco di ±0,5 mm.
Analisi delle cause principali da parte di JS Precision
Il nostro team di ingegneri senior del QA ha eseguito un audit del pacchetto di progettazione del cliente e ha individuato le seguenti tre cause principali:
- Standard materiale non corrispondente: Il cliente aveva utilizzato fogli metrici da 2,00 mm nominali nel progetto CAD, ma il team acquisti locale aveva ordinato bobine MSG di calibro 14 con spessore nominale di 1,90 mm (0,0747").
- Tolleranze di spessore nella lavorazione in laminazione: Le tolleranze nell'acciaio commerciale standard ASTM A568 consentivano variazioni di spessore di 1,75 mm e 2,05 mm tra lotti diversi.
- Accumulo di tolleranze nella formatura della pressa piegatrice: Si sono verificate 7 curve d'aria consecutive con variazioni dell'asse neutro che hanno causato una variazione cumulativa di ±0,85 mm nella larghezza del canale, che ha superato di gran lunga la tolleranza di scorrimento totale della rotaia di 0,30 mm.
La soluzione di ingegneria di precisione JS
- Passaggio 1: callout metrico coerente: Abbiamo rimosso la vaga specifica "calibro 14" sul disegno e abbiamo denominato la parte come acciaio DC01 laminato a freddo da 2,00 mm (+0,00 / -0,05 mm). Sono state utilizzate lamiere di acciaio laminate a freddo precalibrate per garantire la coerenza dello spessore tra i lotti in entrata.
- Passaggio 2: ridefinizione sperimentale del fattore K: Abbiamo testato l'esatto limite di snervamento della lastra in laboratorio e ridefinito il fattore K come K = 0,42 utilizzando precise matrici a V da 12 mm e regolando le dimensioni del pezzo grezzo piatto sul CAD. Lo spostamento dei ritagli del modello piatto di 0,28 mm ha riallineato i fori di montaggio dopo la deformazione plastica.
- Passaggio 3: correzione dell'angolo laser in corso: Abbiamo spostato la produzione in presse piegatrici CNC con rilevamento dell'angolo laser che corregge automaticamente la profondità del pistone per ottenere pieghe di 90,0° ± 0,25°. Questo processo di tracciamento dell'angolo ha corretto le leggere differenze di resistenza allo snervamento tra i fogli.
- Fase 4: Compensazione della verniciatura a polvere: Abbiamo regolato le dimensioni della linguetta scorrevole nel grezzo laser piatto di 0,10 mm su ciascun lato grazie al rivestimento a polvere nero opaco.
Risultati quantificati e valore a lungo termine
- Rendimento di primo passaggio (FPY): Aumentato da Dall'85,2% al 99,6%, senza interruzioni della linea o necessità di rifabbricazione manuale.
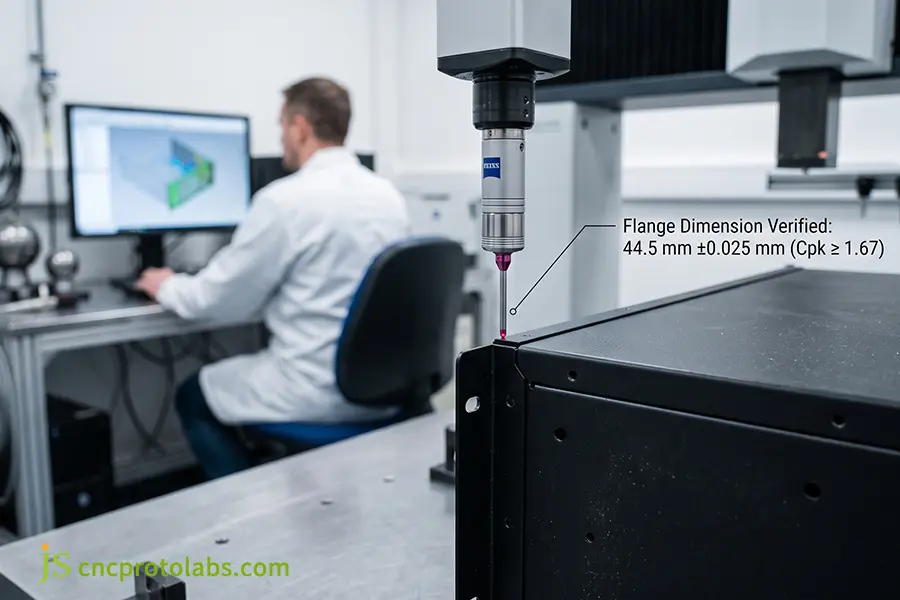
- Consistenza dello spessore: Ridotto dall'ampio spettro di 0,30 mm a uno più stretto di ±0,025 mm, con conseguente elevata capacità di processo (Cpk ≥ 1,67).
- Risparmio sui costi: L'OEM ha ridotto i tempi del ciclo di assemblaggio del 22%, risparmiando circa 85.000 dollari all'anno in richieste di garanzia, scarti e rilavorazioni in fabbrica.
- Certificazioni di qualità: Tutti i lotti prodotti sono dotati di certificati di prova dei materiali (MTC secondo EN 10204 3.1) e rapporti completi di ispezione CMM creati dal nostro laboratorio Zeiss.
(Fonte dati: Rapporto sul caso di ingegneria della qualità interna JS Precision n. JSP-2025-EN084, Progetto Telecom-Rack).
Conclusione
L'utilizzo della tabella degli spessori della lamiera garantisce una geometria accurata, la prevenzione delle collisioni di assemblaggio e un processo di acquisto economicamente vantaggioso. Con l'adozione del dimensionamento metrico nella produzione, il collegamento delle dimensioni del calibro alle tolleranze dello spessore millimetrico è una procedura comune nei disegni tecnici. La produzione ad alto rendimento si basa sulla precisione servizi di piegatura dei metalli per eliminare gli errori di ritorno elastico angolare, mentre i profili stretti e le perforazioni richiedono una calibrazione servizi di taglio laser per bordi puliti e privi di sbavature.
Convalida la progettazione della lamiera e le tolleranze di laminazione del laminatoio tramite Invio dei file CAD e dei disegni 2D Presso JS Precision, i nostri ingegneri forniscono analisi DFM immediate e prezzi direttamente dalla fabbrica entro 12 ore. Richiedi subito un preventivo di fabbrica e un'analisi delle tolleranze oppure parla con uno specialista della lavorazione della lamiera per garantire un montaggio perfetto.

FAQ
Qual è il valore di 16 gauge in millimetri e pollici per i diversi metalli?
Secondo le pratiche di produzione standard, lo spessore 16 gauge corrisponde a 0,0598 pollici (1,52 mm) di acciaio al carbonio, 0,0625 pollici (1,59 mm) di acciaio inossidabile e 0,0508 pollici (1,29 mm) di alluminio. Poiché lo spessore standard del gauge dipende dalla densità del materiale e dalle precedenti pratiche di laminazione, lo spessore 16 gauge non sarà mai identico per le diverse leghe. Consultare sempre le tabelle di conversione specifiche per i materiali durante la progettazione del prodotto.
Come si può misurare con precisione lo spessore della lamiera in officina?
Lo spessore della lamiera può essere misurato utilizzando un micrometro digitale per esterni di precisione o un misuratore di spessore a ultrasuoni, anziché un calibro a corsoio. Misurare sempre ad almeno 25 mm dal bordo delle lamiere tagliate per evitare letture errate dovute a bave di taglio o residui di laser. Assicurarsi che la superficie del metallo sia pulita prima di misurarne lo spessore.
Lo spessore nominale corrisponde allo spessore effettivo di consegna?
No, la lamiera consegnata raramente corrisponde esattamente allo spessore nominale a causa delle tolleranze di laminazione definite dalle specifiche ASTM e ISO. Le lamiere commerciali presentano tolleranze ammesse positive e negative, in genere comprese tra ±0,003 e ±0,008 pollici (±0,08 e ±0,20 mm). I progetti di fabbricazione di alta precisione che richiedono tolleranze di scorrimento ristrette devono specificare esplicitamente le bande di tolleranza personalizzate per la laminazione a freddo sui disegni di fabbricazione.
In che modo lo spessore del materiale influisce sulla qualità del taglio laser e sui tempi di consegna?
Lo spessore del materiale gioca un ruolo significativo nella velocità di taglio laser, nell'angolo del bordo e nel tempo di perforazione. Gli spessori più piccoli (da 16 a 22 Ga) possono essere lavorati rapidamente e si può utilizzare azoto come gas di assistenza per ottenere un bordo pulito senza formazione di ossido. Gli spessori più grandi (10 Ga e inferiori) devono essere lavorati lentamente, con una maggiore potenza del laser e con ossigeno come gas di assistenza per la formazione dello strato di ossido.
Perché la lamiera zincata è più spessa dell'acciaio laminato a freddo standard dello stesso spessore?
La lamiera zincata è notevolmente più spessa perché il suo spessore nominale comprende sia il nucleo di acciaio grezzo che gli strati di rivestimento protettivo di zinco su entrambi i lati. Ad esempio, una lamiera zincata di calibro 16 misura circa 0,0635 pollici (1,61 mm), mentre l'acciaio laminato a freddo non rivestito di calibro 16 misura 0,0598 pollici (1,52 mm), secondo gli standard ASTM A653.
Come si dovrebbe indicare lo spessore della lamiera nei disegni della richiesta di offerta per ottenere un preventivo più accurato?
Per garantire un preventivo di produzione accurato, annotate i disegni dei componenti con dimensioni metriche assolute in millimetri, accompagnate dai limiti di tolleranza ISO 2768-m, anziché con valori di spessore generici. Ad esempio, specificate "Acciaio laminato a freddo 2,00 ±0,10 mm" invece di "14 Ga". Questa indicazione chiara e trasparente elimina gli errori di interpretazione da parte del fornitore, garantisce la trasparenza dei costi delle materie prime e accelera i tempi di risposta alle richieste di preventivo.
Quali spessori e spessori di lamiera può essere lavorato internamente da JS Precision?
JS Precision realizza componenti in lamiera su misura, da sottilissimi fogli da 30 gauge (0,3 mm) a lamiere spesse da 3 gauge (6,0 mm), oltre a profilature di lamiere di grosso spessore fino a 25 mm. Operando dal nostro stabilimento di Dongguan, dotato di presse punzonatrici CNC all'avanguardia, laser a fibra da 30 kW e presse piegatrici di alta precisione, manteniamo tolleranze rigorose fino a ±0,05 mm per i nostri clienti industriali a livello globale.
Quali sono i tempi di consegna tipici e la procedura di preventivo per componenti in lamiera personalizzati?
JS Precision fornisce analisi DFM complete e preventivi formali entro 12-24 ore dalla ricezione dei modelli CAD 3D (STEP/IGES) e dei disegni 2D. I prototipi per la prototipazione rapida di lamiere vengono generalmente spediti in 3-5 giorni lavorativi, mentre le produzioni a basso volume vengono completate in 2-3 settimane, con il supporto di una documentazione completa di certificazione dei materiali e ispezione CMM.
Risorsa

