 Deutsch



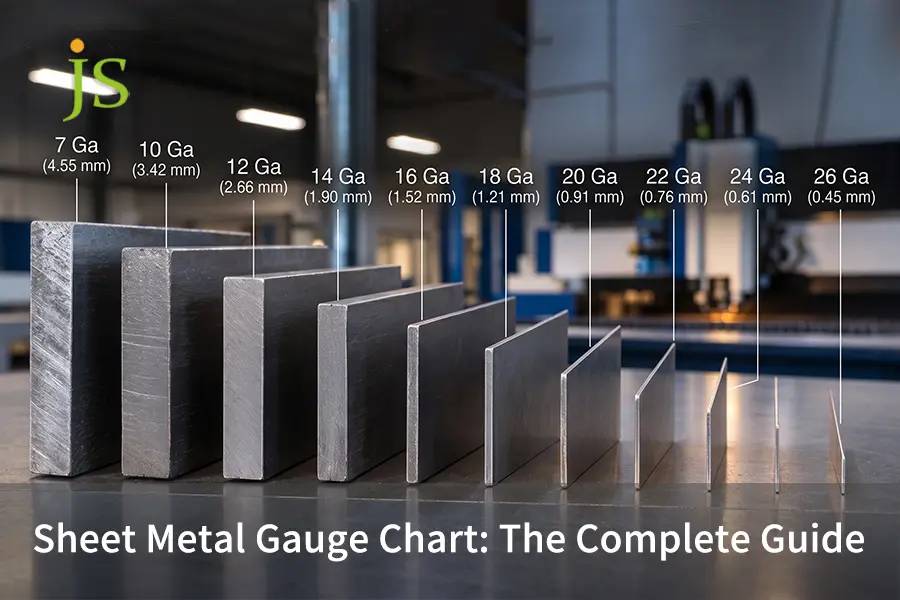

Blechstärkentabelle ist ein Werkzeug, das nichtlineare Messwerte in lineare Messwerte für die Dicke von Kohlenstoffstahl-, Edelstahl-, Aluminium- und verzinkten Stahlblechen umwandelt.
Das Blechmesssystem ist umgekehrt:
Niedrigere Zahlen bedeuten dickeres Material. Die gleiche Gauge-Nummer bedeutet nicht automatisch die gleiche Dicke bei verschiedenen Legierungen, da Stahl die gleiche Materialstärke verwendet. Herstellerstandardlehre (MSG), das auf dem Gewicht basiert, während Aluminium das verwendet Brown & Sharpe (B&S) Geometrischer Maßstab. Daher ist ein 16-Gauge-Stahlblech (1,52 mm) merklich dicker als ein 16-Gauge-Aluminiumblech (1,29 mm).
Qualität und Leistung in der heutigen Fertigung erfordern die Umrechnung veralteter Maßeinheiten in Dezimalmaße, die den festgelegten ASTM-Walztoleranzen entsprechen. Dieser entscheidende Schritt vermeidet Beschädigungen an den Abkantpressenwerkzeugen, gewährleistet korrekte Biegezugaben und fördert fehlerfreie Baugruppen. Beim Übergang von der CAD-Modellierung zur Produktion ist eine Überprüfung unerlässlich. Blechbearbeitungsdienstleistungen Mehrdeutige Messzeichnungen in wiederholbare, hochertragreiche Bauteile umwandeln.
Wichtigste Erkenntnisse aus der Technik: Kurzzusammenfassung zur Umrechnung von Messgeräten
Direkte technische Schlussfolgerung: Die Blechstärke ist keine universell anwendbare Längeneinheit. Ein 16-Gauge-Blech aus Kohlenstoffstahl (1,52 mm dick) ist 17,8 % dicker als ein 16-Gauge-Aluminiumblech (1,29 mm dick). Es ist unbedingt erforderlich, dass die Zeichnungen die Dicke in Millimetern mit genauen Dezimalzahlen und die ASTM/ISO-Toleranzwerte angeben.
|
Werkstoff Legierung |
maßgeblicher Standard |
16 Ga Dicke (nominal) |
ASTM-Toleranzband |
Minimaler Innenbogen (Rmin) |
Empfohlene V-Die |
|
Kaltgewalzter Stahl |
MSG (ASTM A1008) |
0,0598" / 1,52 mm |
±0,005" (±0,13 mm) |
1,0 x T (1,50 mm) |
6 bis 8 x T |
|
Edelstahl (304) |
USS (ASTM A240) |
0,0625" / 1,59 mm |
±0,005" (±0,13 mm) |
1,5 x T (2,50 mm) |
8 x T |
|
Aluminium (5052-H32) |
B&S (ASTM B209) |
0,0508" / 1,29 mm |
±0,003" (±0,08 mm) |
1,5 x T (2,00 mm) |
6 x T |
|
Verzinkter Stahl |
ASTM A653 Typ B |
0,0635" / 1,61 mm |
±0,006" (±0,15 mm) |
1,0 x T (1,60 mm) |
6 bis 8 x T |
Datenquelle: Zusammengestellt aus den Normen ASTM A568, A480, A653, A240, A1008 und B209.
Benötigen Sie eine zertifizierte Toleranzprüfung für Ihre Stückliste? Erhalten Sie sofort ein Angebot für die digitale Gebäudetechnik (DFM) und eine Toleranzprüfung. Lieferung von JS Precision innerhalb von 12 Stunden.
Warum sind die Blechdickenangaben umgekehrt und materialabhängig?
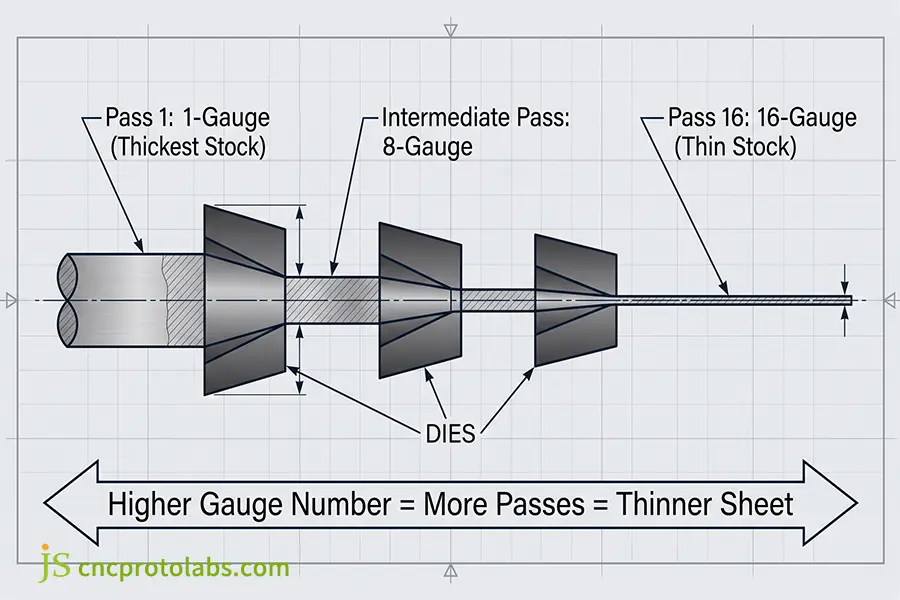
Die Blechdickenangaben sind umgekehrt, da sie aus den Drahtzieh- und Walzprozessen früher britischer Eisenwerke stammen. Die Blechdickenangabe entsprach der Anzahl der Ziehsteine, durch die der Rohling gezogen wurde. Mit jedem Reduktionsschritt wurde das Blech dünner, daher galt: Je höher die Blechdickenangabe, desto geringer die tatsächliche Dicke, unabhängig von metallurgischen Standards.
Der mechanische Ursprung der inversen Nummerierung
Die Kenntnis der Geschichte der industriellen Metallverarbeitung hilft, den Grund für die umgekehrte Nummerierung zu verstehen:
- Erster Reduktionsdurchgang: Der Metallblock wurde nach einmaligem Durchgang durch die Matrize zu 1-Gauge-Material.
- Nachfolgende Verarbeitungsschritte: Das weitere Durchlaufen dieses Materials durch fünfzehn weitere, immer engere Stempel führte zu 16-Gauge-Schaftwodurch ein sehr dünner Querschnitt entsteht.
- Arbeitshärtungsakkumulation: Jeder Ziehvorgang führte zu plastischer Verformung, wodurch die Streckgrenze des Materials anstieg, während die Bruchdehnung abnahm. Zwischen den einzelnen Verarbeitungsschritten wurde geglüht, um einen spröden Zugbruch zu verhindern.
- Parallelen im modernen Werkzeugbau: Moderne Folgeverbundwerkzeuge entsprechen diesem Verfahren, wobei die Werkzeugnormen denjenigen entsprechen, die in unserer spezifischen Spezifikation beschrieben sind. Leitfaden zum MetallstanzenDie
- Metrologische Standardisierung: Historische Aufzeichnungen von Nationales Institut für Standards und Technologie (NIST) Dies zeigt, dass die alten Messgrößen auf der Anzahl der Bearbeitungsdurchgänge und nicht auf der zurückgelegten Strecke basierten. Deshalb rechnen die heutigen Ingenieure sie in metrische Einheiten um.
Wie Dichtekonstanten separate Standards schufen
Bei früheren Normen wurde das Gewicht pro Quadratzoll anstelle einer konstanten linearen Dicke als Grundlage verwendet:
- Herstellerstandardlehre (MSG): Die Formulierung ist auf Kohlenstoffstahl abgestimmt und berücksichtigt die Dichte von Schmiedeeisen. 480 lb/Kubikfuß (7.688 kg/m³) und die Befestigung von 1-Zoll-Stahl bei 41,82 lb/square ft. Jede nachfolgende Stärke ist somit ein Prozentsatz dieses Basisgewichts.
- US-Standard (USS): Das Gesetz wurde 1893 vom US-Kongress für Steuerzwecke auf Eisen- und Stahlplatten erlassen und basiert auf einer angenommenen Plattendichte von 489,6 Pfund pro Kubikfuß (7.842 kg/m³)Dies unterschied sich etwas von dem anderen Standard. Edelstahlhersteller übernahmen später den USS-Standard, wodurch Edelstahlplatten etwas dicker als Kohlenstoffstahlplatten wurden.
- Brown & Sharpe (B&S) Skala: Dieses Messgerät ist speziell für Nichteisenmetalle wie Aluminium, Messing und Kupfer konzipiert und verwendet eine geometrische Progression anstelle des Gewichts von Eisenmetallen. Die beiden festen Drähte zur Festlegung der Skala waren der 0000-Gauge-Draht (0,4600 Zoll) und der 36-Gauge-Draht (0,0050 Zoll).
- Körperlicher Unterschied: Da Aluminium etwa ein Drittel so dicht wie StahlGleiches Flächengewicht entspricht völlig unterschiedlichen physikalischen Dimensionen.
- Prozessverständnis: Die Beherrschung dieser unterschiedlichen metallurgischen Standards bildet die technische Grundlage von Was ist Blechbearbeitung? im Bereich der kundenspezifischen Auftragsfertigung.
Wie sieht die Standard-Blechdickentabelle mit Toleranzen aus?
A Blechstärkentabelle Die Norm legt den mathematischen Zusammenhang zwischen Standarddickenkennzeichnungen und der gemessenen Dicke in Zoll und Millimetern innerhalb strenger Walztoleranzen fest. Diese Kennzeichnungen sind nach ASTM A480 für Edelstahl und ASTM A568 für kaltgewalzten Kohlenstoffstahl genormt, und die zulässigen Dickentoleranzen für Bleche liegen üblicherweise zwischen ±0,004" (±0,10 mm) für dünne Messleitungen bis ±0,010" (±0,25 mm) für schwere Stahlkonstruktionen.
Wenn Ingenieure einen Standard konsultieren Umrechnungstabelle von Stärke zu DickeIngenieure müssen bei der Herstellung praktische Toleranzen anstelle von Nennmaßen berücksichtigen.
Tabelle für Blechdicken und Toleranzen aus Kohlenstoffstahl (MSG-Standard)
Kaltgewalztes Kohlenstoffstahlblech entspricht den Walznormen Manufacturers' Standard Gauge (MSG) und ASTM A568/A1008.
|
Spurweite (Ga) |
Dezimalzoll |
Metrisch (mm) |
ASTM A568 Bereich |
Primäre mechanische Anwendungsfälle |
|
7 Ga |
0,1793" |
4,55 mm |
4,32 mm bis 4,78 mm |
Strukturelle Grundplatten, Rahmen für Industriemaschinen |
|
8 Ga |
0,1644" |
4,18 mm |
3,96 mm bis 4,40 mm |
Halterungen für schwere Maschinen, Fahrerkabinen für Erdbewegungsmaschinen |
|
10 Ga |
0,1345" |
3,42 mm |
3,22 mm bis 3,62 mm |
Schwere Chassishalterungen, Transportbefestigungen |
|
11 Ga |
0,1196" |
3,04 mm |
2,86 mm bis 3,22 mm |
Schwere Montageplatten, Gerätegehäuse |
|
12 Ga |
0,1046" |
2,66 mm |
2,48 mm bis 2,84 mm |
Tragrahmen, Schwerlastregale |
|
13 Ga |
0,0897" |
2,28 mm |
2,12 mm bis 2,44 mm |
Materialfördereinrichtungen, Anhängerseitenwände |
|
14 Ga |
0,0747" |
1,90 mm |
1,75 mm bis 2,05 mm |
Schwere Elektronikträger, Fahrzeugkarosseriehalterungen |
|
16 Ga |
0,0598" |
1,52 mm |
1,39 mm bis 1,65 mm |
Elektrische Gehäuse, Schaltschränke |
|
18 Ga |
0,0478" |
1,21 mm |
1,08 mm bis 1,34 mm |
Fahrzeuginnenausstattungen, Geräteabdeckungen |
|
20 Ga |
0,0359" |
0,91 mm |
0,81 mm bis 1,01 mm |
Standardmäßige HLK-Kanäle, Gehäuse für leichte Haushaltsgeräte |
|
22 Ga |
0,0299" |
0,76 mm |
0,68 mm bis 0,84 mm |
Architektonische Blechabdeckungen, Beleuchtungskörper |
|
24 Ga |
0,0239" |
0,61 mm |
0,53 mm bis 0,69 mm |
Kleine Unterhaltungselektronik, Lichtkanäle |
|
26 Ga |
0,0179" |
0,45 mm |
0,39 mm bis 0,51 mm |
Akustisch perforierte Auskleidungen, leichte Akustikschallwände |
|
28 Ga |
0,0149" |
0,38 mm |
0,32 mm bis 0,44 mm |
Hochdichte Kühlkörper, umwickelte Isolierhüllen |
Datenquelle: ASTM A568/A568M Normen für kaltgewalztes Stahlblech.
Tabelle für Blechdicken und Toleranzen von Edelstahlblechen (USS-Standard)
Austenitischer EdelstahlAale (Qualitätsstufen 304 und 316) entsprechen dem US-Standard (USS) Skala nach ASTM A240 und ASTM A480.
|
Spurweite (Ga) |
Dezimalzoll |
Metrisch (mm) |
ASTM A480-Bereich |
Primäre mechanische Anwendungsfälle |
|
8 Ga |
0,1719" |
4,37 mm |
4,14 mm bis 4,60 mm |
Gewerbliche Autoklavenbehälter, Abwassersiebe |
|
10 Ga |
0,1350" |
3,43 mm |
3,23 mm bis 3,63 mm |
Behälter für die Lebensmittelverarbeitung, chemische Druckbehälter |
|
11 Ga |
0,1200" |
3,05 mm |
2,87 mm bis 3,23 mm |
Gewerbliche Geschirrspüler, korrosive Pumpengehäuse |
|
12 Ga |
0,1094" |
2,78 mm |
2,60 mm bis 2,96 mm |
Schiffsdeckbeschläge, Rahmen für Sanitäranlagen |
|
13 Ga |
0,0938" |
2,38 mm |
2,22 mm bis 2,54 mm |
Abfüllanlagenrutschen, Förderbandführungsschienen |
|
14 Ga |
0,0781" |
1,98 mm |
1,83 mm bis 2,13 mm |
Arbeitstische für gewerbliche Küchen, Laborgestelle |
|
16 Ga |
0,0625" |
1,59 mm |
1,46 mm bis 1,72 mm |
Gehäuse für medizinische Geräte, pharmazeutische Gehäuse |
|
18 Ga |
0,0500" |
1,27 mm |
1,14 mm bis 1,40 mm |
Architektonische Verkleidungen, Gehäuse für Gastronomieauslagen |
|
20 Ga |
0,0375" |
0,95 mm |
0,85 mm bis 1,05 mm |
Reinraum-Deckenpaneele, Instrumentenabdeckungen im Innenraum |
|
22 Ga |
0,0313" |
0,80 mm |
0,72 mm bis 0,88 mm |
Dekorative Wandleisten, Spritzschutz für Chemikalien |
|
24 Ga |
0,0250" |
0,64 mm |
0,56 mm bis 0,72 mm |
Abdeckungen für Präzisionsinstrumente, Auspuffverkleidungen |
|
26 Ga |
0,0188" |
0,48 mm |
0,42 mm bis 0,54 mm |
Laborreagenzkappen, Schutzkappen für chemische Sensoren |
|
28 Ga |
0,0156" |
0,40 mm |
0,35 mm bis 0,45 mm |
Wärmetauscherlamellen, Hochtemperatur-Unterlegscheiben |
Datenquelle: ASTM A480/A480M Normanforderungen für flachgewalzten Edelstahl.
Tabelle für Blechdicken und Toleranzen von verzinktem Stahlblech (Zinkbeschichtung)
Verzinkter Stahl besitzt auf beiden Seiten eine schützende Zinkschicht, die etwas dicker ist als blanker kaltgewalzter Stahl gemäß ASTM A653.
|
Spurweite (Ga) |
Dezimalzoll |
Metrisch (mm) |
ASTM A653 Bereich |
Primäre mechanische Anwendungsfälle |
|
8 Ga |
0,1681" |
4,27 mm |
4,07 mm bis 4,47 mm |
Bodenhalterungen für Umspannwerke, schwere Durchlassplatten |
|
10 Ga |
0,1382" |
3,51 mm |
3,31 mm bis 3,71 mm |
Schwere Verteilerschränke, Transformatorenfüße |
|
11 Ga |
0,1233" |
3,13 mm |
2,95 mm bis 3,31 mm |
Drehmomentrohre für Solaranlagen, Gerätegestelle für den Außenbereich |
|
12 Ga |
0,1084" |
2,75 mm |
2,57 mm bis 2,93 mm |
Schwere Autobahnhalterungen, Solarmontageschienen |
|
13 Ga |
0,0934" |
2,37 mm |
2,21 mm bis 2,53 mm |
Industrielüftergehäuse, landwirtschaftliche Getreidesilos |
|
14 Ga |
0,0785" |
1,99 mm |
1,84 mm bis 2,14 mm |
Industrielle Anschlusskästen, Außen-HLK-Rahmen |
|
16 Ga |
0,0635" |
1,61 mm |
1,48 mm bis 1,74 mm |
Außengehäuse für Telekommunikation |
|
18 Ga |
0,0516" |
1,31 mm |
1,18 mm bis 1,44 mm |
Gewerbliche Garagentorpaneele, Kabelrinnen |
|
20 Ga |
0,0396" |
1,01 mm |
0,91 mm bis 1,11 mm |
Spiralförmige Lüftungskanäle, Dachtropfkanten |
|
22 Ga |
0,0336" |
0,85 mm |
0,77 mm bis 0,93 mm |
Gewerbliche Metalldachdeckung, Blechverkleidungen |
|
24 Ga |
0,0276" |
0,70 mm |
0,62 mm bis 0,78 mm |
Standardmäßige gewerbliche Lüftungskanäle, Lichtdurchführungen |
|
26 Ga |
0,0217" |
0,55 mm |
0,49 mm bis 0,61 mm |
Metallfassaden, Dachrinnen an Wohnhäusern |
|
28 Ga |
0,0187" |
0,47 mm |
0,41 mm bis 0,53 mm |
Spiralrohrverbinder, leichte Schornsteinauskleidungen |
Kosten und Werkstattmessstandards
Das Rohblech wird nach Gewicht beschafft, die Bauteile werden jedoch nach Längenmaß gefertigt:
- Die Tendenz zur hellen Seite der Mühle: In Stahlwerken werden Bleche bis an die untere Grenze der ASTM-Toleranz gewalzt, um Rohmaterial zu sparen. Anstatt ein Blech mit 1,52 mm (16 Ga) Stärke zu walzen, reduziert ein 1,42 mm starkes Blech zwar die Produktionskosten, verringert aber die mechanische Belastbarkeit um 16,5 %.
- Kaltgewalzt vs. warmgewalzt gebeizt und geölt (HRPO): Kaltgewalzte Kohlenstoffstahlcoils weisen über die gesamte Breite ein gleichmäßiges Dickenprofil auf. Warmgewalzte Coils hingegen haben in der Mitte eine um 0,05 mm bis 0,15 mm größere Dicke als an den Rändern. Teile, die nahe am Coilrand liegen, erfordern andere Biegeabzüge als Teile, die aus der Mitte des Coils geschnitten werden.
- Kostenfortpflanzung: Kursalgorithmen berechnen das finanzielle Risiko dynamisch auf der Grundlage von wie sich Messdickenfehler auf den Teilepreis auswirkenDadurch können Kostenvoranschlagende Materialreste vor dem Schneidevorgang erkennen.
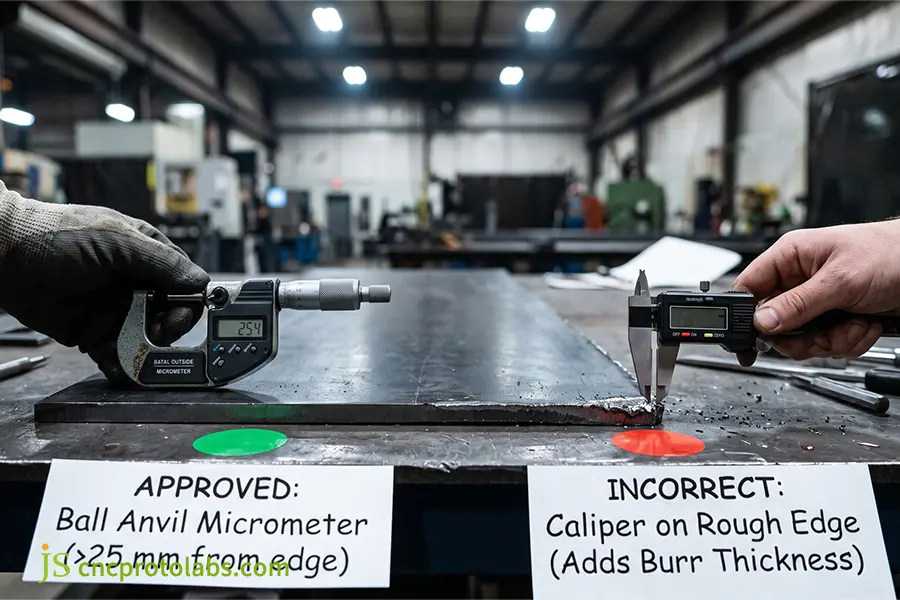
- Die Bremssattelfalle: Messungen an den Blechkanten mit einem Messschieber liefern falsche Werte, da durch das Scheren und Laserschneiden Grate an den Kanten entstehen, wodurch die Dicke scheinbar um einen bestimmten Wert erhöht wird. 0,08 mm bis 0,15 mmDie
- Metrologisch geprüft und zugelassen: Qualitätsmanager stellen die Blechdickenmessung auf Millimeter um und verwenden Außenkugel-Amboss-Mikrometer, die 25 mm von den Schnittkanten entfernt angebracht sind, um das Material zu messen. Sie verwenden eine tatsächliche Messung anstelle einer kalibrierten. Tabelle für Biegeradien von Blechen um die Form des Abkantpresswerkzeugs zu ermitteln.
Warum unterscheidet sich die Blechdickentabelle für Aluminium grundlegend von der für Stahl?
Ein Aluminiumblech-Stärkentabelle Die Nenndickenangaben unterscheiden sich von denen für Stahlbleche, da sie auf unterschiedlichen metallurgischen Standards basieren: 16-Gauge-Kohlenstoffstahl ist 0,0598 Zoll (1,52 mm) dick, während 16-Gauge-Aluminium 0,0508 Zoll (1,29 mm) dick ist. Dies entspricht einem signifikanten Unterschied von 15 %. Für Aluminiumbleche wird die geometrische B&S-Skala verwendet, im Gegensatz zur Herstellernorm der Stahlindustrie.
Tabelle für Blechdicken und Toleranzen von Aluminiumblechen (B&S / AWG-Skala)
Knetlegierungen aus Aluminium (wie z. B. 5052-H32 und 6061-T6) folgen der Brown & Sharpe (B&S)-Skala, die gemäß ASTM B209 standardisiert ist.
|
Spurweite (Ga) |
Dezimalzoll |
Metrisch (mm) |
ASTM B209-Bereich |
Primäre strukturelle Anwendungsfälle |
|
6 Ga |
0,1620" |
4,11 mm |
3,96 mm bis 4,26 mm |
Strukturelle Schiffsrippen, schwere Schienenverkehrsträger |
|
7 Ga |
0,1443" |
3,67 mm |
3,53 mm bis 3,81 mm |
Schwerlastbehälter, Nutzfahrzeugböden |
|
8 Ga |
0,1285" |
3,26 mm |
3,13 mm bis 3,39 mm |
Schwere Schiffsstrukturen, Fahrzeugpanzerung |
|
10 Ga |
0,1019" |
2,59 mm |
2,46 mm bis 2,72 mm |
Gehäuse für Elektrofahrzeugbatterien, strukturelle Montagehalterungen |
|
11 Ga |
0,0907" |
2,31 mm |
2,21 mm bis 2,41 mm |
Kfz-Hilfsrahmenhalterungen, Wärmetauscher |
|
12 Ga |
0,0808" |
2,05 mm |
1,95 mm bis 2,15 mm |
Avionik-Chassis für die Luft- und Raumfahrt, geschweißte Treibstofftanks |
|
13 Ga |
0,0720" |
1,83 mm |
1,74 mm bis 1,92 mm |
Elektronische Kühlkörperabdeckungen, medizinische Schränke |
|
14 Ga |
0,0641" |
1,63 mm |
1,55 mm bis 1,71 mm |
Präzisionselektronikgehäuse, Robotergehäuse |
|
16 Ga |
0,0508" |
1,29 mm |
1,21 mm bis 1,37 mm |
Leichtes Servergehäuse, Hitzeschilde |
|
18 Ga |
0,0403" |
1,02 mm |
0,94 mm bis 1,10 mm |
Flugzeuginnenausstattung, Elektronikgehäuse |
|
20 Ga |
0,0320" |
0,81 mm |
0,76 mm bis 0,86 mm |
Lichtreflektoren, Wärmedämmfolien |
|
22 Ga |
0,0254" |
0,64 mm |
0,59 mm bis 0,69 mm |
Akustische Abschirmung, leichte Zierleiste |
|
24 Ga |
0,0201" |
0,51 mm |
0,47 mm bis 0,55 mm |
Typenschilder, Wärmedämmbarrieren |
|
26 Ga |
0,0159" |
0,40 mm |
0,36 mm bis 0,44 mm |
Hocheffiziente Wärmeableiter, Sensorfolie |
|
28 Ga |
0,0126" |
0,32 mm |
0,28 mm bis 0,36 mm |
Ultradünne elektromagnetische Abschirmung, Sensormembranen |
Datenquelle: B&S-Umrechnungen basierend auf den ASTM B209-Spezifikationen, veröffentlicht von Der Aluminiumverband, was die geometrische Progression von Nichteisenlegierungen bestätigt.
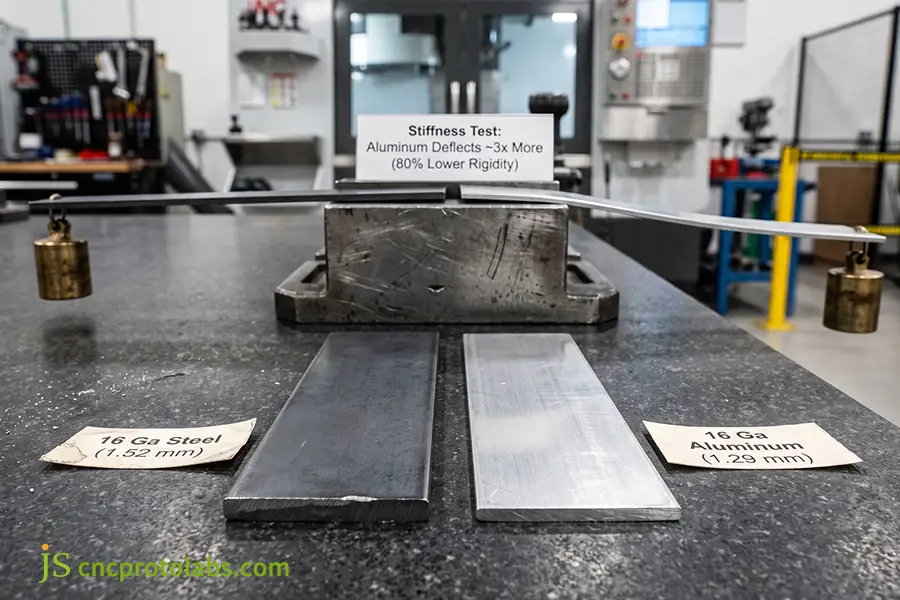
Die um 15 % dünnere, um 17,8 % dickere Spaltbreite und Steifigkeit der Struktur
Da Aluminium einen Elastizitätsmodul (E ≈ 70 GPa) aufweist, der etwa ein Drittel desjenigen von Kohlenstoffstahl (E ≈ 210 GPa) beträgt, und sich die Dicke bei gleichen Messwerten um 15 % reduziert:
- Das Biegesteifigkeitsdefizit: Die Biegesteifigkeit einer 16-Gauge-Aluminiumplatte des Typs 5052-H32 beträgt etwa 80 % niedriger im Vergleich zu der einer 16-Gauge-Kohlenstoffstahlplatte. Die elastische Verformung variiert umgekehrt proportional zur dritten Potenz der Blechdicke (1/T³).
- Auslegungskompensationsregel: Um die gleiche Steifigkeit beizubehalten, wenn Stahl durch Aluminium ersetzt wird, müssen Konstrukteure die Dicke um mindestens zwei volle Gauge-Größen erhöhen (z. B. 12 Ga Aluminium anstelle von 14 Ga Stahl).
- Schwingung und Eigenfrequenz: Leichte Aluminiumbleche, die empfindlich auf Vibrationen reagieren, weisen im Vergleich zu ihren Stahläquivalenten eine niedrigere Resonanzfrequenz auf. Die dünnen Aluminiumgehäuse für Chassis benötigen daher interne Versteifungen, um ein akustisches Dröhnen aufgrund von Lüfterschwingungen zu vermeiden.
- Parameter für die Legierungsauswahl: Die Streckgrenze des Bauteils hängt von der metallurgischen Integrität des Standardmaterials ab. Werkstoffe, die in der Blechbearbeitung verwendet werden, die ein Gleichgewicht zwischen struktureller Steifigkeit und der Vermeidung von Sprödigkeit herstellen.
Überlegungen zu Werkzeugen, Stanzen und Umformen
Beim Umformen von Aluminium müssen bestimmte Anpassungen an den Werkzeugen der Abkantpresse und der Rohlingspositionierung vorgenommen werden:
- Bewusstsein für die Faserrichtung: Primäre Biegelinien sollten stets senkrecht (quer) zur Walzrichtung des Bandes verlaufen, um Zugrisse entlang des Außenradius zu vermeiden. Eine Biegung parallel zur Längsrichtung des Bandes führt bei Blechen aus 6061-T6 und 5052-H32 zu Mikrorissen in lokalisierten Bereichen.
- Massenproduktionsstanzen: Das progressive Stanzen in Langzeitserien gewährleistet mit den richtigen Werkzeugen einen ausreichenden Materialfluss. Stanzmaterialien die ein hohes plastisches Fließverhalten aufweisen. Die Werkzeugspaltmaße für Aluminium sollten 10 % bis 12 % der Materialstärke pro Seite betragen, um Gratbildung und Fressen zu vermeiden.
- Pressenkraft: Aluminium benötigt etwa 40 bis 50 % weniger Durchschlagskraft Luftbiegeformen sind formstabiler als Stahl, benötigen aber größere V-Matrizenöffnungen, um Oberflächenbeschädigungen zu vermeiden. Die Konfigurationen sind so ausgelegt, dass sie den mechanischen Eigenschaften des jeweiligen Materials entsprechen. MetallbiegematerialienDie
- Unterschiede bei der Rückfederung: Aluminium mit einer Dicke von 16 Gauge wird haben 2° bis 4° Rückfederung im Vergleich zu 1 für Baustahl. Die Unterschiede im Kaltverfestigungsverhalten von Aluminium und Stahl lassen sich in unserem Vergleich erkennen. Aluminium- vs. StahlblechbiegenDie
Sollen in technischen Zeichnungen Maße (Gauge) oder Millimeter (Millimeter) zur Bemaßung verwendet werden?
Um teure Fertigungsfehler zu vermeiden, müssen in technischen Zeichnungen metrische Millimeter (mm) oder Dezimalzoll anstelle von Maßeinheiten (Gauge) verwendet werden. Aktuelle GD&T-Normen wie ASME Y14.5 und ISO 2768-m akzeptieren Maßeinheiten nicht als gültige Bemaßungsangabe, da diese keine standardisierten einseitigen Toleranzen aufweisen. Die präzise Angabe der Dicke mit klaren Maßeinheiten ist daher unerlässlich. Toleranz der Blechdicke Durch die Begrenzung werden Unklarheiten für die Lieferanten beseitigt und eine gleichbleibende Produktion gewährleistet.
Bei der Maßtoleranzprüfung von ASME Y14.5Lineare Grenzwerte müssen die zulässigen Grenzen der Werkstückabmessungen definieren und die akzeptablen Werkstückgrenzen festlegen. Dies erklärt, warum informelle Grenzwerte nicht zur Zertifizierung von Prüfungen herangezogen werden können.
Vergleichsmatrix für Beschriftungen in technischen Zeichnungen
|
Callout-Methode |
Standardkonformität |
Globale Lieferantennutzbarkeit |
Toleranzgrenzenkontrolle |
Produktionsrisikoniveau |
|
Ganzzahl-Messwert |
Nicht konform |
Arm |
Unkontrolliert |
Kritisches Risiko |
|
Dezimalmillimeter |
Vollständig konform |
Universal |
Absolute |
Vernachlässigbares Risiko |
|
Dezimalzoll |
Vollständig konform |
Mäßig |
Hoch |
Geringes Risiko |
|
Dual Metric + Ref |
Vollständig konform |
Hoch |
Hoch |
Geringes Risiko |
Praktische Zeichnungsstandards für Ingenieurteams
- Verwenden Sie reelle Dezimalzahlen zur Modellierung: Verwenden Sie für die Eigenschaften von 3D-CAD-Blechteilen immer einen Dezimalwert (z. B. 1,50 mm, keine nicht validierte ganze Zahl). Die Werte im CAD-Modell beeinflussen die Erstellung der Abwicklung und den Export der DXF-Datei. Wenn ein nicht validiertes Volumenmodell mit 2,00 mm der Angabe „14 Ga“ zugeordnet ist, entsteht ein direkter Fehler von 0,10 mm in der Abwicklung.
- Toleranz in Zeichnungsnotizen definieren: Fügen Sie einen expliziten Toleranzblockhinweis hinzu:
MATERIAL: 1,50 ±0,08 mm kaltgewalzter Stahl gemäß ASTM A1008 CS Typ B [16 Ga Ref]. Die explizite Toleranz hat Vorrang vor den allgemeinen Toleranzen des Schriftfelds. - Allgemeine Toleranzen der Bundesstaaten: Verweisen Sie direkt im Titelblock auf globale Produktionsstandards, wie zum Beispiel: Allgemeine Toleranzen: ISO 2768-mDadurch wird sichergestellt, dass die undefinierten Laserprofile Toleranzen von ±0,20 mm und die geformten Flansche Toleranzen von ±0,5° aufweisen.
Wie beeinflussen Blechstärke und -dicke die Biegetoleranzen und die Rückfederung?
Die Blechdicke steuert Biegezugaben, Bauteiltoleranzen beim Biegen und die Rückfederungskorrektur bei CNC-Abkantprozessen. Selbst eine Abweichung von 0,1 mm in einem 16-Gauge-Blech verändert die Lage der neutralen Achse und führt daher zu Änderungen des K-Faktors, was Winkelabweichungen von mehr als 1,5 GradFür die präzise Umformung hochfester Werkstoffe ist eine Anpassung der Biegezugabe und eine Korrektur der Überbiegung in Abhängigkeit von der Materialstärke erforderlich.
Physik der neutralen Achse und Berechnungen des K-Faktors
Beim Luftbiegen dehnt sich der äußere Biegebereich, während sich der innere staucht. Die neutrale Achse ist die innere Schicht, die keinerlei Spannung aufweist.
Definition des K-Faktors:
Das Verhältnis zwischen der Tiefe der neutralen Achse (t) und der gesamten Materialdicke (T):
K = t / T
Praktische K-Faktoren:
Die Werte liegen beim Freibiegen üblicherweise zwischen 0,30 und 0,48, da die Druckfestigkeit höher ist als die Zugfestigkeit. Mit abnehmendem inneren Biegeradius im Verhältnis zur Blechdicke verschiebt sich die neutrale Achse näher zur Innenfläche.
Die Biegezuschlagsformel (BA):
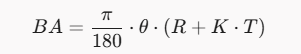
(Wobei θ = Winkel in Grad, R = Innenradius, T = verifizierte physikalische Dicke und K = Material-K-Faktor).
Die Realität der Biege-Deduktion (BD):
Die Abwicklungsmaße werden ermittelt, indem der Biegeabzug von der Summe der Flanschlängen abgezogen wird:
BD = 2 x (R + T) x tan(θ / 2) – BA
Jede Abweichung von 0,10 mm in der Rohmetalldicke beeinflusst die Werte für den Tangentenrücksprung und die Biegezugabe und führt zu einer Verschiebung der äußeren Flanschgrenzen.
Auswirkungen von Dickenabweichungen:
Wenn die Zeichnung 1,52 mm (16 Ga) ausweist, das ankommende Blech aber aufgrund der negativen Walztoleranz 1,40 mm dick ist, dann ergibt sich ein Fehler von etwa 0,15 mm pro Biegung im Flachzuschnitt.
Werkzeuge für Ingenieure:
Die korrekte Geometrie eines flachen Rohlings basiert auf einer empirisch verifizierten K-Faktor beim Blechbiegen, was in Kombination mit unserem standardisierten System eine Dimensionsdrift verhindert. Biegezugabe und K-Faktor-LeitfadenDie
Richtlinien zur Werkzeugauswahl und Rückfederungskompensation
Mit abnehmender Blechdicke (höhere Blechstärken wie 20 Ga, 22 Ga usw.) erhöht sich das R/T-Verhältnis und damit die elastische Rückfederung:
- Überbiegungsanforderung:
Um bei 18 ga 304 Edelstahl eine exakte Biegung von 90,0° zu erzielen, muss das Material um ca. 87,5° überbogen werden, um die Rückfederung von 2,5° auszugleichen. Bei federgehärtetem 301 Edelstahl oder vergütetem Aluminium beträgt die Überbiegung ca. 6,0°.
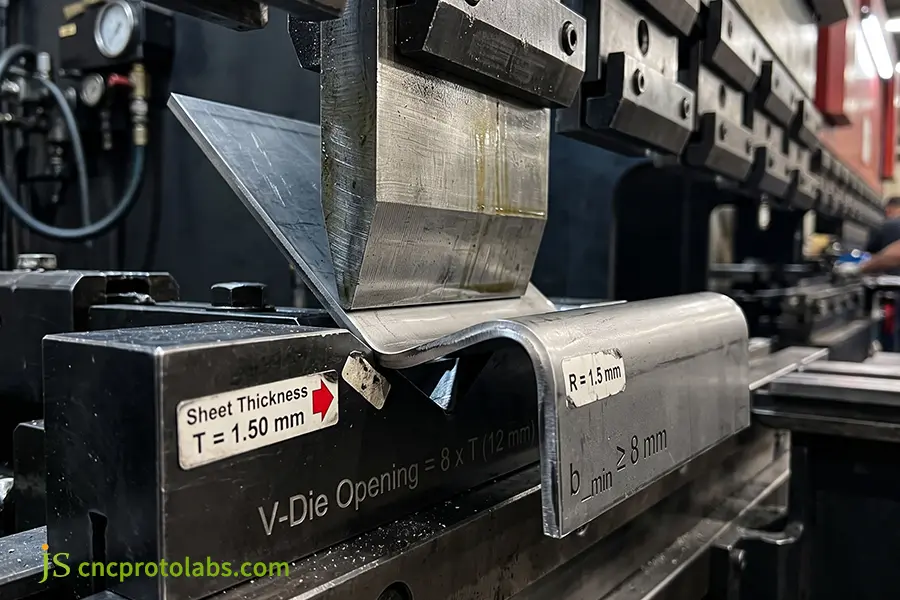
- V-Die-Auswahlregel:
Bei Blechdicken bis 3,0 mm (11 Ga und dünner) wählen Sie eine geringere V-Matrizenöffnung von 6 bis 8 x T. Bei dickeren Blechen als 3,0 mm verwenden Sie 8 bis 10 x T. Kleinere V-Matrizen (z. B. 4 x T) erhöhen den erforderlichen Pressdruck so weit, dass es zu Fressen und Stempelverschleiß kommt.
- Mindestflanschlänge (bmin):
Um ein Verrutschen des Blechs in die Matrizentasche zu verhindern, muss bmin folgende Bedingung erfüllen:
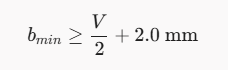
- Toleranzgarantie: Zuverlässige Roboterzellen-Setups erfordern die strikte Einhaltung von Standards. Biegetoleranzen für FormteileDarüber hinaus erfordert die Herstellung von Leichtbauchassis spezielle Verfahren für Rückfederung und Überbiegung bei dünnen BlechenDie
- Fehlervermeidung: Die Überprüfung von CAD-Modellen auf Blechtoleranzen behebt die vorgelagerten Ursachen von Biegefehler und Zeichnungsgenauigkeit bevor die Bediener die Werkzeuge laden.
Sind Sie sich nicht sicher, ob Ihre CAD-Biegezugaben für Walzblech korrekt sind? Lass deine Zeichnungen kostenlos begutachten von den Ingenieuren von JS Precision.
Wie kann man mithilfe einer Blechdickentabelle Schneid- und Umformverfahren vergleichen?
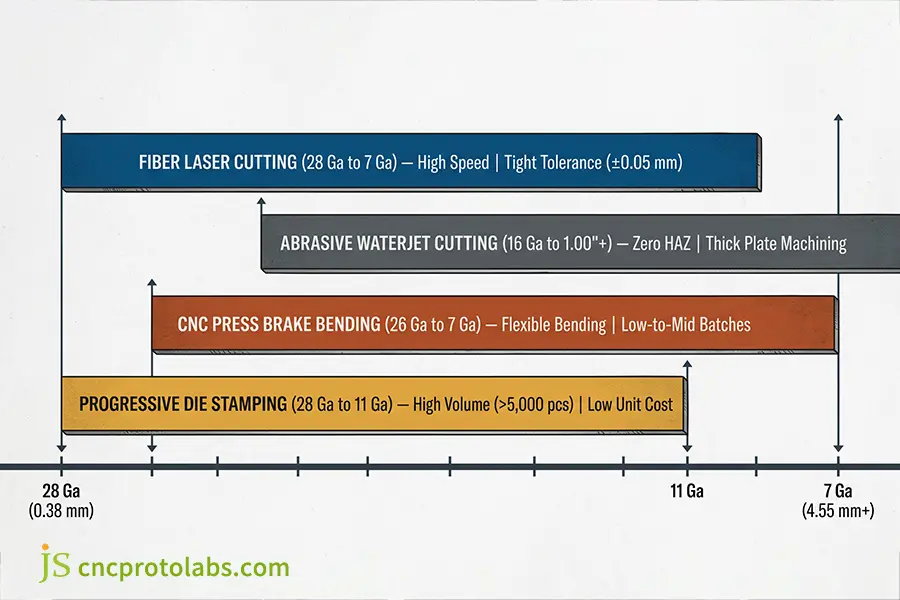
A Blechdickentabelle Der Fertigungsingenieur kann so je nach Materialstärke und Produktionsvolumen entscheiden, ob Laserschneiden, Wasserstrahlschneiden, Abkanten oder Stanzwerkzeuge zum Einsatz kommen. Dünnere Materialien von 24 bis 16 Ga bieten maximale Schnittgeschwindigkeit und Wirtschaftlichkeit durch Faserlaser-Profilierung oder Stanzwerkzeuge. Dickere Materialien ab 10 Ga (3,5 mm+), die anfällig für Wärmeverformungen sind, lassen sich hingegen effizient mit abrasivem Wasserstrahlschneiden bearbeiten.
Prozessfähigkeits- und Messgeräteauswahlmatrix
|
Verfahren |
Dickenfenster |
Typische Toleranzen |
Min Hole / Feature |
Wirtschaftliche Losgröße |
Kernpunkte der technischen Kompromisse |
|
Faserlaser |
28 Ga bis 7 Ga |
±0,05 mm bis ±0,12 mm |
D ≥ 1,0 x T |
1 bis 5.000 Einheiten |
Bei geringfügigen Wärmeeinflusszonen über 10 Ga ist N2 für saubere Kanten erforderlich. |
|
Wasserstrahl |
16 Ga bis 1,00"+ |
±0,08 mm bis ±0,20 mm |
D ≥ 1,5 x T |
1 bis 1.000 Einheiten |
Kaltverfahren ohne Wärmeeinflusszone, langsamer bei dünnen Blechen |
|
Pressbremse |
26 Ga bis 7 Ga |
±0,15 mm / ±0,5° |
Flansch ≥ (V/2) + 2 mm |
1 bis 2.500 Einheiten |
Flexible Einrichtung ohne Werkzeugaufwand, manuelle Zykluszeiten |
|
Stanzen |
28 Ga bis 11 Ga |
±0,02 mm bis ±0,08 mm |
D ≥ 1,0 x T |
Mehr als 5.000 Einheiten |
Hohe Vorlaufkosten für Werkzeuge, niedrigste Stückkosten |
Verfahrensauswahlrichtlinien nach Dicke
- Profilmesstechnik: Zerspanungsmechaniker, die Probleme mit der thermischen Konizität lösen, gleichen die Schnittgeschwindigkeiten mit den überprüften Werten ab. Toleranzen beim Laser- vs. WasserstrahlschneidenHochleistungsoptikköpfe erfordern hingegen spezifische Anpassungen für Laserschneiden von dünnen vs. dicken PlattenLaser werden zum Schneiden dünner Bleche (20 bis 16 Ga) mit Schnittgeschwindigkeiten von über 40 Metern pro Minute unter Stickstoffunterstützung eingesetzt. Bei Strukturblechen mit einer Dicke von über 6,0 mm wird die Umschmelzschicht mittels Abrasivwasserstrahl durchtrennt.
- Ermittlung der Gewinnschwelle: Das Produktionsvolumen bestimmt den wirtschaftlichen Gleichgewichtspunkt zwischen Biegen vs. Stanzen, während die anfänglichen Blanking-Kosten die Kapitalaufteilung zwischen Stanzen vs. LaserschneidenBei Bauteilen mit lokalisierten Merkmalen wie Lüftungsschlitzen, Prägungen und Tiefprägungen ermöglichen Kombinations-Stanz-/Lasermaschinen eine einzige Arbeitseinrichtung.
- Interne Kompetenzen von JS Precision: Von unserem Werk in Dongguan aus, das mit 30-kW-Faserlasern, CNC-Abkantpressen mit Echtzeit-Laserwinkelverfolgung und Hochgeschwindigkeits-Stanzpressen ausgestattet ist, halten wir Toleranzen bis zu ±0,05 mm bei kundenspezifischen Blechprototypen und Serienfertigungen ein.
Welche realen Grenzen beim Schneiden und Bearbeiten gibt es für die verschiedenen Blechstärken?
Die Bearbeitung unterschiedlicher Blechstärken erfordert die Abstimmung der Laserschneidparameter und der Toleranzen der Nachbearbeitung. Beispielsweise werden Edelstahlbleche der Stärken 304 und 316 oder Aluminiumbleche der Stärken 5052 und 6061 mit unterschiedlichen Fokussierhöhen geschnitten, um durch den Einsatz von Gasdruck eine gratfreie Oberfläche zu gewährleisten. Auch Oberflächenbehandlungen wie Pulverbeschichtungen spielen eine Rolle. 0,05 mm bis 0,12 mm pro Oberfläche und müssen bei der Berechnung der endgültigen Abmessungen der gebogenen Bauteile berücksichtigt werden.
Konstruktionsregeln für Präzisionsmerkmale beim Laserschneiden
- Mindestdurchmesser des Lochs: Der Lochdurchmesser muss mindestens der Materialstärke entsprechen (D ≥ 1,0 x T). Bei 3,0 mm (11 Ga) dickem Material führt ein Lochdurchmesser von 1,5 mm zu übermäßiger Wärmestauung, wodurch der Lochumfang abgetragen wird und eine konische Zylinderform zurückbleibt.
- Loch-Rand-Abstand: Um eine Verlängerung der Löcher während des Biegevorgangs zu vermeiden, ist ein Mindestabstand von 2,0 x T zwischen den Löchern und den Scherkanten sowie 3,0 x T zu den Biegetangenten einzuhalten. Falls Löcher in der Nähe der Biegung liegen müssen, ist mittels Laserschneiden ein Zwischenloch zwischen Loch und Biegetangente einzubringen.
- Eckentlastungsmaße: Bei 90°-Ecken sollten die Abmessungen der Entlastungskerben entweder gleich oder größer als die Dicke des Blechs sein (w ≥ T), damit sie über die Biegetangentenlinie hinausragen und ein Ausreißen der Ecke vermieden wird.
- Platzierung der Mikro-Tabs: Für dünne Bleche mit Profilen zwischen 24 ga und 18 ga sollten Mikro-Tabs (Breiten von 0,40 mm bis 0,60 mm) verwendet werden, wenn diese auf Laserbetten mit fliegender Optik geschnitten werden.
- DFM-Best Practices: Makellose Piercinggeometrie beginnt mit verifizierten Richtlinien für die Laserschneidkonstruktion die die Wärmeableitung an scharfen Konturecken berücksichtigen.
Schnittparameter für verschiedene Legierungen
- Edelstahl (304 vs. 316): Chemische Unterschiede bewirken, dass sich das Stickstoff-Hilfsgas anders verhält in Laserschneiden von Edelstahl 304 vs. 316 und hemmt die Bildung von Chromcarbid an den Schnittflächen. Stickstoff unter hohem Druck (20 bar) kühlt die flüssige Schnittfuge und bläst das flüssige Metall weg, bevor es oxidieren kann, wodurch eine schweißfertige Oberfläche entsteht.
- Aluminiumlegierungen (5052 vs. 6061): Um fettige Rückstände zu vermeiden, muss 6061-T6 zusammen mit der Optik in den Blechkern (-1/3 x T) eingebracht werden. Siehe unsere optischen Konfigurationen für Laserschneiden von Aluminium 5052 vs. 6061. 5052 Aluminium wird sauber geschnitten durch hohe Strahlbeschleunigung in Kombination mit einem kleinen Düsendurchmesser (1,2 mm bis 1,5 mm), um die Hilfsgasgeschwindigkeit zu erhöhen.
Oberflächenbeschichtungsaufbau und Passungstoleranzen
Wird die Dicke der Oberflächenbehandlung vernachlässigt, führt dies zu Verklemmungen beim Zusammenbau von Teilen. Maschinenbauingenieure berechnen den Maßaufbau anhand physikalischer Kennzahlen, die auf der Funktionsweise der Oberflächenbehandlung basieren, und überprüfen die Toleranzen vor der Beschichtung anhand von Standarddefinitionen. Was ist Oberflächenveredelung?:
- Pulverbeschichtung: Die Pulverbeschichtung erhöht die Stegdicke um 0,050 mm bis 0,120 mm (50 bis 120 μm) pro Seite. Bei U-förmigen Profilen erhöht sie die Gesamtdicke um 0,24 mm und verringert so das Gleitspiel. Innengewinde (PEM-Muttern und Gewindeprofile) müssen vor dem Beschichten mit Silikonstopfen geschützt werden.
- Verzinkung: Dies geschieht durch einen beidseitig aufgebrachten Schutzfilm von 0,005 mm bis 0,015 mm (5 bis 15 μm) Dicke, wodurch die engen Toleranzen von Befestigungselementen und Stiften erhalten bleiben. Die Chromatpassivierung, die klar, gelb oder schwarz sein kann, überzieht die poröse Zinkbeschichtung, ohne die Abmessungen zu verändern.
- Anodisieren (Typ II und Typ III): Die Schwefelsäureanodisierung Typ II erhöht die Schichtdicke um 0,010 mm bis 0,025 mm, während die Hartanodisierung Typ III eine Schichtdicke von 0,050 mm aufweist. Bei der Bearbeitung von Scharnierbolzen mit engen Toleranzen ist eine Vorbearbeitung zur Berücksichtigung der Maßtoleranzen erforderlich.
- Dimensionskontrolle: Störungen durch Lackierarbeiten an Halterungsbaugruppen werden durch 3D-CAD-Modellierung auf Basis der Oberflächeneffekt auf die Abmessungen des gebogenen TeilsDie
Wie löste JS Precision das Problem der Gehäuseblockierung durch die Korrektur von Blechdickentabellen?
JS Precision hat ein kritisches Problem mit blockierten Serverschrankgehäusen für einen europäischen Telekommunikations-OEM durch die Korrektur fehlerhafter Komponenten gelöst. Blechstärkentabelle Annahmen. Die Konstruktion des Kunden verwendete uneindeutige 14-Gauge-Angaben, die aufgrund von Fertigungstoleranzen von über ±0,22 mm Abweichungen unterlagen. JS Precision verwendete zertifizierte 2,00 mm dicker kaltgewalzter Stahl stattdessen mit einer strikten Toleranz von ±0,05 mm.
Das Problem: 14,8 % Montageausschuss bei 19-Zoll-Racks
Ein in Europa ansässiges Unternehmen, das Telekommunikationsgeräte herstellt, hatte große Probleme mit der Montage seiner 19-Zoll-Serverschränke mit hoher Dichte:
- Symptome: Bei 14,8 % der verschiebbaren Servergehäuse verklemmte sich die Schiene.
- Produktionsproblem: Die Produktionslinien mussten für 11 Wochen stillgelegt werden, um die Teile manuell zu feilen und zu schleifen.
- Originale 2D-Zeichnung: In den Zeichnungen wurden die Beschriftungen verwendet. "14 GA KALTGEWALZENER STAHL" mit einer Gesamttoleranz des Blocks von ±0,5 mm.
Ursachenanalyse mit JS Precision
Unser erfahrenes QA-Ingenieurteam hat das Designpaket des Kunden geprüft und die folgenden drei Hauptursachen ermittelt:
- Nicht übereinstimmender Materialstandard: Der Kunde hatte in seiner CAD-Konstruktion metrisches Blechmaterial mit einer Nenndicke von 2,00 mm verwendet, aber sein lokales Einkaufsteam hatte 14 Gauge MSG-Spulen mit einer Nenndicke von 1,90 mm (0,0747") bestellt.
- Dickentoleranzen im Walzwerk: Bei dem nach ASTM A568 normierten handelsüblichen Stahl waren Toleranzen von Dickenabweichungen von 1,75 mm und 2,05 mm zwischen verschiedenen Chargen zulässig.
- Toleranzketten beim Abkanten: Es gab 7 aufeinanderfolgende Luftbiegungen mit Änderungen der neutralen Achse, die zu einer kumulierten Abweichung der Kanalbreite von ±0,85 mm führten, was die gesamte Schienengleittoleranz von 0,30 mm bei weitem überstieg.
Die JS Precision Engineering Lösung
- Schritt 1: Einheitliche Metrik-Angabe: Wir haben die ungenaue Angabe „14 Gauge“ in der Zeichnung entfernt und das Bauteil als 2,00 mm (+0,00 / -0,05 mm) kaltgewalzten Stahl DC01 bezeichnet. Um eine gleichbleibende Blechdicke über alle eingehenden Chargen hinweg zu gewährleisten, wurden vorkalibrierte kaltgewalzte Stahlbleche verwendet.
- Schritt 2: Experimentelle Neudefinition des K-Faktors: Wir haben die genaue Streckgrenze des Blechs im Labor getestet und den K-Faktor neu definiert. da K = 0,42 Mithilfe präziser 12-mm-V-Matrizen und der Anpassung der Abmessungen der Flachrohlinge im CAD-Programm wurde durch Verschieben der Ausschnitte der Flachform um 0,28 mm die Ausrichtung der Befestigungslöcher nach der plastischen Verformung optimiert.
- Schritt 3: Laserwinkelkorrektur während des Prozesses: Wir haben die Produktion auf CNC-Abkantpressen mit Laserwinkelmessung umgestellt, die die Stößeltiefe automatisch korrigiert, um Biegungen von 90,0° ± 0,25° zu erzielen. Dieses Winkelverfolgungsverfahren gleicht geringfügige Unterschiede in der Streckgrenze der Bleche aus.
- Schritt 4: Pulverbeschichtungskompensation: Aufgrund der mattschwarzen Pulverbeschichtung haben wir die Abmessungen der Schiebelasche im flachen Laserrohling um 0,10 mm auf jeder Seite angepasst.
Quantifizierte Ergebnisse und langfristiger Wert
- Erstpassausbeute (FPY): Erhöht von 85,2 % bis 99,6 %, ohne dass Produktionsunterbrechungen oder manuelle Nachbearbeitungen erforderlich sind.
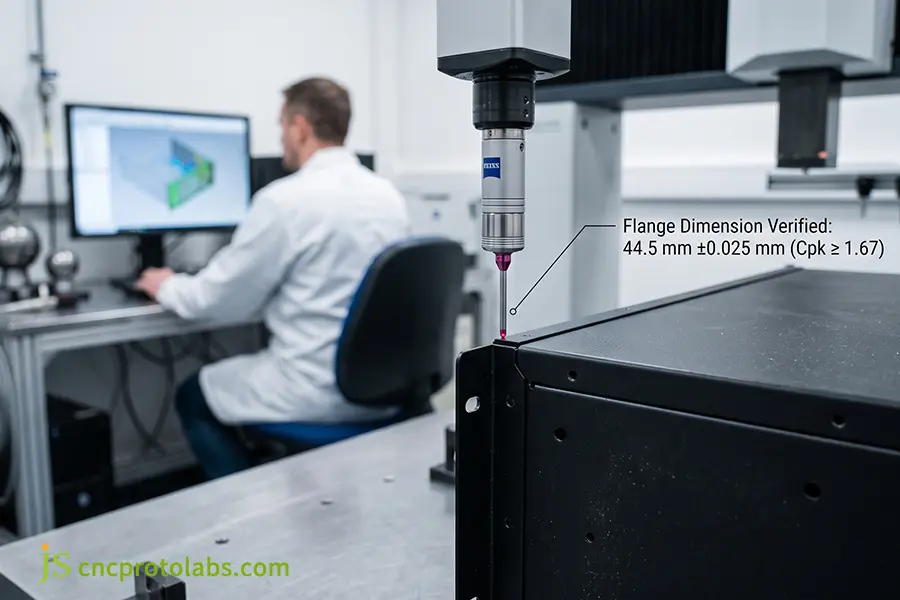
- Gleichmäßige Dicke: Die Toleranz wurde von einem breiten Spektrum von 0,30 mm auf einen engeren Bereich von ±0,025 mm reduziert, was zu einer hohen Prozessfähigkeit (Cpk ≥ 1,67) führte.
- Kosteneinsparungen: Der OEM verkürzte die Montagezykluszeiten um 22 % und sparte dadurch schätzungsweise 85.000 US-Dollar jährlich an Kosten für Gewährleistungsansprüche, Ausschuss und Nacharbeiten im Werk.
- Qualitätszertifizierungen: Alle gefertigten Chargen werden mit Materialprüfzeugnissen (MTC gemäß EN 10204 3.1) und vollständigen CMM-Prüfberichten aus unserem Zeiss-Labor geliefert.
(Datenquelle: JS Precision Internal Quality Engineering Case Report #JSP-2025-EN084, Project Telecom-Rack).
Abschluss
Die Verwendung der Blechdickentabelle gewährleistet präzise Geometrie, Vermeidung von Montagekollisionen und einen kosteneffizienten Beschaffungsprozess. Mit der Einführung metrischer Abmessungen in der Fertigung ist die Verknüpfung von Blechdicken mit Millimetertoleranzen ein gängiges Verfahren in technischen Zeichnungen. Eine hohe Produktionsausbeute basiert auf Präzision. Metallbiegedienstleistungen um Winkelrückfederungsfehler zu eliminieren, während enge Profile und Perforationen kalibrierte Laserschneiddienstleistungen für saubere, gratfreie Kanten.
Überprüfen Sie Ihre Blechkonstruktion und die Walztoleranzen durch Einreichen Ihrer CAD-Dateien und 2D-Zeichnungen Bei JS Precision erhalten Sie von unseren Ingenieuren innerhalb von 12 Stunden eine sofortige DFM-Prüfung und Preise direkt ab Werk. Fordern Sie jetzt ein unverbindliches Angebot inklusive Toleranzanalyse an oder sprechen Sie mit einem Blechspezialisten, um die Passgenauigkeit zu garantieren.

Häufig gestellte Fragen
Wie viel entspricht 16 Gauge in Millimetern und Zoll für verschiedene Metalle?
Gemäß gängiger Fertigungspraxis entspricht 16 Gauge 1,52 mm (0,0598 Zoll) bei Kohlenstoffstahl, 1,59 mm (0,0625 Zoll) bei Edelstahl und 1,29 mm (0,0508 Zoll) bei Aluminium. Da die Standarddicke je nach Materialdichte und Walzverfahren variiert, ist 16 Gauge bei verschiedenen Legierungen nie identisch. Konsultieren Sie daher bei der Produktentwicklung stets materialspezifische Umrechnungstabellen.
Wie kann man die Blechdicke in der Werkstatt genau messen?
Die Blechdicke lässt sich mit einem präzisen digitalen Außenmikrometer oder einem Ultraschall-Dickenmessgerät anstelle eines Messschiebers messen. Messen Sie stets mindestens 25 mm vom Rand des geschnittenen Blechs entfernt, um Messfehler durch Schergrate oder Laserschlacke zu vermeiden. Stellen Sie sicher, dass die Metalloberfläche vor der Messung sauber ist.
Entspricht die nominelle Messdicke der tatsächlich gelieferten Dicke?
Nein, gelieferte Bleche entsprechen aufgrund der in ASTM- und ISO-Normen festgelegten Walztoleranzen selten exakt der Nenndicke. Handelsübliche Bleche weisen zulässige positive und negative Toleranzen auf, typischerweise ±0,003 bis ±0,008 Zoll (±0,08 bis ±0,20 mm). Für hochpräzise Fertigungsprojekte mit engen Gleittoleranzen müssen die kundenspezifischen Toleranzbereiche für kaltgewalztes Blech explizit in den Fertigungszeichnungen angegeben werden.
Wie beeinflusst die Materialdicke die Qualität beim Laserschneiden und die Lieferzeiten?
Die Materialstärke beeinflusst maßgeblich die Laserschneidgeschwindigkeit, den Schnittwinkel und die Durchstoßzeit. Dünnere Materialien (16 bis 22 Ga) lassen sich schnell bearbeiten, und Stickstoff als Hilfsgas sorgt für eine saubere Schnittkante ohne Oxidbildung. Dickere Materialien (10 Ga und dünner) sollten langsamer, mit höherer Laserleistung und unter Verwendung von Sauerstoff als Hilfsgas bearbeitet werden, da sich sonst eine Oxidschicht bildet.
Warum ist verzinktes Blech dicker als normaler kaltgewalzter Stahl gleicher Stärke?
Verzinktes Blech ist deutlich dicker, da die Nenndickenangabe sowohl den Rohstahlkern als auch die beidseitigen Zinkschutzschichten umfasst. Beispielsweise misst ein 16-Gauge-verzinktes Blech etwa 1,61 mm (0,0635 Zoll), während unbeschichtetes, kaltgewalztes Stahlblech derselben Stärke gemäß ASTM A653 1,52 mm (0,0598 Zoll) misst.
Wie sollte die Blechdicke in den Angebotszeichnungen angegeben werden, um ein möglichst genaues Angebot zu erhalten?
Um ein präzises Fertigungsangebot zu gewährleisten, versehen Sie die Teilezeichnungen mit absoluten metrischen Maßen in Millimetern und den Toleranzgrenzen nach ISO 2768-m anstelle von generischen Materialstärkenangaben. Geben Sie beispielsweise „2,00 ±0,10 mm kaltgewalzter Stahl“ anstelle von „14 Ga“ an. Diese eindeutige Angabe vermeidet Interpretationsfehler beim Lieferanten, gewährleistet transparente Rohmaterialkosten und beschleunigt die Angebotserstellung.
Welche Blechstärken und -dicken kann JS Precision im eigenen Haus fertigen?
JS Precision fertigt kundenspezifische Blechkomponenten – von ultradünnen 0,3 mm (30 Gauge) Folien bis hin zu 6,0 mm (3 Gauge) starken Blechen – sowie Profile für dickere Bleche bis zu 25 mm Stärke. In unserem Werk in Dongguan, ausgestattet mit modernsten CNC-Stanzpressen, 30-kW-Faserlasern und hochpräzisen Abkantpressen, gewährleisten wir für unsere globalen Industriekunden strengste Toleranzen bis zu ±0,05 mm.
Wie lange dauert die Bearbeitung und wie läuft die Angebotserstellung für kundenspezifische Blechteile typischerweise ab?
JS Precision erstellt Ihnen innerhalb von 12 bis 24 Stunden nach Eingang Ihrer 3D-CAD-Modelle (STEP/IGES) und 2D-Zeichnungen eine umfassende DFM-Analyse und ein formelles Angebot. Prototypen aus schnell gefertigten Blechteilen werden in der Regel innerhalb von 3 bis 5 Werktagen versandt, während Kleinserien in 2 bis 3 Wochen fertiggestellt werden. Die vollständige Materialzertifizierung und die Dokumentation der CMM-Prüfung sind selbstverständlich.
Ressource

