日本語


2026年には、 最高のプラスチック試作品会社 カスタムパーツについては JS Precision、3ERP、Xometry、Fictiv、WayKen、LKPrototype、Evok Polymers、および ICOMoldこれらの企業は、工場所有とブローカーの利用、工程全体にわたる±0.01mmから±0.30mmの公差、1個から10,000個以上のバッチサイズといった特徴を備えています。提供するサービスには、CNC加工、3Dプリンティング、ウレタン鋳造、高速射出成形などがあります。
最適な選択は、単価、実際の樹脂強度、およびDFM(設計製造性)のスピードの観点からサプライヤーを選ぶことです。
プラスチック試作品サプライヤー上位8社の概要
高精度(公差±0.01~±0.05mm)のプラスチック試作品の場合、実際のエンジニアリングプラスチックでは、JS Precisionや3ERPのようなアジアの直接製造業者の方が、仲介業者を介さない即時見積もり業者よりも精度が高い。
| サプライヤー階層 | トップ8企業 | ビジネスモデル | 最適なバッチと許容範囲 |
| ダイレクト・アジャイル・ファクトリーズ | JS Precision、3ERP、WayKen、LKPrototype | 社内CNC加工、真空鋳造、アルミ金型、仲介手数料無料 | 1~2,000個以上、±0.01~±0.05mm(CNC加工)/±0.10mm(成形加工) |
| デジタルブローカープラットフォーム | Xometry、架空 | アウトソーシングされたショップネットワーク全体で、オンラインで即座に見積もりを取得できます。 | 1~500個、±0.05~±0.15mm(提携店によって異なります) |
| ノースアメリカン・モルダーズ | Evok Polymers、ICOMold | 国内試作成形およびブリッジ射出成形 | 500~10,000個以上、±0.08~±0.15 mm(ISO 20457、サイズおよび樹脂の種類による) |
最高のプラスチック試作品製作会社をどのように評価すればよいですか?
最適なプラスチック試作品会社を選ぶ際には、考慮すべき4つの難しい基準があります。 最適なプラスチック試作品製作会社を選ぶ: 公差(±0.01mm~±0.15mm)、工場での価格管理と仲介業者を使わない価格設定、エンジニアリング樹脂材料、およびDFMのスピード。熱可塑性材料の代わりに脆い3Dプリント光硬化性樹脂を使用して、機能するプラスチックプロトタイプを作成することは不可能です。
工場直販 vs. ブローカーネットワーク
これらのウェブサイトは効果的に見えるが、実際には、STEPファイルの価格を決定するアルゴリズムを用いて、正体不明のショップに注文を送信する仲介業者である。
- 隠れた仲介手数料: プラットフォーム側は価格に25%~45%の上乗せをしている。
- 遅いDFMループ: リブの厚さや内径が大きすぎることが判明した場合、DFM(製造性設計)のプロセスは、顧客から営業担当者を経て、謎の機械加工業者へとゆっくりと進んでいくことになる。
- 製造現場への直接アクセス: 100台以上の自社CNC工作機械を保有する直販工場は、エンジニアリングチームの機械加工技術者と直接連携できる。
ライフサイクル全体にわたるプロセス継続性
信頼できるベンダーは、プロジェクトの途中で再認定することなく、あらゆる量産段階で部品をサポートします。これは、あらゆる ラピッドプロトタイピング購入ガイド:
- 1~20台(エンジニアリングプロトタイプ): 適合性テスト用のプラスチック素材(デルリン、PEEK、ABS、PC)からのCNC加工、またはSLA/SLS加工。
- 15~80台(設計試作品): 装飾用ハウジング部品の成形には、マスターパターンとシリコン型を用いたウレタン鋳造が用いられます。
- 150~2,000台以上(試作橋梁の試運転): ゲート位置、ウェルドライン、収縮率を評価するための、アルミニウム(7075)または鋼(P20)製の高速成形金型。
5ピースのCNCアセンブリと300ピースのブリッジモールドを一緒に保管することで、基準面の完全性が確保され、これは、 ラピッドプロトタイピング企業の評価 米国およびアジアの主要拠点全体に展開。
必須の品質および公差に関する文書
発注書発行前に必要な3つの基本書類:
- CMM検査報告書: 穴の精度、圧入ピン、嵌合リップが図面の指示を満たしていることを証明する。
- 樹脂分析証明書(COA): 低品質の再生材ではなく、真のブランド名素材(SABIC Lexan、DuPont Delrin)であることを証明します。
- 明確な許容範囲の指示: 機械および金型部品の寸法がISO 2768-mに準拠していることを証明し、 ISO 20457 それぞれ基準を満たしています。
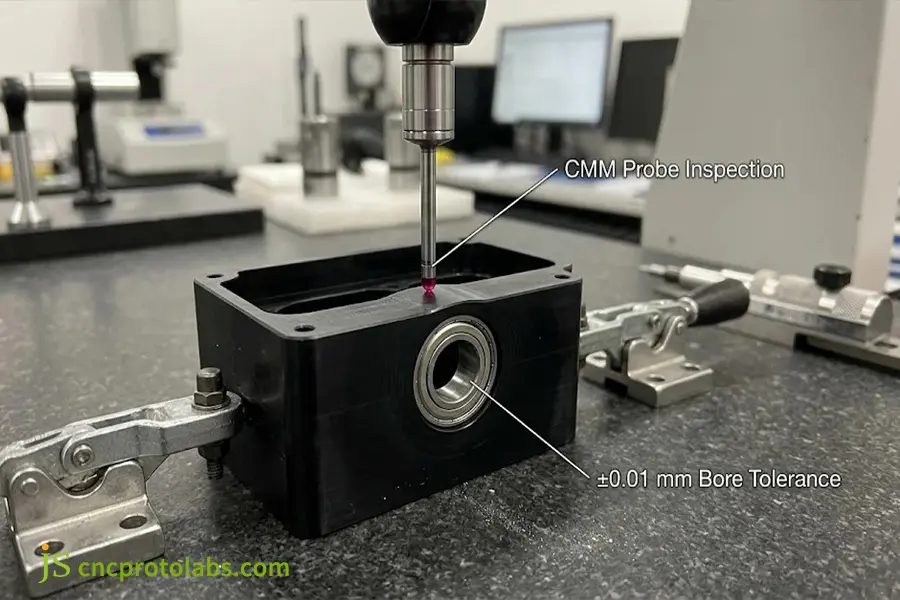
CMMプローブ検査により、CNC加工されたカスタムプラスチック試作品のベアリング穴の公差(±0.01mm)を検証する。
プラスチック試作品製造におけるトップ8企業の強みと限界とは?
トップ8 プラスチック試作品会社アジアの直接工場(JS Precision、3ERP、WayKen、LKPrototype)、グローバル見積もりプラットフォーム(Xometry、Fictiv)、北米のブリッジ成形業者(Evok Polymers、ICOMold)を含むカテゴリーがあります。オンラインポータルは単純な形状の即時見積もりを提供しますが、直接 プラスチック試作品メーカー 単価を30%~50%削減し、±0.01mmというより優れたCNC加工精度を実現します。
JSプレシジョン
JS Precisionは東莞に100台以上のCNCマシン、旋盤、CMMを備えた工場を持ち、北米でのサポートも受けています。JS Precisionは、以下の公差に対応できます。 ±0.01 mm - ±0.05 mm CNCプラスチック加工、真空鋳造、およびアルミニウムまたはP20金型の高速成形(1個から2000個以上)に対応。
- 最適な用途: 厳しい公差が求められる試作品製造、仲介手数料なし、そして直接的なDFMサービス。
- 制限: 複雑な部品については、オンラインでの即時注文はできません。見積もりには4~12時間の技術分析が必要です。
3ERP
3ERPは、多軸CNCフライス加工、ウレタン鋳造、およびフライス加工プラスチックと表面仕上げの±0.05mmの高速ツーリング機能を備えた中国の直接プロトタイプサービスです。 Ra 0.2 μm 蒸気研磨によって。
- 最適な用途: CNC加工フレームと真空鋳造カバーなど、複数の工程を1回の出荷でまとめて提供します。
- 既知の限界値: 複雑な部品や早期の予約については、手動での見積もりが必要です。
Xometry
3Dプリンティング(SLA、SLS、MJF、FDM)、CNC加工、射出成形に関して、10,000以上の提携施設からAIによる即時見積もりを取得できるオンラインサービス。
- 最適な用途: 迅速な予算見積もり、異なる種類の樹脂間の価格比較、および迅速な視覚化テスト。
- 既知の限界値: 外部企業を利用すると、注文ごとに許容範囲にばらつきが生じるほか、プラットフォームの手数料によって価格が上昇する。
ウェイケン
WayKenは中国南部を拠点とするプロトタイプ製作会社です。同社は、PMMAやPCなどの透明プラスチック材料の蒸気研磨、多軸CNC加工、高速アルミニウム金型製作を専門としています。
- 最適な用途: 光導管、光学レンズ、およびガラスと同等の高い光学的透明度が求められる化粧品カバー。
- 既知の限界値: 試作品や1万台以下の小規模生産向けに設計されています。
架空の
Fictivは、社内に品質管理エンジニアを擁する米国およびアジアの提携工場を承認しており、壁厚に関するDFMアラートや注文状況のリアルタイム更新情報を提供しています。
- 最適な用途: デジタル注文追跡、標準化された検査パッケージ、および管理された海外品質管理を必要とするグループ。
- 既知の限界値: 提携ショップの手数料は、50個から500個の数量の場合、工場直販価格よりも単価を25%~45%上昇させる。
LKプロトタイプ
LKPrototypeは、ポリウレタン真空鋳造、CNC加工、3Dプリンティング、ソフトツーリングを専門とするプロトタイプ製作会社で、シリコン型を使用して15個から80個の複製ユニットを製作します。
- 最適な用途: 高価な金属金型に投資する前に、15~80個の鋳造ウレタン製ハウジング(通常は20~60個)について人間工学的テストを実施する。
- 既知の限界値: 0.5mm未満の微細形状や、±0.01mmの公差を持つベアリング穴は、同社の主要な真空鋳造サービスの範囲外です。
ICOMold
ICOMoldは、米国プレス機での即時見積もりとブリッジ射出成形サービス、および500個から10,000個以上の部品に対応する海外金型製作サービスを提供するオンラインプラットフォームです。国内の成形業者と海外の工場を比較するチームは、しばしば以下の点を検討します。 射出成形サービスの代替案 金型の所有権と納期を明確にするため。
- 最適な用途: 生産目的で設計が実証済みの成形部品、およびブリッジツーリングを必要とするアルミニウム/鋼製金型。
- 既知の限界値: 3日間のCNC加工やスタンドアロンの3Dプリント向けには設計されていません。
エヴォックポリマーズ
Evok Polymersは、医療用エラストマーやツーショットオーバーモールディング向けの迅速な金型ソリューション、およびアメリカのタイムゾーンでのエンジニアリング樹脂の試験サービスを提供するアメリカの企業です。
- 最適な用途: 医療および航空宇宙産業のチームで、アメリカの時間帯での樹脂試験とリアルタイムのエンジニアリングサポートを必要とする場合。
- 既知の限界値: アジアの高速金型加工業者と比較すると金型コストが高すぎる上、1個から5個までのCNC加工に対応していない。
プラスチック試作サービスは、コスト、公差、および故障リスクの観点からどのように比較されるのでしょうか?
いつ プラスチック試作サービスの比較 単価、精度、強度において、CNC加工は1~50個の部品を成形する場合、固体エンジニアリングプラスチックにおいて最も厳しい公差(±0.01~±0.05 mm)を実現します。しかし、SLA/SLS 3Dプリンティングは落下時に破損しやすく、Z軸の積層痕があるため60℃を超える温度には耐えられません。高速射出成形は、1,500~4,500ドルのアルミニウム製金型費用が償却された後、80~150個の部品を成形して初めて費用対効果が向上します。
プラスチック試作方法の公差、コスト、および破損限界による比較
|
評価指標 |
3Dプリンティング(SLA / SLS / MJF) |
CNCプラスチック加工 |
ウレタン真空鋳造 |
高速射出成形(アルミニウム/P20) |
|
公差と仕上げ |
±0.15~±0.30 mm、層間線(Ra 3.2~6.3 μm) |
±0.01~±0.05 mm、平滑切断面(Ra 0.8~1.6 μm) |
±0.15~±0.25 mm(+0.15%収縮)、コピーマスター |
±0.08 ~ ±0.15 mm (ISO 20457)、SPI A1 ~ D3 仕上げ |
|
バッチとコスト(ドル) |
1~15個、1個あたり15~80ドル、金型費用0ドル |
1~50個、1個あたり40~250ドル、金型費用0ドル |
15~80個、1個あたり25~90ドル、合計300~800ドルのシリコンモールド |
150~2,000個以上、1個あたり1.50~6.00ドル、金型代1,500~4,500ドル |
|
リードタイムと樹脂 |
1~4日、光硬化性ポリマーまたは焼結PA12 |
3~7日、固体押出成形エンジニアリングプラスチック |
7~12日、2液性熱硬化性ポリウレタン(ABS/PC類似品) |
10~18日、実際の生産樹脂ペレット |
|
使用してはいけない場合 |
スナップフィットの疲労、流体シール、60℃を超える熱 |
深いブラインドアンダーカットまたは閉じた中空形状 |
30回以上のショットで動作(シリコンの膨張、±0.20mmのずれ) |
注文数80個未満(損益分岐点は通常80~150個) |
50個以下のベンチテストにはCNCプラスチック加工を使用してください。金型費用が回収され、成形ウェルドラインが検証された150個以上の場合は、高速アルミニウム射出成形を使用できます。
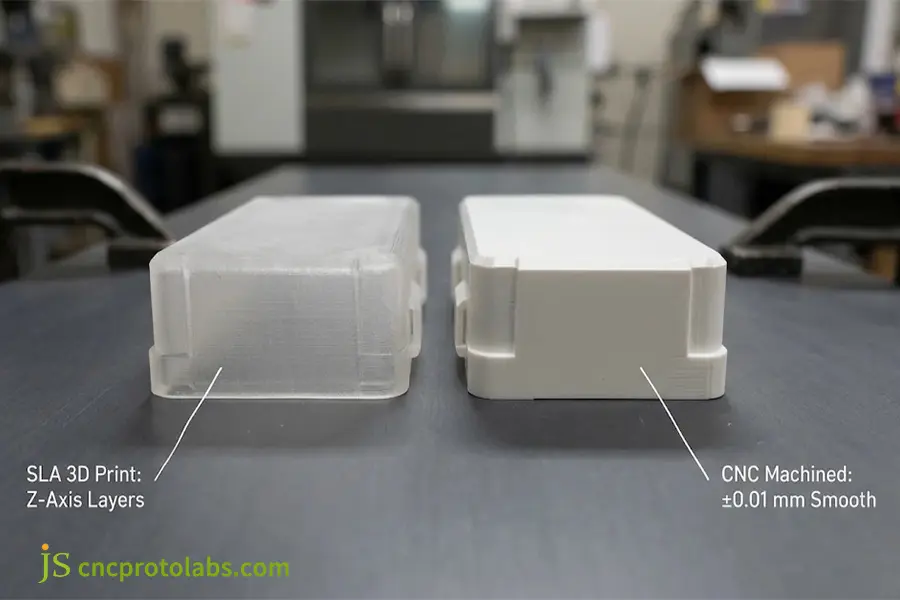
プラスチック試作サービスにおける表面仕上げの比較:SLA 3DプリントのZ軸層(左)と±0.01mmの平滑度を持つCNC加工プラスチック(右)。
プラスチック薄肉試作品が製造工程中に反ったり破損したりする理由
切削加工と樹脂印刷で1.0mmの薄肉モデルを製造できない理由は以下のとおりです。
- 内部応力による反り加工(CNC): 1回のパスで大きな切削を行うと、熱押出成形されたPOMとPA66は、壁厚がわずか1.0mmの場合、クランプを解除した後に0.15~0.40mmの反りが発生する。
- Z軸層の弱点(3Dプリンティング): によると ウォーラーズ・レポート2026ビルド軸に弱い層があるため、SLAスナップフィットは、ビルド軸の層間結合が弱いため、固体ABSの衝撃強度の約30%から50%で破損します。このため、チームは比較検討を行っています。 プロトタイプ作成における3DプリンティングとCNC加工の比較。
- 工具製造における損益分岐点: 80~150個の損益分岐点を超えて加工すると、より柔らかいアルミニウムの工具の方が部品あたりのコストが安くなるため、無駄な出費になります。 橋梁製造における高速射出成形と3Dプリンティングの比較 アルミニウム製金型は80~150個で元が取れることが明らかになった。 ラピッドプロトタイピングと従来型プロトタイピングの比較 生産現場を分析すると、7075アルミニウム製の金型(500~3,000ショット)が鋼鉄製の金型よりも優れている場合があることが明らかになった。
カスタムプラスチック試作品の製作を依頼するプラスチック試作品製作会社を選ぶには?
カスタムパーツ用のプラスチック試作品会社を選びましょう まず、バッチサイズ、公差、樹脂認証の3つの仕様を確定します。公差が±0.01~±0.05mmの部品が1~50個の場合は工場でのCNC加工、外装部品が20~100個の場合はウレタン鋳造、150個以上の場合はアルミニウムのラピッドモールディングを使用します。
4段階のエンジニアリング選定決定
- ステップ1:固定数量: 1~15個の部品はCNCまたは3Dプリント(金型費用0ドル)、15~80個の部品はCNCとウレタン鋳造の比較、そして150~2,000個以上の部品は高速アルミニウム7075またはP20金型による製造へと進みます。
- ステップ2:許容誤差の確認: 必要な公差が±0.01 mmから±0.05 mmの場合(ベアリングの穴、Oリング溝、レンズシートなど)、3Dプリントと真空鋳造を取り除き、部品をCNC加工工場に直接出荷します。 JS Precisionまたは3ERP。
- ステップ3:樹脂の仕様を確認する: UL94 V-0、30%ガラス繊維強化ナイロン(PA66-GF30)、またはオートクレーブ滅菌が必要な場合は、光硬化性樹脂は使用できません。それ以外の場合は、在庫またはペレット状で入手可能な承認済み材料のいずれかを選択してください。 試作品製造ガイド。
- ステップ4:サプライヤーレベルを選択する: シンプルなブラケットの見積もりを10分以内に迅速に入手するには、XometryまたはFictivを選択してください。複雑なファイルをアップロードしてコストを30~50%削減するには、 JS Precision、3ERP、またはWayKen また、DFM(設計製造性)の手動チェックも行い、1,000個以上の量産の場合は、ICOMoldまたはEvok Polymersを選択してください。
事例研究:医療機器筐体、不良な3Dプリントから120個のラピッドモールド部品へ
米国の医療機器メーカーは、壁厚1.2mm、スナップフィットラッチ、PCBボスを備えたUL94 V-0規格の難燃性PC/ABSハウジングを120個必要としていました。 ±0.03 mm 許容範囲。
- 問題: 最初の15回のSLA方式3Dプリントは散々な結果だった。落下試験で4つのスナップフィット部品がZ軸方向の層で折れ、内部温度が65℃に達したため樹脂が歪んでしまった。従来の米国製鋼製製造装置の見積もり価格は18,500ドルで、納期は6週間だった。
- DFMソリューション: 8時間以内に、 JSプレシジョン STEPファイルを調べた結果、リブ幅1.0mmに対し肉厚1.2mmのシンクに問題があることが判明した。リブ幅を0.6mm(肉厚比50%)に変更し、抜き勾配を1.5度追加したところ、7075アルミニウム製の金型が完成した。
- 製造現場での成果: T1部品は9日間で、PC/ABS製ハウジング120個すべてを12日間で納品しました。CMMによる検査でPCBボス寸法は±0.025mmの精度を維持し、SABIC Cycoloy純正材料を使用した場合、米国で見積もられた鋼製金型コストと比較して42%のコスト削減を実現しました。
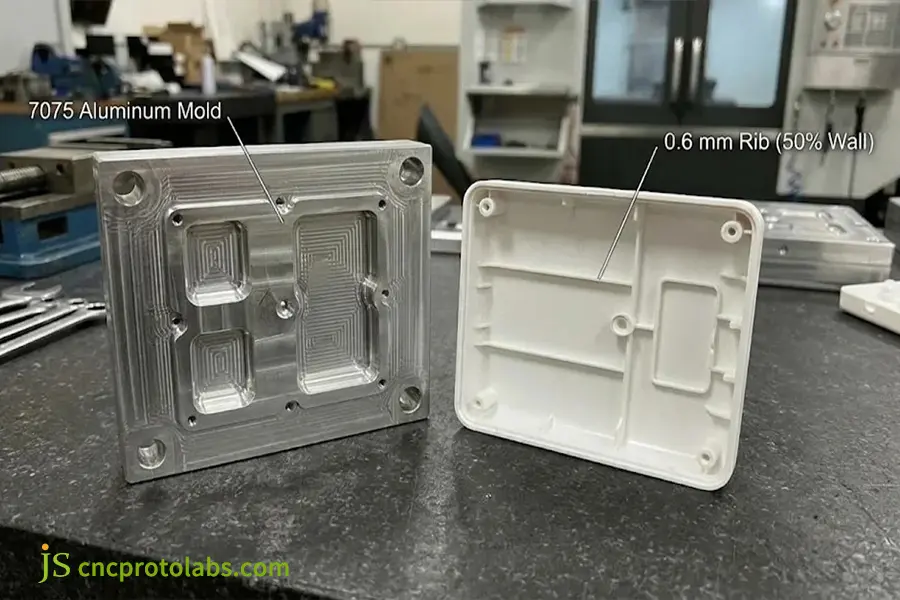
7075アルミニウム製の高速射出成形金型を使用し、ヒケを防ぐために0.6mmのリブ(肉厚比50%)を設けたPC/ABS樹脂製の医療用ハウジングを成形しました。
よくある質問
2026年におけるカスタムプラスチック試作品の部品単価はいくらですか?
3Dプリント部品の価格は、1個あたり15ドルから80ドル(金型費用は0ドル)です。CNC加工は、1個あたり40ドルから250ドルです。ウレタン鋳造の価格は、20個から50個の生産で平均25ドルから90ドルです。高速アルミ金型射出成形の費用は、金型費用が1,500ドルから4,500ドル、1ショットあたり1.50ドルから6.00ドルです。
100個から1,000個の少量生産に最適なプラスチック試作品製作会社はどれですか?
最も適切な企業は、迅速な金型製作が可能な直接工場です。 JS Precision、3ERP、WayKen7075アルミニウム製の金型は、納品までに約10~15日かかり、CNC加工に比べて単位コストを60~75%削減できるほか、熱可塑性樹脂の製造にも使用されます。
3Dプリントされたプラスチック製の試作品は、射出成形部品の強度に匹敵できるのか?
いいえ。SLAフォトポリマーはABSの30~50%程度の衝撃強度しかなく、Z軸方向の層に沿って破損します。一方、焼結PA12はより多孔質です。衝撃・圧力・スナップフィット試験には、既製品およびラピッド射出成形プロトタイプを使用する必要があります。
知的財産権のリスクなしに、中国でプラスチック試作品のサプライヤーを選定するにはどうすればよいですか?
中国の法律に準拠した二言語版のNNN契約書に署名し、欧米向けのNDAだけでは不十分です。仲介業者が関与していないことを確認するため、会社が営業許可証とISO 9001認証を取得していることを確認し、STEPファイルから不要なアセンブリデータを除外してください。
プラスチック試作品メーカーは、現実的にどの程度の公差を維持できるのだろうか?
精密CNC加工の公差範囲は ±0.01 mm~±0.05 mm 重要な寸法については、±0.02 mm~±0.10 mmの公差が全体的に適用されます。ラピッド射出成形は、ISO 20457規格および±0.08 mm~±0.15 mmの公差を満たしていますが、PPの収縮率が大きいため(1.5%~2.5%)、より広い公差範囲が必要となります。
試作品の製作において、CNC加工から高速射出成形に切り替えるべきタイミングはいつですか?
CNC加工の総コストが金型と部品成形の総コストを上回る場合は、成形に切り替えてください。CNC加工の筐体の総コスト95ドルと、金型コスト2,800ドル、1ショットあたりのコスト4ドルを比較すると、損益分岐点はおよそ31個(セットアップと歩留まりを除く)ですが、実際にはほとんどの工場で80~150個の部品を見積もっています。
結論
選択 トップクラスのプラスチック試作品メーカー 要は、バッチサイズ、公差(±0.01mmの精度が求められる嵌合と、±0.15mmの公差での目視検査)、樹脂特性を適切な工場タイプと同期させることです。ウェブベースの見積もりシステムは、迅速かつ簡単な部品生産に最適です。一方、精密工場は仲介手数料を不要にし、一点ものからブリッジング成形まで対応します。
3D CADモデルは用意されていますか? STEPファイルまたはIGESファイルをJS Precisionのエンジニアにアップロードしてください。 24時間以内に無料のDFM分析と複数工程のコスト見積もりをご提供いたします。
編集者注: サプライヤーの評価は、2026年の仕様、許容誤差、およびコスト構造に基づいて行われます。見積もりと納期は、形状と使用する樹脂によって変動します。