 Español



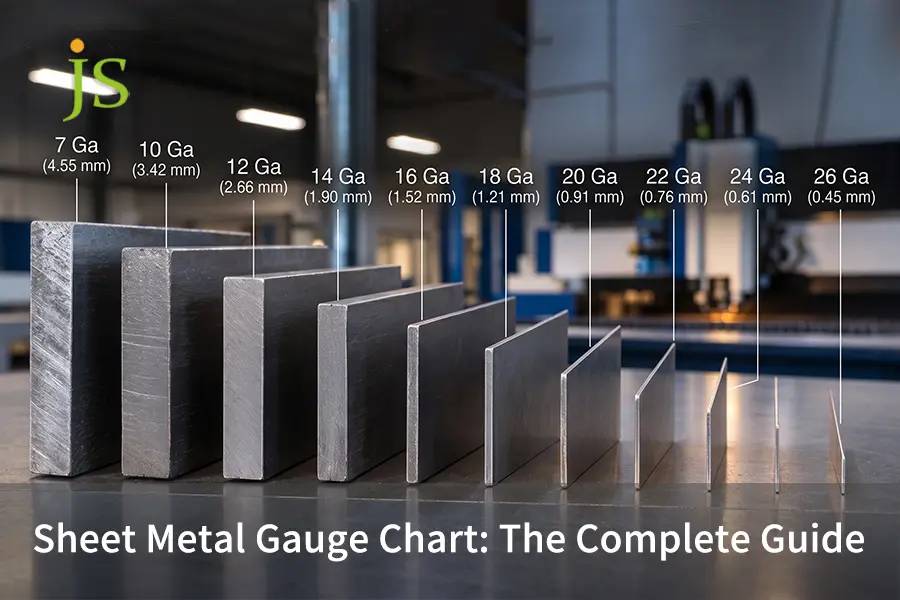

Tabla de calibres de chapa metálica Es una herramienta que transforma valores de calibración no lineales en mediciones lineales del espesor de láminas de acero al carbono, acero inoxidable, aluminio y acero galvanizado.
El sistema de medición de chapa metálica es inverso:
Los números más bajos indican un material más grueso. El mismo número de calibre no significa el mismo espesor en todas las aleaciones, ya que el acero utiliza el Calibre estándar del fabricante (MSG), que se basa en el peso, mientras que el aluminio utiliza el Brown & Sharpe (B&S) escala geométrica. Como resultado, una lámina de acero de calibre 16 (1,52 mm) es notablemente más gruesa que una lámina de aluminio de calibre 16 (1,29 mm).
La calidad y el rendimiento en la fabricación actual exigen la conversión de los números de calibre anticuados a dimensiones decimales que cumplan con las tolerancias de laminación ASTM establecidas. Este paso crítico evita daños en las herramientas de la prensa plegadora, garantiza las tolerancias de doblado correctas y promueve ensamblajes sin errores. Al pasar del modelado CAD a la producción, se verifica servicios de fabricación de chapa metálica Traducir planos de calibre ambiguos en componentes repetibles y de alto rendimiento.
Conclusiones clave de ingeniería: Resumen rápido de la conversión de indicadores
Conclusión técnica directa: El calibre de chapa metálica no es una unidad de medida de longitud de aplicación universal. Una chapa de acero al carbono de calibre 16 (1,52 mm de espesor) es 17,8% más grueso que una lámina de aluminio de calibre 16 (1,29 mm de espesor). Es fundamental que los planos especifiquen el espesor con decimales exactos en milímetros y los valores de tolerancia ASTM/ISO.
|
Aleación de material |
Norma rectora |
Espesor de 16 Ga (nominal) |
Banda de tolerancia ASTM |
Curvatura interior mínima (Rmin) |
V-Die recomendado |
|
Acero laminado en frío |
MSG (ASTM A1008) |
0,0598" / 1,52 mm |
±0,005" (±0,13 mm) |
1,0 x T (1,50 mm) |
6 a 8 x T |
|
Acero inoxidable (304) |
USS (ASTM A240) |
0,0625" / 1,59 mm |
±0,005" (±0,13 mm) |
1,5 x T (2,50 mm) |
8 x T |
|
Aluminio (5052-H32) |
B&S (ASTM B209) |
0,0508" / 1,29 mm |
±0,003" (±0,08 mm) |
1,5 x T (2,00 mm) |
6 x T |
|
Acero galvanizado |
ASTM A653 Tipo B |
0,0635" / 1,61 mm |
±0,006" (±0,15 mm) |
1,0 x T (1,60 mm) |
6 a 8 x T |
Fuente de datos: Compilado a partir de las especificaciones estándar ASTM A568, A480, A653, A240, A1008 y B209.
¿Necesita una verificación de tolerancia certificada para su lista de materiales? Obtenga una cotización DFM y una auditoría de tolerancias al instante. de JS Precision en un plazo de 12 horas.
¿Por qué los números de calibre de la chapa metálica están al revés y dependen del material?
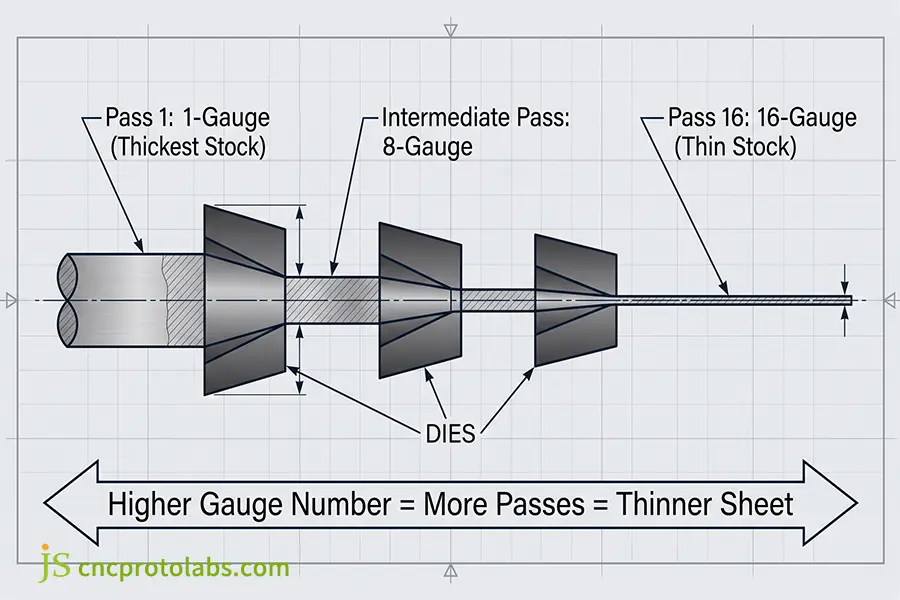
Los números de calibre están invertidos porque se derivaron de las operaciones de trefilado y laminado en las primeras fundiciones británicas. El número de calibre se asignaba según la cantidad de matrices de trefilado secuenciales por las que pasaba el lingote. Cada etapa de reducción hacía que la lámina fuera más delgada, por lo que cuanto mayor era el número de calibre, menor era el espesor físico, independientemente de las normas metalúrgicas.
El origen mecánico de la numeración inversa
Conocer la historia de la fabricación industrial de metales ayuda a comprender el motivo de la numeración inversa:
- Primera pasada de reducción: El lingote de metal, al pasar una vez por la matriz, se convertía en una barra de calibre 1.
- Pasos de procesamiento subsiguientes: El paso posterior de este material a través de otros quince troqueles cada vez más ajustados dio como resultado: Culatas de calibre 16, lo que da como resultado una sección transversal muy delgada.
- Acumulación de endurecimiento por trabajo: Cada pasada de trefilado progresivo indujo deformación plástica, aumentando el límite elástico del material y disminuyendo la elongación dúctil. Se realizó un recocido para prevenir la fractura frágil por tracción entre ciertas pasadas de procesamiento.
- Paralelismos en el uso de herramientas modernas: Los troqueles progresivos modernos son equivalentes a este proceso, donde los estándares de herramientas son los descritos en nuestra especificación guía de estampado de metales.
- Normalización metrológica: Registros históricos de Instituto Nacional de Estándares y Tecnología (NIST) Demuestran que los antiguos números enteros de calibre se basaban en el número de pasadas realizadas en el procesamiento, no en la distancia recorrida, razón por la cual los ingenieros actuales los están convirtiendo a unidades métricas.
Cómo las constantes de densidad crearon estándares separados
En las normas anteriores, la base era el peso por pulgada cuadrada en lugar de un espesor lineal constante:
- Calibre estándar del fabricante (MSG): Formulado para adaptarse al acero al carbono teniendo en cuenta la densidad del hierro forjado como 480 lb/pie cúbico (7688 kg/m³) y fijando el acero de 1 pulgada a 41,82 lb/pie cuadrado. Cada calibre subsiguiente es, por lo tanto, un porcentaje de ese peso base.
- Estándar de los Estados Unidos (USS): Promulgada por el Congreso de los Estados Unidos en 1893 con fines fiscales sobre las planchas de hierro y acero, según una densidad de plancha supuesta de 489,6 libras por pie cúbico (7.842 kg/m³), que era algo diferente del otro estándar. Los productores de acero inoxidable adoptaron posteriormente el USS, lo que hizo que las placas de acero inoxidable fueran algo más gruesas que las de acero al carbono.
- Escala Brown & Sharpe (B&S): Este calibre está especialmente diseñado para metales no ferrosos como el aluminio, el latón y el cobre, utilizando una progresión geométrica y no el peso del metal. Los dos alambres fijos utilizados para establecer la escala fueron el calibre 0000, que equivalía a 0,4600 pulgadas, y el calibre 36, que equivalía a 0,0050 pulgadas.
- Diferencia física: Dado que el aluminio es aproximadamente un tercio de la densidad del aceroEl mismo peso superficial equivale a dimensiones físicas completamente diferentes.
- Comprensión del proceso: El dominio de estos estándares metalúrgicos divergentes constituye la base técnica de ¿Qué es la fabricación de chapa metálica? en la fabricación por contrato a medida.
¿Cómo es la tabla de calibres estándar para chapa metálica con sus tolerancias?
A Tabla de calibres de chapa metálica Establece la relación matemática entre los números de calibre estándar y la dimensión medida del espesor en pulgadas y milímetros dentro de estrictas tolerancias de laminación. Estos números de calibre están estandarizados según ASTM A480 para acero inoxidable y ASTM A568 para acero al carbono laminado en frío, y las tolerancias de espesor de chapa metálica permitidas generalmente se encuentran entre ±0,004" (±0,10 mm) para calibres delgados a ±0,010" (±0,25 mm) para placas estructurales gruesas.
Cuando los ingenieros consultan un estándar Tabla de conversión de calibre a espesorLos ingenieros deben tener en cuenta las tolerancias prácticas en el proceso de fabricación, en lugar de las dimensiones nominales.
Tabla de espesores y tolerancias de chapas de acero al carbono (norma MSG)
La chapa de acero al carbono laminada en frío cumple con las normas de laminación Manufacturers' Standard Gauge (MSG) y ASTM A568/A1008.
|
Calibre (Ga) |
Pulgadas decimales |
Métrico (mm) |
Rango ASTM A568 |
Casos de uso mecánicos principales |
|
7 Ga |
0,1793" |
4,55 mm |
4,32 mm a 4,78 mm |
Placas base estructurales, bastidores de maquinaria industrial |
|
8 Ga |
0,1644" |
4,18 mm |
3,96 mm a 4,40 mm |
Soportes para maquinaria pesada, estructuras de cabina para movimiento de tierras |
|
10 Ga |
0,1345" |
3,42 mm |
3,22 mm a 3,62 mm |
Soportes de chasis pesados, soportes de transporte |
|
11 Ga |
0,1196" |
3,04 mm |
2,86 mm a 3,22 mm |
Placas de montaje pesadas, gabinetes para equipos |
|
12 Ga |
0,1046" |
2,66 mm |
2,48 mm a 2,84 mm |
Estructuras portantes, estanterías de alta resistencia |
|
13 Ga |
0,0897" |
2,28 mm |
2,12 mm a 2,44 mm |
Accesorios para manipulación de materiales, paredes laterales de remolques |
|
14 Ga |
0,0747" |
1,90 mm |
1,75 mm a 2,05 mm |
Bastidores electrónicos pesados, soportes para carrocerías de vehículos |
|
16 Ga |
0,0598" |
1,52 mm |
1,39 mm a 1,65 mm |
Cajas eléctricas, armarios de control |
|
18 Ga |
0,0478" |
1,21 mm |
1,08 mm a 1,34 mm |
Estructuras interiores de automóviles, cubiertas de equipos |
|
20 Ga |
0,0359" |
0,91 mm |
0,81 mm a 1,01 mm |
Conductos de climatización estándar, carcasas para electrodomésticos pequeños |
|
22 Ga |
0,0299" |
0,76 mm |
0,68 mm a 0,84 mm |
Remates arquitectónicos, luminarias |
|
24 Ga |
0,0239" |
0,61 mm |
0,53 mm a 0,69 mm |
Pequeños aparatos electrónicos de consumo, conductos de luz |
|
26 Ga |
0,0179" |
0,45 mm |
0,39 mm a 0,51 mm |
Revestimientos acústicos perforados, deflectores acústicos ligeros |
|
28 Ga |
0,0149" |
0,38 mm |
0,32 mm a 0,44 mm |
Disipadores de calor de alta densidad, envolturas aislantes. |
Fuente de datos: Especificaciones estándar ASTM A568/A568M para chapa de acero laminada en frío.
Tabla de espesores y tolerancias de láminas de acero inoxidable (norma USS)
acero inoxidable austeníticoLas anguilas (grados 304 y 316) cumplen con la norma de los Estados Unidos. Escala (USS) según ASTM A240 y ASTM A480.
|
Calibre (Ga) |
Pulgadas decimales |
Métrico (mm) |
Gama ASTM A480 |
Casos de uso mecánicos principales |
|
8 Ga |
0,1719" |
4,37 mm |
4,14 mm a 4,60 mm |
Recipientes para autoclaves comerciales, filtros de aguas residuales |
|
10 Ga |
0,1350" |
3,43 mm |
3,23 mm a 3,63 mm |
Cubas para procesamiento de alimentos, recipientes a presión para productos químicos |
|
11 Ga |
0,1200" |
3,05 mm |
2,87 mm a 3,23 mm |
Lavavajillas industriales, cubiertas corrosivas de bombas |
|
12 Ga |
0,1094" |
2,78 mm |
2,60 mm a 2,96 mm |
Herrajes para cubiertas marinas, marcos para equipos sanitarios |
|
13 Ga |
0,0938" |
2,38 mm |
2,22 mm a 2,54 mm |
Rampas para líneas de embotellado, rieles guía para transportadores |
|
14 Ga |
0,0781" |
1,98 mm |
1,83 mm a 2,13 mm |
Mesas de trabajo para cocinas comerciales, chasis de laboratorio |
|
16 Ga |
0,0625" |
1,59 mm |
1,46 mm a 1,72 mm |
Cajas para equipos médicos, estuches farmacéuticos |
|
18 Ga |
0,0500" |
1,27 mm |
1,14 mm a 1,40 mm |
Revestimiento arquitectónico, vitrinas para exhibición de productos alimenticios |
|
20 Ga |
0,0375" |
0,95 mm |
0,85 mm a 1,05 mm |
Paneles de techo para salas blancas, cubiertas interiores para instrumentos |
|
22 Ga |
0,0313" |
0,80 mm |
0,72 mm a 0,88 mm |
Molduras decorativas para paredes, protectores contra salpicaduras de productos químicos |
|
24 Ga |
0,0250" |
0,64 mm |
0,56 mm a 0,72 mm |
Cubiertas para instrumentos de precisión, carenados de escape |
|
26 Ga |
0,0188" |
0,48 mm |
0,42 mm a 0,54 mm |
Tapones para reactivos de laboratorio, protectores para sensores químicos |
|
28 Ga |
0,0156" |
0,40 mm |
0,35 mm a 0,45 mm |
Aletas de intercambiador de calor, calces de alta temperatura |
Fuente de datos: Requisitos de la norma ASTM A480/A480M para acero inoxidable laminado plano.
Tabla de espesores y tolerancias de chapa de acero galvanizado (recubierta de zinc)
El acero galvanizado incorpora recubrimientos protectores de zinc en ambas caras, con un espesor ligeramente mayor que el del acero laminado en frío sin recubrimiento, según la norma ASTM A653.
|
Calibre (Ga) |
Pulgadas decimales |
Métrico (mm) |
Gama ASTM A653 |
Casos de uso mecánicos principales |
|
8 Ga |
0,1681" |
4,27 mm |
4,07 mm a 4,47 mm |
Soportes de tierra para subestaciones, placas de alcantarillado pesadas |
|
10 Ga |
0,1382" |
3,51 mm |
3,31 mm a 3,71 mm |
Armarios de servicio pesados, bases de transformadores |
|
11 Ga |
0,1233" |
3,13 mm |
2,95 mm a 3,31 mm |
Tubos de torsión para paneles solares, bastidores para equipos exteriores |
|
12 Ga |
0,1084" |
2,75 mm |
2,57 mm a 2,93 mm |
Soportes para carreteras pesadas, rieles de montaje para paneles solares |
|
13 Ga |
0,0934" |
2,37 mm |
2,21 mm a 2,53 mm |
Carcasas de ventiladores industriales, silos de grano agrícolas |
|
14 Ga |
0,0785" |
1,99 mm |
1,84 mm a 2,14 mm |
Cajas de conexiones industriales, marcos para sistemas HVAC exteriores |
|
16 Ga |
0,0635" |
1,61 mm |
1,48 mm a 1,74 mm |
Cajas de telecomunicaciones para exteriores |
|
18 Ga |
0,0516" |
1,31 mm |
1,18 mm a 1,44 mm |
Paneles para puertas de garaje comerciales, bandejas portacables |
|
20 Ga |
0,0396" |
1,01 mm |
0,91 mm a 1,11 mm |
Conductos de climatización en espiral, bordes de goteo para techos |
|
22 Ga |
0,0336" |
0,85 mm |
0,77 mm a 0,93 mm |
Techos metálicos comerciales, paneles de remate |
|
24 Ga |
0,0276" |
0,70 mm |
0,62 mm a 0,78 mm |
Conductos comerciales estándar, iluminación intermitente |
|
26 Ga |
0,0217" |
0,55 mm |
0,49 mm a 0,61 mm |
Revestimiento metálico para edificios, bajantes residenciales |
|
28 Ga |
0,0187" |
0,47 mm |
0,41 mm a 0,53 mm |
Accesorios de tubería en espiral, revestimientos ligeros para chimeneas |
Costos y estándares de medición para talleres
La chapa metálica en bruto se adquiere por peso volumétrico, pero los componentes se fabrican según sus dimensiones lineales:
- La tendencia de molinos del lado ligero: En las acerías, las chapas se laminan hasta el límite inferior de la tolerancia ASTM para ahorrar materia prima. En lugar de laminar una chapa de 1,52 mm (calibre 16), una chapa de 1,42 mm reduce los costes de producción, pero disminuye la capacidad de carga mecánica en un 16,5 %.
- Laminado en frío frente a laminado en caliente decapado y aceitado (HRPO): Las bobinas de acero al carbono laminadas en frío presentan un espesor uniforme a lo largo de todo su ancho. Las bobinas laminadas en caliente tienen una curvatura entre 0,05 mm y 0,15 mm mayor en el centro que en las zonas exteriores. Las piezas situadas cerca del borde de la bobina tendrán deducciones por curvatura diferentes a las piezas cortadas del centro.
- Propagación de costos: Los algoritmos de cotización calculan dinámicamente la exposición financiera en función de cómo los errores en el grosor del calibre afectan el precio de la pieza, lo que permite a los tasadores detectar los desperdicios de material antes del proceso de corte.
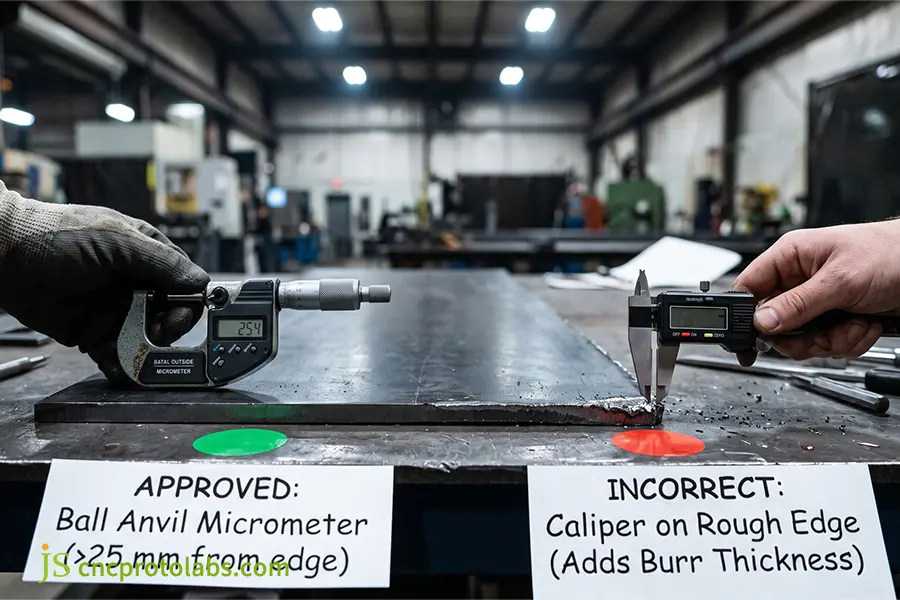
- La trampa del calibrador: Las mediciones tomadas en los bordes de las láminas con calibradores de dial proporcionan valores incorrectos, ya que el resultado del corte y el corte láser crea rebabas en los bordes, lo que hace que el espesor parezca aumentar en 0,08 mm a 0,15 mm.
- Aprobado por metrología: Los gerentes de calidad cambian el calibre de la chapa metálica a mm y utilizan micrómetros de bola externos a 25 mm de los bordes cortados para medir el material. Utilizan una medición real en lugar de una calibrada. Tabla de radios de curvatura de chapa metálica para inferir la forma de la herramienta de la prensa plegadora.
¿Por qué la tabla de calibres de láminas de aluminio difiere fundamentalmente de la del acero?
Un Tabla de calibres de láminas de aluminio Se diferencia de las escalas de acero porque las definiciones de espesor nominal reflejan diferentes estándares metalúrgicos: el acero al carbono de calibre 16 tiene un espesor de 0,0598" (1,52 mm), mientras que el aluminio de calibre 16 tiene un espesor de 0,0508" (1,29 mm). Esto representa una diferencia significativa del 15%. La escala geométrica B&S, a diferencia del calibre estándar de los fabricantes de la industria siderúrgica, se utiliza para las láminas de aluminio.
Tabla de espesores y tolerancias de láminas de aluminio (escala B&S / AWG)
Las aleaciones de aluminio forjado (como la 5052-H32 y la 6061-T6) siguen la escala Brown & Sharpe (B&S) estandarizada según la norma ASTM B209.
|
Calibre (Ga) |
Pulgadas decimales |
Métrico (mm) |
Rango ASTM B209 |
Casos de uso estructurales principales |
|
6 Ga |
0,1620" |
4,11 mm |
3,96 mm a 4,26 mm |
Costillas estructurales marinas, soportes para transporte ferroviario pesado |
|
7 Ga |
0,1443" |
3,67 mm |
3,53 mm a 3,81 mm |
Recipientes a presión pesados, pisos de vehículos comerciales |
|
8 Ga |
0,1285" |
3,26 mm |
3,13 mm a 3,39 mm |
Cascos estructurales marinos pesados, blindaje para vehículos |
|
10 Ga |
0,1019" |
2,59 mm |
2,46 mm a 2,72 mm |
Carcasas para baterías de vehículos eléctricos, soportes de montaje estructurales |
|
11 Ga |
0,0907" |
2,31 mm |
2,21 mm a 2,41 mm |
Soportes de subchasis para automóviles, intercambiadores de calor |
|
12 Ga |
0,0808" |
2,05 mm |
1,95 mm a 2,15 mm |
Chasis de aviónica aeroespacial, tanques de combustible soldados |
|
13 Ga |
0,0720" |
1,83 mm |
1,74 mm a 1,92 mm |
Cubiertas disipadoras de calor electrónicas, gabinetes médicos |
|
14 Ga |
0,0641" |
1,63 mm |
1,55 mm a 1,71 mm |
Carcasas de componentes electrónicos de precisión, paneles para carrocerías de robots |
|
16 Ga |
0,0508" |
1,29 mm |
1,21 mm a 1,37 mm |
Chasis de servidor ligero, protectores térmicos |
|
18 Ga |
0,0403" |
1,02 mm |
0,94 mm a 1,10 mm |
Revestimientos interiores de aeronaves, carcasas electrónicas |
|
20 Ga |
0,0320" |
0,81 mm |
0,76 mm a 0,86 mm |
Reflectores de iluminación, envolturas de aislamiento térmico |
|
22 Ga |
0,0254" |
0,64 mm |
0,59 mm a 0,69 mm |
Aislamiento acústico, moldura decorativa ligera |
|
24 Ga |
0,0201" |
0,51 mm |
0,47 mm a 0,55 mm |
Placas de identificación, barreras de aislamiento térmico |
|
26 Ga |
0,0159" |
0,40 mm |
0,36 mm a 0,44 mm |
Disipadores térmicos de alta eficiencia, lámina para sensores |
|
28 Ga |
0,0126" |
0,32 mm |
0,28 mm a 0,36 mm |
Blindaje electromagnético ultrafino, diafragmas de sensores |
Fuente de datos: Conversiones B&S basadas en las especificaciones ASTM B209 publicadas por La Asociación del Aluminio, lo que confirma la progresión geométrica de las aleaciones no ferrosas.
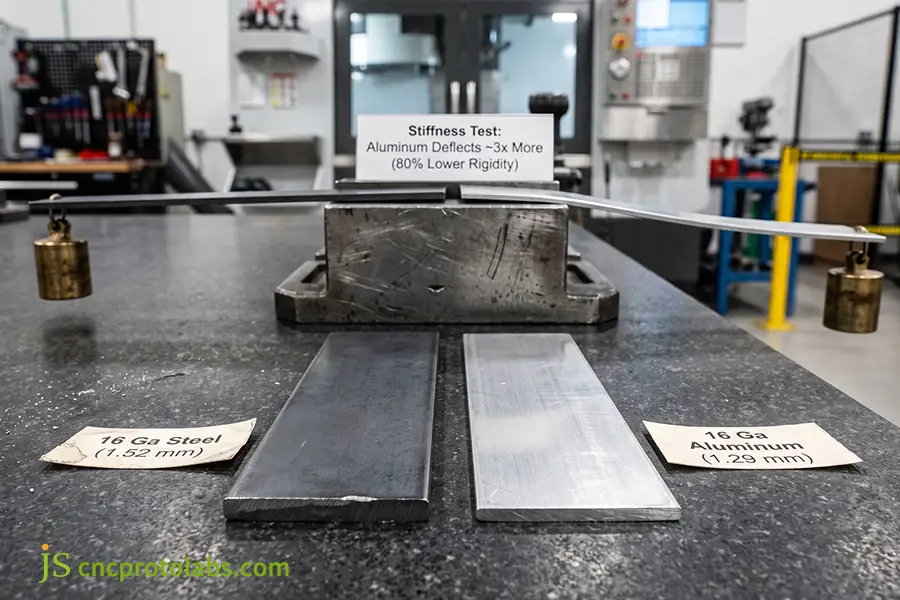
La brecha y rigidez de la estructura son un 15 % más delgadas y un 17,8 % más gruesas.
Debido a que el aluminio tiene un módulo elástico (E ≈ 70 GPa) aproximadamente un tercio del del acero al carbono (E ≈ 210 GPa), junto con una reducción del 15 % en el espesor cuando tienen valores de calibre iguales:
- El déficit de rigidez flexural: La rigidez a la flexión de una placa de aluminio 5052-H32 de calibre 16 es aproximadamente 80% menor en comparación con el de una placa de acero al carbono de calibre 16. El desplazamiento elástico varía inversamente proporcional al cubo del espesor de la lámina (1/T³).
- Regla de compensación de diseño: Para mantener la misma rigidez cuando el acero se reemplaza por aluminio, los diseñadores deben aumentar el espesor en al menos dos calibres completos (por ejemplo, aluminio de calibre 12 reemplazando acero de calibre 14).
- Vibración y frecuencia natural: Las láminas de aluminio ligero, sensibles a las vibraciones, presentan una frecuencia de resonancia menor que sus equivalentes de acero. Las carcasas delgadas de aluminio para chasis requieren refuerzos internos para evitar vibraciones acústicas producidas por los ventiladores.
- Parámetros de selección de aleación: La resistencia a la fluencia del componente depende de la integridad metalúrgica del estándar. materiales utilizados en la fabricación de chapa metálica, que equilibran la rigidez estructural con la fragilidad del temple.
Consideraciones sobre herramientas, estampado y conformado
Al conformar aluminio, es necesario realizar ciertos ajustes en las herramientas de la prensa plegadora y en la colocación de la pieza en bruto:
- Conciencia de la orientación de la fibra: Las líneas de plegado primarias siempre deben colocarse perpendiculares (transversales) a la dirección de laminación de la bobina para evitar el agrietamiento por tracción a lo largo del radio exterior. El plegado paralelo a la dirección longitudinal de la bobina provocará microfisuras alrededor de áreas localizadas en las láminas de aleación 6061-T6 y 5052-H32.
- Estampación en masa: El estampado progresivo de larga duración proporcionará un flujo adecuado para la herramienta con la herramienta adecuada. materiales de estampado que presentan flujo plástico de alta deformación. Las holguras de la matriz para aluminio deben ser del 10 % al 12 % del espesor del material por lado para evitar la formación de rebabas y el agarrotamiento.
- Tonelaje de la prensa plegadora: El aluminio necesita aproximadamente Entre un 40% y un 50% menos de potencia tiene mayor resistencia que el acero, pero requiere aberturas de matriz en V más grandes para evitar daños en la superficie. Las configuraciones de doblado al aire están diseñadas para corresponder con las propiedades mecánicas del material especificado. materiales para doblar metales.
- Diferencias de Springback: El aluminio de calibre 16 de espesor tendrá De 2° a 4° de recuperación elástica comparado con 1 para acero dulce. Las diferencias en el funcionamiento del endurecimiento por trabajo entre el aluminio y el acero se pueden encontrar en nuestra comparación de Doblado de chapa de aluminio frente a chapa de acero.
¿Deben los planos de ingeniería utilizar calibre o milímetros para las dimensiones?
Los planos de ingeniería deben utilizar milímetros métricos (mm) o pulgadas decimales en lugar de designaciones de calibre para evitar costosos errores de fabricación. Las normas GD&T actuales, como ASME Y14.5 e ISO 2768-m, no aceptan el calibre como una indicación de dimensión válida, ya que el calibre no tiene tolerancias unilaterales estandarizadas. Proporcionar el espesor preciso con claridad tolerancia del espesor de la chapa metálica La limitación de recursos elimina la ambigüedad para los proveedores y garantiza la uniformidad en las series de producción.
En la tolerancia dimensional de ASME Y14.5Los límites lineales deben definir los límites permitidos de las dimensiones de la pieza y mostrar cuáles son los límites aceptables. Esto explica por qué no se pueden utilizar límites informales para certificar la inspección.
Matriz de comparación de anotaciones en planos de ingeniería
|
Método de llamada |
Cumplimiento de las normas |
Usabilidad global de los proveedores |
Control de límites de tolerancia |
Nivel de riesgo de producción |
|
Calibre entero |
No conforme |
Pobre |
Sin control |
Riesgo crítico |
|
milímetros decimales |
Cumple totalmente |
Universal |
Absoluto |
Riesgo insignificante |
|
Pulgadas decimales |
Cumple totalmente |
Moderado |
Alto |
Bajo riesgo |
|
Sistema métrico dual + referencia |
Cumple totalmente |
Alto |
Alto |
Bajo riesgo |
Normas prácticas de dibujo para equipos de ingeniería
- Utilice decimales reales para modelar: Utilice siempre valores decimales reales (por ejemplo, 1,50 mm, no números enteros no validados) para las propiedades de chapa metálica en CAD 3D. Los valores en CAD afectarán la creación del patrón plano y la exportación del archivo DXF. Si se asocia un modelo sólido no validado de 2,00 mm con la especificación 14 Ga, se producirá un error directo de 0,10 mm en el patrón plano.
- Defina la tolerancia en las notas del dibujo: Incluya una nota explícita en el bloque de tolerancia:
MATERIAL: Acero laminado en frío de 1,50 ±0,08 mm según ASTM A1008 CS Tipo B [16 Ga Ref]. La tolerancia explícita anulará las tolerancias generales del bloque de título suelto. - Tolerancias generales del estado: Haga referencia a los estándares de producción globales directamente en el bloque de título, como por ejemplo: Tolerancias generales: ISO 2768-mEsto garantizará que los perfiles láser sin dimensionar tengan tolerancias de ±0,20 mm y las bridas conformadas tolerancias de ±0,5°.
¿Cómo influyen el calibre y el espesor de la chapa en las tolerancias de doblado y la recuperación elástica?
El medidor de chapa metálica controla los márgenes de doblado, la tolerancia de la pieza para el doblado y la corrección del rebote durante los procesos de plegado de la prensa CNC. Incluso una variación de 0,1 mm en una lámina de calibre 16 cambia la posición del eje neutro y, por lo tanto, produce cambios en el factor K, causando diferencias angulares de más de 1,5 gradosEl conformado de precisión de alto límite elástico requiere el ajuste del margen de doblado y la corrección del sobredoblado según el espesor del material.
Física del eje neutro y cálculos del factor K
En el proceso de flexión en el aire, la zona de flexión exterior se alarga mientras que la interior se comprime. El eje neutro se define como la capa interna que no presenta ninguna deformación.
Definición del factor K:
La relación entre la profundidad del eje neutro (t) y el espesor total del material (T):
K = t / T
Factores K prácticos:
Generalmente, el valor oscila entre 0,30 y 0,48 durante el doblado al aire, ya que la resistencia a la compresión es mayor que la resistencia plástica a la tracción. A medida que disminuye el radio de curvatura interior con respecto al espesor de la lámina, el eje neutro se desplaza más cerca de la superficie interior.
Fórmula de la tolerancia de curvatura (BA):
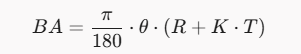
(Donde θ = ángulo en grados, R = radio interior, T = espesor físico verificado y K = factor K del material).
La realidad de la deducción de curvas (BD):
Los patrones planos se determinan restando la deducción por curvatura de la suma de las longitudes de las bridas:
BD = 2 x (R + T) x tan(θ / 2) - BA
Cualquier variación de 0,10 mm en el espesor del metal en bruto influirá en los valores de retroceso tangente y tolerancia de curvatura, provocando un desplazamiento en los límites de las bridas exteriores.
Impacto de la variación de espesor:
Si el dibujo muestra 1,52 mm (calibre 16), pero la chapa metálica entrante es de 1,40 mm debido a la tolerancia de laminación negativa, entonces habrá un error de aproximadamente 0,15 mm por pliegue en la pieza plana.
Herramientas de ingeniería:
La geometría correcta de la pieza plana se basa en una verificación empírica Factor K en el doblado de chapa metálica, lo que evita la deriva dimensional cuando se combina con nuestro sistema estandarizado Guía de tolerancia de curvatura y factor K.
Directrices para la selección de herramientas y la compensación del efecto de recuperación elástica
Al disminuir el espesor de la chapa metálica (calibres más altos como 20 Ga, 22 Ga, etc.), la relación R/T aumenta, incrementando así la recuperación elástica:
- Requisito de sobreflexión:
Para lograr un verdadero doblez de 90,0° en acero inoxidable 304 de calibre 18, es necesario sobredoblar el punzón en un ángulo de aproximadamente 87,5°, compensando la recuperación elástica de 2,5°. Cuando el material es acero inoxidable 301 endurecido por resorte o aluminio templado, el sobredoblado es de aproximadamente 6,0°.
- Regla de selección de troqueles en V:
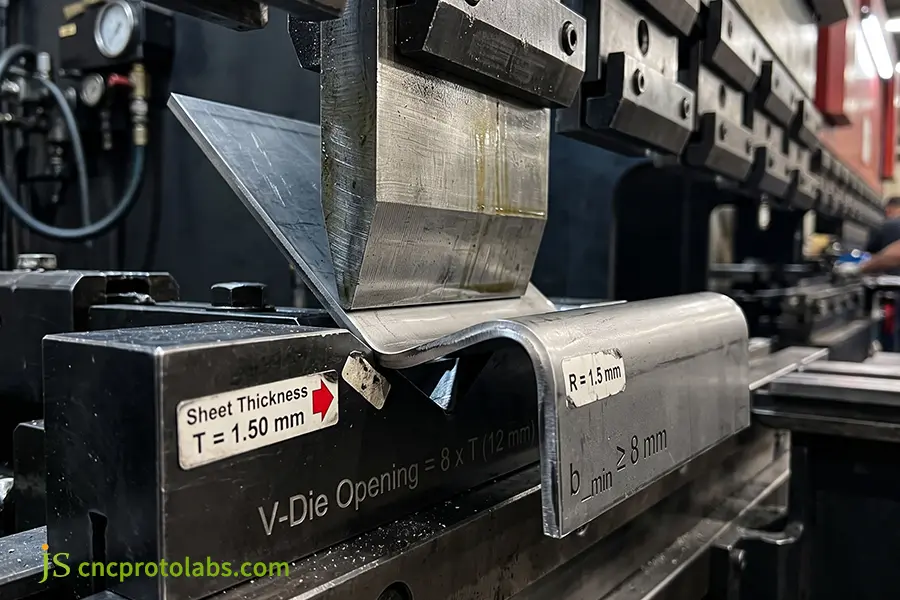
Para espesores de hasta 3,0 mm (calibre 11 o inferior), seleccione una abertura de matriz en V menor, equivalente a 6 a 8 x T. Para láminas de más de 3,0 mm de espesor, utilice de 8 a 10 x T. Las matrices en V más pequeñas (como 4 x T) aumentarán el tonelaje requerido hasta el punto de que se producirá desgaste por fricción y rotura del punzón.
- Longitud mínima de brida (bmin):
Para evitar que la hoja se deslice dentro del bolsillo del troquel, bmin debe cumplir lo siguiente:
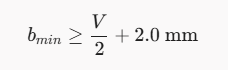
- Garantía de tolerancia: Las configuraciones fiables de celdas robóticas requieren una estricta adhesión a las normas. tolerancias de flexión para piezas conformadasAdemás, la fabricación de chasis de calibre ligero requiere métodos especializados para Recuperación elástica y sobreflexión en láminas delgadas.
- Prevención de defectos: La auditoría de modelos CAD para tolerancias de materiales en láminas resuelve causas ascendentes de defectos de doblado y precisión del dibujo antes de que los operarios carguen las herramientas.
¿No está seguro de si los márgenes de plegado de su CAD son correctos para la chapa de acero laminada? Obtén una revisión gratuita de tus dibujos. Por ingenieros de JS Precision.
¿Cómo utilizar una tabla de espesores de chapa metálica para comparar los procesos de corte y conformado?
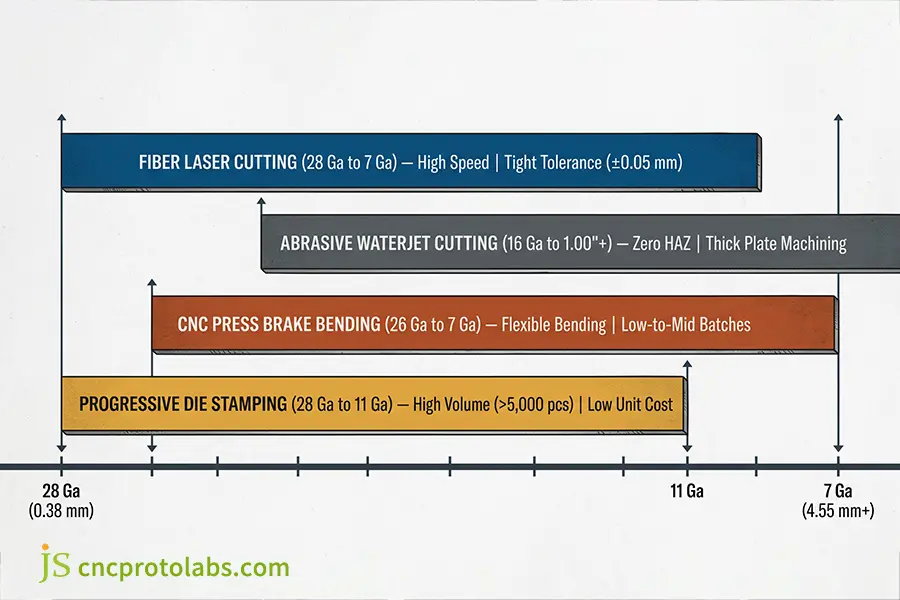
A Tabla de espesores de chapa metálica Permite al ingeniero de fabricación determinar si se debe utilizar corte láser, corte por chorro de agua, plegado con prensa o troquelado según el calibre y el volumen de producción. Los calibres más delgados, de 24 Ga a 16 Ga, ofrecen la máxima velocidad de corte y economía mediante el perfilado con láser de fibra o el troquelado. Sin embargo, los calibres más gruesos, de más de 10 Ga (3,5 mm o más) y susceptibles a deformaciones por calor, se pueden procesar de manera eficiente mediante corte por chorro de agua abrasivo.
Matriz de selección de capacidad de proceso y calibre
|
Proceso |
Ventana de espesor |
Tolerancias típicas |
Agujero mínimo / Característica |
Tamaño de lote económico |
Compromisos técnicos fundamentales |
|
láser de fibra |
28 Ga a 7 Ga |
±0,05 mm a ±0,12 mm |
D ≥ 1,0 x T |
De 1 a 5.000 unidades |
Zona afectada por el calor menor en más de 10 Ga, requiere N2 para bordes limpios. |
|
chorro de agua |
Calibre 16 a 1,00"+ |
±0,08 mm a ±0,20 mm |
D ≥ 1,5 x T |
De 1 a 1.000 unidades |
Proceso en frío con cero HAZ, más lento en láminas delgadas |
|
Prensa plegadora |
26 Ga a 7 Ga |
±0,15 mm / ±0,5° |
Brida ≥ (V/2) + 2 mm |
De 1 a 2500 unidades |
Configuración flexible sin herramientas, tiempos de ciclo manuales |
|
Estampado |
28 Ga a 11 Ga |
±0,02 mm a ±0,08 mm |
D ≥ 1,0 x T |
Más de 5000 unidades |
Alto costo inicial de utillaje para troqueles, menor costo por unidad. |
Pautas de selección de procesos según el espesor
- Metrología de perfiles: Los maquinistas que resuelven problemas de conicidad térmica equilibran las velocidades de corte con respecto a las verificadas tolerancias de corte por láser frente a corte por chorro de agua, mientras que los cabezales ópticos de alta potencia requieren ajustes específicos para Corte láser de placas delgadas frente a placas gruesasLos láseres se utilizan para cortar chapas de calibre ligero (de 20 Ga a 16 Ga) a velocidades lineales superiores a 40 metros por minuto con la ayuda de nitrógeno. Para placas estructurales de más de 6,0 mm, se utiliza un chorro de agua abrasivo para cortar la capa refundida.
- Determinación de los puntos de equilibrio: El volumen de producción impulsa el punto de equilibrio económico entre doblado versus estampado, mientras que los costos iniciales de enmascaramiento dictan la distribución del capital entre estampado frente a corte láserEn los casos en que los diseños de piezas tengan características localizadas como rejillas, relieves y acuñado profundo, las máquinas combinadas de punzonado de torreta/láser permiten una única configuración de operación.
- Capacidades internas de JS Precision: Desde nuestras instalaciones en Dongguan, equipadas con láseres de fibra de 30 kW, prensas plegadoras CNC con seguimiento láser de ángulo en tiempo real y punzonadoras de alta velocidad, mantenemos tolerancias de hasta ±0,05 mm en prototipos personalizados de chapa metálica y series de producción.
¿Cuáles son los límites reales de corte y acabado para cada calibre de chapa metálica?
La fabricación para diferentes calibres de chapa implica combinar parámetros de corte láser y tolerancias de postprocesamiento. Por ejemplo: las chapas de acero inoxidable 304 frente a 316 o las de aluminio 5052 frente a 6061 se cortarán a diferentes alturas focales y presiones de gas para evitar rebabas. Además, los acabados como el recubrimiento en polvo añaden 0,05 mm a 0,12 mm cada superficie y deben tenerse en cuenta en las dimensiones finales de los componentes de calibre doblado.
Reglas de diseño para el corte láser de características de precisión
- Diámetro mínimo del orificio perforado: Asegúrese de que el diámetro del orificio sea igual o mayor que el espesor del material (D ≥ 1,0 x T). En material de 3,0 mm (calibre 11), los orificios perforados de 1,5 mm generarán una acumulación excesiva de calor, lo que provocará que la circunferencia del orificio se deforme y quede con una forma cilíndrica cónica.
- Espacio entre el orificio y el borde: Mantenga una distancia mínima de 2,0 x T para los orificios desde los bordes cortados y de 3,0 x T desde las líneas tangentes de la curvatura para evitar que los orificios se alarguen durante el proceso de doblado. Cuando los orificios deban estar cerca de la curvatura, realice un corte de alivio intermedio entre el orificio y la línea tangente de la curvatura mediante corte láser.
- Dimensiones del alivio de esquina: En las esquinas de 90°, las dimensiones de las muescas de alivio deben ser iguales o mayores que el espesor de la chapa metálica (w ≥ T), de modo que se extiendan más allá de la línea tangente de la curvatura y eviten el desgarro de la esquina.
- Ubicación de las micropestañas: Para láminas metálicas delgadas con perfiles de entre 24 ga y 18 ga, cuando se cortan en mesas láser de óptica móvil, se deben utilizar micropestañas (con anchos de 0,40 mm a 0,60 mm).
- Mejores prácticas de DFM: La geometría impecable de la perforación comienza con una verificación directrices de diseño para el corte por láser que tienen en cuenta la disipación térmica en las esquinas de contorno pronunciadas.
Parámetros de corte para diferentes aleaciones
- Acero inoxidable (304 frente a 316): Las diferencias químicas hacen que el gas auxiliar de nitrógeno se comporte de manera diferente en Corte láser de acero inoxidable 304 frente a 316 y evita la formación de carburo de cromo en las superficies de corte. El nitrógeno a alta presión (20 bares) enfría el material fundido y expulsa el metal líquido antes de que se oxide, dejando una superficie lista para soldar.
- Aleaciones de aluminio (5052 frente a 6061): Para evitar la escoria grasienta, el 6061-T6 debe moverse hacia el núcleo de la lámina (-1/3 x T) con la óptica. Consulte nuestras configuraciones ópticas para Corte láser de aluminio 5052 vs 6061El aluminio 5052 se corta limpiamente con una alta aceleración del haz combinada con un diámetro de boquilla pequeño (de 1,2 mm a 1,5 mm) para aumentar la velocidad del gas auxiliar.
Acumulación de recubrimiento superficial y tolerancias de ajuste
Descuidar el espesor del acabado superficial conduce a atascos al ensamblar piezas. Los diseñadores mecánicos calculan la acumulación dimensional utilizando métricas físicas de cómo funciona el acabado superficial, verificando las tolerancias de prechapado con respecto a las definiciones estándar en ¿Qué es el acabado superficial?:
- Recubrimiento en polvo: Añade de 0,050 mm a 0,120 mm (50 a 120 μm) por lado. En un soporte de canal en forma de U, el recubrimiento en polvo aumenta el espesor total del alma en 0,24 mm, lo que reduce la holgura de deslizamiento. Las roscas internas (tuercas PEM y extrusiones roscadas) deben protegerse con tapones de silicona antes de la pulverización.
- Recubrimiento de zinc: Esto se logra mediante una película protectora de 0,005 mm a 0,015 mm (5 a 15 μm) de espesor por lado, lo que mantiene la tolerancia precisa de los sujetadores y pasadores. La pasivación con cromato, que puede ser transparente, amarilla o negra, recubre el zinc poroso sin alterar sus dimensiones.
- Anodizado (Tipo II y Tipo III): El anodizado sulfúrico tipo II añade de 0,010 mm a 0,025 mm de espesor, mientras que el anodizado de capa dura tipo III tiene un espesor de 0,050 mm. Es necesario realizar un mecanizado previo de la tolerancia dimensional cuando se trabaja con pasadores de bisagra de tolerancia ajustada.
- Control dimensional: La interferencia debida a la pintura en los conjuntos de soportes se evita mediante el modelado CAD 3D basado en el efecto de acabado en las dimensiones de la pieza doblada.
¿Cómo solucionó JS Precision el problema de atascos en las carcasas corrigiendo las tablas de calibres de chapa metálica?
JS Precision resolvió un problema crítico de atasco en un gabinete de rack de servidores para un fabricante de equipos originales de telecomunicaciones europeo corrigiendo fallas en Tabla de calibres de chapa metálica suposiciones. El diseño del cliente utilizó indicaciones ambiguas de calibre 14, que eran propensas a desviaciones debido a inconsistencias de laminación de más de ±0,22 mm. JS Precision utilizó certificados acero laminado en frío de 2,00 mm de espesor en su lugar, con una estricta tolerancia de ±0,05 mm.
El problema: 14,8% de desperdicio en el ensamblaje de racks de 19 pulgadas.
Una empresa europea fabricante de equipos de telecomunicaciones tuvo muchos problemas con el montaje de sus racks para servidores de alta densidad de 19 pulgadas:
- Síntomas: El 14,8% de las cajas deslizantes para servidores se atascaron en los rieles correspondientes.
- Problema de producción: Las líneas de producción tuvieron que detenerse durante 11 semanas para poder limar y pulir las piezas manualmente.
- Dibujo original en 2D: Los dibujos utilizaron las llamadas "ACERO LAMINADO EN FRÍO DE 14 GA" con una tolerancia global del bloque de ±0,5 mm.
Análisis de la causa raíz por JS Precision
Nuestro equipo sénior de ingeniería de control de calidad realizó una auditoría del paquete de diseño del cliente y encontró las siguientes tres causas principales:
- Estándar de materiales no coincidentes: El cliente había utilizado láminas métricas de 2,00 mm de espesor nominal en su diseño CAD, pero su equipo de compras local había pedido bobinas de acero MSG de calibre 14 con un espesor nominal de 1,90 mm (0,0747").
- Tolerancias de espesor en la producción en serie: Las tolerancias del acero comercial estándar ASTM A568 permitían variaciones de espesor de 1,75 mm y 2,05 mm entre diferentes lotes.
- Acumulación de tolerancias en el conformado con prensa plegadora: Se produjeron 7 curvas de aire consecutivas con cambios en el eje neutro, lo que provocó una variación acumulada de ±0,85 mm en el ancho del canal, que superó con creces la tolerancia total de deslizamiento del riel de 0,30 mm.
La solución de ingeniería de precisión de JS
- Paso 1: Llamada a la métrica consistente: Eliminamos la vaga especificación de "calibre 14" del plano y denominamos la pieza como acero DC01 laminado en frío de 2,00 mm (+0,00 / -0,05 mm). Se utilizaron láminas de acero laminado en frío precalibradas para garantizar la uniformidad del espesor entre los lotes entrantes.
- Paso 2: Redefinición experimental del factor K: Probamos la resistencia a la fluencia exacta de la lámina en el laboratorio y redefinimos el factor K. como K = 0,42 Utilizando matrices en V de 12 mm de precisión y ajustando las dimensiones de las piezas planas en el CAD, se logró realinear los orificios de montaje tras la deformación plástica desplazando los recortes del patrón plano en 0,28 mm.
- Paso 3: Corrección del ángulo del láser durante el proceso: Trasladamos la producción a prensas plegadoras CNC con detección de ángulo por láser, que corrige automáticamente la profundidad del pistón para lograr pliegues de 90,0° ± 0,25°. Este proceso de seguimiento angular corrigió las ligeras diferencias en el límite elástico entre las láminas.
- Paso 4: Compensación del recubrimiento en polvo: Debido al recubrimiento de pintura en polvo negro mate, ajustamos las dimensiones de la pestaña deslizante en la pieza plana cortada con láser en 0,10 mm a cada lado.
Resultados cuantificados y valor a largo plazo
- Rendimiento en la primera pasada (FPY): Aumentado desde Del 85,2% al 99,6%, sin necesidad de paradas de línea ni de remanufactura manual.
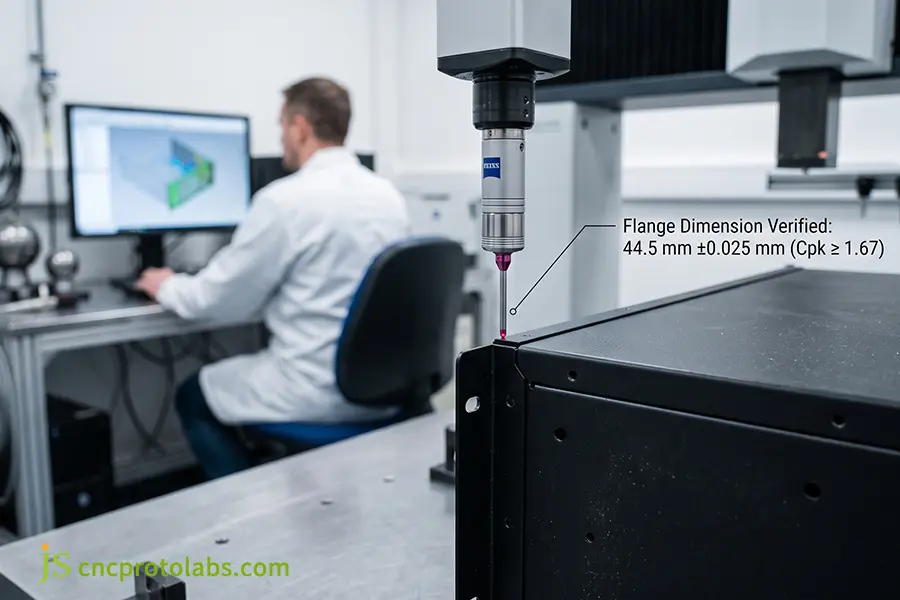
- Consistencia del espesor: Se redujo el amplio rango de 0,30 mm a un valor más ajustado de ±0,025 mm, lo que resultó en una alta capacidad de procesamiento (Cpk ≥ 1,67).
- Ahorro de costes: El fabricante de equipos originales (OEM) redujo los tiempos del ciclo de ensamblaje en un 22%, lo que supuso un ahorro estimado de 85.000 dólares anuales en reclamaciones de garantía, desperdicio y retrabajo en fábrica.
- Certificaciones de calidad: Todos los lotes fabricados incluyen certificados de ensayo de materiales (MTC según EN 10204 3.1) e informes completos de inspección CMM elaborados por nuestro laboratorio Zeiss.
(Fuente de datos: Informe de caso de ingeniería de calidad interna de JS Precision n.° JSP-2025-EN084, proyecto Telecom-Rack).
Conclusión
El uso de la tabla de calibres de chapa metálica garantiza una geometría precisa, evita colisiones en el montaje y facilita un proceso de compra rentable. Con la adopción del sistema métrico en la fabricación, vincular los calibres a las tolerancias de espesor en milímetros es un procedimiento común en los planos de ingeniería. La producción de alto rendimiento depende de la precisión. servicios de doblado de metales para eliminar errores de recuperación elástica angular, mientras que los perfiles y perforaciones ajustados requieren calibración servicios de corte láser Para obtener bordes limpios y sin rebabas.
Valide el diseño de su chapa metálica y las tolerancias de laminación de la planta mediante Envío de sus archivos CAD y dibujos 2D En JS Precision, nuestros ingenieros ofrecen análisis DFM inmediatos y precios directos de fábrica en 12 horas. Obtenga una cotización y revisión de tolerancias de fábrica al instante o consulte con un especialista en chapa metálica para garantizar un ajuste perfecto.

Preguntas frecuentes
¿A qué equivale el calibre 16 en milímetros y pulgadas para diferentes metales?
Según las prácticas de fabricación estándar, el calibre 16 equivale a 1,52 mm (0,0598 pulgadas) de acero al carbono, 1,59 mm (0,0625 pulgadas) de acero inoxidable y 1,29 mm (0,0508 pulgadas) de aluminio. Dado que el espesor estándar del calibre depende de la densidad del material y de los procesos de laminación anteriores, el calibre 16 nunca tendrá el mismo espesor en diferentes aleaciones. Consulte siempre las tablas de conversión específicas de cada material durante el diseño del producto.
¿Cómo se puede medir con precisión el espesor de la chapa metálica en el taller?
El espesor de la chapa metálica se puede medir con un micrómetro digital exterior de precisión o un medidor de espesor ultrasónico, en lugar de un calibrador de cuadrante. Mida siempre a una distancia mínima de 25 mm del borde de las chapas cortadas para evitar lecturas erróneas causadas por rebabas o escoria láser. Asegúrese de que la superficie del metal esté limpia antes de medir su espesor.
¿El espesor nominal de la muestra es idéntico al espesor real suministrado?
No, la chapa metálica entregada rara vez coincide exactamente con el espesor nominal debido a las tolerancias de laminación definidas por las especificaciones ASTM e ISO. Las chapas comerciales presentan tolerancias positivas y negativas permisibles, que suelen oscilar entre ±0,003 y ±0,008 pulgadas (±0,08 y ±0,20 mm). Los proyectos de fabricación de alta precisión que requieren tolerancias de deslizamiento estrictas deben especificar explícitamente bandas de tolerancia personalizadas para chapa laminada en frío en los planos de fabricación.
¿Cómo afecta el grosor del material a la calidad del corte láser y a los plazos de entrega?
El calibre del material influye significativamente en la velocidad de corte láser, el ángulo del borde y el tiempo de perforación. Los calibres más pequeños (de 16 a 22 Ga) se pueden procesar rápidamente y se puede usar gas nitrógeno para lograr un borde limpio sin formación de óxido. Los calibres más grandes (de 10 Ga o menores) deben procesarse lentamente, con mayor potencia del láser y con gas oxígeno para evitar la formación de la capa de óxido.
¿Por qué la chapa galvanizada es más gruesa que el acero laminado en frío estándar del mismo calibre?
La chapa galvanizada es notablemente más gruesa porque su medida nominal incluye tanto el núcleo de acero en bruto como las capas protectoras de zinc en ambos lados. Por ejemplo, una chapa galvanizada de calibre 16 mide aproximadamente 1,61 mm (0,0635 pulgadas), mientras que el acero laminado en frío sin recubrimiento de calibre 16 mide 1,52 mm (0,0598 pulgadas), según las normas ASTM A653.
¿Cómo se debe indicar el espesor de la chapa en los planos de solicitud de presupuesto para obtener la cotización más precisa?
Para garantizar una cotización de fabricación precisa, anote en los planos de las piezas las dimensiones métricas absolutas en milímetros, junto con los límites de tolerancia ISO 2768-m, en lugar de utilizar calibres genéricos. Por ejemplo, especifique «Acero laminado en frío de 2,00 ±0,10 mm» en vez de «Calibre 14». Esta especificación clara elimina los errores de interpretación del proveedor, garantiza la transparencia en el cálculo de los costes de la materia prima y agiliza la respuesta a las cotizaciones.
¿Qué calibres y espesores de chapa metálica puede fabricar JS Precision internamente?
JS Precision fabrica componentes de chapa metálica a medida, desde láminas ultrafinas de calibre 30 (0,3 mm) hasta placas gruesas de calibre 3 (6,0 mm), además de perfilar placas de hasta 25 mm de espesor. Desde nuestras instalaciones en Dongguan, equipadas con punzonadoras CNC avanzadas, láseres de fibra de 30 kW y plegadoras de alta precisión, mantenemos tolerancias estrictas de hasta ±0,05 mm para clientes industriales de todo el mundo.
¿Cuál es el plazo de entrega y el proceso de cotización habituales para piezas de chapa metálica a medida?
JS Precision ofrece análisis DFM completos y presupuestos formales en un plazo de 12 a 24 horas tras la recepción de sus modelos CAD 3D (STEP/IGES) y planos 2D. Los prototipos de chapa metálica de fabricación rápida se envían normalmente en 3 a 5 días hábiles, mientras que las series de producción de bajo volumen se completan en 2 a 3 semanas, con certificación completa de materiales y documentación de inspección CMM.
Recurso

