 Español




Servicios de doblado de chapa Utiliza máquinas dobladoras CNC para procesar metal plano en soportes y carcasas estructurales, logrando tolerancias industriales estándar de ± 0,020 pulgadas (± 0,50 milímetros) y ± 1,0°. Con plegadoras CNC equipadas con compensación de ángulo láser de circuito cerrado y coronación dinámica, JS Precision logra una precisión lineal de ±0,008" (±0,20 mm) y una precisión angular de ±0,2° a ±0,3° .
Servicios de doblado de chapa metálica: precisión y tolerancias Descripción rápida
|
Parámetros |
Grado estándar |
Grado de precisión JS Precision |
Factor de control clave |
|---|---|---|---|
|
Tolerancia del ángulo de curvatura |
±1,0° |
±0,2° – ±0,3° |
Medición láser de ángulos en tiempo real + coronación dinámica |
|
Dimensión lineal |
±0,020" (±0,50 mm) |
±0,008" (±0,20 mm) |
Tope trasero CNC de 6 ejes + alineación de referencia |
|
Distancia del agujero al doblez |
±0,015" (±0,38 mm) |
±0,005" (±0,13 mm) |
Diseño de ranura en relieve + algoritmo de predeformación |
|
Capacidad de proceso (Cpk) |
Cpk < 1,00 |
Cpk ≥ 1,33 |
Monitoreo de ángulo de circuito cerrado + muestreo de límite elástico |
Fuente de datos: base de datos de capacidad de proceso JS Precision 2025; DIN 6935:2011 Tolerancias de flexión de chapa.
Conclusiones clave:
Los servicios de doblado de chapa utilizan prensas plegadoras CNC para formar láminas planas en piezas 3D. Tolerancias estándar: ±0.020", ±1.0°; sistemas de precisión ( ángulo láser + coronación dinámica ): ±0.008", ±0.2°–±0.3°. En aplicaciones prácticas, los ingenieros suelen utilizar calculadoras de tolerancia de ángulo de flexión para determinar rápidamente el rango de ángulo factible para un material y un espesor determinados.
Para el montaje directo Cpk≥1,33, se aplican tres reglas: compensar la recuperación elástica con el factor K (0,33–0,45) y la dirección de rodadura; establezca la altura de la brida ≥4t y el borde del orificio ≥2,5t+r; Utilice un único dato absoluto para eliminar el apilamiento.
¿Cuáles son los límites de tolerancia reales en el servicio de doblado de metales de precisión?
Servicio de doblado de metales de precisión. proporciona una tolerancia de flexión industrial de error lineal de ±0,020" y compensación angular de ±1,0°. Sin embargo, una combinación de posicionamiento CNC de cinco ejes con correcciones micrométricas finas y rectificado de precisión superfino de las herramientas puede superar los límites finales a una desviación lineal de ±0,008" (±0,20 mm) y una variación angular de solo ±0,2° a ±0,3°.
Comparación de procesos de formación y mecanismo de tensión
- Doblado de aire : Muy versátil y más adecuado para cargas de trabajo pequeñas. La tolerancia angular suele oscilar entre ±0,5° y ±1,0°, lo que la hace ideal para la producción de lotes pequeños y de varios tipos .
- Doblado del fondo (toque de fondo del troquel): ajusta la tolerancia de ±0,2° a ±0,3°, aunque los costos de cambio de troquel son mayores.
- Acuñación: se aplica una presión extrema para eliminar por completo el retroceso elástico, logrando una precisión de hasta ±0,1° . Sin embargo, aumenta considerablemente el desgaste de la matriz y los requisitos de tonelaje.
Clasificación de tolerancia de materiales y espesores
ISO 2768-m define diferentes grados de tolerancia estándar y de precisión por material y espesor. En nuestro proyecto de carcasa para dispositivos médicos, las desviaciones del espesor de la materia prima de tan solo unas pocas centésimas de milímetro cambiaron las dimensiones desplegadas del patrón plano entre 0,3 y 0,8 mm . Además, los cálculos empíricos de recuperación elástica son muy propensos a errores debidos a la desalineación del troquel.
|
Material |
Espesor (mm) |
Estándar Lineal (mm) |
Precisión lineal (mm) |
Ángulo estándar |
Ángulo de precisión |
|---|---|---|---|---|---|
|
5052-H32 Al |
0,5–1,5 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
|
SUS304 acero inoxidable |
1,0–3,0 |
±0,50 |
±0,20 |
±1,0° |
±0,2° |
|
SPCC CRS |
1,5–6,0 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
Fuente de datos: Tolerancias generales ISO 2768-m.
El ISO 2768-m la norma menciona: Para dimensiones lineales, el rango de tolerancia para precisión clase m será de ±0,2 mm a ±0,5 mm, según el rango de dimensiones básico.
En la evaluación de las tolerancias de flexión de la chapa, JS Precision adopta principalmente la norma ISO 2768-m como base y simultáneamente ajusta el factor de desarrollo como el límite elástico medido del material . Si el dibujo necesita límites dimensionales muy estrechos, el personal de ingeniería de JS Precision generalmente propondrá el uso de técnicas bajo tensión de conformado a presión o estampado para que el resultado sea uniforme. Para diseños que implican la relación entre el radio interior y el espesor de la placa, es necesario confirmar la viabilidad consultando la tabla de tolerancia del radio de curvatura de la chapa .
Si desea que se verifiquen las tolerancias de las dimensiones del dibujo en términos de si se pueden realizar, comuníquese con el personal de ingeniería de JS Precision para obtener un informe gratuito de recomendación de procesos y calibración de tolerancias DFM.
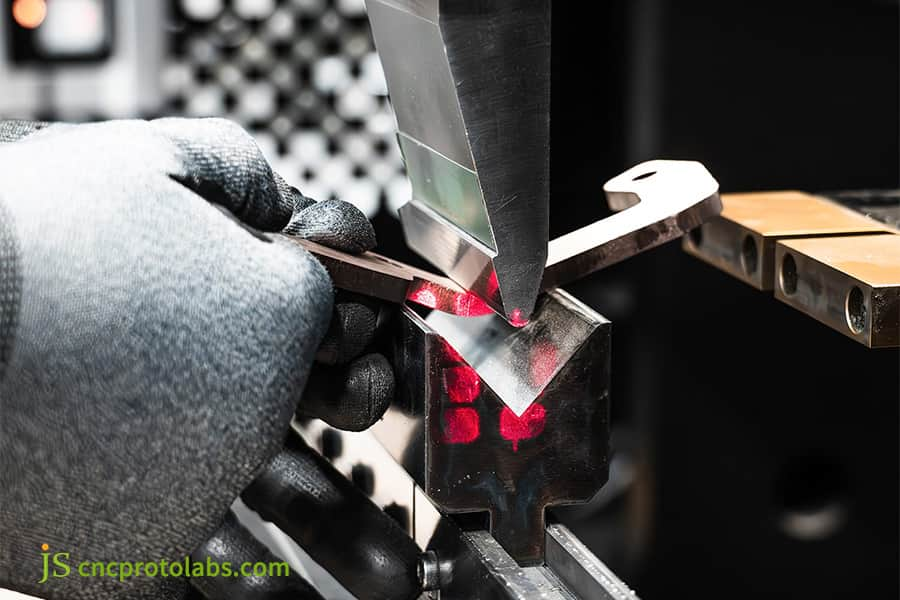
Figura 1: Trabajador alineando chapa para doblarla con precisión con una guía láser.
¿Cómo controlar científicamente la tolerancia del ángulo de flexión y la recuperación elástica del material?
Tolerancia del ángulo de curvatura es una característica del material que depende de la resistencia a la tracción y la relación de flexión (radio sobre espesor). Pasar de una curvatura estándar de 1,0 grados a una de precisión de 0,2 a 0,3 grados depende del uso de una compensación de sobreflexión y de tener un medio para medir dinámicamente el ángulo del láser.
Mecanismo de recuperación elástica y fórmula de compensación
- Principio de recuperación elástica: al finalizar las operaciones de conformado del metal, es la recuperación de la red deformada elásticamente de los cristales, lo que resulta en una desviación angular en la pieza de trabajo . Para el acero inoxidable 304, el ángulo de recuperación elástica es de 3° a 5°, y para la aleación de aluminio 6061-T6, el ángulo de recuperación elástica es de 2° a 4°.
- Fórmula de compensación:
Ángulo de flexión = Ángulo objetivo + Ángulo de recuperación elástica
Ángulo de recuperación elástica Δα ≈ (3σ_y × R) / (E × t), siendo σ_y el límite elástico, E es el módulo elástico, R es el radio interior y t representa el espesor del material de la placa.
- Selección de apertura de matriz inferior: V sugerida = 6t–8t . Las aberturas demasiado pequeñas hacen que la recuperación elástica empeore, mientras que las aberturas demasiado grandes pueden crear una pérdida de forma en las esquinas.
Dirección de rodadura y consistencia del lote:
- Flexión a lo largo de la fibra: susceptible a agrietarse y experimenta variaciones importantes en la recuperación elástica (por encima de ±0,5°).
- Perpendicular o a 45 grados de la fibra: conduce a una distribución uniforme de la tensión mientras mantiene las fluctuaciones de recuperación dentro de ±0,25°.
- Compensación dinámica de JS Precision: utiliza una máquina dobladora CNC equipada con compensación hidráulica de deflexión dinámica (Crowning) y medición de ángulo láser para corregir de forma continua y automática las desviaciones de recuperación elástica de cada pieza, lo que da como resultado tolerancias de ángulo estables dentro de ±0,2° para la producción en masa de doblado de chapa personalizada.
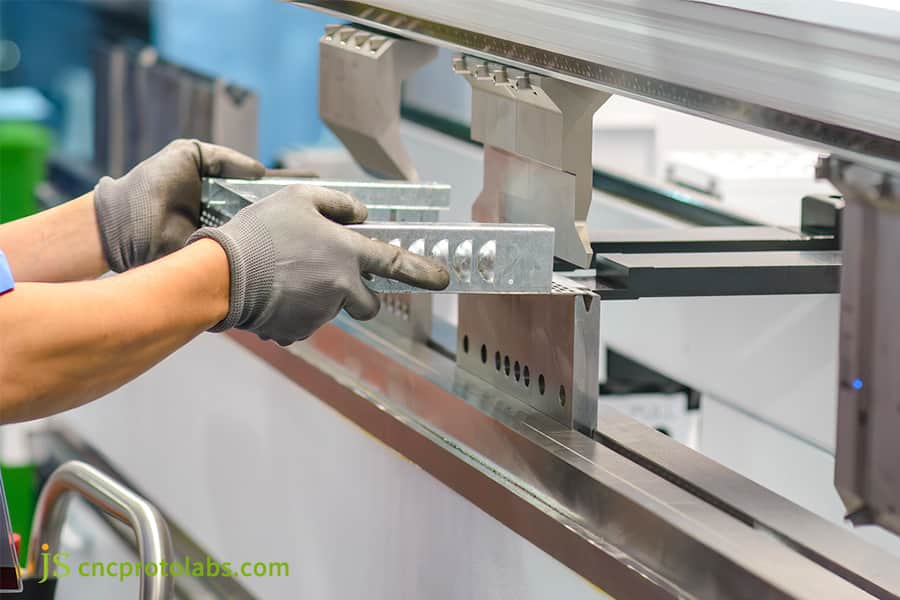
Figura 2: Trabajador controlando la tolerancia del ángulo de curvatura en una plegadora.
¿Cómo optimizar las reglas DFM para evitar la distorsión de los orificios en el plegado de chapa metálica personalizada?
La distancia mínima entre el orificio y el borde en el doblado de chapa metálica personalizada debe ser al menos d≥2,5t + r y la altura mínima de la brida debe ser b_min≥4t + r para evitar que se produzcan interferencias. Corte por láser En situaciones en las que las distancias libres no sean suficientes, sería necesario realizar un desmontaje de las áreas de relieve o una preflexión.
Tensiones en la zona de deformación y esquemas de prevención de deformaciones.
- Tensión del orificio y concavidad del borde: cuando la distancia al borde del orificio es inferior a dos veces el espesor, la concentración de la tensión de tracción provoca la deformación del orificio.
- Tres contramedidas:
- Uso de orificio de alivio de presión en el proceso de prepunzonado (diámetro ≥ 1,5 t).
- Realizar operación de doblado antes del corte por láser con operación secundaria (agujeros de alta precisión).
- Utilice un molde de espacio libre personalizado para aumentar el espacio libre local.
Comprobación DFM automatizada de JS Precision
JS Precision realiza una verificación automática de riesgos de DFM durante la fase de cotización. Este paso permite la identificación de defectos como espacio mínimo en el borde del orificio y bridas muy pequeñas . Las sugerencias de modificación se realizan y se devuelven al cliente en un plazo de 24 horas . A través de controles DFM para Doblado de metales para piezas conformadas. , el fabricante puede evitar el 80% de los problemas de creación de prototipos.
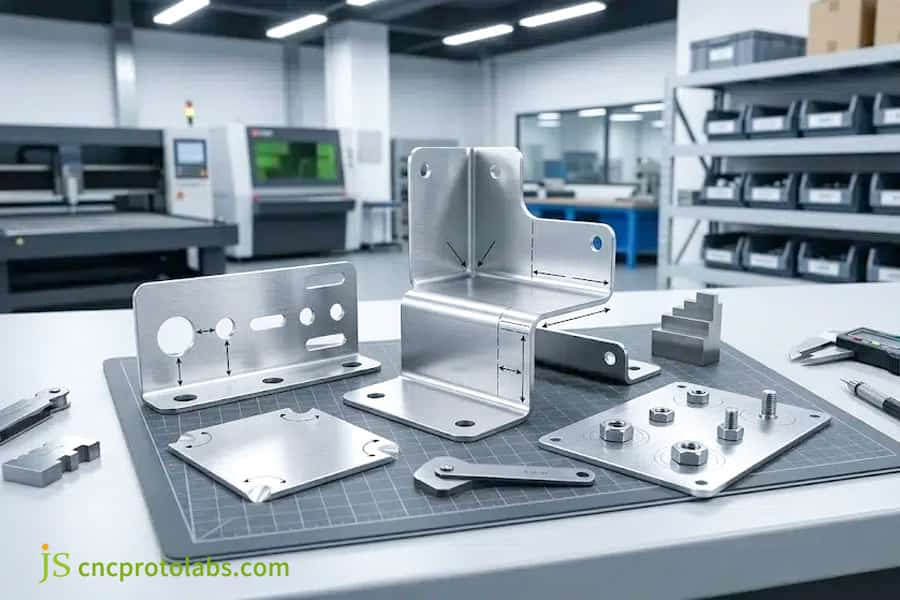
Figura 3: Varias piezas de plegado de chapa personalizadas optimizadas con reglas DFM.
¿Cómo eliminar el apilamiento de tolerancias en los servicios de doblado de chapa metálica para gabinetes complejos?
Los servicios de doblado de chapa metálica sufren de tolerancia acumulativa impulsada por la deriva del tope posterior y el error de deducción de doblado. Con un dato de medición unificado y una secuencia de plegado optimizada , el error de tolerancia acumulativo (CTE) cae del rango tradicional de ±1,5 mm a ±0,008" (±0,20 mm).
Métodos de posicionamiento y transferencia de cadenas de dimensiones
- Posicionamiento de la cadena: cada curva se coloca con respecto a la curva anterior, de modo que las desviaciones sigan acumulándose con cada curva siguiente, lo que lleva a una desviación total acumulada superior a ±1,5 mm .
- Posicionamiento de coordenadas absolutas: se utiliza un borde de referencia y un orificio para pasador de posicionamiento para toda la pieza de trabajo y el error acumulativo causado por el método de cadena se evita por completo mientras la desviación dimensional se mantiene dentro de ±0,20 mm.
- Configuración del tope trasero de 6 ejes: a través de un tope trasero de 6 ejes que controla de forma independiente los ejes (X1/X2, R1/R2, Z1/Z2), así como una simulación de interferencia del proceso 3D, la precisión de posicionamiento de cada pliegue permanece altamente estable.
Esquema de optimización de referencia de precisión JS
Basados en nuestro proyecto de la vida real de diseño del chasis de un analizador, los dibujos iniciales utilizaron anotaciones en forma de cadena que provocaron una desviación de 1,2 mm de los orificios de alineación después de 7 curvas . El equipo de ingeniería de JS Precision hizo de los orificios de los pasadores de posicionamiento de la placa base la referencia principal y modificó la secuencia de doblado para que las piezas se expandan desde el centro hacia afuera. precisión de la pieza formada mejoró hasta ±0,15 mm y el Cpk llegó a 1,41.
¿Sus conjuntos de múltiples curvaturas tienen problemas de alineación? Pruebe nuestra estimación de costos gratuita. JS Precision le ofrecerá un análisis de la cadena dimensional y asesoramiento en la mejora de procesos.
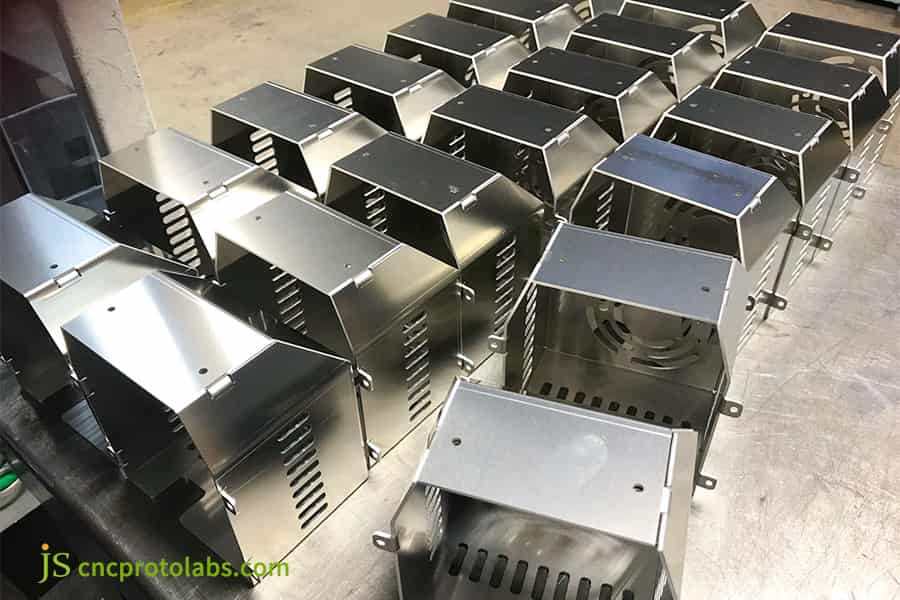
Figura 4: Lote de recintos metálicos complejos producidos por servicios de doblado de chapa.
Doblado de chapa metálica personalizado frente a mecanizado CNC secundario: ¿cuál ofrece un mejor retorno de la inversión?
Doblado de chapa a medida se puede personalizar para las piezas necesarias con tolerancias de grado de precisión de ±0,20 mm (±0,008") y puede reducir los costos de producción entre un 45% y un 60% y reducir los tiempos de entrega hasta un 70% en comparación con el doblado en bruto seguido de un fresado CNC secundario.
Matriz de decisión proceso-tolerancia-costo
|
Escenario de decisión |
Proceso recomendado |
Costo por pieza (USD) |
Plazo de entrega (días) |
|---|---|---|---|
|
Tolerancia≤±0,05 mm |
Mecanizado CNC completo |
$12–$25 |
5–8 |
|
Tolerancia ±0,05 mm – ±0,20 mm |
Corte láser + plegado de precisión + resma |
$6–$10 |
3–5 |
|
Tolerancia≥±0,20 mm |
Sólo doblado de precisión |
$3–$6 |
1–3 |
Fuente de datos: análisis de costos de JS Precision 2025 para chasis SUS304 de 1,5 mm (volumen 2000 unidades).
Alcance económico de las técnicas de proceso híbrido
- Carcasa del instrumento: el costo unitario se reduce mediante el doblado de precisión que elimina la necesidad de ahuecar bloques de aluminio sólido mediante mecanizado CNC, de $ 18 a $ 7 . El tiempo del ciclo también se ha reducido de 6 días a 2 días.
- Palet portante: es posible fabricar una pieza por plegado directo sin necesidad de soldar y fresar, ahorrando un 50% en coste , cuando la tolerancia del producto es de ±0,25 mm.
- Solución de precisión media: una combinación de corte por láser y doblado de precisión de orificios de cerradura con escariado de precisión crea un equilibrio entre precisión y economía . El doblado de precisión de metal es más rentable en este sector.
Estudio de caso de chasis médico: ¿Cómo resolvió JS Precision la alineación de ajuste para piezas formadas con múltiples curvaturas?
Un marco de acero inoxidable 304 con 7 curvaturas sufrió una desviación de curvatura acumulada de 1,2 mm. Precisión JS Cambió la secuencia de operaciones y también utilizó compensación dinámica basada en láser para la corrección, de modo que la concentricidad de los orificios de alineación estuviera dentro de ±0,15 mm.
Desafíos del cliente
El marco de metal se compone de: 7 curvas y 12 orificios ópticos coaxiales. Se utiliza acero inoxidable SUS304 de 1,5 mm. El proveedor original manejó su fabricación según las prácticas estándar de chapa metálica, pero la pieza final mostró posiciones de orificios con 1,2 mm de diferencia en ambos extremos de las piezas dobladas. La instalación de sensores se volvió imposible y el 28 por ciento de los conjuntos se desechan.
Solución de precisión JS
- Prueba de tracción del material: El límite elástico es de 235 MPa. La deducción de flexión ajustada BD resultó ser de 2,65 mm (el valor teórico original era de 2,40 mm)
- Cambiar la secuencia de flexión: doblar la cadena se convirtió en una secuencia de apertura/expansión que comenzó en el medio y se extendió hacia ambos lados; En la tira había dos orificios de posicionamiento pretaladrados para ello.
- Compensador dinámico láser: para realizar una flexión dinámica precisa, la máquina fue equipada con un sistema hidráulico de compensación y un dispositivo láser óptico para medir ángulos. El error de un ángulo de doblez simple no superó ±0,2°.
Lecciones aprendidas de los fracasos:
Durante la prueba de la primera muestra, la tercera curva comprimió el orificio hasta una falta de redondez de casi 0,1 mm debido a una holgura muy pequeña del troquel de 0,8 mm. Nuestro equipo de ingeniería reemplazó la herramienta con un cortador de cuello de cisne segmentado diseñado específicamente para la tarea, evitando el contacto y manteniendo la calidad .
Resultados finales:
La precisión del ensamblaje clave se mantuvo dentro de 0,15 mm, la coaxialidad del orificio arrojó un Cpk = 1,41, una tasa de rendimiento en la primera pasada de toda la máquina alcanzó el 99,6 % y hubo una reducción del 35 % en el tiempo necesario para producir artículos.
Residencia en DIN 6935:2011 dice: con respecto a los componentes de chapa de múltiples curvaturas, la tolerancia acumulativa estándar para las curvaturas de cadena es de ±0,8 mm a ±1,5 mm, según la cantidad de curvaturas que haya y el espesor del material.
JS Precision limitó la precisión de la pieza formada a ±0,15 mm en este proyecto. Esto supone una mejora de más del 70 % en precisión con respecto al rango estándar de DIN 6935.
¿Necesita una solución para un problema similar de alineación de múltiples curvaturas? Envíe sus planos a JS Precision para obtener una optimización del proceso de fabricación personalizada junto con pruebas de muestras gratuitas.
¿Qué auditorías técnicas son esenciales a la hora de seleccionar un proveedor de doblado de chapa de precisión?
Tolerancias de flexión de chapa dependen de la verificación de los ejes del tope trasero del proveedor (≥4 ejes), su medición de ángulo dinámico y los ajustes de coronación; También debe incluir el uso de CMM y capacidad de inspección completa de escaneo óptico 3D .
Cinco indicadores básicos en las auditorías de fábricas
- Repetibilidad de la máquina: ≤±0,01 mm o menos precisión de la máquina para que cada curvatura sea consistente.
- Grado de endurecimiento: HRC56–60; La resistencia al desgaste del troquel afectará la precisión con el tiempo.
- Índice de capacidad del proceso: dimensión crítica Cpk≥1,33, signo de un proceso de producción bien equilibrado y predecible.
- Inspección del Primer Artículo (FAI): Informe de medición dimensional que demuestra la conformidad con las tolerancias dadas.
- Informe de prueba de materiales (MTR): un documento fuente que puede identificar y rastrear un lote de material específico desde una acería.
Sistema de control de calidad de precisión JS
JS Precision está certificado según las normas ISO 9001:2015 e IATF 16949 . Las piezas de precisión serán inspeccionadas completamente por una máquina de medición por coordenadas (MMC) y estarán acompañadas de informes dimensionales completos. Los criterios de evaluación del servicio de doblado de metales de precisión brindan a los compradores un medio rápido para seleccionar proveedores confiables .
Preguntas frecuentes
P1: ¿Cuál es la longitud mínima de brida que se puede doblar en chapa de precisión?
La longitud mínima del ala requerida para doblar una lámina con un ancho menor que el doble del espesor es b_min = 4t+r. Por ejemplo, una lámina de aluminio de 2,0 mm necesita un ancho de pestaña mínimo de 8,5 mm a 9,0 mm para asegurar una fijación estable de la lámina y evitar deslizamientos durante el conformado.
P2: ¿Por qué la misma pieza de chapa muestra variaciones de ángulo en diferentes lotes de producción?
Las variaciones en el límite elástico (ΔRp ≥30 MPa) y las tolerancias de espesor de los lotes de materia prima afectan directamente la recuperación elástica. Las desviaciones de ángulo de 0,5° a 1,5°, sin medición de ángulo por láser ni compensación de presión dinámica , pueden deberse a diferentes carreras de punzonado de la misma herramienta.
P3: ¿Cómo garantiza JS Precision tolerancias consistentes en procesos de plegado de gran volumen?
JS Precision utiliza una calibración combinada de materia prima de estiramiento por lotes y un SPC de proceso completo con un sistema de medición de ángulo láser en tiempo real y una máquina dobladora CNC con compensación automática de deflexión que garantiza que las tolerancias dimensionales críticas con un nivel de precisión de ±0,008" permanezcan estables con Cpk≥1,33 en tiradas de producción de gran volumen.
P4: ¿Cuál es la diferencia entre el doblado por aire, el doblado por fondo y el acuñado en términos de precisión?
La tolerancia del ángulo de flexión en el doblado al aire es de grado estándar (±0,5° a ±1,0°); la flexión inferior se aprieta hasta (±0,2° a ±0,3°); La flexión de las acuñaciones puede descender hasta ±0,1°, aunque produce un desgaste considerable de la herramienta y requisitos de mayor tonelaje .
P5: ¿Se pueden colocar agujeros y recortes directamente al lado de una línea de plegado sin distorsión?
No se puede colocar con seguridad el borde de un agujero tan cerca de una línea de flexión que la distancia d sea inferior a 2,5t+r. Durante la flexión, el material que rodea el agujero se estira, provocando distorsión. Si tiene que hacer un producto con tal diseño, puede crear una ranura de alivio de presión a través de procesos en esa área o elegir doblar la pieza y luego hacer dos cortes láser separados de los orificios.
P6: ¿Cómo se calculan las cotizaciones de plegado de chapa personalizada en JS Precision?
JS Precision calcula los costos por uso de material, ciclos de corte, operaciones de doblado requeridas, inversión en moldes especiales y acabado superficial del producto final. Después de que el cliente envíe dibujos CAD 3D y 2D con dimensiones y límites de tolerancias, el equipo de ingeniería le dará una cotización de DFM con información detallada dentro del día siguiente.
P7: ¿Qué valores estándar del factor K se deben utilizar al calcular espacios en blanco de patrones planos?
Los valores estándar del factor K varían desde 0,33 para doblar aluminio blando en el aire hasta 0,45 para doblar acero laminado en frío en el doblado inferior . Durante los cálculos de patrones planos de alta precisión (como patrones planos DXF), se debe haber implementado una calibración basada en deducciones empíricas de doblez (BD).
P8: ¿Cómo afecta la dirección de laminado del grano a la confiabilidad de las piezas conformadas?
Cuando la flexión ocurre paralela al grano rodante, la deformación se concentra y la pieza será más susceptible al agrietamiento de piel de naranja en la superficie exterior o calibre, mientras que la recuperación elástica variará, donde la flexión ocurre perpendicular al grano rodante o en un ángulo de 45, la carga se distribuye y las tolerancias angulares generalmente permanecerán constantes con una precisión de ±0,2° a ±0,3°.
Resumen
La precisión en el doblado de chapa metálica se logra mediante la calibración del despliegue del factor K, la compensación dinámica del retorno elástico, el equilibrio de la tensión del troquel y la regulación de la cadena dimensional a un punto de referencia. Pasar de tolerancias estándar (±0,020", ±1,0°) a tolerancias de precisión (±0,008", ±0,2°–±0,3°) evita dobleces, desgarros de bordes, distorsiones de orificios y errores acumulativos en la etapa de diseño, y reduce en gran medida los costosos retrabajos y el procesamiento secundario de la máquina.
¿Está planeando doblar chasis, soportes de equipos y piezas estructurales de soporte de carga de alta precisión en varias pasadas? Por favor envíe su CAD 3D (STEP/IGES) , Dibujos de ingeniería 2D en el sistema de cotizaciones JS Precision. Nuestro equipo de ingeniería proporcionará la solución de fabricación DFM en 24 horas, incluida la calibración de tolerancia de despliegue, el análisis para evitar interferencias y la estimación de costos de mecanizado .

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

