日本語



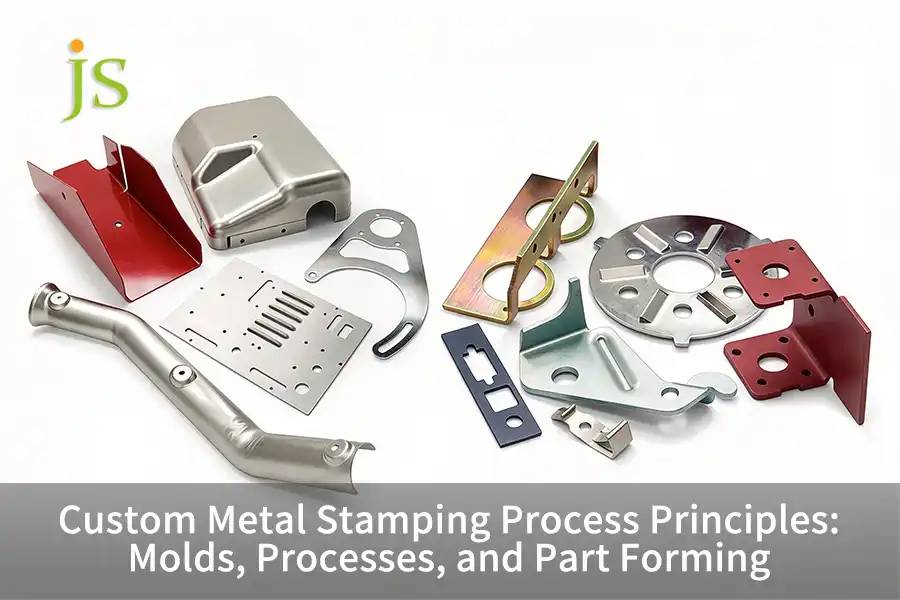

カスタム金属プレス加工は、特殊な金型を使用して平らな金属板を複雑な三次元部品に成形する冷間成形プロセスです。このプロセスでは、特殊な金型を使用して材料の降伏強度を超える圧力を加えることで、せん断、曲げ、深絞り加工が可能になります。 ±0.02 mm以内の公差での操作 この方法は、 大量生産、高精度生産 自動車、エレクトロニクス、医療業界において。
主要な回答の要約
カスタマイズされた金属プレス加工により ミクロンレベルの許容誤差 精密な金型クリアランス、多段階のプログレッシブトランスファー、および制御可能な冷間塑性変形を組み合わせることにより、超高速量産を可能にする。
|
刻印寸法 |
主要な工学的メカニズムと制御パラメータ |
工業製造規格および生産制限 |
|---|---|---|
|
道具 |
上下の金型が嵌合し、片側切削クリアランス 5%~10% ガイドポストの適合公差は0.003mm以下、インサートの硬度は58~62HRC(ロックウェルC硬度)です。 |
研磨された領域は50%以上になるように制御され、 過剰なバリを取り除く そして、数百万回のストローク負荷にも耐える。 |
|
プロセス |
コイル水平調整 → サーボ送り → ガイドピン補正(位置決め公差) ±0.01 mm )→切断/成形→ストリップ分離 |
毎分200~800ストロークの速度で動作させることで、累積的なピッチ誤差を排除し、完全な自動化を実現します。 |
|
部品形成 |
せん断、V/U曲げ( R/t≥1.0 、1°~5°のスプリングバックの過曲げ補正)、多段階漸進深絞り( LDR 1.8-2.1 (ここで、LDRは極限絞り比、すなわち最大ビレット径とカップ径の比である) |
寸法公差は以下に準拠します DIN 6930-2 f(±0.02 mm)、材料利用率は75%~90%です。 |
データソース: DIN 6930-2:2011 精密プレス加工鋼部品 – 公差および技術的な納入条件。
金属プレス金型とは何ですか?どのように金属を切断するのですか?
金属プレス金型 精密工具鋼部品であり、校正された隙間内で薄い金属板を切断する。 5%~10% 機械的せん断を制御することによって材料の厚みを調整する。
コア部品と金型の互換性
金型の主要構成要素は、上下の金型ベース、ボールベアリングガイドピラーとブッシング(嵌合公差≤0.003 mm)、ストリッパープレート、パンチ、および金型インサート(AISI D2/DC53、硬度58~62 HRC)です。上下の金型ベースが圧力を支え、ガイドピラーが圧力を支えます。 偏心力を防ぐ ; ストリッパープレート パンチ引き抜き工程中の材料の蓄積を解消します パンチとダイは高硬度工具鋼で作られており、数百万回のストロークに耐える耐用年数を保証します。
プレス加工機械とクリアランス制御
プレス加工工程は、弾性変形、塑性せん断(ブライトバンド≧50%)、亀裂伝播と破壊、および端部バリの4つの段階に分けられます。
片側のクリアランスは c = (5%–10%) × t です。 クリアランスが小さすぎると、上下の亀裂の位置ずれや縁の欠けが生じます。クリアランスが大きすぎると、 角の崩壊と粗いバリ 金型は、上下の切削刃を用いて金属を一定の隙間内に「押し込み」、その隙間によって刃先の滑らかさが決まります。
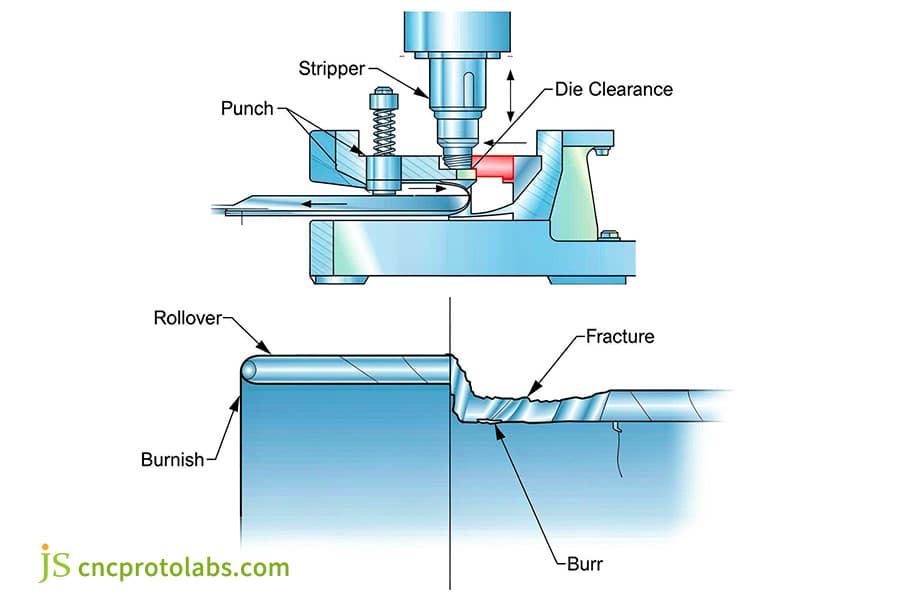
図1:薄い金属板をプレス加工する金型の概略図。パンチとクリアランスを示す。
金属プレス加工における主要な工程は何ですか?
金属プレス加工工程は以下の通り 5つの体系的なステップ: 自動巻き戻しと水平調整、サーボローラー送り、順送金型プレス加工、オンライン目視検査、二次表面仕上げ。最新の順送金型システムでは、コイル状の材料はセンサーで監視されるガイドステーションを順送的に通過します。 ±0.01 mmの位置決め精度を保証する。 その後、高速機械プレスが、 200~800 1分あたりの回数。
展開と水平調整:
コイル材は、残留圧延応力を除去し、シートの平坦度が金型に入る前に ≤0.20 mm/m であることを確認するために、レベリングマシンによって水平にされます。このステップは、 累積的な供給エラーを防止し、高精度プレス加工の基盤を築く 特に、極薄のストリップを加工する際の送り詰まり防止に効果的です。
サーボローラー給紙:
CNCサーボローラーは、あらかじめ設定された間隔で材料を供給し、プレスクランクシャフトの回転角度とミリ秒レベルの同期を実現します。 給紙精度を±0.01 mm以内に確保する このプロセスには、二重供給を検知し、材料の重なりによる金型損傷を防ぐための光電センサーも搭載されています。
パイロットバッジ:
ガイド穴はストリップの端にあらかじめ開けられており、テーパー状のガイドピンは金型が閉じる前に微調整され、所定の位置に固定されます。 位置決め許容誤差を±0.01mmに低減 これにより、累積誤差が完全に排除され、最終測定点における形状偏差が0.02mm以内に収まることが保証されます。
複数ステーションでの加工実行:
このプレス機は毎分200~800ストロークの高速で動作し、次のような作業を連続して実行します。 端材のトリミング、エンボス加工、曲げ加工、刻印 従来の機械式プレス機と比較して、最新のサーボプレス機は下死点の再現性が30%向上し、ストローク調整範囲が大幅に拡大したため、さまざまな成形高さの要件に対応できるようになりました。
部品の切断と検査:
完成した部品は搬送ベルトから分離され、高速CCDビジョンシステムによって重要な寸法が検査され、 品質合格率100% 不良部品は圧縮空気によって自動的にスクラップ容器に排出されるため、完全自動化された無人生産が実現します。
|
範囲 |
従来型の機械式プレス |
現代のサーボプレス |
高速油圧プレス |
トランスファープレス |
|---|---|---|---|---|
|
トン数曲線 |
下死点付近の位置に固定 |
旅行全体を通して調整可能 |
常に利用可能なトン数 |
固定式高トン数 |
|
下部デッドポイントの再現性 |
±0.1 mm |
±0.02 mm |
±0.05 mm |
±0.1 mm |
|
旅程の変更可能性 |
いいえ |
はい、プログラム可能です。 |
はい、リミットスイッチを介してです。 |
いいえ |
|
最高速度 |
200~400 |
200~800 |
50-150 |
15-40 |
|
金型交換時間(分) |
30-60 |
10-20 |
20~40歳 |
60-120 |
データソース:JS Precision社内プロセスデータベース(2023年版)、150件以上のプレス加工プロジェクトに基づく。
スタンプは ミニチュア組立ライン そこでは金属片が段階的に移動し、プレス機がそれらを順番に成形して、最終的に完成品を得る。
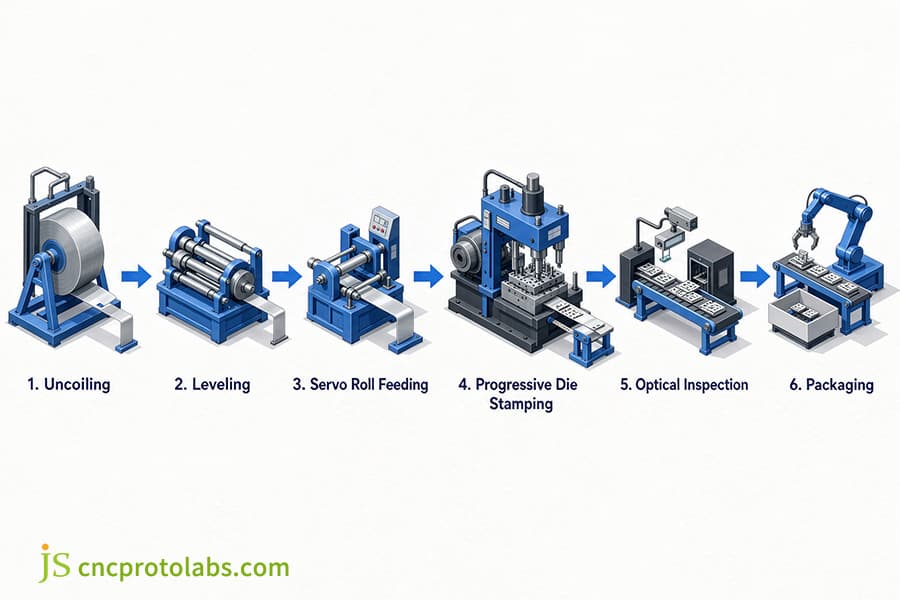
図2:金属プレス加工工程のステップを示すフローチャート。巻き戻しから工場での梱包までを網羅している。
部品成形は、薄い金属板をどのようにして三次元の幾何学的形状に変形させるのでしょうか?
プレス加工部品は、降伏強度を超え引張強度を下回る局所的な応力によって複雑な3D形状を実現する。
剪断
純粋なせん断応力が支配的で、クリアランスは 5%~10% t、明るい帯は ≥50%、切削刃は 10万~20万ストロークごとに0.02~0.05mmの再研磨が必要です。
輪郭曲線
外側は引張応力を受けており、内側は圧縮応力を受けている。K係数は 0.33~0.50 (K係数=曲げ加工時の中立軸位置と板厚の比) R/t ≥ 1.0 亀裂の発生を防ぐため、スプリングバック角度は1°~5°とし、過曲げ補正または圧痕処理が必要となる。
連続的な暗い描画
LDR 1.8~2.1、クランプリング表面の圧力 1.5~3.0 MPa、しわになりにくい。JS Precision はコネクタハウジングの量産に段付き深絞り加工を採用しています。 SUS304の深絞り加工工程を4段階から2段階に短縮し、 材料利用率85%を達成しながら、工程計画段階で板金プレス加工と深絞り加工の境界条件を明確に定義することで、 不適切な選定によって生じるコストの無駄。
|
材料 |
引張強度(MPa) |
降伏強度(MPa) |
伸長 (%) |
推奨最小曲げ半径(R/t) |
反発補正(°) |
|---|---|---|---|---|---|
|
C5191 リン青銅 |
390-510 |
250~350 |
15-25 |
0.8 |
2-3 |
|
5052-H32アルミニウム合金 |
210-260 |
130-180 |
7~12歳 |
1.0 |
3-5 |
|
SUS304ステンレス鋼 |
520-720 |
210-310 |
40~50 |
1.0 |
4-6 |
|
DC01冷間圧延鋼 |
270-410 |
140-280 |
28-35 |
0.5 |
1-2 |
|
真鍮 C2600 |
300-420 |
150~250 |
35-45 |
0.6 |
1.5~2.5 |
データソース: ASTM B103/B103M-19 リン青銅板、シート、ストリップおよび圧延棒の標準仕様。
成形工程ではシート材に永久的な変形が生じるが、破断は起こらない。スプリングバックを抑制するために、金型は意図的に数度曲げておく必要がある。
プログレッシブダイ加工は、他のプレス加工方法と比較してどのような利点がありますか?
プログレッシブダイスタンピングは、複数のプロセスを連続コイル供給ステーションアレイに統合し、複合ダイやコンベアプレスと比較して優れた性能を提供します。 高速・大量生産 複合金型は、1回のブランキングとパンチングで平らな部品を製造するのに使用されます。一方、順送金型は、複雑で高精度の部品を製造でき、年間生産量は 10万個を超える、 自動車用パワートレイン配線ハーネス、医療用センサーシールドカバー、マイクロエレクトロニクスコネクタなどの分野を網羅し、ステーション間の転送誤差はゼロです。
- プログレッシブダイ: 連続ローラー送り、キャリアシリーズ、 200~800 SPM、 年間生産量50,000個以上、ピッチ精度 ±0.01 mm。
- 複合型: 単一ステーション同心ブランキングおよびパンチング、同軸性 ±0.01mm 三次元曲げ加工を行うことができない。
- コンベア金型: 最初のステーションでブランキング加工が完了した後、部品はロボットアームによって搬送される。 15~40 SPMの速度で これは、大型の深絞り加工部品に適しています。
金属プレス加工の用途には以下が含まれます 自動車用パワートレイン配線ハーネス、医療用センサーシールド、マイクロエレクトロニクスコネクタ。 例としては、1.20 mmの錫メッキ銅バスバー(±0.03 mm)や、0.20 mmのニッケルシルバーシールド(平面度≤0.05 mm)などが挙げられます。プログレッシブダイは高速かつ高精度という利点があり、大量生産に最適です。
プログレッシブダイは、金型内部に設置された小型の自動生産ラインのようなもので、圧延された材料が極めて高速で供給され、完成した部品が極めて高速で排出される。
特定のプロジェクトのプロセスルートとコスト削減計画を評価する場合は、JS Precision の 「精密金属プレス加工サービスの完全ガイド」 「異なるバッチにおける金型寿命曲線と全体的な経済的カットオフポイントを比較するため。」
よくある質問
Q1:カスタム金属プレス加工に必要な最小曲げ半径はどれくらいですか?
低炭素鋼および半硬質真鍮の場合、曲げ半径(R)≥ 1.0 × t は外側アーク割れを防ぐことができます。硬化アルミニウム合金またはステンレス鋼の場合、 半径 ≥ 1.5~2.5 × t 曲げ軸が圧延パターンと平行な場合は、粒界割れを防ぐために半径を20~30%増加させる必要がある。
Q2:エンジニアは、プレス加工された金属部品にバリが発生するのをどのように防ぐことができますか?
バリを防ぐ鍵は、片面パンチングギャップを設定することです 材料の厚さの5%から10%まで 刃先を常に鋭利に保ってください。刃先が0.05mm以上摩耗すると、ひび割れ、位置ずれ、過剰なバリが発生します。この場合、ダイコアの刃先を再研磨する必要があります。
Q3:プログレッシブダイスタンピングとトランスファーダイスタンピングの違いは何ですか?
プログレッシブダイは部品を連結する サイドブラケットを介して毎分200~800回の速度で 小型から中型の精密部品に適しています。トランスファーダイは、最初のステーションでパンチングした後、ロボットアームを使用して部品を搬送し、特に大型の深絞り部品向けに設計されています。
Q4:金属プレス金型には、一般的にどのような工具鋼が使用されますか?
中量生産の場合は、 AISI D2/DC53冷間加工用ダイス鋼 (硬度58~62HRC);プレス加工されたステンレス鋼、または年間300万個以上のプレス加工部品を生産する場合は、硬度88~92HRAのタングステンカーバイドを脆弱な部分に挿入してください。
Q5:スプリングバックはプレス加工部品の公差にどのような影響を与えますか?
スプリングバックとは 荷重除去後の材料の弾性回復によって生じる寸法変化。 高強度合金のスプリングバック角度は2°~8°です。エンジニアは、シミュレーション、計算、あらかじめ設定された曲げ角度、底面のエンボス加工、または補強リブを用いて、スプリングバックを強制的に抑制します。
Q6:カスタムプレス加工が利益を生むための一般的な生産量の目安はどれくらいですか?
プログレッシブダイの開発コストは、 5,000ドルから50,000ドル、 生産量に応じて経済的なメリットが得られます。年間生産量が1万個から5万個以上になれば、コストを削減できます。1,000個未満の試作生産の場合は、レーザー切断とCNC曲げ加工が推奨されます。
Q7:カスタム金属プレス加工で達成可能な標準的な寸法公差はどのくらいですか?
DIN 6930-2 f 規格によれば、精密プログレッシブダイの公差は ±0.02mm であり、曲げ角度は ±0.5°~1.0° ; 精密ブランキング技術によりストリップの滑らかさを向上させることができます 90%以上 また、穴間隔の公差は±0.01mmです。
Q8:板金の厚さは、プレス機のトン数要件にどのように影響しますか?
トン数は、材料の厚さ t、せん断周長 L、およびせん断強度 τ に正比例する。 (P=L×t×τ) 厚さが増すにつれて処理能力も徐々に増加するため、機械の詰まりを防ぐために、選定時には20~30%の余裕を持たせる必要がある。
まとめ
カスタマイズされた金属プレス加工プロセスはバランスを実現します 寸法再現性、機械的完全性、コスト効率の高い大量生産を、同期された金型設計、自動化されたワークフロー、および制御された成形プロセスによって実現します。 クリアランス、ピッチ、スプリングバックを精密に制御することで、正確な公差を実現します。
加工方法の選択についてより深く理解するには、弊社の「連続金型プレス加工 vs. トランスファープレス加工:DFMとコストの比較ガイド」をご参照ください。このガイドでは、主流となっている2つの量産成形方法の金型寿命曲線、形状干渉限界、損益分岐点を比較しています。
免責事項
このページの内容は情報提供のみを目的としています。JS 精密サービス 情報の正確性、完全性、または有効性に関して、明示的または黙示的な表明または保証は一切行いません。具体的な技術要件および 正式な部品見積もりを依頼する 詳細についてはお問い合わせください。
リソース