 日本語




で板金曲げ加工, K ファクターは、曲げにおける中立軸のシフトを表す無次元比 (t/T) です。曲げ許容値 (BA) は、平坦化された部分の曲げの測定された円弧の長さです。 Y 因子は、CAD 展開のK 因子 (Y=K xπ/2)を変更する数学的因子です。係数を正確に取得すると、±0.1 mm 以内の正しいフラット レイアウトが得られます。
主要な回答の概要
Y = K × π/2により中立軸比がプラットフォーム間で同一に保たれるため、汎用 CAD (SolidWorks、Inventor、CATIA) では K 係数を使用し、PTC Creo では Y 係数を使用します。製造現場では、平面長の計算には曲げ代(BA = A・π/180・(R+K・T)) 、せん断部の検証には曲げ控除(BD = 2・OSSB − BA)を使用してブランクを管理します。
設計段階で K ファクターをロックし、現場での曲げ控除のみによって調整します。適切な係数を使用すると、フラット レイアウトは±0.1 mm以内に収まりますが、係数を混同すると、複数の曲げで累積誤差が±0.5 mmを超えてしまいます。
|
コアパラメータ |
数学的定義と公式 |
一般的なエンジニアリング範囲 |
コアアプリケーションシナリオと機能 |
|---|---|---|---|
|
Kファクター |
K = t/T (内面から中立軸までの距離 / 板厚) |
0.30~0.50(エアベンディングの場合は通常0.33~0.38) |
CAD でのグローバル シート メタル パラメータ設定と一般的なブランク展開変換 |
|
曲げ許容値 (BA) |
BA = A × (π / 180) × (R + K × T) |
板厚、曲げ角度A、内半径Rにより異なります。 |
曲がったコーナー領域のフラットブランク長さの直接計算 |
|
Yファクター |
Y = K × π / 2 |
0.47~0.78(一般的には0.50~0.60) |
PTC Creo (Pro/E)システムでの高精度の中立軸展開計算 |
|
曲げ控除 (BD) |
BD = 2 × OSSB - BA |
金型のV開きと材料のスプリングバックの実測により決定 |
現場でのシャーリングマシンおよびCNCプレスブレーキのリバーストリミングとブランクサイジング |
データ ソース: 一般的な K ファクターと曲げ許容値は、 ISO 2768-1:1989標準 (一般公差、クラス m); Y 係数の変換式は、PTC Creo カーネル ソルバー仕様から導出されます。
板金曲げにおける K 係数、曲げ代、Y 係数はどのように異なりますか?
K ファクターは単に中立軸を特定するだけであり、そのため次元はありません。曲げ許容値は、曲げによって消費される実際の材料の長さをミリメートル単位で計算します。 Y 係数は、特定の CAD エンジンでの 90 度の曲げに基づいて関係を相関させます。これら3 つの要素が混同されると、平面パターンが不正確になり、曲げが間違った方向に形成され、完成品に最大±0.5 mmの誤差が生じる可能性があります。
数学的性質と単位: K ファクターと曲げ許容値
K ファクターと曲げ許容値の違いは、無次元比と直線長出力の対比から始まります。
- 定義: K = t / T、t は中立軸と内面の間の距離 (mm)、T は板厚 (mm) です。低炭素鋼の空気曲げの場合、 K = 0.33 ~ 0.38、ボトミングの場合、K = 0.45 ~ 0.50 に達することがあります。
- 式: BA = A × (π/180) × (R + K × T) ; 90°は BA = (π/2) × (R + K × T) に簡略化されます。
- 例: 1.5 mm 5052-H32 アルミニウムの場合、R=1.5 mm、K=0.38、BA=3.25 mm、Y=0.597。
- エラー:底部圧力 K=0.50 が誤って使用されると、BA は 3.53 mm に上昇し、1 回の曲げ誤差 +0.28 mm、4 回の曲げの累積 > 1.1 mm になります。
K 係数と曲げ許容値の数学的本質を明確にすることは、板金対曲げ控除計算機の曲げ計算の精度を評価するための前提条件です。
CAD 展開カーネルにおける曲げ許容差と y 係数
クロスプラットフォーム設計では、曲げ許容値と Y 係数の関係が重要です。
- 相違点: SolidWorks/Inventor/CATIA は K-factor を保存します。一方、PTC Creo は最初に Y 係数を保存します。
- 変換: Y = K × π/2。 K=0.38 の場合、Y=0.597 となり、90° BA の結果はプラットフォームに関係なく同一になります。
- 注: K 係数を最初に参照せずにワークショップで Y 係数を直接測定することは、補正を 2 回適用するようなものです。
展開変数の比較行列
|
変数 |
数学の性質と単元 |
ダイ接触感度 |
主流の CAD の好み |
|---|---|---|---|
|
K-ファクター |
無次元比 t/T、0.30 ~ 0.50 |
中くらい;エア/ボトム/コインモードでシフト |
SolidWorks、Inventor、CATIA グローバル パラメータ |
|
曲げ代 |
曲げ角度あたりの直線円弧の長さ (mm) |
高い; R、角度、スプリングバックを統合 |
すべての 3D 展開モジュール、2D 検証 |
|
Y‑ファクター |
無次元 Y=K×π/2、0.47–0.78 |
中くらい;ソルバーに依存した変換 |
PTC Creo / Pro‑ENGINEER ネイティブ |
|
無補償理論 |
t/T=0.50固定、長さのみ |
ゼロチューニング。 V 開口部を無視します |
従来の 2D 手動レイアウト |
データソース: JS Precision Unfolding Database (2026) – 1,200 ロットの空気曲げ測定セット。 ISO 2768‑1:1989一般公差、クラス m 直線サイズ ±0.1 mm で 0.5 ~ 3 mm、±0.1 mm で 3 ~ 6 mm、曲げられていない公称形状の角度 ±0.5°。
要点: K 係数と Y 係数は、さまざまな CAD 言語で同じ中立軸を表します。一方、曲げ許容値と曲げ控除は、実際に切断して検証する製造現場の長さです。設計段階の比率と現場での控除を決して混同しないでください。
展開計算エラーによるやり直しを避けたいですか? JS Precision のダウンロード板金の K ファクターと曲げ許容値のリファレンス ガイド今。
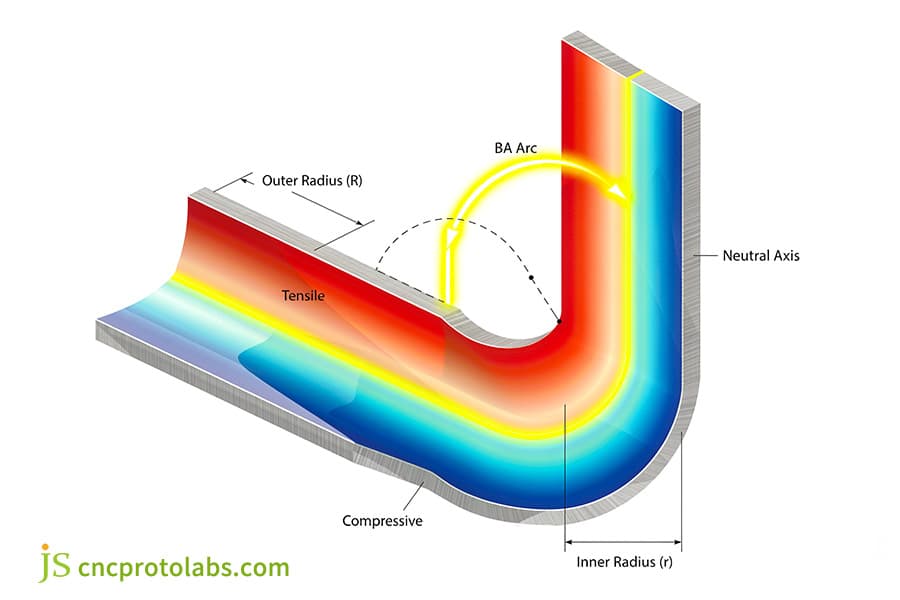
図 1: 引張軸、圧縮軸、中立軸、および BA 円弧を示す板金曲げの 3D 図。
エアベンディングシートメタルとボトムベンディングツーリングでは、中立軸はどのように移動しますか?
板金の曲げ方法選択によって中立軸の移動が決まります。エアベンディングシートメタルでは、シートはパンチチップとダイのショルダー部のみに接触し、中立軸を内側に駆動します(K≈ 0.30 ~ 0.38) 。逆に、底部曲げツーリングは、高トン数下で完全な金型キャビティの適合性を強制し、断面を圧縮して中立軸を外側に押します(K ≈ 0.45 ~ 0.50) 。
空中曲げと底面曲げの応力分布
- 空曲げ: 3 点荷重、パンチ挿入、低炭素鋼K=0.30 ~ 0.38、アルミニウム 0.33 ~ 0.40。
- ボトミング:材料はダイの半径に適合します。必要な力は空気曲げの 2 ~ 3 倍、 K = 0.45 ~ 0.50 です。
- コイニング:中立軸の中心は約K ≈ 0.50 です。
- リスク: CAD ソフトウェアで間違った曲げ方法を使用し、実際にワークショップでそれを行うと、フランジ システムが体系的に長すぎたり短すぎたりする可能性があります。
V 開口率とトン数への影響
エアベンディングシートメタルとボトムベンディングツーリングの場合、V 開き制御 K の安定性:
- V=6T → K≈0.35、高トン数、高反発。
- V=8T → K≈0.38、バランスオープンベンド、 5052-H32 および SPCC に適用。
- V=10T → K≈0.40、低トン数、より大きなラジアル張力。
- 圧力ベースはトン数の2 ~ 3 倍増加し、K は 0.07 ~ 0.12 だけ上方にシフトします。
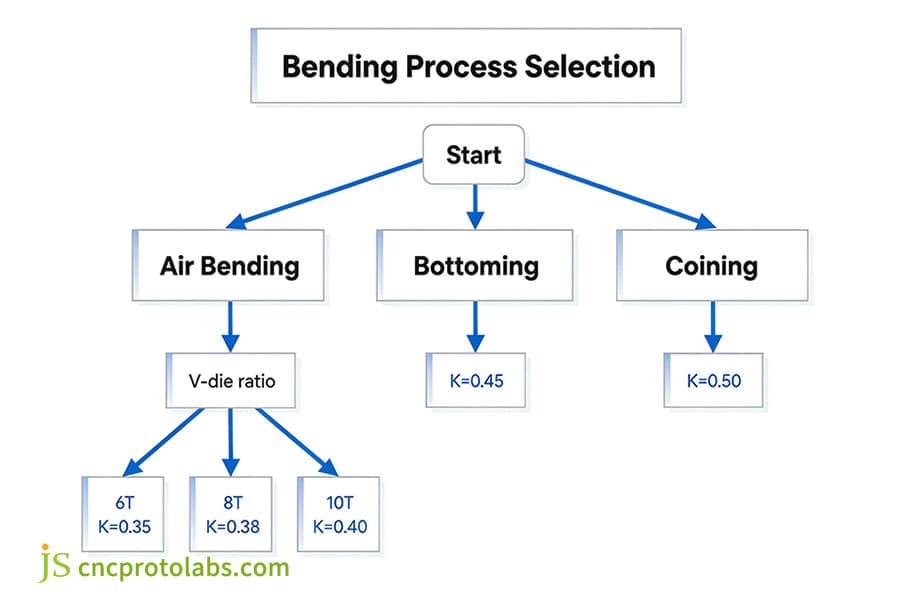
図 2: エア曲げ、ボトミング、コイニング、および K 値を示す曲げプロセスの選択フローチャート。
ステンレス鋼板の曲げとアルミニウム板の曲げでは、異なる許容値が必要なのはなぜですか?
曲げ拡張は主に材料の延性とひずみ硬化の影響を受けます。 40% の伸び率と大きなスプリングバック (3° ~ 5°)を伴うステンレス鋼板金の曲げには、高い K ファクター (K ≈ 0.42 ~ 0.48) が必要です。それでも、延性が低いアルミニウム シート (例: 5052-H32) を曲げると、中立軸がさらに内側に移動します (K ≈ 0.35 ~ 0.40)。
ステンレス鋼とアルミニウムの延性とスプリングバック
- 5052-H32 アルミニウム: 2.0 mm、引張強さ ≥210 MPa、伸び ≈12%、スプリングバック 0 ~ 1°、K=0.36 ~ 0.38。
- 304 ステンレス鋼: 2.0 mm、引張強度 ≥515 MPa、伸び ≈40%、スプリングバック 3 ~ 5°、K=0.44 ~ 0.45。
- 共有リスク:単一の K 係数では、アルミニウムのフランジの長さを過大評価し、ステンレス鋼のスプリングバックを過小評価する可能性があります。
冷間圧延板の結晶方向衝撃
冷間圧延板粒子全体の K ファクターに対する曲げ方向の影響は重大であり、考慮する必要があります。
- 横曲げ:均一な塑性変形、K≈0.38、亀裂なし。
- 縦方向の曲げ:抵抗はありますが、亀裂が発生する可能性があります。K は 0.33 に低下します。0.15 ~ 0.35 mm の補正が必要です。
- 例: 1.5 mm SPCC は、曲げ半径 (R/T) 1.2 未満で縦方向に曲げると割れますが、曲げ半径 (R/T) 1.0 で横に曲げると割れません。
90°エアベンディング早見表
|
材質 |
T (mm) |
V-オープニング |
R(mm) |
K-ファクター |
90°BA |
スプリングバック |
|---|---|---|---|---|---|---|
|
5052‑H32 |
1.5 |
12(8T) |
1.6 |
0.38 |
3.41mm |
0~1° |
|
6061‑T6 |
2.0 |
16(8T) |
2.5 |
0.36 |
5.06mm |
1~2° |
|
SPCC |
2.0 |
16(8T) |
2.0 |
0.40 |
4.40mm |
1~2° |
|
304 2B |
2.0 |
16(8T) |
2.0 |
0.45 |
4.55mm |
3~5° |
|
1018CR |
2.0 |
16(8T) |
2.0 |
0.41 |
4.52mm |
1~3° |
データソース: ASTM E8/E8M‑22 – シート合金の引張伸び試験
同じ8T開度の場合、ステンレス鋼のK値はアルミニウム合金のK値より0.07〜0.10高くなります。
エンジニアリングのケーススタディ: 304 ステンレス鋼のコントロール パネル
1.5 mm 304 ステンレス鋼ハウジング、4 つの 90° フランジ、公差 ±0.15 mm。
- 問題点:アルミニウムの K ファクター 0.38 を使用すると、フランジが 0.42 mm 長くなりすぎ、穴の位置と干渉します。
- 修正: K ファクター 0.44に切り替えて、曲げ線を圧延方向に対して垂直に向けます。
- 結果:寸法は±0.08mm以内で安定しました。
合金の選択からプレスブレーキのセットアップまでをより迅速に行う必要がありますか?連絡先JSプレシジョンエンジニアにステンレス鋼またはアルミニウムの曲げ図面を無料で DFM レビューしてもらいましょう。
板金の曲げ計算基準はどのようにして工場公差と一致するのでしょうか?
業界標準では、徹底的な境界チェックが必要です。 ANSI/ASME Y14.5 および ISO 2768-m 規格に従って、正確な曲げは ±0.1 mm の直線公差を満たさなければなりません。しかし、厚ゲージトン数を考慮せずに、純粋に理論モデルに基づいて板金の曲げ計算を使用すると、薄肉化が生じ、理論式を超える経験的な曲げ控除計算が必要になります。
ヘビーゲージ曲げ力偏差
鋼板の曲げ力計算ツールの偏差は、厚板の曲げで発生し、非線形誤差が生じます。
- 薄板圧延:板厚が6mmを超える場合、過小荷重により局部的に5~8%の減肉が発生します。
- 理論的偏差: K = 0.50 の場合、式は平坦部の長さを過大評価します。 8 mmプレートの場合、偏差は 0.5 mm を超え、測定された薄化は5 ~ 8% に達します。
- 実際の測定: 8 mm S355、R=12 mm、V=64 mm空曲げ、K=0.46、6% 薄化、BD は理論上の BA と比較して -0.62 mm 補正する必要があります。
実践的な展開ワークフロー
- 材料の厚さ T を取得します。これは、 ASTM A480 に従って ±0.05 mm です。
- プロセスを選択し、V 開口率を記録します: 6T ~ 10T。
- 検証された K-factor をロードします。 Creo を Y ファクターに変換します。
- 各曲げの BA と BD を計算します。
- T>6 mm の場合は、5 ~ 8% の減肉係数を含む経験的な減算チャートを使用します。
- CMM 検証により±0.1 mm以内であることが確認された後、テスト サンプルを解放します。
よくある質問
Q1: 90 度の空気曲げの場合の曲げ許容値と曲げ控除はどのように計算しますか?
90 度の曲げの場合、曲げ許容値 (BA) は中立軸に沿った平坦な長さを BA=(π/2) X(R+KXT) として与えます。次に、曲げ控除 (BD) は、平面ストックから除去された材料を BD = 2 X OSSB - BA (外側セットバック (OSSB) = R + T) として再度推定します。CAD ソフトウェアは通常、BA を使用して 3D モデルを作成しますが、製造現場のオペレーターは BD がせん断されたワークピースの切断長さを直接測定して検証することを好みます。
Q2: エンジニアは、CAD 展開において K ファクターと Y ファクターを選択する必要があるのはどのような場合ですか?
これは実際には CAD アーキテクチャの問題です。 SolidWorks、Autodesk Inventor、または CATIA を使用する場合、これらすべてのシステムの計算エンジンが K を深さの比率 (t/T) として参照するため、エンジニアによる K ファクターの使用は標準的です。ただし、Y ファクターは中立軸の円弧率を直接重み付けするため、PTC Creo (Pro/ENGINEER) のネイティブ計算標準です。ただし、式が Y = K Xπ/2 を通じて変換されると、両方のフラット レイアウトは似たものになります。
Q3:アルミ板を曲げる場合とステンレス板を曲げる場合で曲げ代が異なるのはなぜですか?
材料の降伏強度を上げ、歪み硬化指数によって差が生じます。張力とスプリングバック(最大5°)に強い304ステンレス鋼を曲げることにより、Kファクターをより高く保ちます(K≒0.45)。しかし、5052-H32 アルミニウムは、強度の増加がほとんどなく、より早く降伏し始めるため、中立線がはるかに内側に移動します (K≈0.38)。許容値に同じ値を使用すると、アルミニウムのフランジは長くなり、ステンレス鋼の部品は曲がりが不十分になります。
Q4: 板金の粒子方向は空気曲げ中の K ファクターにどのように影響しますか?
冷間圧延板は、圧延方向に平行に伸びた結晶粒構造を持っています。粒子に沿って曲げると、亀裂に対する最大の抵抗が得られ、塑性変形がほぼ均一になるため、K 係数は予測可能 (K ≈ 0.38) のままですが、粒子に沿って曲げると、変形抵抗は減少しますが、中立軸が内半径に近づき (K ≈ 0.33)、平坦なブランクの長さが最大約 ±0.35 mm 変化するため、亀裂の可能性が増加します。
Q5: 精密板金の K ファクターは常に 0.33 であると考えて問題ありませんか?
柔らかいシートを小さな半径で空気曲げする場合、定数としてK=0.33のみを考慮することは正当です。ただし、ボトミング ( K → 0.50 ) に切り替えるか、 2×T を超えるパンチ半径で高強度合金を形成すると、 K ファクターは 0.45 まで上昇する可能性があります。さまざまなタスクを通じて 1 つの固定値 0.33 に依存すると重大なエラーが発生するため、正確な公差を得るには経験的なテスト曲げを行う必要があることを知っておく必要があります。
まとめ
K 係数、曲げ許容値、Y 係数などの要素は、展開部品の板金開発を制御する主な順序を形成します。CAD 設計値は、ワークショップ プロセス (空気曲げ/プレス) および材料特性と厳密に一致する必要があります。ここでの主な目的は、最も正確な計算を取得し、実際の曲げ実験を実行することです。これにより、試作コストを削減するだけでなく、組み立て公差 ±0.1 mm を保証することもできます。
精密製造プロジェクト全体で組み立て可能な精度を確保するために、設計チームは JS Precision でカスタム板金曲げ能力を比較したり、エンジニアリング参照テーブルをダウンロードしたりできます。厳密な形状適合アライメントを必要とする要求の厳しい設計の場合は、検証済みの精度を確認してください。板金の曲げ公差JS Precision で直接 DFM 板金フィードバックについて当社の技術スペシャリストにご相談ください。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

