 日本語




標準的な金属プレス加工センターとカスタム仕様の金属プレス加工センターの主な違いは、主に金型償却、形状の柔軟性、および達成可能な公差精度レベルによって決まります。
標準プレス部品は、既存の標準化された金型を使用して、初期の非反復エンジニアリング(NRE、CAD ツーリング、CAM プログラミング、ワイヤ放電加工のための 1 回限りの設計エンジニアリング費用)費用を削減しますが、部品の形状は、約0.2mm ~ 0.5mmの一般的なプレス公差を使用する、比較的単純なブラケット、平ワッシャー、または一般的なクリップに限定されます。
しかし、カスタム金型は、初期金型費用が3,000ドルから50,000ドル以上かかるものの、複雑な形状、±0.01mmまでの非常に厳しいエンジニアリング公差、多段階プログレッシブダイ機能、および難合金向けの特殊なスプリングバック補正手順を可能にする。
エンジニアリング概要
年間出荷量が5,000個未満で、部品の形状を既製の金型で成形できる場合は、標準的なプレス加工部品を選択してください。幾何公差が±0.1mmよりも厳しい場合、年間出荷量が20,000個を超える場合、または複雑な3次元形状に複数工程のプログレッシブ加工が必要な場合は、専用のカスタムプレス加工金型を購入してください。
| 工学的評価係数 | 標準スタンピング(標準金型) | 特注金型プレス加工(専用金型) |
| 初期工具投資 | 既に存在する汎用金型工具は0ドルです | 3,000ドル~50,000ドル以上(専用の単段式または順送金型金型) |
| 公差等級と精度 | 粗目~中目(DIN 6930-2 クラスMまたはC、±0.2mm~±0.5mm) | より高い公差による高精度(DIN 6930-2 クラスf、約±0.01mm~±0.05mm) |
| 経済的損益分岐点販売量 | 年間5,000個未満の生産量、または機能的なプロトタイプに最適な構造 | 年間2万個以上の量産において、高いサイクル効率を実現。 |
| 幾何学的および特徴の自由度 | 既存の工具形状(ワッシャー、クリップ、90°曲げ)に制約される | オープン3D成形、集合深絞り加工、鋳造、およびエンボス加工。 |
| 材料選択の柔軟性 | 標準在庫コイル(SPCC鋼、6061-Oアルミニウム、H62真鍮)に限定されます。 | 特殊ステンレス鋼合金、チタン、ベリリウム銅への完全なアクセス |
金型コストは、標準プレス加工と特注金型の選択にどのように影響するのか?
標準プレス加工とカスタム金型の選択は、金型費用を償却する総生産量によって決まります。標準プレス加工は金型費用がかからないため、5,000個までの生産量では単位コストが経済的です。一方、カスタム金属プレス加工は、高速順送金型を使用することで二次加工が不要になり、スクラップ材をほぼ100%活用できるため、5,000個以上の生産量ではサイクル当たりのコストが標準プレス加工よりも大幅に低く、約40%~70%も低くなります。
金属成形技術の比較マトリックス
適切な金属成形技術を選択するには、初期金型製作コストと必要な精度、そして潜在的な弱点を比較検討する必要があります。従来のプレス加工はすぐに使用可能で、金型製作コストはかかりませんが、接合部で±0.2mm以下の厳しい公差を満たすことはできません。プログレッシブダイは金型製作に約4~10週間かかりますが、部品1個あたり0.15ドル未満で製造できます。
| 成形プロセス | 工具製造非反復費用 | 線形公差 | 幾何学的および構造的能力 | 重大な故障モードとプロセスレッドライン |
| 標準化された金型プレス加工 | 0ドル(共有ツール) | ±0.2~±0.5 mm (DIN 6930-2 m/c) | 平面2Dプロファイル、90°曲げ、基本スロット | 組み立て時の不具合:積層公差が緩いため、嵌合不良が発生します。 |
| レーザー加工+CNCブレーキ加工 | 0ドル~300ドル(基本的なCNCセットアップ料金) | ±0.1 mm~±0.25 mm (ISO 2768-m) | 2Dプロファイル+多軸フランジ加工 | サイクルボトルネック:2000個以上の生産では、1個あたり60秒を超えるサイクルタイムは非現実的です。 |
| カスタムソフトツール | 1,500ドル~5,000ドル(P20/ウレタン) | ±0.05 mm~±0.1 mm(DIN 6930-2 クラスm) | 専用のエンボス加工と単段式引き出し | 工具摩耗のずれ: 柔らかい金型の縁は5,000回のストローク後に急速に丸みを帯び、板厚の10%を超えるバリが発生する。 |
| プログレッシブハードダイ | 8,000ドル~50,000ドル(カーバイド/D2) | ±0.01 mm~±0.05 mm(DIN 6930-2 クラスf) | 多段階鋳造、深絞り加工、金型内タッピング | 高額な修正費用:硬化後の修正にはワイヤ放電加工による再構築が必須 |
工学規則:
年間生産量が10,000ユニット以上かつ位置許容誤差が±0.05 mm未満の場合、
そして、カスタムプログレッシブハードツーリングを採用する(サイクルコストの管理とドリフトの防止)。
工具償却費と個別NREコスト要因
標準金型部品と特注金属プレス金型に関する財務上の意思決定は、非反復エンジニアリング費用(NRE)のコスト分析から始まります。プレス工場では既に複数の生産サイクルで汎用金型の償却が完了しているため、標準部品には特別な設備投資は必要ありません。
専用工具に必要なNRE(非反復エンジニアリング費用)は、単なる全体的なセットアップ費用ではなく、より具体的な5つの製造ライン費用の集合体となる。
- 工具設計とCAMシミュレーション: 3Dストリップレイアウトモデリング、応力集中に関する有限要素解析(FEA)、およびプレストン数サイジング。
- 切削加工:高速CNCダイシュー荒加工、ガイドピラー精密ボーリング、キャビティポケットフライス加工。
- 真空熱処理:パンチ鋼材(D2、DC53、粉末冶金鋼など)を60~62HRCの硬度に熱処理する。
- マイクロWEDM仕上げ:パンチの切削刃を、公差≤0.002mmで多段ワイヤ放電加工する。
- 金型組立およびT0/T1試運転:手動ベンチでのフィッティングとスプリングバランス調整、高圧下での初期ストリップテスト。
コストエンジニアリングの専門家は、標準的な計算式に基づいてコストの閾値を決定します。
単位当たりの総コスト = 総生産量当たりの初期工具投資 + 単位当たりの原材料費 + プレス加工ストロークコスト。
ボリューム償却の内訳:
| 生産量(台) | 標準プレス加工(部品単価) | カスタムソフトツール(NRE費用3,000ドル+ユニットコスト) | カスタムプログレッシブツーリング(12,000ドルのNRE費用+ユニットコスト) | 最適なエンジニアリング選択 |
| 500(機能プロトタイプ) | 1.85ドル | 6.80ドル(償却済みNRE 6.00ドル+0.80ドル) | 24.25ドル(償却済みNRE 24.00ドル+0.25ドル) | 標準刻印 |
| 2,500(EVT/DVT) | 1.75ドル | 2.00ドル(償却済みNRE 1.20ドル+0.80ドル) | 5.05ドル(償却済みNRE 4.80ドル+0.25ドル) | カスタムソフトツール |
| 10,000(パイロットPVT) | 1.65ドル | 1.10ドル(償却済みNRE 0.30ドル+0.80ドル) | 1.45ドル(償却済みNRE 1.20ドル+0.25ドル) | カスタムプログレッシブツーリング |
| 50,000(量産) | 1.55ドル | 非推奨(工具摩耗限界を超えています) | 0.49ドル(償却済みNRE 0.24ドル+0.25ドル) | カスタムプログレッシブツーリング |
| 20万(高レートラン) | 1.50ドル | 非推奨(エッジの破損が深刻) | 0.31ドル(償却済みNRE 0.06ドル+0.25ドル) | カスタムプログレッシブツーリング |
通常のプレス加工と専用の順送金型(オフセット金型と自動化)によるコスト比較における経済的損益分岐点は、部品数5,000個から8,000個の範囲に収まります。したがって、順送金型の自動化は、部品1個あたり65%以上の正味コスト削減を実現できるため、経済的に正当化されます。
標準的なプレス加工部品とカスタム部品を区別する幾何学的制約とは何か?
標準的なプレス加工部品は、断面形状が固定され、基本的な90°曲げ、平ワッシャー、汎用ブラケットといった形状に限定されます。カスタムプレス加工では、多段階順送金型を使用することで、これらの形状上の制約を解消します。順送金型は、コイン加工、絞り加工、マイクロタブの作成、エンボス加工を1回のプレス工程で同時に行うことができます。
標準金型工具の物理的限界
既存の汎用工具では、曲げ半径、穴の形状、境界輪郭に制限があります。
- 固定内曲げ半径:金型は内曲げ半径を一定値に固定します(一般的にはR = 1.0 mm または R = 1.5 mm )。
- 外側繊維のくびれ:剛性の高い金型で非常に小さな曲げ半径( R < 0.5t 、t = シート厚さ)を使用すると、高い応力が発生します。
- 破壊メカニズム:高硬度金属は、肉厚が20%以上減少し、微細な亀裂が発生し、曲げ部が完全に構造的にせん断されることで破壊する。
カスタムプログレッシブツーリングによる複雑な形状の加工
特別に設計されたキャリアストリップ全体に変形を分散させることで、市販の金型では不可能な形状の成形が可能になります。(ストリップキャリアの限界を超える部品については、プログレッシブダイとトランスファーダイのスタンピングにおけるトレードオフを比較検討してください。)
- 統合コイニング:圧縮トン数を使用することで、パンチングプロセスにより板金が塑性変形し、追加のCNCフライス加工なしで、1回の操作で面取り、鋭利なエッジの逃げ、およびカウンターボアが作成されます。
- 深絞り加工およびアイロン加工:連続する絞り加工ステーションにより、円筒形および長方形の空洞が形成され、校正済みの金型クリアランスリングによって均一な肉厚が維持されます。
- 金型内リリーフノッチ:曲げ軸付近に打ち抜かれた微細なノッチは、原材料の結晶構造に沿った角部の裂け目や微細な亀裂を防ぐのに役立ちます。
コア板金プレス加工のDFMパラメータ
金型の耐久性と部品の品質を確保するため、カスタム金型の設計においては、DFM(製造性設計)ガイドラインが厳格に適用されます。
- 最小穿孔径(d):軟質冷間圧延鋼の場合はd/t ≥ 1.0とし、硬化ステンレス鋼や加工硬化鋼の場合はパンチの座屈問題を回避するためにd/t ≥ 1.5を使用してください。
- 端までの最小距離(L):外側への膨らみを防ぐため、穴の端からブランクの端までの距離L ≥ 2tを維持してください。
- バリの許容範囲:標準部品のバリは材料厚さの15%までとし、精密なカスタムプレス加工の場合は、バリを板厚の5%~8%に抑えるようにしてください。
金属プレス加工における公差は、カタログ金型とカスタム金型でどのように異なるのか?
金属プレス加工の公差は、金型の精度と摩耗補正によって大きく異なります。標準プレス加工は、一般的な商業規格であるDIN 6930-2クラスMまたはC(公差±0.2mm~±0.5mm )に準拠しています。カスタムプレス加工では、精密研磨された超硬タングステンダイと光学ビジョンシステムを使用し、DIN 6930-2クラスfの公差を実現しています。これにより、数百万回のプレス加工後でも、直線寸法は±0.01mm、穴の中心は±0.02mm以内に維持されます。
公差に関する国際規格:DIN 6930-2およびISO 2768
精密工学における寸法の許容誤差は、 ISO 2768(一般公差)やDIN 6930-2(プレス加工鋼部品の公差)などの国際規格によって定められています。一般的なプレス加工品には、中程度および粗い公差が適用されます。
板厚(1.0mm~3.0mm)に対するDIN 6930-2公差クラスの比較:
| 公称寸法範囲(DIN 6930-2) | クラスf(精密カスタムプレス加工) | クラスm(中型プレス加工グレード) | クラスC(粗プレス加工グレード) | 代表的な用途 |
| 1.0 mm以上3.0 mm以下 | ±0.05 mm | ±0.15 mm | ±0.40 mm | 自動車用EVバッテリーの端子接点 |
| 3.0 mm以上6.0 mm以下 | ±0.06 mm | ±0.18 mm | ±0.50 mm | 高密度光トランシーバーシールド |
| 6.0 mm以上10.0 mm以下 | ±0.07 mm | ±0.20 mm | ±0.60 mm | 高精度センサー取り付けブラケット |
| 穴の中心間距離(全レンジ) | ±0.02 mm | ±0.08 mm | ±0.25 mm | マルチピンPCB圧入コネクタ |
±0.2mm~±0.5mmの公差を持つ標準金型は、重要度の低い取り付け作業には十分です。しかし、電子機器や自動車において±0.02mmの公差で穴の中心を合わせるには、クラスfの公差を持つ特注の順送金型が必要になります。
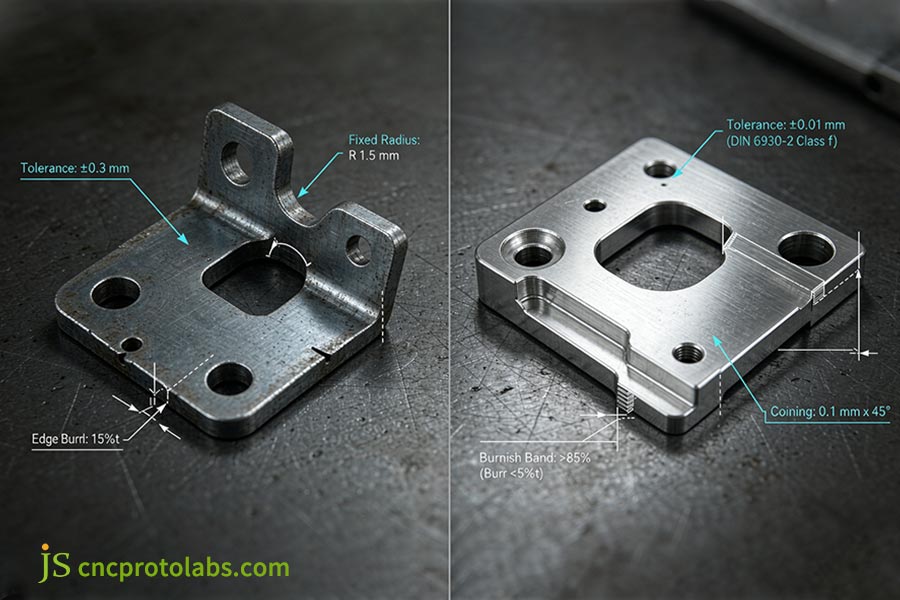
図1: CAD注釈付き標準金属プレス加工公差とカスタム金属プレス加工公差の比較。一般的な±0.3 mmの範囲とDIN 6930-2クラスf(±0.01 mm)の精度を比較。
工具と摩耗制御の原理
数千サイクルにわたる生産における公差変動は、工具設計と摩耗制御に起因する。
- 標準化されたユニバーサルダイ(摩耗蓄積):再利用可能な工具を使用した複数回の製造サイクルにより、パンチのエッジに摩耗が生じ、パンチとダイの間のクリアランスが±0.3 mmの公差を超えて増加します。
- サブミクロンタングステンカーバイドインサート:カスタムダイにはタングステンカーバイドインサート(89~92 HRA)が組み込まれており、寸法のずれなく数百万回のストロークにわたって鋭い切削刃を維持します。
- マルチパスWEDM仕上げ:カスタムツールパスにより、表面粗さRa 0.2m、材料厚さの1~2%の機械的クリアランスを実現します。
- クローズドループ・インダイセンシング:ダイプレート上に配置されたレーザーマイクロメータが、搬送されるシートの厚さを測定し、600 spm 以上の速度で機械的なストロークを制御します。
金属プレス加工における材料選定は、金型の寿命にどのような影響を与えるのか?
金属プレス加工における材料選定は、金型の摩耗率と成形精度を左右します。標準カタログの金型は、冷間圧延鋼(SPCC)や標準アルミニウム(6061-O)などの一般的な合金向けに最適化されており、スプリングバックの大きい金属に対しては制御性に劣ります。カスタム金型は、特殊なスプリングバック補正機構と、ベリリウム銅、リン青銅、高強度ステンレス鋼などの特殊合金向けに特別に設計された高硬度工具鋼部品(D2やDC53など)を組み込んでいます。
標準プレス加工部品における合金の制限
標準的なプレス加工部品は、金型摩耗を低減するために、特性が既知の延性合金にのみ依存している。
- 標準ダクタイル鋳鉄材:低炭素鋼(SPCC、DC01)、軟質アルミニウム(5052-H32、6061-O)、または快削黄銅(H62)のみで入手可能です。
- 用途要件:電磁干渉(EMI)遮蔽、厳しい耐酸化性、または生体適合性を必要とするデバイスには、標準的な金型限界をはるかに超える高性能合金が求められます。
- 特殊合金の要件:過酷な環境では、完全硬質ステンレス鋼(301-FH)、高導電性ばね合金(ベリリウム銅C17200、リン青銅C5191)、またはチタン(グレード2、Ti-6Al-4V)が必要です。
高張力成形における物理的挙動
完全硬化型の301ステンレス鋼やベリリウム銅のような硬質金属を成形するには、次の3つの特性を考慮した特別設計の金型が必要です。
- 角度スプリングバック:高Rp0.2/E合金は2°~8°のスプリングバック角度を示しますが、標準的な金型では93°~98°の角度になります。
- 過曲げ補正:キャビティは、真の90°曲げを確実にするために、事前に補正されています(例えば、5.5のスプリングバックに対して84.5に研磨されています)。(当社の板金曲げパラメータとKファクターガイドを参照してください)。
- 焼き付き防止処理:パンチには、100万サイクル以上にわたって冷間溶接を防止するために、2~3μmのPVD TiAlNコーティング(硬度>3,000HV、摩擦係数<0.2)を施した粉末冶金工具鋼を使用しています。
エンジニアはどのような場合に、カスタム金型ではなく少量生産の金属プレス加工を選択すべきでしょうか?
試作段階における標準プレス加工とカスタムプレス加工の選択は、速度と精度とのバランスを取る上で重要です。1,000個未満の少量生産の場合、モジュール式プレス金型インサートまたはCNCレーザーブレーキ加工を用いたプレス加工により、金型の設備投資を削減できます。複雑な形状の場合、量産前にシングルステーションソフトツーリングで段階的な再現性を検証します。
開発ライフサイクルポイント:EVT、DVT、PVT
工具への投資を製品開発の段階に合わせて調整する:
- EVT(10~200個/流体設計):ファイバーレーザー切断とCNCプレスブレーキを使用してください。穴の位置やパターンが頻繁に変化するため、金型の使用は避けてください。
- DVT(200~2,000個/構造試験):モジュラー式金型ホルダーまたはプレ硬化処理済みのP20軟質金型を使用して、絞り半径とスプリングバックを試験します。ブリッジ金型のトレードオフについては、 「ラピッド板金プロトタイピング vs 量産プレス加工」の分析を参照してください。
- PVTおよび量産(5,000ユニット以上/設計凍結):カスタムプログレッシブスタンピングツーリングに投資して、プロセス(Cpk 1.33)の能力を固定し、最大600spmの速度で最小の部品コストを実現します。
3段階の選考プロセス
- 形状と公差のゲート:部品にカタログ形状(ワッシャー、クリップ、ブラケットなど)が組み込まれており、公差が±0.2 mmを超える場合は、標準のプレス加工部品を使用してください。公差が±0.1 mm未満の場合は、モジュール式のソフトツーリングを選択してください。
- 安定性ゲート:形状がカスタム仕様で検証されていない場合は、金型変更のコストを回避するために、 CNC板金加工工程を経由する。
- 生産量ゲート:設計が確定したら、年間生産量が10,000個を超える場合はカスタムプログレッシブハードダイを使用し、 1,000個から5,000個の生産はモジュラーブリッジツーリングを使用する。
生産用金型製作および大量生産については、高速プログレッシブ製造に対応するJS Precision Metal Stamping Servicesをご検討ください。
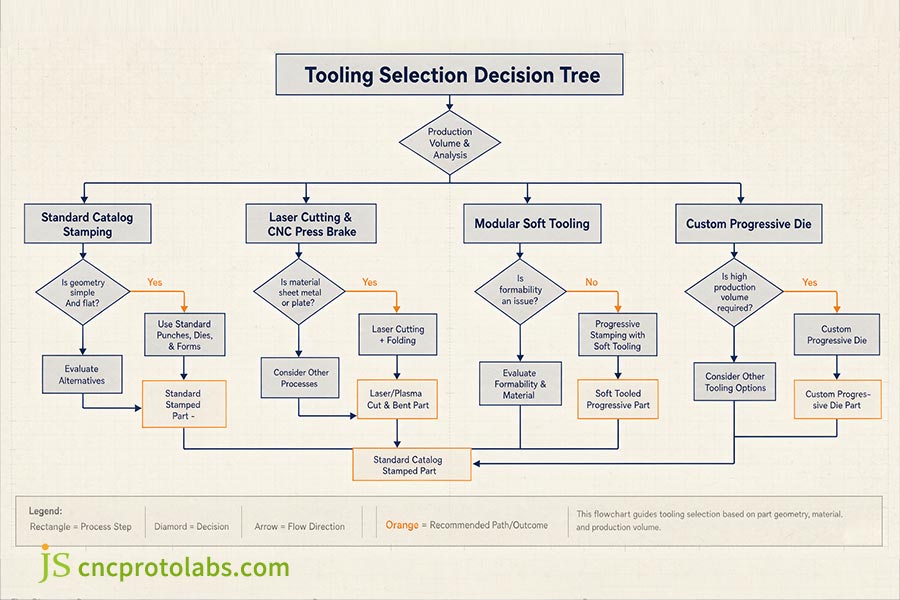
図2:カタログ金型、ソフトツーリング、カスタムプログレッシブ金型の間で、体積、形状、材料に基づいて部品をルーティングするエンジニアリングプレス金型選択決定木。
よくある質問
Q1:標準的な金属プレス加工とカスタム金属プレス加工の平均リードタイムの差はどれくらいですか?
標準的なプレス加工部品は、在庫または汎用金型から24~72時間以内に出荷されます。カスタム金属プレス金型は、CAD金型設計、CNC荒加工、真空熱処理、マイクロワイヤー放電加工、手動ベンチフィッティング、T0/T1試作プレス加工に4~10週間かかります。
Q2:標準的なプレス金型は、順送成形加工に対応できますか?
いいえ。標準金型は、単体での単一ストロークプレス加工(例:90°V曲げ加工やブランキング加工)のみに対応しています。プログレッシブスタンピング加工には、連続キャリアストリップ、専用のピッチ間隔、および単一部品形状専用に設計された連続ダイステーションが必要です。
Q3:標準金型とカスタム金型では、生産開始後の部品変更にどのように対応しますか?
標準的なプレス加工部品は、金型の変更を一切必要とせず、異なるカタログプロファイルや嵌合部品の再設計も不要です。カスタムプレス加工金型は、局所的な設計変更に対応します。ワイヤ放電加工による再切削やモジュール式パンチインサートにより、穴の位置変更やクリアランス調整が可能ですが、大幅な形状変更にはステーションの再加工が必要です。
Q4:少量生産の金属プレス金型の主な故障兆候は何ですか?
軟質工具の破損は、主に刃先の摩耗によって発生します。重要な兆候としては、板厚の10%を超えるバリの発生、側壁のかじり、およびDIN 6930-2クラスMを超える寸法ずれなどが挙げられ、これらはパンチとダイのクリアランスが拡大していることを示しており、直ちに再研磨またはインサートの交換が必要となります。
Q5:5,000個未満の生産ロットの場合、特注金型は経済的に実現可能でしょうか?
フルスケールのプログレッシブカスタムツーリングは、一般的に5,000個未満の生産量では、製造期間にわたってNRE(非反復エンジニアリング費用)を償却しても費用対効果が高くありません。モジュール式のハイブリッドツーリングは費用対効果が高く、例えば、カスタムワイヤ放電加工インサートを使用した標準マスターダイシューや、すべてのブランクをレーザーブランキングし、単一ステーションの成形ダイと組み合わせる方法などがあります。
Q6:カスタムプレス加工におけるストリップレイアウトの最適化は、原材料のスクラップ総量をどのように削減するのでしょうか?
カスタムプログレッシブダイは、ネスティングソフトウェアを使用して、スケルトンエッジのマージンをシート厚の1.0~1.5倍に制限します。インターロッキングまたは二列ネスティング配置により、一般的なストリップカットオフからプレス加工された従来のプレス加工品(スクラップ損失35~45%)と比較して、原材料効率を75~85%向上させることができます。
Q7:精密カスタム金属プレス加工における標準的なバリ高さ制限はどれくらいですか?
精密なカスタム金属プレス加工で達成可能なバリの高さは、公差の厳しい端子やクリップの場合、通常、板厚の5%~10%(絶対バリ0.02mm)です。一般的なカスタムプレス加工では、板厚の15%~20%のバリの高さになることがあります。ただし、これらは通常、振動研磨または研磨バリ取りによってさらに研磨されます。
Q8:高強度鋼はなぜ標準的な金型ではなく、専用のカスタム金型を必要とするのですか?
高強度鋼は強い弾性回復力を示し、5°~8°のスプリングバック角を生じます。標準金型は90°の固定キャビティを備えているため、この反発を補正できず、パンチの欠けや寸法不良を引き起こします。カスタム金型は、設計されたオーバーベンディングプロファイル(例えば84.5°キャビティ)と高荷重窒素ガススプリングを組み込むことで、最終部品の正確な形状を保証します。
まとめ
標準的なプレス加工部品と特注金型のどちらを選択するかは、数量、公差、形状によって決まります。
- 金型費用を初期費用として削減するため、5,000個未満の数量で、±0.2mm~±0.5mm(DIN 6930-2 クラスM)の非重要公差の標準プレス加工部品を選択してください。
- 単位コストを最小限に抑えるには、±0.01 mm(DIN 6930-2 クラスf)までの公差、高張力スプリングバック補正、または10,000個を超える連続生産に対応できるカスタムツーリングに投資してください。
板金成形プロセス、金型製作能力、設計ガイドラインに関する基礎知識を完全に理解するには、当社の包括的な板金プレス加工ガイドを参照してください。
今後の生産に向けて、金型投資の回収期間を評価したり、部品の製造可能性を検証したりする必要がありますか? JS Precision Tooling Engineersにご連絡いただければ、公差の実現可能性レビュー、CADによるDFM分析、ストリップネスティングのコスト評価を無料でご提供いたします。

免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性に関して、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を判断し、正式な部品見積もりを依頼するのは購入者の責任です。詳細については、お問い合わせください。
リソース

