 日本語




アルミとスチールの曲げ加工降伏強度、スプリングバック、曲げ半径 (R/t) の間のトレードオフが必要です。アルミニウムは重量を 65% 削減しますが、1.5 ~ 3 倍の高いスプリングバックを示し、1t ~ 3t の内径が必要です。スチールは 30% ~ 150% 多くの力を必要としますが、より厳しい 0.5t ~ 1t の半径をサポートします。通常の下請け業者では 1.5° ~ 3.0° の誤差が発生し、不良率は 18% になります。 JS Precision は、独自の板金 DFM ブランク展開 (展開) 方法を使用して、図面が固定される前に公差を ±0.05 mm ~ ±0.10 mm に収束させます。
板金曲げ加工における物理的欠陥と技術的補償の比較表
|
欠陥モード |
物理的原因 |
一般的な許容範囲外の描画 |
JS 精密防止およびプロセス制御パラメータ |
|---|---|---|---|
|
穴の楕円形の歪み |
曲げ接線ゾーンの取り付け穴 |
ピンの同心度、穴の振れ > ±0.25 mm |
穴エッジ≥ 2.5t + R ;プレパンチ → 曲げ → CNC リーミング |
|
外隅の破れ |
リリーフなしで木目に平行に曲げます |
サイドテンションの破れ、エッジの微小亀裂 |
リリーフノッチ幅 ≥ 1t、深さ ≥ R + t;垂直木目 |
|
許容範囲外の角度の歪み |
収量変動によるスプリングバックの発生 |
閉角不足、ドリフト1.5°~3.0° |
DIN 6935補正、CNC クラウニング |
|
有底フランジスリップ |
フランジ<下型開口部半分 |
成形不完全、寸法アウト±0.20mm |
フランジ L ≥ 4t;小さなVセグメントのダイを使用する |
|
コーティングアセンブリの干渉 |
コーティング前/コーティング後の寸法が定義されていない |
コーティングがクリアランスを侵害、ギャップ > 40 μm |
陽極酸化後のロック公差、プリリザーブ補正 |
出典: JS Precision 2025–2026 測定データベース
工業用板金における変形の制御は、単純な幾何学的なスケーリングではありません。材料の引張降伏限界と下型の幾何学的接触点に基づいて安全マージンを持って設計する必要があります。
重要なポイント
- フランジと穴の位置:フランジの高さ ≥ 4t、曲げ接点からの穴エッジの距離 ≥ 2.5t + R、穴径の伸びを防止します。
- 結晶方位と半径:最小内径 ≥ 1t、曲げ線が垂直または 45 度交差する圧延結晶方位。
- 公差階層化:標準 ±0.15 mm ~ ±0.20 mm、臨界位置 ±0.05 mm ~ ±0.10 mm。
シート曲げの最小フランジ長さはどれくらいですか?
最小曲げフランジ長さは、板金が下型の V 溝に入った後、安定した支持が得られる直線エッジの限界寸法です。長さが短すぎるとズレや寸法ズレの原因となります。 JS精度検証基準: L≧4t、 V溝(6t~8t)に基づいて算出、専用金型を使用した超コンパクト構造です。
見積もりを依頼する前に曲げ代を計算する方法
見積もりを依頼する前に、曲げ代同時に最小フランジ長さを確認します。これは、金属曲げ能力チェックリストの最初の項目で、下型の滑りを防ぐためにL ≥ 4t であることを確認します。
計算式:曲げ代=π×(R+K×t)×θ/180 RFQ を送信する前に、展開図を追加して、最小フランジ長さがプレス ブレーキ ツールの安全な範囲内であることを確認してください。
最小フランジ長さとプレス ブレーキ ツールの選択
- 薄板(t≦2mm)の場合は6tのV溝を選定してください。
- L<4tの場合は専用の小型V溝金型をご使用ください。
このタイプのプレス ブレーキ ツールの選択は、金属曲げ能力チェックリストに記録する必要があります。
フランジの安定性のためのエアベンディング vs ボトミング vs コイニング
エアベンディングは柔軟性を提供しますが、大幅なスプリングバックが発生します。ボトミングによりスプリングバックが軽減されます。短いフランジは傾く傾向があるため、プロセスを選択するときは、最小フランジ長さの支持能力も考慮してください。
空気曲げを使用すると、公差 ±0.20 mmを達成できます。 ±0.05 mmにはプレスブレーキ工具が必要です。両方とも曲げ準備チェックリストに記録し、プレス ブレーキ ツールと照合する必要があります。
|
材料 |
厚みt(mm) |
最小フランジL(mm) |
推奨V溝(mm) |
公差クラス |
|---|---|---|---|---|
|
マイルドスチール |
1.0 |
4.0 |
6.0 |
±0.20mm |
|
アルミニウム5052 |
2.0 |
8.0 |
12.0 |
±0.15mm |
|
ステンレス304 |
3.0 |
12.0 |
18.0 |
±0.10mm |
データ: DIN 6935: 2011 – 冷間成形板金の曲げ許容値と最小フランジ寸法を指定します。
楕円形の歪みを防ぐために穴から曲げまでの距離を計算するにはどうすればよいですか?
穴の端の安全距離によって、曲げ中に伸び歪みが発生するかどうかが決まります。 2.5t+R未満では丸穴が楕円になります。 JS Precision は、しきい値より小さい穴の二次成形を開始します。つまり、小さな穴の事前パンチ→曲げ→CNC リーミング。
高精度 RFQ における穴の配置と穴から曲げまでの距離
距離 = 2.5t + R (ASME Y14.5)
見積もりを依頼する前に、曲げ許容値を計算するときに穴から曲げまでの距離を含めてください。そうしないと、穴が伸びてしまいます (楕円形)。
RFQ には距離チェックを含める必要があります。エアベンディング、ボトミング、およびコイニングでは、穴から曲げまでの距離に対する感度が異なります。ボトミングは歪みが発生しやすくなります。
JS Precision DFM は違反にフラグを立て、再配置または二次処理を推奨します。高精度の RFQ は、リスクを評価するためのプロセスの選択を示します。
CNCリーミングで楕円歪みを防止
- 曲がりの近くに0.5 mm の小さめの穴をあらかじめ開けておきます。穴から曲げまでの距離が不足している場合は、CNC リーミングにより修正します。
- 曲げ加工後、実際の位置にCNC加工を施し、真円度±0.02mmに仕上げます。図は処理の優先度を示しています。
- 見積もりを依頼する前に曲げ許容値を計算するには、二次リーマ加工のコストを見積もりに含める必要があります。
|
穴径(mm) |
厚みt(mm) |
最小距離 (mm) |
プロセス |
結果として得られる公差 |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
レーザー + ベンド |
±0.10mm |
|
8.0 |
3.0 |
10.5 |
プレパンチ + リーム |
±0.05mm |
ソース: ASME Y14.5: 2018 – 形状の歪みを防ぐために、穴から曲げまでの最小距離を義務付けます。
交差する曲げに逃げノッチを含める必要があるのはなぜですか?
曲げ引き裂き溝は、交差する曲げ部分での応力引き裂きを防ぎます。溝のない状態で強制的に下向きに圧力をかけると、根の圧縮や表面の亀裂が生じる可能性があります。 JS Precision は、リリーフ (引き裂き) ノッチを指定します: 幅 ≥ 1t、深さ ≥ R + t。
クラック防止のための逃げノッチ設計
- 幅=1t、奥行き=R+t。この逃げノッチ設計により、板金の曲げ能力が向上し、引き裂きが防止されます。
- 各曲げ交差点には、レーザーカットで±0.05 mmの逃げ溝が設けられています。優れたリリーフノッチ設計により、曲げによる引き裂きのリスクが 85% 軽減されます。
- 高強度アルミニウム合金では、曲げによる裂け目をなくすために溝パラメータを拡大する必要があります。
ノッチ統合による板金曲げ機能
- リリーフ溝により、ひび割れすることなく、より厳しい曲げ半径が可能になります。 JSプレシジョンの6kWレーザーは溝加工を一度の作業で行うため、リードタイムが長くなりません。
- ケーススタディ: 曲げによる裂けを排除したリリーフノッチ設計のおかげで、ロボットシャーシのスクラップ率は12% から 0.8% に低下しました。
アルミニウム合金の曲げ引裂き解析
- 5052-H32 は高感度です。逃がし溝によりピーク応力が 40% 減少します。曲げ引き裂き解析により、リリーフノッチ設計を最適化します。
- DFM フェーズでは、曲げによる裂けを防ぐために、リリーフ ノッチ チェックが実施されます。
- 厚いアルミニウム板の場合は、曲げによる裂けを防ぐために段付き溝を使用します。
材料の結晶粒方向は、半径が小さい曲げにどのような影響を与えますか?
シート材料の結晶方位によって、曲げ亀裂耐性が決まります。結晶方向に沿って曲げると、マイクロクラックが発生しやすくなります。 JS Precision は、曲げ線を強制的に垂直または 45° で交差させ、半径 1t 以上のコンパクトな状態にします。
結晶粒方位別の最小曲げ半径グラフ
- 平行結晶方位: 2t-3t ;垂直: 0.5t~1t 。 JS Precision は最小限の機能を提供します曲げ半径チャート20 以上の合金で粒子方向の曲げをガイドします。
- 亀裂を避けるために、最小曲げ半径表を参照してください。垂直方向の曲げを優先します。
- 特殊合金には0.5t の追加許容値が適用されます。
アルミニウム 5052‑H32 の結晶粒方向曲げ
垂直圧延方向。それ以外の場合、半径は 3t に増加します。 5052 のスプリングバック高さは 1.5° ~ 3.0° で、過曲げ補正が必要です。板金曲げ控除ガイドを使用して K ファクターを調整します。
粒子方向の曲げ、中立層のオフセットは、曲げ控除ガイドを使用して計算されます。
異方性材料の板金曲げ控除ガイド
結晶方位に基づく K ファクター調整:平行の場合は 0.44、垂直の場合は 0.48 。 3D シミュレーションによりオフセットを予測します。板金曲げ控除ガイド異方性を扱うために不可欠です。
チャートから最小曲げ半径を記録し、K ファクター補正を記録します。
|
材料 |
結晶粒角 |
最小半径 (t) |
スプリングバック (°) |
Kファクター |
|---|---|---|---|---|
|
AL 5052‑H32 |
0° |
3.0 |
3.0 |
0.44 |
|
AL 5052‑H32 |
90° |
1.0 |
1.5 |
0.48 |
ソース: ASTM E290: 2022 – 粒子に対する破壊のない最小半径を定義する曲げ試験。
検査の自由状態と制限付き検査をどのような場合に指定する必要がありますか?
薄肉部品の測定方法は、自由状態検査と拘束検査によって決まります。制約が指定されていないと、誤った逸脱が発生する可能性があります。 JS Precision ブランチ: アウター ケーシング部品にはフリー ステート (ISO 2768-m)、精密フィット部品には治具拘束 + Zeiss CMM。
金属の曲げ許容検査基準
- 汎用部品の場合、 ISO 2768-m 金属曲げ公差規格では、重要でない部品には自由状態検査を使用する必要があると指定されています。
- 検査者は、図に基づいて自由状態検査または制約テストのいずれかを選択します。
- 板金 CMM チェックと組み合わせて、金属曲げ許容差基準を厳密に遵守します。
薄肉コンポーネントの自由状態検査
この方法は、部品のわずかな変形が許容される場合に適用でき、拘束検査より30% 高速です。金属の曲げ公差規格では自由状態検査が推奨される標準方法です。これを実装する場合は、板金 CMM チェック サンプリングを使用します。
拘束治具を使用した板金 CMM チェック
- カスタマイズされたアルミニウム製治具を使用して組み立てをシミュレーションし、レポートには偏差図が含まれます。板金 CMM チェックは、金属の曲げ許容差基準を検証する最終手段です。
- 精密ガイドウェイには、自由状態の検査を補完する拘束試験が必要です。
- データは ERP システムにアップロードされ、トレーサビリティ レポートが生成されます。
表面仕上げ前と後では公差はどのように異なりますか?
表面処理公差補正とは、曲げ時のコーティング厚さの事前控除を指します。陽極酸化皮膜: 片面あたり 25 ~ 50 μm。粉体塗装:60~120μm 。 JSプレシジョンデュアルトラック制御: コーティング後のキャプションに示されているように、曲げ前の 3D 推定。
陽極酸化部品の仕上げ後の公差
- 各面に0.05 mmの陽極酸化処理。仕上げ後の公差制御は、板金曲げ機能の拡張です。
- 表面処理により厚みを確認し、曲げ加工性を向上させます。
- 硬質陽極酸化 >50 μm 、マージン 0.02 mm を追加。
曲げ控除におけるめっき厚さの許容値
亜鉛メッキ 8 ~ 15 μm。 10μmごとに0.01mm単位で調整します。 JS Precision では X 線による厚さ測定を使用しています。正確なめっき厚さの許容値により干渉を防ぎます。 3D 控除を組み込んで、仕上げ後の公差を確保します。
コーティングによる板金曲げ能力
- 事前曲げ半径は、コーティングの蓄積と ERP の調整を考慮しています。
- 曲げ能力を実証するには、仕上げ後の公差とめっき厚さの許容値を確保する必要があります。
- 粉体塗装の曲げ型に粘着防止テープを貼ります。
どのプレス ブレーキ トン数が部品の形状を制限しますか?
曲げ機械のトン数が不十分なため、角度偏差が 2°を超えました。 JS 精度計算: P = (650 × S × L × t²) / V 。ボトム圧力/インプリント圧力を 3 ~ 5 倍に調整します。負荷率 <75%。
プレスブレーキトン数の計算式
- S = 引張強さ、L = 長さ、t = 厚さ、V = V 溝の幅。例:2mm鋼1000mm→108トン。厚板の曲げ加工では、プレスブレーキのトン数の計算が重要です。
- 開いた曲げにかかる負荷を迅速に評価することは、厚板の曲げ計画の第一歩です。
- 高張力鋼の強度は1.3倍になります。
エアベンディング vs ボトミング vs コイニング 必要なトン数
エアーベンディング1回、ボトミング3回、コイニング5回。エアー曲げ、ボトミング、コイニングのトン数の差は大きく、厚板曲げの選択に影響します。
コイニングは非常に正確ですが、トン数が多くなります。プレスブレーキのトン数計算は事前に行う必要があります。
厚板の曲げと機械剛性
- 厚さが 6 mm を超える場合は、クラウン補正を備えた 500 トンの工作機械を使用します。厚板の曲げは、プレスブレーキのトン数計算とプロセスのマッチングに依存します。
- 8 軸 CNC曲げ機の負荷分散を最適化します。
- 複合プロセスにより、精度を維持しながらトン数が削減されます。
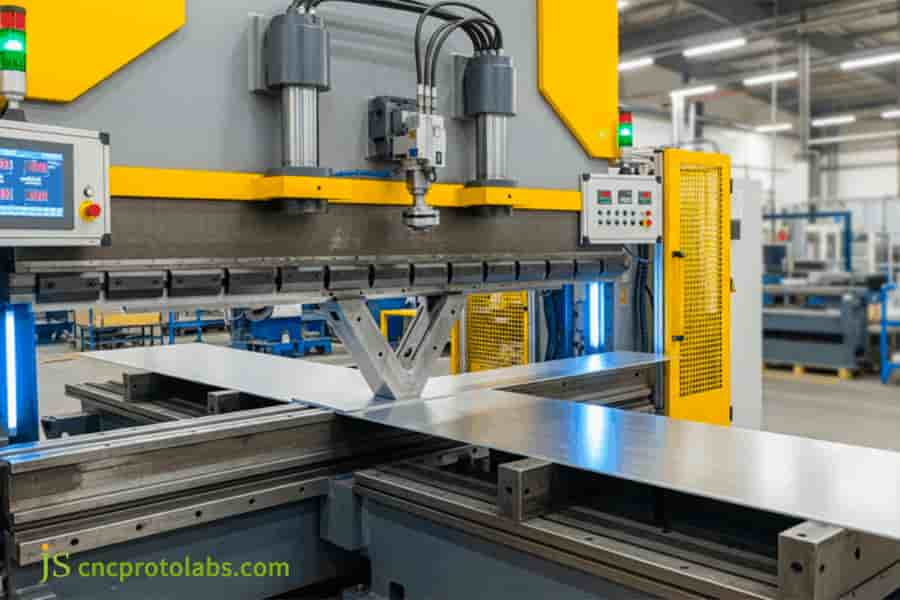
図 1: 製造工場で大きな板金部品を曲げるプレス ブレーキ機。
厳しい公差に対応する板金曲げサプライヤーを選択するにはどうすればよいですか?
高精度サプライヤーが保有する必要がある製造のための金属曲げ設計 (DFM)分析、多軸装置、閉ループ品質管理。 JS Precision は、4 軸ストップ、角度コーディング、K ファクター シミュレーション、および CNC 二次加工を提供します。
厳しい公差に対応する板金曲げサプライヤーの選び方
- 検証装置: 4 軸以上、クラウン付き、角度コード付き。 DFM ツーリング チェックリストを使用して、厳しい公差に対応する板金曲げサプライヤーを選択する方法を評価します。
- DFM 応答時間: JS Precision は2 時間以内に納品します。これは、厳しい公差に対応する板金曲げサプライヤーを選択するための鍵となります。
- DFM ツールのチェックリストを確認してパラメータをカバーし、厳しい公差に対応する板金曲げサプライヤーの選択方法を調整します。
調達用の DFM ツール チェックリスト
- V型金型(6t~12t)、回転アタッチメント、業界事例をご確認ください。 DFM ツールのチェックリストを使用して、サプライヤーの評価に役立ててください。
- 金型モデルの決定は、優先的にご相談いただく項目です。
- DFM ツールのチェックリストを定期的に更新します。
引用リスト
| 部品の種類 | 素材素材 | 材料 | 数量(個) | EST(東部基準時。単価(米ドル) |
| ブラケット・フランジ | 軟鋼 | ±0.20mm | 50~200 | $3.5 – $6.0 |
| ブラケット・フランジ | アルミニウム5052 | ±0.15mm | 50~200 | $4.0 – $7.5 |
| 精密フレーム | ステンレス304 | ±0.10mm | 10~100 | $12 – $22 |
| 高精度部品 | 任意 (DFM リワーク) | ±0.05mm | 1~50 | $25 – $45 |
参考としての範囲を示します。 DFM レビュー後の最終見積もり (2 時間以内)。工具と仕上げ(アルマイト/パウダー)は別途お見積り。
公差のスタックアップについては曲げエンジニアにご相談ください → [無料見積りを入手]。
図 2: 板金製造サプライヤーのワークショップにある CNC プレス ブレーキ機の列。
ケーススタディ: 産業用ロボット向けの欠陥ゼロのフランジ アライメント
課題と解決策
以前に外注した #ROBOT-2026-C84 シャーシでは、2.5°の曲げ角度のずれと穴の歪みが発生し、その結果、組み立て不良率が 18% となり、14 日の遅延が発生しました。
JS Precision による DFM の実行、修正Kファクターを 0.44 に、V 開口部を 8t に最適化し、曲げラインを木目に対して 90° 回転し、ボトミングシムを追加しました。
定量化された結果と隠れた値
フランジ平行度は±0.05mmに向上。不良率は2%に低下。リードタイムが 8 日に短縮 (42.8% 短縮)。 22%のコスト削減。
ISO 2768‑m に準拠した CMM 合格率 100% 。 100万回の振動サイクルを耐えても変形なし。
お客様の声
- JS Precision の DFM が私たちのロボット プロジェクトを救ってくれました。 ±0.05mmの曲げも完璧にフィットします。 – ヨーロッパのオートメーション。
- スクラップ率がなくなり、納期が予測可能になりました。 – 医療機器のOEM。
- 比類のない厳しい公差のアルミニウム曲げ。 – 米国航空宇宙。
よくある質問
Q1: 軟鋼の空気曲げにはどの標準 K ファクターを使用する必要がありますか?
軟鋼の空気曲げには K 係数 = 0.44 を使用します ( R/t ≈ 1 )。 JS Precision は、DIN 6935 に準拠した ±0.02 mm の精度でバッチごとに微調整します。
Q2: JS Precision は AL 5052‑H32 のスプリングバックをどのように補正しますか?
JS Precision は、1.5°~3.0° のオーバーベンドとリアルタイムのレーザー フィードバックを使用して AL 5052‑H32 のスプリングバックに対抗し、±0.05° の精度を達成しています。
Q3: レーザーカットされた穴は、歪みなく曲げ半径の近くに配置できますか?
いいえ、曲げ接線から ≥2.5t + R を維持してください。これに近い場合、JS Precision は曲げ後の CNC リーミングを使用して真円度 ±0.02 mm を実現します。
Q4: JS Precision が達成する一般的な金属の曲げ許容差はどれくらいですか?
JS Precision は、 ISO 2768‑mに従って Zeiss CMM によって検証された ±0.15 mm ~ ±0.20 mm (従来型) および ±0.05 mm ~ ±0.10 mm (精度) を保持します。
Q5: RFQ 提出前に V-die 開口部の選択が重要なのはなぜですか?
V ダイの開口部により、半径、トン数、仕上げが設定されます。 JS Precision では、t ≤ 3.0 mm に 6t ~ 8t を使用して滑りを防止し、工具交換を回避します。
Q6: 2.0 mm アルミニウムに必要な最小ベンドリリーフ寸法はどれくらいですか?
2.0 mm アルミニウムの場合、逃げノッチの幅は 2.0 mm (1t) 以上、深さは R + t 以上必要です。 DFM ソフトウェアはこれらの機能を自動的に適用してティアリングを防ぎます。
Q7: コーティングの厚さは、曲げ後のハードウェアの挿入にどのように影響しますか?
粉体塗装(片面60~120μm)はインサートとの干渉を引き起こす可能性があります。 JS Precision は、曲げの差し引きを調整し、穴を事前に加工して、面一にフィットするようにします。
Q8: 材料バッチの厚さが変化すると、曲げ角度が変化する可能性がありますか?
はい、厚さの変化によりスプリングバックが増幅されます。 JS Precision はインライン センシングと適応クラウニングを採用し、 ±0.2° 以内の一貫性を維持します。
まとめ
板金の曲げ許容値を満たすには、材料の結晶配向、反発力、および金型のダイナミクス補正に基づいています。バッチの手戻りを排除するには、製造用金属曲げ設計 (DFM) を備えた JS Precision プロセスを選択してください。
シャーシやフレームの角が破れていませんか?クリックして2D/3D 図面をアップロードする、JS Precision は 2 時間以内に DFM レポートと見積もりを提供します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

