 Русский




Услуги по гибке листового металла использовать гибочные станки с ЧПУ для обработки плоского металла в конструкционные кронштейны и оболочки, достигая стандартных промышленных допусков ± 0,020 дюйма (± 0,50 миллиметра) и ± 1,0 °. Благодаря листогибочным прессам с ЧПУ, оснащенным лазерной компенсацией угла с обратной связью и динамическим изгибом, JS Precision достигает линейной точности ±0,008 дюйма (±0,20 мм) и угловой точности от ±0,2° до ±0,3° .
Услуги по гибке листового металла: точность и допуски, краткий обзор
|
Параметры |
Стандартный класс |
Прецизионный класс JS Precision |
Ключевой фактор управления |
|---|---|---|---|
|
Допуск угла изгиба |
±1,0° |
±0,2° – ±0,3° |
Лазерное измерение угла в реальном времени + динамическое коронирование |
|
Линейный размер |
±0,020 дюйма (±0,50 мм) |
±0,008 дюйма (±0,20 мм) |
6-осевой задний упор с ЧПУ + выравнивание базовой точки |
|
Расстояние от отверстия до изгиба |
±0,015 дюйма (±0,38 мм) |
±0,005 дюйма (±0,13 мм) |
Рельефная конструкция паза + алгоритм предварительной деформации |
|
Возможности процесса (Cpk) |
Цпк < 1,00 |
Кпк ≥ 1,33 |
Мониторинг угла с обратной связью + отбор проб предела текучести |
Источник данных: база данных возможностей процесса JS Precision 2025; DIN 6935:2011 Допуски на изгиб листового металла.
Ключевые выводы:
В услугах по гибке листового металла используются листогибочные прессы с ЧПУ для формирования из плоского листа трехмерных деталей. Стандартные допуски: ±0,020", ±1,0°; прецизионные системы ( лазерный угол + динамическая коронка ): ±0,008", ±0,2°–±0,3°. В практических приложениях инженеры часто используют калькуляторы допусков угла изгиба , чтобы быстро определить допустимый диапазон углов для данного материала и толщины.
При прямой сборке Cpk≥1,33 действуют три правила: компенсировать пружинение с помощью К-фактора (0,33–0,45) и направления прокатки; установить высоту фланца ≥4t и кромку отверстия ≥2,5t+r; используйте одну абсолютную дату, чтобы избежать суммирования.
Каковы реальные пределы допуска в сфере прецизионной гибки металлов?
Услуги прецизионной гибки металла обеспечивает промышленный допуск на изгиб с линейной погрешностью ±0,020 дюйма и угловым смещением ±1,0°. Тем не менее, сочетание пятиосного позиционирования с ЧПУ с точными микрометрическими коррекциями и сверхточной прецизионной шлифовкой инструментов может расширить окончательные пределы до линейного отклонения ±0,008 дюйма (±0,20 мм) и углового отклонения всего от ±0,2° до ±0,3°.
Формирование механизма сравнения процессов и напряжений
- Гибка воздуха : универсален и лучше всего подходит для небольших рабочих нагрузок. Угловой допуск обычно находится в диапазоне от ±0,5° до ±1,0°, что делает его идеальным для многотипного мелкосерийного производства .
- Нижний изгиб (нижняя часть матрицы): увеличивает допуск до ±0,2°–±0,3°, хотя затраты на замену матрицы выше.
- Чеканка: экстремальное давление применяется для полного устранения пружинения, обеспечивая точность до ±0,1° . Однако это значительно увеличивает износ матрицы и требования к тоннажу.
Классификация допусков по материалам и толщине
ISO 2768-m определяет различные стандартные и прецизионные допуски в зависимости от материала и толщины. В нашем проекте корпуса медицинского устройства отклонения толщины сырья всего на несколько сотых миллиметра изменили размеры развертки развертки на 0,3–0,8 мм . Кроме того, эмпирические расчеты упругого возврата весьма подвержены ошибкам из-за несоосности штампа.
|
Материал |
Толщина (мм) |
Стандартный линейный (мм) |
Прецизионный линейный (мм) |
Стандартный угол |
Прецизионный угол |
|---|---|---|---|---|---|
|
5052-H32 Ал |
0,5–1,5 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
|
СУС304 СС |
1,0–3,0 |
±0,50 |
±0,20 |
±1,0° |
±0,2° |
|
СПКЦ ЦРС |
1,5–6,0 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
Источник данных: общие допуски ISO 2768-m.
ИСО 2768-м Стандартные указания: Для линейных размеров диапазон допуска для класса точности m составляет от ±0,2 мм до ±0,5 мм в соответствии с основным диапазоном размеров.
При оценке допусков на изгиб листового металла компания JS Precision в основном принимает за основу стандарт ISO 2768-m и одновременно корректирует развивающий фактор, например измеренный предел текучести материала . Если чертеж требует очень узких ограничений по размерам, инженерный персонал JS Precision обычно предлагает использовать методы формовки под давлением или тиснения, чтобы результат был однородным. Для конструкций, в которых учитывается взаимосвязь между внутренним радиусом и толщиной пластины, необходимо подтвердить осуществимость, обратившись к таблице допусков радиуса изгиба листового металла .
Если вы хотите, чтобы ваши допуски на размеры чертежа были проверены на предмет возможности их реализации, обратитесь к инженерному персоналу JS Precision для получения бесплатной калибровки допусков DFM и отчета с рекомендациями по процессу.
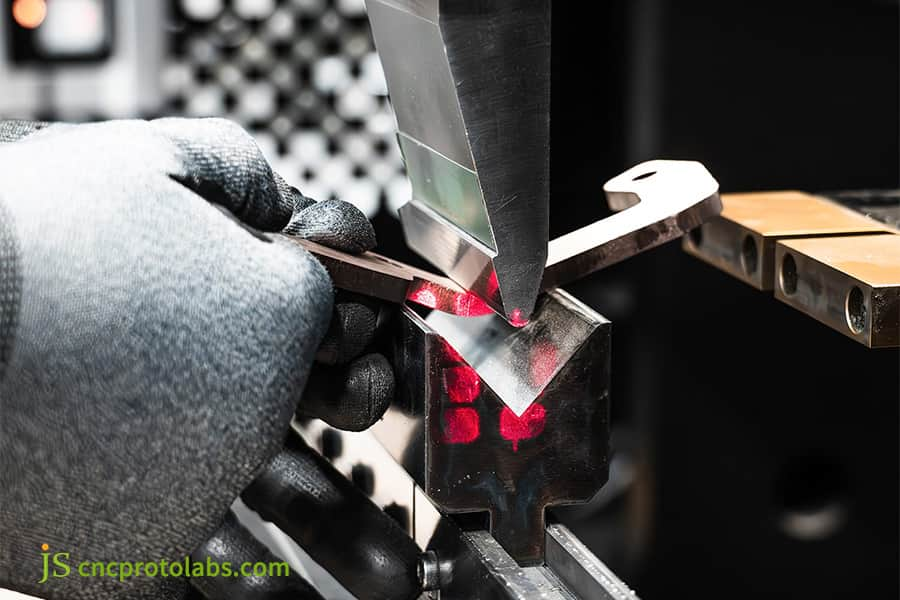
Рисунок 1: Рабочий выравнивает листовой металл для точной гибки с помощью лазерной направляющей.
Как с научной точки зрения контролировать допуск на угол изгиба и упругость материала?
Допуск угла изгиба — характеристика материала, зависящая от прочности на растяжение и степени изгиба (радиус по толщине). Переход от стандартного изгиба в 1,0 градуса к прецизионному изгибу в 0,2–0,3 градуса зависит от использования компенсации чрезмерного изгиба и наличия средств динамического измерения угла лазера.
Механизм пружинения и формула компенсации
- Принцип упругого восстановления: после завершения операций обработки металлов давлением происходит восстановление упруго деформированной решетки кристаллов, что приводит к угловым отклонениям заготовки . Для нержавеющей стали 304 угол упругого возврата составляет 3–5°, а для алюминиевого сплава 6061-T6 угол упругого возврата составляет 2–4°.
- Формула компенсации:
Угол изгиба = целевой угол + угол пружинения
Угол упругого возврата Δα ≈ (3σ_y × R) / (E × t), где σ_y — предел текучести, E — модуль упругости, R — внутренний радиус, t — толщина материала пластины.
- Выбор отверстия нижней матрицы: Рекомендуемое V = 6t–8t . Слишком маленькие отверстия ухудшают упругость, а слишком большие отверстия могут привести к потере формы в углах.
Направление прокатки и постоянство партии:
- Изгиб вдоль волокон: подвержен растрескиванию и имеет значительные колебания упругости (выше ±0,5°).
- Перпендикулярно или под углом 45 градусов к волокнам: обеспечивает равномерное распределение деформации, сохраняя при этом колебания упругости в пределах ±0,25°.
- Динамическая компенсация JS Precision: использует гибочный станок с ЧПУ, оснащенный гидравлической компенсацией динамического прогиба (Crowning) и лазерным измерением угла для непрерывной и автоматической коррекции отклонений упругого возврата каждой детали, что приводит к стабильным допускам угла в пределах ± 0,2 ° для массового производства гибки листового металла по индивидуальному заказу.
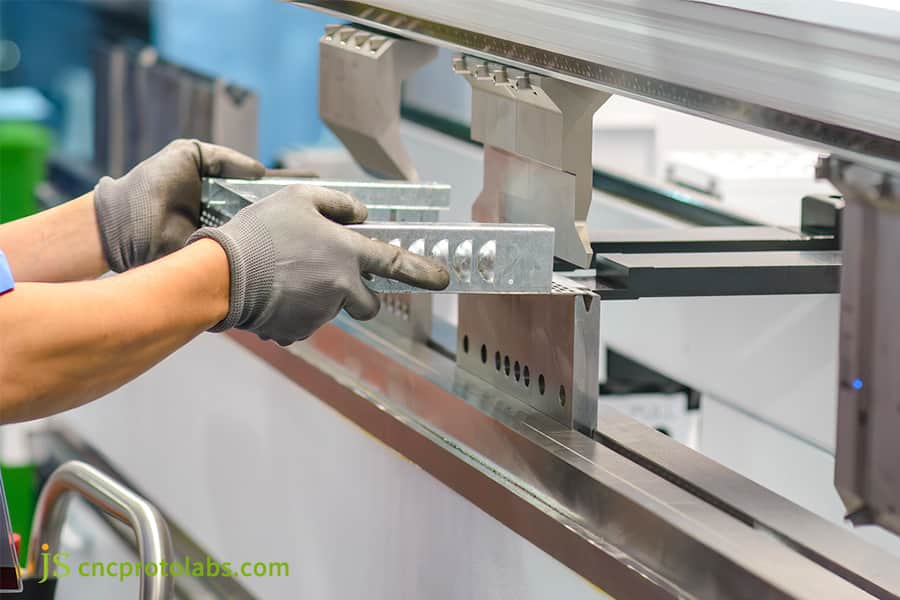
Рисунок 2: Рабочий контролирует допуск на угол изгиба листогибочного станка.
Как оптимизировать правила DFM, чтобы предотвратить искажение отверстий при гибке листового металла?
Минимальное расстояние от края отверстия при гибке листового металла по индивидуальному заказу должно составлять не менее d≥2,5t + r, а минимальная высота полки – b_min≥4t + r, чтобы предотвратить возникновение помех. Лазерная резка рельефных участков или предварительный изгиб необходимо будет выполнить в ситуациях, когда зазоры недостаточны.
Напряжения в зоне деформации и схемы предотвращения деформаций.
- Натяжение отверстия и вогнутость кромки: когда расстояние до края отверстия меньше двухкратной толщины, концентрация растягивающих напряжений вызывает деформацию отверстия.
- Три контрмеры:
- Использование отверстия для сброса давления в процессе предварительной штамповки (диаметр ≥ 1,5 т).
- Выполнять операция гибки перед лазерной резкой с вторичной операцией (высокоточные отверстия).
- Используйте специальную форму для зазора, чтобы увеличить местный зазор.
JS Precision Автоматизированная проверка DFM
JS Precision выполняет автоматическую проверку рисков DFM на этапе котировки. Этот шаг позволяет выявить такие дефекты, как минимальный зазор кромок отверстия и очень маленькие фланцы . Предложения по модификации вносятся и возвращаются клиенту в течение 24 часов . С помощью DFM проверяется гибка металла для фасонных деталей , производитель может избежать 80% проблем, связанных с прототипированием.
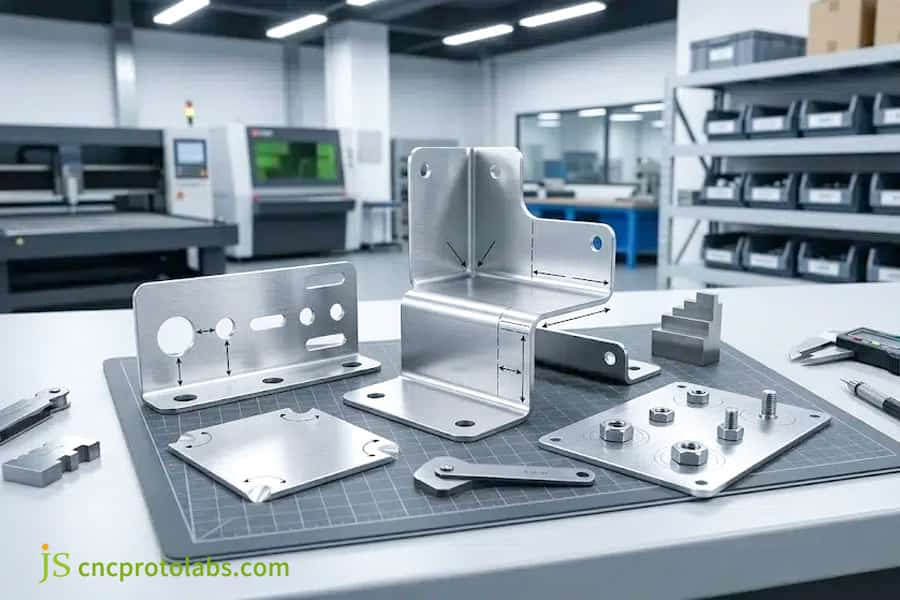
Рис. 3. Различные гибочные детали из листового металла, оптимизированные с помощью правил DFM.
Как устранить наложение допусков в услугах по гибке листового металла для сложных корпусов?
Услуги по гибке листового металла страдают от кумулятивного допуска, вызванного смещением исходной точки заднего калибра и ошибкой расчета изгиба. Благодаря унифицированной базе данных измерений и оптимизированной последовательности изгибов совокупная погрешность допуска (CTE) снижается с традиционного диапазона ±1,5 мм до ±0,008 дюйма (±0,20 мм).
Методы передачи и позиционирования размерной цепи
- Расположение цепи: каждый изгиб позиционируется относительно предыдущего изгиба так, чтобы отклонения продолжали суммироваться с каждым следующим изгибом, что приводит к общему накопленному отклонению, превышающему ±1,5 мм .
- Позиционирование по абсолютным координатам: для всей заготовки используются одна опорная кромка и отверстие для позиционирующего штифта, что позволяет полностью избежать совокупной ошибки, вызванной цепным методом , а отклонение размеров остается в пределах ± 0,20 мм.
- Конфигурация 6-осевого заднего упора: благодаря 6-осному заднему упору, независимо управляющему осями (X1/X2, R1/R2, Z1/Z2), а также трехмерному моделированию взаимодействия процессов, точность позиционирования каждого изгиба остается очень стабильной.
Схема оптимизации эталонной точности JS
На основе нашего реального проекта по разработке шасси анализатора в первоначальных чертежах использовались пометки в виде цепочки, что приводило к отклонению установочных отверстий на 1,2 мм после 7 изгибов . Команда инженеров JS Precision сделала отверстия для позиционирующих штифтов опорной пластины основным ориентиром и изменила последовательность изгиба так, чтобы детали расширялись от центра наружу. точность фасонной детали улучшилось до ±0,15 мм , а Cpk достиг 1,41.
Есть ли у ваших сборок с несколькими изгибами проблемы с выравниванием? Попробуйте нашу бесплатную оценку стоимости. JS Precision предложит вам анализ размерной цепочки и рекомендации по улучшению процессов.
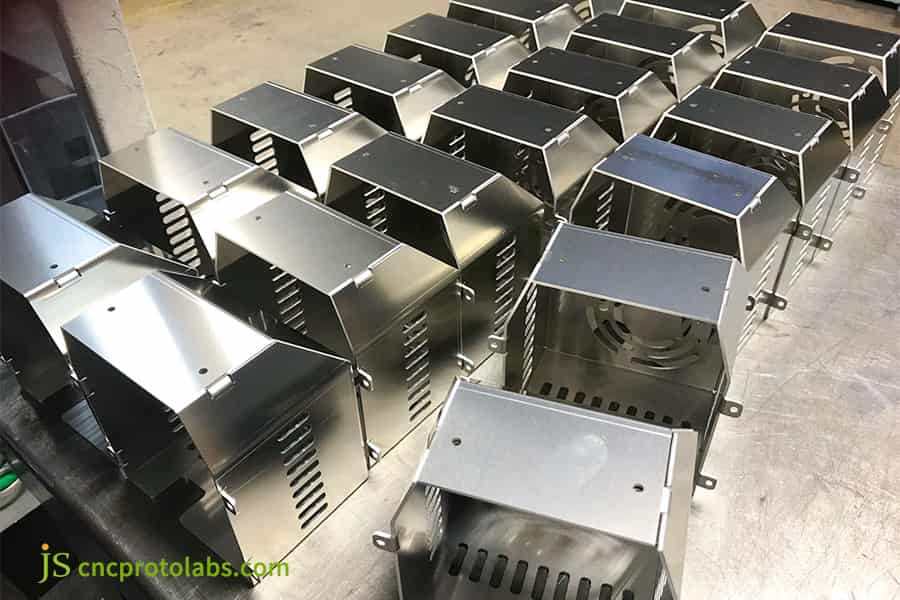
Рисунок 4: Партия сложных металлических корпусов, изготовленная службой гибки листового металла.
Гибка листового металла на заказ или вторичная обработка с ЧПУ: что обеспечивает лучшую окупаемость инвестиций?
Гибка листового металла по индивидуальному заказу может быть адаптирован для необходимых деталей с точностью допусков ±0,20 мм (±0,008 дюйма) , что позволяет снизить производственные затраты на 45–60% и сократить время выполнения заказа до 70% по сравнению с черновой гибкой с последующим вторичным фрезерованием на станке с ЧПУ.
Матрица решений «процесс-допуск-затраты»
|
Сценарий решения |
Рекомендуемый процесс |
Стоимость за деталь (долл. США) |
Срок выполнения (дни) |
|---|---|---|---|
|
Допуск≤±0,05 мм |
Полная обработка на станке с ЧПУ |
12–25 долларов США |
5–8 |
|
Толерантность ±0,05 мм – ±0,20 мм |
Лазерная резка + прецизионный изгиб + стопка |
6–10 долларов |
3–5 |
|
Допуск≥±0,20 мм |
Только прецизионная гибка |
3–6 долларов |
1–3 |
Источник данных: анализ стоимости JS Precision 2025 для шасси SUS304 толщиной 1,5 мм (объем 2000 шт.).
Экономическая эффективность гибридных технологических процессов
- Корпус прибора: себестоимость единицы снижается за счет прецизионного изгиба, что устраняет необходимость выдалбливания цельных алюминиевых блоков с помощью обработки на станке с ЧПУ ( с 18 до 7 долларов США ). Время цикла также сократилось с 6 дней до 2 дней.
- Несущий поддон: можно изготовить деталь путем прямой гибки без необходимости сварки и фрезерования, экономя 50% затрат , когда допуск изделия составляет ±0,25 мм.
- Решение средней точности: сочетание лазерной резки и прецизионного изгиба замочных скважин с прецизионным развертыванием создает баланс между точностью и экономичностью . Прецизионная гибка металла наиболее выгодна в этом секторе.
Практический пример медицинского шасси: как компания JS Precision решила проблему выравнивания фасонных деталей с несколькими изгибами?
Рама из нержавеющей стали 304 с 7 изгибами имела совокупное отклонение при изгибе 1,2 мм. JS Точность изменили последовательность операций, а также применили лазерную динамическую компенсацию коррекции так, чтобы концентричность юстировочных отверстий находилась в пределах ±0,15 мм.
Проблемы клиентов
Металлический каркас состоит из: 7 изгибов и 12 коаксиальных оптических отверстий. Используется нержавеющая сталь SUS304 толщиной 1,5 мм. Первоначальный поставщик выполнил его изготовление в соответствии со стандартными методами обработки листового металла, но в окончательной детали отверстия были расположены с отклонением 1,2 мм на обоих концах изогнутых деталей. Установка датчиков стала невозможной, а 28 процентов узлов идут в утиль.
Прецизионное решение JS
- Испытание материала на растяжение: Предел текучести 235 МПа. Скорректированный вычет изгиба BD оказался равным 2,65 мм (исходное теоретическое значение составляло 2,40 мм).
- Изменение последовательности изгиба: изгиб цепи был преобразован в последовательность раскрытия/расширения , которая начиналась в середине и распространялась в обе стороны; На полосе имелись два предварительно просверленных для этого установочных отверстия.
- Лазерный динамический компенсатор: для выполнения точного динамического изгиба машина была оснащена гидравликой для компенсации и оптическим лазерным устройством для измерения углов. Погрешность угла однократного изгиба оставалась не более ±0,2°.
Уроки, извлеченные из неудач:
Во время испытаний первого образца третий изгиб сжал отверстие до овальностью почти 0,1 мм из-за очень маленького зазора матрицы (0,8 мм). Наша команда инженеров заменила этот инструмент сегментированной фрезой с гибкой шеей, специально разработанной для этой задачи, предотвращающей контакт и сохраняющей качество .
Окончательные результаты:
Точность сборки ключа была сохранена в пределах 0,15 мм, соосность отверстий составила Cpk = 1,41, предел текучести за первый проход всей машины достиг 99,6%, а время, необходимое для изготовления изделий, сократилось на 35%.
На основе DIN 6935:2011 В нем говорится: в отношении компонентов из листового металла с несколькими изгибами стандартный совокупный допуск на изгибы цепи составляет от ±0,8 мм до ±1,5 мм в зависимости от количества изгибов и толщины материала.
В этом проекте компания JS Precision ограничила точность формованной детали до ±0,15 мм. Это более чем на 70 % повышает точность по сравнению со стандартным диапазоном DIN 6935.
Вам нужно решение аналогичной проблемы выравнивания нескольких изгибов? Отправьте свои чертежи в JS Precision, чтобы получить индивидуальную оптимизацию производственного процесса вместе с бесплатными выборочными испытаниями.
Какие технические аудиты необходимы при выборе поставщика прецизионной гибки листового металла?
Допуски на изгиб листового металла зависеть от проверки задних осей поставщика (≥4 осей), их динамического измерения угла и настроек прогиба; оно также должно включать использование КИМ и возможность полной проверки 3D-оптического сканирования .
Пять основных показателей производственного аудита
- Повторяемость машины: точность машины не более ±0,01 мм, поэтому каждый изгиб остается постоянным.
- Степень закалки штампа: HRC56–60; устойчивость штампа к износу со временем повлияет на точность.
- Индекс возможностей процесса: критический размер Cpk≥1,33, признак хорошо сбалансированного и предсказуемого производственного процесса.
- Первая проверка изделия (FAI): отчет об измерениях, показывающий соответствие заданным допускам.
- Отчет об испытаниях материала (MTR): исходный документ, который позволяет идентифицировать и отслеживать конкретную партию материала, поступившую с сталелитейного завода.
Прецизионная система контроля качества JS
JS Precision сертифицирована по стандартам ISO 9001:2015 и IATF 16949 . Прецизионные детали будут полностью проверены на координатно-измерительной машине (КИМ) и будут сопровождаться полными размерными отчетами. Критерии оценки услуг по прецизионной гибке металла дают покупателям возможность быстрого выбора надежных поставщиков .
Часто задаваемые вопросы
Вопрос 1: Какова минимальная длина фланца, который можно согнуть в прецизионном листовом металле?
Минимальная длина полки, необходимая для изгиба листа шириной менее двойной толщины, равна b_min = 4t+r. Например, для алюминиевого листа толщиной 2,0 мм минимальная ширина полки должна составлять от 8,5 до 9,0 мм, чтобы обеспечить стабильное крепление листа и избежать скольжения во время формовки.
Вопрос 2: Почему одна и та же деталь из листового металла имеет разные углы наклона в разных производственных партиях?
Изменения предела текучести (ΔRp ≥30 МПа) и допусков по толщине партий сырья непосредственно влияют на упругость. Угловые отклонения от 0,5° до 1,5° без лазерного измерения угла и компенсации динамического давления могут быть вызваны разным ходом штамповки одного и того же инструмента.
Вопрос 3. Как JS Precision обеспечивает постоянство допусков при больших объемах гибки?
JS Precision использует комбинированную калибровку сырья для периодического растягивания и полнопроцессный SPC с лазерной системой измерения угла в реальном времени, а также гибочный станок с ЧПУ с автоматической компенсацией отклонения, который гарантирует, что критические допуски на размеры на уровне точности ± 0,008 дюйма остаются стабильными с Cpk≥1,33 при больших объемах производства.
В4: В чем разница между гибкой воздуха, нижней гибкой и чеканкой с точки зрения точности?
Допуск угла изгиба при воздушной гибке стандартный (от ±0,5° до ±1,0°); нижний изгиб подтянут до (от ±0,2° до ±0,3°); Изгиб чеканки может снизиться до ±0,1°, хотя это приводит к значительному износу инструмента и повышению требований к тоннажу .
В5: Можно ли без искажений разместить отверстия и вырезы непосредственно рядом с линией сгиба?
Вы не можете безопасно расположить край отверстия так близко к линии сгиба, чтобы расстояние d было меньше 2,5t+r. При изгибе материал, окружающий отверстие, растягивается, вызывая деформацию. Если вам нужно изготовить изделие с такой конструкцией, вы можете либо создать канавку для сброса давления с помощью процессов в этой области, либо согнуть деталь, а затем затем сделать две отдельные лазерные резки отверстий.
Вопрос 6. Как в JS Precision рассчитываются расценки на гибку листового металла по индивидуальному заказу?
JS Precision рассчитывает затраты на использование материала, циклы резки, необходимые операции гибки, специальные инвестиции в пресс-формы и обработку поверхности конечного продукта. После того, как клиент отправит 3D CAD и 2D чертежи с размерами и пределами допусков, команда инженеров предоставит цитата из ДФМ с подробной информацией в течение следующего дня.
Вопрос 7: Какие стандартные значения К-фактора следует использовать при расчете заготовок развертки?
Стандартные значения К-фактора варьируются от 0,33 для гибки мягкого алюминия на воздухе до 0,45 для гибки холоднокатаной стали при нижнем изгибе . Во время высокоточных расчетов развертки (например, развертки DXF) необходимо реализовать калибровку на основе эмпирических расчетов изгиба (BD).
Вопрос 8: Как направление прокатки влияет на надежность формованной детали?
Если изгиб происходит параллельно прокатываемому волокну, деформация концентрируется, и деталь будет более восприимчива к растрескиванию типа «апельсиновой корки» на внешней поверхности или толщине, в то время как пружинение будет меняться, когда изгиб происходит перпендикулярно прокатываемому волокну или под углом 45°, нагрузка распределяется, и угловые допуски обычно остаются постоянными с точностью от ±0,2° до ±0,3°.
Краткое содержание
Точность гибки листового металла достигается за счет калибровки разгиба К-фактора, динамической компенсации пружинения, баланса напряжений матрицы и регулирования размерной цепи до контрольной точки. Переход от стандартных допусков (±0,020", ±1,0°) к прецизионным допускам (±0,008", ±0,2°–±0,3°) позволяет избежать двойных изгибов, надрывов кромок, коробления отверстий и накопления ошибок на стадии проектирования, значительно снижает дорогостоящие доработки, вторичную машинную обработку.
Планируете ли вы многоходовое высокоточное гибочное шасси, кронштейны для оборудования и несущие элементы конструкции? Пожалуйста отправьте свой 3D CAD (STEP/IGES) , 2D инженерные чертежи в системе котировок JS Precision. Производственное решение DFM будет предоставлено нашей командой инженеров в течение 24 часов, включая калибровку допусков, анализ предотвращения помех и оценку стоимости обработки .

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

