 中文 (简体)



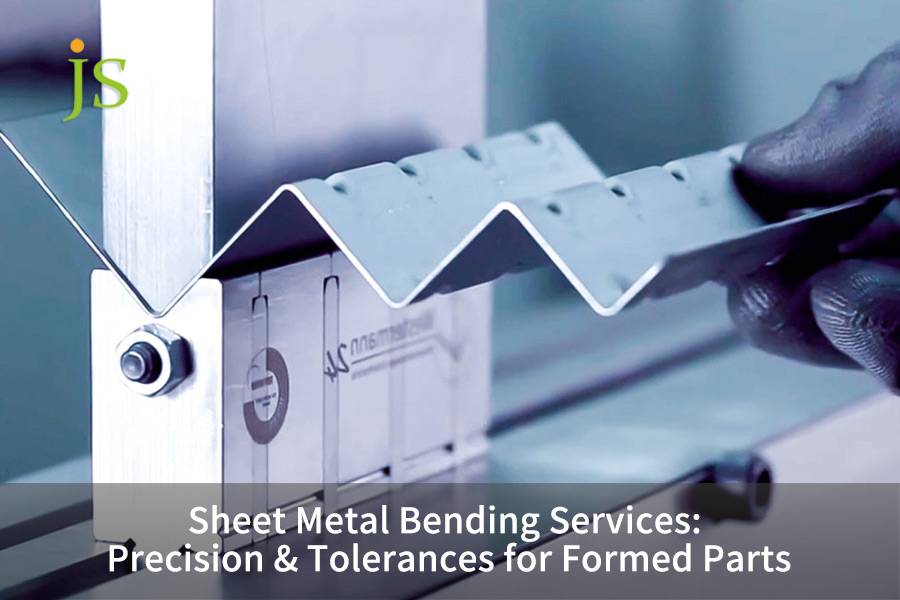

钣金折弯服务利用 CNC 折弯机将扁平金属加工成结构支架和外壳,实现± 0.020 英寸(± 0.50 毫米)和 ± 1.0 ° 的标准工业公差。 JS Precision 的 CNC 折弯机配备闭环激光角度补偿和动态凸度补偿,可实现 ±0.008" (±0.20 mm) 线性精度和±0.2° 至 ±0.3° 角度精度。
钣金折弯服务:精度和公差快速概述
|
参数 |
标准等级 |
JS Precision 精密级 |
关键控制因素 |
|---|---|---|---|
|
弯曲角度公差 |
±1.0° |
±0.2° – ±0.3° |
激光实时角度测量+动态凸度 |
|
线性尺寸 |
±0.020" (±0.50mm) |
±0.008" (±0.20mm) |
6轴数控后挡料+基准对中 |
|
孔到弯曲距离 |
±0.015" (±0.38mm) |
±0.005" (±0.13mm) |
卸压槽设计+预变形算法 |
|
过程能力(Cpk) |
峰峰值 < 1.00 |
峰峰值≥1.33 |
闭环角度监测+屈服强度采样 |
数据来源:JS Precision 2025过程能力数据库; DIN 6935:2011 钣金弯曲公差。
要点:
钣金折弯服务使用 CNC 折弯机将平板加工成 3D 零件。标准公差:±0.020"、±1.0°;精密系统(激光角度+动态凸度):±0.008"、±0.2°–±0.3°。在实际应用中,工程师经常使用弯曲角度公差计算器来快速确定给定材料和厚度的可行角度范围。
对于Cpk≥1.33直接装配,适用三个规则:用K系数(0.33-0.45)和轧制方向补偿回弹;设置法兰高度≥4t,孔边≥2.5t+r;使用单一绝对数据来消除堆叠。
精密金属弯曲服务的真正公差极限是多少?
精密金属折弯服务给出了 ±0.020" 线性误差和 ±1.0° 角度偏移的工业弯曲公差。然而,CNC 五轴定位与精细测微校正和模具超精细磨削的结合可以将最终极限推至 ±0.008" (±0.20mm) 线性偏差和仅 ±0.2° 至 ±0.3° 角度变化。
成形工艺比较及应力机制
- 空气弯曲:高度通用,最适合小型工作负载。角度公差通常范围为±0.5°至±1.0°,非常适合多品种、小批量生产。
- 底部弯曲(模具打底):将公差收紧至 ±0.2° 至 ±0.3°,但模具更换成本较高。
- 压印:施加极高的压力以完全消除回弹,实现高达 ±0.1° 的精度。然而,它大大增加了模具磨损和吨位要求。
材料及厚度公差分类
ISO 2768-m 按材料和厚度定义了不同的标准和精度公差等级。在我们的医疗设备外壳项目中,原材料厚度偏差仅为百分之几毫米,导致平面图案展开尺寸改变了 0.3-0.8 毫米。此外,经验回弹计算很容易因模具未对准而产生错误。
|
材料 |
厚度(毫米) |
标准直线(毫米) |
精密直线(毫米) |
标准角度 |
精密角度 |
|---|---|---|---|---|---|
|
5052-H32铝 |
0.5–1.5 |
±0.50 |
±0.20 |
±1.0° |
±0.3° |
|
SUS304不锈钢 |
1.0–3.0 |
±0.50 |
±0.20 |
±1.0° |
±0.2° |
|
SPCC CRS |
1.5–6.0 |
±0.50 |
±0.20 |
±1.0° |
±0.3° |
数据来源:ISO 2768-m 一般公差。
这ISO 2768-m标准提到:对于线性尺寸,根据基本尺寸范围,精度等级m的公差范围为±0.2毫米至±0.5毫米。
在评估板材弯曲公差时,JS Precision主要以ISO 2768-m为基础,同时调整展开因子作为测量材料的屈服强度。如果图纸需要的尺寸限制很窄,JS Precision的工程人员一般会建议采用压力成型或压花等应力下的技术,使结果均匀。对于涉及内半径与板厚关系的设计,需要参考钣金折弯半径公差表来确认可行性。
如果您希望交叉检查图纸尺寸公差是否可以实现,请联系 JS Precision 工程人员获取免费的 DFM 公差校准和工艺建议报告。
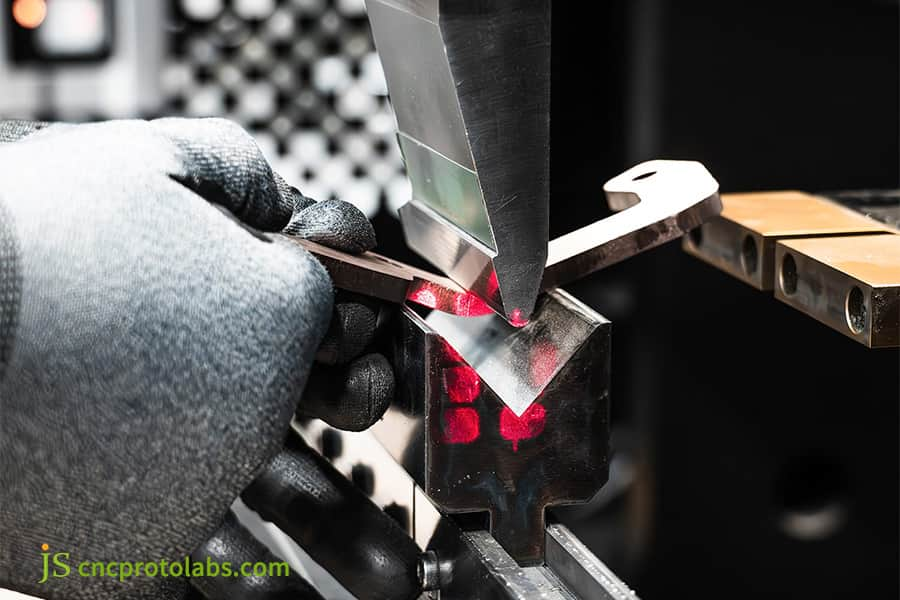
图 1:工人使用激光引导对准金属板进行精密弯曲。
如何科学控制弯曲角度公差和材料回弹?
弯曲角度公差是取决于拉伸强度和弯曲比(半径除以厚度)的材料特性。从标准 1.0 度弯曲到精确的 0.2-0.3 度弯曲依赖于使用过度弯曲补偿和动态测量激光角度的方法。
回弹机构及补偿公式
- 弹性回复原理:金属成形操作完成后,是晶体弹性变形晶格的回复,导致工件产生角度偏差。对于304不锈钢,回弹角为3°~5°,对于6061-T6铝合金,回弹角为2°~4°。
- 补偿公式:
弯曲角度=目标角度+回弹角度
回弹角Δα≈(3σ_y×R)/(E×t),其中σ_y为屈服强度,E为弹性模量,R为内半径,t为板材厚度。
- 下模开度选择:建议V=6t-8t 。开口过小会导致回弹恶化,而开口过大可能会造成拐角处的形状损失。
轧制方向和批次一致性:
- 沿纹理弯曲:容易开裂,回弹变化较大(±0.5°以上)。
- 垂直于纹理或与纹理成 45 度角:导致应变均匀分布,同时将回弹波动保持在 ±0.25° 以内。
- JS精密动态补偿:采用配备液压动态挠度补偿(Crowning)和激光角度测量的数控折弯机,连续自动修正各零件的回弹偏差,使角度公差稳定在±0.2°以内,适合定制钣金折弯批量生产。
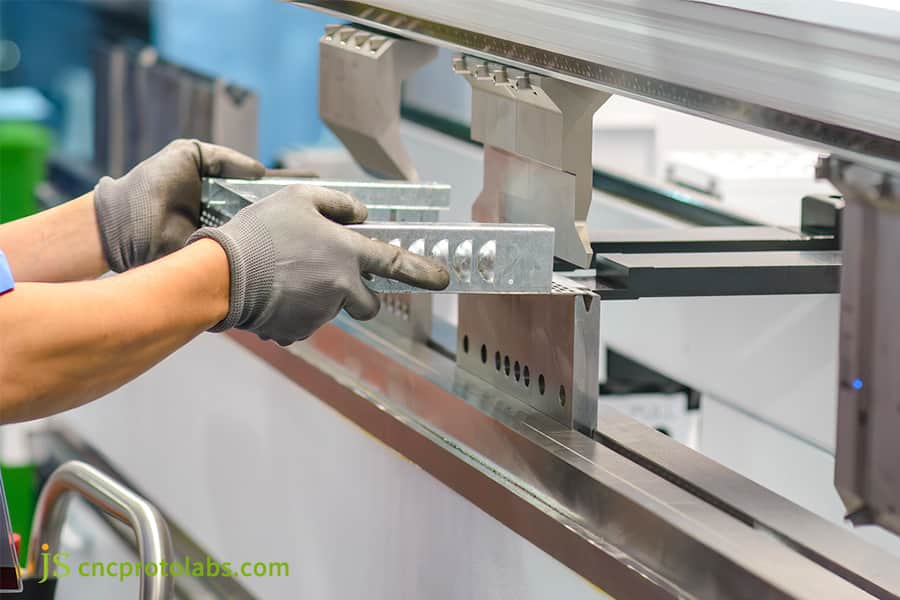
图 2:工人在折弯机上控制弯曲角度公差。
如何优化 DFM 规则以防止定制钣金折弯中的孔变形?
定制钣金折弯中的最小孔边距离需要至少为 d≥2.5t + r,最小凸缘高度为 b_min≥4t + r,以防止发生干涉。激光切割在间隙距离不足的情况下,需要进行缓冲区域或预弯曲。
变形区的应力和变形预防方案
- 孔张力和边缘凹度:当孔边缘距离小于厚度的两倍时,拉应力集中导致孔变形。
- 三大对策:
- 预冲孔采用泄压孔(直径≥1.5t)。
- 执行弯曲操作激光切割前进行二次操作(高精度孔)。
- 使用定制间隙模具,增加局部间隙空间。
JS Precision 自动 DFM 检查
JS Precision 在报价阶段执行自动 DFM 风险检查。此步骤可以识别缺陷,例如最小孔边缘间隙和非常小的凸缘。提出修改建议并在24小时内返回给客户。通过 DFM 检查 成型零件的金属弯曲,制造商可以避免80%的原型设计问题。
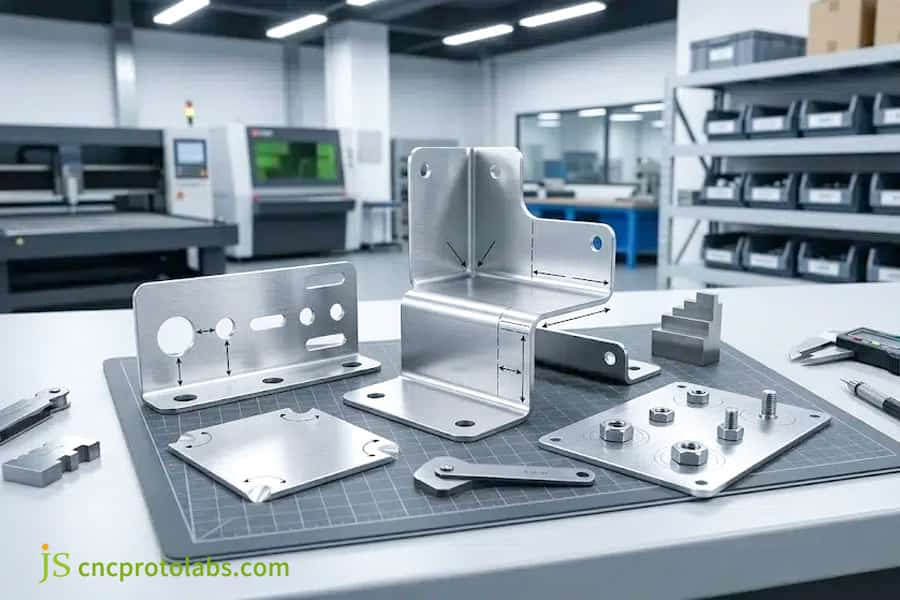
图 3:使用 DFM 规则优化的各种定制钣金折弯零件。
如何消除复杂外壳钣金折弯服务中的公差叠加?
钣金折弯服务受到后挡料基准漂移和折弯扣除误差驱动的累积公差的影响。凭借统一的测量数据和优化的弯曲顺序,累积公差误差 (CTE) 从传统的 ±1.5 毫米范围降至 ±0.008" (±0.20 毫米)。
尺寸链传输和定位方法
- 链条定位:每个弯曲都参考前一个弯曲进行定位,使得偏差与每个下一个弯曲不断复合,导致总体累积偏差超过±1.5毫米。
- 绝对坐标定位:整个工件采用一条参考边和定位销孔,完全避免了链条法带来的累积误差,尺寸偏差保持在±0.20毫米以内。
- 6轴后挡料配置:通过6轴后挡料独立控制(X1/X2、R1/R2、Z1/Z2)轴以及3D工艺干涉模拟,使每个折弯的定位精度保持高度稳定。
JS精准参考优化方案
基于我们设计分析仪底盘的实际项目,最初的图纸使用了链式注释,这导致在 7 次弯曲后对准孔出现 1.2 毫米的偏差。 JS Precision工程团队以底板定位销孔为主要参考,改变折弯顺序,使零件从中心向外扩展,成形件精度改善至±0.15 mm以内,Cpk达到1.41。
您的多弯组件是否存在对齐问题?尝试我们的免费成本估算。 JS Precision将为您提供尺寸链分析和工艺改进建议。
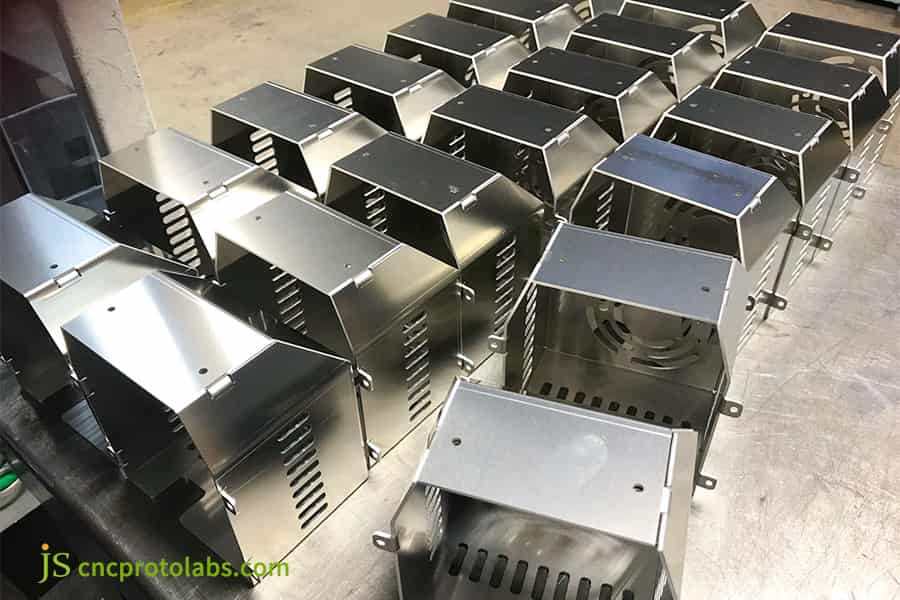
图 4:由钣金折弯服务生产的一批复杂金属外壳。
定制钣金折弯与二次 CNC 加工:哪个提供更好的投资回报率?
定制钣金折弯可以针对精度级公差为 ±0.20 毫米 (±0.008") 的零件进行定制,与粗折弯后进行二次 CNC 铣削相比,可将生产成本降低 45–60%,并将交货时间缩短高达 70%。
工艺-容差-成本决策矩阵
|
决策场景 |
推荐流程 |
每个零件的成本(美元) |
交货时间(天) |
|---|---|---|---|
|
公差≤±0.05mm |
全数控加工 |
$12–$25 |
5–8 |
|
宽容 ±0.05mm – ±0.20mm |
激光切割+精密弯曲+铰孔 |
$6–$10 |
3–5 |
|
公差≥±0.20mm |
仅精密弯曲 |
$3–$6 |
1–3 |
数据来源:JS Precision 2025年1.5mm SUS304机箱成本分析(批量2,000个)。
混合工艺技术的经济范围
- 仪器外壳:通过精密弯曲,无需通过 CNC 加工将实心铝块挖空,从而降低了单位成本,从 18 美元降至 7 美元。周期时间也从 6 天减少到 2 天。
- 承重托盘:产品公差±0.25毫米时,可直接折弯制作,无需焊接、铣削,节省成本50% 。
- 中等精度解决方案:将激光切割、匙孔精密弯曲与精密铰孔相结合,在精度和经济性之间取得平衡。金属精密弯曲是该领域利润最高的。
医疗底盘案例研究:JS Precision 如何解决多弯成型零件的装配对准问题?
具有 7 个弯曲的 304 不锈钢框架的累积弯曲偏差为 1.2 毫米。 JS精密改变操作顺序,并采用激光动态补偿进行校正,使对准孔的同心度在±0.15mm以内。
客户挑战
金属框架由:7个弯曲和12个同轴光学孔组成。采用不锈钢SUS304 1.5mm。原始供应商按照标准钣金实践进行制造,但最终零件显示弯曲部分两端的孔位置偏离1.2mm。传感器安装变得不可能, 28% 的组件报废。
JS精密解决方案
- 材料拉伸试验:屈服强度235MPa。调整后的弯曲扣除量BD被证明为2.65毫米(原理论值为2.40毫米)
- 改变弯曲顺序:将链条弯曲改为从中间开始向两侧展开的张开/展开顺序;带材上有两个为此预先钻好的定位孔。
- 激光动态补偿器:为了进行精确的动态弯曲,该机器配备了用于补偿的液压装置和用于测量角度的光学激光装置。单次弯曲角度误差保持在±0.2°以内。
从失败中吸取的教训:
在第一个样品测试期间,由于 0.8 毫米的极小模具间隙,第三次弯曲将孔的不圆度压缩至接近 0.1 毫米。我们的工程团队用专为该任务设计的分段鹅颈刀具替换了该工具,防止接触并保持质量。
最终结果:
关键装配精度保持在0.15mm以内,孔同轴度Cpk=1.41,整机一次合格率达到99.6%,生产时间减少35%。
基于 DIN 6935:2011它指出:对于多折弯钣金部件,链式折弯的标准累积公差为±0.8mm至±1.5mm,具体取决于折弯数量和材料厚度。
JS Precision 在该项目中将成型件精度限制在±0.15mm。与 DIN 6935 标准范围相比,精度提高了 70% 以上。
需要类似的多弯对齐问题的解决方案吗?将您的蓝图发送给 JS Precision,以获得量身定制的制造工艺优化以及免费样品测试。
选择精密钣金折弯供应商时需要进行哪些技术审核?
钣金弯曲公差取决于检查供应商的后挡料轴(≥4 轴)、其动态角度测量和凸度设置;它还应包括使用CMM和3D光学扫描的全检能力。
工厂审核五项核心指标
- 机器重复精度:机器精度≤±0.01mm,因此每次弯曲都一致。
- 模具硬化等级: HRC56–60;随着时间的推移,模具的耐磨性会影响精度。
- 过程能力指数:临界尺寸Cpk≥1.33,是生产过程均衡且可预测的标志。
- 首件检验 (FAI):尺寸测量报告显示符合给定的公差。
- 材料测试报告(MTR):可以识别和追踪钢厂特定材料批次的源文件。
JS精密质量控制体系
JS Precision 已通过ISO 9001:2015 和 IATF 16949 标准认证。精密零件将通过坐标测量机 (CMM) 进行全面检查,并附有完整的尺寸报告。精密金属弯曲服务评价标准为买家提供了快速选择值得信赖的供应商的途径。
常见问题解答
Q1:精密钣金可折弯的最小法兰长度是多少?
弯曲宽度小于厚度两倍的板材所需的最小凸缘长度为b_min = 4t+r。例如,2.0毫米的铝板需要最小凸缘宽度为8.5毫米至9.0毫米,以确保稳定的板材固定并避免成型过程中打滑。
问题 2:为什么同一个钣金零件在不同的生产批次中会出现角度变化?
原材料批次的屈服强度(ΔRp≥30 MPa)和厚度公差的变化直接影响回弹。在没有激光角度测量和动态压力补偿的情况下,可能是由于同一工具的冲孔行程不同而导致0.5°至1.5°的角度偏差。
问题 3:JS Precision 如何确保大批量折弯运行的公差一致?
JS Precision采用组合式批量拉伸原材料校准和带有激光实时角度测量系统的全流程SPC,以及自动偏转补偿数控折弯机,确保在大批量生产运行时,关键尺寸公差在±0.008英寸的精度水平上保持稳定,Cpk≥1.33 。
Q4:空气折弯、折底、压印在精度方面有什么区别?
空气弯曲的弯曲角度公差为标准级(±0.5°至±1.0°);底部弯曲收紧至(±0.2°至±0.3°);压印弯曲可以降至 ±0.1°,尽管它会导致相当大的工具磨损和更高的吨位要求。
Q5:孔和切口可以直接放置在折弯线旁边而不变形吗?
您无法安全地将孔边缘放置得如此靠近弯曲线以致距离 d小于 2.5t+r。在弯曲过程中,孔周围的材料会拉伸,导致变形。如果您必须制造具有此类设计的产品,您可以通过该区域的工艺创建泄压凹槽,或者选择弯曲零件,然后对孔进行两次单独的激光切割。
Q6:JS Precision 定制钣金折弯报价是如何计算的?
JS Precision 计算每种材料使用、切割周期、所需弯曲操作、特殊模具投资和最终产品表面处理的成本。客户发送带有尺寸和公差限制的 3D CAD 和 2D 图纸后,工程团队将给出DFM 报价并在第二天提供详细信息。
Q7:计算平板型坯时应使用什么标准 K 系数值?
K 系数的标准值从空气中弯曲软铝的 0.33 到底部弯曲冷轧钢的 0.45不等。在高精度展开模式计算(如 DXF 展开模式)过程中,必须基于经验弯曲扣除 (BD) 实施校准。
Q8:晶粒轧制方向如何影响成形件的可靠性?
当弯曲平行于轧制纹理发生时,应变集中,零件更容易在外表面或规格上出现橘皮裂纹,而回弹会变化;当弯曲发生垂直于轧制纹理或呈 45 度角时,载荷分布且角度公差通常保持恒定,精度为 ±0.2° 至 ±0.3°。
概括
通过K因子展开校准、动态回弹补偿、模具应力平衡以及尺寸链到参考点的调节来实现钣金折弯的精度。从标准公差(±0.020"、±1.0°)到精密公差(±0.008"、±0.2°–±0.3°)避免了设计阶段的双弯、边缘撕裂、孔变形和累积误差,大大减少了昂贵的返工和二次机械加工。
您是否正在规划多道次高精度折弯底盘、设备支架和承重结构件?请提交您的 3D CAD(STEP/IGES) , JS Precision报价系统的2D工程图纸。我们的工程团队将在24小时内提供DFM制造解决方案,包括展开公差校准、干涉避免分析和加工成本估算。


