 日本語




信頼できる板金プレス加工業者を選ぶには、5つの主要な運用能力を監査する必要があります。それは、部品形状に一致する検証済みのプレストン数(25~500トン以上)、精密な金型公差(±0.002インチまたは±0.05 mm)、 ISO 9001/IATF 16949認証、柔軟な最小発注数量(100~10万個)、および透明性のあるリードタイムです。カスタム金属プレス加工は、精密な金型を使用してシートコイルを複雑な部品に変換する高速冷間成形プロセスです。
主要な回答の要約
プレス加工サプライヤーを評価する際の最も重要な点は、自社金型工場の精度とメンテナンス能力です。DFM(設計製造性)に基づくスプリングバック補正設計を提供し、生涯メンテナンスフリーの金型を約束し、 100個からの小ロット検証に対応できる工場を優先的に選定すべきです。
評価の次元 | しきい値基準 | 業界卓越性ベンチマーク(JS Precision) | 調達への影響 |
|---|---|---|---|
許容誤差 | ±0.005インチ(±0.12 mm) | ±0.0015インチ~±0.002インチ(±0.038~0.05 mm) | 組み立て時の干渉を排除し、自動組み立ての歩留まりを確保します。 |
金型・治工具 | 金型は外部委託、社内試作プレスなし | 社内ワイヤー放電加工機と精密金型工場、生涯メンテナンス | 試行期間を4週間から10~14営業日に短縮します。 |
最小発注数量(MOQ)戦略 | 頑丈な10,000個以上の部品 | 段階的なサポート: 100ピースのソフトツーリングから10万ピース以上のプログレッシブまで | NPIツールの埋没リスクを低減 |
品質認証 | 基本的なISO 9001のみ | ISO 9001:2026 + Zeiss CMM + バッチFAIレポート | ブロックバッチの割れ、バリ過剰、寸法ずれ |
リードタイムと特急対応 | 金型製作に6~8週間、急ぎでなくても大丈夫です。 | 金型製作15~20営業日、特急サンプル5~7日 | 新規プロジェクトのスケジュールを確保し、生産ラインの停止を防ぎます。 |
データソース:JS Precisionの社内プロジェクトベンチマークおよびISO 9001:2026 (現行版、旧版ISO 9001:2015)の要件。
公差と金型製作能力に基づいて板金プレス加工サプライヤーを評価する方法とは?
サプライヤーのカスタム金属プレス加工における公差精度を評価するには、まず社内金型部門が順送金型において±0.002インチ(±0.05mm)よりも厳しい公差を維持できるかどうかを確認する必要があります。精密な金型製作は、最終部品の寸法再現性を左右し、連続生産においてもスプリングバックとバリの高さを板厚の10%未満に抑えることが重要です。
プレス金型の分類と意思決定
金型の種類によって、コスト、納期、品質が決まります。金型の精度は、金属プレス加工の公差を評価する上で重要な要素です。
- エンジニアリング用シングルオペレーション金型(ソフトツーリング): 100~2,000個の検証に適しており、金型コストは約1,500ドルからで、 NPI(新製品導入)段階に適しています。
- プログレッシブダイ: 10,000個以上の大量生産に適しており、金型コストは5,000~25,000以上、ストローク速度は毎分60~120ストローク、1個あたりのコストは低く抑えられます。
- 判断基準: 5,000個以上のロットにはプログレッシブダイが適しています。500個未満のロットにはレーザー切断+曲げ加工が推奨されます。
材料特性とスプリングバック補正
異なる材料間における降伏強度の大きな違いは、金型設計に直接影響を与える。
- SPCC冷間圧延鋼板:降伏強度210MPa、スプリングバック角1°~3°。
- 5052/6061アルミニウム合金:降伏強度130~240MPa、スプリングバック角3°~6°、2°~5°の曲げ補正が必要。
- SUS304ステンレス鋼:降伏強度520MPa、パンチングギャップは材料厚さの12%~15%に増加、金型材料はCr12MoVまたはDC53 、硬度HRC 58~62。
- C1100銅:極めて高い延性を持ち、超硬パンチとPVDコーティングが必要で、パンチングクリアランスは5~8%です。
品質管理ハードウェアと受入
精密プレス加工は、検査装置の精度と工程管理の精度に依存する。
- ツァイスCMM:平面度と位置の検出における測定精度は±0.001mmです。
- 画像測定器:バリの高さと穴の直径を迅速に検出し、CMMよりも3~5倍高速です。
- Cpk ≥ 1.33:製品の99.97%が基準を満たしています。
ISO 2768-m: 1989 — 成形板金部品の線形寸法および角度寸法の一般公差。クラス「m」では、寸法が6 mmまでの場合は±0.1 mm、30 mmまでの場合は±0.3 mmが許容されます。±0.05 mmを目標とする精密プレス加工では、この基準値を超える精度が求められます。
無料見積もりをご依頼ください — 24時間以内に、詳細なDFM分析と工具費用内訳をお届けします。
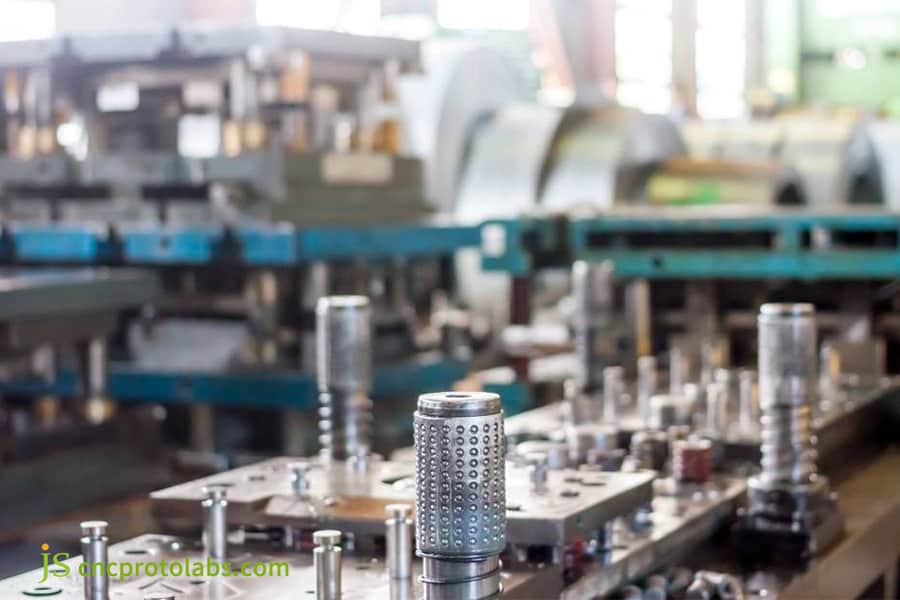
図1:工場における板金プレス加工用の順送金型工具部品のクローズアップ。
金属プレス加工のカスタム加工費用は、材質や数量によってどのくらい異なりますか?
カスタム金属プレス加工の見積もり価格は、合金の種類、部品の複雑さ、注文量によって1個あたり0.02ドルから3.50ドルまで幅があり、初期金型費用は1,500ドルから25,000ドルです。金型費用が初期投資の大部分を占めるため、注文量が増えるにつれて1個あたりの価格は大幅に下がります。
引用の4つの要素
正確なカスタム金属プレス加工の見積もりを取得するには、4つのコストモジュールを確認する必要があります。異なる加工方法を比較する際に、金属プレス加工と板金加工のコストの違いを理解することが、適切な選択を行う上で役立ちます。プレス加工は大量生産・低コスト生産に適している一方、板金加工は少量生産・高複雑度部品に適しています。
- 金型/NRE:単一工程の場合は1,500ドル~5,000ドル、順送金型の場合は5,000ドル~25,000ドル以上。
- 材料基材コスト:正味重量+スクラップ率20%~40%。最適化後は15%~25%まで削減可能。
- パンチプレス作業の人件費:1時間あたり50~150ドル、パンチング速度:1分間に60~120ストローク。
- 表面処理後:電気めっき 0.01~0.10ドル/個、陽極酸化処理 0.02~0.08ドル/個、不動態化処理 0.005~0.02ドル/個。
価格帯表
材質や数量別にカスタム金属プレス加工のコストを確認するには、以下の表を参照してください。
材料グレード | 許容クラス | 100~500個(試作品) | 2,000~5,000個(少量) | 20,000~100,000個(生産量) |
|---|---|---|---|---|
SPCC炭素鋼 | 標準±0.005インチ | 1個あたり1.50ドル~3.50ドル + 金型費用1,500ドル | 1個あたり0.35ドル~0.85ドル + 金型費用1,500ドル | 1個あたり0.06~0.18ドル + 金型費用1,500ドル |
5052アルミニウム | 標準±0.005インチ | 1個あたり2.00ドル~4.50ドル + 金型費用2,000ドル | 1個あたり0.50ドル~1.20ドル + 金型費用2,000ドル | 1個あたり0.10ドル~0.28ドル + 金型費用2,000ドル |
SUS304ステンレス鋼 | 標準±0.005インチ | 1個あたり2.80ドル~5.50ドル + 金型費用3,000ドル | 1個あたり0.80ドル~1.80ドル + 金型費用3,000ドル | 1個あたり0.18ドル~0.38ドル + 金型費用3,000ドル |
SPCC炭素鋼 | 精度 ±0.0015インチ | 1個あたり2.50ドル~5.00ドル + 金型費用3,500ドル | 1個あたり0.65ドル~1.50ドル + 金型費用3,500ドル | 1個あたり0.12~0.32ドル + 金型費用3,500ドル |
C1100銅 | 精度 ±0.0015インチ | 1個あたり4.00ドル~8.00ドル + 金型費用5,000ドル | 1個あたり1.20ドル~2.80ドル + 金型費用5,000ドル | 1個あたり0.25ドル~0.55ドル + 金型費用5,000ドル |
データソース:JS Precision社内コストデータベース(2024~2026年のプロジェクト平均値)、 ASTM A1008/A1008M-23鋼材価格ベンチマーク。
ストリップレイアウトの最適化
金属プレス加工の材料費は単位コストの50%~70%を占めるため、レイアウトを最適化することで直接的に価格を下げることができる。
- 初期計画:材料利用率55%~65%、廃棄物率35%~45%。
- レイアウトを最適化することで、利用率を75%以上に高め、廃棄率を15%~25%に削減できます。
- 経済的影響:年間50万個のSPCC部品を生産する場合、材料利用率を60%から75%に引き上げることで、年間12,000ドルから18,000ドルの節約効果が得られます。

少量生産のカスタム部品における金属プレス加工の最小発注数量(MOQ)を最適化するには?
少量生産における金属プレス加工の最小発注数量(MOQ)のバランスを取るには、初期費用を抑えるために、ラピッドプロトタイピングツールやハイブリッドモジュラーダイセットを活用することが重要です。モジュラーダイホルダーとレーザーカットダイプレートを使用することで、初期ツールコストを40~60%削減でき、プログレッシブダイへの投資前に100~1,000個の試作を経済的に実施することが可能になります。
ソフトモデルとハードモデルの比較
金属プレス加工における最小発注数量(MOQ)の少量カスタム部品の要件は、フレキシブル金型を使用することで満たすことができます。多くのプロの板金プレス加工サービスプロバイダーは、顧客が少量生産から始められるよう、このようなフレキシブル金型ソリューションを提供しています。
パラメータ | ソフトツーリング(ステージツーリング) | ハードツーリング(プログレッシブダイ) |
|---|---|---|
工具寿命(ストローク数) | 1,000~5,000 | 50万以上 |
工具費用(米ドル) | 1,500ドル~4,000ドル | 5,000ドル~25,000ドル以上 |
リードタイム | 10~14営業日 | 15~20営業日 |
推奨バッチサイズ | 5,000個未満 | 20,000個以上 |
1,000個単位での単価 | 1.50ドル~3.00ドル | 経済的ではない |
50,000個生産時の単価 | 持続可能ではない | 0.05ドル~0.25ドル |
データソース: ASMハンドブック第14B巻:金属加工:板金成形(2006年)。
生涯カビ対策保証
JS Precisionは、生涯無料の金型保証を提供しています。最初の金型はお客様の所有物となり、その後の注文には材料費と人件費のみが発生します。また、 5万ストロークごとに予防保守を実施し、金型記録はデジタルで追跡可能です。
カスタム金属プレス加工の納期は何によって決まるのか、また、特急注文はどのように処理されるのか?
金属プレス加工の納期短縮オプションは、金型製作に平均3~6週間、T1サンプルと量産に1~2週間かかります。特急注文の場合は、平行ワイヤ放電加工、事前焼入れ済み工具鋼ブロック、および事前割り当て済みのプレス能力を活用することで、5~7日の納期を実現します。
標準タイムライン
金属プレス加工サプライヤーのリードタイムを短縮する必要がある場合、各工程を短縮することができます。詳細な短納期プロトタイプ製作リードタイムガイドと組み合わせることで、各工程でどこを短縮できるかを正確に把握できます。
- DFMレビュー: 1~2営業日。
- 金型加工: 10~14営業日(CNC荒削り、ワイヤー放電加工、熱処理(HRC 58~62)、精密研削、組み立て)。
- T1トライアルラン+FAI: 2営業日。
- 量産: 1日あたり1万~5万個。
迅速な処理
- 標準的な金型は容易に入手できるため、納期を3~5日短縮できます。
- 4台のワイヤ放電加工機を並列稼働させることで、金型加工サイクルタイムが14日から7~9日に短縮された。
- Cr12MoV、DC53、SKD11のビレットを事前に保管してください。
- 毎週、プレス機の生産能力の20%を確保し、通知を受け取ってから48時間以内に稼働させる。
どの金属プレス加工認証と見積依頼仕様が、貴社の品質と知的財産を保護しますか?
特注金属プレス加工の見積もりには、一般産業向けISO 9001:2015、自動車向けIATF 16949、医療用プレス加工向けISO 13485などの認証が必要です。包括的な見積依頼書(RFQ)と秘密保持契約(NDA)により、CADモデルが保護され、寸法に関する問題も解消されます。
資格確認
特注金属プレス加工の見積もりを依頼する前に、サプライヤーの認証を確認してください。
- ISO 9001:2026:現在の最低基準。CNAS/IAFのウェブサイトにログインして確認してください。
- IATF 16949:自動車部品に必須の規格で、 APQP、PPAP、FMEAなどを網羅しています。
- ISO 13485:医療用プレス部品のみに適用され、トレーサビリティシステムとクリーンルームが必須。
RFQファイルパッケージ仕様
- 3Dモデル(STEP/IGES形式)+2Dエンジニアリング図面(基準点、GD&Tを記載)。
- 材料規格(ASTM/EN/JIS規格、厚さ公差)。
- 表面処理(電気めっき層の厚さ、塩水噴霧試験時間 ASTM B117 72時間)。
- 包装形態(バルク/キャリア/パレット)
知的財産保護
信頼できるサプライヤーは二言語による秘密保持契約書に署名し、CADモデルは独立したサーバーに保存され、作業場での写真撮影は禁止され、金型図面は暗号化され、金型の所有権は顧客に帰属し、各金型は専用に使用されます。
カスタムEVプレス加工部品において、どのようにして厳密な公差を実現しているのか?
金属プレス加工の公差を達成するには、予測的な金型形状と精密なインサートを用いてスプリングバックを補正する必要があります。銅端子の場合、マイクロ調整された超硬パンチと光学検査を用いることで、平面度を±0.025 mm以内に抑え、25万回の加工サイクルで0.2%未満の切削不良率を実現しています。
背景と課題
- 産業分野:新エネルギー車向けエネルギー貯蔵システム。
- 構成部品: C1100銅製バッテリー電極バスバー端子、プレート厚さ0.8mm。
- 重要な要件:導電性表面の平坦度≤ 0.04 mm 。
- 過去の問題点:外注先の不良率18.5%、平面度偏差0.06~0.12mm、金型の摩耗が深刻。
解決策と成果
厳しい金属プレス加工の公差が、 4つのイノベーションを生み出しました。この事例は、公差管理の難しさを示す好例として、当社の板金加工ガイドにも掲載されています。
- 金型材料のアップグレード:超硬パンチ+PVDコーティングにより、寿命が5,000サイクルから50,000サイクルに向上しました。
- 負の角度による予圧機構: 3°の予圧を加えることでスプリングバックを抑制し、平面度を±0.025mm以内に制御します。
- レイアウト最適化:材料利用率が58%から76%に向上しました。
- オンライン光学式全品検査: 1分間に180個の製品を検査し、許容範囲外の製品は自動的に排除されます。
- 定量的結果: 1分間に180ストローク、ダウンタイムなしで25万ストロークの連続運転が可能。平面度±0.025mm。不良率が18.5%から0.2%に低減。最初の金型は18営業日で納品。
曲げ半径の許容値、材料ストリップの配置、および工具償却戦略について、エンジニアと相談してください。
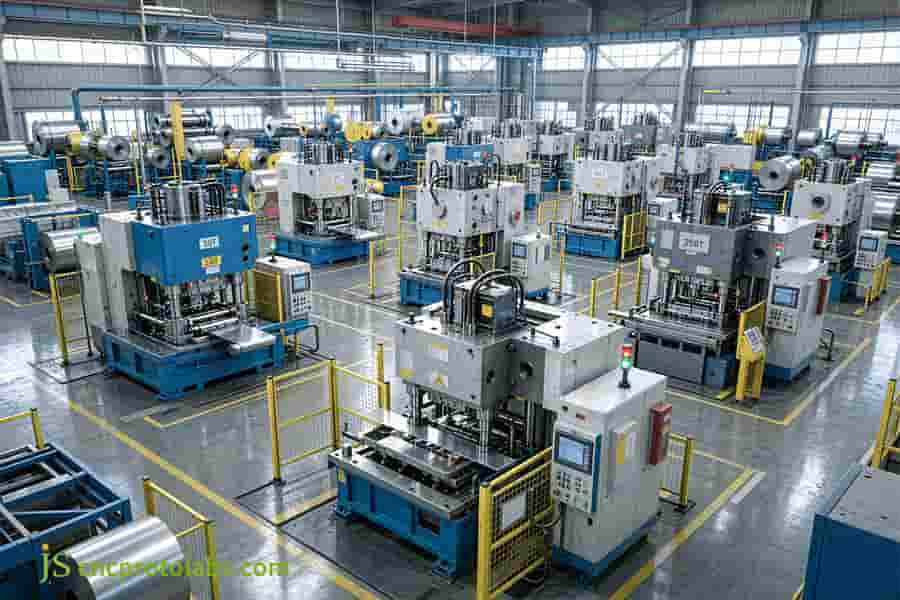
図2:工場内で、金属コイルを精密な公差で加工するプレス機の列。
よくある質問
Q1:カスタム金属プレス加工の費用はいくらですか?また、価格を左右する要因は何ですか?
カスタムプレス加工の総コストは、金型費用(1,500~25,000以上)、材料費(50~70%)、および人件費で構成されます。大量生産(50,000個以上)の場合、1個あたりのコストは0.05~0.35程度まで抑えることができます。厳しい公差、特殊合金、および後処理が必要な場合は、価格が上昇します。
Q2:少量のカスタムプレス加工部品を注文することは可能ですか?また、一般的な最小注文数量(MOQ)はどれくらいですか?
はい。ソフトモールドまたはレーザーブランキングソリューションは、プログレッシブダイのコストをかけずに100~500個の試作生産をサポートします。従来型の工場では通常10,000個以上の生産が必要ですが、最新の工場では小ロットでのNPI検証を柔軟に行うことができます。
Q3:金属プレス加工の標準的な納期はどれくらいですか?また、納期を短縮することは可能ですか?
標準サイクルは、金型製作に3~5週間、量産に1~2週間です。並行処理と予備生産能力を活用することで、金型製作を10~14営業日、FAIサンプルを5~7日に短縮できます。
Q4:海外のサプライヤーが確実に維持できる金属プレス加工の一般的な公差はどのくらいですか?
商用グレードは±0.005インチ(±0.12 mm)、精密グレードは±0.0015インチ~±0.002インチ(±0.038~0.05 mm)です。材料の厚さ、引張強度、金型材料によっては、Cpk ≥ 1.33であることを確認するためにCMM試験が必要です。
Q5:原材料の選択は、金属プレス加工材料のコストにどのように影響しますか?
原材料費はコストの50%~70%を占める。SPCCが最も経済的で、次いで5052アルミニウムが続く一方、SUS304とC1100銅は著しく高価である。レイアウトを最適化して利用率を75%以上に高めることで、コストを直接削減できる。
Q6:発注書を発行する前に、購入者はどの金属プレス加工の認証を確認すべきでしょうか?
汎用部品にはISO 9001:2026 、自動車部品にはIATF 16949 、医療部品にはISO 13485が必要です。MTR、RoHS、FAIの報告能力を確認するには、認証番号(CNAS/IAFで確認可能)を確認してください。
Q7:精密プレス加工のサプライヤーは、独自のCAD図面や知的財産をどのように保護していますか?
二言語による秘密保持契約が締結されます。CADファイルは別のサーバーに保存されます。作業場での写真撮影は禁止されています。金型図面は暗号化されています。金型は顧客の所有物であり、専用での使用のみを目的としており、許可なく譲渡することはできません。
Q8:プレス加工された部品が仕様外の状態で届いた場合、どのような品質保証手順が適用されますか?
供給業者は24時間以内に8D解析を開始します。欠陥が金型または加工上の欠陥によるものであると確認された場合、供給業者は購入者の生産ラインが中断されないよう、金型の無償修理、交換、または返金を行います。
まとめ
適切なプレス加工パートナーを選ぶことで、製品ライフサイクル、利益率、納期遵守率を確保できます。金型加工を自社で行う垂直統合型サプライヤー、ISO認証取得済みサプライヤー、柔軟な生産量対応体制を備えたサプライヤーは、試作品から量産までスムーズなスケールアップを実現します。
- 図面をアップロードして、リアルタイムの自動DFMフィードバックと製造性最適化にアクセスしてください。
- JS Precisionから無料見積もりを入手すれば、24時間以内に明細付きの透明性の高い価格内訳を受け取ることができます。
免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細については、お問い合わせください。
リソース

