 Português (Brasil)




Serviços de dobra de chapa metálica utilizam máquinas de dobra CNC para processar metal plano em suportes estruturais e cascas, alcançando tolerâncias industriais padrão de ± 0,020 polegadas (± 0,50 milímetros) e ± 1,0°. Com dobradeiras CNC equipadas com compensação de ângulo a laser de circuito fechado e coroamento dinâmico, a JS Precision atinge precisão linear de ±0,008" (±0,20 mm) e precisão angular de ±0,2° a ±0,3° .
Serviços de dobra de chapas metálicas: Visão geral rápida de precisão e tolerâncias
|
Parâmetros |
Grau Padrão |
Classe de precisão de precisão JS |
Fator chave de controle |
|---|---|---|---|
|
Tolerância de ângulo de curvatura |
±1,0° |
±0,2° – ±0,3° |
Medição de ângulo a laser em tempo real + coroamento dinâmico |
|
Dimensão Linear |
±0,020" (±0,50mm) |
±0,008" (±0,20 mm) |
Medidor traseiro CNC de 6 eixos + alinhamento de referência |
|
Distância do furo à dobra |
±0,015" (±0,38 mm) |
±0,005" (±0,13 mm) |
Projeto de ranhura de alívio + algoritmo de pré-deformação |
|
Capacidade de Processo (Cpk) |
Cpk<1,00 |
Cpk ≥ 1,33 |
Monitoramento de ângulo em circuito fechado + amostragem de limite de escoamento |
Fonte de dados: banco de dados de capacidade de processo JS Precision 2025; Tolerâncias de flexão de chapa metálica DIN 6935:2011.
Principais vantagens:
Os serviços de dobra de chapas metálicas usam dobradeiras CNC para transformar chapas planas em peças 3D. Tolerâncias padrão: ±0,020", ±1,0°; sistemas de precisão ( ângulo do laser + coroamento dinâmico ): ±0,008", ±0,2°–±0,3°. Em aplicações práticas, os engenheiros costumam usar calculadoras de tolerância de ângulo de dobra para determinar rapidamente a faixa de ângulo viável para um determinado material e espessura.
Para montagem direta Cpk≥1,33, três regras se aplicam: compensar o retorno elástico com fator K (0,33–0,45) e direção de laminação; definir a altura do flange ≥4t e a borda do furo ≥2,5t+r; use um único dado absoluto para eliminar o empilhamento.
Quais são os limites reais de tolerância no serviço de dobra de metal de precisão?
Serviço de dobra de metal de precisão oferece tolerância de flexão industrial de erro linear de ± 0,020" e deslocamento angular de ± 1,0°. No entanto, uma combinação de posicionamento CNC de cinco eixos com correções micrométricas finas e retificação de precisão superfina de ferramentas pode empurrar os limites finais para desvio linear de ± 0,008" (± 0,20 mm) e apenas variação angular de ± 0,2° a ± 0,3°.
Comparação de processos de formação e mecanismo de estresse
- Dobra de ar : Altamente versátil e mais adequado para pequenas cargas de trabalho. A tolerância angular normalmente varia de ±0,5° a ±1,0°, tornando-o ideal para produção de vários tipos e pequenos lotes .
- Curvatura inferior (fundamento da matriz): Aumenta a tolerância para ±0,2° a ±0,3°, embora os custos de troca da matriz sejam mais elevados.
- Cunhagem: É aplicada extrema pressão para eliminar totalmente o retorno elástico, alcançando precisão de até ±0,1° . No entanto, aumenta muito o desgaste da matriz e os requisitos de tonelagem.
Classificação de tolerância de material e espessura
A ISO 2768-m define diferentes padrões e graus de tolerância de precisão por material e espessura. Em nosso projeto de alojamento de dispositivos médicos, desvios de espessura da matéria-prima de apenas alguns centésimos de milímetro alteraram as dimensões desdobradas do padrão plano em 0,3–0,8 mm . Além disso, os cálculos empíricos de retorno elástico são altamente propensos a erros devido ao desalinhamento da matriz.
|
Material |
Espessura (mm) |
Linear Padrão (mm) |
Precisão Linear (mm) |
Ângulo Padrão |
Ângulo de Precisão |
|---|---|---|---|---|---|
|
5052-H32 Al |
0,5–1,5 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
|
SUS304SS |
1,0–3,0 |
±0,50 |
±0,20 |
±1,0° |
±0,2° |
|
CRS SPCC |
1,5–6,0 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
Fonte de dados: Tolerâncias gerais ISO 2768-m.
O ISO 2768-m menções normativas: Para dimensões lineares, a faixa de tolerância para classe de precisão m será de ±0,2 mm a ±0,5 mm, conforme faixa de dimensão básica.
Na avaliação das tolerâncias de flexão de chapas metálicas, a JS Precision adota principalmente a ISO 2768-m como base e ajusta simultaneamente o fator de desenvolvimento conforme a resistência ao escoamento medida do material . Se o desenho precisar de limites dimensionais muito estreitos, o pessoal de engenharia da JS Precision geralmente proporá o uso de técnicas sob pressão de formação ou estampagem para que o resultado seja uniforme. Para projetos que envolvam a relação entre o raio interno e a espessura da placa, a viabilidade precisa ser confirmada consultando a tabela de tolerância do raio de curvatura da chapa metálica .
Se você quiser que as tolerâncias das dimensões do seu desenho sejam verificadas em termos de possibilidade de realização, entre em contato com a equipe de engenharia da JS Precision para obter uma calibração de tolerância DFM gratuita e um relatório de recomendação de processo.
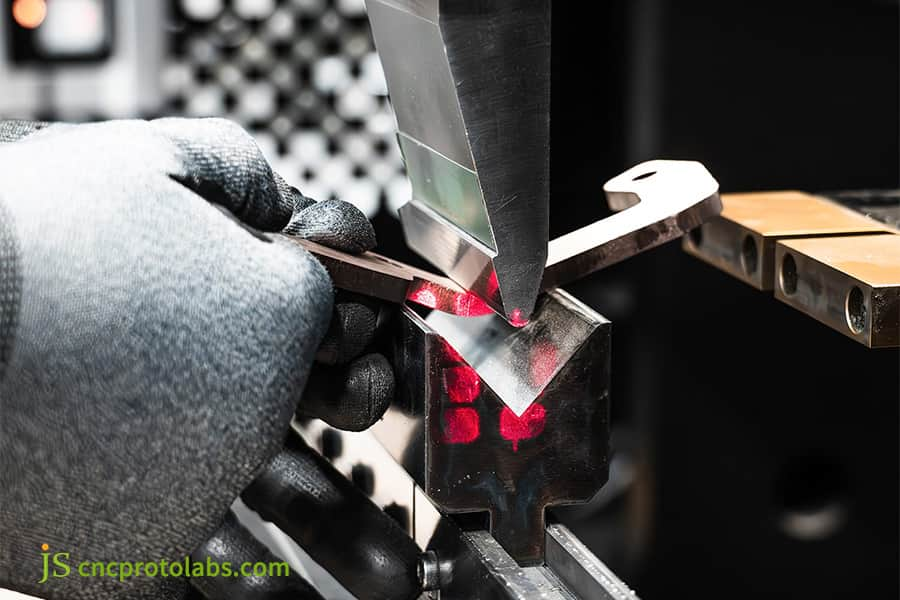
Figura 1: Trabalhador alinhando chapa metálica para dobra de precisão com guia de laser.
Como controlar cientificamente a tolerância do ângulo de curvatura e o retorno elástico do material?
Tolerância de ângulo de curvatura é uma característica do material que depende da resistência à tração e da taxa de flexão (raio sobre espessura). Ir da curvatura padrão de 1,0 grau para a curvatura de precisão de 0,2 a 0,3 graus depende do uso de compensação de curvatura excessiva e de um meio de medir dinamicamente o ângulo do laser.
Mecanismo Springback e Fórmula de Compensação
- Princípio da Recuperação Elástica: após a conclusão das operações de conformação do metal, é a recuperação da rede elasticamente deformada dos cristais, o que resulta em desvio angular na peça . Para aço inoxidável 304, o ângulo de retorno elástico é de 3° a 5°, e para liga de alumínio 6061-T6, o ângulo de retorno elástico é de 2° a 4°.
- Fórmula de compensação:
Ângulo de curvatura = Ângulo alvo + Ângulo de retorno elástico
Ângulo de retorno elástico Δα ≈ (3σ_y × R) / (E × t), com σ_y sendo o limite de escoamento, E é o módulo de elasticidade, R é o raio interno e t representa a espessura do material da placa.
- Seleção da abertura inferior da matriz: V sugerido = 6t–8t . Aberturas excessivamente pequenas pioram o retorno elástico, enquanto aberturas excessivamente grandes podem criar uma perda de forma nos cantos.
Direção de rolamento e consistência do lote:
- Flexão ao longo da fibra: suscetível a trincas e apresenta grandes variações no retorno elástico (acima de ±0,5°).
- Perpendicular ou a 45 graus da fibra: leva a uma distribuição uniforme de deformação enquanto mantém as flutuações de retorno elástico em ±0,25°.
- Compensação dinâmica de precisão JS: usa uma máquina de dobra CNC equipada com compensação de deflexão dinâmica hidráulica (Coroação) e medição de ângulo a laser para corrigir contínua e automaticamente os desvios de retorno elástico de cada peça, resultando em tolerâncias de ângulo estáveis dentro de ±0,2° para produção em massa de dobra de chapa metálica personalizada.
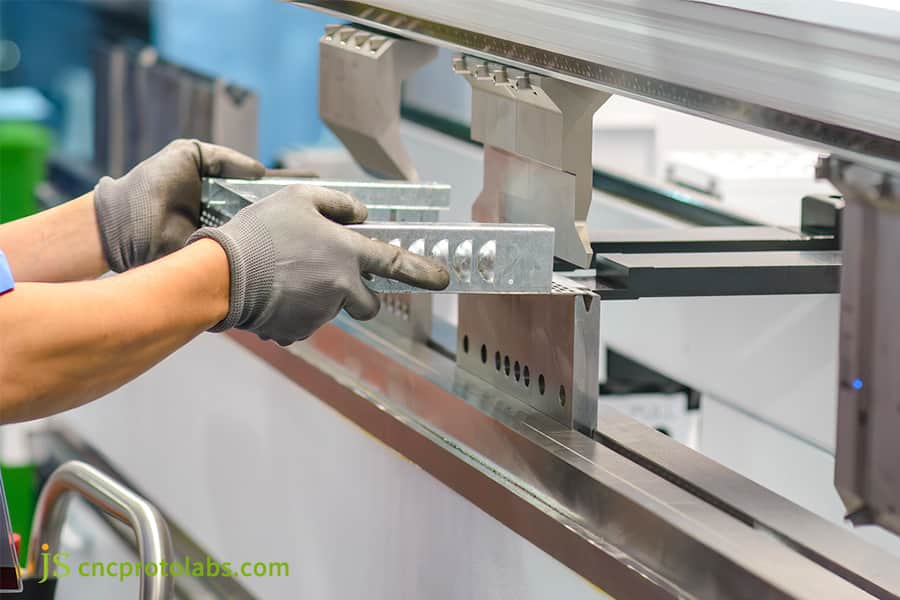
Figura 2: Trabalhador controlando a tolerância do ângulo de dobra na máquina dobradeira.
Como otimizar regras DFM para evitar distorção de furo em dobras de chapas metálicas personalizadas?
A distância mínima da borda do furo na dobra de chapa metálica personalizada precisa ser de pelo menos d≥2,5t + r e a altura mínima do flange deve ser b_min≥4t + r para impedir a ocorrência de interferência. Corte a laser de áreas de relevo ou pré-dobramento precisariam ser realizados em situações onde as distâncias livres não são suficientes.
Tensão na Zona de Deformação e Esquemas de Prevenção de Deformação
- Tensão do furo e concavidade da borda: quando a distância da borda do furo é menor que duas vezes a espessura, a concentração da tensão de tração causa deformação do furo.
- Três contramedidas:
- Utilização de furo de alívio de pressão no processo de pré-puncionamento (diâmetro ≥ 1,5t).
- Levar a cabo operação de dobra antes do corte a laser com operação secundária (furos de alta precisão).
- Use um molde de folga personalizado para aumentar o espaço livre local.
Verificação DFM automatizada de precisão JS
JS Precision realiza uma verificação automática de risco DFM durante a fase de cotação. Esta etapa permite a identificação de defeitos como folga mínima na borda do furo e flanges muito pequenos . As sugestões de modificação são feitas e devolvidas ao cliente no prazo de 24 horas . Através de verificações do DFM para dobra de metal para peças moldadas , o fabricante pode evitar 80% dos problemas de prototipagem.
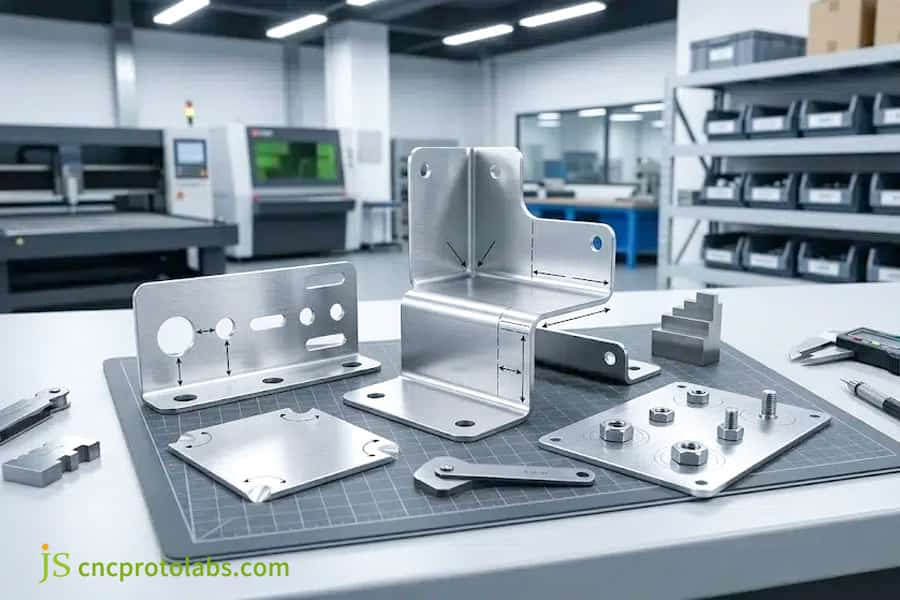
Figura 3: Várias peças dobradas de chapa metálica personalizadas otimizadas com regras DFM.
Como eliminar o empilhamento de tolerância em serviços de dobra de chapa metálica para gabinetes complexos?
Os serviços de dobra de chapa metálica sofrem com a tolerância cumulativa causada pelo desvio de referência do backgauge e pelo erro de dedução de dobra. Com um dado de medição unificado e uma sequência de dobra otimizada , o erro de tolerância cumulativa (CTE) cai da faixa tradicional de ±1,5 mm para ±0,008" (±0,20 mm).
Métodos de transferência e posicionamento de cadeia dimensional
- Posicionamento da corrente: cada curva é posicionada referindo-se à curva anterior, de modo que os desvios continuem se acumulando com cada curva seguinte, levando a um desvio geral acumulado superior a ±1,5 mm .
- Posicionamento de coordenadas absolutas: Uma aresta de referência e um furo de pino de posicionamento são usados para toda a peça de trabalho e o erro cumulativo causado pelo método de corrente é totalmente evitado enquanto o desvio dimensional permanece dentro de ±0,20 mm.
- Configuração do backgauge de 6 eixos: através de um backgauge de 6 eixos que controla independentemente os eixos (X1/X2, R1/R2, Z1/Z2) , bem como uma simulação de interferência de processo 3D, a precisão do posicionamento de cada curva permanece altamente estável.
Esquema de otimização de referência de precisão JS
Com base em nosso projeto real de projetar um chassi de analisador, os desenhos iniciais utilizaram anotações em estilo de corrente que causaram um desvio de 1,2 mm nos furos de alinhamento após 7 curvas . A equipe de engenharia da JS Precision fez dos furos dos pinos de posicionamento da placa base a referência principal e alterou a sequência de dobra para que as peças se expandissem do centro para fora, precisão da peça formada melhorou para ±0,15 mm e o Cpk chegou a 1,41.
Suas montagens multidobras apresentam problemas de alinhamento? Experimente nossa estimativa de custo gratuita. JS Precision irá oferecer-lhe uma análise dimensional da cadeia e conselhos de melhoria de processos.
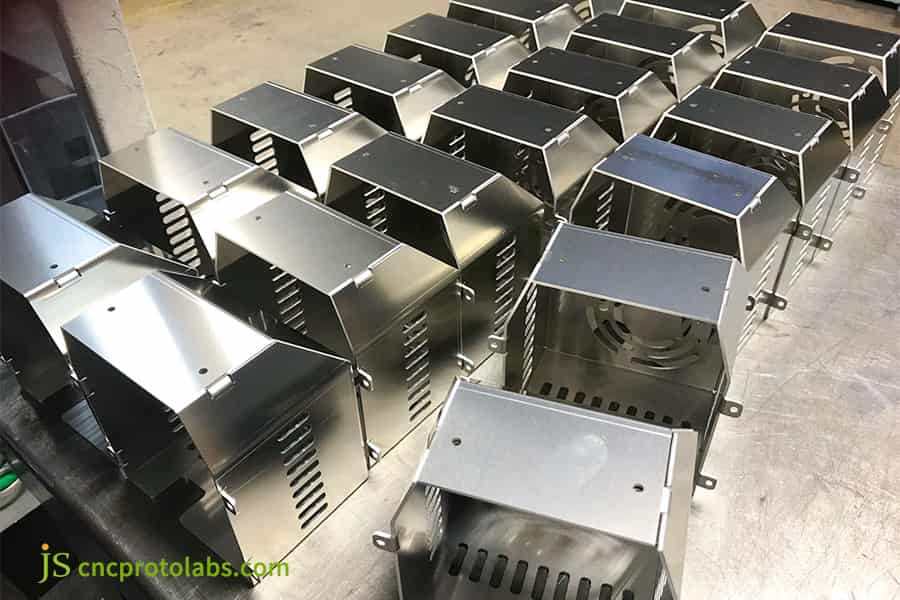
Figura 4: Lote de invólucros metálicos complexos produzidos por serviços de dobra de chapas metálicas.
Dobra de chapa metálica personalizada versus usinagem CNC secundária: o que oferece melhor ROI?
Dobragem de chapa metálica personalizada pode ser personalizado para as peças necessárias com tolerâncias de precisão de ±0,20 mm (±0,008") e pode reduzir os custos de produção em 45–60% e reduzir os prazos de entrega em até 70% em comparação com a dobra bruta seguida de fresamento CNC secundário.
Matriz de decisão de processo-tolerância-custo
|
Cenário de Decisão |
Processo recomendado |
Custo por peça (USD) |
Prazo de entrega (dias) |
|---|---|---|---|
|
Tolerância≤±0,05mm |
Usinagem CNC completa |
US$ 12–US$ 25 |
5–8 |
|
Tolerância ±0,05mm – ±0,20mm |
Corte a laser + dobra de precisão + resma |
US$ 6–US$ 10 |
3–5 |
|
Tolerância≥±0,20mm |
Apenas dobra de precisão |
US$ 3–US$ 6 |
1–3 |
Fonte de dados: análise de custo JS Precision 2025 para chassi SUS304 de 1,5 mm (volume 2.000 unidades).
Escopo Econômico das Técnicas de Processo Híbrido
- Carcaça do instrumento: o custo unitário é reduzido pela dobra de precisão, o que elimina a necessidade de escavar blocos sólidos de alumínio por meio de usinagem CNC, de US$ 18 para US$ 7 . O tempo do ciclo também foi reduzido de 6 dias para 2 dias.
- Palete portante: é possível fabricar uma peça por dobra direta sem precisar soldar e fresar, economizando 50% no custo , quando a tolerância do produto é de ±0,25 mm.
- Solução de média precisão: Uma combinação de corte a laser e dobra de precisão de buracos de fechadura com alargamento de precisão cria um equilíbrio entre precisão e economia . A dobra precisa de metal é mais lucrativa neste setor.
Estudo de caso de chassi médico: como a JS Precision resolveu o alinhamento de ajuste para peças formadas com múltiplas dobras?
Uma estrutura de aço inoxidável 304 com 7 dobras sofreu um desvio de flexão cumulativo de 1,2 mm. Precisão JS mudou a sequência de operações e também utilizou compensação dinâmica baseada em laser para correção, de modo que a concentricidade dos furos de alinhamento ficasse dentro de ± 0,15 mm.
Desafios do cliente
A estrutura de metal é composta por: 7 curvas e 12 furos ópticos coaxiais. É usado aço inoxidável SUS304 de 1,5 mm. A instalação do sensor tornou-se impossível e 28% dos conjuntos foram descartados.
Solução de precisão JS
- Teste de tração do material: A resistência ao escoamento é de 235 MPa. A dedução de flexão ajustada BD provou ser de 2,65 mm (o valor teórico original era de 2,40 mm)
- Alteração da Sequência de Dobramento: o dobramento da corrente passou a ser uma sequência de abertura/expansão que começava no meio e se espalhava para ambos os lados; dois furos de posicionamento pré-perfurados para isso estavam presentes na tira.
- Compensador dinâmico a laser: para realizar dobras dinâmicas precisas, a máquina foi equipada com sistema hidráulico para compensação e dispositivo óptico a laser para medição de ângulos. O erro de um ângulo de curvatura única não permaneceu superior a ±0,2°.
Lições aprendidas com as falhas:
Durante o teste da primeira amostra, a terceira dobra comprimiu o furo até uma irregularidade de quase 0,1 mm devido a uma folga muito pequena da matriz de 0,8 mm. Nossa equipe de engenharia substituiu a ferramenta por um cortador tipo pescoço de ganso segmentado projetado especificamente para a tarefa, evitando o contato e mantendo a qualidade .
Resultados Finais:
A precisão da montagem da chave foi mantida em 0,15 mm, a coaxialidade do furo rendeu Cpk = 1,41, a taxa de rendimento na primeira passagem de toda a máquina atingiu 99,6% e houve uma redução de 35% no tempo necessário para produzir itens.
Baseado em DIN 6935:2011 ele afirma: em relação a componentes de chapa metálica com múltiplas dobras, a tolerância cumulativa padrão para curvas de corrente é de ±0,8 mm a ±1,5 mm, com base em quantas dobras existem e na espessura do material.
A JS Precision limitou a precisão da peça formada a ±0,15 mm neste projeto. Isso representa uma melhoria de mais de 70% na precisão em relação à faixa padrão da DIN 6935.
Precisa de uma solução para um problema semelhante de alinhamento multicurvatura? Envie seus projetos para a JS Precision para obter uma otimização personalizada do processo de fabricação junto com testes de amostras grátis.
Quais auditorias técnicas são essenciais ao selecionar um fornecedor de dobra de chapas de precisão?
Tolerâncias de flexão de chapa metálica dependem da verificação dos eixos do medidor traseiro do fornecedor (≥4 eixos), sua medição de ângulo dinâmico e configurações de coroamento; também deve incluir o uso de CMM e capacidade de inspeção completa de digitalização óptica 3D .
Cinco indicadores principais em auditorias de fábrica
- Repetibilidade da máquina: ≤±0,01 mm ou menos precisão da máquina para que cada dobra seja consistente.
- Grau de endurecimento da matriz: HRC56–60; a resistência ao desgaste da matriz afetará a precisão ao longo do tempo.
- Índice de Capacidade do Processo: Dimensão crítica Cpk≥1,33, o sinal de um processo de produção bem equilibrado e previsível.
- Inspeção do Primeiro Artigo (FAI): Relatório de medição dimensional mostrando conformidade com as tolerâncias fornecidas.
- Relatório de Teste de Material (MTR): Um documento de origem que pode identificar e rastrear lotes de materiais específicos desde uma usina siderúrgica.
Sistema de controle de qualidade de precisão JS
A JS Precision é certificada pelas normas ISO 9001:2015 e IATF 16949 . As peças de precisão serão totalmente inspecionadas pela Máquina de Medição por Coordenadas (CMM) e serão acompanhadas de relatórios dimensionais completos. Os critérios de avaliação do serviço de dobra de metal de precisão oferecem aos compradores um meio rápido de selecionar fornecedores confiáveis .
Perguntas frequentes
Q1: Qual é o comprimento mínimo do flange que pode ser dobrado em chapas metálicas de precisão?
O comprimento mínimo do flange necessário para dobrar uma chapa com largura menor que o dobro da espessura é b_min = 4t+r. Por exemplo, uma folha de alumínio de 2,0 mm precisa de uma largura mínima de flange de 8,5 mm a 9,0 mm para garantir uma fixação estável da folha e evitar deslizamentos durante a conformação.
P2: Por que a mesma peça de chapa metálica apresenta variações de ângulo em diferentes lotes de produção?
Variações no limite de escoamento (ΔRp ≥30 MPa) e tolerâncias de espessura dos lotes de matéria-prima afetam diretamente o retorno elástico. Desvios de ângulo de 0,5° a 1,5°, sem medição de ângulo a laser e compensação dinâmica de pressão , podem ser causados por diferentes cursos de puncionamento da mesma ferramenta.
P3: Como o JS Precision garante tolerâncias consistentes em execuções de dobra de alto volume?
A JS Precision está usando calibração combinada de matéria-prima para alongamento em lote e um SPC de processo completo com um sistema de medição de ângulo a laser em tempo real e uma máquina dobradeira CNC com compensação de deflexão automática que garante que tolerâncias dimensionais críticas no nível de precisão de ±0,008" permaneçam estáveis com Cpk≥1,33 em execuções de produção de alto volume.
Q4: Qual é a diferença entre flexão de ar, flexão de fundo e cunhagem em termos de precisão?
A tolerância do ângulo de flexão na flexão a ar é de grau padrão (±0,5° a ±1,0°); a flexão inferior é apertada até (±0,2° a ±0,3°); a flexão da cunhagem pode cair até ±0,1°, embora resulte em desgaste considerável da ferramenta e requisitos de tonelagem mais elevados .
Q5: Os furos e recortes podem ser colocados diretamente próximos a uma linha de dobra sem distorção?
Você não pode colocar com segurança uma borda de furo tão perto de uma linha de dobra que a distância d seja menor que 2,5t+r. Durante a flexão, o material circundante do furo se estica, causando distorção. Se você tiver que fazer um produto com esse design, poderá criar uma ranhura de alívio de pressão por meio de processos nessa área ou optar por dobrar a peça e, em seguida, fazer dois cortes separados a laser nos furos.
Q6: Como as cotações personalizadas de dobra de chapa metálica são calculadas na JS Precision?
JS Precision calcula custos por uso de material, ciclos de corte, operações de dobra necessárias, investimento em molde especial e acabamento superficial do produto final. Após o cliente enviar desenhos CAD 3D e 2D com dimensões e limites de tolerâncias, a equipe de engenharia dará uma cotação DFM com informações detalhadas no dia seguinte.
Q7: Quais valores padrão do fator K devem ser usados ao calcular espaços em branco de padrão plano?
Os valores padrão do fator K variam de 0,33 para dobra de alumínio macio ao ar a 0,45 para dobra de aço laminado a frio na dobra inferior . Durante cálculos de planificação de alta precisão (como planificação DXF), deve-se ter implementado a calibração com base em deduções de curvatura empíricas (BD).
Q8: Como a direção de laminação dos grãos afeta a confiabilidade da peça moldada?
Onde a flexão ocorre paralelamente ao grão laminado, a deformação é concentrada e a peça será mais suscetível a rachaduras tipo casca de laranja na superfície externa ou no medidor, enquanto o retorno elástico irá variar, onde a flexão ocorre perpendicularmente ao grão laminado ou em um ângulo de 45, a carga é distribuída e as tolerâncias angulares geralmente permanecerão constantes com uma precisão de ±0,2° a ±0,3°.
Resumo
A precisão na dobra de chapas metálicas é alcançada através da calibração de desdobramento do fator K, da compensação dinâmica de retorno elástico, do equilíbrio de tensão da matriz e da regulação da cadeia dimensional para um ponto de referência. Passar de tolerâncias padrão (±0,020", ±1,0°) para tolerâncias de precisão (±0,008", ±0,2°–±0,3°) evita dobras duplas, rasgos nas bordas, distorção de furos e erros acumulativos na fase de projeto, reduzindo muito o retrabalho caro e o processamento secundário da máquina.
Você está planejando chassis flexíveis de alta precisão com múltiplas passagens, suporte de equipamento e peças estruturais de suporte de carga? Por favor envie seu CAD 3D (STEP/IGES) , desenhos de engenharia 2D no sistema de cotação JS Precision. A solução de fabricação DFM será fornecida por nossa equipe de engenharia em 24 horas, incluindo calibração de tolerância de desdobramento, análise para evitar interferências e estimativa de custos de usinagem .

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

