 Deutsch




Blechbiegedienstleistungen Verwenden Sie CNC-Biegemaschinen, um flaches Metall zu strukturellen Halterungen und Schalen zu verarbeiten und dabei standardmäßige Industrietoleranzen von ± 0,020 Zoll (± 0,50 Millimeter) und ± 1,0 ° zu erreichen. Mit CNC-Abkantpressen, die mit Laser-Winkelkompensation mit geschlossenem Regelkreis und dynamischer Bombierung ausgestattet sind, erreicht JS Precision eine lineare Genauigkeit von ±0,008 Zoll (±0,20 mm) und eine Winkelgenauigkeit von ±0,2° bis ±0,3° .
Blechbiegedienste: Präzision und Toleranzen – Kurzübersicht
|
Parameter |
Standardklasse |
JS Precision Präzisionssorte |
Schlüsselkontrollfaktor |
|---|---|---|---|
|
Biegewinkeltoleranz |
±1,0° |
±0,2° – ±0,3° |
Laser-Winkelmessung in Echtzeit + dynamische Bombierung |
|
Lineare Dimension |
±0,020" (±0,50 mm) |
±0,008" (±0,20 mm) |
6-Achsen-CNC-Hinteranschlag + Bezugspunktausrichtung |
|
Abstand zwischen Loch und Biegung |
±0,015" (±0,38 mm) |
±0,005" (±0,13 mm) |
Entlastungsschlitzdesign + Vorverformungsalgorithmus |
|
Prozessfähigkeit (Cpk). |
Cpk < 1,00 |
Cpk ≥ 1,33 |
Winkelüberwachung im geschlossenen Regelkreis + Probenahme der Streckgrenze |
Datenquelle: Prozessfähigkeitsdatenbank JS Precision 2025; DIN 6935:2011 Blechbiegetoleranzen.
Wichtige Erkenntnisse:
Blechbiegedienste nutzen CNC-Abkantpressen, um flache Bleche in 3D-Teile zu formen. Standardtoleranzen: ±0,020", ±1,0°; Präzisionssysteme ( Laserwinkel + dynamische Bombierung ): ±0,008", ±0,2°–±0,3°. In praktischen Anwendungen verwenden Ingenieure häufig Biegewinkeltoleranzrechner, um schnell den möglichen Winkelbereich für ein bestimmtes Material und eine bestimmte Dicke zu ermitteln.
Für die direkte Montage von Cpk≥1,33 gelten drei Regeln: Kompensieren Sie die Rückfederung mit dem K-Faktor (0,33–0,45) und der Walzrichtung. Flanschhöhe ≥4t und Lochkante ≥2,5t+r einstellen; Verwenden Sie ein einziges absolutes Datum, um eine Stapelung zu vermeiden.
Was sind die tatsächlichen Toleranzgrenzen beim Präzisionsbiegen von Metall?
Präzisionsbiegeservice für Metall bietet eine industrielle Biegetoleranz von ±0,020 Zoll linearem Fehler und ±1,0° Winkelversatz. Doch eine Kombination aus CNC-Fünf-Achsen-Positionierung mit feinen mikrometrischen Korrekturen und superfeinem Präzisionsschliff der Werkzeuge kann die endgültigen Grenzen auf ±0,008 Zoll (±0,20 mm) lineare Abweichung und nur ±0,2° bis ±0,3° Winkelabweichung verschieben.
Umformprozessvergleich und Spannungsmechanismus
- Luftbiegen : Äußerst vielseitig und am besten für kleine Arbeitslasten geeignet. Die Winkeltoleranz liegt typischerweise im Bereich von ±0,5° bis ±1,0° und eignet sich daher ideal für die Produktion mehrerer Typen und kleiner Serien .
- Unterkante Biegung (Matrizen-Böden): Verengt die Toleranz auf ±0,2° bis ±0,3°, obwohl die Kosten für den Matrizenwechsel höher sind.
- Prägen: Es wird extremer Druck ausgeübt, um die Rückfederung vollständig zu verhindern und eine Genauigkeit von bis zu ±0,1° zu erreichen . Allerdings erhöhen sich dadurch der Werkzeugverschleiß und die Tonnageanforderungen erheblich.
Klassifizierung der Material- und Dickentoleranzen
ISO 2768-m definiert verschiedene Standard- und Präzisionstoleranzgrade nach Material und Dicke. In unserem Gehäuseprojekt für medizinische Geräte führten Abweichungen von der Rohmaterialdicke von nur wenigen Hundertstel Millimetern zu einer Veränderung der entfalteten Abmessungen von Flachmustern um 0,3–0,8 mm . Darüber hinaus sind empirische Rückfederungsberechnungen sehr anfällig für Fehler aufgrund einer Fehlausrichtung der Form.
|
Material |
Dicke (mm) |
Standardlinear (mm) |
Präzision linear (mm) |
Standardwinkel |
Präzisionswinkel |
|---|---|---|---|---|---|
|
5052-H32 Al |
0,5–1,5 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
|
SUS304 SS |
1,0–3,0 |
±0,50 |
±0,20 |
±1,0° |
±0,2° |
|
SPCC CRS |
1,5–6,0 |
±0,50 |
±0,20 |
±1,0° |
±0,3° |
Datenquelle: Allgemeintoleranzen ISO 2768-m.
Der ISO 2768-m Normhinweise: Bei Längenmaßen beträgt der Toleranzbereich für die Genauigkeitsklasse m je nach Grundmaßbereich ±0,2 mm bis ±0,5 mm.
Bei der Bewertung der Blechbiegetoleranzen verwendet JS Precision hauptsächlich ISO 2768-m als Grundlage und passt gleichzeitig den Entwicklungsfaktor als gemessene Streckgrenze des Materials an . Wenn für die Zeichnung sehr enge Maßgrenzen erforderlich sind, schlagen die Ingenieure von JS Precision im Allgemeinen die Verwendung von Druckform- oder Prägetechniken vor, damit das Ergebnis gleichmäßig ist. Bei Konstruktionen, bei denen die Beziehung zwischen Innenradius und Blechdicke eine Rolle spielt, muss die Machbarkeit anhand der Toleranztabelle für Blechbiegeradien bestätigt werden.
Wenn Sie Ihre Zeichnungsmaßtoleranzen im Hinblick darauf überprüfen lassen möchten, ob sie realisierbar sind, wenden Sie sich an die technischen Mitarbeiter von JS Precision, um einen kostenlosen DFM-Toleranzkalibrierungs- und Prozessempfehlungsbericht zu erhalten.
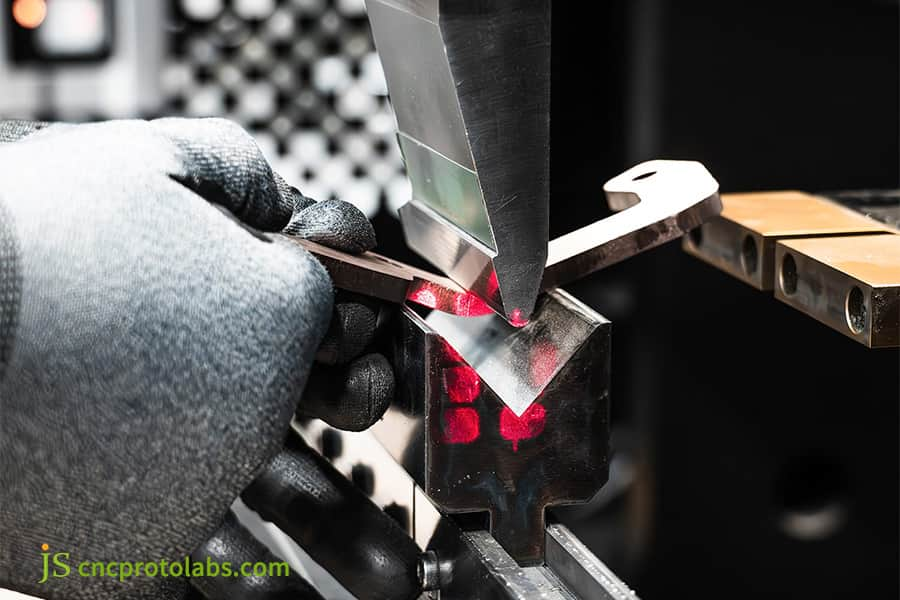
Abbildung 1: Arbeiter richtet Blech zum Präzisionsbiegen mit einer Laserführung aus.
Wie lassen sich Biegewinkeltoleranz und Materialrückfederung wissenschaftlich steuern?
Biegewinkeltoleranz ist eine Materialeigenschaft, die von der Zugfestigkeit und dem Biegeverhältnis (Radius zu Dicke) abhängt. Der Übergang von der Standardbiegung von 1,0 Grad zur Präzisionsbiegung von 0,2 bis 0,3 Grad erfordert die Verwendung einer Überbiegungskompensation und die Möglichkeit, den Laserwinkel dynamisch zu messen.
Rückfederungsmechanismus und Kompensationsformel
- Prinzip der elastischen Erholung: Nach Abschluss der Metallumformung erfolgt die Erholung des elastisch verformten Kristallgitters, was zu einer Winkelabweichung im Werkstück führt. Für Edelstahl 304 beträgt der Rückfederungswinkel 3°–5° und für die Aluminiumlegierung 6061-T6 beträgt der Rückfederungswinkel 2°–4°.
- Vergütungsformel:
Biegewinkel = Zielwinkel + Rückfederungswinkel
Rückfederungswinkel Δα ≈ (3σ_y × R) / (E × t), wobei σ_y die Streckgrenze, E der Elastizitätsmodul, R der Innenradius und t die Dicke des Plattenmaterials darstellt.
- Auswahl der unteren Matrizenöffnung: Empfohlenes V = 6t–8t . Zu kleine Öffnungen führen zu einer Verschlechterung der Rückfederung, während zu große Öffnungen zu einem Formverlust an den Ecken führen können.
Walzrichtung und Chargenkonsistenz:
- Biegung entlang der Faserrichtung: anfällig für Risse und starke Schwankungen in der Rückfederung (über ±0,5°).
- Senkrecht oder im 45-Grad-Winkel zur Faserrichtung: führt zu einer gleichmäßigen Spannungsverteilung und hält die Rückfederungsschwankungen auf ±0,25°.
- JS Precision Dynamic Compensation: nutzt eine CNC-Biegemaschine, die mit hydraulischer dynamischer Durchbiegungskompensation (Bombierung) und Laserwinkelmessung ausgestattet ist, um Rückfederungsabweichungen jedes Teils kontinuierlich und automatisch zu korrigieren, was zu stabilen Winkeltoleranzen innerhalb von ±0,2° für die kundenspezifische Massenproduktion von Blechbiegen führt.
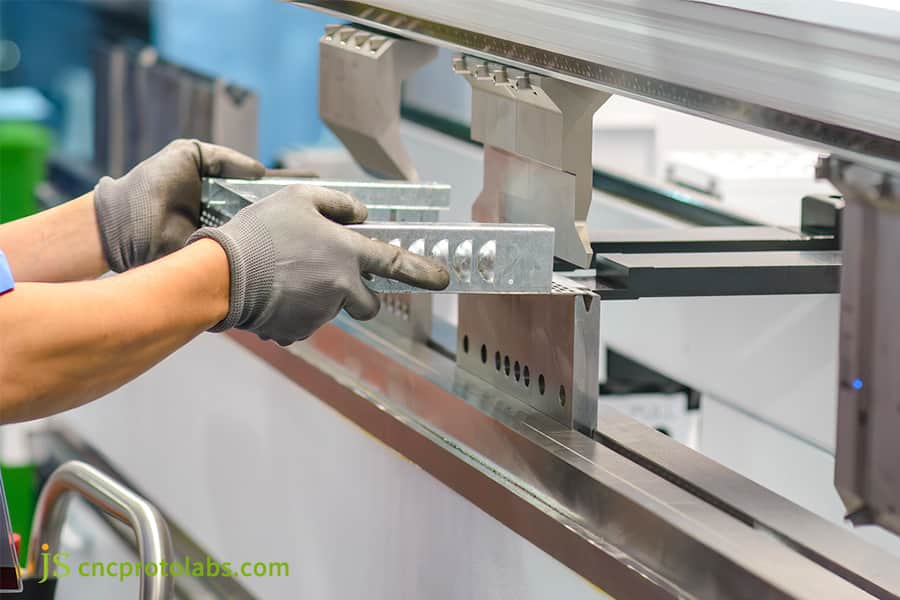
Abbildung 2: Arbeiter kontrolliert die Biegewinkeltoleranz an einer Abkantpresse.
Wie können DFM-Regeln optimiert werden, um Lochverzerrungen beim kundenspezifischen Blechbiegen zu verhindern?
Der Mindestlochrandabstand beim kundenspezifischen Blechbiegen muss mindestens d≥2,5t + r und die Mindestflanschhöhe b_min≥4t + r betragen, um das Auftreten von Störungen zu verhindern. Laserschneiden In Situationen, in denen die Sicherheitsabstände nicht ausreichen, müsste eine Aussparung von Entlastungsbereichen oder ein Vorbiegen durchgeführt werden.
Spannung in der Verformungszone und Systeme zur Verformungsverhinderung
- Lochspannung und Randkonkavität: Wenn der Randabstand des Lochs weniger als das Zweifache der Dicke beträgt, führt die Konzentration der Zugspannung zu einer Verformung des Lochs.
- Drei Gegenmaßnahmen:
- Verwendung einer Druckentlastungsbohrung im Vorstanzprozess (Durchmesser ≥ 1,5 t).
- Durchführen Biegevorgang vor dem Laserschneiden mit Nachbearbeitung (hochpräzise Löcher).
- Verwenden Sie eine individuelle Freiraumform, um den örtlichen Freiraum zu vergrößern.
JS Precision Automatisierte DFM-Prüfung
JS Precision führt während der Angebotsphase eine automatische DFM-Risikoprüfung durch. Dieser Schritt ermöglicht die Identifizierung von Fehlern wie minimaler Lochkantenlücke und sehr kleinen Flanschen . Änderungsvorschläge werden innerhalb von 24 Stunden gemacht und an den Kunden zurückgesendet. Durch DFM-Prüfungen für Metallbiegen für Formteile kann der Hersteller 80 % der Prototyping-Probleme vermeiden.
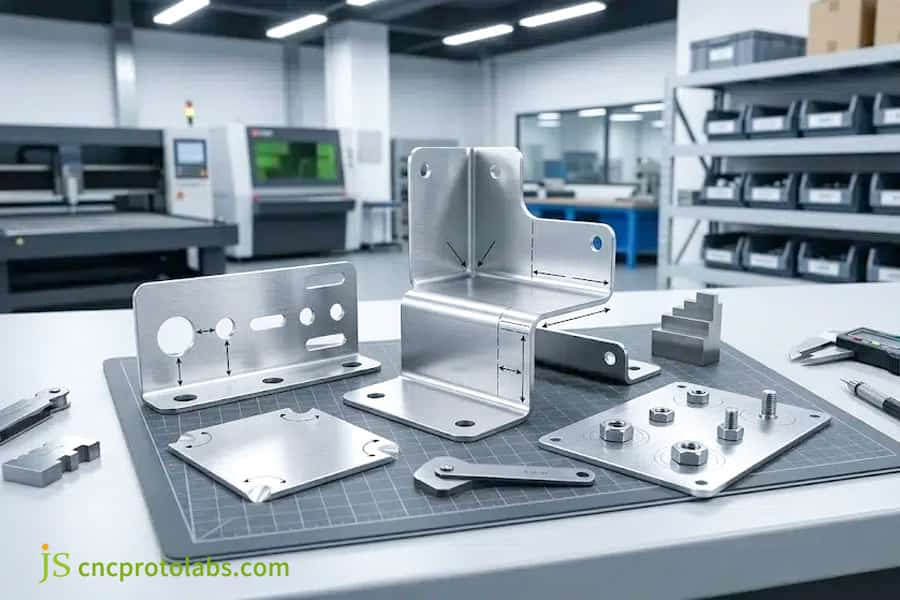
Abbildung 3: Verschiedene kundenspezifische Blechbiegeteile, optimiert mit DFM-Regeln.
Wie kann die Toleranzstapelung bei Blechbiegediensten für komplexe Gehäuse eliminiert werden?
Bei Blechbiegediensten kommt es zu kumulativen Toleranzen, die durch die Abweichung des Bezugspunkts des Hinteranschlags und Biegeabzugsfehler verursacht werden. Mit einem einheitlichen Messdatum und einer optimierten Biegefolge sinkt der kumulative Toleranzfehler (CTE) vom herkömmlichen Bereich von ±1,5 mm auf ±0,008 Zoll (±0,20 mm).
Maßkettenübertragungs- und Positionierungsmethoden
- Kettenpositionierung: Jede Biegung wird in Bezug auf die vorhergehende Biegung positioniert, sodass sich die Abweichungen mit jeder nächsten Biegung verstärken, was zu einer Gesamtabweichung von mehr als ±1,5 mm führt.
- Absolute Koordinatenpositionierung: Eine Referenzkante und ein Positionierungsstiftloch werden für das gesamte Werkstück verwendet und der durch die Kettenmethode verursachte kumulative Fehler wird vollständig vermieden, während die Maßabweichung deutlich innerhalb von ±0,20 mm bleibt.
- 6-Achsen-Hinteranschlagkonfiguration: Durch einen 6-Achsen-Hinteranschlag, der die Achsen (X1/X2, R1/R2, Z1/Z2) unabhängig steuert, sowie eine 3D-Prozessinterferenzsimulation bleibt die Positionierungsgenauigkeit jeder Biegung äußerst stabil.
JS Precision Reference Optimization Scheme
Basierend auf unserem realen Projekt zur Entwicklung eines Analysegehäuses verwendeten die ersten Zeichnungen kettenartige Anmerkungen, die nach sieben Biegungen zu einer Abweichung der Ausrichtungslöcher von 1,2 mm führten. Das Ingenieurteam von JS Precision machte die Positionierungsstiftlöcher der Grundplatte zur primären Referenz und änderte die Biegereihenfolge, sodass sich die Teile von der Mitte nach außen ausdehnen. Formteilpräzision verbesserte sich auf ±0,15 mm und der Cpk erreichte 1,41.
Haben Ihre Baugruppen mit mehreren Biegungen ein Problem mit der Ausrichtung? Probieren Sie unseren kostenlosen Kostenvoranschlag aus. JS Precision bietet Ihnen eine Dimensionskettenanalyse und Beratung zur Prozessverbesserung.
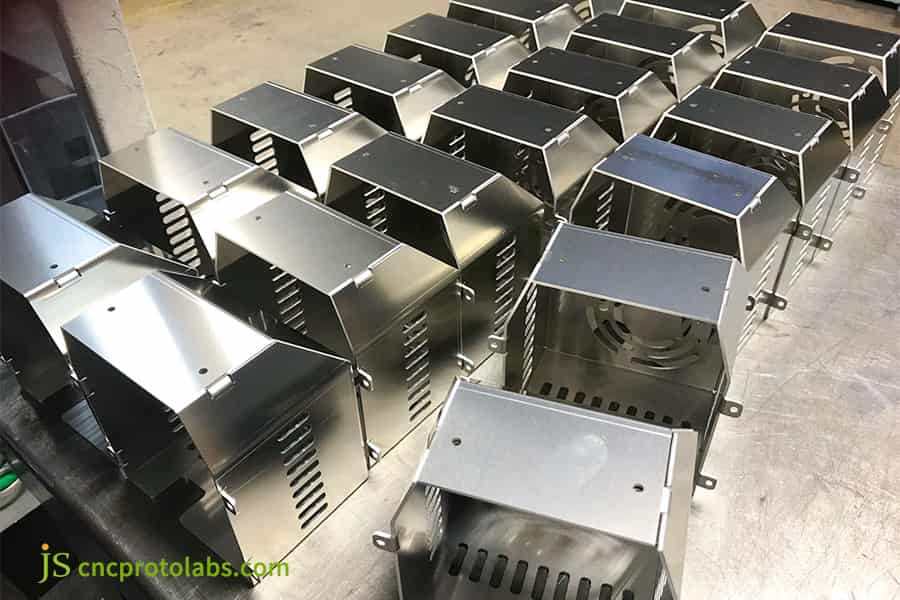
Abbildung 4: Charge komplexer Metallgehäuse, hergestellt durch Blechbiegedienste.
Kundenspezifisches Blechbiegen vs. sekundäre CNC-Bearbeitung: Was bietet einen besseren ROI?
Kundenspezifisches Blechbiegen kann für Teile angepasst werden , die Präzisionstoleranzen von ±0,20 mm (±0,008 Zoll) benötigen, und kann die Produktionskosten um 45–60 % senken und die Durchlaufzeiten um bis zu 70 % verkürzen, verglichen mit dem Grobbiegen mit anschließendem sekundären CNC-Fräsen.
Prozess-Toleranz-Kosten-Entscheidungsmatrix
|
Entscheidungsszenario |
Empfohlener Prozess |
Kosten pro Teil (USD) |
Vorlaufzeit (Tage) |
|---|---|---|---|
|
Toleranz ≤ ± 0,05 mm |
Vollständige CNC-Bearbeitung |
12–25 $ |
5–8 |
|
Toleranz ±0,05 mm – ±0,20 mm |
Lasergeschnitten + präzise gebogen + gerieben |
6–10 $ |
3–5 |
|
Toleranz ≥ ± 0,20 mm |
Nur Präzisionsbiegen |
3–6 $ |
1–3 |
Datenquelle: JS Precision 2025 Kostenanalyse für 1,5 mm SUS304-Chassis (Volumen 2.000 Stück).
Wirtschaftlicher Umfang hybrider Prozesstechniken
- Instrumentengehäuse: Die Stückkosten werden durch Präzisionsbiegen gesenkt, sodass keine massiven Aluminiumblöcke durch CNC-Bearbeitung ausgehöhlt werden müssen, und zwar von 18 auf 7 US-Dollar . Auch die Zykluszeit wurde von 6 Tagen auf 2 Tage verkürzt.
- Tragende Palette: Es ist möglich, ein Teil durch direktes Biegen herzustellen, ohne schweißen und fräsen zu müssen, was 50 % der Kosten spart , wenn die Produkttoleranz ±0,25 mm beträgt.
- Lösung mit mittlerer Präzision: Eine Kombination aus Laserschneiden und Präzisionsbiegen von Schlüssellöchern mit Präzisionsreiben schafft ein Gleichgewicht zwischen Präzision und Wirtschaftlichkeit . Das Präzisionsbiegen von Metall ist in diesem Bereich am profitabelsten.
Fallstudie zu medizinischen Chassis: Wie hat JS Precision die Passausrichtung für mehrfach gebogene Formteile gelöst?
Ein Rahmen aus Edelstahl 304 mit 7 Biegungen wies eine kumulative Biegeabweichung von 1,2 mm auf. JS Präzision Die Arbeitsabfolge wurde geändert und zur Korrektur wurde auch eine laserbasierte dynamische Kompensation eingesetzt, sodass die Konzentrizität der Ausrichtungslöcher innerhalb von ±0,15 mm lag.
Kundenherausforderungen
Der Metallrahmen besteht aus: 7 Biegungen und 12 koaxialen optischen Löchern. Es wird rostfreier Stahl SUS304 1,5 mm verwendet. Der ursprüngliche Lieferant hat die Fertigung nach standardmäßigen Blechpraktiken abgewickelt, aber das fertige Teil wies Lochpositionen an beiden Enden der gebogenen Teile auf, die 1,2 mm voneinander entfernt waren. Der Einbau von Sensoren wurde unmöglich und 28 Prozent der Baugruppen wurden verschrottet.
JS-Präzisionslösung
- Zugtest des Materials: Die Streckgrenze beträgt 235 MPa. Der angepasste Biegeabzug BD betrug 2,65 mm (der ursprüngliche theoretische Wert betrug 2,40 mm).
- Änderung der Biegesequenz: Das Biegen der Kette wurde in eine Öffnungs-/Ausdehnungssequenz umgewandelt, die in der Mitte begann und sich nach beiden Seiten ausbreitete; Auf der Leiste waren zwei dafür vorgebohrte Positionierungslöcher vorhanden.
- Laserdynamischer Kompensator: Um eine genaue dynamische Biegung durchzuführen, wurde die Maschine mit einer Hydraulik zur Kompensation und einem optischen Lasergerät zur Winkelmessung ausgestattet. Der Fehler eines einzelnen Biegewinkels blieb nicht größer als ±0,2°.
Lehren aus Fehlern:
Bei der Erstmusterprüfung wurde das Loch durch die dritte Biegung aufgrund eines sehr kleinen Matrizenspiels von 0,8 mm auf eine Unrundheit von fast 0,1 mm komprimiert. Unser Technikteam ersetzte das Werkzeug durch einen segmentierten Schwanenhalsschneider, der speziell für diese Aufgabe entwickelt wurde, um Kontakt zu verhindern und die Qualität aufrechtzuerhalten .
Endgültige Ergebnisse:
Die Genauigkeit der Schlüsselmontage wurde auf 0,15 mm gehalten, die Lochkoaxialität ergab einen Cpk-Wert von 1,41, die Ausbeute beim ersten Durchgang der gesamten Maschine betrug 99,6 % und die für die Herstellung der Artikel benötigte Zeit wurde um 35 % verkürzt.
Bezogen auf DIN 6935:2011 Darin heißt es: In Bezug auf mehrfach gebogene Blechkomponenten beträgt die kumulative Standardtoleranz für Kettenbiegungen ±0,8 mm bis ±1,5 mm, basierend auf der Anzahl der Biegungen und der Materialstärke.
JS Precision begrenzte in diesem Projekt die Formteilgenauigkeit auf ±0,15 mm. Das ist eine Verbesserung der Genauigkeit um mehr als 70 % gegenüber dem Standardbereich der DIN 6935.
Benötigen Sie eine Lösung für ein ähnliches Problem bei der Ausrichtung mehrerer Biegungen? Senden Sie Ihre Entwürfe an JS Precision, um eine maßgeschneiderte Optimierung des Herstellungsprozesses zusammen mit kostenlosen Mustertests zu erhalten.
Welche technischen Audits sind bei der Auswahl eines Lieferanten für Präzisionsblechbiegen unerlässlich?
Blechbiegetoleranzen sind auf die Überprüfung der Hinteranschlagachsen des Lieferanten (≥4 Achsen), ihrer dynamischen Winkelmessung und Balligkeitseinstellungen angewiesen; Es sollte auch den Einsatz von CMM und 3D-optischen Scanning-Funktionen umfassen.
Fünf Kernindikatoren bei Fabrikaudits
- Maschinenwiederholgenauigkeit: ≤ ±0,01 mm oder weniger Genauigkeit der Maschine, damit jede Biegung konsistent ist.
- Härtegrad: HRC56–60; Der Verschleißwiderstand der Matrize wirkt sich im Laufe der Zeit auf die Präzision aus.
- Prozessfähigkeitsindex: Kritische Dimension Cpk≥1,33, das Zeichen eines ausgewogenen und vorhersehbaren Produktionsprozesses.
- Erstmusterprüfung (FAI): Maßmessbericht, der die Konformität mit den vorgegebenen Toleranzen zeigt.
- Materialtestbericht (MTR): Ein Quelldokument, das eine bestimmte Materialcharge aus einem Stahlwerk identifizieren und zurückverfolgen kann.
JS Präzisions-Qualitätskontrollsystem
JS Precision ist nach den Standards ISO 9001:2015 und IATF 16949 zertifiziert. Die Präzisionsteile werden vollständig von einer Koordinatenmessmaschine (CMM) geprüft und von vollständigen Maßberichten begleitet. Die Bewertungskriterien für Präzisionsmetallbiegedienste bieten Käufern eine schnelle Möglichkeit, vertrauenswürdige Lieferanten auszuwählen .
FAQs
F1: Was ist die minimale Flanschlänge, die bei Präzisionsblechen gebogen werden kann?
Die minimale Flanschlänge, die zum Biegen eines Blechs mit einer Breite von weniger als dem Doppelten der Dicke erforderlich ist, beträgt b_min = 4t+r. Beispielsweise benötigt ein 2,0 mm dickes Aluminiumblech eine Mindestflanschbreite von 8,5 mm bis 9,0 mm, um eine stabile Blechbefestigung zu gewährleisten und ein Verrutschen während der Formung zu verhindern.
F2: Warum weist das gleiche Blechteil bei verschiedenen Produktionschargen Winkelabweichungen auf?
Schwankungen der Streckgrenze (ΔRp ≥30 MPa) und Dickentoleranzen der Rohmaterialchargen wirken sich direkt auf die Rückfederung aus. Winkelabweichungen von 0,5° bis 1,5°, ohne Laserwinkelmessung und Staudruckkompensation , können durch unterschiedliche Stanzhübe desselben Werkzeugs verursacht werden.
F3: Wie stellt JS Precision konsistente Toleranzen bei Biegeläufen mit hohem Volumen sicher?
JS Precision verwendet eine kombinierte Batch-Streck-Rohmaterialkalibrierung und eine SPC für den gesamten Prozess mit einem Laser-Echtzeit-Winkelmesssystem sowie eine CNC-Biegemaschine mit automatischer Durchbiegungskompensation, die sicherstellt, dass kritische Maßtoleranzen bei einem Präzisionsniveau von ±0,008 Zoll bei Cpk≥1,33 bei Produktionsläufen mit hohen Stückzahlen stabil bleiben .
F4: Was ist der Unterschied zwischen Luftbiegen, Bodenbiegen und Prägen in Bezug auf die Präzision?
Die Biegewinkeltoleranz beim Luftbiegen entspricht der Standardklasse (±0,5° bis ±1,0°); die untere Biegung wird auf (±0,2° bis ±0,3°) angezogen; Die Prägebiegung kann bis zu ±0,1° betragen, obwohl dies zu einem erheblichen Werkzeugverschleiß und höheren Tonnageanforderungen führt.
F5: Können Löcher und Ausschnitte ohne Verzerrung direkt neben einer Biegelinie platziert werden?
Sie können eine Lochkante nicht sicher so nahe an einer Biegelinie platzieren, dass der Abstand d weniger als 2,5 t+r beträgt. Beim Biegen dehnt sich das umgebende Material des Lochs, was zu Verformungen führt. Wenn Sie ein Produkt mit einem solchen Design herstellen müssen, können Sie entweder durch Prozesse in diesem Bereich eine Druckentlastungsnut erzeugen oder das Teil biegen und anschließend zwei separate Laserschnitte der Löcher durchführen.
F6: Wie werden bei JS Precision individuelle Angebote für Blechbiegungen berechnet?
JS Precision berechnet die Kosten pro Materialverbrauch, Schneidzyklen, erforderlichen Biegevorgängen, Sonderforminvestitionen und Oberflächenveredelung des Endprodukts. Nachdem der Kunde 3D-CAD- und 2D-Zeichnungen mit Abmessungen und Toleranzgrenzen gesendet hat, wird das Ingenieurteam diese bereitstellen ein DFM-Zitat mit detaillierten Informationen innerhalb des nächsten Tages.
F7: Welche Standard-K-Faktor-Werte sollten bei der Berechnung von Rohlingen mit flachem Muster verwendet werden?
Die Standardwerte des K-Faktors variieren zwischen 0,33 für das Biegen von weichem Aluminium an der Luft und 0,45 für das Biegen von kaltgewalztem Stahl beim Bodenbiegen . Bei hochpräzisen Abwicklungsberechnungen (wie DXF-Abwicklungen) muss eine Kalibrierung auf der Grundlage empirischer Biegeabzüge (BD) implementiert sein.
F8: Wie wirkt sich die Faserwalzrichtung auf die Zuverlässigkeit geformter Teile aus?
Wenn die Biegung parallel zur Walzrichtung erfolgt, konzentriert sich die Spannung und das Teil ist anfälliger für Orangenschalenrisse an der Außenfläche oder Dicke, während die Rückfederung variiert. Wenn die Biegung senkrecht zur Walzrichtung oder in einem Winkel von 45° erfolgt, wird die Last verteilt und die Winkeltoleranzen bleiben normalerweise mit einer Genauigkeit von ±0,2° bis ±0,3° konstant.
Zusammenfassung
Die Genauigkeit beim Biegen von Blechen wird durch die Entfaltungskalibrierung des K-Faktors, die dynamische Rückfederungskompensation, den Gesenkspannungsausgleich und die Regulierung der Maßkette auf einen Referenzpunkt erreicht. Der Übergang von Standardtoleranzen (±0,020", ±1,0°) zu Präzisionstoleranzen (±0,008", ±0,2°–±0,3°) vermeidet Doppelbiegungen, Kantenausrisse, Lochverzerrungen und sich anhäufende Fehler in der Entwurfsphase und reduziert kostspielige Nacharbeiten und sekundäre maschinelle Bearbeitung erheblich.
Planen Sie das hochpräzise Biegen von Fahrgestellen, Gerätehalterungen und tragenden Strukturteilen in mehreren Durchgängen? Bitte Senden Sie Ihr 3D-CAD (STEP/IGES) , 2D-Konstruktionszeichnungen im Angebotssystem von JS Precision. Die DFM-Fertigungslösung wird von unserem Ingenieursteam innerhalb von 24 Stunden bereitgestellt, einschließlich der Kalibrierung der Entfaltungstoleranz, der Analyse zur Vermeidung von Störungen und der Schätzung der Bearbeitungskosten .

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

