 日本語




曲げ控除と曲げ許容値のどちらを選択するかによって、シート メタル製造におけるフラット パターンの精度とアセンブリの適合性が決まります。曲げ許容値 (BA) は、シフトされた中立軸に沿った真の円弧の長さを測定します。曲げ控除 (BD) は、正しいフラットブランクの長さを得るために合計された外寸から差し引く量です。空気曲げされた1.5 mm ~ 3.0 mm のアルミニウムおよびスチールのシャーシ部品の場合、BD は標準の 90 度の曲げで約 30% 速く平らなブランクを導き出します。 BA は、75 度以下の急な曲げ、広いオフセット、およびマルチ半径 CAD モデルに適した選択肢です。
主要な回答の概要
エンジニアリング上の決定基準: 90 度の曲げとマルチフランジ形状を高速にブランキングするために曲げ推定を使用します。 90 度以外の曲げ角度、非標準のダイ半径、および大きな半径のキャビティ拡張には曲げ許容値を使用します。
|
エンジニアリングの決定基準 |
曲げ控除 (BD) |
曲げ代(BA) |
経験的 K ファクター法 |
CAD展開ソリューション |
|---|---|---|---|---|
|
寸法管理(ISO 2768-m) |
±0.15mm~±0.25mm(標準90°) |
±0.08mm~±0.12mm(全角閉ループ) |
±0.30mm~±0.50mm(累積ドリフト) |
±0.05mm~±0.10mm(精密なBDテーブルが必要) |
|
計算効率 |
直接性の高い外形寸法減算 |
中程度の弧長の変換が必要 |
手動によるテーブル検索の手間が少なくなります。 K ファクター テーブルが校正されるまで8% ~ 15% のトライアル スクラップ |
高度に自動化されているが、データベースのセットアップに時間がかかる |
|
幾何学的な柔軟性 |
90° フランジに限定されます。厚さ0.8mm~4.0mm |
全角度範囲(15°-165°)、>6.0mm 厚のプレート |
従来の1.0mm~3.0mm軟鋼のみ |
複雑な3D曲線部分と段差のある裾 |
|
失敗のシナリオ |
大きな内径(R>3T)や90°以外の複雑な部品には対応しません。 |
キャリパーを使用した手動のクイックネスティングには対応していません |
精密なITシャーシや航空用ブラケットには使用できません。 |
製造現場で測定されたダイ補正がなければ無効 |
データソース: ISO 2768:1989 , 一般公差 - パート 1: 個別の公差表示のない直線寸法および角度寸法の公差。 ASME Y14.5-2018 、寸法と公差。
曲げ控除と曲げ許容値を区別する物理力学とは何ですか?
曲げ控除と曲げ許容値の計算は、板金の弾塑性挙動と中立軸の移動に基づいて行われます。 BA は伸びた円弧の長さを計算し、BD は理論上の鋭角な頂点の交差に対するジオメトリの収縮を定量化します。
中立軸の移動と応力-ひずみの分布
塑性変形領域では、中立層が曲げ部の内面に向かって内側に移動します。変位の程度は K ファクターで表されます。さらに詳しく説明すると、次のように表示されます。
- 内側の繊維の圧縮と外側の繊維の張力により、不均一なひずみ分布が生成されます。この分布は、まさに曲げ許容値と曲げ控除が把握しようとしているものです。
- 5052-H32 アルミニウム合金の中性層変位量は、SPCC 低炭素鋼よりも平均して 15% 大きくなります。
- 加工硬化指数が高い材料ほど、中立層のシフトが大きくなります。通常、K ファクターは0.30 ~ 0.50 の間にあります。
アウター セットバック (OSSB) ジオメトリと計算ロジック
計算式 OSSB は次のとおりです。
OSSB=tan(A/2)×(R+T) 。
OSSB は、2 つの延長された外側フランジ表面の交点から内側の曲げが始まる接点までの仮想距離です。 BD 法ではこの仮想交点を減算点として選択しますが、BA 法では中性層の実際の円弧長に従います。複雑な曲げ変形を伴う部品については、カスタム板金曲げサービスを参照することで専門的な評価を得ることができます。 JSプレシジョン。
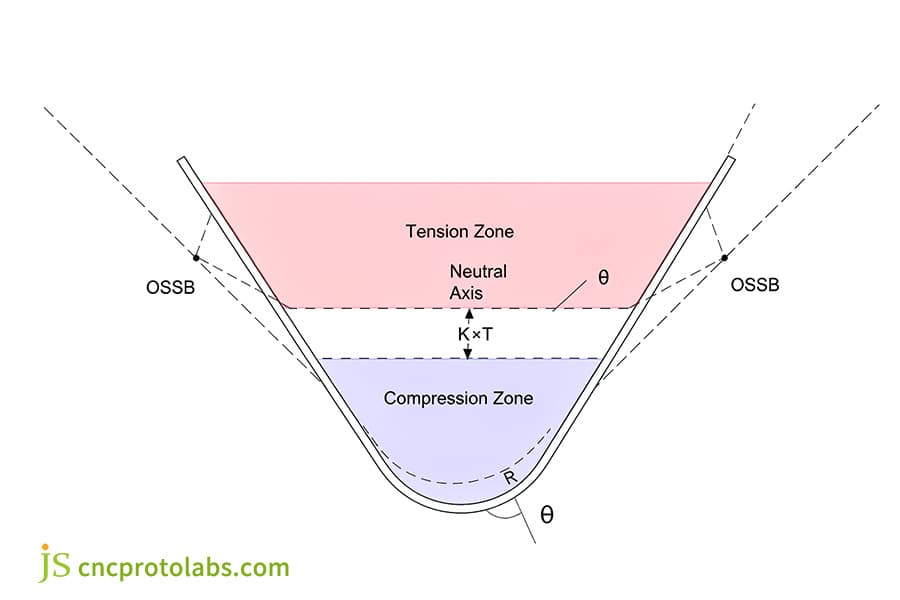
図 1: シート メタルの曲げ引張ゾーン、圧縮ゾーン、中立軸、および OSSB の図。
正確な式を使用して板金のフラット パターンを計算するにはどうすればよいですか?
正確なフラット パターンには、コストのかかる欠陥を防ぐための曲げ許容値の計算などの明確な計算式が必要です。 BA と BD のどちらを選択するかによって、フラット ブランクの長さが決定されます。誤って使用すると、最大 12% の廃棄率が発生する可能性があります。
曲げ代の理論式と角度境界
BA の式はBA = (π/180) × A × (R + K × T)です。
主要な境界条件:
- BA法では75度の鋭角曲げにおいて、展開長さが測定値の約0.08mm以内に収まります。
- 165 度を超えると、OSSB 項が急激に増大し、BD は実用的な精度を失うため、記録方法は BA のままです。
- BA法は分割累積を利用することで非対称な曲げ条件での概算計算が可能です。
曲げ控除の換算式とエンジニアリングのクロージャ
曲げ推定の経験式はBD = 2 × OSSB - BA = 2 × (R + T) × Tan(A/2) - BAで、これが標準的な曲げ推定式です。
標準の 90° コーナーはBD = 2 × (R + T) - BA に簡略化され、ワークショップのオペレーターが中性層曲線を計算する必要がなくなり、エラー率が大幅に減少します。
実際のアプリケーションでは、正確な BD 値は金型パラメータの合理的な一致に依存します。下型開きと素材厚さの対応関係については、「精密プレスブレーキ金型の選定」を参考にすることをお勧めします。
累積公差チェーンの排除
複数の連続した曲げがある複雑なキャビネットの場合:
- BA 法の合計誤差は直線的に増加します。各曲げは誤差に約 0.06 mm寄与します。
- BD 法により、より安定した閉ループ寸法制御が可能になります。直角枠の誤差は±0.15mm以内に抑えることが可能です。
|
厚さ(mm) |
AL5052 K ファクター |
SPCC K ファクター |
BA値(90°、AL5052) |
BD値(90°、SPCC) |
|---|---|---|---|---|
|
1.0 |
0.42 |
0.46 |
2.23mm |
1.71mm |
|
1.5 |
0.39 |
0.43 |
3.28mm |
2.63mm |
|
2.0 |
0.37 |
0.41 |
4.30mm |
3.57mm |
|
3.0 |
0.34 |
0.38 |
6.31mm |
5.50mm |
データソース: DIN 6935:2011 , 鋼板の冷間曲げ - 曲げ代とスプリングバックの計算。
表の結論: これらの値は当社独自のV = 8Tツーリングで測定されており、空気曲げにより自然な内側半径はおよそ R = T になります。R と K の両方がゲージによってシフトするため、BD は一般に厚さの固定倍数ではありません。このツーリング セットでは、BD は1.0 mm での 1.71 mm から 3.0 mm での 5.50 mm まで上昇し、一定の増分ではなく 3.2 倍の広がりがあります。生産ブランクを切断する前に、必ず100 mm x 100 mm のクーポンを再測定してください。
精密加工業者はどのような場合に曲げ許容差よりも曲げ控除を選択すべきでしょうか?
BA ではなく BD を選択すると、物理検査ツールで効率が大幅に向上します。曲げ控除と曲げ許容値をいつ使用するか?キャリパーは外側フランジの寸法を測定するため、BD を使用すると、オペレータは曲げ円弧をリバースエンジニアリングすることなく公差を検証できます。 90°シャーシや高速繰り返し走行に最適です。
物理的なフランジ測定ベンチマークとの直接マッチング
ノギスを使用したフランジの外縁の工場品質検査中:
- BD メソッドは外側のフランジ寸法から直接機能するため、計算されたブランク長とキャリパーの読み取り値を閉ループで相互にチェックできます。
- BA 法では、内側アークの接点を正確に測定する必要があり、通常、投影ぼけ誤差が 0.2 mm 以上発生します。
- BD法により個片検査時間を40%削減。
大量の連続曲げ加工で効率が向上
頻繁に金型を交換する多軸 CNC プレス ブレーキでは、BD メソッドははるかに少ないステップで成形部品の寸法をブランク寸法に変換し、手動変換時間を少なくとも 25% 節約します。これにより、多品種大量生産に最適になります。精密板金曲げ加工。
リジッドフレームアセンブリの公差制御
19インチ標準サーバー筐体では、取付面の寸法公差を±0.20mm以内に抑える必要があります。 BD法は外形寸法を直接制御するため、中性層の推定ずれによる干渉の発生を防止できる利点があります。
参照: ASME Y14.5-2018シート メタル アセンブリ インターフェイスに適用できる幾何学的寸法と公差 (GD&T) の原則を定義します。
曲げ許容値が鋭角およびマルチ半径成形に優れているのはなぜですか?
BA は、鋭角、鈍角、さまざまな半径の曲げ控除 (BD) よりも優れています。つまり、曲げ控除と曲げ許容値の答えはどちらが優れているのでしょうか?部品の形状によって異なります。曲げ角度が 90 度から離れると、BD フォーミュラは安定性を失います。 BA は実際の円弧の長さを追跡するため、フラット ブランクのサイズが大きくなりすぎることはありません。
鋭角成形におけるOSSB特異点障害
曲げ角度 A が 60° を下回ると、tan( A/2) がゼロに向かって低下するため、外側のセットバック OSSB = Tan(A/2) x (R + T)が縮小します。
したがって、曲げ控除BD = 2 x OSSB - BA は絶対的に非常に小さくなります。30 度では、R = 1 mm、K = 0.40 の 1 mm シートの場合、わずか約 0.34 mm であり、負になることはありません(数学的に BD は A_rad x T x (1 - K) に近づき、1 未満の K については正になります)。
本当の問題は符号ではなく感度です。BDが数十分の 1 ミリメートルに崩壊すると、想定される内側半径 R または K ファクターの誤差が結果を支配し、90 度で校正された BD テーブルは再利用できなくなります。これが、曲げ許容値が90 度以外の急な曲げや大きな鈍角の曲げに対して正しい方法である理由です。BA は実際の円弧の長さを追跡し、15 度から 165 度まで一貫して動作します。
ゼロベンド (ストレートエッジ) フィーチャーの場合は、両方の方法をスキップして、展開長さを直接使用します。
厚いプレートと大きな半径の曲率の追跡
円弧半径が変化し、 R/T が 3.0 以上になると、中性層は急激に中厚方向に移動します。 BA 方程式では、K ファクター変数を通じてアーク長を連続的に調整しますが、 BD アプローチでは、曲率が大きい厚いプレートでは ±0.50 mm ドリフトする可能性があります。
3D CAD シートメタル展開エンジンとの統合
BA カーブは、SolidWorks、PTC Creo、および同様の CAD パッケージの展開アルゴリズムの中心です。これらのプログラムはフラット パターンを計算し、多次接線円弧を自動的に解決します。 BD メソッドは、そのパラメトリック展開ロジックに直接接続することはできません。
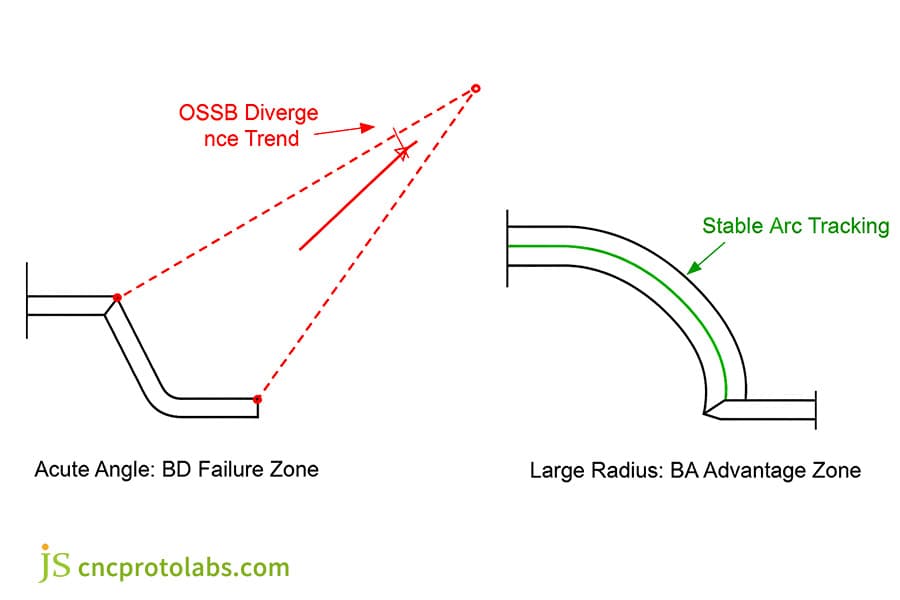
図 2: 鋭角での OSSB 発散と大きな半径での安定したアーク トラッキングを示す図。
K-Factor ドリフトは製造現場での BD と BA の精度にどのような影響を及ぼしますか?
K ファクターのドリフトは、両方の計算式における主な誤差の原因です。理解板金の K ファクター重要です。降伏強度、V ダイ幅、結晶粒方向の変動により、最大±0.40 mm の誤差が生じる可能性があります。
K ファクターに対する V ダイ幅比 (V/T) の影響
エア曲げの場合、自然な内側曲げ半径は下型開口幅によって決まります。 V グルーブが6T から 10T に開くにつれて、中性層シフトが変化し、BA 値が非線形に変化します。 JS Precision の製造現場でのトライアル (2026 年) では、V ダイの幅を増やすごとに、測定された K ファクターが約 0.03 ずつ減少しました。これは、内側の半径だけを大きくした場合に得られる傾向とは逆であることに注意してください。そのため、K 値を信頼する前に V ダイをロックしてください。
|
V ダイ開口部 |
軟鋼 K-ファクター |
アルミニウム 5052 K-Factor |
BA偏差(%) |
BD 修正が必要です |
|---|---|---|---|---|
|
V=6T |
0.45 |
0.42 |
ベースライン |
ベースライン |
|
V=8T |
0.42 |
0.39 |
+4.2% |
+0.28mm |
|
V=10T |
0.39 |
0.36 |
+7.8% |
+0.52mm |
|
V=12T |
0.37 |
0.34 |
+10.5% |
+0.71mm |
データソース: ISO 7438:2020金属材料の機械的曲げ試験手順を規定し、さまざまな V ダイ構成の K 因子校正プロトコルを確立します。
表の結論: V 溝を 1 レベル増やすと、K ファクターは約 0.03 減少します。曲げる前に、実際の金型に従ってパラメータをロックする必要があります。
製造現場での校正と試行曲げ補正
JS Precision メソッド:標準の 100 mm x 100 mm クーポンで 90 度のテスト曲げを実行し、真の K ファクターと BD 値を逆計算します。これは、空気曲げ計算を検証する標準的な方法です。この方法により、最初の記事の合格率が 62% から 89% に上昇しました。
データソース: AWS C4.6M/C4.6:2006 (R2012) 、アルミニウム合金構造の溶接および製造に関する推奨手法。
最新の CNC プレス ブレーキ操作で適切な計算方法を選択するにはどうすればよいですか?
適切な方法を選択するには、曲げ控除と曲げ許容値に応じて、CAD ワークフローとコントローラー機能を一致させる必要があります。どちらが操作に適しているかが決まります。 CAM ソフトウェアは 3D 展開に BA テーブルを使用しますが、CNC コントローラーは迅速な修正のために BD 値を受け入れます。この二重システムの現実には、構造化された意思決定の枠組みが必要です。
CAD モデルと CNC コントローラー間のデータ フロー
ベストプラクティス: CAD 側で BA テーブルを使用して展開し、コントローラで BD パラメータに変換して、オペレータが製造現場でリアルタイムに修正できるようにします。
マシン能力の調整
保管するレーザー切断電気油圧サーボによる曲げを同期させ、BD メソッドを使用してブランク サイズを迅速に補正し、後の操作で部品が歪まないように穴からエッジまでの距離を維持します。
包括的な意思決定ツリー ロジック
プロジェクト選択の 4 つのステップ:
- 90° フィーチャと非 90° フィーチャの割合を特定します。
- 測定基準と品質管理基準を確認します。
- V 字型の開口部と下型の内径を確認し、実際の K ファクターを固定します。
- 特徴分布に基づいて、対応するアルゴリズムとパラメーターが出力されます。
|
意思決定の次元 |
シンプル90°ブラケット |
可変角度シャーシ |
コンパクトなEMIシールド |
重荷重ビーム (T≧6mm) |
|---|---|---|---|---|
|
推奨される方法 |
曲げ控除(BD) |
曲げ代(BA) |
CAD 3D展開(BAテーブル付き) |
理論上の BA +K ファクター補正 |
|
ジオメトリの特徴 |
単一/対称 90° ベンド |
30°~150°のマルチアングル勾配 |
裾公差が厳しいマイクロ フランジ (<3 mm) |
マルチベンド大R(≧2T) |
|
生産段階 |
迅速な単一ピース/少量生産 |
中量/大量のデジタル ツール |
超精密金型のトライアウト |
重量構造のプロトタイピング |
|
障害リスクの警告 |
非対称の曲げが 4 つを超える場合は不可 |
手動計算は許可されません |
統一された K ファクターの仮定がない |
薄板BD=2T推定なし |
曲げ控除は、単一または対称の 90 度曲げに適しています。さまざまな角度や深いキャビティの特徴を持つ複雑なシャーシの場合は、独自のツールで測定した K ファクターを使用して、曲げ許容アルゴリズムを使用してワークピースをレイアウトします。
参照: SAE J2340:2017自動車および産業用途に使用される冷間成形構造用鋼板の設計公差基準を規定しています。
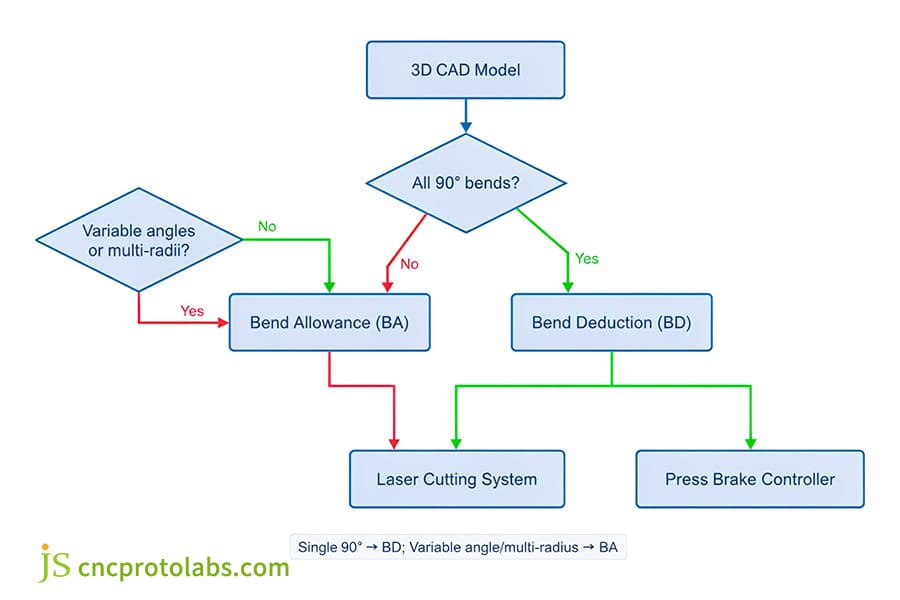
図 3: CNC プレス ブレーキ操作で曲げ許容値または差し引きを選択するためのフローチャート。
産業用サーバー エンクロージャの再設計は、アセンブリ公差の積み重ねをどのように解決しましたか?
この再設計は、経験に基づく推定から校正済みの BA および BD に切り替えることで、適切なシート メタル フラット パターン計算を通じて 2.4 mm の累積公差誤差がどのように排除されたかを示しています。 18% の手戻り率に直面して、JS Precision は動的な K ファクター校正を導入し、不合格率を 0.8% に削減しました。
プロジェクトの背景と組み立てのボトルネック
データセンター用の 4U 高密度アルミニウム サーバー シャーシには、8 つの曲げと 32 個のリベット穴があります。元の設計ではデフォルトの CAD 係数と簡素化された推定アルゴリズムが使用されていたため、エンド フランジで ±2.4 mm の公差ドリフトが生じ、ガイド レールの穴の位置がずれ、アセンブリを閉じることができなくなりました。
根本原因の分析と DFM 介入
JS Precision チームは次のことを発見しました。
- 曲げダイの実際の V は12mmで、材料の実際の K ファクターは0.38まで変動します。
- 元の図面では、ベベル角度 60° に対して90° BD の公式が誤って使用されており、その結果、展開長さに0.9mm の歪みが発生しました。
デュアルアルゴリズムアプローチによるJS高精度プロセス最適化
- ハイブリッド アルゴリズムの再構築:外枠の 90 度のエッジは BD 方式を使用し、不規則な60 度および120 度の角度は BA 方式を使用します。
- 測定された補正:このアルミニウムのバッチの実際の BD は3.65 mmに再校正されました。
- 機器の補正:動的微小角度スプリングバック補正がコントローラーにアップロードされました (2.8 度の補正)。
最終実稼働検証ハード データ (プロジェクト番号 SRV-4U-2026-07)
- 端部アセンブリの公差は±0.18 mmに収束しました。
- 32 個のリベット穴の同軸誤差は≤0.10 mmです。
- バッチ再作業率は18.5% から 0.8% に低下しました。
- ユニットあたりの組み立て時間が40%短縮され、1,200 ユニットの初期生産が開始されました。
データ ソース: JS Precision 内部プロジェクト記録 SRV-4U-2026-07 (2026)、4U サーバー エンクロージャの再設計。曲げ検証と公差検査を実施ISO 7438:2020 。
同様の最適化については、JS Precision にお問い合わせください。カスタム板金曲げサービス。
よくある質問
Q1: 曲げ控除と曲げ許容値の基本的な違いは何ですか?
曲げ許容値は、式 BA=(π/180)×A×(R+K×T) によって中立軸に沿った曲げ円弧の長さを決定する方法です。ただし、曲げ控除は、部品の外側エンベロープの寸法と実際に展開された部品の長さの差であり、BD=2OSSB-BA で表されます。
Q2: 製造現場で 90° の曲げに対して曲げ控除が頻繁に使用されるのはなぜですか?
BD では、展開後の長さは、各セグメントの外寸の合計から控除値を引いたものと等しくなります。これにより、中性層曲線を見つける必要が完全に排除され、変換プロセスの時間とエラーが大幅に減少します。
Q3: K ファクターは曲げ許容精度にどのように直接影響しますか?
K ファクターは、中性層から内面までの距離と板厚の比として定義されます。 K ファクターが不正確であると、BA アーク長に歪みが生じ、その結果、複数の曲げがある状況では穴の間隔が許容範囲外になります。
Q4: 鋭角の板金計算で曲げ控除が失敗するのはどのような場合ですか?
60° 未満の角度では、主に三角関数が遠ざかるときに OSSB が徐々に増加します。そのため、理論上の交点は物理的な限界をはるかに超えています。したがって、90° 以外の鋭角や大きな鈍角の場合でも、曲げ許容値が必要です。
Q5: 特別なソフトウェアを使用せずに、曲げ控除を曲げ許容値に変換できますか?
はい。内側半径 R、板厚 T、曲げ角度 A を使用して、 BD = 2 x (R + T) x Tan(A/2) - BAをBA = 2 x (R + T) x Tan(A/2) - BDに並べ替えます。専用のソフトウェアは必要ありません。スプレッドシートで十分です。
Q6: プレス ブレーキ V ダイの選択により、必要な曲げ控除はどのように変化しますか?
下型の V 溝開口部を変更すると、自然内径 (空気曲げでは R ≈ V/8 ) が変化し、それに伴って K ファクターも変化します。ダイの開口部は R と K の両方を駆動するため、V ダイを変更するたびに曲げ控除を再計算する必要があります。
まとめ
正しいアルゴリズムの選択は、検査効率、幾何学的複雑さ、および組み立て公差のバランスを考慮したエンジニアリング上の決定です。標準の 90° フランジの場合、実際の工場での測定値に厳密に一致させるために、曲げ控除が使用されます。複数の角度の不規則なプロファイルや厚板構造の場合、累積公差を排除するには正確な K ファクター曲げ許容値が必要です。
生産開始前にハードウェア シャーシから亀裂、穴の位置ずれ、累積公差の積み重ねを防ぐには、2 つのことを実行してください。まず読んでください板金の K 係数、曲げ許容差、Y 係数: 主な違い最もよく使用するシート グレードの測定された変形と係数マトリックスを確認します。次に、 3D CAD モデルとフラット パターン図面をアップロードします。JS Precision のシニア エンジニアが、無料の製造可能性 (DFM) 解析とマイクロメートル レベルの曲げ公差シミュレーションを実行します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

