 日本語



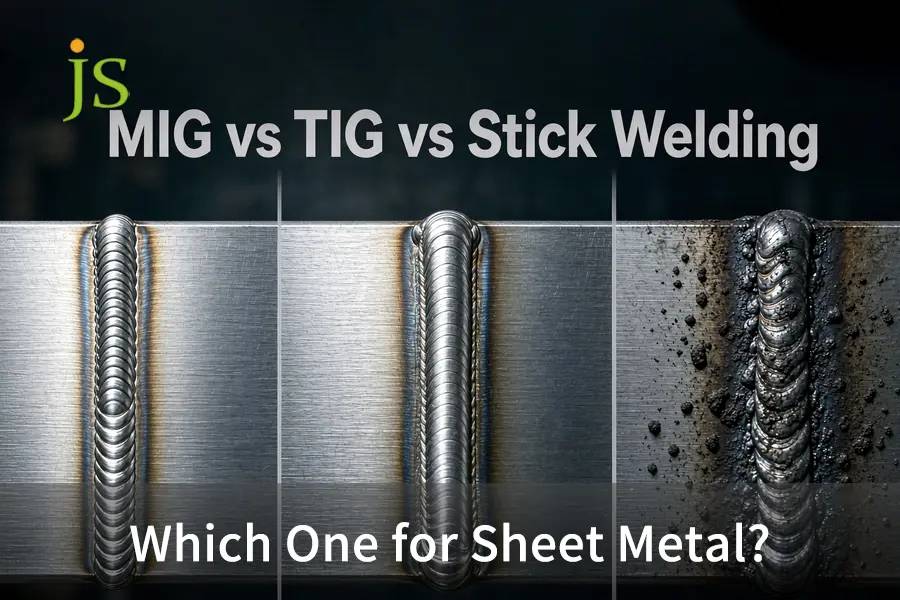

のために 3 mm (11 ゲージ) 未満の板金加工、 TIG溶接 高精度で見た目も美しく、24ゲージ(0.6 mm)までの薄肉接合部に最適です。 パルスMIG溶接 18ゲージから11ゲージまでの構造部材において、高いコスト効率と迅速な機械的性能を発揮します。 被覆アーク溶接(SMAW) 熱入力が高い(>1.2 kJ/mm)ため、すぐに焼き切れて大きく歪んでしまうので、精密な薄板には適していません。
精密製造において、MIG溶接、TIG溶接、被覆アーク溶接は、冷間圧延鋼、アルミニウム、ステンレス鋼の組立品における溶着速度、入熱密度、熱歪みの間のトレードオフを決定づける重要な要素である。
板金溶接プロセス選定マトリックス
エンジニアリングの要点: TIG溶接は、装飾用および薄板のワークピースに対して最高の幾何学的精度と溶接後の研削不要を実現する一方、パルスMIG溶接は構造用ファスナーに対して単位あたりのコストが最も低い。被覆アーク溶接は、制御不能な溶け落ちの問題があるため、薄板金属の製造からは排除されるべきである。
| 溶接プロセス | 厚さ範囲 | 熱および危険物対策 | 移動速度 | 薄板における主要な故障モード |
| TIG溶接(GTAW溶接) | 0.5~3.0 mm (24~11 Ga) | フットペダルによるアークチューニング、HAZ ≤1.5 mm | 80~200 mm/分、低速手動運転 | 人件費が高く、接合部の隙間が0.2mmを超える場合は不合格となる。 |
| MIG(グレート) | 1.0~6.0 mm (19~3 Ga) | パルス制御、HAZ 2.0~4.0 mm | 300~600 mm/分、高速生産 | 燃焼深さ1.0mm未満、スパッタ除去が必要 |
| 被覆アーク溶接機(SMAW) | ≥3.2 mm (≥10 Ga) | 粗いアーク転送、HAZ ≥5.0 mm | スラグの切削によって中断 | 瞬時吹き出し、反り、スラグ溜まり |
被覆アーク溶接(SMAW)は、厚さが約3.2mm以上の場合にのみ適用されるため、ここでは薄板加工には適用しないプロセスとして記載されています。
MIG溶接、TIG溶接、アーク溶接:板金溶接に最適な溶接方法はどれ?
板金溶接において最適な溶接方法を選択するために、MIG溶接、TIG溶接、被覆アーク溶接を比較検討する場合、板厚、外観上の考慮事項、部品の公差によって選択が変わってきます。TIG溶接は、スパッタを発生することなく1.5mm未満の薄板材を溶接する点で比類のない性能を発揮しますが、パルスMIG溶接は1.5mmから3.0mmの構造材の溶接に優れています。
熱入力と板金変形の物理学
薄いシートは余分な熱を素早く放散することができません。ワークピースに伝達されるエネルギーは、熱入力の式に従います。
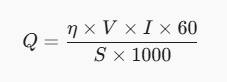
- Q: 正味熱入力(kJ/mm)
- または: 熱効率係数(GTAW:0.6、GMAW:0.8、SMAW:0.85)
- で: アーク電圧(ボルト)
- 私: 溶接電流(アンペア)
- S: 直線移動速度(mm/分)
SMAW(スティック溶接)は、高い効率係数(η= 0.85)と低速な溶接速度を組み合わせ、破壊エネルギーを薄い部分に集中させます。その結果、非常に不均一な熱膨張、板の座屈(オイルカン現象)、寸法不良が発生します。アーク物理学に関する技術的な基礎知識については、当社の記事をご覧ください。 金属溶接の仕組み。
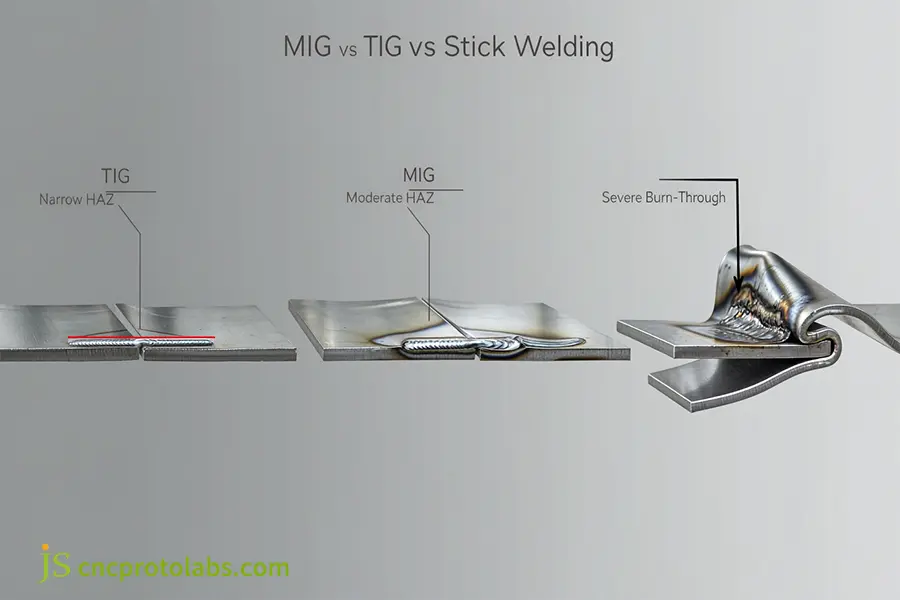
熱影響の横断的分析MIG溶接とTIG溶接における熱影響部(HAZ)の比較薄い金属板にngを塗布する。
一般的な合金における基材の感度
様々な板状合金は、局所的な加熱サイクル中に異なる挙動を示す。
冷間圧延軟鋼(SPCC / AISI 1018)
- ゲージ範囲: 22ゲージから12ゲージ(0.8mmから2.5mm)。
- 熱特性: 熱膨張率12.0 μm/m・K、熱伝導率50.0 W/m・K。
- 溶接挙動: によると ASTM A1008/A1008M-21a、 均一な化学組成と表面の清浄度により、軟鋼の溶接が容易です。この材料は、短絡MIG溶接時に脈動することなく接合部を繋ぐことができます。
オーステナイト系ステンレス鋼(AISI 304 / 316)
- ゲージ範囲: 24ゲージから14ゲージ(0.6mmから2.0mm)。
- 熱特性: 熱膨張率17.3 μm/m・K、熱伝導率16.2 W/m・K。
- 製造性能: 溶接特性:熱伝導率が炭素鋼の3分の1であるため、溶融池に熱が集中します。熱膨張率が高いため、パルスTIG溶接プロセスを使用しないと、深刻な歪みや炭化物析出が発生します。
鍛造アルミニウム合金(5052-H32 / 6061-T6)
- ゲージ範囲: 20ゲージから10ゲージ(0.9mmから3.2mm)。
- T熱特性: 熱膨張率23.8 µm/m.K、熱伝導率138.0 W/m.K。
- 製造性能: 表面の自然酸化アルミニウム(Al2O3)は2072℃で溶融し、内部の合金は660℃で溶融します。薄いアルミニウムを溶接するには、焼き付きを防ぐために、溶接開始時に高周波交流を短時間印加し、その後電流を急速に低下させる必要があります。
MIG溶接による板金加工は、どのような場合に生産効率を最大化できるのか?
MIG溶接板金 18~11 Ga(1.2~3.0 mm)のゲージにおいて優れた溶着速度と生産性(300~600 mm/分)を実現し、TIG溶接と比較して所要時間を60%削減します。 板金加工におけるアーク溶接とMIG溶接の比較短アーク溶接とパルスGMAW溶接を用いることで、溶着貫通の危険性を伴わずに、溶滴の移送を正確に制御することが可能になる。
アーク移行モード:短絡式 vs. パルス式スプレー
標準的なスプレー転写は板金には熱すぎる。製造現場では、制御された転写モードを2つ使用している。
- 短絡移行溶接(GMAW-S): ワイヤと溶融池が接触すると、電圧が低下し、電流が急増し、毎秒50~200滴の溶融金属が放出されます。0.023インチ(0.6mm)または0.030インチ(0.8mm)のER70S-6ワイヤを使用すると、18ゲージ(1.2mm)鋼板の隙間を最小限のスパッタで接合できます。
- パルススプレー移行溶接(GMAW-P): パルスインバータは、低バックグラウンド電流と高ピーク電流を切り替えて、材料に接触することなく1つの液滴を生成します。短絡と比較して平均で35%の熱入力が削減され、16ゲージ(1.5 mm)のアルミニウムとステンレス鋼の高速接合が可能になります。さまざまなギャップでのMIG溶接の機械的制限については、比較分析を参照してください。 レーザー溶接とMIG溶接の強度比較。
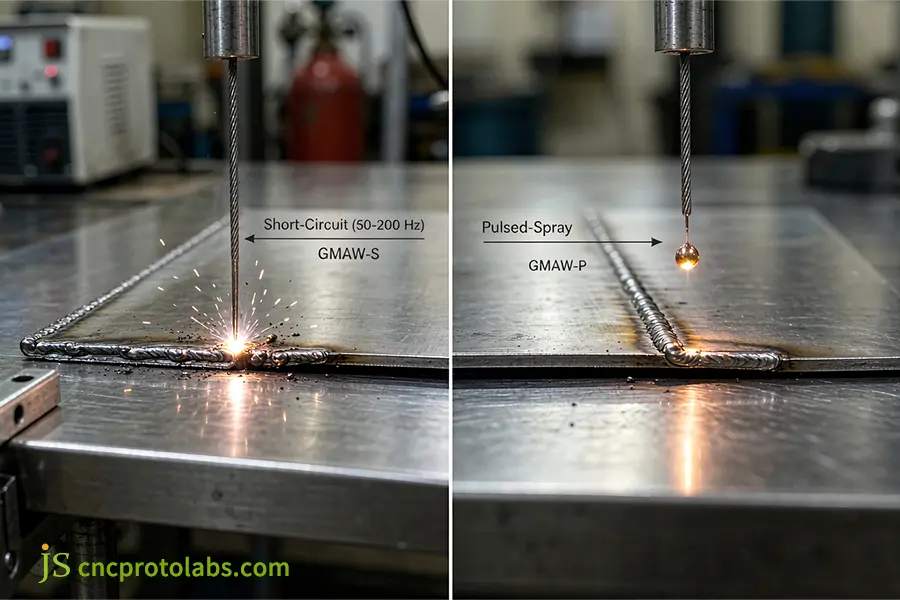
精密MIG溶接による板金加工において使用されるアーク移行モード。
溶接総コストの内訳:TIG溶接 vs. MIG溶接
パルスMIGツールは初期費用は高くなりますが、生産コストの最大の要因は人件費の削減です。 TIG溶接とMIG溶接のコスト(板金加工)/時間当たりアーク時間、ガス使用量、最終研削が総費用に影響します。詳細については、こちらをご覧ください。 溶接加工コストの内訳 運営コストを比較するため。
| コストとスピードの指標 | TIG溶接(手動、16ゲージ鋼板) | MIG溶接機(半自動、16ゲージ鋼板用) | 製造現場への影響 |
| 移動速度 | 100~150 mm/分 | 350~500 mm/分 | MIG溶接は直線溶接では2.5倍から3.5倍速く溶接できる |
| シールドガス | 100%アルゴン(8~12 L/分) | 75/25 アルゴン/二酸化炭素(12~15 L/分) | MIGガス混合により、ボンベコストが約25%削減される。 |
| 研磨作業 | 0.05時間/分(飛散なし) | 0.25時間/分(チッピング/サンディング) | TIG溶接は表面の清掃とブレンド工程を不要にします |
| 人件費(10分パスあたり) | 高価格帯(60ドル~90ドル) | 低~中価格帯(25ドル~45ドル) | MIGは構造部品の単価を全体的に引き下げる |
薄肉精密部品の溶接において、TIG溶接が優れた選択肢となる理由とは?
TIG溶接は、1.5 mm (16 Ga) 未満の板金のベンチマークです。これは、非消耗性のタングステン電極がアーク熱と溶加材の供給を分離するためです。 精密溶接高周波パルスTIG溶接は熱影響部を1.5mm未満に制限し、 薄い金属にはTIGまたはMIG溶接が適している 要求事項として、飛散ゼロ、歪み最小化、航空宇宙グレードの外観仕上げが求められる場合。
分離型熱制御機構
MIG溶接とスティック溶接では、電流値が高いほど溶着ワイヤの量が多くなります。TIG溶接では、熱入力と材料添加が分離されます。
- 独立アーク加熱: アークは、アルゴン雰囲気下で非消耗性タングステン電極(AWS EWTh-2またはEWLa-1.5)とワークピースとの間に発生し、溶加材を添加することなく溶融池を形成する。
- 手動配線追加: 溶接工は、母材の溶融を確認した後でのみ、溶融池の端に冷間溶接ワイヤを挿入する。
高周波インバータパルス(100~500Hz)
薄板を焼損なく溶接するために、インバータ電源は2つの電流レベルを交互に切り替えて出力します。
- ピーク電流位相: 短時間の高電流パルスが継ぎ目に浸透し、表面の酸化物を除去し、周囲の金属を過熱することなく接合部を溶着する。
- 背景電流効果: 電流は瞬時に低い一定レベルまで減少し、溶融池をマイクロ秒単位で冷却するが、アーク放電は維持される。
- 熱的および冶金学的結果: アークコーンは圧縮され、熱影響部は1.5 mmに収まります。1.0 mmより薄い基板では、反り、結晶粒成長、または焼損は発生しません。熱比較データについては、当社のレビューを参照してください。 レーザー溶接とTIG溶接の比較(熱影響部)。
接合部の適合要件および美観基準
TIGビードは以下に準拠できます AWS D17.1 / D17.1M(航空宇宙用途向け溶融溶接の仕様)そのためには、非常にぴったりとしたフィット感が必要です。
- 根の隙間制限: 端部の幅は、シート厚(t)の10%以下にする必要があります。18ゲージのシートの場合、端部の幅は0.15mm以下でなければなりません。端部の幅が広いほど、破断や溶融の原因となる可能性が高くなります。
- エッジの準備: 接合部の端部は脱脂され、ミルスケールや酸化物が付着していない状態にしなければならない。
- アルミ洗浄: 溶接前に、表面の酸化物を除去するために、機械的なステンレス鋼ワイヤーブラッシングを行う必要があります。
板金溶接において、アーク溶接で深刻な溶断が発生することが多いのはなぜですか?
板金の被覆溶接 18ゲージ(1.2mm)より薄い板材は、技術的に実用的ではありません。なぜなら、最小アーク電流(通常40A以上)では、薄い断面に制御不能なエネルギーが集中してしまうからです。例えば、「20ゲージの板金をスティック溶接できますか?」といった質問に対しては、このプロセスはすぐに熱による溶け落ち、大量のスパッタ、そして寸法や構造上の限界を超えるスラグの混入を引き起こします。
電極の物理的制約と最小電流閾値
SMAWは、アークの安定性を維持するために低い電流を必要とするフラックス被覆消耗棒を使用して動作します。
- AWS E6013 (1/16インチ / 1.6 mm): 40~55Aの電流に対応します。少なくとも16ゲージ(1.5mm)厚の鋼板と銅製の冷却バーが必要です。
- AWS E7018 (3/32インチ / 2.4 mm): 70~100Aが必要です。12ゲージ(2.7mm)未満の電線には危険です。
- AWS E6010 (3/32インチ / 2.4 mm): 60~85Aの電流が必要。非常に強いアーク放電により、薄い板に微細な穴が開く。
アーク図45Aの電流が20ゲージ(0.9mm)の板に流れると、金属がエネルギーを放散できるよりも速くエネルギーが伝達され、接合部に穴が開きます。
スラグの捕捉と二次的な後処理効果
16ゲージ鋼板にDCEN極性を使用しているにもかかわらず、スティックは構造に損傷を与える。
- スラグ介在物: 低温では溶融スラグを浮かせることができず、その結果、接合部内に脆いスラグの塊が閉じ込められてしまう。
- 欠けによる損傷: チッピングハンマーやニードルスケーラーを使ってチッピングを行うと、薄い金属板にへこみが生じる。
- 親金属の薄化: 不規則な溶接部を研削すると、板金が設計上の許容限界を下回る薄肉化を引き起こす。
溶接棒は屋外構造物の補修にのみ実用的です。溶接が実用的でない重量物の評価を行う際には、 溶接と鋳造のどちらを選ぶか 構造的な代替案について。
板金加工において、エンジニアはMIG溶接とTIG溶接をどのようにバランスさせるべきか?
バル 板金加工におけるMIG溶接とTIG溶接の比較 板厚、構造的完全性、および二次仕上げのオーバーヘッドを評価する必要があります。MIG溶接、TIG溶接、および被覆アーク溶接の技術的な違いを考慮すると、1.5 mm以下の板厚ではTIG溶接が精度と熱制御に優れており、1.5 mmを超える板厚ではパルスMIG溶接の方が効率的です。
MIG溶接 vs TIG溶接 vs スティック溶接 工場現場選定マトリックス
エンジニアリングの要点: TIG溶接は、薄い可視パネルに対して最も高い寸法精度と最も低い不良率を実現します。パルスMIG溶接と短絡MIG溶接は、1.2mmを超える構造用ハードウェアに対して最も低い全体的な製造コストを提供します。スティック溶接は、精密な板金加工には構造的に適していません。
| 評価ベクトル | TIG溶接(GTAW溶接) | パルスMIG溶接(GMAW-P) | 短絡MIG溶接(GMAW-S) | 被覆アーク溶接機(SMAW) |
| 公差(幾何公差) | 優れた(±0.25 mm)、低波歪み | 高(±0.50 mm)、低座屈 | 中程度(±0.80 mm)、ステッチのほつれが必要 | 使用不可(±2.0 mm以上)、著しい反り |
| 預金とスピード | 低速(0.2~0.5 kg/時)、低速ライン走行 | 高負荷(2.0~4.0 kg/時)、協働ロボットに適合 | 非常に高い (1.5~3.5 kg/時)、高速手動 | 低~中程度の、断続的な運転 |
| 化粧品とクレンジング | きれいな波紋、飛散なし、研磨なし | 清潔、軽い飛沫、素早い研磨 | 適度な飛沫があり、彫刻が必要 | 大量のスラグ、粗い鉱脈、重度の研削 |
| 店舗の不具合箇所 | 高いスキルが要求され、ギャップが0.2mmを超える場合は拒否されます。 | 機械コストが高い、トーチ角度が必要 | 重量のあるタブでは、融合不良のリスクがあります。 | 瞬時の爆発、スラグポケット |
作業場における溶接経路決定のための4段階ワークフロー
製造現場における部品工程は、4段階のスクリーニングプロセスを用いることで効果的にスケジュール管理できる。
- ステップ1: 材料の厚さを評価し、材料が 1.2 mm (18 Ga) 未満であれば TIG 溶接を行い、それより大きい場合はステップ 2 に進みます。
- ステップ2: 溶接部の目視検査要件を確認してください。溶接部にコーティングが施されている場合は、研削痕を防ぐためにTIG溶接を行い、そうでない場合はステップ3に進んでください。
- ステップ3: 生産数量と溶接長さを評価してください。数量が500個以上で溶接長さが長い場合は、パルスMIG溶接(自動化または協働ロボットによる支援あり)を使用し、それ以外の場合は、手動短絡MIG溶接または手動TIG溶接を使用してください。
- ステップ4: 合金の種類を特定してください。厚さ2.0mm(14Ga)以下のアルミニウムの場合は、ACパルスTIG溶接(酸化物の破壊と溶融池の崩壊防止のため)を使用し、厚さ1.5mm以上の鋼およびステンレス鋼の場合は、MIG溶接を使用してください。
構造上の違いについては、 MIG溶接とTIG溶接の比較ガイド委託製造を行う場合、資格のある 板金溶接サービス 部品が図面の公差および検査仕様を満たしていることを確認してください。
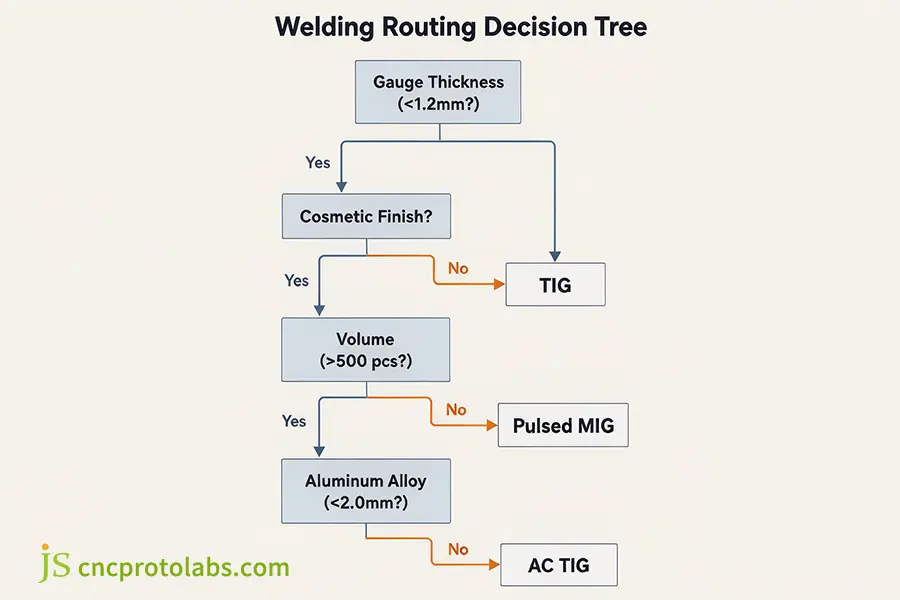
板金溶接工程の経路最適化のための現場意思決定ツリー。
よくある質問
薄い金属を溶接する場合、TIG溶接とMIG溶接のどちらが適していますか?
TIG溶接は、1.5mm(16ゲージ)以下の薄い金属を扱う場合に明らかに優れています。非消耗性のタングステン電極を使用することで、フットペダルによる電流制御が容易になり、溶接部の貫通を防ぐことができるからです。短絡MIG溶接は16~18ゲージの金属に使用できますが、非常に薄い金属では溶接部の貫通やスパッタが発生するリスクが高くなります。一方、TIG溶接は0.5mmまでの厚さの金属でも接合部の品質を維持できます。
アルミニウム板金を溶接するのに最適な方法は何ですか?
高周波アーク安定化を用いた交流TIG溶接は、厚さ2mm未満の薄いアルミニウム板を、コアを過熱させることなく耐火性の酸化アルミニウム層(Al2O3)を効果的に除去する最良の方法です。厚さ2.5mmを超えるパネルの場合、プッシュプル式トーチを用いたパルスMIG溶接は、熱管理が優れているため、さらに効率的な結果が得られます。
20ゲージの薄板金属をアーク溶接で溶接できますか?
20ゲージ(0.9mm)の薄板金属を被覆アーク溶接することは、生産現場では絶対に推奨されません。標準的なフラックス被覆電極は、薄板を瞬時に焼き切ってしまうほどの電流で動作するため、深刻な焼き切れや大量のスラグが発生します。そのため、代わりに高精度パルスMIG溶接またはTIG溶接を必ず指定してください。
被覆アーク溶接は、板金組立に使用できるのでしょうか?
スティックは、厚さ10ゲージ(3.2mm)を超える構造用板金、またはシールドガスが風で失われる可能性のある、重要度の低い屋外現場修理作業にのみ使用されます。精密な板金筐体やシャーシの作業では、GD&T形状を維持するためにスティックの使用は禁止されています。
板金加工におけるTIG溶接とMIG溶接の時間当たりのコストを比較するとどうなりますか?
TIG溶接は送り速度が低い(約100mm/分)ため、直接的な人件費が高くなり、初期溶接の単価は1メートルあたり40~50%高くなります。しかし、スパッタが発生しないこと、波紋がきれいであること、外観が優れていること、二次研磨が不要なことなどから、外観重視の部品の正味コストはMIG溶接よりも低くなります。
結論
板金溶接において適切な溶接方法を選択するには、板厚、外観上の要件、および生産量のバランスを考慮する必要があります。1.5 mm以下の薄肉筐体や精密部品には、厳しい公差を維持し、焼損を防ぐためにTIG溶接が適しています。一方、1.5 mmから3.0 mmまでの厚さの構造部材は、パルスMIG溶接技術を用いることで、より低コストで製造できます。歪みや不良品の発生を避けるため、精密な薄肉加工には被覆アーク溶接は避けてください。
設計の初期段階で溶接プロセス、材料の厚さ、または部品の応力による歪みリスクを評価することで、後の段階での高額な設計変更を回避できます。 3D CADモデルを送信してください 許容要件は、専門家に直接お伝えください。 JSプレシジョン エンジニアリング設計(DFM)、接合部の適合性評価、およびプロセスレビューのため。
リソース

