 Português (Brasil)




O fator K na dobra de chapas metálicas é uma razão matemática (K = t/T) que define o deslocamento interno do eixo neutro em relação à espessura total do material durante a deformação plástica. Como as fibras externas da chapa se expandem sob tensão enquanto as fibras internas se comprimem, o eixo neutro (o plano de tensão zero dentro da chapa onde as fibras não se esticam nem se comprimem, de modo que o comprimento do material permanece inalterado) representa o plano de tensão zero onde o comprimento do material permanece inalterado. O cálculo preciso do fator K evita erros dimensionais no padrão plano antes da configuração das ferramentas da prensa dobradeira.
Tabela Resumo das Respostas Principais
O fator K rege os cálculos de chapas metálicas planas, variando de 0,30 a 0,50 com base na deformação localizada e na mecânica das ferramentas.
|
Parâmetro |
Valor da Engenharia |
Significado do processo |
|---|---|---|
|
Definição |
K=t/T (razão de profundidade do eixo neutro) |
Localiza a interface de deformação zero durante a flexão plástica. |
|
Alcance |
0,30 a 0,50 (valor padrão de curvatura do ar: 0,44) |
Dobras acentuadas caem abaixo de 0,33; cunhagem ultrapassa 0,45. |
|
Fórmula CAD |
BA=(π/180) x A x (R+K x T) |
Converte a geometria 3D da flange em comprimentos de corte planos. |
|
Variáveis |
Relação de rendimento, largura da matriz, direção da fibra |
Controla o deslocamento do eixo neutro e o retorno elástico. |
De acordo com a norma ISO 6892-1:2019 , o ensaio de tração de materiais metálicos estabelece os valores de referência da resistência ao escoamento para a calibração do fator K.
Qual princípio mecânico impulsiona o deslocamento do eixo neutro na dobra de chapas metálicas?
Na dobra de chapas metálicas, o deslocamento do eixo neutro é a migração interna do plano de deformação zero causada pela deformação plástica assimétrica. As fibras externas se esticam sob tensão enquanto as fibras internas se comprimem, o que desloca o eixo neutro em direção ao raio de curvatura interno. Os fabricantes calculam esse comportamento por meio da fórmula K=t/T, onde o aço macio padrão normalmente apresenta um fator K entre 0,30 e 0,50 sob dobra no ar.
Mecanismo mecânico e cálculo da migração da camada neutra
- Flexão perfeitamente elástica: a camada neutra situa-se exatamente no meio da espessura da folha, K=0,50.
- Flexão de ar realista: O lado interno sofre uma deformação compressiva maior do que a tensão permitida no lado externo, de modo que o eixo neutro se desloca em direção à superfície interna e o valor de K fica entre 0,30 e 0,50.
- Procedimento de calibração:
Calcule K inversamente a partir de um cupom medido: K = (BA / (90 × (π/180)) − R) / T e, em seguida, insira o resultado no controle de dobra CNC. Em cupons SPCC com espessura T = 1,0–6,0 mm, os registros de teste de dobra 2025 da JS Precision mostram um afinamento da seção transversal de 5–12% na zona de dobra, e esse procedimento manteve a tolerância de dobra cumulativa dentro de ±0,15 mm.
Simplificando: K = t/T indica onde o eixo neutro se encontra, e acertar isso é o que mantém uma peça de precisão dentro da tolerância. Para calcular o fator K, meça primeiro a tolerância de dobra em um cupom de teste e, em seguida, resolva a fórmula da tolerância de dobra inversamente: K = (BA / ((π/180) × A) − R) / T.
Para o fluxo de trabalho de cálculo completo, consulte a Fórmula de Tolerância à Dobra: Guia do Fator K e do Retorno Elástico .
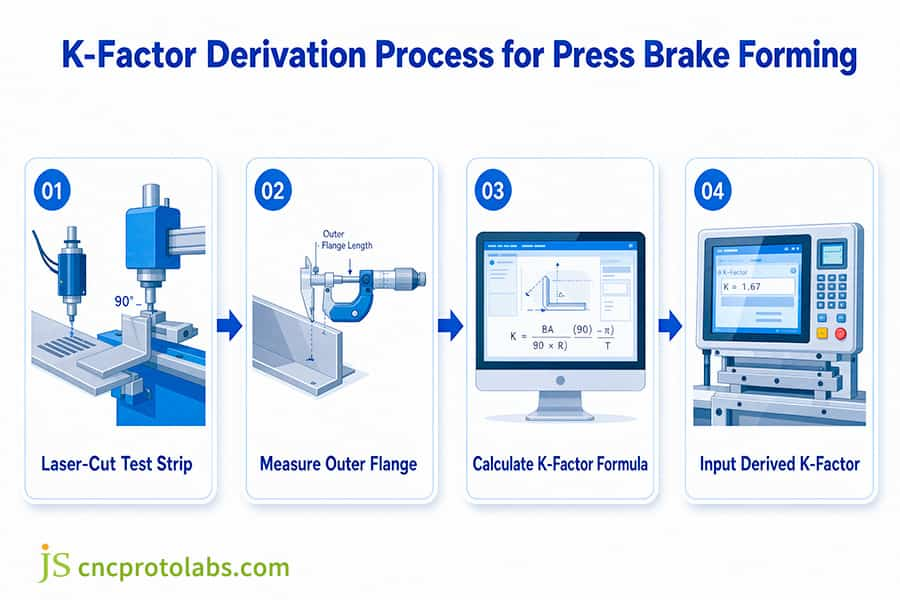
Figura 1: Fluxograma para inserir o valor K real, calculado a partir da medição real da amostra de teste, no sistema de controle de dobra CNC.
Qual a diferença entre o fator K e a tolerância de curvatura?
A diferença fundamental reside no fato de que o fator K é uma relação adimensional do material (t/T), enquanto a tolerância de dobra é o comprimento físico do arco do eixo neutro em milímetros. As ferramentas CAD utilizam o fator K da chapa metálica para calcular a tolerância de dobra por meio da fórmula BA = (π/180) x A x (R + K x T) . Além disso, a diferença entre o fator K na dobra no ar e na dobra com contato com o fundo é significativa, frequentemente causando uma variação mensurável de 0,04 a 0,08 no fator K em chapas de aço idênticas de 1,5 mm.
Relação entre limites conceituais e transformação
- Fator K: valor constante adimensional que compara a profundidade da camada neutra com a espessura da placa.
- Tolerância de curvatura (BA): o comprimento do arco desenvolvido da camada neutra, em milímetros: BA = (π/180) × A × (R + K × T).
- Dedução de curvatura (BD): a quantidade removida da soma das dimensões externas para obter o comprimento plano. Com OSSB (recuo externo) = R + T: BD = 2 × OSSB − BA.
Intervenção do processo de moldagem na camada neutra
- Dobramento a ar: a abertura da matriz inferior é V=8×T e o material é puxado para dentro da abertura; em geral, o valor teórico de K para aço carbono com 1,5 mm de espessura é de 0,38 a 0,42.
- Encaixe no fundo: a alta pressão de contato força o material a se conformar à matriz e indenta o núcleo da seção, empurrando a camada neutra para fora. Isso aumenta o fator K efetivo em 0,04–0,08 em comparação com a flexão no ar.
Para esses processos de conformação, as condições de contorno mecânicas são os principais fatores que influenciam a variação do fator K e, consequentemente, a compensação necessária no cálculo do comprimento desenvolvido. Este é um dos principais fatores considerados no cálculo por softwares CAD durante o corte e um dos principais parâmetros utilizados para a avaliação da adaptabilidade do processo por serviços de fabricação de chapas metálicas .
Tabela comparativa de conceitos e processos de moldagem
As condições de contorno mecânicas de diferentes processos de moldagem determinam diretamente a magnitude do deslocamento do fator K e a quantidade de compensação do tamanho desdobrado, que são as variáveis principais para os cálculos de corte CAD.
|
Tipo de curva |
Fator K (Aço de 1,5 mm) |
Tolerância de curvatura (BA) |
Dedução de curvatura (DC) |
Efeito no padrão plano CAD |
|---|---|---|---|---|
|
Dobra de ar |
0,42 |
2,74 mm |
3,26 mm |
Expansão da linha de base |
|
Fundo do poço |
0,46 |
2,98 mm |
3,02 mm |
Requer compensação |
Suposições: A = 90°, T = 1,5 mm, R = 1,5 mm (R/T = 1,0). BA = (π/180) × A × (R + K × T); BD = 2 × (R + T) − BA.
A resistência ao escoamento — a força que impulsiona o eixo neutro para dentro — é medida por meio de ensaios de tração, conforme a norma ASTM E8/E8M-21 (Métodos de Ensaio Padrão para Ensaios de Tração de Materiais Metálicos, 2021).
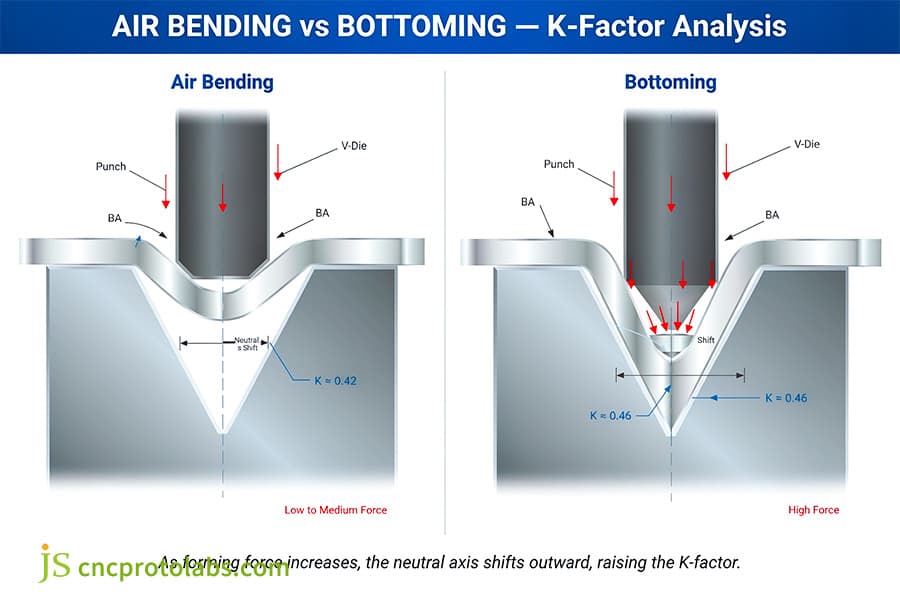
Figura 2: Diagrama dos pontos de força e das mudanças na posição da camada neutra na flexão do ar versus flexão do fundo.
Quais fatores físicos determinam o fator K da chapa metálica na fabricação em geral?
Em geral, na dobra de chapas metálicas, o fator K é determinado principalmente pela relação entre o limite de escoamento e a resistência à tração do material e pela espessura da chapa. A pergunta típica é qual o fator K padrão para alumínio e aço; o aço estrutural de baixo carbono geralmente tem K = 0,44, enquanto para as ligas de alumínio 5052 ou 6061, geralmente varia de 0,40 a 0,42 . Em materiais de maior resistência, como o aço inoxidável 304, a resistência à compressão na face interna é significativa, o que reduz o fator K para 0,36–0,38. O alumínio 5052, mais macio e dúctil, atinge 0,40–0,43. A direção da fibra também importa: uma dobra feita paralelamente à direção de laminação desloca o fator K em ±0,03 , portanto, esse deslocamento precisa ser compensado explicitamente.
Efeito da relação entre o raio de curvatura interno (R/T)
- Flexão com cantos vivos (R/T ≤ 1,0): A deformação fica altamente concentrada no lado interno, e a camada neutra desloca-se abruptamente para 0,30–0,33.
- Flexão de grande raio (R/T≥4,0): A distribuição da deformação é uniforme e o valor de K está próximo de 0,50.
resistência ao escoamento do material e orientação dos grãos
- Aço de baixo carbono (AISI 1018): resistência à tração 440 MPa / limite de escoamento 370 MPa, considere 0,42-0,44.
- Aço inoxidável 304: resistência à tração 515 MPa / limite de escoamento 205 MPa, considere 0,36-0,38.
- Liga de alumínio 5052-H32: utilize 0,40-0,43; 6061-T6: utilize 0,38-0,42.
- Cobre C11000: Use 0,44-0,46.
- Orientação da fibra: Quando uma chapa metálica é dobrada ao longo da direção de laminação, ela apresenta menor trabalhabilidade e o fator de dobra (valor K) deve ser reduzido em 0,02 a 0,03. As tolerâncias de dobra são de ±0,03.
O controle da tolerância de dobramento para diversos materiais depende de matrizes fabricadas com precisão; consultar sobre as tolerâncias das ferramentas de estampagem de metal geralmente significa obter uma melhor precisão dimensional após a fabricação, por meio do processo de otimização.
Tabela de Critérios de Seleção do Fator K para Materiais de Engenharia Geral
Quanto maior a relação de limite de elasticidade à tração do material, maior a resistência à compressão na parte interna, o que força a camada neutra a migrar de forma mais significativa para a superfície interna , reduzindo assim o valor K de referência.
Os valores nesta tabela pressupõem dobra no ar com uma abertura de matriz V = 8 × T e R/T entre 1,0 e 1,5. A largura da sua matriz, o raio do punção e o lote do material irão alterá-los — considere-os como uma configuração inicial, não como uma especificação final.
|
Material |
Resistência à tração (MPa) |
Limite de Escoamento (MPa) |
Recomendado R/T |
Fator K basal (flexão do ar) |
|---|---|---|---|---|
|
Aço carbono AISI 1018 |
440 |
370 |
1,5 |
0,42‑0,44 |
|
Aço inoxidável 304 |
515 |
205 |
1.0 |
0,36‑0,38 |
|
Alumínio 5052-H32 |
228 |
172 |
1.2 |
0,40‑0,43 |
|
Alumínio 6061-T6 |
310 |
276 |
1,5 |
0,38‑0,40 |
|
Cobre C11000 |
220 |
70 |
0,8 |
0,44‑0,46 |
De acordo com a norma ISO 7438:2020 , as especificações para ensaios de flexão de materiais metálicos fornecem limites de deformação de referência para a determinação do fator K.
Consulte o guia DFM de dobra de chapas metálicas CNC para obter as regras de projeto de flanges que dependem do fator K.
Perguntas frequentes
P1: Por que o fator K varia com a espessura da chapa metálica?
A diferença na espessura da chapa metálica provoca uma alteração no fator K, pois a deformação ao longo do perfil da dobra fica desequilibrada. À medida que a espessura aumenta de 1,0 mm para 6,0 mm, a tensão nas fibras externas cresce mais rapidamente do que a compressão nas fibras internas, fazendo com que o eixo neutro se desloque mais em direção ao raio interno para equilibrar o momento interno. Por exemplo, uma chapa de aço macio de 1,0 mm dobrada com um raio interno de 1,0 mm resulta em um fator K ≈ 0,44, enquanto uma chapa de 6,0 mm da mesma liga resulta em um fator K ≈ 0,38.
Q2: Qual é o fator K padrão para alumínio e aço em software CAD?
O SolidWorks e o Inventor utilizam por padrão o valor K = 0,44 para aço macio conformado em uma dobra a ar padrão com matriz em V. Para ligas de alumínio comerciais, como 5052 e 6061, os valores medidos em oficina normalmente ficam na faixa de 0,40 a 0,42. A fonte usual de erro: esses valores padrão são aplicados sem verificar a abertura real da matriz (V = 8 × T), o que pode produzir erros de padrão plano de até ±0,50 mm em seções mais espessas.
Q3: O valor do fator K de uma chapa metálica pode exceder 0,50 na produção física?
Em processos de dobra a ar padrão, o fator K não pode exceder 0,50 — nem matematicamente nem fisicamente . Um valor de 0,50 significa que o eixo neutro está precisamente na linha central da chapa, representando uma deformação puramente elástica, sem qualquer afinamento da seção transversal induzido pela compressão. Na dobra em prensa dobradeira, o material interno sempre se comprime mais facilmente do que o material externo se estica sob tensão. Se o seu cálculo retornar um valor de K > 0,50, suspeite de um erro de medição nos comprimentos das flanges de teste, um raio de punção incorreto ou um ângulo de dobra inserido em radianos em vez de graus.
Q4: De que forma o raio de curvatura interno influencia diretamente o fator K final?
O raio de curvatura interno determina a severidade da deformação na zona de curvatura. Quando o raio de curvatura interno é muito maior que a espessura do material (R/T ≥ 4,0), a distribuição de tensão se torna uniforme em toda a seção transversal, resultando em um aumento do fator K para cerca de 0,50. Por outro lado, em uma curvatura acentuada (R/T ≤ 1,0), a deformação compressiva localizada puxa o eixo neutro para dentro, reduzindo o fator K efetivo para 0,30–0,33.
Q5: O que distingue fundamentalmente o uso operacional do fator K e do fator Y?
Os fatores K e Y descrevem o mesmo deslocamento do eixo neutro usando fórmulas diferentes. A maioria dos sistemas CAD usa o fator K (K = t/T); o PTC Creo usa o fator Y, onde Y = K × (π/2). Portanto, K = 0,44 corresponde a Y = 0,691. Ambos localizam o mesmo eixo neutro, mas os dois valores não são intercambiáveis — inserir um fator Y onde se espera um fator K produzirá um padrão plano incorreto.
Q6: Como os fabricantes de precisão verificam empiricamente um fator K desconhecido no chão de fábrica?
Os fabricantes de precisão calibram os fatores K desconhecidos cortando a laser uma tira de teste com o comprimento inicial exato (100,0 mm), dobrando a tira a 90° e inspecionando as flanges externas com micrômetros. Subtraindo as dimensões de recuo externo, obtém-se a tolerância de dobra (BA) medida. Inserindo a BA medida, a espessura da chapa T e o raio do punção R na fórmula K=(BA/(90×(π/180))‑R)/T, os técnicos obtêm a verdadeira linha de base calibrada em fábrica.
Resumo
Em termos simples: o fator K não é uma constante fixa. É uma variável mecânica que responde ao comportamento de deformação do material, à seleção das ferramentas e à severidade da dobra — razão pela qual um valor copiado de uma tabela precisa ser confirmado com um teste de dobra. O deslocamento do eixo neutro não é uma constante estática, mas sim uma variável mecânica que responde ao comportamento de deformação do material, à seleção das ferramentas e à severidade da dobra localizada . A calibração desse fator em desenhos iniciais de padrões planos garante a integridade dimensional, evita desperdício durante a montagem secundária e elimina o tempo de inatividade da prensa dobradeira devido a tentativas e erros.
Para engenheiros de projeto que buscam dominar limites de conformação avançados, tabelas de seleção de ferramentas e cálculos de flanges com tolerâncias rigorosas, explore nosso abrangente recurso técnico: saiba mais sobre dobra de chapas metálicas de precisão na JS Precision .
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A JS Precision Services não oferece quaisquer garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações aqui contidas. É de responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar um orçamento formal de peças . Entre em contato conosco para obter mais informações.
Recurso

