 中文 (简体)




在板材弯曲中,K 系数是一个数学比值(K=t/T) ,它定义了塑性变形过程中中性轴相对于材料总厚度的内移量。由于外层板材纤维在拉伸时膨胀,而内层纤维在压缩时收缩,因此中性轴(板材内部的零应力平面,在该平面上纤维既不拉伸也不压缩,材料长度保持不变)代表了材料长度保持不变的零应力平面。精确计算 K 系数可以防止在折弯机模具设置之前出现展开图尺寸误差。
核心答案汇总表
K 系数控制着金属薄板坯料的计算,其值根据局部应变和模具力学而定,范围从 0.30 到 0.50。
|
范围 |
工程价值 |
过程意义 |
|---|---|---|
|
定义 |
K=t/T(中性轴深度比) |
确定塑性弯曲过程中的零应变界面。 |
|
范围 |
0.30 至 0.50 (空气弯曲默认值:0.44) |
急弯低于 0.33;压印超过 0.45。 |
|
CAD公式 |
BA=(π/180) x A x (R+K x T) |
将 3D 法兰几何形状转换为平面切割长度。 |
|
变量 |
屈服比、模具宽度、晶粒方向 |
控制中性轴位移和回弹。 |
根据ISO 6892-1:2019 ,金属材料的拉伸试验可建立 K 因子校准的屈服强度基准。
钣金弯曲中中性轴偏移的驱动机制是什么?
在钣金弯曲中,中性轴偏移是指由非对称塑性变形引起的零应变面向内移动。外层纤维受拉而内层纤维受压,这使得中性轴向内侧弯曲半径方向移动。加工商使用公式 K=t/T 计算这种现象,其中标准低碳钢在空气弯曲条件下的 K 值通常在 0.30 到 0.50 之间。
中性层迁移的力学机制及计算
- 完全弹性弯曲:中性层正好位于板材厚度的中间, K=0.50。
- 真实的空气弯曲:内侧承受的压缩应变比外侧承受的拉伸应变更大,因此中性轴向内表面移动, K 值在 0.30-0.50 之间。
- 校准程序:
根据测量的试样反向计算 K 值: K = (BA / (90 × (π/180)) − R) / T ,然后将结果输入到 CNC 弯曲控制系统中。JS Precision 的 2025 次 SPCC 试样弯曲试验记录显示,在 T = 1.0–6.0 mm 范围内,弯曲区域的横截面减薄率为 5–12%,并且该方法将累积弯曲公差控制在 ±0.15 mm 以内。
简而言之: K = t/T 可以告诉你中性轴的位置,而准确确定中性轴的位置是保证精密零件符合公差的关键。要计算 K 系数,首先测量试样的弯曲补偿量,然后反向求解弯曲补偿量公式: K = (BA / ((π/180) × A) − R) / T。
有关完整的计算流程,请参阅弯曲补偿公式:K 系数和回弹指南。
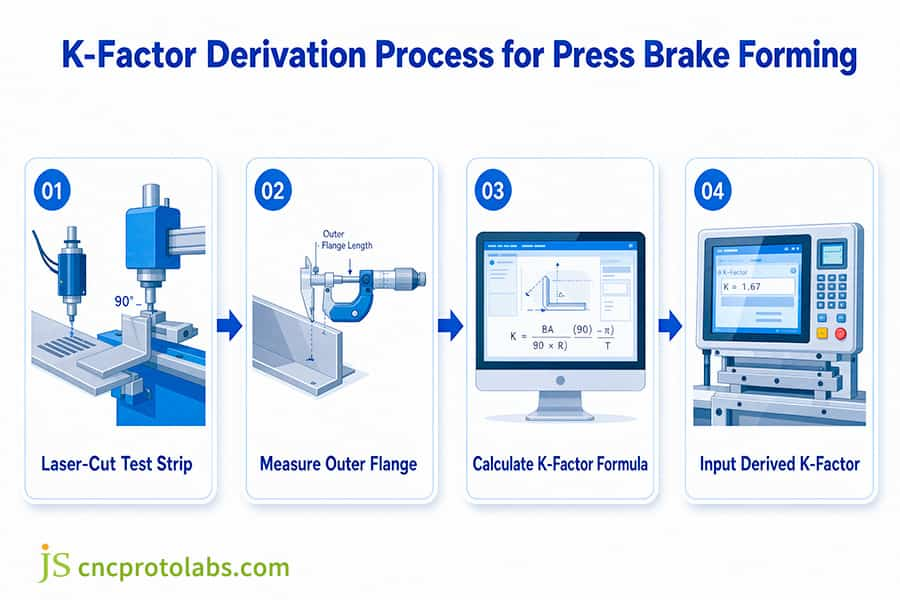
图 1:将根据测试样品的实际测量结果计算出的实际 K 值写入 CNC 弯曲控制系统的流程图。
K系数和弯曲补偿有什么区别?
根本区别在于,K 系数是一个无量纲的材料比 (t/T),而弯曲补偿量是中性轴的物理弧长,单位为毫米。CAD 工具使用钣金 K 系数,通过公式 BA=(π/180) x A x (R+K x T)计算弯曲补偿量。此外,空气弯曲与底部弯曲的 K 系数偏差显著,通常会导致相同的 1.5 毫米厚钢板上出现0.04 至 0.08的可测量 K 系数偏差。
概念边界与转换关系
- K 系数:无量纲常数值,用于比较中性层深度与板厚度。
- 弯曲补偿 (BA):中性层展开弧长,单位为毫米:BA = (π/180) × A × (R + K × T)。
- 弯曲扣除量(BD):从总外部尺寸中减去以获得平整长度的量。当 OSSB(外部退缩)= R + T 时:BD = 2 × OSSB − BA。
中性层上的成型工艺干预
- 空气弯曲:下模开口为V=8×T ,材料被拉入开口;一般来说,1.5mm 厚碳钢的理论 K 值为 0.38-0.42。
- 底部压紧:高接触压力迫使材料贴合模具,并在型芯上形成凹陷,将中性层向外推。与空气弯曲相比,这可使有效K系数提高0.04至0.08 。
对于这些成形工艺,机械边界条件是K因子偏移的主要驱动因素,因此也是展开长度计算中所需补偿的主要驱动因素。它是CAD在落料过程中计算的主要因素之一,也是钣金加工服务用于评估工艺适应性的主要参数之一。
概念和成型工艺对比表
不同成型工艺的机械边界条件直接决定了 K 因子偏移量和展开尺寸的补偿量,而这些正是CAD 冲裁计算的核心变量。
|
弯曲型 |
K 系数(1.5 毫米钢) |
弯曲余量(BA) |
弯曲扣除 (BD) |
对CAD平面图的影响 |
|---|---|---|---|---|
|
空气弯曲 |
0.42 |
2.74毫米 |
3.26毫米 |
基线扩展 |
|
底部 |
0.46 |
2.98 毫米 |
3.02毫米 |
需要补偿 |
假设: A = 90°,T = 1.5 mm,R = 1.5 mm(R/T = 1.0)。BA = (π/180) × A × (R + K × T);BD = 2 × (R + T) − BA。
屈服强度——使中性轴向内移动的输入——是通过按照ASTM E8/E8M-21 (金属材料拉伸试验标准试验方法,2021 年)进行拉伸试验来测量的。
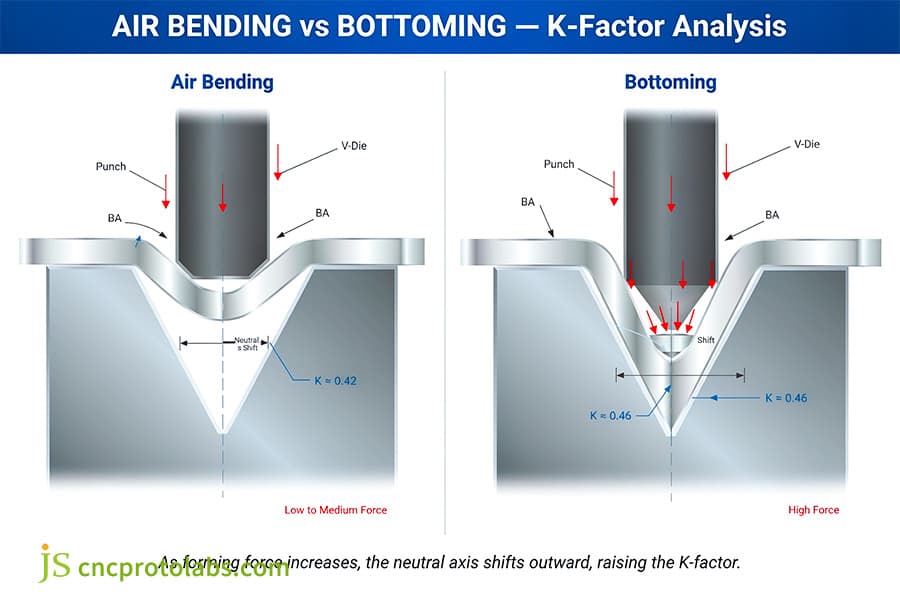
图 2:空气弯曲与底部弯曲中力点和中性层位置变化的示意图。
一般制造中,哪些物理因素决定了钣金K系数?
在一般的钣金弯曲中,K 系数主要取决于材料的屈服强度与抗拉强度之比以及板材厚度。常见的问题是铝和钢的标准 K 系数是多少;结构用低碳钢的 K 系数通常为0.44,而 5052 或 6061 铝合金的 K 系数通常为0.40 至 0.42 。对于强度更高的材料,例如 304 不锈钢,其内表面的抗压强度显著,这使得 K 系数降低至0.36 至 0.38。较软、延展性更好的 5052 铝合金的 K 系数可达0.40 至 0.43。晶粒方向也很重要:平行于轧制方向的弯曲会使 K 系数偏移±0.03 ,因此必须显式地补偿这种偏移。
内弯半径比 (R/T) 的影响
- 尖角弯曲(R/T ≤ 1.0):应变高度集中在内侧,中性层急剧变化至 0.30–0.33。
- 大半径弯曲(R/T≥4.0):变形分布均匀,K 值接近 0.50。
材料屈服强度和晶粒取向
- 低碳钢(AISI 1018):抗拉强度 440 MPa / 屈服强度 370 MPa,取 0.42-0.44。
- 304不锈钢:抗拉强度515 MPa / 屈服强度205 MPa,取0.36-0.38。
- 5052-H32 铝合金:取 0.40-0.43;6061-T6 取 0.38-0.42。
- C11000 铜:取 0.44-0.46。
- 晶粒取向:当金属薄板沿轧制晶粒方向弯曲时,其加工性能较差,弯曲系数(K值)必须降低0.02-0.03。弯曲补偿的公差为±0.03。
各种材料的弯曲公差控制取决于精确制造的模具;咨询金属冲压模具的公差通常意味着通过优化过程获得更好的展开尺寸精度。
通用工程材料K因子选择标准表
材料的拉伸屈服比越高,内部的抗压强度就越大,这迫使中性层更明显地向内表面迁移,从而降低基准 K 值。
此表中的数值假设采用空气弯曲工艺,模具开口 V = 8 × T,R/T 介于 1.0 和 1.5 之间。您的模具宽度、冲头半径和材料批次会影响这些数值——请将它们视为初步设置,而不是最终规格。
|
材料 |
抗拉强度(兆帕) |
屈服强度(兆帕) |
推荐 R/T |
基准K因子(空气弯曲) |
|---|---|---|---|---|
|
AISI 1018 碳钢 |
440 |
370 |
1.5 |
0.42-0.44 |
|
304不锈钢 |
515 |
205 |
1.0 |
0.36-0.38 |
|
5052-H32 铝合金 |
228 |
172 |
1.2 |
0.40-0.43 |
|
6061-T6铝合金 |
310 |
276 |
1.5 |
0.38-0.40 |
|
C11000 铜 |
220 |
70 |
0.8 |
0.44-0.46 |
根据ISO 7438:2020 ,金属材料弯曲试验规范提供了 K 因子确定的参考应变限值。
有关取决于 K 系数的法兰设计规则,请参阅CNC 钣金弯曲 DFM 指南。
常见问题解答
Q1:为什么K系数会随着金属板材厚度的变化而变化?
板材厚度的差异会导致K系数发生变化,因为弯曲截面上的应变不平衡。当厚度从1.0毫米增加到6.0毫米时,外层纤维的拉伸速度快于内层纤维的压缩速度,因此中性轴会进一步向内半径方向移动以平衡内部弯矩。例如,厚度为1.0毫米的低碳钢弯曲成内半径为1.0毫米时,K系数约为0.44;而厚度为6.0毫米的同种合金弯曲成内半径时,K系数约为0.38。
Q2:CAD软件中铝和钢的标准K系数是多少?
SolidWorks 和 Inventor 对于采用标准 V 型模具空气弯曲成型的低碳钢,默认值K = 0.44 。对于 5052 和 6061 等商用铝合金,车间测量值通常在 0.40 至 0.42 之间。常见的误差来源是:这些默认值在应用时未检查实际的模具开口尺寸(V = 8 × T),这可能导致较厚截面的展开图误差高达 ±0.50 mm。
Q3:在实际生产中,金属薄板的 K 系数值能否超过 0.50?
在标准空气弯曲中,K 系数不能超过 0.50——无论从数学角度还是物理角度来看都是如此。0.50 的值表示中性轴正好位于板材中心线,代表纯弹性变形,没有压缩引起的横截面减薄。在实际的折弯机弯曲中,内层材料的压缩速度总是比外层材料的拉伸速度快。如果您的计算结果K > 0.50,则应怀疑测试法兰长度的测量误差、冲头半径错误,或者弯曲角度的单位误用为弧度而不是度。
Q4:内弯半径如何直接影响最终的 K 系数?
内弯半径决定了弯曲区域的变形程度。当内弯半径远大于材料厚度(R/T≥4.0)时,应力分布在整个横截面上趋于均匀,导致K因子增大至0.50左右。相反,当弯曲角度较小(R/T≤1.0)时,局部压缩应变会使中性轴向内收缩,从而降低有效K因子至0.30-0.33。
Q5:K 因子和 Y 因子在操作应用中的根本区别是什么?
K 系数和 Y 系数使用不同的公式来描述相同的中心轴偏移。大多数 CAD 系统使用K 系数(K = t/T); PTC Creo 使用 Y 系数,其中Y = K × (π/2)。因此,K = 0.44 转换为 Y = 0.691。两者都用于定位相同的中心轴,但这两个数值不能互换——如果输入 Y 系数而应该输入 K 系数,则会产生错误的展开图。
Q6:精密加工商如何在车间通过经验验证未知的 K 系数?
精密加工人员通过激光切割一条初始长度精确为 100.0 mm 的测试条,将其弯曲 90° ,然后用千分尺测量外凸缘,以此来校准未知的 K 系数。从测试条上减去外凸缘的尺寸,即可得到实际测量的弯曲余量 (BA)。将测得的 BA、板材厚度 T 和冲头半径 R 代入公式 K=(BA/(90×(π/180))‑R)/T,即可得出车间校准后的真实基准值。
概括
简而言之:K 系数并非固定常数。它是一个受材料屈服特性、模具选择和弯曲程度影响的动态机械变量——因此,从图表中复制的值必须通过试弯进行验证。中性轴偏移量也并非静态常数,而是一个受材料屈服特性、模具选择和局部弯曲程度影响的动态机械变量。在初始展开图上校准此系数可以确保尺寸精度,防止二次装配过程中产生废料,并消除折弯机上的反复试验停机时间。
对于希望掌握高级成形极限、模具选择图表和高精度法兰计算的设计工程师,请探索我们全面的技术资源:在JS Precision了解更多关于精密钣金弯曲的信息。
免责声明
本页面内容仅供参考。JS Precision Services对信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。买方有责任确定具体的技术要求并索取正式的零件报价。请联系我们了解更多信息。
资源

