 Русский




Коэффициент K при гибке листового металла — это математическое отношение (K=t/T) , определяющее смещение нейтральной оси внутрь относительно общей толщины материала во время пластической деформации. Поскольку внешние волокна листа расширяются под действием растяжения, а внутренние — сжимаются, нейтральная ось (плоскость нулевого напряжения внутри листа, где волокна не растягиваются и не сжимаются, поэтому длина материала остается неизменной) представляет собой плоскость нулевого напряжения , где длина материала остается неизменной. Точный расчет коэффициента K предотвращает ошибки в размерах плоской модели до настройки оснастки листогибочного пресса.
Сводная таблица основных ответов
Коэффициент K определяет расчеты для плоских заготовок из листового металла и варьируется от 0,30 до 0,50 в зависимости от локализованных деформаций и механики инструмента.
|
Параметр |
Инженерная ценность |
Значение процесса |
|---|---|---|
|
Определение |
K=t/T (отношение глубины нейтральной оси) |
Определяет точку нулевой деформации при пластическом изгибе. |
|
Диапазон |
0,30–0,50 (по умолчанию для управления воздухом: 0,44) |
Коэффициент крутых изгибов падает ниже 0,33; коэффициент чеканки превышает 0,45. |
|
Формула САПР |
BA = (π/180) x A x (R + K x T) |
Преобразует трехмерную геометрию фланца в плоские срезы. |
|
Переменные |
Коэффициент текучести, ширина матрицы, направление зерна |
Управляет смещением нейтральной оси и пружинящим эффектом. |
Согласно стандарту ISO 6892-1:2019 , испытания на растяжение металлических материалов устанавливают базовые значения предела текучести для калибровки K-фактора.
Какой механический принцип обуславливает смещение нейтральной оси при гибке листового металла?
При гибке листового металла смещение нейтральной оси представляет собой миграцию плоскости нулевой деформации внутрь, вызванную асимметричной пластической деформацией. Внешние волокна растягиваются под действием натяжения, а внутренние — сжимаются, что смещает нейтральную ось в сторону внутреннего радиуса изгиба. Производители рассчитывают это поведение по формуле K=t/T, где для стандартной низкоуглеродистой стали коэффициент K обычно составляет от 0,30 до 0,50 при гибке на воздухе.
Механический механизм и расчет миграции нейтрального слоя
- Абсолютно упругий изгиб: нейтральный слой расположен точно посередине толщины листа, K=0,50.
- Реалистичная гибка в воздухе: внутренняя сторона испытывает большее сжимающее напряжение, чем внешняя сторона допускает при растяжении, поэтому нейтральная ось смещается к внутренней поверхности, а значение K находится в диапазоне 0,30-0,50.
- Процедура калибровки:
Обратный расчет K по измеренному образцу: K = (BA / (90 × (π/180)) − R) / T, затем запишите результат в систему управления гибкой на станке с ЧПУ. В ходе испытаний на изгиб образцов SPCC толщиной T = 1,0–6,0 мм, данные испытаний на изгиб образца 2025 от JS Precision показывают утонение поперечного сечения на 5–12% в зоне изгиба, при этом суммарная погрешность изгиба оставалась в пределах ±0,15 мм.
Проще говоря: K = t/T показывает положение нейтральной оси, и именно правильное определение этого положения обеспечивает соответствие прецизионной детали допускам. Для расчета коэффициента K сначала измерьте припуск на изгиб на тестовом образце, а затем решите формулу припуска на изгиб в обратном порядке: K = (BA / ((π/180) × A) − R) / T.
Полный алгоритм расчета см. в разделе «Формула припуска на изгиб: K-фактор и руководство по упругому восстановлению» .
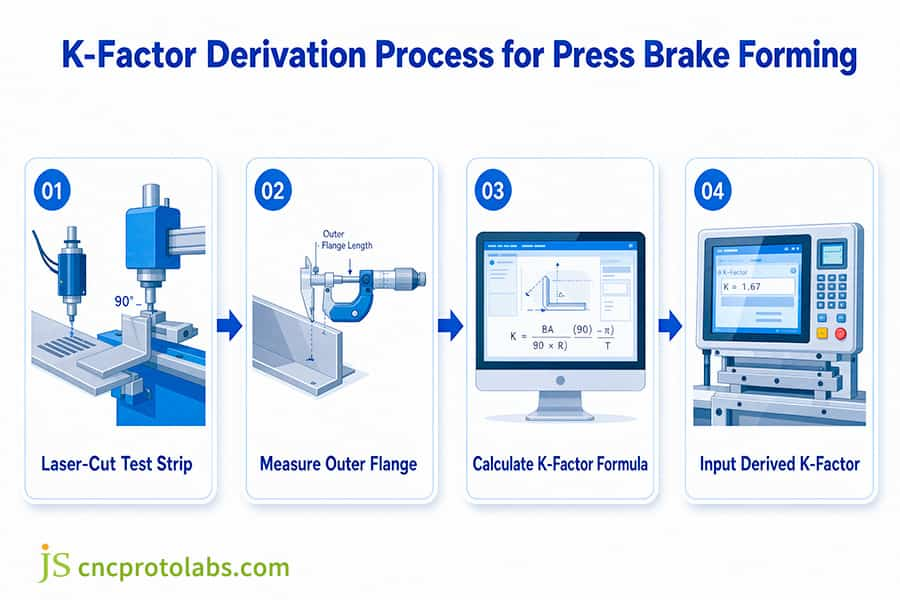
Рисунок 1: Блок-схема процесса записи фактического значения K, рассчитанного на основе фактических измерений образца, в систему управления гибкой с ЧПУ.
В чём разница между K-фактором и припуском на изгиб?
Основное различие заключается в том, что K-фактор — это безразмерное отношение материала (t/T), тогда как припуск на изгиб — это физическая длина дуги нейтральной оси в миллиметрах. Инструменты САПР используют K-фактор листового металла для расчета припуска на изгиб по формуле BA = (π/180) x A x (R + K x T) . Кроме того, отклонение K-фактора при воздушном изгибе от отклонения при гибке до упора является значительным, часто вызывая измеримое отклонение K-фактора от 0,04 до 0,08 на идентичных стальных листах толщиной 1,5 мм.
Концептуальная граница и отношения трансформации
- K-фактор: безразмерная постоянная величина, которая сравнивает глубину нейтрального слоя с толщиной пластины.
- Припуск на изгиб (BA): длина развернутой дуги нейтрального слоя в миллиметрах: BA = (π/180) × A × (R + K × T).
- Вычет по изгибу (BD): величина, вычитаемая из суммарных внешних размеров для получения длины в плоском состоянии. При OSSB (внешний отступ) = R + T: BD = 2 × OSSB − BA.
Воздействие процесса формования на нейтральный слой
- Гибка в воздухе: нижнее отверстие матрицы имеет размер V=8×T , и материал втягивается в это отверстие; в общем случае теоретическое значение K для углеродистой стали толщиной 1,5 мм составляет 0,38-0,42.
- Уплотнение до основания: высокое контактное давление заставляет материал принимать форму матрицы и вдавливает сердцевину секции, выталкивая нейтральный слой наружу. Это повышает эффективный коэффициент K на 0,04–0,08 по сравнению с изгибом в воздухе.
Для этих процессов формования механические граничные условия являются основными факторами, определяющими сдвиг K-фактора и, следовательно, необходимую компенсацию при расчете длины готового изделия. Это один из основных факторов, учитываемых в расчетах САПР во время вырубки, и один из основных параметров, используемых для оценки адаптивности процесса компаниями, занимающимися изготовлением изделий из листового металла .
Сравнительная таблица концепций и процессов формования.
Механические граничные условия различных процессов формования напрямую определяют величину смещения K-фактора и величину компенсации развернутого размера, которые являются ключевыми переменными для расчетов вырубки в САПР.
|
Тип изгиба |
K-фактор (сталь толщиной 1,5 мм) |
Надбавка за наклон (BA) |
Вычет за изгиб (BD) |
Влияние на развертку CAD |
|---|---|---|---|---|
|
Управление воздухом |
0,42 |
2,74 мм |
3,26 мм |
Расширение базового уровня |
|
Занимать позицию снизу |
0,46 |
2,98 мм |
3,02 мм |
Требуется компенсация |
Предположения: A = 90°, T = 1,5 мм, R = 1,5 мм (R/T = 1,0). BA = (π/180) × A × (R + K × T); BD = 2 × (R + T) − BA.
Предел текучести — величина, которая приводит к смещению нейтральной оси внутрь, — измеряется с помощью испытаний на растяжение в соответствии со стандартом ASTM E8/E8M-21 (Стандартные методы испытаний на растяжение металлических материалов, 2021 г.).
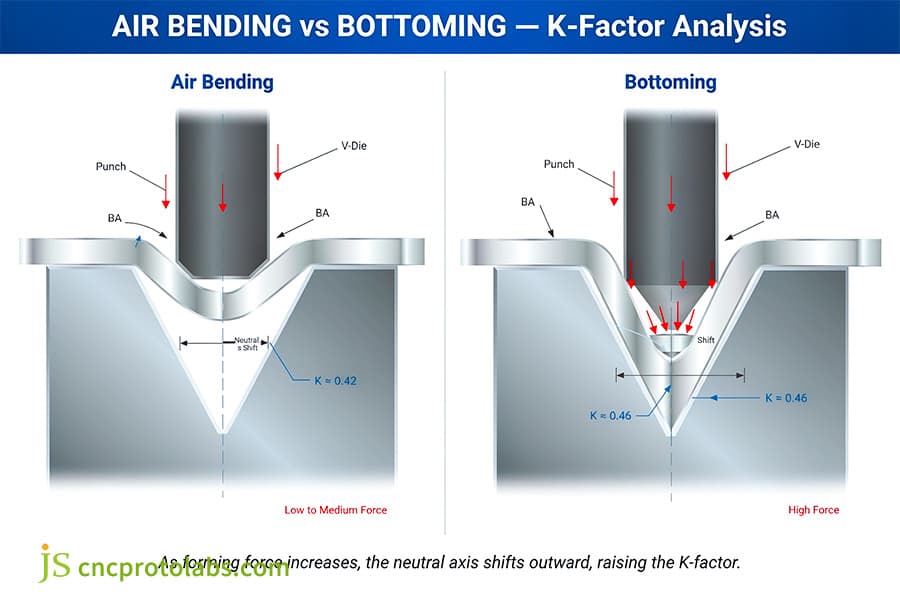
Рисунок 2: Диаграмма изменения положения силовых точек и нейтрального слоя при изгибе в воздухе по сравнению с изгибом снизу.
Какие физические факторы определяют K-фактор листового металла в общем производстве?
В общем случае, при гибке листового металла коэффициент K определяется главным образом отношением предела текучести материала к пределу прочности и толщиной листа. Типичный вопрос заключается в том, каков стандартный коэффициент k для алюминия и стали; для конструкционной низкоуглеродистой стали K обычно составляет 0,44, тогда как для алюминиевых сплавов 5052 или 6061 он обычно составляет от 0,40 до 0,42 . В более прочных материалах, таких как нержавеющая сталь 304, сопротивление сжатию на внутренней поверхности значительно, что снижает коэффициент K до 0,36–0,38. Более мягкий и пластичный алюминий 5052 достигает значения 0,40–0,43. Направление зерна также имеет значение: изгиб, выполненный параллельно направлению прокатки, сдвигает коэффициент K на ±0,03 , поэтому смещение необходимо явно компенсировать.
Влияние отношения радиусов внутреннего изгиба (R/T)
- Изгиб с острым углом (R/T ≤ 1,0): деформация сильно концентрируется на внутренней стороне, и нейтральный слой резко смещается до 0,30–0,33.
- Изгиб с большим радиусом (R/T≥4,0): Распределение деформации равномерное, а значение K близко к 0,50.
Предел текучести материала и ориентация зерен
- Низкоуглеродистая сталь (AISI 1018): предел прочности на растяжение 440 МПа / предел текучести 370 МПа, принять за 0,42-0,44.
- Нержавеющая сталь 304: предел прочности на растяжение 515 МПа / предел текучести 205 МПа, примите за основу 0,36-0,38.
- Алюминиевый сплав 5052-H32: возьмите 0,40-0,43; 6061-T6: возьмите 0,38-0,42.
- Медь C11000: Возьмите 0,44-0,46.
- Ориентация зерна: Когда листовой металл, согнутый вдоль прокатной структуры, становится менее обрабатываемым, коэффициент изгиба (значение K) должен быть ниже на 0,02-0,03. Припуски на изгиб имеют допуск ±0,03.
Контроль допусков при изгибе различных материалов зависит от точности изготовления штампов; консультации по допускам штамповочной оснастки для металла часто позволяют добиться большей точности размеров в развернутом виде за счет процесса оптимизации.
Таблица критериев выбора K-фактора для общеинженерных материалов
Чем выше коэффициент текучести материала при растяжении, тем больше сопротивление сжатию внутри, что заставляет нейтральный слой значительно перемещаться к внутренней поверхности , тем самым снижая базовое значение K.
Значения в этой таблице рассчитаны для гибки в воздухе с отверстием матрицы V = 8 × T и отношением R/T от 1,0 до 1,5. Ширина матрицы, радиус пуансона и партия материала будут изменять эти значения — рассматривайте их как первоначальную настройку, а не как окончательные параметры.
|
Материал |
Предел прочности на растяжение (МПа) |
Предел текучести (МПа) |
Рекомендуемый R/T |
Базовый K-фактор (изгиб в воздухе) |
|---|---|---|---|---|
|
Углеродистая сталь AISI 1018 |
440 |
370 |
1.5 |
0,42–0,44 |
|
Нержавеющая сталь 304 |
515 |
205 |
1.0 |
0,36–0,38 |
|
Алюминий 5052-H32 |
228 |
172 |
1.2 |
0,40–0,43 |
|
Алюминий 6061-T6 |
310 |
276 |
1.5 |
0,38–0,40 |
|
Медь C11000 |
220 |
70 |
0,8 |
0,44–0,46 |
Согласно стандарту ISO 7438:2020 , в технических условиях испытаний металлических материалов на изгиб указаны предельные значения деформации для определения коэффициента K.
См. руководство по проектированию с учетом технологичности производства (DFM) для гибки листового металла на станках с ЧПУ , где описаны правила проектирования фланцев, зависящие от коэффициента K.
Часто задаваемые вопросы
В1: Почему коэффициент K изменяется в зависимости от толщины листового металла?
Разница в толщине листового металла приводит к изменению коэффициента K, поскольку величина деформации по профилю изгиба становится несбалансированной. По мере увеличения толщины от 1,0 мм до 6,0 мм напряжение во внешнем волокне возрастает быстрее, чем сжатие во внутреннем волокне, поэтому нейтральная ось смещается дальше к внутреннему радиусу, чтобы уравновесить внутренний момент. Например, для низкоуглеродистой стали толщиной 1,0 мм, согнутой до внутреннего радиуса 1,0 мм , коэффициент K составляет ≈ 0,44, тогда как для стали толщиной 6,0 мм из того же сплава коэффициент K составляет ≈ 0,38.
В2: Каков стандартный K-фактор для алюминия и стали в программах САПР?
В SolidWorks и Inventor по умолчанию используется значение K = 0,44 для низкоуглеродистой стали, формованной в стандартной V-образной матрице с воздушным изгибом. Для коммерческих алюминиевых сплавов, таких как 5052 и 6061, значения, измеренные в цехе, обычно находятся в диапазоне 0,40–0,42. Обычная причина погрешности: эти значения по умолчанию применяются без проверки фактического размера отверстия матрицы (V = 8 × T), что может привести к ошибкам плоскостности до ±0,50 мм на более толстых деталях.
В3: Может ли значение коэффициента K листового металла превышать 0,50 в процессе физического производства?
При стандартной гибке на воздухе коэффициент K не может превышать 0,50 — ни математически, ни физически . Значение 0,50 означает, что нейтральная ось точно совпадает с центральной линией листа, что соответствует чистой упругой деформации с нулевым утонением поперечного сечения, вызванным сжатием. При физической гибке на листогибочном прессе внутренний материал всегда сжимается легче, чем внешний материал растягивается при растяжении. Если ваши расчеты показывают K > 0,50, возможно, произошла ошибка измерения длины фланцев, неправильный радиус пуансона или угол изгиба, указанный в радианах вместо градусов.
Вопрос 4: Каким образом внутренний радиус изгиба напрямую влияет на итоговый коэффициент K?
Внутренний радиус изгиба определяет степень деформации в зоне изгиба. Когда внутренний радиус изгиба значительно превышает толщину материала (R/T≥4,0), распределение напряжений становится равномерным по всему поперечному сечению, что приводит к увеличению коэффициента K до 0,50. И наоборот, при резком изгибе (R/T ≤ 1,0) локализованная сжимающая деформация смещает нейтральную ось внутрь, уменьшая эффективный коэффициент K до 0,30–0,33.
В5: В чем принципиальное различие в практическом применении K-фактора и Y-фактора?
K-фактор и Y-фактор описывают одно и то же смещение нейтральной оси, используя разные формулы. Большинство САПР-систем используют K-фактор (K = t/T); PTC Creo использует Y-фактор, где Y = K × (π/2). Таким образом, K = 0,44 соответствует Y = 0,691. Оба параметра определяют положение одной и той же нейтральной оси, но эти два числа не взаимозаменяемы — ввод Y-фактора там, где ожидается K-фактор, приведет к созданию неправильной развертки.
В6: Как специалисты по прецизионной обработке материалов эмпирически проверяют неизвестный K-фактор непосредственно в цехе?
Специалисты по прецизионной обработке калибруют неизвестные K-факторы, вырезая лазером тестовую полосу точной начальной длины (100,0 мм), сгибая полосу на 90° и проверяя внешние фланцы микрометрами. Вычитая внешние размеры смещения, получаем фактический измеренный припуск на изгиб (BA). Подставляя измеренный BA, толщину листа T и радиус пуансона R в формулу K=(BA/(90×(π/180))‑R)/T, специалисты получают истинный базовый уровень, откалиброванный в цехе.
Краткое содержание
Проще говоря: K-фактор — это не фиксированная константа. Это механическая переменная, зависящая от предела текучести материала, выбора оснастки и интенсивности изгиба — именно поэтому значение, скопированное из таблицы, необходимо подтвердить тестовым изгибом. Смещение нейтральной оси — это не статическая константа, а механическая переменная, зависящая от предела текучести материала, выбора оснастки и интенсивности локального изгиба . Калибровка этого фактора по исходным чертежам плоской развертки обеспечивает точность размеров, предотвращает брак при вторичной сборке и исключает простои листогибочного пресса, связанные с методом проб и ошибок.
Инженерам-конструкторам, стремящимся освоить сложные методы формовки, таблицы выбора оснастки и расчеты фланцев с жесткими допусками, рекомендуем ознакомиться с нашим всеобъемлющим техническим ресурсом: узнайте больше о прецизионной гибке листового металла в компании JS Precision .
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим лежит на покупателе. Для получения дополнительной информации, пожалуйста, свяжитесь с нами.
Ресурс

