 日本語




アクリルレーザーカット 10.6m COレーザーでポリメチルメタクリレート(PMMA)を蒸発させることにより、炎で研磨されたエッジと高コントラストの彫刻を実現します。加工を成功させるには、適切な樹脂グレードを選択し、低圧の空気アシスト(0.2~0.5バール)を使用し、ダイナミックフォーカルシンキングを適用する必要があります。フロスト加工にはキャストアクリル(GS)が推奨され、押出成形アクリル(XT)はより均一な厚みが得られます。
このガイドラインは、端部の結晶化、切断溝のテーパー化、および熱によるひび割れを防止することを目的として、板厚1mmから25mmまでの性能基準を定めています。
プロセスパラメータの基準値
重要なポイント:工業用アクリルのCO₂レーザー切断は、ポリマーを分解することによって機能します。キャストアクリルは高コントラストのつや消し白色のマークを生成しますが、 押出成形アクリルシート 精密な機械的厚さ公差(±5%)を提供します。
|
プロセス |
推奨樹脂 |
コアパラメータ |
エッジと仕上げの品質 |
|
プロファイルカット |
鋳造(GS)/押出成形(XT) |
10~12 W/mm、5~20 kHz、0.2~0.5 bar |
火炎研磨(Ra ≤0.8 μm)、テーパー ≤1.5° |
|
表面彫刻 |
キャストアクリル(GS) |
300~500 mm/s、出力15~30%、圧力1.5~2.5 bar |
パリッとしたフロストホワイト、ゴミなし |
レーザー切断や彫刻には、鋳造アクリルと押出成形アクリルのどちらが適していますか?
評価する際 鋳造アクリルと押出成形アクリルのレーザー切断キャストアクリル(GS)は、レーザーエネルギーによって高分子量の架橋鎖が解重合され、光沢のある霜のような白色になるため、アクリルレーザー彫刻に容易に使用できます。一方、押出成形アクリル(XT)は、比較的低いレーザー出力設定で切断でき、より精密な厚さ(公差±5%)が得られるため、理想的です。 寸法精度アセンブリ。
材料化学と熱分解
製造工程によって、アクリルがレーザー熱にどのように反応するかが直接的に左右される。
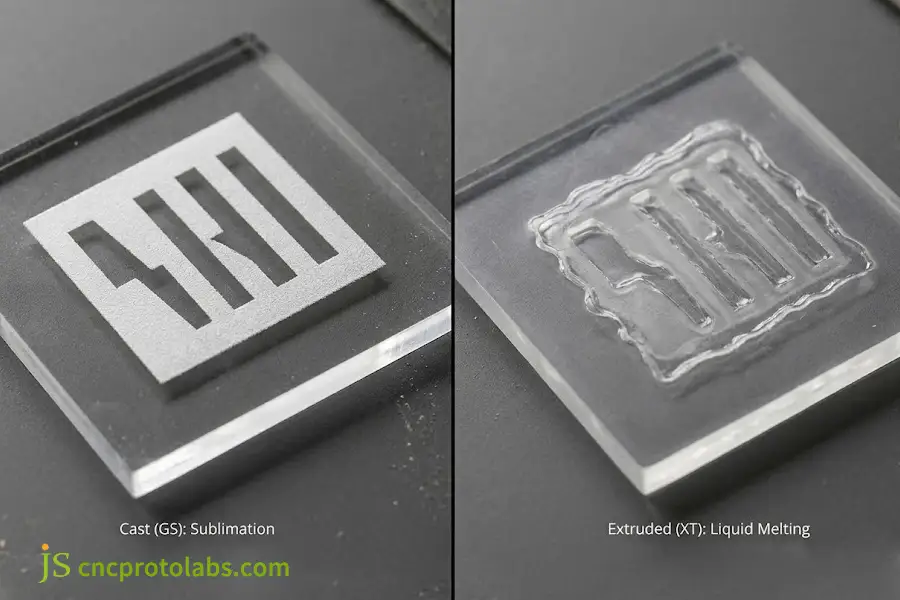
- キャストアクリル(GS): ガラス型を用いたバッチプロセスで製造され、分子量は10⁶ g/molに近い。レーザービームにより、ポリマーは融解段階を経ずにモノマー蒸気へと昇華する。ガラス転移温度(Tg)は105℃で、160℃~200℃の温度範囲で炭化することなく熱分解が起こる。形成された凝縮粒子は、コントラストの良い明るい曇り白色の痕跡を残す。
- 押出成形アクリル(XT): 分子量10⁵g/molの低分子量で連続プロセスにより製造される。プラスチックは気化する前に溶融して液体状態になる。切断すると縁は滑らかで透明になるが、彫刻すると粘着性のある浅い跡が残る。
材料の実用的選定基準
最終部品の機能要件に基づいて、材料グレードを選定してください。
- 彫刻およびディスプレイパネル用: 白い文字、トロフィー、またはバックライト付きのグラフィックが必要な場合は、キャストアクリルを選択してください。
- 連結式シートエンクロージャーの場合: 選ぶ 押出成形アクリル スロットの厚さを±5%以内の精度で要求する場合。
- 圧入部品: スロットの寸法が重要な場合は、キャスト製アクリルを選択しないでください。シートごとに最大±15%のばらつきが生じる可能性があります。
- 化学物質への曝露を受ける可能性のある用途: 架橋構造を持つキャストアクリルが好ましい。
複数の熱可塑性樹脂を使用したアセンブリを計画する際には、 レーザーカット可能な材料 異なる部品間の熱的嵌合不良を防ぐのに役立ちます。
高コントラストで白い文字が必要な場合は鋳造アクリルを選択し、部品を精密かつ繰り返し切断する必要がある場合は押出成形アクリルを使用してください。
アクリル樹脂のレーザー切断における推奨設定と厚さの制限は何ですか?
アクリルのレーザー切断には、通常、5,000~20,000Hzで動作するCO₂レーザー光源を使用する場合、材料の厚さ1mmあたり最低10Wの出力が必要です。標準的な産業用装置では、1回のパスで最大25mm厚のアクリルを切断できます。高い光学的な切断面品質を実現するには、適切な焦点距離(2.0インチ~4.0インチ)のレンズを選択し、材料内でビームの焦点位置を調整する必要があります。
光吸収と切断ダイナミクス
産業用途では、 CO₂レーザー アクリル樹脂は10.6μmの波長を92%以上の効率で吸収するため、この波長が用いられます。ダイオードレーザーは、可視光が加熱効果なしにマトリックスを通過するため、透明プラスチックを切断することはできません。1.06μmで動作するファイバーレーザーも透明なPMMAを切断できないため、CO₂光学系が産業界の標準となっています。
すべてのプロファイルカットは1回のパスで完了する必要があります。同じ切り込みを複数回通過すると、次の3つの問題が即座に発生します。
- 過剰な熱によって溶融物が沸騰し、 閉じ込められた気泡 端の内側。
- 表面の変色は、樹脂の焦げ付きや酸化によって発生します。
- 切断面の縁に沿って、1.6μmを超える粗さのギザギザした水平方向の縞模様が現れる。
材料の厚さとパラメータマトリックス
エンジニアは、 アクリルレーザー切断厚さ表 各種ゲージのベースラインとなる機械設定は以下のとおりです。
|
シートの厚さ(mm) |
推奨CO₂出力(W) |
移動速度(mm/秒) |
パルス周波数(Hz) |
レンズ選択(インチ) |
焦点オフセット(mm) |
|
1.0~3.0mm |
30~50W |
25~45 mm/s |
5,000~10,000Hz |
2.0インチ標準レンズ |
表面焦点(0.0 mm) |
|
4.0~6.0mm |
60~80W |
12~20 mm/s |
10,000 Hz |
2.0インチまたは2.5インチレンズ |
-1.0 mm(表面下) |
|
8.0~10.0mm |
100~130W |
6~10 mm/s |
10,000~15,000Hz |
2.5インチ高解像度 |
-3.0 mm(材料深さの1/3) |
|
12.0~15.0mm |
150~180W |
3~5 mm/秒 |
15,000~20,000Hz |
ウエスト3.0インチ延長 |
-4.5 mm(材料深さの1/3) |
|
20.0~25.0mm |
250~350W |
1.0~2.0 mm/s |
20,000 Hz |
4.0インチ平行レンズ |
-10.0 mm (材料深さの1/2) |
重要なポイント: 材料の厚さが増すにつれて最小切断速度は低下し、厚いスラブの場合は、ビームの発散を補償し、垂直エッジテーパーを±1.5°未満に維持するために、追加の焦点距離(最大4.0インチ)と追加の表面下焦点沈み込み深さ(材料の厚さの最大1/2)が必要になります。
厚板における切断幅テーパーの制御
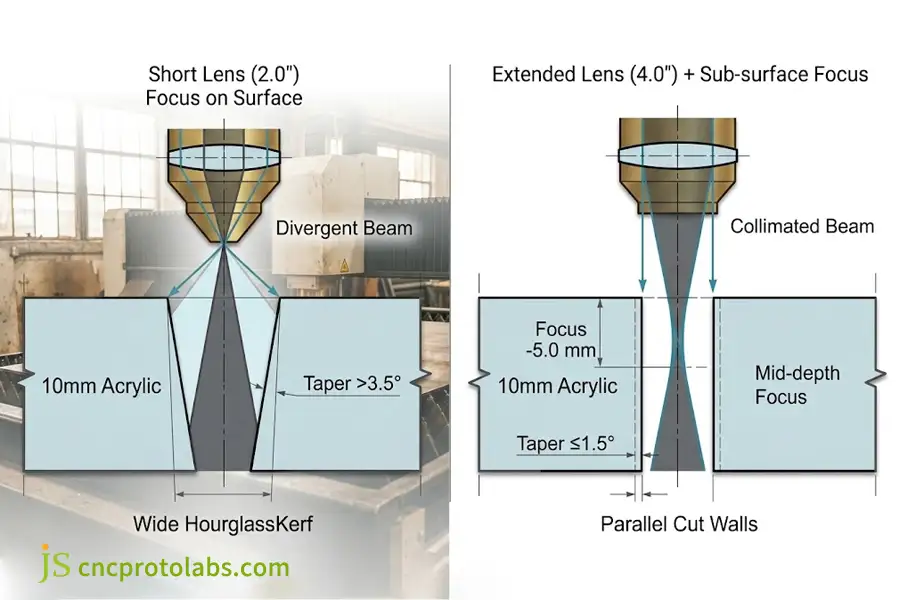
レーザービームは小さなスポットに集束され、その後中心から発散します。厚いアクリル素材の短い2.0インチレンズで集束することで、 V字型の切り込み 3.5°を超えるテーパーが生じる。ビームの砂時計形状により、下側の出口に比べて上側の切断口が広くなる。
エッジを直角に保ち、テーパーを±1.5°以内に抑えるには:
- より長い光学系に切り替える: 8mmより厚いフィルムには、2.5インチから4.0インチのレンズを使用して、有効被写界深度を広げてください。
- ビームフォーカスを沈める: 焦点を材料の表面に合わせるのではなく、材料の深さの1/3から1/2のところに合わせます。
- 熱入力のバランス: 焦点を沈めることで、カットの上部入口と下部出口にパワーが均等に分配される。
- パルス周波数を調整する: 厚い板を切断する際は、隣接するパルスが完全に重なるように周波数を20,000Hzに設定してください。これにより、波状の縁を防ぐことができます。
すべての切断機械のセットアップは以下に準拠する必要があります ISO 11553-1 レーザー加工用機械の安全性 職場におけるガイドライン。
厚手のシートを切断する場合は、焦点距離の長いレンズを使用し、材料の内側に焦点を合わせることで、切断面が垂直になるようにします。
アクリルレーザー切断時の刃先品質を最適化し、熱によるひび割れを防ぐには?
空気アシスト圧力と熱冷却速度は、アクリルレーザー切断エッジの品質を最適化する上で重要な要素です。高圧の空気はレーザー切断中に溶融したPMMAを急速に冷却し、白い霜状の筋や微細な亀裂を生じさせますが、穏やかな空気アシスト(0.2~0.5バール)では蒸発したエッジが自己修復し、火炎研磨されたような表面が得られます。残留熱応力は、溶剤で膨潤したエッジにひび割れが生じる前に、80℃でのアニーリングによって除去する必要があります。
エアアシストチューニングによるクリアなエッジ
空気を高圧に圧縮すると、切断品質が低下します。空気の流れが増加すると、加熱された境界層が急速に凍結し、波紋が発生して、切断面が白っぽく霜状になります。アクリルレーザー加工では、切りくず除去は必要なく、加熱された境界層を乱すことなく蒸気を除去することが重要です。
空気圧を 0.02~0.05 MPa (0.2~0.5 bar) この問題を解決します。光線は、熱くなったアクリルの端を削ることなく可燃性ガスを吹き飛ばすため、表面張力によって自己平滑化するための長い「流動時間」が確保され、表面粗さ Ra 0.8 μm の透明で炎で磨かれたような光沢が得られます。酸素を含まない清浄な純窒素は、光学グレードのプリズムの黄変を軽減します。
熱応力と溶剤によるひび割れ
レーザー切断プロセスでは、300℃/mmを超える極端な温度勾配が生じます。切断面は急速に冷却されるため、高温の内部材料コアに比べてはるかに速く収縮し、20~35MPaの引張応力が維持されます。
接着剤やアルコールが未焼きなましの端部に接触すると、プラスチックは瞬時にクモの巣状のひび割れを起こします。このひび割れは溶剤クレイジングとして知られています。溶剤分子は、応力のかかったポリマー鎖の微細な空隙に拡散し、ひび割れの成長に必要なエネルギーを低減します。
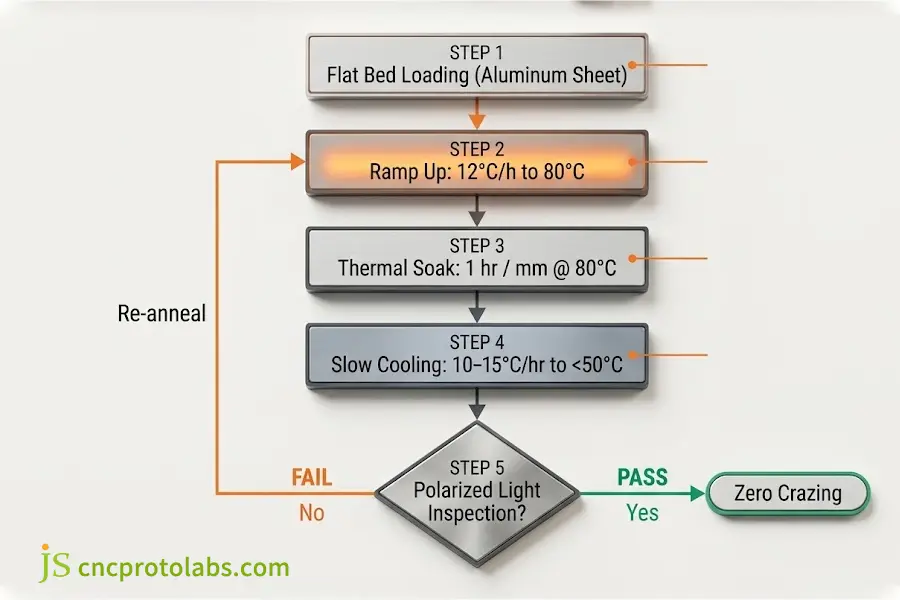
部品のひび割れを防ぐには、循環式空気炉で焼きなまし処理を行う。
- オーブンへの投入: 部品をアルミ板の上に平らに置いてください。
- 制御された暖房: オーブンを80℃まで、1時間あたり12℃の昇温速度で加熱します。
- 熱浸漬: 厚さ1ミリメートルあたり80℃で1時間(例:厚さ6mmの板の場合は6時間)。
- ゆっくりとした冷却: 温度を1時間あたり10~15℃ずつ下げてください。温度が50℃を下回るまで続けてください。
- ストレス検査: 交差偏光フィルターを通して残留応力緩和を確認し、虹色の複屈折縞が完全に消失していることを確認してください。
深いブラインドポケットや繊細な組み立てポイントがある複雑な部品の場合、 アクリルCNC加工 熱応力を完全に回避する、低温切断の代替手段を提供する。
鮮明なエッジを得るためには、エアアシストをできるだけ低く設定してください。 80℃で焼く 部品を接着する場合、またはアルコールで洗浄する場合は(微細な応力亀裂の発生を抑制するため)。
産業用途向けアクリルレーザー切断において、高精度を保証する技術的制御とは?
JS Precisionの製造プロセスでは、アクティブハニカムベッドサポートと真空排気ろ過、および適切な アクリル製レーザー彫刻台座 寸法精度と表面品質を±0.1mm以内に維持する。
精密な嵌合のための切削幅補正
レーザーは、カーフと呼ばれる小さな溝状の材料を除去します。 アクリル板に幅0.20mmと0.40mmの線図面の線に沿って調整せずに切断すると、部品のサイズが小さくなります。ディスプレイの表示穴などの内部の切り抜き部分は大きくなり、外部の寸法は小さくなります。
しっかりと握りしめている ±0.1 mmの公差 2つの調整が必要です。
- 特定のシートバッチのサンプルカットで、実際の切断幅を測定してください。
- CAMソフトウェアで、測定した切削幅の半分(0.10~0.20mm)に相当する外側輪郭オフセットを適用します。
- 内部穴については、ベクトルパスを内側にオフセットすることで穴径を維持するように、オフセットルールを反転させる。
お尻のフラッシュバック傷を防ぐ
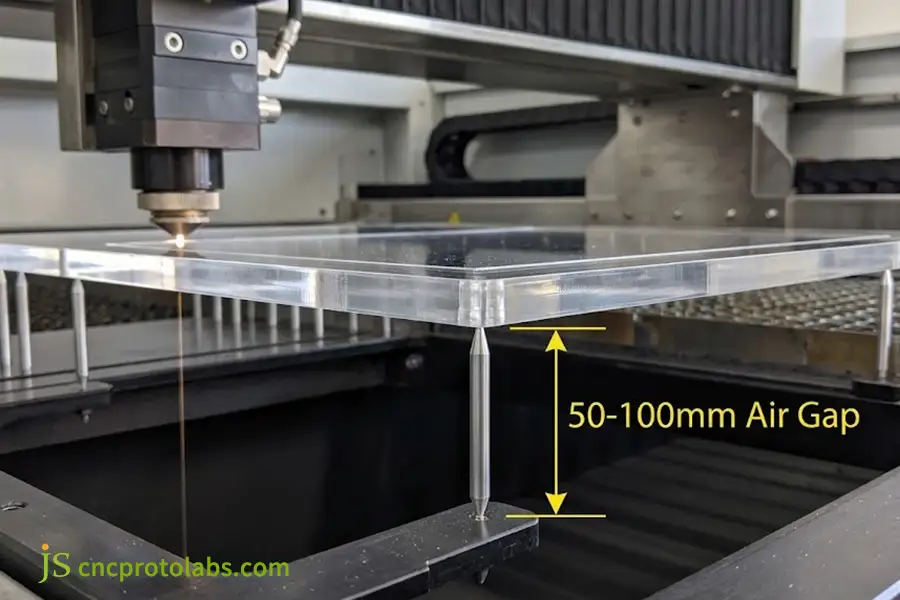
アクリルを平らな金属テーブルで切断すると、ビームが金属テーブルからエネルギーを反射し、透明シートの裏面を焼いてしまうため、反射が発生します。この問題は、 乳白色の陥没 光学ディスプレイウィンドウの裏面。
両方の表面を清潔に保つには:
- シートを、細い陽極酸化アルミニウム製のピンまたはナイフエッジ状の板の上に置きます。
- シートを収集床面から50~100mm持ち上げてください。
- 出口ビームが安全に下部排気室へ通過するようにしてください。
- ピンの先端は 定期的に清掃する 化学樹脂の残留物が蓄積すると、熱がシートに逆流する可能性があるため、それを避けるため。
彫刻解像度とヒューム排出
光学グレードの表面彫刻と傷のない表面を実現するには、ビームラインのピッチ、スキャン速度、真空気流のバランスを取る必要があります。
- スキャン解像度(300~500 DPI): ラインピッチを0.050mm~0.085mmの範囲に維持します。ラインピッチが狭すぎると熱が集中しすぎて樹脂が溶けてしまう一方、ラインピッチが広すぎるとスキャンラインが目立ってしまいます。
- 双方向速度(300~500 mm/秒): グラフィック境界付近での熱の蓄積を回避し、 外周部の焦げ付き。
- 排気圧力(1,200 Pa以上):下降気流による静圧により、揮発性物質がモノマー蒸気として除去され、光学窓表面に結露が発生するのを防ぎます。
- マルチマテリアル適合性: 透明なディスプレイウィンドウを完全プラスチック製のアセンブリに組み込む場合は、以下のガイドラインを参照してください。 レーザーカットされたプラスチック 様々なエンジニアリングプラスチックにおいて、一貫した適合性を保証します。
コンピューター上で切断位置をずらし、ピンを使って材料を持ち上げることで、底面からの熱反射による材料の損傷を防ぎます。
よくある質問
アクリルをレーザーカットできますか?
はい、アクリル(ポリメチルメタクリレート、PMMA)は、最もレーザー照射に適した熱可塑性材料と考えられています。波長10.6μm CO₂レーザービーム PMMAとの相性が非常に良く、ポリマーの分子鎖を解離させることで炭化を起こさずにきれいに切断できます。PVCとは異なり、アクリルのレーザー切断では塩素ガスなどの腐食性ガスは発生しません。
レーザーカットでアクリル板を切断できる厚さはどれくらいですか?
高出力CO₂レーザー加工機は、厚さ25mm(1インチ)までのアクリル板を、十分なエッジ垂直度で1回のパスで切断できます。産業用機械は、3mmから10mmまでの厚さの板を容易に処理できます。出力の高い機械(150Wから300W)では、厚さ30mmまでの板を切断できますが、テーパー角が2°を超え、下端の光透過率が著しく低下します。
レーザーカットされたアクリルが白っぽく(曇って)見えるのはなぜですか?
レーザーカットされたアクリルの曇ったような外観は、急速な冷却または使用材料の品質不良によって生じる微細な空隙の散乱が原因です。使用されるエアアシスト圧力が高すぎるため、光学研磨を形成する自己平滑化が起こる前に、ホットエッジが急速に冷却されてしまいます。また、押出成形されたアクリルを切断する際に過度の熱を加えると、再固化した気泡が発生します。これは、0.2~0.5バールの低圧で切断することで回避できます。
レーザー彫刻には、鋳造アクリルと押出成形アクリルのどちらが適していますか?
はい、 キャストアクリルはレーザー彫刻に最適な素材ですレーザー彫刻の場合、鋳造アクリルは溶融せず、固体から気体へと昇華するため、深みのある明るい白色でコントラストのはっきりした刻印が得られます。一方、押出成形アクリルをレーザー彫刻すると溶融し、浅く不均一な透明な刻印が残ります。この刻印はコントラストがほとんどなく、エッチング後に塗料で埋める必要があります。
アクリルをレーザー切断する際に必要な安全対策は何ですか?
PMMAのレーザー切断では、呼吸器系および火災の危険性がある揮発性のメタクリル酸メチル蒸気が発生します。作業者は、マニホールドでの排気速度を15m/s以上に維持し、機械に即時火炎検知センサーを取り付ける必要があります。アクリル切断作業中は絶対に放置しないでください。保護光学筐体は、以下の基準を満たす必要があります。 ANSI Z136またはEN 207規格 10,600nmの赤外線放射に対応するため、消火器は手の届く場所に保管しておく必要があります。
結論
アクリルのクリーンな切断は、樹脂の化学組成、光学、および適切なアシストガス圧力のバランスによって決まります。切断時のエアアシストを 0.2~0.5bar に下げ、適切な焦点距離を選択し、内部応力を解消します。 80℃の焼鈍サイクル そして、溶剤に浸してもひび割れしない透明な部品を常に製造できます。
部品の要件が熱ビーム加工で達成できる範囲を超える場合、代替の製造方法が実績のあるエンジニアリングソリューションを提供します。設計にタイトな圧入インターフェースや複雑なシートレイアウトが含まれる場合は、標準化された レーザー切断の切断幅と公差基準 正確なオフセット許容値を計算するには、熱影響部や垂直エッジテーパーが許容できない極厚プラスチック素材(25 mm超)の場合は、 レーザー切断とウォータージェット切断の比較 熱を一切発生させない代替手段として、冷間研磨切断を評価する。
エンジニアリングおよび品質に関するお知らせ: 本ガイドに記載されている基準値、表面粗さ(Ra)、および熱許容値は、管理された製造現場条件下での標準化された試験結果に基づいています。最終的な寸法適合性は、熱環境制御、シート材の品質、および設計固有の形状によって異なります。

リソース

