 日本語




図面上の溶接記号の読み方 これは、AWSおよびISO規格に基づいた独自の記号体系を理解することを伴います。この体系は、溶接作業員に対し、金属への溶接箇所、溶接方法、および溶接継手のサイズに関する指示を与えます。
完全な溶接記号は、基準線、継ぎ目を示す矢印、基本的な幾何学的アイコン、寸法、およびオプションのテールで構成されます。
設計図の解釈は、主に一つのルールに基づいています。 基準線の下に配置された記号は矢印側の溶接箇所を示し、基準線の上に配置された記号は反対側の溶接箇所を示します。
設計図における溶接記号の概要
溶接側は 垂直位置決め 基準線から数えて、両側の数字は断面の寸法と間隔を制御します。
|
要素/位置 |
設計図の位置の意味 |
技術仕様/指示 |
製造現場での実行に重点を置く |
|
基準線より下 |
関節の矢印側 |
脚のサイズ z または溝の深さ S(記号の左側) |
矢印の先端が触れた正確な表面に溶接金属を堆積させる |
|
基準線より上 |
関節の反対側 |
溶接長さLとピッチ間隔P(記号の右側) |
反対側の板面に溶接を施し、裏面への溶け込みを確認する。 |
|
アロージャンクション |
補足的な職務マーカー |
黒旗(現場溶接)または円(全周溶接) |
工場での製作工程と現場での構造物の組み立て工程を分離する |
|
参照テール |
プロセスとテストコード |
溶接プロセス(例:GTAW、GMAW)および非破壊検査規格 |
溶加材のグレードを合わせ、指定された試験手順を実行する。 |
図面における溶接記号の基本的な構成要素と主要な要素とは何ですか?
図面上の標準的な溶接記号は、水平基準線、矢印、溶接形状記号、寸法、および必要に応じてテールという5つの基本要素から構成されます。基準線は、常に左から右に読み取られるすべての方向の接合位置を示します。矢印は接合部の物理的な向きを示し、その垂直位置は溶着面を示します。
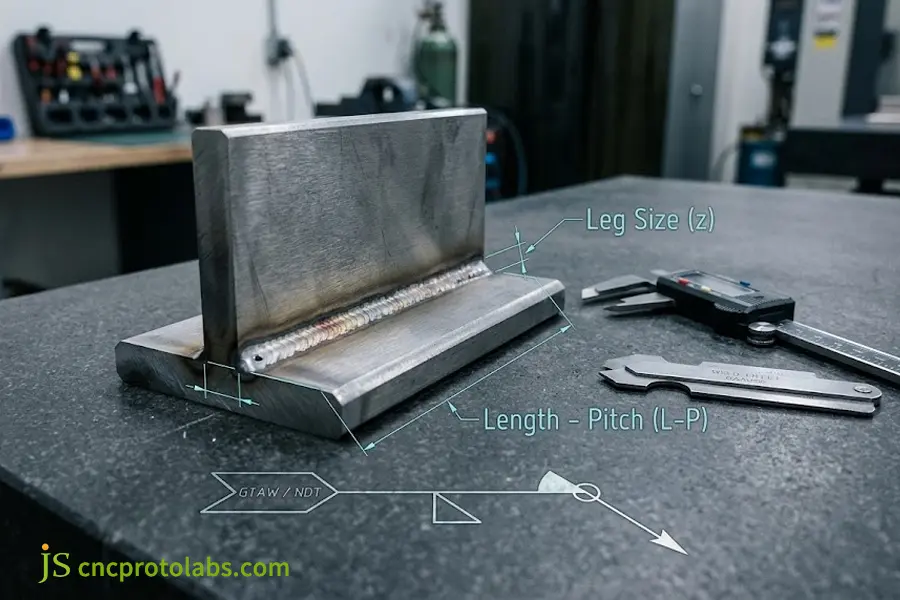
基準線と矢印線
本書には、すべての幾何学記号、寸法記入および形状仕上げに関する注記が含まれています。一般的な作図およびレイアウト規則の一部を以下に示します。
- 水平方向: 矢印の方向に関係なく、基準線は印刷面と同じ平面上にある必要があります。
- 読み方: すべての寸法測定値は、この方向で左から右の順に読み取られます。
- 矢印の角度: 矢印線と部品線の角度は、 30°~60° 部品ラインとの混同を避けるため。
- 標準許容差: 図面に寸法公差が指定されていない場合は、構造溶接を使用できます ±0.5 mm デフォルトでは、作業場の許容範囲が適用されます。
尻尾の目的
テールとは、基準線の端に現れるV字型の分岐点のことです。これは、非幾何学的な製造指示が記述される主要な場所として機能します。
- 溶接プロセス: 州では一般的に溶接コード番号が使用されています。 GTAW (TIG)、GMAW (MIG) または SMAW (スティック)。
- 溶加材合金: 製造に使用された特定の材料を示します。例えば、ER70S-6(構造用鋼)やER4043(アルミニウム)などです。
- 検査基準: 浸透探傷試験(PT)、放射線透過試験(RT)、超音波探傷試験(UT)などの試験方法が必要です。
- 貫通仕様: 溝のサイズに関する情報がない場合に、完全な接合部貫通を達成する必要がある場合は、文字CJPが含まれます。
工場での手順が標準的で、特別な検査手順が必要ない場合は、テール部分は含まれません。
矢のブレイク
非対称溝付き溶接継手は通常、板の片側だけを準備すればよい。このような継手の場合、矢印は急な曲がりからなり、 矢の折れ目:
- ターゲットの特定: 分岐点直後の線分は、エッジ面取り加工のために選択された正確なプレートの位置を示している。
- 準備範囲: 加工業者は、指定されたプレートのみを加工しなければならない。
- 失敗のリスク: 間違ったプレートに面取りを施すと、溶け込みのメカニズムや溶接部の角度が変わり、溶接部が破損する。
成形プレートと溶接継手で構成されるハードウェアのアセンブリの場合、適切な選択 溶接プロセス ハードウェアを熱的に歪ませることなく、十分な浸透性を実現します。
溶接記号は、矢印側溶接とその他の側溶接をどのように区別するのですか?
溶接記号は、線に対する記号の高さに基づいて溶接方向を示します。線より下にある記号は矢印側への溶接を、線より上にある記号は反対側への溶接を示します。線の両側に記号がある場合は、歪みを相殺するための両面溶接を示します。
空間ロジック:線下 vs. 線上
設計図は、明確な空間方向規則を用いて接合部の詳細を図示する。
- 線の下(矢印側): 接触面に溶接金属を堆積させる 矢の先端。
- 線より上(反対側): 接合部の反対側の面に溶接金属を堆積させる。
- 境界線の両側: 対向する両方の表面に、同じ溶接箇所を設けてください。
適切な空間認識は、通常の 板金図面 溶接継手における破断線や隠れた縁といった、同じ問題に関わる。
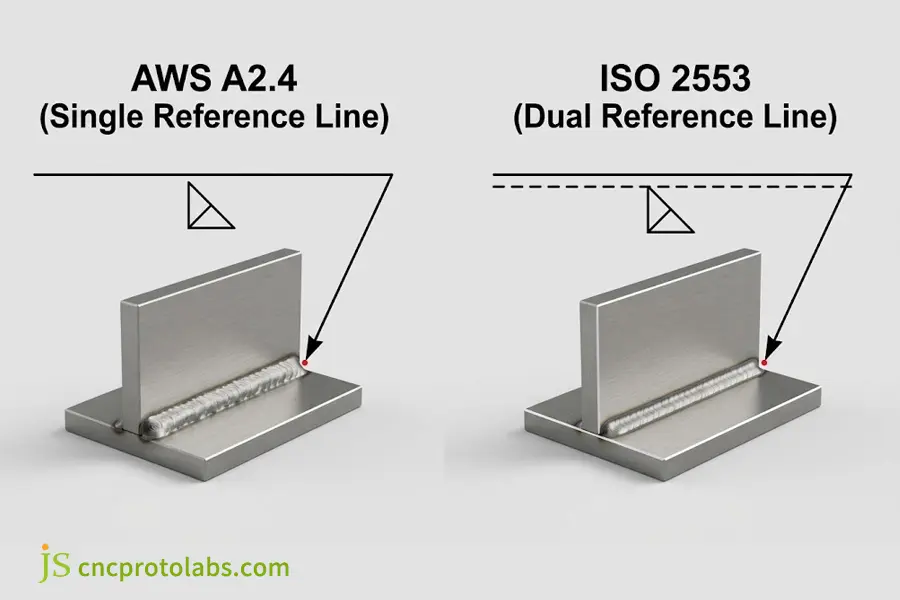
規格の相違:AWS A2.4とISO 2553の比較
一般的に、国際的な製造図面にはさまざまな国の製図基準があります。たとえば、 AWS A2.4規格 実線のみを使用する ISO 2553規格 実線と識別用の破線からなる2本の線を用いる方式を採用している。
|
製図システム |
基準線構造 |
矢印側定義 |
反対側の定義 |
|
AWS A2.4 |
一本の実線 |
実線の下に配置される記号 |
実線の上に記号を配置 |
|
ISO 2553(方法A) |
二重線:実線と破線の組み合わせ |
連続した実線上に配置された記号 |
点線上に配置された記号 |
|
ISO 2553(方法B) |
一本の実線 |
AWSと同様:線の下は矢印側です |
AWSと同じ:線の上は反対側 |
ISOメソッドAでは、破線を実線の上または下に配置しても手順に影響はありません。ISO図面でAWSガイドラインに従うと、溶接工がプレートの間違った面に溶接してしまうことになります。
連続操作のための複数の参照線
複雑な接合部では、特定の順序で一連の作業を行う必要がある場合が多い。設計者は、これを1本の矢印に複数の基準線を配置することで示す。
- 最初の行(矢印に最も近い行): ルートパス、バックガウジング、またはフィッティングプロセスを示します。
- 第二線(中層): 充填パスまたは2回目の溶接工程を制御します。
- 3行目(矢印から最も遠い位置): 最終キャップの合格基準または非破壊検査の要件を指定します。
行順は非常に重要であり、必ず守らなければならない。 矢印の先端から外側へ手順を省略すると、関節の完全性が損なわれる。
溶接記号表とすみ肉溶接記号寸法を正確に解釈するには?
溶接記号表の解釈は、継手の形状を表の記号(最も一般的なのは直角三角形)に変換するだけで簡単です。 すみ肉溶接記号左側には、脚のサイズ(z)または溝の深さ(S)の寸法が示されています。右側には、溶接長さ(L)とピッチ間隔(P)の寸法が示されています。適切なスロート厚さ(a ≥ 0.707 × z)を確保するため、脚の長さが異なる場合は括弧内に示されています。
|
基本的な溶接記号 |
グラフィックアイコンの形状 |
左側寸法 |
右側寸法 |
|
すみ肉溶接 |
直角三角形(垂直な辺が左側) |
脚のサイズ z(例:6 mm) |
セグメント長LとピッチP(例:50~150) |
|
V溝溶接 |
斜めのV字型プロファイル |
溝の深さSと喉のサイズ(E) |
縫い代の長さ(無地の場合は全長) |
|
スクエアグルーブ |
2本の平行な垂直棒 |
根面厚 |
縫い目の長さ |
|
プラグ/スロット溶接 |
長方形または直径円 |
穴の直径またはスロットの幅 |
スロットの長さと間隔 |
|
スポット溶接/シーム溶接 |
円形または平行線楕円形 |
スポット径またはせん断強度 |
溶接中心間のピッチ間隔 |
エッジ加工仕様は確立された基準に準拠する必要があります 溶接継手の設計 構造荷重の完全な伝達を保証するためのパラメータ。
左右次元原理
溶接記号の横に示されている寸法は、以下の規則に従います。
- 左位置(断面サイズ): すみ肉溶接の場合、これは脚の長さの寸法zを与えます。溝溶接の場合、 S(E) 表記法では、Sは調製サイズを表し、Eは有効喉部厚さの要件を表します。
- 内部形状(ルート開口部と挟角): ルート開口部Rは溝記号に直接隣接しています(例:2mm)。一方、挟角はプロファイルの真外側にあります(例:60°)。
- 正しい位置(長さと間隔): 溶接部の継ぎ目の長さとピッチを決定します。記号の右側に寸法がない場合、溶接部は延長されます。 縫い目全体に沿って。
連続溶接と断続溶接
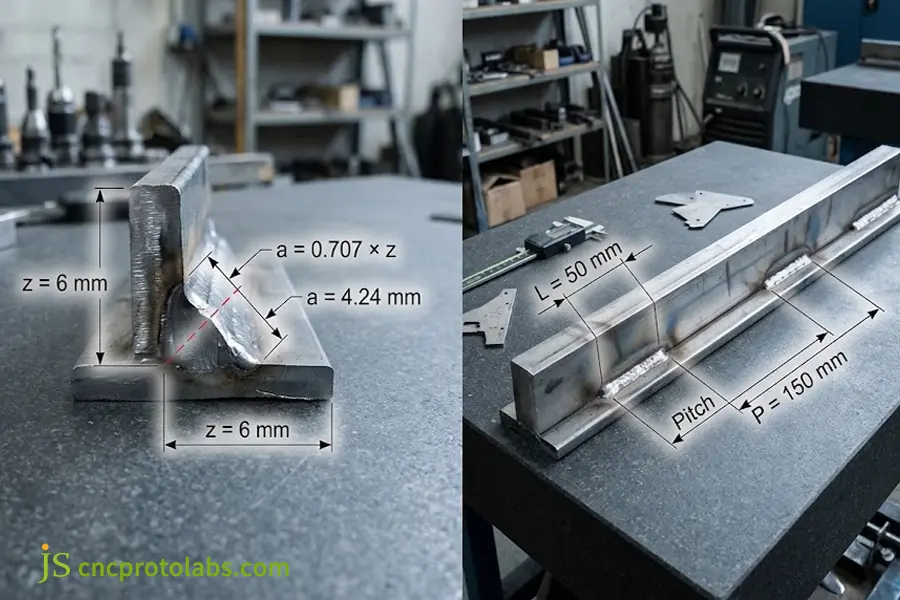
アセンブリが液密である必要がない場合、過熱とそれに伴うアセンブリの歪みを避けるために、断続溶接プロセスが適用されます。これらの指示はL - P形式に従います。ここで、Lはセグメントの長さ、Pは中心間ピッチです。
- コールアウト形式: 呼び出し 6 | 50-150 これは、長さ50mmのセクションを150mm間隔で溶接した、幅6mmの脚部すみ肉溶接を指します。
- チェーン断続的: 中心線の両側で互いに正反対の位置にある等しい寸法は、鏡像溶接セグメントを必要とする。
- 段階的断続運転: オフセット測定では、溶接セグメントがプレートの反対側の面にジグザグパターンで交互に配置されるように規定されている。
喉の厚さに関するルール
対称すみ肉溶接では、構造荷重は 有効喉厚(a)これは、接合部の根元から溶接面までの最短距離です。
a = z × cos(45°) ≈ 0.707 × z
6mmの脚の切り身は、理論上の喉の厚さが4.24mmです。脚を小さくすると喉が狭くなり、 接合部のせん断破壊 大きな引張荷重がかかった状態。
寸法再現性の高い溶接アセンブリには、上流工程との緊密な連携が必要です。 板金加工 レーザー切断やCNCプレスブレーキ成形などの工程。
現場溶接記号および補助マークの解釈ミスによって生じる重大なリスクとは?
現場溶接を示す旗、全周円、仕上げ輪郭記号の解釈を誤ると、組み立て時に重大な問題が発生します。矢印と基準線の交点に黒い旗の記号が配置されている場合、現場溶接が組み立て工程中にその場で行われたことを示しています。この記号を見落とすと、工場レベルでの組み立てとなり、部品が大きくなりすぎて輸送できなくなる可能性があります。
構造的信頼性を維持するために、エンジニアリング図面と溶接手順は、次のような認められた規格に従う必要があります。 AWS A2.4(溶接、ろう付け、非破壊検査のための標準記号)。
補助記号の解読
補助記号は、基準線の交点における作業の実施方法に関する指針を示します。
- 野外溶接旗: 基準線に垂直に配置された小さな旗、 矢印とは反対方向を指している溶接は、工場ではなく、設置現場で行われます。
- 周囲全体を溶接する: 肘関節部に開口部があり、関節部全体を溶接する必要がある。
- 裏板とスペーサーブロック: 溝の反対側にある長方形の記号は、裏当て材による支持を示しています。記号内の「R」は、溶接後に裏当て材を取り外す必要があることを示しています。
- メルトスルーシンボル: 溝のシンボルの反対側にある半円形のシンボルは、裏側での根元の補強を制御する必要があることを示しています。
- 輪郭線と仕上げ線のマーキング: 表面仕上げマークは、加工技術を示す文字(Gは研削、Mは機械加工、Cはチッピング)とともに基本記号の上に配置される。
図面の解釈ミスによる3つの大きな損失
1. 工場内での現場溶接の事前組立
- エラー: 製造業者が、構造支持ブラケットの溶接不要を示す現場溶接フラグを誤解し、納品前に溶接して取り付けてしまった。
- 影響: 設置中、溶接部がアンカーボルトへのアクセスを妨げ、許容クリアランスを超えてしまう。 2,438 mm 道路輸送において。
- 費用: ブラケットを取り外すには、組立作業員がトーチで切断し、表面を仕上げ研磨し、現場で再溶接する必要があり、試運転が遅れた。 2週間。
2. 大きなフィレによる過度の熱変形
- 問題: すみ肉の仕様4mmが誤って8mmと解釈され、溶接堆積量が増加した。 4 × (8 / 4)² = 4。
- 効果: 厚さ2mmの304ステンレス鋼フレームに、当初予定していた量の4倍もの材料を過剰に堆積させたため、局所的に過剰な熱が発生した。
- 費用: 取り付け部のフランジが平面から4.5mm(平面度公差0.8mm以上)ずれていたため、アセンブリ全体が廃棄された。
3. 全周溶接手順の省略
- 間違い: 作業者は、引き抜きエルボの円周全体を溶接しなかった。接合部の上面と下面のみが溶接された。
- その効果: 周期的なねじり荷重を受けると、開いた側継ぎ目に大きな応力集中が生じる。
- 費用: 疲労亀裂は 15,000サイクル 熱影響部を通して、連続的な外周シーリングの必要性が証明された。
製造前に図面を事前検査することで、部品の寸法不良を防ぐことができます。より複雑な部品については、信頼できるサプライヤーとの連携により、 精密金属加工サービス これにより、部品が製造される前に、技術レビュー、溶接順序管理、および検査サービスが可能になります。
よくある質問
溶接記号と溶接記号の違いは何ですか?
溶接記号は、すみ肉溶接、V溝溶接、プラグ溶接など、溶接断面の正確な形状を表します。
一方、溶接記号は溶接の全体的な概略指示です。これには以下が含まれます。 基準線、矢印、基本溶接記号、寸法、仕上げ輪郭、およびプロセステール溶接記号は、溶接記号全体の一部にすぎません。
図面上の三角形の記号は、必ずすみ肉溶接を意味するのでしょうか?
はい、基準線上に描かれた直角三角形はすみ肉溶接を表しています。
AWSおよびISO規格によれば、三角形の垂直辺は 常に左側にいる 矢印の方向に関係なく、三角形の左側に書かれている数字は、三角形の辺の長さを表します。
溶接記号の尾の部分は何を表していますか?
尻尾はオプションです V字型フォーク 基準線の終端で。
このフォークには、溶接プロセスに関連する重要な情報(例えば、溶加材の合金、または試験要件など)が含まれている場合があります。 GTAW(TIG)またはUT特別な指示がない限り、標準的な作業手順が用いられるため、テール部分は含まれません。
溶接記号の縦線は常に左側にあるべきなのはなぜですか?
製図規則によれば、すみ肉溶接、開先溶接、およびJ溝溶接の垂直脚は左側に配置する必要がある。
こうすることで、矢印が左、右、上、下のいずれを指していても、図面は読みやすくなります。垂直線を右側に配置すると、製図の慣例が破られ、作業員を混乱させることになります。
断続溶接記号におけるピッチと長さはどのように読み取るのですか?
断続溶接の場合、記号の右側の数字はL-Pの形で表示されます。
上の数字(L)は各溶接セグメントの長さです。下の数字(P)はピッチ、つまり溶接セグメント間の中心間距離です。数字が線の上と下にずれて並んでいる場合は、接合部の反対側に位置していることを意味します。
溶接記号の肘の部分にある円は何を意味しますか?
矢印の先端と基準線の交点にある白丸は、全周溶接であることを示します。
これは、溶接工に対し、例えばパイプの継ぎ目や取り付けプレートなどにおいて、継ぎ目の周囲全体に途切れることなく連続溶接を行うよう指示するものです。
結論
製作現場で製図の原則を適用すると、エンジニアリングプロセスを通じて設計意図が製作構造にシームレスに移行します。 基準線、矢印側、脚部と喉部の接続部、および現場溶接フラグ 寸法修正の必要性を最小限に抑え、加熱による歪みを軽減し、構造公差を維持します。
部品製造を成功させるには、これらの幾何学的記号の指示と、現実的な板金クリアランスおよびエッジ公差とのバランスを取る必要があります。溝の準備、溶接の浸透、および組み立てのフィットアップが工場の現場でどのように相互作用するかについての理解を深めるには、当社の詳細なエンジニアリング リソースを参照してください。 金属溶接 堅牢な製造ワークフローを構築するための実践的なベンチマークを提供します。
リソース

