 Italiano




Il fattore K nella piegatura della lamiera è un rapporto matematico (K=t/T) che definisce lo spostamento verso l'interno dell'asse neutro rispetto allo spessore totale del materiale durante la deformazione plastica. Poiché le fibre esterne della lamiera si espandono in trazione mentre quelle interne si comprimono, l'asse neutro (il piano a tensione zero all'interno della lamiera dove le fibre non si allungano né si comprimono, quindi la lunghezza del materiale rimane invariata) rappresenta il piano a tensione zero in cui la lunghezza del materiale non cambia. Un calcolo accurato del fattore K previene errori dimensionali del modello piano prima dell'impostazione degli utensili della pressa piegatrice.
Tabella riassuntiva delle risposte principali
Il fattore K regola i calcoli relativi alle lamiere piane, con valori compresi tra 0,30 e 0,50, in base alla deformazione localizzata e alla meccanica degli utensili.
|
Parametro |
Valore ingegneristico |
Significato del processo |
|---|---|---|
|
Definizione |
K=t/T (rapporto di profondità dell'asse neutro) |
Individua l' interfaccia a deformazione zero durante la flessione plastica. |
|
Gamma |
Da 0,30 a 0,50 (valore predefinito per la curvatura dell'aria: 0,44) |
Le curve strette scendono sotto 0,33; la coniazione supera 0,45. |
|
Formula CAD |
BA=(π/180) x A x (R+K x T) |
Converte la geometria 3D delle flange in lunghezze di taglio piatte. |
|
Variabili |
Rapporto di resa, larghezza della matrice, direzione delle fibre |
Controlla lo spostamento dell'asse neutro e il ritorno elastico. |
Secondo la norma ISO 6892-1:2019 , le prove di trazione sui materiali metallici stabiliscono i valori di riferimento del carico di snervamento per la calibrazione del fattore K.
Quale principio meccanico determina lo spostamento dell'asse neutro nella piegatura della lamiera?
Nella piegatura della lamiera, lo spostamento dell'asse neutro è la migrazione verso l'interno del piano di deformazione zero causata dalla deformazione plastica asimmetrica. Le fibre esterne si allungano in trazione mentre le fibre interne si comprimono, spostando l'asse neutro verso il raggio di curvatura interno. I fabbricanti calcolano questo comportamento tramite la formula K=t/T, dove l'acciaio dolce standard in genere presenta un fattore K compreso tra 0,30 e 0,50 durante la piegatura in aria.
Meccanismo meccanico e calcolo della migrazione dello strato neutro
- Flessione perfettamente elastica: lo strato neutro si trova esattamente al centro dello spessore della lamiera, K=0,50.
- Flessione dell'aria realistica: il lato interno subisce una deformazione di compressione maggiore rispetto a quella consentita in trazione dal lato esterno, in modo che l'asse neutro si sposti verso la superficie interna e il valore K sia compreso tra 0,30 e 0,50.
- Procedura di calibrazione:
Calcolare K a partire da un campione misurato: K = (BA / (90 × (π/180)) − R) / T, quindi inserire il risultato nel controllo di piegatura CNC. Su campioni SPCC con T = 1,0–6,0 mm, i dati di piegatura di prova di JS Precision 2025 mostrano un assottigliamento della sezione trasversale del 5–12% nella zona di piegatura, e questa procedura ha mantenuto la tolleranza di piegatura cumulativa entro ±0,15 mm.
In parole semplici: K = t/T indica la posizione dell'asse neutro, e determinarla correttamente è fondamentale per mantenere un componente di precisione entro le tolleranze. Per calcolare il fattore K, misurare prima il margine di piegatura su un campione di prova, quindi risolvere la formula del margine di piegatura al contrario: K = (BA / ((π/180) × A) − R) / T.
Per la procedura di calcolo completa, consultare la Guida alla formula per il margine di flessione: fattore K e ritorno elastico .
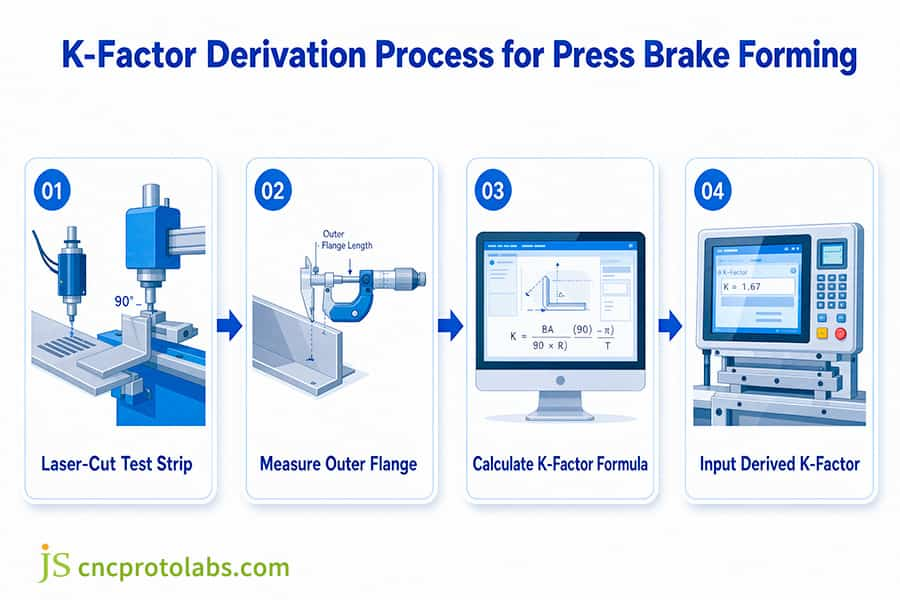
Figura 1: Diagramma di flusso per l'inserimento del valore K effettivo, calcolato a partire dalla misurazione effettiva del campione di prova, nel sistema di controllo della piegatura CNC.
Qual è la differenza tra fattore K e tolleranza di flessione?
La differenza fondamentale è che il fattore K è un rapporto materiale adimensionale (t/T), mentre il margine di piegatura è la lunghezza fisica dell'arco dell'asse neutro in millimetri. Gli strumenti CAD utilizzano il fattore K della lamiera per calcolare il margine di piegatura tramite BA=(π/180) x A x (R+K x T) . Inoltre, la deviazione del fattore K tra piegatura ad aria e piegatura a fondo è significativa, causando spesso una deviazione misurabile del fattore K da 0,04 a 0,08 su lamiere di acciaio identiche da 1,5 mm.
Confine concettuale e relazione di trasformazione
- Fattore K: valore costante adimensionale che confronta la profondità dello strato neutro con lo spessore della piastra.
- Tolleranza di curvatura (BA): lunghezza dell'arco sviluppato dello strato neutro, in millimetri: BA = (π/180) × A × (R + K × T).
- Detrazione di curvatura (BD): la quantità sottratta dalla somma delle dimensioni esterne per ottenere la lunghezza piana. Con OSSB (arretramento esterno) = R + T: BD = 2 × OSSB − BA.
Intervento del processo di stampaggio sullo strato neutro
- Piegatura ad aria: l'apertura inferiore dello stampo è V=8×T e il materiale viene aspirato nell'apertura; in generale il valore teorico K per acciaio al carbonio di spessore 1,5 mm è 0,38-0,42.
- Piegatura a fondo: l'elevata pressione di contatto costringe il materiale ad adattarsi allo stampo e indenta il nucleo della sezione, spingendo lo strato neutro verso l'esterno. Ciò aumenta il fattore K effettivo di 0,04–0,08 rispetto alla piegatura ad aria.
Per questi processi di formatura, le condizioni al contorno meccaniche sono i principali fattori che determinano la variazione del fattore K e, di conseguenza, la compensazione necessaria nel calcolo della lunghezza sviluppata. Si tratta di uno dei fattori principali considerati dal CAD durante la tranciatura e di uno dei parametri principali utilizzati per la valutazione dell'adattabilità del processo da parte dei servizi di lavorazione della lamiera .
Tabella comparativa di concetti e processi di stampaggio
Le condizioni al contorno meccaniche dei diversi processi di stampaggio determinano direttamente l'entità dello scostamento del fattore K e la quantità di compensazione della dimensione dispiegata, che sono le variabili principali per i calcoli di tranciatura CAD.
|
Tipo di curvatura |
Fattore K (acciaio da 1,5 mm) |
Indennità di piegatura (BA) |
Deduzione piega (BD) |
Effetto sul modello piatto CAD |
|---|---|---|---|---|
|
Dominio dell'aria |
0,42 |
2,74 mm |
3,26 mm |
espansione della linea di base |
|
Fondo |
0,46 |
2,98 mm |
3,02 mm |
Richiede un risarcimento |
Assunzioni: A = 90°, T = 1,5 mm, R = 1,5 mm (R/T = 1,0). BA = (π/180) × A × (R + K × T); BD = 2 × (R + T) − BA.
La resistenza allo snervamento, ovvero la forza che spinge l'asse neutro verso l'interno, viene misurata mediante prove di trazione secondo la norma ASTM E8/E8M-21 (Metodi di prova standard per le prove di trazione dei materiali metallici, 2021).
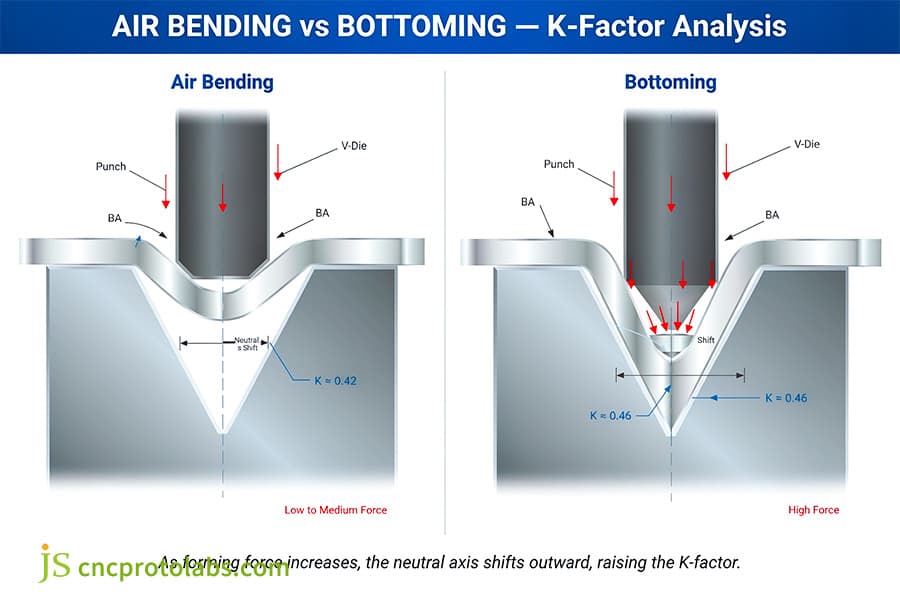
Figura 2: Diagramma dei punti di forza e delle variazioni di posizione dello strato neutro nella flessione in aria rispetto alla flessione dal basso.
Quali fattori fisici determinano il fattore K della lamiera nella fabbricazione in generale?
Nella piegatura generale della lamiera, il fattore K è determinato principalmente dal rapporto tra snervamento e resistenza a trazione del materiale e dallo spessore della lamiera. La domanda tipica è quale sia il fattore K standard per alluminio e acciaio; l'acciaio dolce strutturale ha solitamente K = 0,44, mentre per le leghe di alluminio 5052 o 6061 è generalmente compreso tra 0,40 e 0,42 . Nei materiali ad alta resistenza come l'acciaio inossidabile 304, la resistenza alla compressione sulla superficie interna è significativa, il che riduce il fattore K a 0,36-0,38. L'alluminio 5052, più morbido e duttile, raggiunge valori compresi tra 0,40 e 0,43. Anche la direzione delle fibre è importante: una piegatura effettuata parallelamente alla direzione di laminazione sposta il fattore K di ±0,03 , quindi lo spostamento deve essere compensato esplicitamente.
Effetto del rapporto del raggio di curvatura interno (R/T)
- Flessione ad angolo acuto (R/T ≤ 1,0): la deformazione è fortemente concentrata sul lato interno e lo strato neutro si sposta bruscamente a 0,30–0,33.
- Curvatura a raggio ampio (R/T≥4,0): la distribuzione della deformazione è uniforme e il valore di K è prossimo a 0,50.
Resistenza allo snervamento del materiale e orientamento delle fibre
- Acciaio a basso tenore di carbonio (AISI 1018): resistenza alla trazione 440 MPa / carico di snervamento 370 MPa, assumere 0,42-0,44.
- Acciaio inossidabile 304: resistenza alla trazione 515 MPa / carico di snervamento 205 MPa, assumere 0,36-0,38.
- Lega di alluminio 5052-H32: assumere 0,40-0,43; 6061-T6 assumere 0,38-0,42.
- Rame C11000: assumere 0,44-0,46.
- Orientamento della fibra: Quando una lamiera viene piegata lungo la fibra di laminazione, risulta meno lavorabile e il fattore di piegatura (valore K) deve essere inferiore di 0,02-0,03. Le tolleranze di piegatura sono soggette a ±0,03.
Il controllo della tolleranza di piegatura per diversi materiali dipende da stampi realizzati con precisione; la consulenza sulle tolleranze degli utensili per la stampatura dei metalli spesso si traduce in una maggiore precisione dimensionale dello stampo aperto grazie al processo di ottimizzazione.
Tabella dei criteri di selezione del fattore K per i materiali di ingegneria generale
Maggiore è il rapporto di snervamento a trazione del materiale, maggiore è la resistenza alla compressione all'interno, il che costringe lo strato neutro a migrare in modo più significativo verso la superficie interna , riducendo così il valore di riferimento K.
I valori in questa tabella si basano sulla piegatura ad aria con un'apertura della matrice V = 8 × T e un rapporto R/T compreso tra 1,0 e 1,5. La larghezza della matrice, il raggio del punzone e il lotto di materiale influenzeranno questi valori : considerateli come una prima impostazione, non come una specifica definitiva.
|
Materiale |
Resistenza alla trazione (MPa) |
Resistenza allo snervamento (MPa) |
R/T consigliato |
Fattore K di base (piegamento dell'aria) |
|---|---|---|---|---|
|
Acciaio al carbonio AISI 1018 |
440 |
370 |
1.5 |
0,42‑0,44 |
|
Acciaio inossidabile 304 |
515 |
205 |
1.0 |
0,36‑0,38 |
|
Alluminio 5052-H32 |
228 |
172 |
1.2 |
0,40‑0,43 |
|
Alluminio 6061-T6 |
310 |
276 |
1.5 |
0,38‑0,40 |
|
C11000 Rame |
220 |
70 |
0,8 |
0,44‑0,46 |
Secondo la norma ISO 7438:2020 , le specifiche per le prove di flessione dei materiali metallici forniscono limiti di deformazione di riferimento per la determinazione del fattore K.
Consultare la guida DFM per la piegatura di lamiere CNC per le regole di progettazione delle flange che dipendono dal fattore K.
FAQ
D1: Perché il fattore K varia con lo spessore della lamiera?
La differenza di spessore della lamiera comporta una variazione del fattore K, poiché la deformazione lungo il profilo di piegatura risulta sbilanciata. All'aumentare dello spessore da 1,0 mm a 6,0 mm, la tensione delle fibre esterne cresce più rapidamente della compressione delle fibre interne, pertanto l'asse neutro si sposta ulteriormente verso il raggio interno per bilanciare il momento interno. Ad esempio, una lamiera di acciaio dolce di 1,0 mm piegata con un raggio interno di 1,0 mm presenta un valore di K ≈ 0,44, mentre una lamiera di 6,0 mm della stessa lega presenta un valore di K ≈ 0,38.
D2: Qual è il fattore K standard per alluminio e acciaio nei software CAD?
SolidWorks e Inventor impostano di default K = 0,44 per l'acciaio dolce formato con una piegatura ad aria a V standard. Per le leghe di alluminio commerciali come la 5052 e la 6061, i valori misurati in officina si attestano normalmente nell'intervallo 0,40-0,42. La fonte di errore più comune è che questi valori predefiniti vengono applicati senza verificare l'effettiva apertura della matrice (V = 8 × T), il che può produrre errori di formatura fino a ±0,50 mm su sezioni più spesse.
Q3: Il valore del fattore K di una lamiera può superare 0,50 nella produzione fisica?
Nella piegatura standard ad aria, il fattore K non può superare 0,50, né matematicamente né fisicamente . Un valore di 0,50 indica che l'asse neutro si trova esattamente sull'asse centrale della lamiera, rappresentando una deformazione puramente elastica con assottigliamento della sezione trasversale indotto dalla compressione pari a zero. Nella piegatura fisica con pressa piegatrice, il materiale interno si comprime sempre più facilmente di quanto il materiale esterno si allunghi in trazione. Se il calcolo restituisce K > 0,50, è probabile che vi sia un errore di misurazione nelle lunghezze delle flange di prova, un raggio del punzone errato o un angolo di piegatura inserito in radianti anziché in gradi.
D4: In che modo il raggio di curvatura interno influenza direttamente il fattore K finale?
Il raggio di curvatura interno determina l'entità della deformazione nella zona di curvatura. Quando il raggio di curvatura interno è molto maggiore dello spessore del materiale (R/T≥4,0), la distribuzione delle sollecitazioni diventa uniforme lungo tutta la sezione trasversale, con conseguente aumento del fattore K verso 0,50. Al contrario, con una curvatura acuta (R/T ≤ 1,0), la deformazione compressiva localizzata tira l'asse neutro verso l'interno, riducendo il fattore K effettivo a 0,30–0,33.
Q5: Cosa distingue fondamentalmente l'utilizzo operativo del fattore K e del fattore Y?
Il fattore K e il fattore Y descrivono lo stesso spostamento dell'asse neutro utilizzando formule diverse. La maggior parte dei sistemi CAD utilizza il fattore K (K = t/T); PTC Creo utilizza il fattore Y, dove Y = K × (π/2). Quindi K = 0,44 si converte in Y = 0,691. Entrambi individuano lo stesso asse neutro, ma i due numeri non sono intercambiabili: inserire un fattore Y dove è previsto un fattore K produrrà un modello di piano errato.
D6: Come fanno i produttori di componenti di precisione a verificare empiricamente un fattore K sconosciuto in officina?
I fabbricanti di precisione calibrano i fattori K sconosciuti tagliando al laser una striscia di prova di lunghezza iniziale esatta (100,0 mm), piegando la striscia a 90° e ispezionando le flange esterne con micrometri. Sottraendo le dimensioni di arretramento esterne si ottiene l'effettiva tolleranza di piegatura (BA) misurata. Inserendo la BA misurata, lo spessore della lamiera T e il raggio del punzone R nella formula K=(BA/(90×(π/180))‑R)/T, i tecnici ricavano la vera linea di base calibrata in officina.
Riepilogo
In parole semplici: il fattore K non è una costante fissa. È una variabile meccanica reattiva influenzata dal comportamento di snervamento del materiale, dalla scelta degli utensili e dalla severità della piegatura; ecco perché un valore copiato da una tabella deve essere confermato con una prova di piegatura. Lo spostamento dell'asse neutro non è una costante statica, ma una variabile meccanica reattiva governata dal comportamento di snervamento del materiale, dalla scelta degli utensili e dalla severità localizzata della piegatura . La calibrazione di questo fattore sui disegni iniziali del modello piano salvaguarda l'integrità dimensionale, previene gli scarti durante l'assemblaggio secondario ed elimina i tempi di inattività dovuti a tentativi ed errori sulla pressa piegatrice.
Per i progettisti che desiderano padroneggiare limiti di formatura avanzati, tabelle di selezione degli utensili e calcoli di flange con tolleranze ristrette, consultate la nostra risorsa tecnica completa: scoprite di più sulla piegatura di precisione della lamiera su JS Precision .
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. JS Precision Services non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per i ricambi . Per ulteriori informazioni, non esitate a contattarci.
Risorsa

