 Español




El factor K en el doblado de chapa metálica es una relación matemática (K=t/T) que define el desplazamiento hacia adentro del eje neutro con respecto al espesor total del material durante la deformación plástica. Dado que las fibras exteriores de la chapa se expanden por tensión mientras que las internas se comprimen, el eje neutro (el plano de tensión cero dentro de la chapa donde las fibras no se estiran ni se comprimen, por lo que la longitud del material permanece inalterada) representa dicho plano . Un cálculo preciso del factor K evita errores dimensionales en el patrón plano antes de la configuración de la herramienta de la plegadora.
Tabla resumen de las respuestas principales
El factor K rige los cálculos de piezas planas de chapa metálica, con valores que oscilan entre 0,30 y 0,50 en función de la deformación localizada y la mecánica de las herramientas.
|
Parámetro |
Valor de ingeniería |
Importancia del proceso |
|---|---|---|
|
Definición |
K=t/T (relación de profundidad del eje neutro) |
Localiza la interfaz de deformación cero durante la flexión plástica. |
|
Gama |
0,30 a 0,50 (control de aire predeterminado: 0,44) |
Las curvas pronunciadas caen por debajo de 0,33; el acuñado supera 0,45. |
|
Fórmula CAD |
BA=(π/180) x A x (R+K x T) |
Convierte la geometría de la brida 3D en longitudes de corte planas. |
|
Variables |
Relación de rendimiento, ancho de la matriz, dirección del grano |
Controla el desplazamiento del eje neutro y el efecto de recuperación elástica. |
Según la norma ISO 6892-1:2019 , los ensayos de tracción de materiales metálicos establecen valores de referencia de la resistencia a la fluencia para la calibración del factor K.
¿Qué principio mecánico impulsa el desplazamiento del eje neutro en el doblado de chapa metálica?
En el doblado de chapa metálica, el desplazamiento del eje neutro se debe a la migración hacia el interior del plano de deformación cero, causada por la deformación plástica asimétrica. Las fibras exteriores se estiran a tensión, mientras que las interiores se comprimen, lo que desplaza el eje neutro hacia el radio de curvatura interior. Los fabricantes calculan este comportamiento mediante la fórmula K=t/T, donde el acero dulce estándar suele presentar un factor K entre 0,30 y 0,50 durante el doblado al aire.
Mecanismo mecánico y cálculo de la migración de la capa neutra
- Flexión perfectamente elástica: la capa neutra se encuentra exactamente en el centro del espesor de la lámina, K=0,50.
- Flexión de aire realista: El lado interior recibe una tensión de compresión mayor que la que permite el lado exterior, de modo que el eje neutro se desplaza hacia la superficie interior y el valor K se sitúa entre 0,30 y 0,50.
- Procedimiento de calibración:
Calcula K a la inversa a partir de una muestra medida: K = (BA / (90 × (π/180)) − R) / T y luego escribe el resultado en el control de doblado CNC. En muestras de SPCC de T = 1,0–6,0 mm, los registros de prueba de doblado de JS Precision de 2025 muestran un adelgazamiento de la sección transversal del 5 al 12 % en la zona de doblado, y este procedimiento mantuvo la tolerancia de doblado acumulada dentro de ±0,15 mm.
En pocas palabras: K = t/T indica dónde se encuentra el eje neutro, y acertar con eso es lo que mantiene una pieza de precisión dentro de la tolerancia. Para calcular el factor K, primero mida la tolerancia de doblado en una probeta, luego resuelva la fórmula de tolerancia de doblado a la inversa: K = (BA / ((π/180) × A) − R) / T.
Para conocer el flujo de trabajo de cálculo completo, consulte la Guía de fórmulas de tolerancia de curvatura: factor K y recuperación elástica .
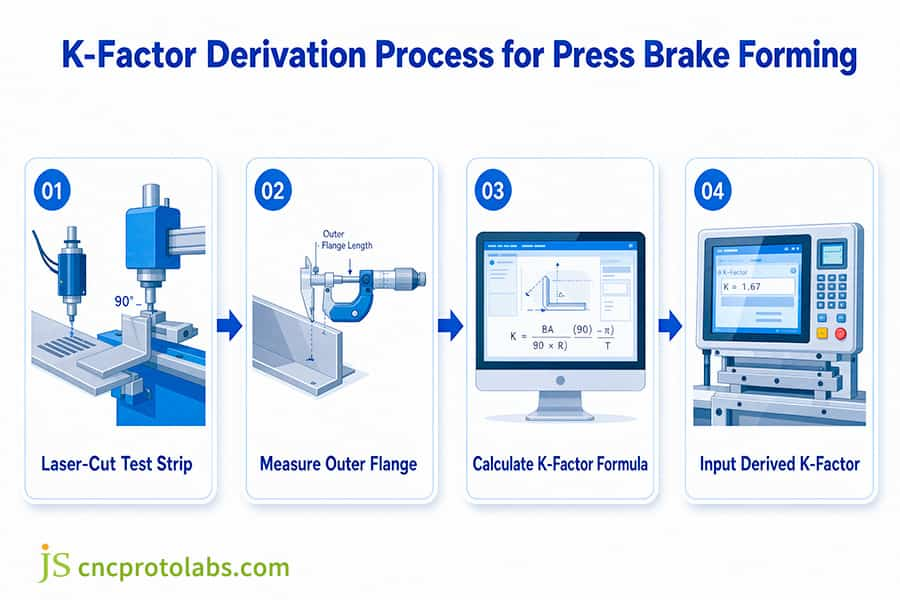
Figura 1: Diagrama de flujo para introducir el valor K real, calculado a partir de la medición real de la muestra de prueba, en el sistema de control de plegado CNC.
¿Cuál es la diferencia entre el factor K y el margen de curvatura?
La diferencia fundamental radica en que el factor K es una relación de material adimensional (t/T), mientras que la tolerancia de doblado es la longitud del arco físico del eje neutro en milímetros. Las herramientas CAD utilizan el factor K de la chapa metálica para calcular la tolerancia de doblado mediante BA=(π/180) x A x (R+K x T) . Además, la desviación del factor K entre el doblado al aire y el doblado al fondo es significativa, provocando a menudo una desviación medible de 0,04 a 0,08 en chapas de acero idénticas de 1,5 mm.
Relación entre límites conceptuales y transformación
- Factor K: valor constante adimensional que compara la profundidad de la capa neutra con el espesor de la placa.
- Margen de curvatura (BA): la longitud de arco desarrollada de la capa neutra, en milímetros: BA = (π/180) × A × (R + K × T).
- Deducción por curvatura (BD): la cantidad que se resta de la suma de las dimensiones exteriores para obtener la longitud plana. Con OSSB (retroceso exterior) = R + T: BD = 2 × OSSB − BA.
Intervención del proceso de moldeo en la capa neutra
- Doblado al aire: la abertura de la matriz inferior es V=8×T y el material se introduce en la abertura; en general, el valor teórico de K para acero al carbono de 1,5 mm de espesor es de 0,38 a 0,42.
- Toque final: la alta presión de contacto obliga al material a adaptarse a la matriz y comprime el núcleo de la sección, empujando la capa neutra hacia afuera. Esto aumenta el factor K efectivo entre 0,04 y 0,08 en comparación con el doblado al aire.
En estos procesos de conformado, las condiciones de contorno mecánicas son los principales factores que influyen en la variación del factor K y, por lo tanto, en la compensación necesaria para el cálculo de la longitud desarrollada. Este es uno de los factores principales que el CAD tiene en cuenta durante el troquelado y uno de los parámetros clave que utilizan los servicios de fabricación de chapa metálica para evaluar la adaptabilidad del proceso.
Tabla comparativa de conceptos y procesos de moldeo
Las condiciones límite mecánicas de los diferentes procesos de moldeo determinan directamente la magnitud del desplazamiento del factor K y la cantidad de compensación del tamaño desplegado, que son las variables principales para los cálculos de troquelado CAD.
|
Tipo de curvatura |
Factor K (acero de 1,5 mm) |
Margen de curvatura (BC) |
Deducción por curvatura (BD) |
Efecto en el patrón plano CAD |
|---|---|---|---|---|
|
Control del aire |
0,42 |
2,74 mm |
3,26 mm |
expansión de la línea base |
|
Toque fondo |
0,46 |
2,98 mm |
3,02 mm |
Requiere compensación |
Suposiciones: A = 90°, T = 1,5 mm, R = 1,5 mm (R/T = 1,0). BA = (π/180) × A × (R + K × T); BD = 2 × (R + T) − BA.
El límite elástico —el parámetro que impulsa el eje neutro hacia adentro— se mide mediante ensayos de tracción según la norma ASTM E8/E8M-21 (Métodos de ensayo estándar para ensayos de tracción de materiales metálicos, 2021).
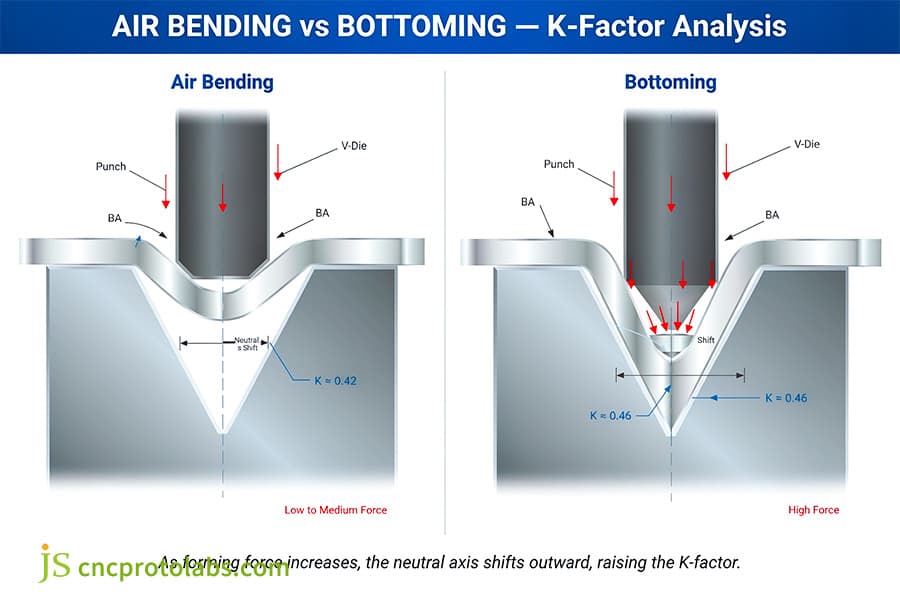
Figura 2: Diagrama de los puntos de fuerza y los cambios en la posición de la capa neutra en la flexión al aire frente a la flexión inferior.
¿Qué factores físicos determinan el factor K de la chapa metálica en la fabricación en general?
En el doblado de chapa metálica en general, el factor K viene determinado principalmente por la relación de límite elástico/resistencia a la tracción del material y por el espesor de la chapa. La pregunta típica es cuál es el factor K estándar para el aluminio y el acero; el acero dulce estructural suele tener K = 0,44, mientras que para las aleaciones de aluminio 5052 o 6061 suele ser de 0,40 a 0,42 . En materiales de mayor resistencia, como el acero inoxidable 304, la resistencia a la compresión en la cara interna es significativa, lo que reduce el factor K a 0,36–0,38. El aluminio 5052, más blando y dúctil, alcanza 0,40–0,43. La dirección del grano también importa: un doblado paralelo a la dirección de laminación desplaza el factor K en ±0,03 , por lo que el desplazamiento debe compensarse explícitamente.
Efecto de la relación del radio de curvatura interior (R/T)
- Flexión en esquinas agudas (R/T ≤ 1,0): La tensión se concentra en gran medida en el lado interior, y la capa neutra se desplaza bruscamente a 0,30–0,33.
- Flexión de radio grande (R/T≥4,0): La distribución de la deformación es uniforme y el valor de K es cercano a 0,50.
límite elástico del material y orientación del grano
- Acero bajo en carbono (AISI 1018): resistencia a la tracción 440 MPa / límite elástico 370 MPa, tomar 0,42-0,44.
- Acero inoxidable 304: resistencia a la tracción 515 MPa / límite elástico 205 MPa, tomar 0,36-0,38.
- Aleación de aluminio 5052-H32: tomar 0,40-0,43; 6061-T6 tomar 0,38-0,42.
- Cobre C11000: Tomar 0,44-0,46.
- Orientación de la fibra: Cuando una chapa metálica se dobla en la dirección de la fibra, es menos manejable y el factor de doblado (valor K) debe ser menor en 0,02-0,03. Las tolerancias de doblado están sujetas a ±0,03.
El control de la tolerancia de doblado para diversos materiales depende de matrices fabricadas con precisión; consultar sobre las tolerancias de las herramientas de estampado de metales a menudo se traduce en una mayor precisión dimensional del producto desplegado mediante el proceso de optimización.
Tabla de criterios de selección del factor K para materiales de ingeniería general
Cuanto mayor sea la relación de fluencia a tracción del material, mayor será la resistencia a la compresión en el interior, lo que obliga a la capa neutra a migrar de forma más significativa hacia la superficie interior , reduciendo así el valor K de referencia.
Los valores de esta tabla asumen un doblado al aire con una apertura de matriz V = 8 × T y una relación R/T entre 1,0 y 1,5. El ancho de la matriz, el radio del punzón y el lote de material los modificarán ; considérelos como una configuración inicial, no como una especificación final.
|
Material |
Resistencia a la tracción (MPa) |
Límite elástico (MPa) |
R/T recomendado |
Factor K de referencia (flexión del aire) |
|---|---|---|---|---|
|
Acero al carbono AISI 1018 |
440 |
370 |
1.5 |
0,42-0,44 |
|
Acero inoxidable 304 |
515 |
205 |
1.0 |
0,36-0,38 |
|
Aluminio 5052-H32 |
228 |
172 |
1.2 |
0,40-0,43 |
|
Aluminio 6061-T6 |
310 |
276 |
1.5 |
0,38-0,40 |
|
Cobre C11000 |
220 |
70 |
0,8 |
0,44-0,46 |
Según la norma ISO 7438:2020 , las especificaciones de los ensayos de flexión de materiales metálicos proporcionan límites de deformación de referencia para la determinación del factor K.
Consulte la guía DFM para el doblado de chapa metálica CNC para conocer las reglas de diseño de bridas que dependen del factor K.
Preguntas frecuentes
P1: ¿Por qué cambia el factor K con el espesor de la chapa metálica?
La diferencia en el espesor de la chapa metálica altera el factor K, ya que la deformación a lo largo del perfil de curvatura se desequilibra. A medida que el espesor aumenta de 1,0 mm a 6,0 mm, la tensión en las fibras exteriores crece más rápido que la compresión en las fibras interiores, por lo que el eje neutro se desplaza hacia el radio interior para equilibrar el momento interno. Por ejemplo, una chapa de acero dulce de 1,0 mm de espesor curvada con un radio interior de 1,0 mm presenta un factor K ≈ 0,44, mientras que una chapa de 6,0 mm de la misma aleación presenta un factor K ≈ 0,38.
P2: ¿Cuál es el factor K estándar para el aluminio y el acero en el software CAD?
SolidWorks e Inventor utilizan por defecto K = 0,44 para acero dulce conformado mediante doblado al aire con matriz en V estándar. Para aleaciones de aluminio comerciales como la 5052 y la 6061, los valores medidos en taller suelen estar entre 0,40 y 0,42. La fuente habitual de error reside en que estos valores predeterminados se aplican sin comprobar la apertura real de la matriz (V = 8 × T), lo que puede generar errores de planitud de hasta ±0,50 mm en secciones más gruesas.
P3: ¿Puede un valor del factor K de una chapa metálica superar 0,50 en la producción física?
En el doblado al aire estándar, el factor K no puede exceder 0,50, ni matemática ni físicamente . Un valor de 0,50 indica que el eje neutro se sitúa precisamente en el eje central de la chapa, lo que representa una deformación elástica pura sin adelgazamiento de la sección transversal inducido por compresión. En el doblado físico con prensa plegadora, el material interior siempre se comprime con mayor facilidad que el material exterior se estira por tensión. Si el cálculo arroja un valor de K > 0,50, sospeche de un error de medición en las longitudes de las bridas de prueba, un radio de punzón incorrecto o un ángulo de doblado introducido en radianes en lugar de grados.
P4: ¿Cómo influye directamente el radio de curvatura interior en el factor K final?
El radio de curvatura interior determina la severidad de la deformación en la zona de flexión. Cuando el radio de curvatura interior es mucho mayor que el espesor del material (R/T ≥ 4,0), la distribución de tensiones se vuelve uniforme en toda la sección transversal, lo que resulta en un aumento del factor K hacia 0,50. Por el contrario, con una curvatura pronunciada (R/T ≤ 1,0), la deformación compresiva localizada empuja el eje neutro hacia adentro, reduciendo el factor K efectivo a 0,30–0,33.
P5: ¿Qué distingue fundamentalmente el uso operativo del factor K y del factor Y?
Los factores K e Y describen el mismo desplazamiento del eje neutro mediante fórmulas diferentes. La mayoría de los sistemas CAD utilizan el factor K (K = t/T); PTC Creo utiliza el factor Y, donde Y = K × (π/2). Así, K = 0,44 se convierte en Y = 0,691. Ambos factores localizan el mismo eje neutro, pero no son intercambiables: introducir un factor Y donde se espera un factor K generará un patrón plano incorrecto.
P6: ¿Cómo verifican empíricamente los fabricantes de precisión un factor K desconocido en el taller?
Los fabricantes de precisión calibran los factores K desconocidos cortando con láser una tira de prueba de longitud inicial exacta (100,0 mm), doblando la tira a 90° e inspeccionando las bridas exteriores con micrómetros. Restando las dimensiones de retroceso exterior se obtiene la tolerancia de doblado medida (BA). Al introducir la BA medida, el espesor de la chapa T y el radio del punzón R en la fórmula K=(BA/(90×(π/180))‑R)/T, los técnicos obtienen la línea base calibrada en taller.
Resumen
En pocas palabras: el factor K no es una constante fija. Es una variable mecánica que depende del comportamiento de la deformación del material, la selección de herramientas y la severidad del plegado; por eso, un valor copiado de una tabla debe confirmarse con un plegado de prueba. El desplazamiento del eje neutro no es una constante estática, sino una variable mecánica que depende del comportamiento de la deformación del material, la selección de herramientas y la severidad del plegado localizado . Calibrar este factor en los planos iniciales del patrón plano garantiza la integridad dimensional, evita el desperdicio durante el ensamblaje secundario y elimina el tiempo de inactividad por ensayo y error en la plegadora.
Para los ingenieros de diseño que buscan dominar los límites de conformado avanzados, las tablas de selección de herramientas y los cálculos de bridas de tolerancia estricta, explore nuestro recurso técnico integral: obtenga más información sobre el doblado de chapa metálica de precisión en JS Precision .
Descargo de responsabilidad
El contenido de esta página es meramente informativo. JS Precision Services no ofrece garantías, ni expresas ni implícitas, sobre la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar un presupuesto formal de las piezas . Para más información, póngase en contacto con nosotros.
Recurso

