 Français




Le facteur K en pliage de tôle est un rapport mathématique (K = t/T) qui définit le déplacement vers l'intérieur de l'axe neutre par rapport à l'épaisseur totale du matériau lors de la déformation plastique. Les fibres extérieures de la tôle se dilatent en traction tandis que les fibres intérieures se compriment. L'axe neutre (le plan de contrainte nulle à l'intérieur de la tôle où les fibres ne s'étirent ni ne se compriment, la longueur du matériau restant donc constante) représente ce plan . Un calcul précis du facteur K permet d'éviter les erreurs dimensionnelles des patrons avant la mise en place de l'outillage de la presse plieuse.
Tableau récapitulatif des réponses principales
Le facteur K régit les calculs des flans plats en tôle, allant de 0,30 à 0,50 en fonction de la déformation localisée et de la mécanique de l'outillage.
|
Paramètre |
Valeur de l'ingénierie |
Importance du processus |
|---|---|---|
|
Définition |
K=t/T (rapport de profondeur de l'axe neutre) |
Localise l' interface de déformation nulle lors de la flexion plastique. |
|
Gamme |
0,30 à 0,50 (valeur par défaut de la flexion de l'air : 0,44) |
Les courbures prononcées descendent en dessous de 0,33 ; le frappe dépasse 0,45. |
|
Formule CAO |
BA=(π/180) x A x (R+K x T) |
Convertit la géométrie 3D de la bride en longueurs de coupe plates. |
|
Variables |
Rendement, largeur de la matrice, direction du grain |
Contrôle le déplacement de l'axe neutre et le retour élastique. |
Selon la norme ISO 6892-1:2019 , les essais de traction sur les matériaux métalliques établissent des valeurs de référence de limite d'élasticité pour l'étalonnage du facteur K.
Quel principe mécanique est à l'origine du déplacement de l'axe neutre lors du pliage de tôles ?
Lors du pliage de tôles, le déplacement de l'axe neutre correspond à la migration vers l'intérieur du plan de déformation nulle, due à une déformation plastique asymétrique. Les fibres extérieures s'étirent en traction tandis que les fibres intérieures se compriment, ce qui déplace l'axe neutre vers le rayon de courbure intérieur. Les fabricants calculent ce comportement à l'aide de la formule K = t/T, où l'acier doux standard présente généralement un coefficient K compris entre 0,30 et 0,50 en pliage à l'air.
Mécanisme mécanique et calcul de la migration de la couche neutre
- Flexion parfaitement élastique : la couche neutre se situe exactement au milieu de l'épaisseur de la feuille, K=0,50.
- Courbure réaliste de l'air : La face intérieure subit une contrainte de compression plus élevée que celle que la face extérieure supporte en tension, de sorte que l'axe neutre se déplace vers la surface intérieure et que la valeur K se situe entre 0,30 et 0,50.
- Procédure d'étalonnage :
Calculez K à partir d'une éprouvette mesurée : K = (BA / (90 × (π/180)) − R) / T, puis intégrez le résultat dans la commande numérique de pliage. Sur des éprouvettes SPCC d'épaisseur T = 1,0–6,0 mm, les résultats des essais de pliage de JS Precision (2025) indiquent un amincissement de la section transversale de 5 à 12 % dans la zone de pliage. Cette procédure a permis de maintenir la tolérance de pliage cumulée à ±0,15 mm.
En termes simples : K = t/T vous indique la position de l’axe neutre, et c’est sa bonne détermination qui garantit la conformité d’une pièce de précision aux tolérances. Pour calculer le facteur K, mesurez d’abord le jeu de pliage sur une éprouvette, puis résolvez la formule du jeu de pliage à l’envers : K = (BA / ((π/180) × A) − R) / T.
Pour connaître le flux de calcul complet, consultez la formule de tolérance de flexion : Guide du facteur K et du retour élastique .
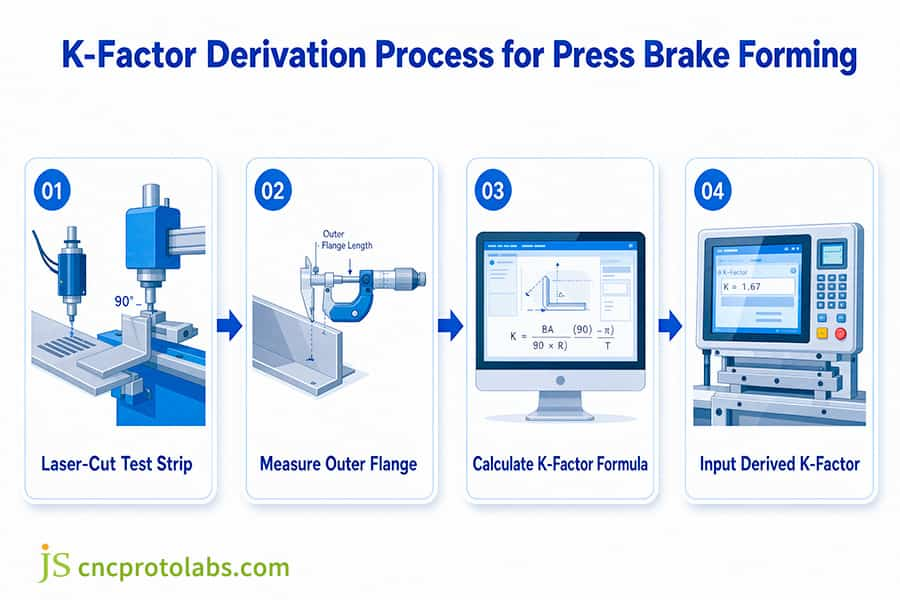
Figure 1 : Organigramme pour l'écriture de la valeur K réelle calculée à partir de la mesure réelle de l'échantillon de test dans le système de contrôle de pliage CNC.
Quelle est la différence entre le facteur K et la tolérance de pliage ?
La différence fondamentale réside dans le fait que le facteur K est un rapport de matériau sans dimension (t/T), tandis que la tolérance de pliage correspond à la longueur physique de l'arc autour de l'axe neutre, exprimée en millimètres. Les logiciels de CAO utilisent le facteur K des tôles pour calculer la tolérance de pliage selon la formule BA = (π/180) x A x (R + K x T) . De plus, l'écart du facteur K entre le pliage à vide et le pliage en fond de course est significatif, induisant souvent un écart mesurable de 0,04 à 0,08 sur des tôles d'acier identiques de 1,5 mm d'épaisseur.
Relation entre frontière conceptuelle et transformation
- Facteur K : valeur constante sans unité qui compare la profondeur de la couche neutre à l'épaisseur de la plaque.
- Tolérance de courbure (BA) : la longueur d'arc développée de la couche neutre, en millimètres : BA = (π/180) × A × (R + K × T).
- Déduction de courbure (DC) : la valeur soustraite de la somme des dimensions extérieures pour obtenir la longueur à plat. Avec OSSB (retrait extérieur) = R + T : DC = 2 × OSSB − BA.
Intervention du processus de moulage sur la couche neutre
- Cintrage à l'air : l'ouverture de la matrice inférieure est V=8×T et le matériau est tiré dans l'ouverture ; en général, la valeur théorique de K pour un acier au carbone de 1,5 mm d'épaisseur est de 0,38 à 0,42.
- Formage en fond de trou : la forte pression de contact contraint le matériau à épouser la forme de la matrice et marque le noyau de la section, repoussant la couche neutre vers l’extérieur. Ceci augmente le facteur K effectif de 0,04 à 0,08 par rapport au cintrage à l’air.
Pour ces procédés de formage, les conditions aux limites mécaniques sont les principaux facteurs influençant le coefficient K et, par conséquent, la compensation nécessaire au calcul de la longueur développée. Il s'agit d'un des principaux facteurs pris en compte par les logiciels de CAO lors du découpage et d'un des principaux paramètres utilisés par les services de fabrication de tôlerie pour évaluer l'adaptabilité des procédés.
Tableau comparatif des concepts et des procédés de moulage
Les conditions aux limites mécaniques des différents procédés de moulage déterminent directement l'amplitude du décalage du facteur K et la valeur de compensation de la taille dépliée, qui sont les variables essentielles des calculs de découpe CAO.
|
Type de pliage |
Facteur K (acier de 1,5 mm) |
Allocation de flexion (BA) |
Déduction de courbure (BD) |
Effet sur le patron plat CAO |
|---|---|---|---|---|
|
Maîtrise de l'air |
0,42 |
2,74 mm |
3,26 mm |
Expansion de base |
|
Bottoming |
0,46 |
2,98 mm |
3,02 mm |
Nécessite une compensation |
Hypothèses : A = 90°, T = 1,5 mm, R = 1,5 mm (R/T = 1,0). BA = (π/180) × A × (R + K × T) ; BD = 2 × (R + T) − BA.
La limite d'élasticité — l'entrée qui pousse l'axe neutre vers l'intérieur — est mesurée par des essais de traction selon la norme ASTM E8/E8M-21 (Méthodes d'essai normalisées pour les essais de traction des matériaux métalliques, 2021).
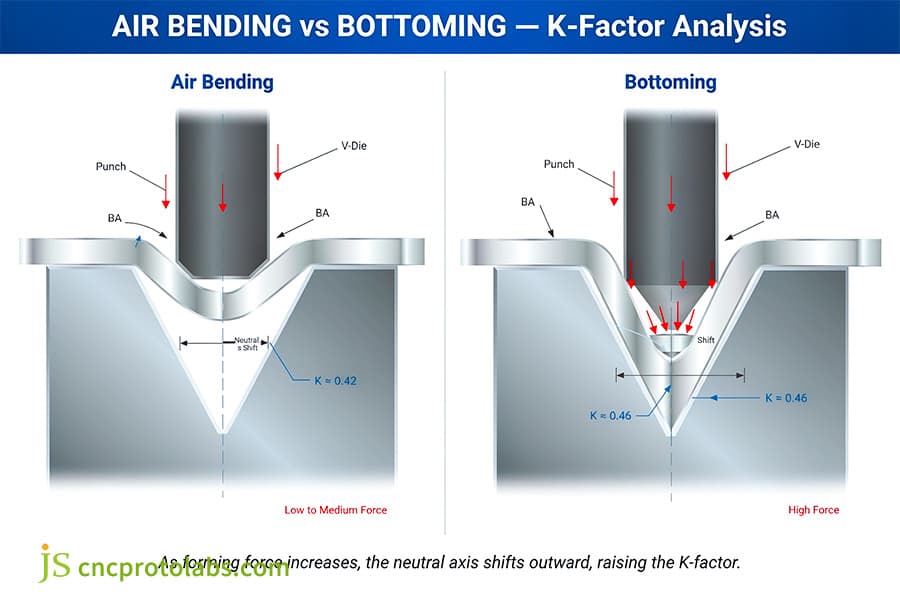
Figure 2 : Diagramme des points de force et des changements de position de la couche neutre dans la flexion de l'air par rapport à la flexion du bas.
Quels sont les facteurs physiques qui déterminent le facteur K des tôles en fabrication générale ?
En pliage de tôle, le coefficient K dépend principalement du rapport limite d'élasticité/résistance à la traction du matériau et de l'épaisseur de la tôle. La question classique est de savoir quel est le coefficient K standard pour l'aluminium et l'acier ; l'acier doux de construction a généralement un coefficient K de 0,44, tandis que pour les alliages d'aluminium 5052 ou 6061, il est généralement compris entre 0,40 et 0,42 . Dans les matériaux à haute résistance, comme l'acier inoxydable 304, la résistance à la compression sur la face intérieure est importante, ce qui abaisse le coefficient K à 0,36–0,38. L'aluminium 5052, plus tendre et plus ductile, atteint 0,40–0,43. L'orientation du grain a également son importance : un pliage réalisé parallèlement au sens de laminage décale le coefficient K de ±0,03 ; ce décalage doit donc être compensé explicitement.
Effet du rapport du rayon de courbure intérieur (R/T)
- Flexion à angle aigu (R/T ≤ 1,0) : la contrainte est fortement concentrée sur le côté intérieur et la couche neutre se déplace brusquement vers 0,30–0,33.
- Flexion à grand rayon (R/T≥4,0) : La distribution de la déformation est uniforme et la valeur K est proche de 0,50.
limite d'élasticité du matériau et orientation des grains
- Acier à faible teneur en carbone (AISI 1018) : résistance à la traction 440 MPa / limite d'élasticité 370 MPa, prendre 0,42-0,44.
- Acier inoxydable 304 : résistance à la traction 515 MPa / limite d'élasticité 205 MPa, prendre 0,36-0,38.
- Alliage d'aluminium 5052-H32 : prendre 0,40-0,43 ; 6061-T6 prendre 0,38-0,42.
- Cuivre C11000 : Prendre 0,44-0,46.
- Orientation du grain : lorsqu’une tôle pliée dans le sens du laminage est moins facile à travailler, le facteur de pliage (valeur K) doit être inférieur de 0,02 à 0,03. Les tolérances de pliage sont de ±0,03.
Le contrôle des tolérances de pliage pour différents matériaux dépend de la précision des matrices ; consulter les tolérances des outils d’emboutissage des métaux permet souvent d’obtenir une meilleure précision dimensionnelle une fois dépliés grâce au processus d’optimisation.
Tableau des critères de sélection des facteurs K pour les matériaux d'ingénierie générale
Plus le rapport de limite d'élasticité en traction du matériau est élevé, plus la résistance à la compression à l'intérieur est importante, ce qui force la couche neutre à migrer plus significativement vers la surface intérieure , réduisant ainsi la valeur K de base.
Les valeurs de ce tableau supposent un pliage à l'air avec une ouverture de matrice V = 8 × T et un rapport R/T compris entre 1,0 et 1,5. La largeur de votre matrice, le rayon de votre poinçon et le lot de matériau les modifieront — considérez-les comme une première configuration, et non comme une spécification finale.
|
Matériel |
Résistance à la traction (MPa) |
Limite d'élasticité (MPa) |
R/T recommandé |
Facteur K de base (flexion de l'air) |
|---|---|---|---|---|
|
Acier au carbone AISI 1018 |
440 |
370 |
1.5 |
0,42‑0,44 |
|
Acier inoxydable 304 |
515 |
205 |
1.0 |
0,36‑0,38 |
|
Aluminium 5052-H32 |
228 |
172 |
1.2 |
0,40‑0,43 |
|
Aluminium 6061-T6 |
310 |
276 |
1.5 |
0,38‑0,40 |
|
Cuivre C11000 |
220 |
70 |
0,8 |
0,44‑0,46 |
Selon la norme ISO 7438:2020 , les spécifications des essais de flexion des matériaux métalliques fournissent des limites de déformation de référence pour la détermination du facteur K.
Consultez le guide DFM sur le pliage de tôles CNC pour connaître les règles de conception des brides qui dépendent du facteur K.
FAQ
Q1 : Pourquoi le facteur K change-t-il en fonction de l'épaisseur de la tôle ?
Une différence d'épaisseur de tôle entraîne une modification du coefficient K, car la déformation le long du profil de pliage se déséquilibre. Lorsque l'épaisseur augmente de 1,0 mm à 6,0 mm, la tension des fibres extérieures croît plus rapidement que la compression des fibres intérieures ; l'axe neutre se déplace donc davantage vers le rayon intérieur afin d'équilibrer le moment interne. Par exemple, une tôle d'acier doux de 1,0 mm pliée avec un rayon intérieur de 1,0 mm donne un coefficient K ≈ 0,44, tandis qu'une tôle de 6,0 mm du même alliage donne un coefficient K ≈ 0,38.
Q2 : Quel est le facteur K standard pour l'aluminium et l'acier dans les logiciels de CAO ?
SolidWorks et Inventor attribuent par défaut une valeur de K = 0,44 à l'acier doux formé par pliage à l'air dans une matrice en V standard. Pour les alliages d'aluminium commerciaux tels que le 5052 et le 6061, les valeurs mesurées en atelier se situent généralement entre 0,40 et 0,42. La principale source d'erreur réside dans l'application de ces valeurs par défaut sans vérification de l'ouverture réelle de la matrice (V = 8 × T), ce qui peut engendrer des erreurs de planéité allant jusqu'à ±0,50 mm sur les sections épaisses.
Q3 : La valeur du facteur K d'une tôle peut-elle dépasser 0,50 en production physique ?
En pliage à l'air comprimé standard, le coefficient K ne peut excéder 0,50, ni mathématiquement ni physiquement . Une valeur de 0,50 signifie que l'axe neutre se situe précisément sur l'axe médian de la tôle, ce qui représente une déformation purement élastique sans amincissement de la section transversale dû à la compression. En pliage sur presse plieuse, le matériau intérieur se comprime toujours plus facilement que le matériau extérieur ne s'étire. Si votre calcul donne un coefficient K > 0,50, suspectez une erreur de mesure dans les longueurs des brides d'essai, un rayon de poinçonnage incorrect ou un angle de pliage saisi en radians au lieu de degrés.
Q4 : Comment le rayon de courbure intérieur influence-t-il directement le facteur K final ?
Le rayon de courbure intérieur détermine l'importance de la déformation dans la zone de pliage. Lorsque ce rayon est nettement supérieur à l'épaisseur du matériau (R/T ≥ 4,0), la distribution des contraintes s'homogénéise dans toute la section transversale, ce qui entraîne une augmentation du facteur K jusqu'à environ 0,50. À l'inverse, pour un pliage prononcé (R/T ≤ 1,0), la déformation compressive localisée tire l'axe neutre vers l'intérieur, réduisant ainsi le facteur K effectif à 0,30–0,33.
Q5 : Qu’est-ce qui distingue fondamentalement l’utilisation opérationnelle du facteur K et du facteur Y ?
Les facteurs K et Y décrivent le même décalage de l'axe neutre à l'aide de formules différentes. La plupart des logiciels de CAO utilisent le facteur K (K = t/T) ; PTC Creo utilise le facteur Y, où Y = K × (π/2). Ainsi, K = 0,44 correspond à Y = 0,691. Bien que les deux facteurs déterminent le même axe neutre, leurs valeurs ne sont pas interchangeables : saisir un facteur Y au lieu d'un facteur K produira un patron incorrect.
Q6 : Comment les fabricants de précision vérifient-ils empiriquement un facteur K inconnu sur le plancher de l'atelier ?
Les fabricants de précision calibrent les facteurs K inconnus en découpant au laser une bande d'essai de longueur initiale exacte (100,0 mm), en la pliant à 90° et en contrôlant les bords extérieurs à l'aide de micromètres. La soustraction des dimensions de retrait extérieur donne la tolérance de pliage (BA) mesurée. En intégrant la BA mesurée, l'épaisseur de tôle T et le rayon de poinçonnage R dans la formule K = (BA / (90 × (π / 180)) ‑ R) / T, les techniciens obtiennent la valeur de référence étalonnée en atelier.
Résumé
En résumé : le facteur K n’est pas une constante fixe. Il s’agit d’une variable mécanique qui évolue en fonction de la limite d’élasticité du matériau, du choix de l’outillage et de la sévérité du pliage. C’est pourquoi toute valeur relevée dans un tableau doit être validée par un essai de pliage. Le décalage de l’axe neutre n’est pas une constante statique, mais une variable mécanique qui évolue en fonction de la limite d’élasticité du matériau, du choix de l’outillage et de la sévérité du pliage localisé . L’étalonnage de ce facteur sur les plans initiaux garantit l’exactitude dimensionnelle, évite les rebuts lors de l’assemblage secondaire et élimine les temps d’arrêt dus aux essais et erreurs sur la presse plieuse.
Pour les ingénieurs concepteurs cherchant à maîtriser les limites de formage avancées, les tableaux de sélection d'outillage et les calculs de brides à tolérances serrées, explorez notre ressource technique complète : apprenez-en davantage sur le pliage de tôle de précision chez JS Precision .
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Precision Services n'offre aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier ses besoins techniques spécifiques et de demander un devis officiel . Veuillez nous contacter pour plus d'informations.
Ressource

