 العربية




معامل K في ثني الصفائح المعدنية هو نسبة رياضية (K=t/T) تُحدد مقدار انزياح المحور المحايد نحو الداخل بالنسبة إلى سُمك المادة الكلي أثناء التشوه اللدن. ولأن ألياف الصفيحة الخارجية تتمدد تحت تأثير الشد بينما تنضغط الألياف الداخلية، فإن المحور المحايد (مستوى الإجهاد الصفري داخل الصفيحة حيث لا تتمدد الألياف ولا تنضغط، وبالتالي يبقى طول المادة ثابتًا) يُمثل مستوى الإجهاد الصفري الذي يبقى فيه طول المادة ثابتًا. ويمنع حساب معامل K بدقة حدوث أخطاء في أبعاد النموذج المسطح قبل إعداد أدوات مكبس الثني.
جدول ملخص الإجابات الأساسية
يتحكم عامل K في حسابات الصفائح المعدنية المسطحة، ويتراوح من 0.30 إلى 0.50 بناءً على الإجهاد الموضعي وميكانيكا الأدوات.
|
المعلمة |
القيمة الهندسية |
أهمية العملية |
|---|---|---|
|
التعريف |
K=t/T (نسبة عمق المحور المحايد) |
يحدد نقطة التماس الخالية من الإجهاد أثناء الانحناء البلاستيكي. |
|
المدى |
من 0.30 إلى 0.50 (القيمة الافتراضية لثني الهواء: 0.44) |
تنخفض الانحناءات الحادة إلى ما دون 0.33؛ ويتجاوز سك العملة 0.45. |
|
صيغة التصميم بمساعدة الحاسوب |
BA=(π/180) x A x (R+K x T) |
يحول هندسة الشفة ثلاثية الأبعاد إلى أطوال قطع مسطحة. |
|
المتغيرات |
نسبة الإنتاج، عرض القالب، اتجاه الحبيبات |
يتحكم في إزاحة المحور المحايد والارتداد. |
وفقًا للمعيار ISO 6892-1:2019 ، فإن اختبار الشد للمواد المعدنية يحدد خطوط الأساس لقوة الخضوع لمعايرة عامل K.
ما هو المبدأ الميكانيكي الذي يحرك إزاحة المحور المحايد في ثني الصفائح المعدنية؟
في عملية ثني الصفائح المعدنية، يُعرف انزياح المحور المحايد بأنه هجرة مستوى الإجهاد الصفري نحو الداخل نتيجة التشوه اللدن غير المتماثل. تتمدد الألياف الخارجية تحت تأثير الشد بينما تنضغط الألياف الداخلية، مما يؤدي إلى تحريك المحور المحايد نحو نصف قطر الثني الداخلي. يحسب المصنّعون هذا السلوك باستخدام الصيغة K=t/T، حيث ينتج عن الفولاذ الطري القياسي عادةً معامل K يتراوح بين 0.30 و0.50 عند ثنيه في الهواء.
الآلية الميكانيكية وحساب هجرة الطبقة المحايدة
- الانحناء المرن تمامًا: تقع الطبقة المحايدة بالضبط في منتصف سمك الصفيحة، K=0.50.
- انحناء الهواء الواقعي: يتعرض الجانب الداخلي لإجهاد ضغط أعلى مما يسمح به الجانب الخارجي في الشد، بحيث يتم تحريك المحور المحايد نحو السطح الداخلي وتكون قيمة K بين 0.30-0.50.
- إجراء المعايرة:
احسب قيمة K عكسيًا من عينة مُقاسة: K = (BA / (90 × (π/180)) − R) / T ، ثم أدخل النتيجة في وحدة التحكم بالانحناء CNC. تُظهر سجلات اختبار الانحناء لعام 2025 لشركة JS Precision، عبر عينات SPCC بسماكة T = 1.0–6.0 مم، ترققًا في المقطع العرضي بنسبة 5–12% في منطقة الانحناء، وقد حافظت هذه العملية على التفاوت التراكمي للانحناء ضمن ±0.15 مم.
ببساطة: يحدد معامل K = t/T موضع المحور المحايد، وتحديد هذا الموضع بدقة هو ما يضمن دقة القطعة المصنعة. لحساب معامل K، قِس مقدار الانحناء المسموح به على عينة اختبار أولًا، ثم حل معادلة مقدار الانحناء المسموح به عكسيًا: K = (BA / ((π/180) × A) − R) / T.
للاطلاع على سير العمل الحسابي الكامل، انظر صيغة بدل الانحناء: دليل عامل K والارتداد المرن .
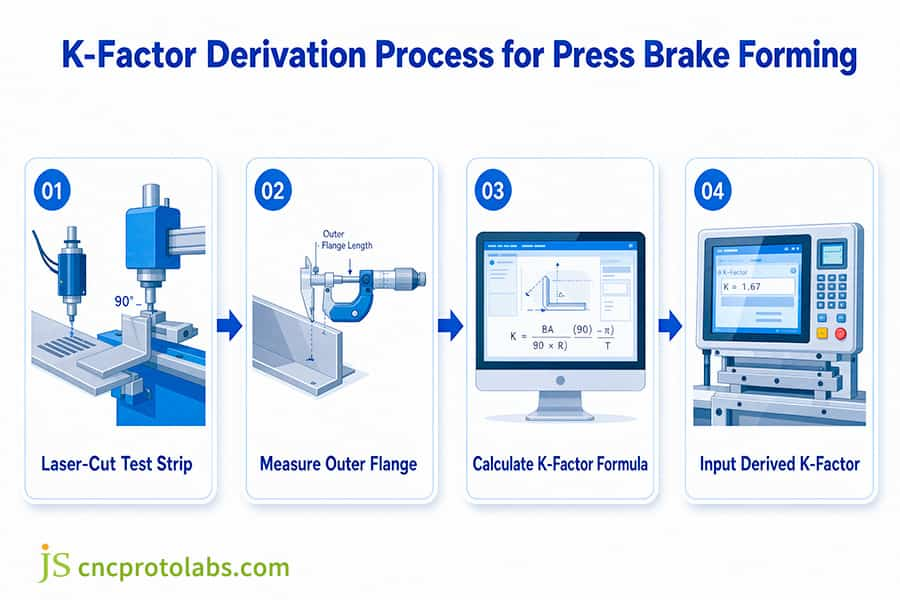
الشكل 1: مخطط انسيابي لكتابة قيمة K الفعلية المحسوبة من القياس الفعلي لعينة الاختبار في نظام التحكم في الانحناء CNC.
ما الفرق بين عامل K وبدل الانحناء؟
يكمن الاختلاف الأساسي في أن معامل K هو نسبة مادية لا بُعدية (t/T)، بينما يُمثل بدل الانحناء طول القوس الفعلي للمحور المحايد بالملليمترات. تستخدم برامج التصميم بمساعدة الحاسوب (CAD) معامل K للصفائح المعدنية لحساب بدل الانحناء باستخدام المعادلة BA=(π/180) x A x (R+K x T) . علاوة على ذلك، يكون انحراف معامل K بين الانحناء الهوائي والانحناء النهائي كبيرًا، وغالبًا ما يتسبب في انحراف قابل للقياس في معامل K يتراوح بين 0.04 و0.08 على صفائح فولاذية متطابقة بسماكة 1.5 مم.
الحدود المفاهيمية وعلاقة التحول
- عامل K: قيمة ثابتة بدون وحدة تقارن عمق الطبقة المحايدة بسمك الصفيحة.
- بدل الانحناء (BA): طول القوس المتطور للطبقة المحايدة، بالملليمترات: BA = (π/180) × A × (R + K × T).
- خصم الانحناء (BD): هو المقدار الذي يُطرح من مجموع الأبعاد الخارجية للحصول على الطول المسطح. مع OSSB (التراجع الخارجي) = R + T: BD = 2 × OSSB − BA.
تدخل عملية التشكيل في الطبقة المحايدة
- الثني الهوائي: فتحة القالب السفلي V=8×T ويتم سحب المادة إلى الفتحة؛ بشكل عام، قيمة K النظرية للفولاذ الكربوني بسمك 1.5 مم هي 0.38-0.42.
- عملية الثني السفلي: يؤدي ضغط التلامس العالي إلى إجبار المادة على التوافق مع القالب، مما يُحدث انبعاجًا في قلب المقطع، دافعًا الطبقة المحايدة إلى الخارج. وهذا يرفع معامل K الفعال بمقدار 0.04-0.08 مقارنةً بالثني الهوائي.
في عمليات التشكيل هذه، تُعدّ الشروط الحدية الميكانيكية المحرك الرئيسي لتغير معامل K، وبالتالي للتعويض المطلوب في حساب الطول النهائي. وهو أحد العوامل الرئيسية التي يأخذها برنامج التصميم بمساعدة الحاسوب (CAD) في الحسبان أثناء عملية التشكيل، وأحد المعايير الرئيسية المستخدمة لتقييم قابلية تطبيق العملية من قِبل خدمات تصنيع الصفائح المعدنية .
جدول مقارنة المفاهيم وعمليات التشكيل
تحدد الشروط الحدية الميكانيكية لعمليات التشكيل المختلفة بشكل مباشر مقدار إزاحة عامل K ومقدار التعويض للحجم غير المطوي، وهي المتغيرات الأساسية لحسابات التشكيل باستخدام برامج التصميم بمساعدة الحاسوب (CAD).
|
نوع الانحناء |
معامل K (فولاذ 1.5 مم) |
بدل الانحناء (BA) |
خصم الانحناء (BD) |
التأثير على النمط المسطح في التصميم بمساعدة الحاسوب |
|---|---|---|---|---|
|
التحكم بالهواء |
0.42 |
2.74 مم |
3.26 مم |
توسيع خط الأساس |
|
الاستسلام |
0.46 |
2.98 مم |
3.02 مم |
يتطلب تعويضاً |
الافتراضات: A = 90°، T = 1.5 مم، R = 1.5 مم (R/T = 1.0). BA = (π/180) × A × (R + K × T)؛ BD = 2 × (R + T) − BA.
يتم قياس قوة الخضوع - المدخل الذي يدفع المحور المحايد إلى الداخل - عن طريق اختبار الشد وفقًا لـ ASTM E8/E8M-21 (طرق الاختبار القياسية لاختبار الشد للمواد المعدنية، 2021).
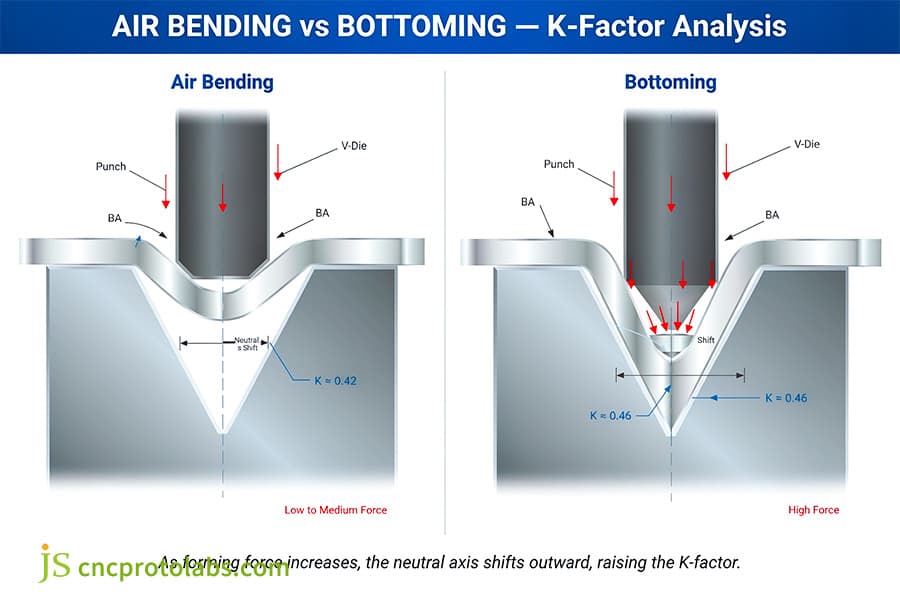
الشكل 2: رسم تخطيطي لنقاط القوة وتغيرات موضع الطبقة المحايدة في الانحناء الهوائي مقابل الانحناء السفلي.
ما هي العوامل الفيزيائية التي تحدد معامل K للصفائح المعدنية في عمليات التصنيع العامة؟
في عمليات ثني الصفائح المعدنية بشكل عام، يتأثر معامل K بشكل أساسي بنسبة مقاومة الخضوع إلى مقاومة الشد للمادة ، بالإضافة إلى سُمك الصفيحة . والسؤال الشائع هو: ما هو معامل K القياسي للألمنيوم والفولاذ؟ عادةً ما يكون معامل K للفولاذ الطري الإنشائي 0.44، بينما يتراوح عادةً بين 0.40 و0.42 لسبائك الألمنيوم 5052 أو 6061. في المواد ذات المقاومة العالية، مثل الفولاذ المقاوم للصدأ 304، تكون مقاومة الضغط على السطح الداخلي كبيرة، مما يُخفض معامل K إلى 0.36-0.38. أما الألمنيوم 5052 الأكثر ليونة ومطيلية، فيصل معامل K فيه إلى 0.40-0.43. كما أن اتجاه الحبيبات مهم أيضًا: فالثني الموازي لاتجاه الدرفلة يُغير معامل K بمقدار ±0.03 ، لذا يجب تعويض هذا التغيير بشكل صريح.
تأثير نسبة نصف قطر الانحناء الداخلي (R/T)
- الانحناء ذو الزاوية الحادة (R/T ≤ 1.0): يتركز الإجهاد بشكل كبير على الجانب الداخلي، وتنتقل الطبقة المحايدة بشكل حاد إلى 0.30–0.33.
- الانحناء بنصف قطر كبير (R/T≥4.0): توزيع التشوه منتظم، وقيمة K قريبة من 0.50.
قوة خضوع المادة واتجاه الحبيبات
- الفولاذ منخفض الكربون (AISI 1018): قوة الشد 440 ميجا باسكال / قوة الخضوع 370 ميجا باسكال، خذ 0.42-0.44.
- الفولاذ المقاوم للصدأ 304: قوة الشد 515 ميجا باسكال / قوة الخضوع 205 ميجا باسكال، خذ 0.36-0.38.
- سبيكة الألومنيوم 5052-H32: خذ 0.40-0.43؛ 6061-T6 خذ 0.38-0.42.
- نحاس C11000: خذ 0.44-0.46.
- اتجاه الألياف: عندما تكون الصفيحة المعدنية المنحنية على طول اتجاه ألياف الدرفلة أقل قابلية للتشكيل، يجب أن يكون معامل الانحناء (قيمة K) أقل بمقدار 0.02-0.03. وتخضع بدلات الانحناء لتفاوتات ±0.03.
يعتمد التحكم في تفاوتات الانحناء لمختلف المواد على القوالب المصنوعة بدقة؛ وغالبًا ما تعني الاستشارة بشأن تفاوتات أدوات ختم المعادن دقة أفضل في الأبعاد غير المطوية من خلال عملية التحسين.
جدول معايير اختيار عامل K لمواد الهندسة العامة
كلما زادت نسبة خضوع الشد للمادة، زادت مقاومة الضغط في الداخل، مما يجبر الطبقة المحايدة على الهجرة بشكل أكبر إلى السطح الداخلي ، وبالتالي تقليل قيمة K الأساسية.
تفترض القيم الواردة في هذا الجدول عملية الثني الهوائي بفتحة قالب V = 8 × T ونسبة R/T بين 1.0 و 1.5. سيؤثر عرض القالب ونصف قطر المثقب ودفعة المواد على هذه القيم - لذا تعامل معها كإعداد أولي، وليس كمواصفات نهائية.
|
مادة |
قوة الشد (ميجا باسكال) |
قوة الخضوع (ميجا باسكال) |
R/T الموصى به |
عامل K الأساسي (انحناء الهواء) |
|---|---|---|---|---|
|
فولاذ كربوني AISI 1018 |
440 |
370 |
1.5 |
0.42-0.44 |
|
الفولاذ المقاوم للصدأ 304 |
515 |
205 |
1.0 |
0.36-0.38 |
|
5052-H32 ألومنيوم |
228 |
172 |
1.2 |
0.40-0.43 |
|
ألومنيوم 6061-T6 |
310 |
276 |
1.5 |
0.38-0.40 |
|
نحاس C11000 |
220 |
70 |
0.8 |
0.44-0.46 |
وفقًا للمعيار ISO 7438:2020 ، توفر مواصفات اختبار انحناء المواد المعدنية حدود الإجهاد المرجعية لتحديد عامل K.
راجع دليل تصميم التصنيع لثني الصفائح المعدنية باستخدام الحاسوب (CNC DFM) للاطلاع على قواعد تصميم الشفة التي تعتمد على عامل K.
الأسئلة الشائعة
س1: لماذا يتغير معامل K بتغير سمك الصفيحة المعدنية؟
يؤدي اختلاف سُمك الصفائح المعدنية إلى تغيير في معامل K، لأن مقدار الإجهاد على طول منحنى الانحناء يصبح غير متوازن. فمع زيادة السُمك من 1.0 مم إلى 6.0 مم، يزداد شدّ الألياف الخارجية أسرع من انضغاط الألياف الداخلية، وبالتالي يتحرك المحور المحايد نحو نصف القطر الداخلي لموازنة العزم الداخلي. على سبيل المثال، عند ثني صفيحة من الفولاذ الطري بسُمك 1.0 مم إلى نصف قطر داخلي 1.0 مم، يكون معامل K ≈ 0.44، بينما عند ثني صفيحة بسُمك 6.0 مم من نفس السبيكة، يكون معامل K ≈ 0.38.
س2: ما هو معامل K القياسي للألمنيوم والصلب في برامج التصميم بمساعدة الحاسوب (CAD)؟
يستخدم برنامجا SolidWorks وInventor قيمة K الافتراضية تساوي 0.44 للفولاذ الطري المُشكَّل باستخدام قالب V قياسي للثني الهوائي. أما بالنسبة لسبائك الألومنيوم التجارية مثل 5052 و6061، فتتراوح القيم المقاسة في المصنع عادةً بين 0.40 و0.42. والمصدر المعتاد للخطأ هو تطبيق هذه القيم الافتراضية دون التحقق من فتحة القالب الفعلية (V = 8 × T)، مما قد يُنتج أخطاءً في نمط التشكيل تصل إلى ±0.50 مم في المقاطع السميكة.
س3: هل يمكن أن تتجاوز قيمة معامل K للصفائح المعدنية 0.50 في الإنتاج المادي؟
في عملية الثني الهوائي القياسية، لا يمكن أن يتجاوز معامل K قيمة 0.50، لا رياضياً ولا عملياً . تشير قيمة 0.50 إلى أن المحور المحايد يقع تماماً في منتصف الصفيحة، مما يمثل تشوهاً مرناً بحتاً دون أي ترقق في المقطع العرضي ناتج عن الضغط. في عملية الثني بالضغط الفيزيائي، ينضغط الجزء الداخلي من المادة دائماً بسهولة أكبر من تمدد الجزء الخارجي تحت الشد. إذا كانت قيمة K في حساباتك أكبر من 0.50، فمن المحتمل وجود خطأ في قياس أطوال حواف الاختبار، أو استخدام نصف قطر خاطئ للمثقب، أو إدخال زاوية الثني بالراديان بدلاً من الدرجات.
س4: كيف يؤثر نصف قطر الانحناء الداخلي بشكل مباشر على عامل K النهائي؟
يتحكم نصف قطر الانحناء الداخلي في مدى شدة التشوه في منطقة الانحناء. فعندما يكون نصف قطر الانحناء الداخلي أكبر بكثير من سمك المادة (R/T ≥ 4.0)، يصبح توزيع الإجهاد متساوياً في جميع أنحاء المقطع العرضي، مما يؤدي إلى زيادة معامل K ليصل إلى 0.50. وعلى العكس من ذلك، مع الانحناء الحاد (R/T ≤ 1.0)، يؤدي الإجهاد الانضغاطي الموضعي إلى سحب المحور المحايد نحو الداخل، مما يقلل معامل K الفعال إلى 0.30-0.33.
س5: ما الذي يميز الاستخدام التشغيلي لعامل K وعامل Y بشكل أساسي؟
يصف كل من عامل K وعامل Y نفس إزاحة المحور المحايد باستخدام صيغتين مختلفتين. تستخدم معظم أنظمة التصميم بمساعدة الحاسوب (CAD ) عامل K (K = t/T)؛ بينما يستخدم برنامج PTC Creo عامل Y، حيث Y = K × (π/2). لذا، فإن K = 0.44 تُحوّل إلى Y = 0.691. يُحدد كلا العاملين نفس المحور المحايد، لكن لا يمكن استبدال القيمتين ببعضهما؛ فإدخال قيمة عامل Y في موضع يُتوقع فيه إدخال قيمة عامل K سيؤدي إلى ظهور نمط مسطح خاطئ.
س6: كيف يتحقق مصنعو المعدات الدقيقة تجريبياً من عامل K غير المعروف في أرضية المصنع؟
يقوم مصنّعو المواد الدقيقة بمعايرة معاملات K المجهولة عن طريق قطع شريط اختبار بالليزر بطول ابتدائي دقيق (100.0 مم)، ثم ثني الشريط بزاوية 90 درجة ، وفحص الحواف الخارجية باستخدام الميكرومترات. وبطرح أبعاد التراجع الخارجية، نحصل على بدل الانحناء المقاس (BA). وبإدخال بدل الانحناء المقاس، وسُمك الصفيحة T، ونصف قطر المثقب R في الصيغة K=(BA/(90×(π/180))‑R)/T، يستنتج الفنيون خط الأساس الحقيقي المُعاير في المصنع.
ملخص
ببساطة: معامل K ليس ثابتًا، بل هو متغير ميكانيكي ديناميكي يتأثر بسلوك خضوع المادة، واختيار الأدوات، وشدة الانحناء. ولهذا السبب، يجب التحقق من أي قيمة منسوخة من مخطط بياني عن طريق اختبار الانحناء. كما أن إزاحة المحور المحايد ليست ثابتة، بل هي متغير ميكانيكي ديناميكي يتأثر بسلوك خضوع المادة، واختيار الأدوات، وشدة الانحناء الموضعي . تضمن معايرة هذا المعامل عبر رسومات النموذج المسطح الأولية سلامة الأبعاد، وتمنع الهدر أثناء التجميع الثانوي، وتلغي وقت التوقف الناتج عن التجربة والخطأ في مكبس الثني.
بالنسبة لمهندسي التصميم الذين يسعون إلى إتقان حدود التشكيل المتقدمة، ومخططات اختيار الأدوات، وحسابات الشفة ذات التفاوتات الضيقة، استكشف موردنا التقني الشامل: تعرف على المزيد حول ثني الصفائح المعدنية الدقيقة في JS Precision .
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي ضمانات، صريحة أو ضمنية، بشأن دقة أو اكتمال أو صحة المعلومات. تقع مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء على عاتق المشتري. يرجى التواصل معنا لمزيد من المعلومات.
مورد

