 Deutsch




Der K-Faktor beim Blechbiegen ist ein mathematisches Verhältnis (K = t/T) , das die Verschiebung der neutralen Achse nach innen relativ zur Gesamtdicke des Materials während der plastischen Verformung beschreibt. Da sich die äußeren Blechfasern unter Zug dehnen, während die inneren gestaucht werden, stellt die neutrale Achse (die spannungsfreie Ebene im Blechinneren, in der die Fasern weder gedehnt noch gestaucht werden, sodass die Materiallänge unverändert bleibt) die Ebene dar, in der die Materiallänge konstant bleibt. Eine genaue Berechnung des K-Faktors verhindert Maßfehler bei der Blechbearbeitung vor dem Einrichten der Werkzeuge für die Abkantpresse.
Zusammenfassungstabelle der Kernantworten
Der K-Faktor regelt die Berechnungen von Blechzuschnitten und liegt je nach lokaler Beanspruchung und Werkzeugmechanik zwischen 0,30 und 0,50.
|
Parameter |
Technischer Wert |
Prozessbedeutung |
|---|---|---|
|
Definition |
K=t/T (Verhältnis der neutralen Achsentiefe) |
Ermittelt die Null-Dehnungs-Grenze während der plastischen Biegung. |
|
Reichweite |
0,30 bis 0,50 (Standardwert für Luftbiegung: 0,44) |
Bei scharfen Biegungen sinkt der Wert unter 0,33; bei Prägungen übersteigt er 0,45. |
|
CAD-Formel |
BA=(π/180) x A x (R+K x T) |
Wandelt die 3D-Flanschgeometrie in flache Schnittlängen um. |
|
Variablen |
Ausbeuteverhältnis, Matrizenbreite, Faserrichtung |
Steuert die Auslenkung der neutralen Achse und die Rückfederung. |
Gemäß ISO 6892-1:2019 werden durch Zugversuche an metallischen Werkstoffen Streckgrenzen als Grundlage für die K-Faktor-Kalibrierung ermittelt.
Welches mechanische Prinzip bewirkt die Verschiebung der neutralen Achse beim Blechbiegen?
Beim Biegen von Blechen bezeichnet die Verschiebung der neutralen Achse die durch asymmetrische plastische Verformung verursachte Einwärtswanderung der Null-Dehnungsebene. Äußere Fasern werden auf Zug gedehnt, während innere Fasern gestaucht werden, wodurch sich die neutrale Achse in Richtung des inneren Biegeradius verschiebt. Verarbeiter berechnen dieses Verhalten mithilfe der Formel K = t/T, wobei normaler Baustahl beim Biegen in Luft typischerweise einen K-Faktor zwischen 0,30 und 0,50 aufweist.
Mechanischer Mechanismus und Berechnung der Migration der neutralen Schicht
- Vollkommen elastische Biegung: Die neutrale Schicht liegt genau in der Mitte der Blechdicke, K=0,50.
- Realistisches Luftbiegen: Die Innenseite erfährt eine höhere Druckspannung, als die Außenseite Zugspannungen zulässt, sodass sich die neutrale Achse zur Innenfläche verschiebt und der K-Wert zwischen 0,30 und 0,50 liegt.
- Kalibrierverfahren:
Der Wert für K wird anhand eines gemessenen Prüfkörpers rückwärts berechnet: K = (BA / (90 × (π/180)) − R) / T. Das Ergebnis wird anschließend in die CNC-Biegesteuerung eingegeben. Die Prüfbiegeprotokolle von JS Precision aus dem Jahr 2025 zeigen für SPCC-Prüfkörper mit einer Dicke von T = 1,0–6,0 mm eine Querschnittsverjüngung von 5–12 % im Biegebereich. Mit diesem Verfahren konnte die kumulative Biegetoleranz innerhalb von ±0,15 mm gehalten werden.
Vereinfacht gesagt: K = t/T gibt die Lage der neutralen Achse an, und die korrekte Bestimmung dieser Lage ist entscheidend für die Einhaltung der Toleranzen eines Präzisionsteils. Zur Berechnung des K-Faktors wird zunächst die Biegezugabe an einem Teststück gemessen. Anschließend wird die Formel für die Biegezugabe umgekehrt angewendet: K = (BA / ((π/180) × A) − R) / T.
Den vollständigen Berechnungsablauf finden Sie in der Biegezugabeformel: K-Faktor & Rückfederungsleitfaden .
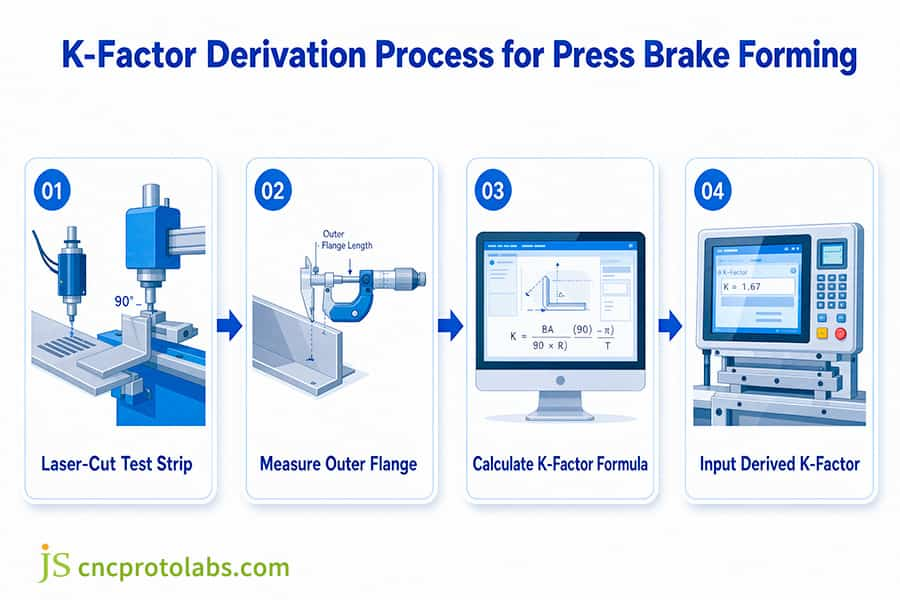
Abbildung 1: Flussdiagramm zum Schreiben des aus der tatsächlichen Messung der Testprobe berechneten tatsächlichen K-Wertes in das CNC-Biegesteuerungssystem.
Was ist der Unterschied zwischen K-Faktor und Biegezugabe?
Der grundlegende Unterschied besteht darin, dass der K-Faktor ein dimensionsloses Materialverhältnis (t/T) ist, während die Biegezugabe die physikalische Bogenlänge der neutralen Achse in Millimetern angibt. CAD-Programme verwenden den K-Faktor für Bleche , um die Biegezugabe über BA = (π/180) × A × (R + K × T) zu berechnen. Darüber hinaus ist die Abweichung des K-Faktors beim Freibiegen im Vergleich zum Grundbiegen signifikant und führt häufig zu einer messbaren Abweichung von 0,04 bis 0,08 bei identischen 1,5 mm dicken Stahlblechen.
Konzeptionelle Grenze und Transformationsbeziehung
- K-Faktor: dimensionslose Konstante, die die Tiefe der neutralen Schicht mit der Dicke der Platte vergleicht.
- Biegezugabe (BA): die entwickelte Bogenlänge der neutralen Schicht in Millimetern: BA = (π/180) × A × (R + K × T).
- Biegeabzug (BD): Der Betrag, der von der Summe der Außenmaße abgezogen wird, um die ebene Länge zu erhalten. Bei OSSB (Außenrücksprung) = R + T: BD = 2 × OSSB − BA.
Eingriff des Formgebungsprozesses in die neutrale Schicht
- Luftbiegen: Die untere Matrizenöffnung beträgt V=8×T und das Material wird in die Öffnung hineingezogen; im Allgemeinen beträgt der theoretische K-Wert für 1,5 mm dicken Kohlenstoffstahl 0,38-0,42.
- Durch das Durchbiegen mit dem Werkzeug wird das Material durch den hohen Kontaktdruck in die Form gedrückt und der Kern des Profils eingedrückt, wodurch die neutrale Schicht nach außen verdrängt wird. Dies erhöht den effektiven K-Faktor im Vergleich zum Freibiegen um 0,04–0,08 .
Bei diesen Umformprozessen sind die mechanischen Randbedingungen maßgeblich für die Verschiebung des K-Faktors und damit für die notwendige Kompensation bei der Berechnung der Abwickellänge. Er ist einer der Hauptfaktoren, die von CAD-Systemen beim Stanzen berücksichtigt werden, und einer der wichtigsten Parameter für die Bewertung der Prozessanpassungsfähigkeit durch Blechbearbeitungsbetriebe .
Vergleichstabelle der Konzepte und Formgebungsverfahren
Die mechanischen Randbedingungen verschiedener Formgebungsprozesse bestimmen direkt die Größe des K-Faktor-Offsets und den Kompensationsbetrag der abgewickelten Größe, welche die Kernvariablen für CAD-Stanzberechnungen darstellen.
|
Biegeart |
K-Faktor (1,5 mm Stahl) |
Biegezulage (BA) |
Biegeabzug (BD) |
Auswirkung auf das CAD-Abwicklungsmuster |
|---|---|---|---|---|
|
Luftbändigen |
0,42 |
2,74 mm |
3,26 mm |
Basiserweiterung |
|
Bodenbildung |
0,46 |
2,98 mm |
3,02 mm |
Erfordert Entschädigung |
Annahmen: A = 90°, T = 1,5 mm, R = 1,5 mm (R/T = 1,0). BA = (π/180) × A × (R + K × T); BD = 2 × (R + T) − BA.
Die Streckgrenze – diejenige Größe, die die neutrale Achse nach innen drückt – wird durch Zugversuche nach ASTM E8/E8M-21 (Standard Test Methods for Tension Testing of Metallic Materials, 2021) gemessen.
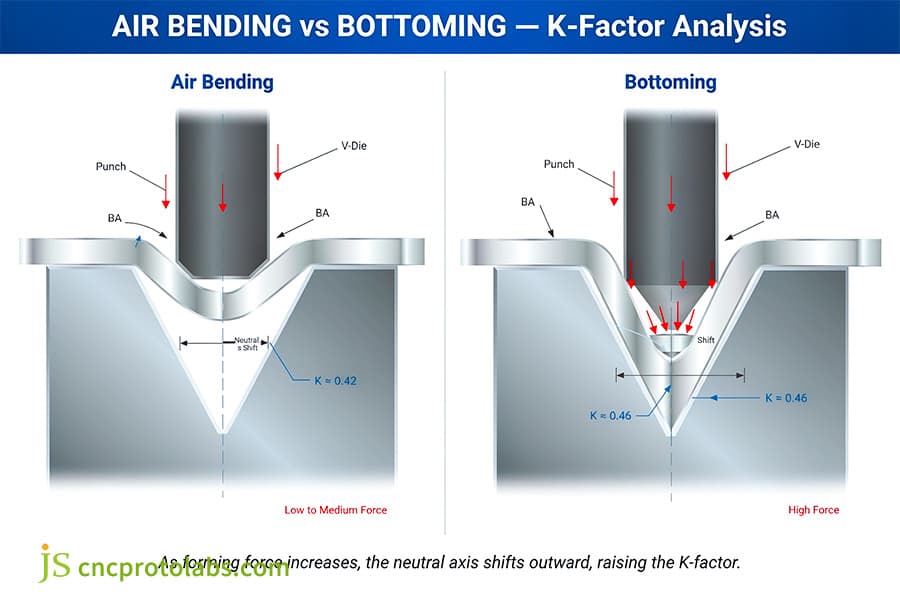
Abbildung 2: Diagramm der Kraftpunkte und der Veränderungen der neutralen Schichtposition beim Biegen in der Luft im Vergleich zum Biegen am Boden.
Welche physikalischen Faktoren bestimmen den K-Faktor von Blechen in der allgemeinen Fertigung?
Beim allgemeinen Blechbiegen wird der K-Faktor hauptsächlich durch das Verhältnis von Streckgrenze zu Zugfestigkeit und die Blechdicke bestimmt. Typischerweise stellt sich die Frage nach dem Standard-K-Faktor für Aluminium und Stahl. Baustahl hat üblicherweise einen K-Faktor von 0,44, während er für die Aluminiumlegierungen 5052 oder 6061 in der Regel zwischen 0,40 und 0,42 liegt. Bei hochfesten Werkstoffen wie Edelstahl 304 ist der Druckwiderstand an der Innenseite signifikant, wodurch der K-Faktor auf 0,36–0,38 sinkt. Das weichere, duktilere Aluminium 5052 erreicht Werte von 0,40–0,43. Auch die Faserrichtung spielt eine Rolle: Eine Biegung parallel zur Walzrichtung verschiebt den K-Faktor um ±0,03 , sodass dieser Versatz explizit kompensiert werden muss.
Auswirkung des Verhältnisses des inneren Krümmungsradius (R/T)
- Biegung an scharfen Ecken (R/T ≤ 1,0): Die Dehnung konzentriert sich stark auf die Innenseite, und die neutrale Schicht verschiebt sich abrupt auf 0,30–0,33.
- Bei Biegung mit großem Radius (R/T≥4,0): Die Verformungsverteilung ist gleichmäßig, und der K-Wert liegt nahe bei 0,50.
Materialstreckgrenze und Kornorientierung
- Niedrigkohlenstoffstahl (AISI 1018): Zugfestigkeit 440 MPa / Streckgrenze 370 MPa, 0,42-0,44.
- Edelstahl 304: Zugfestigkeit 515 MPa / Streckgrenze 205 MPa, Durchmesser 0,36-0,38.
- Aluminiumlegierung 5052-H32: 0,40-0,43; 6061-T6: 0,38-0,42.
- C11000 Kupfer: Nehmen Sie 0,44-0,46.
- Faserorientierung: Wenn ein Blech entlang der Walzrichtung gebogen wird, ist es weniger gut verarbeitbar, und der Biegefaktor (K-Wert) muss um 0,02–0,03 reduziert werden. Die Biegezugaben unterliegen Toleranzen von ±0,03.
Die Kontrolle der Biegetoleranzen für verschiedene Materialien hängt von präzise gefertigten Werkzeugen ab; die Beratung zu Toleranzen bei Stanzwerkzeugen führt oft zu einer besseren Maßgenauigkeit im Abwickelprozess durch Optimierung.
Tabelle der Auswahlkriterien für den K-Faktor allgemeiner Werkstoffe im Maschinenbau
Je höher das Zugfestigkeitsverhältnis des Materials ist, desto größer ist der Druckwiderstand im Inneren, was dazu führt, dass die neutrale Schicht stärker zur inneren Oberfläche wandert und dadurch den Basiswert von K verringert.
Die Werte in dieser Tabelle basieren auf der Annahme von Luftbiegen mit einer Matrizenöffnung von V = 8 × T und einem R/T-Verhältnis zwischen 1,0 und 1,5. Ihre Matrizenbreite, Ihr Stempelradius und Ihre Materialcharge werden diese Werte verändern – betrachten Sie sie als erste Einstellung, nicht als endgültige Spezifikation.
|
Material |
Zugfestigkeit (MPa) |
Streckgrenze (MPa) |
Empfohlene R/T |
Ausgangs-K-Faktor (Luftbändigen) |
|---|---|---|---|---|
|
AISI 1018 Kohlenstoffstahl |
440 |
370 |
1,5 |
0,42–0,44 |
|
Edelstahl 304 |
515 |
205 |
1.0 |
0,36–0,38 |
|
5052-H32 Aluminium |
228 |
172 |
1.2 |
0,40–0,43 |
|
6061-T6 Aluminium |
310 |
276 |
1,5 |
0,38–0,40 |
|
C11000 Kupfer |
220 |
70 |
0,8 |
0,44–0,46 |
Gemäß ISO 7438:2020 enthalten die Biegeprüfspezifikationen für metallische Werkstoffe Referenzdehnungsgrenzen zur Bestimmung des K-Faktors.
Siehe den DFM-Leitfaden für CNC-Blechbiegen für Flanschkonstruktionsregeln, die vom K-Faktor abhängen.
Häufig gestellte Fragen
Frage 1: Warum ändert sich der K-Faktor mit der Blechdicke?
Unterschiedliche Blechdicken führen zu einer Änderung des K-Faktors, da die Dehnung entlang des Biegeprofils ungleichmäßig verteilt ist. Mit zunehmender Dicke von 1,0 mm auf 6,0 mm steigt die Zugspannung in den äußeren Fasern schneller als die Druckspannung in den inneren Fasern. Dadurch verschiebt sich die neutrale Achse weiter in Richtung des Innenradius, um das innere Biegemoment auszugleichen. Beispielsweise ergibt sich bei 1,0 mm dickem Baustahl, der auf einen Innenradius von 1,0 mm gebogen wird , ein K-Faktor von ca. 0,44, während bei 6,0 mm dickem Baustahl derselbe Typ einen K-Faktor von ca. 0,38 ergibt.
Frage 2: Welcher K-Faktor wird standardmäßig für Aluminium und Stahl in CAD-Software verwendet?
SolidWorks und Inventor verwenden standardmäßig einen K-Wert von 0,44 für Baustahl, der in einer Standard-V-Biegung geformt wird. Bei handelsüblichen Aluminiumlegierungen wie 5052 und 6061 liegen die in der Werkstatt gemessenen Werte üblicherweise im Bereich von 0,40–0,42. Die häufigste Fehlerquelle: Diese Standardwerte werden angewendet, ohne die tatsächliche Matrizenöffnung (V = 8 × T) zu überprüfen. Dies kann bei dickeren Querschnitten zu Abweichungen in der Formgebung von bis zu ±0,50 mm führen.
Frage 3: Kann der K-Faktor-Wert eines Blechs in der realen Produktion 0,50 überschreiten?
Beim Standard-Luftbiegen darf der K-Faktor weder mathematisch noch physikalisch 0,50 überschreiten. Ein Wert von 0,50 bedeutet, dass die neutrale Achse exakt in der Blechmittellinie liegt, was einer rein elastischen Verformung ohne druckbedingte Querschnittsverjüngung entspricht. Beim physikalischen Abkanten wird das innere Material stets leichter gestaucht als das äußere Material gedehnt wird. Ergibt Ihre Berechnung einen K-Wert > 0,50, liegt die Vermutung nahe, dass ein Messfehler bei den Prüfflanschlängen, ein falscher Stempelradius oder ein in Radiant statt in Grad eingegebener Biegewinkel vorliegt.
Frage 4: Wie beeinflusst der innere Biegeradius direkt den endgültigen K-Faktor?
Der innere Biegeradius bestimmt das Ausmaß der Verformung in der Biegezone. Ist der innere Biegeradius deutlich größer als die Materialdicke (R/T ≥ 4,0), verteilt sich die Spannung gleichmäßig über den gesamten Querschnitt, was zu einem Anstieg des K-Faktors auf etwa 0,50 führt. Bei einer scharfen Biegung (R/T ≤ 1,0) hingegen zieht die lokale Druckspannung die neutrale Achse nach innen, wodurch der effektive K-Faktor auf 0,30–0,33 sinkt.
Frage 5: Was unterscheidet die operative Verwendung des K-Faktors und des Y-Faktors grundsätzlich?
Der K-Faktor und der Y-Faktor beschreiben dieselbe Verschiebung der neutralen Achse, jedoch mit unterschiedlichen Formeln. Die meisten CAD-Systeme verwenden den K-Faktor (K = t/T); PTC Creo verwendet den Y-Faktor, wobei Y = K × (π/2). So entspricht beispielsweise K = 0,44 einem Y-Faktor von 0,691. Beide Faktoren bestimmen dieselbe neutrale Achse, die beiden Werte sind jedoch nicht austauschbar – die Eingabe eines Y-Faktors anstelle eines K-Faktors führt zu einem falschen Abwicklungsmuster.
Frage 6: Wie können Präzisionsfertiger empirisch einen unbekannten K-Faktor in der Fertigung überprüfen?
Präzisionsfertiger kalibrieren unbekannte K-Faktoren, indem sie einen Teststreifen mit exakter Ausgangslänge (100,0 mm) per Laser schneiden, diesen um 90° biegen und die äußeren Flansche mit Mikrometern prüfen. Durch Subtraktion der äußeren Rückstellmaße erhält man die tatsächliche Biegezugabe (BA). Indem sie die gemessene BA, die Blechdicke T und den Stempelradius R in die Formel K = (BA/(90 × (π/180)) ‐ R)/T einsetzen, ermitteln die Techniker den tatsächlichen, werkseitig kalibrierten Referenzwert.
Zusammenfassung
Einfach ausgedrückt: Der K-Faktor ist keine feste Konstante. Er ist eine reaktive mechanische Größe, die vom Fließverhalten des Materials, der Werkzeugwahl und der Biegeintensität abhängt – daher muss ein aus einer Tabelle übernommener Wert durch eine Probebiegung bestätigt werden. Die Verschiebung der neutralen Achse ist keine statische Konstante, sondern eine reaktive mechanische Größe, die vom Fließverhalten des Materials, der Werkzeugwahl und der lokalen Biegeintensität bestimmt wird. Die Kalibrierung dieses Faktors anhand der ersten Abwicklungszeichnungen sichert die Maßhaltigkeit, verhindert Ausschuss bei der Weitermontage und vermeidet Ausfallzeiten an der Abkantpresse durch Ausprobieren.
Für Konstruktionsingenieure, die fortgeschrittene Umformgrenzen, Werkzeugauswahltabellen und Flanschberechnungen mit engen Toleranzen beherrschen möchten, bietet unsere umfassende technische Ressource eine große Auswahl: Erfahren Sie mehr über Präzisionsblechbiegen bei JS Precision .
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Precision Services übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern . Für weitere Informationen kontaktieren Sie uns bitte.
Ressource

