 日本語




カスタム金属プレス加工には、初期金型投資として15,000ドルから65,000ドル以上、そして1個あたりのコストは0.05ドルから4.50ドルかかります。1回の生産量が1,000個未満の場合、金型の償却費が固定されているため、CNC加工やレーザー切断の方がコストはかなり低くなりますが、10,000個を超える生産量では、高速プログレッシブプレス加工により1個あたりのコストが1.00ドル未満に抑えられ、通常は他のすべての加工方法よりも優れています。 最終的なプロジェクトコストを決定する要因としては、合金の選択、形状、公差の制約、および年間総生産量などが挙げられる。 次に、概要と方法論では、実際の見積依頼範囲、工具の投資回収期間、および予算編成のためのコスト削減手段について概説します。
数量別カスタム金属プレス加工コストフレームワーク
要点: 金属プレス加工の着地コストは、金型償却率によって異なります。10,000個以上のロットの場合、金属プレス加工はCNC/レーザーによる試作よりも70%~90%安価です。
| ボリュームティア | 金型/ツーリング戦略 | 金型費用(米ドル) | 部品価格(米ドル) | 着地コスト/個 | 最適なアプリケーションとアドバイス |
| 低(100個) | ステージダイ/レーザーハイブリッド | 1,500ドル~4,500ドル | 1.80ドル~6.50ドル | 16.80ドル~51.50ドル | 機能テスト、再現性のないテストの場合はCNC/レーザーを使用する |
| 中型(1,000個) | 複合金型/トランスファー金型 | 4,000ドル~12,000ドル | 0.45ドル~2.20ドル | 4.45ドル~14.20ドル | 量産前立ち上げ、設計検証段階 |
| 高(10,000個以上) | プログレッシブダイ | 15,000ドル~65,000ドル以上 | 0.05ドル~0.85ドル | 1.55ドル~7.35ドル | 大量生産、部品あたりのコスト最小化 |
注:2026年の工業用物価中央値のベンチマークデータであり、二次表面めっきおよび輸送費は含まれていません。
カスタム金属プレス加工の費用はいくらで、その費用を左右する要因は何ですか?
カスタム金属プレス加工の価格見積もりは、金型(常に資本化)、原材料コイル、プレス加工、二次加工の4つの基本要素で構成されます。原材料費の割合は、二次仕上げ(低価格部品ではめっきや陽極酸化処理が大きな割合を占める場合がある)を除いた、経常的な単位コストの50~65%と見積もられます。総コストは、プレス加工のトン数と二次めっきに基づいて論理的に算出できます。
印紙見積書の4つの柱となる要素
- ツーリングおよびエンジニアリング(NRE): プレス金型の設計、CNC加工、ワイヤー放電加工、研磨、金型テストにかかる費用は、すべて一括払いとなります。
- 原材料コイル在庫: キャリアストリップの端材を含む、各ブランクの正味金属重量。
- プレス操作と機械設定: プレス機の能力コスト(機械式プレス45トンから高速プレス300トンまで)、人件費、および供給調整費用。
- 二次加工および仕上げ: バリ取り、電気めっき、不動態化処理、熱処理、および輸出梱包。
技術単位コスト計算式
単価 = (材料重量 × 材料単価 / スクラップ利用効率) + (プレス時間当たりの速度 / 1分あたりのストローク数 × 60) + 二次後処理
この基準値は、精密金属プレス加工サービスの明細項目別見積もりを分析する際に、材料費と工具減価償却費を分離するのに役立ちます。
計算例:1.5mm SPCC フラットスペーサー
この式を一般的なSPCC鋼製スペーサーに適用すると次のようになります。
- 材料構成要素: 部品の正味重量は12gです。ストリップのネスティング効率が84%であると仮定すると、部品1個あたりの総コイル消費量は約14.3gになります。SPCC材料費が1kgあたり0.90ドルであるため、材料費は1個あたり0.013ドルとなります。
- プレス関連の仕事: 80トンのプレスベッドを毎時60ドルで200SPMで動作させた場合、実行コストは1個あたり0.005ドルになります。
- 追加の表面仕上げ: エレクトロブルー亜鉛メッキのバレル部分の費用は1個あたり0.050ドルです。
- 当該製品の継続的な総コストは0.068ドルです。
生産数量が50,000個の場合、2,200ドルの順送金型の償却費は1個あたり0.044ドルとなり、着地コストは1個あたり0.11ドルとなります。生産数量が10,000個の場合、同じ金型の償却費は1個あたり0.22ドルとなり、着地コストは1個あたり0.29ドルとなります。これは、下記の「数量別価格内訳」マトリックスに示されています。
特注金型の製作費とセットアップ費用はどのように計算されますか?
プレス加工用金型およびセットアップ費用は、金型の複雑さ、金型鋼材のグレード、および稼働ステーション数によって決まります。シングルステーションの金型は2,500ドル~6,000ドル、高速順送金型は15,000ドル~65,000ドル以上です。プレスセットアップ費用は、金型セットアップと初回品寸法検証を含めて、通常1回あたり150ドル~600ドルです。
工具設計と工具鋼種
- 単段式金型(2,500ドル~6,000ドル): 1ストロークにつき1つの工程(穴あけまたはブランキング)を実行します。2,000個以下の平板ブランク材に推奨されます。
- 複合工具(4,000ドル~12,000ドル): 1回のプレスストロークでブランキングと内部穿孔を実行し、同心度を±0.03mm以内に維持します。
- プログレッシブツーリング(15,000ドル~65,000ドル以上): 連続したコイル状の材料を、6~18個の連続したステーションを通して、毎分100~500ストロークの速度で搬送します。
Cr12MoVとAISI D2工具鋼はどちらも30万~50万ストロークの寿命を実現します。100万ストロークを超える速度を実現するには、25~40%高くなる超硬タングステンダイインサートを使用する必要があります。
バッチ設定料金および機械校正料金
生産ロットごとに、上下金型のボルト締め、ガイドピンの位置合わせ、シャット高さ、CMMによる初回サンプル検査などの繰り返し発生するセットアップコストが発生します。ツールの校正は常に、指定された公差内で行われます。 ISO 9001:2015 製造品質規格。
材料費は、カスタム金属プレス加工の最終価格にどのように影響するのでしょうか?
原材料費は、カスタム金属プレス加工の定価の50%~65%を占めます。基本的な炭素鋼(SPCC/A36)は最も低コストな材料ですが、アルミニウム5052は原材料費の2倍~2.5倍、ステンレス鋼304は3.2倍~4.0倍になります。ストリップネスティング時のスクラップ率が、最終的な生産コストの競争力を左右します。
商業用途向け板金ベンチマーク指標
- 炭素鋼(SPCC、冷間圧延、A36): 標準ベンチマーク(価格指数1.0倍)。非常に延性に優れ、成形しやすいため、金型の摩耗を軽減します。
- アルミニウム合金(5052-H32、6061-T6): 軟鋼の基本価格の2.0倍から2.5倍の価格帯に位置する。スプリングバックが大きいため、特殊な過曲げ加工設備が必要となる。
- オーステナイト系ステンレス鋼(304、316): 軟鋼に比べて1kgあたりのコストが3.2倍から4.0倍高い。高い加工硬化性のため、TiCNコーティングされたパンチが必要となる。
- 銅とリン青銅(C110、C5191): 標準鋼材の4.5倍~6.0倍のコスト。導電性接点およびシールドにのみ使用されます。
DFMストリップネスティングの最適化とスクラップ削減
ストリップ上の部品を交互に配置し、ウェブマージンを3.0 mmから1.5 mmに縮小することで、材料効率が68%から84%に向上し、繰り返し単位材料コストが15%削減されます。この要素は、 金属プレス加工と板金加工の比較。
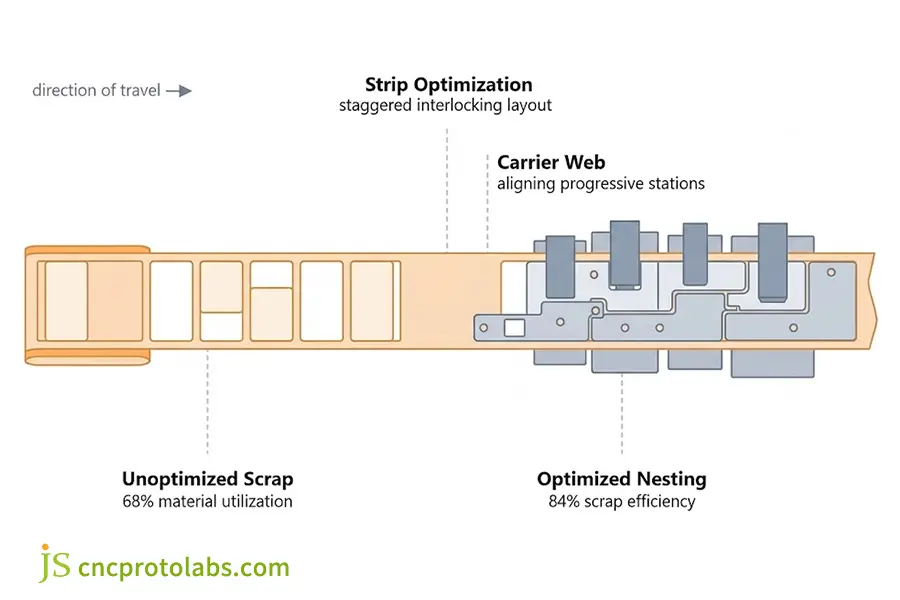
図1:ストリップネスティングの最適化:千鳥配置のブランクレイアウトにより、材料の無駄が削減され、効率が84%に向上することでカスタム金属プレス加工のコストが削減されます。
金属プレス加工の部品単価は、生産量に応じてどのように変化するのか?
大量生産では、主要なセットアップ費用と金型費用が生産量に応じて配分されるため、部品1個あたりのコストは急激に低下します。精密ステンレス鋼製ブラケットの場合、100個生産時の実質単価は22.50ドルですが、1,000個生産時にはわずか3.80ドルにまで下がり、10,000個生産時にはさらに0.38ドルまで下がります。償却曲線は、プレス加工が量産において優位性を発揮する点を明確に示しています。
実際の見積もりマトリックス:形状、工具、および数量の内訳
カスタム金属スタンピングの実際の見積もり内訳(数量別)
要点: 少量生産の場合、ほとんどの場合は金型を事前に製作するが、部品コストは3,000個程度を超えると急激に低下し、10,000個以上の場合は順送金型が最適な選択肢となる。
| 部品の種類と材質 | バッチ容量 | 金型製作費 | 単価(ロット) | 償却単位コスト |
| 平型スペーサー(SPCC鋼、1.5mm) | 100個 | 2,200ドル | 0.85ドル | 22.85ドル |
| 平型スペーサー(SPCC鋼、1.5mm) | 1,000個 | 2,200ドル | 0.22ドル | 2.42ドル |
| 平型スペーサー(SPCC鋼、1.5mm) | 10,000個 | 2,200ドル | 0.07ドル | 0.29ドル |
| 成形ブラケット(アルミニウム合金5052、厚さ1.2mm、単純曲げ) | 100個 | 8,500ドル | 3.20ドル | 88.20ドル |
| 成形ブラケット(アルミニウム合金5052、厚さ1.2mm、単純曲げ) | 1,000個 | 8,500ドル | 1.45ドル | 9.95ドル |
| 成形ブラケット(アルミニウム合金5052、厚さ1.2mm、単純曲げ) | 10,000個 | 8,500ドル | 0.48ドル | 1.33ドル |
| 精密端子(青銅製、0.4mm) | 100個 | 18,000ドル | 4.50ドル | 184.50ドル |
| 精密端子(青銅製、0.4mm) | 1,000個 | 18,000ドル | 0.80ドル | 18.80ドル |
| 精密端子(青銅製、0.4mm) | 10,000個 | 18,000ドル | 0.09ドル | 1.89ドル |
注:定額法による工具償却は、2026年の契約製造業者ベンチマークに基づいており、めっきおよび運送費は含まれていません。
プレス加工と代替加工の比較:経済的損益分岐点
代替製造ルートと単価を比較するにはバランスが必要です。 CNC加工とプログレッシブスタンピングのコスト比較 プロセス上の制約について。CNC加工またはレーザー切断を使用すると、1000個未満の生産に対する設備投資は不要になります。少量生産と大量生産におけるコストの内訳を検討してください。 大量プレス加工の経済性。
スタンプを押すことが必ずしも最も安価な方法ではない場合
プレス加工は、金型費用の損益分岐点を超えて初めて経済的になります。生産量が1,000個未満の場合は、CNC加工やレーザー切断・曲げ加工を用いることで、金型の初期費用(2,500ドル~65,000ドル)を回避でき、一般的にコストを抑えることができます。専用の順送金型に投資する前の段階として、単段式またはレーザーハイブリッド式の金型を使用することは現実的な選択肢となります。
- 次のような場合はプログレッシブツーリングを避けてください。 年間の部品必要量が不明、設計変更がまだ最終決定されていない、またはバッチ数量が3,000個未満の場合。CNCフライス加工の見積もりを依頼するか、 板金レーザー切断。
- スタンプを押すべき条件: 年間1万個以上の部品を安定して必要としている、バッチ間で寸法精度の再現性を確保する必要がある、または連続コイル供給式順送プレス加工が必要である、といった状況でしょうか。
次の調達手順: 1万個以上の量産において、プログレッシブスタンピングは他の非金型加工プロセスと比較して部品コストを70%以上削減します。近々量産を計画されていますか? あなたの絵をアップロードしてください 24時間以内に直接DFMレビューとツーリングの見積もりを提供します。
隠れたコストや二次加工は、金属プレス加工の見積もり価格をどのように押し上げるのか?
金属プレス加工における隠れたコストは、二次仕上げ、寸法検査、特別な輸出梱包要件、および海外輸送によって発生します。電気亜鉛めっき(1個あたり0.05~0.15ドル)、バリ取り、PPAPレベル3文書(300~1,000ドル)などの二次仕上げ作業に伴う追加コストにより、見積価格が20~45%上昇する可能性があります。
二次加工および表面仕上げ
- バリ取り: 振動研磨法または熱バリ取り法を用いて、せん断バリ(板厚の5~10%)を除去する場合の費用は、1枚あたり0.02~0.08ドルです。
- 亜鉛メッキ: 青/黄色のクロメートパッシベーションコーティングの費用は、1個あたり0.04ドル~0.12ドルです。
- 無電解ニッケルめっき: 耐腐食性・耐摩耗性に優れた無電解ニッケルめっきの費用は、部品1個あたり0.15ドル~0.45ドルです。
- タイプII陽極酸化処理(アルミニウム): 部品1個あたり0.20ドル~0.65ドルです。
- 粉体塗装: 静電粉体塗装の費用は、1個あたり0.35ドル~1.20ドルです。
品質検証および輸出物流
すべての標準注文には適合証明書(CoC)が付属します。FAI、ゲージR&R、PPAPレベル3の文書化が必要な自動車および医療プロジェクトでは、400ドルから1,200ドルの範囲で1回限りの品質エンジニアリングパッケージが発生します。保護包装(VCI防錆バッグ、乾燥剤、燻蒸パレット)は、部品1個あたり0.02ドルから0.06ドルかかります。海上輸送費と通関手数料は、部品の密度に応じて部品1個あたり0.05ドルから0.25ドルかかります。金属表面仕上げのオプションとコストに関するガイドで、すべての仕様をご確認ください。
JS Precisionのカスタム金属プレス加工の見積もりワークフローとはどのようなものですか?
JS Precisionが採用している方法は、4段階のプレス加工プロセスで構成されています。24時間以内のCAD DFMエンジニアリングレビュー、15~25日間の迅速な精密金型製作、完全なCMMレポートを含むFAI、そして複数トン規模の量産です。この透明性の高いプロセスにより、製造ライフサイクル全体を通して、継続的な金型メンテナンスと予期せぬNREエンジニアリング追加料金の発生をゼロに抑えることができます。
当社工場には100台以上の精密工作機械があり、すべて東莞工場に設置されています。プレス機の容量は45トンから300トンまでです。
4段階のエンジニアリングパイプライン
- ステップ1:DFM実現可能性監査(24時間以内): 工具エンジニアは、3Dステップファイルと2D図面を確認し、曲げ半径を設計し、穴のクリアランスを確認し、ストリップのレイアウトを確定し、明細項目の見積もりを提出します。
- ステップ2:金型製作とT1サンプリング(15~25営業日): 工具ブロックは、最初のT1サンプルを採取する前に、CNCフライス加工とソディックワイヤ放電加工によって±0.005mmのクリアランスまで加工されます。
- ステップ3:初回製品検査と品質承認: サンプル検査は、自動CMM(三次元測定機)、光学プロジェクター、MTR(測定試験機)を用いて実施されます。
- ステップ4:シリアル刻印と金型の生涯メンテナンス: 自動プレス加工が開始されます。JS Precisionは、量産期間中、工具の保守、研磨、およびメンテナンスを無償で行います。
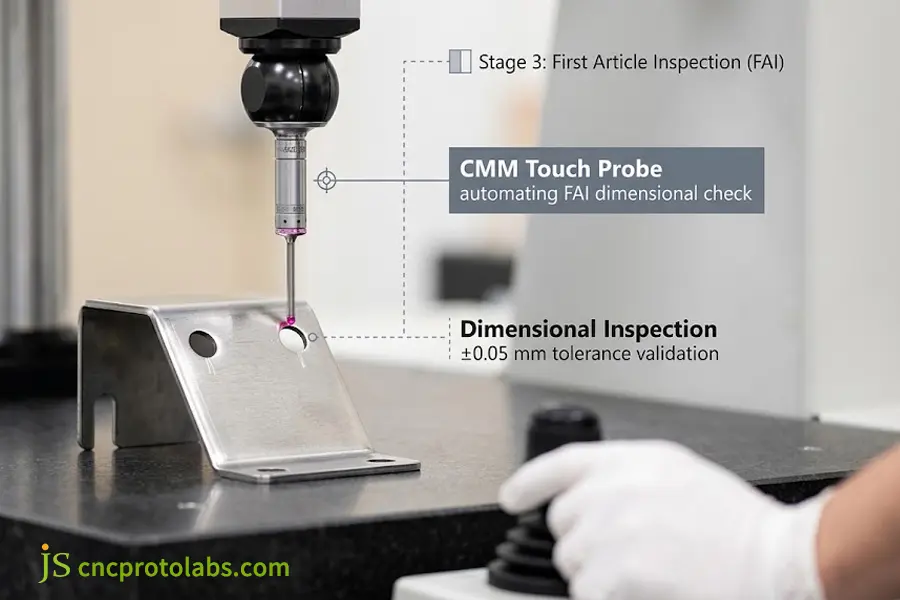
図2:初回製品検査時に、自動CMMプローブがプレス加工された穴の寸法と公差を±0.05mm以内で検証している様子。
調達における安全対策:少量発注と知的財産権の保護
私たちは提供します 試作品の製造 モジュール式金型を使用し、10日間で金型変更が可能で、NDA契約を締結した上で、100ユニット単位での生産に対応しています。設計に関する直接的なフィードバックをご希望の場合は、エンジニアリングDFMレビューをご依頼ください。
技術的実現可能性サポート: 生産開始準備が整った設計はありますか?エンジニアに直接相談して、ストリップレイアウトを分析し、初期金型費用を削減しましょう。
DFMエンジニアリングは、カスタム金属プレス加工のコスト削減にどのように活用されたのか?
JS Precisionの支援により、この産業オートメーション企業は、ロボット搭載シャーシの設計を多軸CNCフライス加工から順送金型加工へと円滑に転換することに成功しました。DFM(設計製造性)エンジニアリングの最適化は、コストのかかる工具の問題を解決しただけでなく、生産スループットにおける主要なボトルネックも解消しました。
プロジェクト概要:ロボットシャーシのプレス加工への転換
- 顧客側のボトルネック: 1.5 mm の自動ロボット位置決めシャーシの製造 304ステンレス鋼1個あたり14.20ドルという持続不可能なほど高い単価と、月間1,500個という低い生産量という制約があった。
- エンジニアリング上のボトルネック: プレス加工の変革は、マイクロフランジと±0.02mmの公差超過のため、プログレッシブダイの国内見積もり価格が34,000ドルを超えることが制約となっていた。
エンジニアリングソリューションとDFM金型最適化
使用することで DFM技術厳しい公差を必要としない取り付け穴の公差を±0.08mmに拡大し、曲げ半径を材料厚さの1.5倍(R2.25mm)に設定し、8ステーションの順送金型で3つのブラケットを1つのブラケットに接合しました。
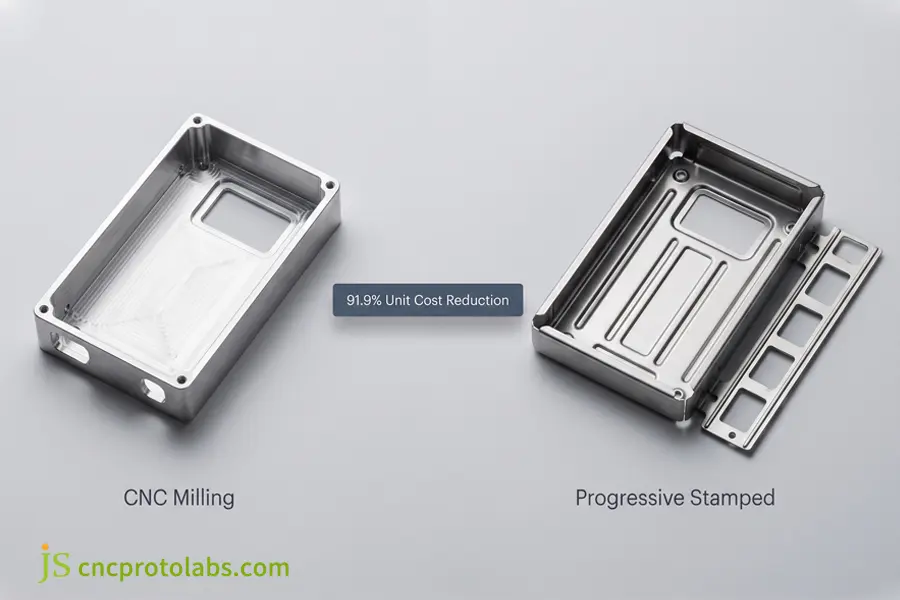
図3:CNCフライス加工されたシャーシをプログレッシブプレス加工に変更することで、金型コストが51.5%、部品単価が91.9%削減されました。
CNC加工と最適化されたプログレッシブスタンピングのROI比較
要点: DFM(設計製造性)に基づく金型統合により、初期の金型費用を51.5%削減でき、部品単価の低減につながった。
| プロジェクト指標 | オリジナルCNCフライス加工 | JSプレシジョンスタンピング | 定量化された影響 |
| 初期工具費用(NRE) | 0ドル | 16,500ドル(入札額34,000ドルと比較) | 工具コストを51.5%削減 |
| 単価 | 1個あたり14.20ドル | 1個あたり1.15ドル | 91.9%の継続的な削減 |
| 工具投資回収 | 該当なし | 2,500ユニット | 初回実行時に完全な投資回収を実現 |
| 年間プログラム予算 | 639,000ドル(45,000個の場合) | 68,250ドル(工具費込み) | 57万ドル以上の純節約 |
| 月間収容人数 | 1,500個(上限あり) | 45,000個以上 | スループットが30倍向上 |
ハードウェアスケジュール全体にわたるシステムレベルの統合については、以下を参照してください。 板金プレス加工完全ガイド。
よくある質問
少量生産の場合、カスタム金属プレス加工の費用はいくらですか?
生産量が1,000個未満の場合、金型費用は2,500ドルから8,000ドル、単価は1.50ドルから5.50ドルとなる可能性があります。固定費が高いため金型の償却期間が長くなり、部品コストが増加する可能性があります。順送金型よりも、単段金型やレーザー金型の方が経済的かもしれません。
金属プレス金型の価格はいくらで、所有者は誰ですか?
金型の価格は、ブランキング金型で2,500ドルから、プログレッシブ金型で65,000ドル以上まで幅があります。JS Precisionでは、お客様の金型は100%お客様の所有物です。JS Precisionは、金型の研磨、メンテナンス、保管を無料で行います。
大量生産の場合、金属プレス加工の部品1個あたりのコストはいくらですか?
1万個を超える場合、通常の鋼鉄、真鍮、またはアルミニウム部品の価格は0.02ドルから0.60ドルまで下がります。毎分100~500ストロークで稼働するプレス機では、直接人件費はわずか数セントで済み、コイルの重量が主なコスト要素となります。
1,000個の少量生産の場合、金属プレス加工はCNC加工よりも安価ですか?
平面でシンプルな製品は、1,000個前後でコストがほぼ同等になるが、複雑な製品は2,500個までであればCNC加工の方が適している。CNC加工は工具費用がかからないため、高い機械稼働時間コストを相殺できる。
標準的な生産リードタイムはどれくらいですか?また、緊急注文は迅速に対応してもらえますか?
金型製作およびFAI(初回製品検査)サンプル提出には15~25営業日かかります。量産開始までには承認後7~12営業日かかります。緊急注文の場合は、金型完成まで10~14日に短縮できます。
JS Precisionの最小注文数量(MOQ)はいくらですか?また、機密保持契約(NDA)は締結しますか?
JS Precisionでは厳格な最低発注数量(MOQ)は設けておらず、モジュール式金型を使用することで100個から試作品の製造が可能です。お客様の知的財産を保護するため、CADファイルのレビュー前に双方の秘密保持契約(NDA)を締結いたします。
部品が品質検査に不合格となった場合、どのような保証および是正措置が提供されますか?
すべての出荷品には、完全なFAIレポート、CMM検査レポート、およびMTRが添付されます。2Dプリントで許容範囲外の部品については、JS Precisionが根本原因をさらに分析し、工具の再校正を行い、5日以内に当社負担でバッチ再製造を完了します。
まとめ
カスタム金属プレス加工のコストを計算するには、初期の金型製作費用と量産による償却費のバランスを取る必要があります。 初期金型製作には多額の資金が必要ですが、生産規模が拡大するにつれて、高速プレス加工と最適化された材料ストリップレイアウトにより、繰り返し発生する部品コストを最小限に抑えることができます。早期のDFM(設計製造性)コラボレーションにより、工具鋼の切削前に不要な工程や過剰な公差を排除できます。
1,000個の試作品の評価でも、100,000個の量産部品の評価でも、エンジニアによるレビュー済みの見積もりでプロジェクトの実現可能性を確認してください。2Dエンジニアリング図面と3D CADモデルを以下の宛先に提出してください。 無料見積もりを入手 24時間以内に、工具の詳細な内訳、スクラップ効率の計算、および数量に応じた価格マトリックスを添えてご回答いたします。

リソース

