 Русский




Изготовление металлических деталей методом штамповки на заказ требует первоначальных инвестиций в оснастку в размере от 15 000 до 65 000 долларов и более, а также периодических затрат на изготовление одной детали в размере от 0,05 до 4,50 долларов. В то время как при объеме производства менее 1000 единиц за цикл обработки, станки с ЧПУ и лазерная резка обеспечивают значительно более низкие затраты за счет амортизации фиксированных штампов, при объеме производства более 10 000 единиц высокоскоростная прогрессивная штамповка снижает себестоимость единицы продукции до менее чем 1 доллара и, как правило, превосходит все остальные процессы. К основным факторам, определяющим стоимость проекта, относятся выбор сплава, формы и допусков, а также общий годовой объем производства. Далее следует краткое изложение и описание методики, включающее фактический диапазон запросов на коммерческие предложения, точки окупаемости инструментов и рычаги снижения затрат для вашего бюджета.
Структура ценообразования на штамповку металла на заказ в зависимости от объема заказа
Главный вывод: Стоимость штамповки металла зависит от ставки амортизации оснастки. При заказе партий штамповки металла свыше 10 000 изделий цены на 70–90% ниже, чем при использовании станков с ЧПУ/лазерного прототипирования.
| Уровень объема | Стратегия выбора штампов/оснастки | Стоимость штампа (доллары США) | Цена за единицу товара (доллары США) | Стоимость доставки/шт. | Наиболее подходящее приложение и рекомендации |
| Низкий уровень (100 шт.) | Гибридная технология ступенчатой штамповки/лазерной резки | 1500–4500 долларов США | 1,80–6,50 долларов США | 16,80–51,50 долларов США | Функциональное тестирование, при отсутствии повторяющихся результатов используйте станок с ЧПУ/лазер. |
| Средний размер (1000 шт.) | Комбинированная / трансферная матрица | 4000–12000 долларов США | 0,45–2,20 долл. США | 4,45–14,20 долларов США | Предсерийное наращивание объемов производства, этап проверки конструкции. |
| Высокое качество (более 10 000 шт.) | Последовательная матрица | 15 000 – 65 000 долларов и более | 0,05–0,85 долл. США | 1,55–7,35 долларов США | Массовое производство, минимальные затраты на одну деталь. |
Примечание: Данные по медианным показателям промышленного сектора за 2026 год не включают вторичное гальваническое покрытие и транспортные расходы.
Сколько стоит штамповка металла на заказ и что на это влияет?
Смета стоимости штамповки металла на заказ включает четыре основные части: оснастка (всегда оплачивается из собственного капитала), рулонный материал, прессование и вторичные операции. Доля сырья оценивается в 50-65% от себестоимости единицы продукции, за исключением вторичной обработки (для деталей низкой стоимости могут преобладать гальваническое покрытие и анодирование). Общая стоимость заказа может быть логично определена на основе тоннажа прессования и вторичного гальванического покрытия.
Четыре основных элемента проставления штампов с ценовыми предложениями
- Инструментальное обеспечение и проектирование (НИОКР): Единовременная плата за проектирование штамповочных матриц, обработку на станках с ЧПУ, электроэрозионную резку, полировку и тестирование матриц.
- Запасы сырья для производства рулонов: Вес нетто каждого листа металла с учетом отходов несущей полосы.
- Работа пресса и настройка оборудования: Стоимость прессования (от механического пресса 45 тонн до высокоскоростного пресса 300 тонн), трудозатраты и калибровка подачи.
- Вторичная обработка и отделка: Удаление заусенцев, гальваническое покрытие, пассивация, термообработка и экспортная упаковка.
Формула расчета себестоимости единицы продукции
Цена за единицу = (Вес материала × Цена за единицу материала / Эффективность использования отходов) + (Часовая ставка прессования / Количество ходов в минуту × 60) + Вторичная постобработка
Этот базовый показатель помогает отделить стоимость материалов от амортизации оснастки при анализе отдельных статей расходов на услуги по прецизионной штамповке металла.
Пример расчета: Плоская проставка SPCC 1,5 мм
Применим это уравнение к типичной стальной прокладке SPCC:
- Материальный компонент: Вес детали составляет 12 г. При 84% эффективности укладки ленты общий расход материала в рулоне составит около 14,3 г на деталь. При стоимости материала SPCC 0,90 долл./кг стоимость материала составляет 0,013 долл./шт.
- Работа в прессе: При работе на прессовом станке с производительностью 60 долларов в час и весом 80 тонн при 200 оборотах в минуту, стоимость обработки составит 0,005 доллара за штуку.
- Дополнительная обработка поверхности: Стоимость электрохимического цинкования в цилиндрической установке составит 0,050 доллара США за штуку.
- Общая сумма текущих расходов на этот товар составляет 0,068 доллара.
При объеме производства в 50 000 штук амортизация штампа стоимостью 2200 долларов составит 0,044 доллара за штуку, что приведет к себестоимости в 0,11 доллара за штуку. При объеме производства в 10 000 штук амортизация той же оснастки составит 0,22 доллара за штуку, что даст нам себестоимость в 0,29 доллара за штуку, как показано в таблице «Разбивка реальных цен по уровням объема» ниже.
Как рассчитываются затраты на оснастку и настройку оборудования для изготовления штампов по индивидуальному заказу?
Стоимость штамповочной оснастки и настройки зависит от сложности штампа, марки инструментальной стали и количества рабочих станций. Стоимость однопозиционного штампа составляет 2500–6000 долларов, а высокоскоростного прогрессивного штампа — 15000–65000 долларов и более. За настройку пресса и проверку размеров первого образца обычно взимается плата в размере 150–600 долларов за один цикл.
Архитектура оснастки и марки инструментальной стали
- Одноступенчатая оснастка (2500–6000 долларов): За один проход выполняется один процесс (пробивка или вырубка). Рекомендуется для плоских заготовок в количестве менее 2000 единиц.
- Составная оснастка (от 4000 до 12000 долларов): Выполняет вырубку и внутреннюю пробивку за один ход пресса, обеспечивая концентричность в пределах ±0,03 мм.
- Прогрессивная оснастка (от 15 000 до 65 000 долларов и выше): Обрабатывающий агрегат непрерывного проката рулонного материала перемещает его через 6–18 последовательных станций со скоростью 100–500 ходов в минуту.
Инструментальные стали Cr12MoV и AISI D2 обеспечивают срок службы от 300 000 до 500 000 ходов. Для достижения скорости более 1 000 000 ходов необходимо использовать твердосплавные вставки из карбида вольфрама, что на 25–40% дороже.
Плата за настройку партии и калибровку оборудования
Каждый производственный цикл влечет за собой периодические затраты на настройку: крепление верхней и нижней матриц болтами, выравнивание направляющих штифтов, регулировка высоты смыкания, проверка первого образца на КИМ. Калибровка инструментов всегда проводится в пределах допусков, установленных производителем. Стандарты качества производства ISO 9001:2015.
Как стоимость материалов влияет на окончательную цену штамповки металла на заказ?
Стоимость сырья напрямую составляет от 50% до 65% от общей стоимости штамповки металла на заказ. Базовая углеродистая сталь (SPCC/A36) является самым дешевым материалом, в то время как алюминий 5052 будет стоить в 2–2,5 раза дороже сырья, а нержавеющая сталь 304 — в 3,2–4 раза дороже сырья. Уровень брака при раскрое полосы определяет конкурентоспособность конечных производственных затрат.
Индекс сравнительной оценки листового металла для коммерческого применения
- Углеродистая сталь (SPCC, холоднокатаная, A36): Стандартный эталон (1,0-кратный индекс цен). Очень пластичный и легко поддается формовке, что снижает износ штампа.
- Алюминиевые сплавы (5052-H32, 6061-T6): Стоимость этого материала в 2,0–2,5 раза выше базовой стоимости низкоуглеродистой стали. Обладает значительной упругостью, требующей специальных станций для перегибки.
- Аустенитная нержавеющая сталь (304, 316): Стоимость за килограмм в 3,2–4 раза выше, чем у низкоуглеродистой стали. Высокая степень упрочнения требует использования пуансонов с покрытием из TiCN.
- Медно-фосфорная бронза (C110, C5191): В 4,5-6,0 раз дороже стандартной стали. Используется только для токопроводящих контактов и экранов.
Оптимизация раскроя полос с учетом технологичности производства и сокращение отходов.
Прослойка деталей на полосе и уменьшение полей полотна с 3,0 мм до 1,5 мм повышает эффективность использования материала с 68% до 84%, что позволяет сэкономить 15% на текущих затратах на единицу материала. Этот фактор имеет важное значение в сравнение штамповки металла и обработки листового металла.
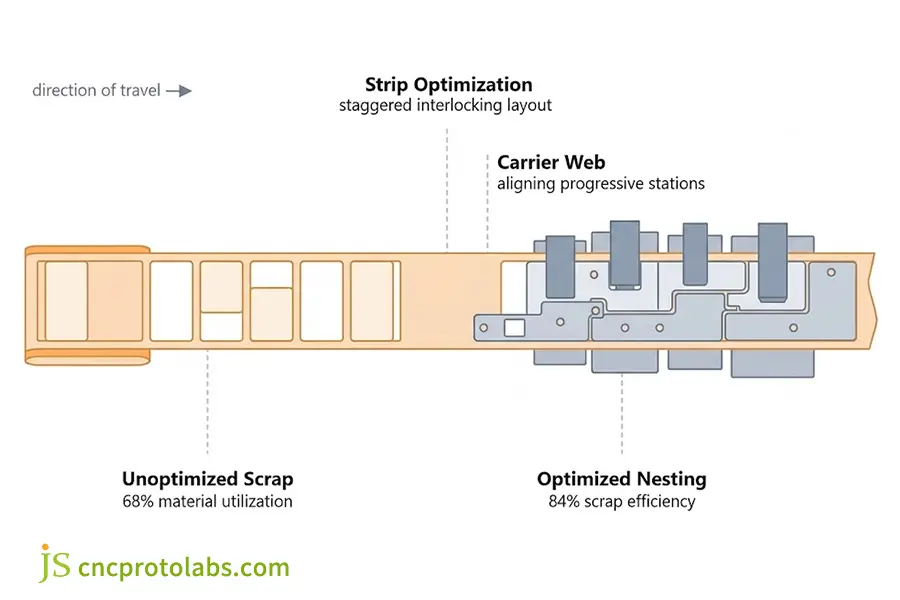
Рисунок 1: Оптимизация размещения полос: Смещенное расположение заготовок сокращает количество отходов материала и снижает стоимость штамповки металла на заказ за счет повышения эффективности до 84%.
Как меняется себестоимость штамповки металла на одну деталь в зависимости от объема производства?
Стоимость одной детали при больших объемах производства резко падает по мере того, как основные затраты на переналадку и изготовление штампов распределяются на возрастающие объемы. Для прецизионного кронштейна из нержавеющей стали эффективная цена за единицу составляет 22,50 доллара при производстве 100 деталей, но падает до 3,80 доллара при производстве 1000 деталей и далее до 0,38 доллара при производстве 10 000 деталей. Кривые амортизации однозначно показывают, где штамповка обеспечивает превосходство в объемах производства.
Матрица реальных цен: геометрия, оснастка и распределение объемов.
Расценки на штамповку металла на заказ в зависимости от объема заказа.
Главный вывод: В большинстве случаев при мелкосерийном производстве оснастка изготавливается заранее, но стоимость деталей резко падает при объеме производства свыше 3000 штук, и при объеме свыше 10 000 деталей наилучшим вариантом является использование прогрессивных штампов.
| Тип и материал детали | Объем партии | Стоимость изготовления оснастки (штампа) | Цена за штуку (за партию) | Амортизированная себестоимость единицы продукции |
| Плоская проставка (сталь SPCC, 1,5 мм) | 100 шт. | 2200 долларов США | 0,85 доллара | 22,85 долларов |
| Плоская проставка (сталь SPCC, 1,5 мм) | 1000 шт. | 2200 долларов США | 0,22 доллара | 2,42 доллара |
| Плоская проставка (сталь SPCC, 1,5 мм) | 10 000 шт. | 2200 долларов США | 0,07 доллара | 0,29 доллара |
| Формованный кронштейн (Al 5052, 1,2 мм, простой изгиб) | 100 шт. | 8500 долларов | 3,20 доллара | 88,20 долларов США |
| Формованный кронштейн (Al 5052, 1,2 мм, простой изгиб) | 1000 шт. | 8500 долларов | 1,45 доллара | 9,95 долларов |
| Формованный кронштейн (Al 5052, 1,2 мм, простой изгиб) | 10 000 шт. | 8500 долларов | 0,48 доллара | 1,33 доллара |
| Прецизионный клеммный разъем (бронзовый, 0,4 мм) | 100 шт. | 18 000 долларов | 4,50 доллара | 184,50 долларов США |
| Прецизионный клеммный разъем (бронзовый, 0,4 мм) | 1000 шт. | 18 000 долларов | 0,80 доллара | 18,80 долларов |
| Прецизионный клеммный разъем (бронзовый, 0,4 мм) | 10 000 шт. | 18 000 долларов | 0,09 доллара | 1,89 доллара |
Примечание: Амортизация оснастки производится линейным методом на основе показателей контрактных производителей на 2026 год, за исключением гальванического покрытия и транспортных расходов.
Штамповка против альтернативных процессов: экономическая точка безубыточности
Для сравнения цен за единицу продукции с альтернативными производственными маршрутами необходим баланс: ознакомьтесь с нашими рекомендациями. Сравнение стоимости обработки на станках с ЧПУ и прогрессивной штамповки с учетом технологических ограничений. Капитальные затраты на производство менее 1000 штук исключаются при использовании станков с ЧПУ или лазерной резки. Рассмотрите распределение себестоимости по объему производства в условиях малого объема и... экономика высокообъемной штамповки.
Когда проставление штампа — НЕ самый дешевый вариант
Штамповка становится экономически выгодной только после достижения точки безубыточности в отношении оснастки. При объеме производства менее 1000 деталей использование станков с ЧПУ или лазерной резки и гибки позволяет избежать первоначальных затрат на штамп (2500–65 000 долларов) и, как правило, обходится дешевле. Использование одноступенчатого или лазерно-гибридного инструмента может стать практичным промежуточным этапом перед инвестированием в специализированный прогрессивный штамп.
- Избегайте использования прогрессивной оснастки, если: Ваши годовые потребности в комплектующих неизвестны, изменения в конструкции еще не утверждены, или объем вашей партии составляет менее 3000 деталей. Запросите расценки на фрезерование на станках с ЧПУ. лазерная резка листового металла.
- Подтвердите проставление штампа, если: Вы уверены, что у вас есть стабильные ежегодные потребности в более чем 10 000 деталей, вам необходима точная повторяемость размеров между партиями или требуется непрерывная штамповка с подачей рулонного материала.
Следующие этапы закупок: При производстве более 10 000 деталей прогрессивная штамповка позволяет снизить стоимость компонентов более чем на 70% по сравнению с другими процессами, не требующими оснастки. Планируете серийное производство? Загрузите свой рисунок Для получения прямого анализа DFM и расчета стоимости оснастки в течение 24 часов..
Как скрытые затраты и дополнительная обработка поверхности влияют на стоимость штамповки металла?
Скрытые затраты при штамповке металла возникают из-за вторичной обработки поверхности, контроля размеров, особых требований к экспортной упаковке и международной доставки. Дополнительные расходы, связанные с операциями вторичной обработки, такими как электрогальванизация (от 0,05 до 0,15 долл. США/шт.), удаление заусенцев и подготовка документов PPAP уровня 3 (от 300 до 1000 долл. США), могут привести к повышению цены на 20–45%.
Вторичные процессы и финишная обработка поверхности
- Удаление заусенцев: Стоимость обработки методом вибрационного перемешивания или термической зачистки для удаления заусенцев (5-10% толщины листа) составляет 0,02-0,08 доллара за штуку.
- Цинковое покрытие: Стоимость пассивирующего покрытия из сине-желтого хромата составляет от 0,04 до 0,12 долларов за штуку.
- Химическое никелирование: Стоимость коррозионно- и износостойкого химического никелирования составляет 0,15–0,45 доллара за деталь.
- Анодирование типа II (алюминий): Стоимость одной детали составляет от 0,20 до 0,65 долларов.
- Порошковая покраска: Стоимость электростатического порошкового покрытия составляет от 0,35 до 1,20 долларов за штуку.
Контроль качества и экспортная логистика
Все стандартные заказы сопровождаются сертификатами соответствия (CoC). Для автомобильных и медицинских проектов, требующих документации FAI, Gage R&R и PPAP уровня 3, потребуется единовременная услуга инженера по контролю качества в размере от 400 до 1200 долларов. Защитная упаковка (антикоррозионные пакеты VCI, осушители, фумигированные поддоны) будет стоить 0,02–0,06 доллара за деталь. Морские перевозки и таможенное оформление будут стоить 0,05–0,25 доллара за деталь в зависимости от плотности компонентов. Все технические характеристики см. в нашем руководстве по вариантам и стоимости обработки металлических поверхностей.
Каков рабочий процесс JS Precision для расчета стоимости нестандартной штамповки металла?
Технология, используемая компанией JS Precision, включает в себя четырехэтапный процесс штамповки: инженерный анализ CAD DFM в течение 24 часов, быстрое изготовление прецизионных штампов за 15-25 дней, контроль качества с полным отчетом по КИМ и многотонные производственные циклы. Этот прозрачный процесс гарантирует непрерывное техническое обслуживание инструмента и отсутствие непредвиденных дополнительных затрат на инженерные работы на протяжении всего производственного цикла.
На нашем заводе имеется более 100 прецизионных станков, все они расположены на нашем предприятии в Дунгуане и предназначены для прессования с грузоподъемностью от 45 до 300 тонн.
Четырехэтапный инженерный конвейер
- Шаг 1: Аудит целесообразности проектирования с учетом технологичности производства (в течение 24 часов): Инженеры-технологи изучают 3D-файлы в формате STEP и 2D-чертежи, проектируют радиус изгиба, проверяют зазоры в отверстиях, завершают разметку полосы и составляют постатейную смету.
- Шаг 2: Изготовление кристалла и отбор проб T1 (15–25 рабочих дней): Перед изготовлением исходных образцов T1 инструментальные блоки подвергаются фрезерованию на станках с ЧПУ и электроэрозионной обработке проволокой Sodick с зазором ±0,005 мм.
- Шаг 3: Первая проверка образца и утверждение качества: Контроль качества образцов проводится с использованием автоматизированных координатно-измерительных машин, оптических проекторов и магнитометров.
- Шаг 4: Серийная штамповка и обслуживание штампа в течение всего срока его службы: Начинается автоматизированная штамповка. Компания JS Precision бесплатно обслуживает, затачивает и ремонтирует оснастку на протяжении всего серийного производства.
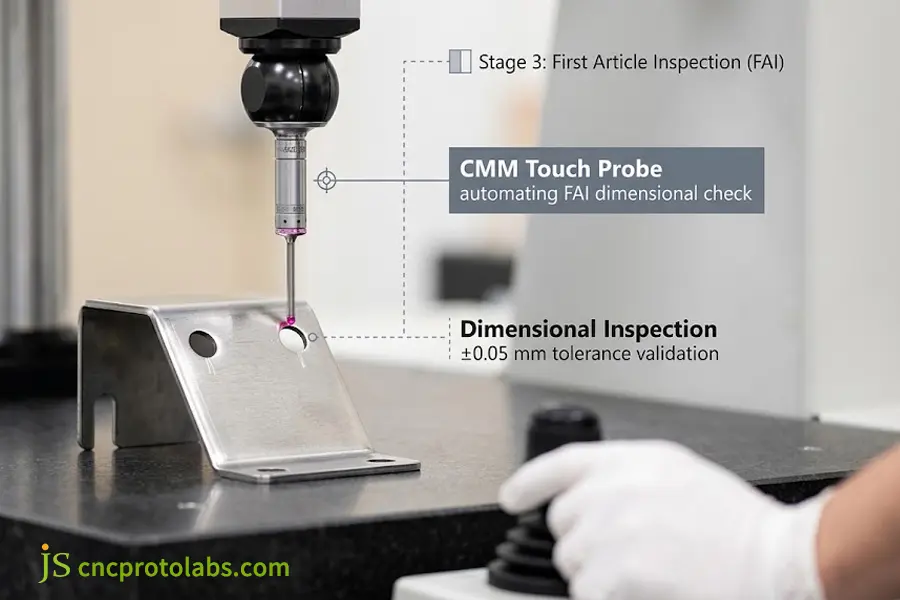
Рисунок 2: Автоматизированный измерительный зонд КИМ проверяет размеры и допуски штампованных отверстий в пределах ±0,05 мм во время проверки первого образца.
Меры защиты при закупках: минимальный объем заказа и защита интеллектуальной собственности.
Мы предоставляем изготовление прототипов Производство 100 единиц продукции с использованием модульной оснастки, 10-дневных модификаций штампов и соглашений о неразглашении. Для получения прямой обратной связи по проектированию запросите инженерную проверку DFM (проектирование с учетом технологичности).
Техническая обоснованность: У вас есть готовый к производству проект? Свяжитесь напрямую с инженером, чтобы проанализировать компоновку полосы и сократить первоначальные затраты на изготовление кристалла.
Как технология DFM-проектирования была применена для снижения затрат на штамповку металла по индивидуальному заказу?
Благодаря компании JS Precision, занимающейся промышленной автоматизацией, удалось успешно перевести конструкцию шасси для роботов с многоосевого фрезерования на штамповку с прогрессивными штампами. Оптимизация конструкции с учетом технологичности производства (DFM) не только решила дорогостоящие проблемы с оснасткой, но и устранила ключевые узкие места в производительности.
Обзор проекта: Переоборудование роботизированного шасси для штамповки.
- Узкое место, связанное с клиентом: Изготовление шасси для позиционирования автоматической робототехники, выполненного из материала толщиной 1,5 мм. нержавеющая сталь 304Производство было ограничено возможностями станков с ЧПУ, что приводило к неоправданно высокой себестоимости единицы продукции в 14,20 долларов за штуку и низкому ежемесячному объему производства в 1500 штук.
- Узкое место в инженерном деле: Возможности штамповки были ограничены внутренними ценами, превышающими 34 000 долларов США за прогрессивные штампы, из-за микрофланцев и завышенных допусков ±0,02 мм.
Инженерные решения и оптимизация штампов с учетом технологичности производства (DFM).
С использованием Методы DFMДопуски на монтажные отверстия, не требующие жестких допусков, были увеличены до ±0,08 мм, радиус изгиба был установлен равным 1,5 толщинам материала (R2,25 мм), а три кронштейна были соединены в один кронштейн на 8-позиционном прогрессивном штампе.
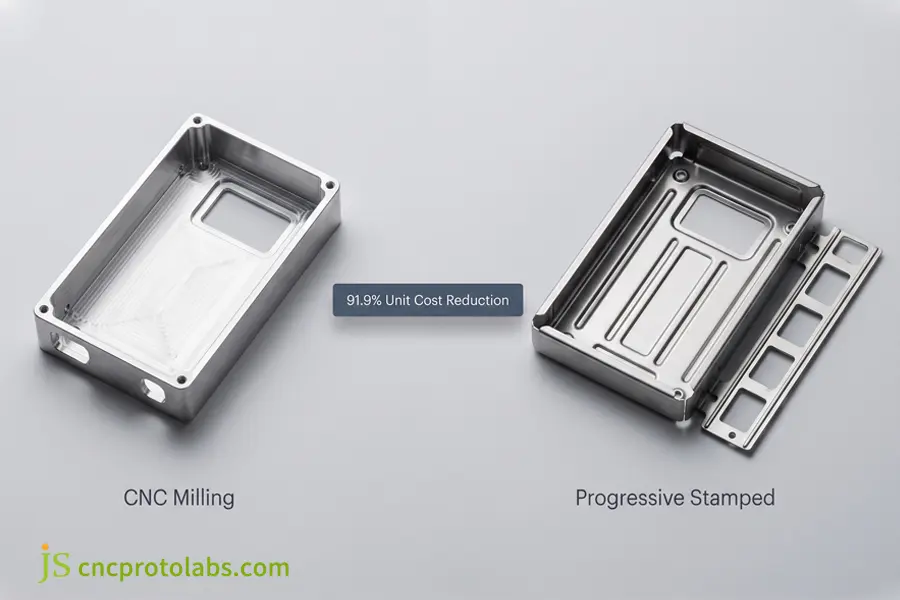
Рисунок 3: Переход от фрезерованного на станке с ЧПУ шасси к штамповке позволил снизить затраты на оснастку на 51,5% и себестоимость детали на 91,9%.
Сравнительная оценка рентабельности инвестиций при обработке на станках с ЧПУ и оптимизированной прогрессивной штамповке.
Главный вывод: Благодаря оптимизации технологичности производства (DFM) удалось сэкономить 51,5% на первоначальных затратах на оснастку, что снизило себестоимость единицы продукции.
| Метрика проекта | Оригинальная фрезеровка на станке с ЧПУ | JS Precision Stamping | Количественно измеренное воздействие |
| Предварительная разработка и создание оснастки (NRE) | 0 долларов | 16 500 долларов (против предложенной цены в 34 000 долларов) | Экономия на стоимости инструментов 51,5% |
| Цена за единицу | 14,20 долл. США / шт. | 1,15 долл. США / шт. | 91,9% повторное снижение |
| Окупаемость оснастки | Н/Д | 2500 единиц | Полная окупаемость инвестиций в течение первого запуска. |
| Годовой программный бюджет | 639 000 долларов США (при заказе 45 000 штук) | 68 250 долларов США (включая оснастку) | Чистая экономия более 570 000 долларов. |
| Ежемесячная мощность | 1500 шт. (в крышке) | Более 45 000 шт. | Увеличение пропускной способности в 30 раз |
Для интеграции на системном уровне в рамках различных аппаратных производственных графиков обратитесь к нашей документации. полное руководство по штамповке листового металла.
Часто задаваемые вопросы
Сколько стоит изготовление металлических изделий методом штамповки на заказ при небольших объемах?
Производство менее 1000 единиц может потребовать затрат на оснастку в размере от 2500 до 8000 долларов США и стоимости от 1,50 до 5,50 долларов США за единицу. Более высокая амортизация штампов из-за высоких постоянных затрат может увеличить стоимость деталей. Одноступенчатая и лазерная оснастка могут быть экономически более выгодными, чем использование многоступенчатых штампов.
Сколько стоит штамп для металлической штамповки и кому он принадлежит?
Стоимость штампов может варьироваться от 2500 долларов за вырубные штампы до 65 000 долларов и более за штампы для прогрессивной штамповки. В JS Precision штампы, принадлежащие клиентам, являются их 100% собственностью. JS Precision бесплатно затачивает, обслуживает и хранит штампы.
Какова стоимость штамповки металла в расчете на одну деталь при больших объемах производства?
При заказе более 10 000 деталей цены снижаются до 0,02–0,60 доллара за обычные стальные, латунные или алюминиевые детали. Прессы, работающие со скоростью от 100 до 500 ходов в минуту, позволяют снизить прямые затраты на рабочую силу до нескольких центов, при этом основной статьей расходов является вес рулона.
Действительно ли штамповка металла дешевле, чем обработка на станках с ЧПУ, при заказе 1000 единиц?
Стоимость простых плоских изделий становится одинаковой при заказе около 1000 единиц, но для сложных изделий, при заказе до 2500 единиц, лучше подходит обработка на станках с ЧПУ. Обработка на станках с ЧПУ не требует затрат на оснастку, что компенсирует высокие затраты на машино-часы.
Каковы стандартные сроки выполнения производственных заказов, и можно ли ускорить выполнение срочных заказов?
Изготовление оснастки и предоставление образцов для проверки качества занимает от 15 до 25 рабочих дней. Серийное производство занимает от 7 до 12 рабочих дней после утверждения. Срочные заказы могут быть выполнены в ускоренном режиме за 10-14 дней.
Каков минимальный объем заказа (MOQ) в компании JS Precision, и заключаете ли вы соглашения о неразглашении информации?
В компании JS Precision нет жестких требований к минимальному объему заказа, производство прототипов начинается со 100 единиц с использованием модульной оснастки. Перед проверкой CAD-файлов мы подписываем двусторонние соглашения о неразглашении конфиденциальной информации для защиты интеллектуальной собственности клиента.
Какие гарантийные и корректирующие меры предоставляются в случае, если детали не проходят проверку качества?
Все отгрузки сопровождаются полными отчетами FAI, отчетами о проверке на координатно-измерительной машине (CMM) и отчетами MTR. При обнаружении отклонений от допусков на 2D-чертежах, детали дополнительно анализируются компанией JS Precision для выявления первопричины, производится перекалибровка оснастки, и в течение 5 дней за наш счет завершается серийное изготовление деталей.
Краткое содержание
Для расчета стоимости штамповки металла на заказ необходимо сопоставить первоначальные затраты на изготовление штампа с амортизацией за объем работ. Хотя первоначальные затраты на оснастку требуют капиталовложений, высокие скорости прессования и оптимизированная компоновка полосы материала минимизируют текущие издержки на изготовление деталей по мере масштабирования производства. Раннее сотрудничество в рамках проектирования с учетом технологичности производства (DFM) позволяет исключить ненужные станции и чрезмерные допуски до начала резки инструментальной стали.
Независимо от того, оцениваете ли вы 1000 опытных образцов или 100 000 серийных компонентов, подтвердите осуществимость вашего проекта с помощью сметы, проверенной инженером. Отправьте ваши 2D-чертежи и 3D CAD-модели по адресу: Получите бесплатную смету В течение 24 часов, с подробным описанием необходимого оборудования, расчетом эффективности использования отходов и матрицей ценообразования в зависимости от объема.

Ресурс

