 Español




El estampado de metal a medida requiere una inversión inicial en herramientas de entre 15.000 y 65.000 dólares o más, y un precio unitario recurrente de entre 0,05 y 4,50 dólares. Si bien para volúmenes inferiores a 1.000 unidades por lote de producción, el mecanizado CNC y el corte por láser ofrecen costes bastante más bajos debido a la amortización fija de los troqueles, para lotes de producción superiores a 10.000 unidades, el estampado progresivo de alta velocidad reduce los costes por unidad a menos de 1,00 dólar y suele ser mejor que todos los demás procesos. Los factores que influyen en el coste final del proyecto incluyen la elección de la aleación, la forma, las limitaciones de tolerancia y el volumen total anual. El resumen y la metodología que se describen a continuación detallan el rango real de la solicitud de cotización (RFQ), los puntos de recuperación de la inversión en herramientas y las palancas de reducción de costos para su presupuesto.
Estructura de costos de estampado de metal personalizado por nivel de volumen
Conclusión principal: El coste final del estampado de metal depende de la tasa de amortización de las herramientas. Los lotes de estampado de metal superiores a 10.000 unidades son entre un 70 % y un 90 % más baratos que los procesos de prototipado CNC/láser.
| Nivel de volumen | Estrategia de troqueles/herramientas | Costo del dado (USD) | Precio de la pieza (USD) | Coste de desembarque/unidad | Aplicación y asesoramiento más adecuados |
| Bajo (100 unidades) | Etapa híbrida de troquelado/láser | $1,500 – $4,500 | $1.80 – $6.50 | $16.80 – $51.50 | Pruebas funcionales, usar CNC/láser si no se repiten. |
| Mediana (1.000 unidades) | Troquel de transferencia/compuesto | $4.000 – $12.000 | $0.45 – $2.20 | $4.45 – $14.20 | Fase de validación del diseño y rampa de pre-serie |
| Alto (más de 10.000 unidades) | Dado progresivo | $15.000 – $65.000+ | $0.05 – $0.85 | $1.55 – $7.35 | Producción en masa, menor coste por pieza. |
Nota: Datos de referencia medianos industriales de 2026, excluyen el recubrimiento superficial secundario y el transporte.
¿Cuánto cuesta el estampado de metal personalizado y qué factores influyen en su precio?
El presupuesto para el estampado de metal a medida incluye cuatro componentes básicos: utillaje (siempre con mayúscula inicial), material en bobina, tiempo de prensado y operaciones secundarias. El porcentaje de materia prima se estima entre el 50 % y el 65 % del coste unitario recurrente, sin incluir el acabado secundario (el recubrimiento y el anodizado pueden ser predominantes en piezas de bajo valor). El coste total del trabajo se puede determinar lógicamente en función del tonelaje de la prensa y el recubrimiento secundario.
Los cuatro pilares fundamentales de la impresión de cotizaciones
- Herramientas e ingeniería (NRE): Coste único que incluye el diseño de la matriz de estampado, el mecanizado CNC, el corte por electroerosión por hilo, el pulido y las pruebas de la matriz.
- Existencias de bobinas de materia prima: Peso neto del metal de cada pieza en bruto con los restos de la tira portadora.
- Funcionamiento de la prensa y configuración de la máquina: Coste de la capacidad de la prensa (desde prensa mecánica de 45 T hasta prensa de alta velocidad de 300 T), mano de obra y calibración del alimentador.
- Procesamiento secundario y acabado: Desbarbado, galvanoplastia, pasivación, tratamiento térmico y embalaje para exportación.
La fórmula del costo unitario técnico
Precio unitario = (Peso del material × Precio unitario del material / Eficiencia de utilización de desechos) + (Tasa horaria de prensado / Golpes por minuto × 60) + Procesamiento secundario posterior
Esta línea de base ayuda a aislar el costo de los materiales del de la depreciación de las herramientas al analizar las estimaciones de partidas presupuestarias de los servicios de estampado de metales de precisión.
Ejemplo de cálculo resuelto: Espaciador plano SPCC de 1,5 mm
Aplicando esta ecuación a un espaciador de acero SPCC típico:
- Componente del material: El peso neto de la pieza es de 12 g. Con una eficiencia de anidamiento del 84 % en la tira, el consumo bruto de bobina será de aproximadamente 14,3 g por pieza. Con un costo del material SPCC de 0,90 $/kg, el costo del material asciende a 0,013 $/pieza.
- Trabajo de prensa: Trabajando con una bancada de prensa de 80T a 200 SPM y un costo de $60/hora, el costo por tiempo de ejecución será de $0.005/pieza.
- Acabado superficial adicional: El coste del recubrimiento de zinc azul electrolítico será de 0,050 dólares por unidad.
- El coste recurrente total de la pieza asciende a 0,068 dólares.
Con una producción de 50 000 unidades, la amortización del troquel progresivo de 2200 $ sería de 0,044 $/unidad, lo que arroja un coste de adquisición de 0,11 $/unidad. Con una producción de 10 000 unidades, la amortización de la misma herramienta sería de 0,22 $/unidad, lo que nos da un coste de adquisición de 0,29 $/unidad, como se muestra en la matriz de desglose de cotizaciones reales por nivel de volumen a continuación.
¿Cómo se calculan los costos de utillaje y configuración para troqueles personalizados?
El costo de las herramientas y la configuración para el estampado depende de la complejidad del troquel, el grado del acero de las herramientas y el número de estaciones operativas. Un troquel de una sola estación cuesta entre $2,500 y $6,000, mientras que un troquel progresivo de alta velocidad cuesta entre $15,000 y $65,000 o más. El costo de configuración de la prensa suele oscilar entre $150 y $600 por lote para la configuración del troquel y la validación dimensional de la primera pieza.
Arquitectura de herramientas y grados de acero para herramientas
- Herramientas de una sola etapa (entre 2500 y 6000 dólares): Realiza un único proceso por ciclo (perforación o troquelado). Recomendado para piezas planas en cantidades inferiores a 2000 unidades.
- Herramientas compuestas (entre 4.000 y 12.000 dólares): Realiza el troquelado y la perforación interna en una sola pasada de la prensa, manteniendo la concentricidad dentro de ±0,03 mm.
- Herramientas progresivas (entre 15.000 y 65.000 dólares o más): Traslada material en bobina de forma continua a través de entre 6 y 18 estaciones secuenciales, operando a una velocidad de entre 100 y 500 golpes por minuto.
Tanto el acero para herramientas Cr12MoV como el AISI D2 ofrecen una vida útil de entre 300 000 y 500 000 ciclos. Para alcanzar velocidades superiores a 1 000 000 de ciclos, es necesario utilizar plaquitas de matriz de carburo de tungsteno, cuyo precio es entre un 25 % y un 40 % superior.
Costes de configuración de lotes y calibración de máquinas
Cada ciclo de producción genera costos de configuración recurrentes: Atornillado de matrices superior e inferior, alineación de pasadores guía, alturas de cierre, verificación de la primera muestra en CMM. La calibración de las herramientas siempre se realiza dentro de las tolerancias especificadas por Normas de calidad de fabricación ISO 9001:2015.
¿Cómo influye el coste de los materiales en el precio final del estampado de metal personalizado?
El costo de la materia prima representa directamente entre el 50 % y el 65 % del precio recurrente del estampado de metal personalizado. El acero al carbono básico (SPCC/A36) es el estándar de menor costo, mientras que el aluminio 5052 costará entre 2 y 2,5 veces el costo de la materia prima, y el acero inoxidable 304 entre 3,2 y 4 veces el costo de la materia prima. Las tasas de desperdicio durante el proceso de anidamiento de la banda determinan la competitividad de los costos de producción finales.
Índice de referencia para la evaluación comparativa de chapa metálica en aplicaciones comerciales
- Acero al carbono (SPCC, laminado en frío, A36): Referencia estándar (índice de precios 1,0x). Muy dúctil y fácil de conformar, lo que reduce el desgaste del troquel.
- Aleaciones de aluminio (5052-H32, 6061-T6): Su precio es entre 2,0 y 2,5 veces superior al del acero dulce. Presenta una importante recuperación elástica que requiere estaciones de sobredoblado especiales.
- Acero inoxidable austenítico (304, 316): Cuesta entre 3,2 y 4 veces más por kg que el acero dulce. El alto grado de endurecimiento por deformación requiere punzones recubiertos de TiCN.
- Cobre y bronce fosforoso (C110, C5191): Entre 4,5 y 6 veces el coste del acero estándar. Se utiliza únicamente para contactos conductores y blindajes.
Optimización del anidamiento de tiras DFM y reducción de desperdicios
La intercalación de piezas en la tira y la reducción de los márgenes de la banda de 3,0 mm a 1,5 mm aumenta la eficiencia del material del 68 % al 84 %, ahorrando un 15 % en el coste unitario recurrente del material. Este factor es esencial en Comparación entre el estampado de metales y la fabricación de chapa metálica..
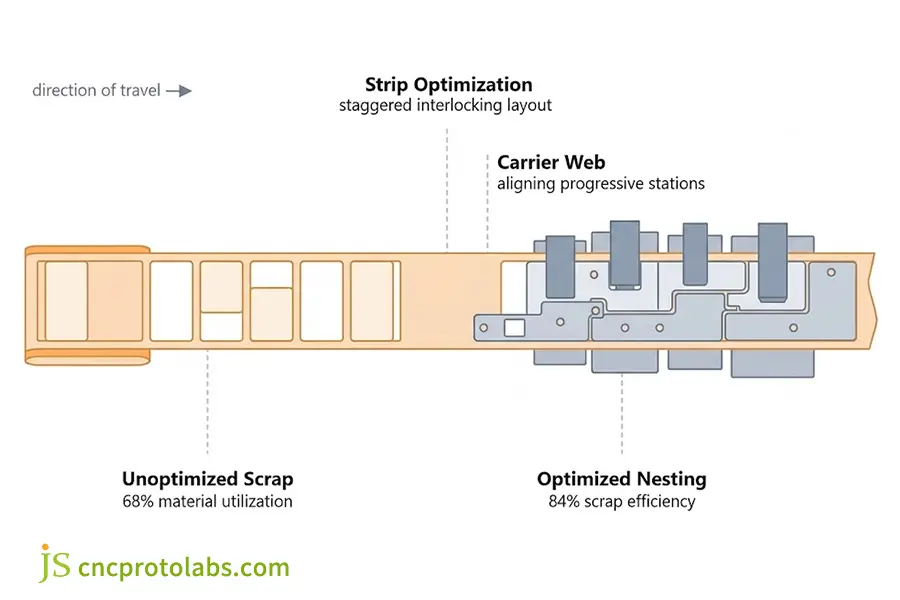
Figura 1: Optimización del anidamiento de tiras: La disposición escalonada de las piezas en blanco reduce el desperdicio de material y disminuye el costo del estampado de metal personalizado al aumentar la eficiencia al 84%.
¿Cómo varía el coste por pieza del estampado de metales según el volumen de producción?
El costo por pieza a gran escala disminuye drásticamente a medida que los costos de preparación y de fabricación de matrices se distribuyen entre cantidades crecientes. Para un soporte de acero inoxidable de precisión, el precio unitario efectivo es de $22.50 para 100 piezas, pero se reduce a tan solo $3.80 para 1000 piezas y cae aún más a $0.38 para 10 000 piezas. Las curvas de amortización establecen de manera concluyente dónde el estampado alcanza la supremacía en volumen.
Matriz de cotizaciones reales: Geometría, herramientas y desglose de volumen
Presupuestos reales para estampado de metales personalizados, desglosados por volumen.
Conclusión principal: La mayoría de las producciones de bajo volumen requieren herramientas iniciales, pero los costos de las piezas se desploman por encima de las 3000 unidades, siendo los troqueles progresivos la mejor opción para más de 10 000 piezas.
| Tipo de pieza y material | Volumen del lote | Coste de utillaje (matriz) | Precio por unidad (Edición) | Costo unitario amortizado |
| Separador plano (acero SPCC, 1,5 mm) | 100 unidades | $2,200 | $0.85 | $22.85 |
| Separador plano (acero SPCC, 1,5 mm) | 1.000 unidades | $2,200 | $0.22 | $2.42 |
| Separador plano (acero SPCC, 1,5 mm) | 10.000 unidades | $2,200 | $0.07 | $0.29 |
| Soporte conformado (Al 5052, 1,2 mm, curvatura simple) | 100 unidades | $8,500 | $3.20 | $88.20 |
| Soporte conformado (Al 5052, 1,2 mm, curvatura simple) | 1.000 unidades | $8,500 | $1.45 | $9.95 |
| Soporte conformado (Al 5052, 1,2 mm, curvatura simple) | 10.000 unidades | $8,500 | $0.48 | $1.33 |
| Terminal de precisión (bronce, 0,4 mm) | 100 unidades | $18,000 | $4.50 | $184.50 |
| Terminal de precisión (bronce, 0,4 mm) | 1.000 unidades | $18,000 | $0.80 | $18.80 |
| Terminal de precisión (bronce, 0,4 mm) | 10.000 unidades | $18,000 | $0.09 | $1.89 |
Nota: La amortización lineal de las herramientas se basa en los parámetros de referencia de los fabricantes por contrato de 2026 y excluye el recubrimiento y el flete.
Estampado frente a procesos alternativos: punto de equilibrio económico
Comparar los precios unitarios con rutas de fabricación alternativas requiere equilibrio: explore nuestra Comparación de costes entre mecanizado CNC y estampado progresivo para restricciones de proceso. La inversión de capital para producción de menos de 1000 piezas se elimina cuando se utiliza mecanizado CNC o corte láser. Considere el desglose de costos de volumen en bajo volumen vs. Economía del estampado de alto volumen.
Cuando el sellado NO es la opción más económica
El estampado solo resulta económico una vez que se supera el punto de equilibrio de la inversión en herramientas. Cuando el volumen de producción es inferior a 1000 piezas, el mecanizado CNC o el corte y doblado láser evitan el coste inicial de un troquel (entre 2500 y 65 000 dólares) y, por lo general, son más económicos. El uso de una herramienta de una sola etapa o híbrida láser puede ser una solución práctica antes de invertir en un troquel progresivo específico.
- Evite el utillaje progresivo si: Sus necesidades anuales de piezas no se conocen, los cambios en el diseño aún no se han finalizado o la cantidad de su lote es inferior a 3000 piezas. Solicite presupuestos para fresado CNC o corte láser de chapa metálica.
- Comprométete a estampar si: Usted está seguro de que tiene requisitos anuales constantes de más de 10.000 piezas, necesita una repetibilidad dimensional exacta entre lotes o necesita un estampado progresivo continuo alimentado por bobina.
Próximos pasos para la adquisición: Con más de 10 000 piezas, el estampado progresivo reduce el coste de los componentes en más de un 70 % en comparación con otros procesos que no requieren utillaje. ¿Está planificando una próxima producción en serie? Sube tu dibujo Para una revisión DFM directa y un presupuesto de herramientas en 24 horas..
¿Cómo influyen los costes ocultos y los acabados secundarios en el aumento de los presupuestos de estampado de metales?
Los costos ocultos en el estampado de metales se deben a los acabados secundarios, las inspecciones dimensionales, los requisitos especiales de embalaje para la exportación y el envío internacional. Los costos adicionales derivados de operaciones de acabado secundario, como la electrogalvanización (entre $0.05 y $0.15 por pieza), el desbarbado y la documentación PPAP Nivel 3 (entre $300 y $1,000), podrían incrementar el precio de cotización entre un 20 % y un 45 %.
Procesos secundarios y acabado de superficies
- Desbarbado: El coste del método de volteo vibratorio o del desbarbado térmico para eliminar las rebabas de cizallamiento (5%-10% del espesor de la lámina) es de 0,02 a 0,08 dólares por pieza.
- Recubrimiento de zinc: El coste del recubrimiento de pasivación de cromato azul/amarillo es de entre 0,04 y 0,12 dólares por pieza.
- Níquel químico: El coste del niquelado químico resistente a la corrosión y al desgaste es de entre 0,15 y 0,45 dólares por pieza.
- Anodizado tipo II (aluminio): Cuesta entre 0,20 y 0,65 dólares por pieza.
- Recubrimiento en polvo: El coste del recubrimiento electrostático en polvo es de entre 0,35 y 1,20 dólares por pieza.
Verificación de calidad y logística de exportación
Todos los pedidos estándar incluyen Certificados de Conformidad (CoC). Los proyectos automotrices y médicos que requieran documentación FAI, Gage R&R y PPAP Nivel 3 tendrán un costo adicional por un paquete de ingeniería de calidad único que oscila entre $400 y $1200. El embalaje protector (bolsas anticorrosión VCI, desecantes, paletas fumigadas) tendrá un costo de $0.02 a $0.06 por pieza. El flete marítimo y el despacho de aduanas costarán entre $0.05 y $0.25 por pieza, según la densidad del componente. Consulte todas las especificaciones en nuestra guía sobre opciones y costos de acabado de superficies metálicas.
¿Cuál es el flujo de trabajo de JS Precision para la elaboración de presupuestos de estampado de metal a medida?
El método adoptado por JS Precision consiste en un proceso de estampado de cuatro etapas: revisión de ingeniería CAD DFM en 24 horas, fabricación rápida de matrices de precisión en 15 a 25 días, FAI con informes completos de CMM y series de producción de múltiples toneladas. Este proceso transparente garantiza el mantenimiento continuo de las herramientas y la ausencia de sobrecostos de ingeniería inesperados durante todo el ciclo de vida de la fabricación.
En nuestra fábrica contamos con más de 100 máquinas herramienta de precisión, todas ubicadas en nuestras instalaciones de Dongguan, para prensas con capacidades de entre 45 y 300 toneladas.
El proceso de ingeniería en cuatro etapas
- Paso 1: Auditoría de viabilidad DFM (en 24 horas): Los ingenieros de herramientas revisan los archivos STEP 3D y los dibujos 2D, diseñan el radio de curvatura, verifican las holguras de los orificios, finalizan el diseño de la tira y entregan un presupuesto detallado.
- Paso 2: Construcción del troquel y muestreo T1 (de 15 a 25 días hábiles): Los bloques de herramientas se someten a fresado CNC y electroerosión por hilo Sodick con una tolerancia de ±0,005 mm antes de impactar las muestras iniciales T1.
- Paso 3: Inspección del primer artículo y aprobación de calidad: La inspección de las muestras se realiza mediante máquinas CMM automatizadas, proyectores ópticos y MTR.
- Paso 4: Estampado en serie y mantenimiento de la matriz durante toda su vida útil: Comienza el estampado automatizado. JS Precision se encarga del mantenimiento, afilado y servicio de las herramientas sin coste adicional durante toda la producción en serie.
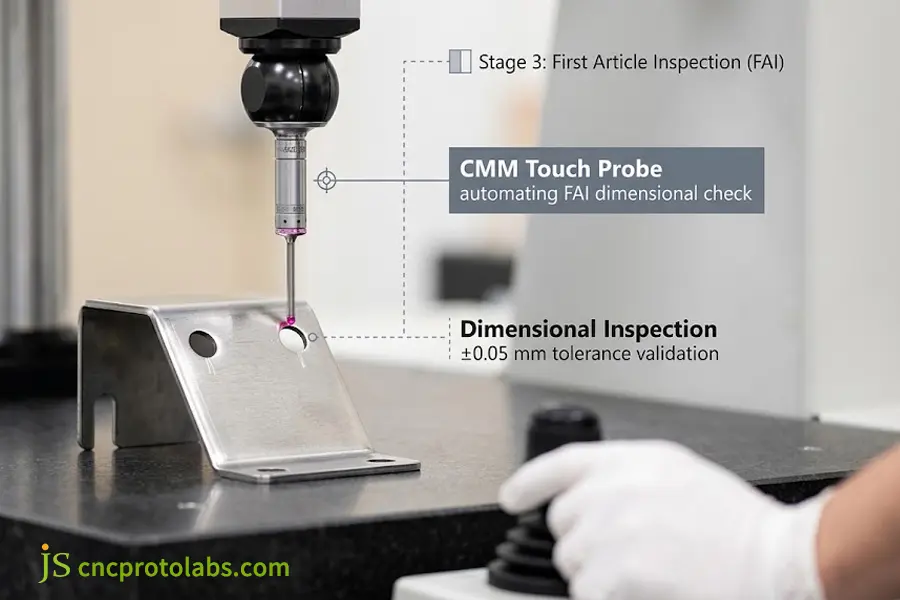
Figura 2: Sonda CMM automatizada que verifica las dimensiones y tolerancias de los orificios estampados dentro de ±0,05 mm durante la inspección del primer artículo.
Salvaguardias en las adquisiciones: Cantidad mínima de pedido baja y seguridad de la propiedad intelectual.
Nosotros proporcionamos fabricación de prototipos Con una producción de 100 unidades utilizando herramientas modulares, modificaciones de troqueles en 10 días y contratos de confidencialidad (NDA). Para obtener comentarios directos sobre el diseño, solicite una revisión de DFM (Diseño para la Fabricación) por parte de ingeniería.
Soporte de viabilidad técnica: ¿Tienes un diseño listo para entrar en producción? Habla directamente con un ingeniero para analizar la disposición de las tiras y reducir los gastos iniciales en troqueles.
¿Cómo se aplicó la ingeniería DFM para reducir los costos del estampado de metales a medida?
Gracias a JS Precision, la empresa de automatización industrial logró transformar con éxito el diseño de sus chasis de montaje robótico, pasando del fresado CNC multieje al estampado progresivo. La optimización de la ingeniería DFM no solo resolvió costosos problemas de utillaje, sino que también eliminó importantes cuellos de botella en el rendimiento de la producción.
Descripción general del proyecto: Transformación de chasis robóticos a estampado
- Cuello de botella del cliente: La producción de un chasis de posicionamiento robótico automático, que está hecho de 1,5 mm acero inoxidable 304, estaba limitada por el mecanizado CNC con un costo unitario insosteniblemente alto de $14.20 por pieza y un bajo volumen mensual de 1,500 piezas.
- El cuello de botella de la ingeniería: La transformación del estampado se vio limitada por presupuestos nacionales superiores a 34.000 dólares para matrices progresivas debido a las microbridas y las tolerancias excesivas de ±0,02 mm.
Solución de ingeniería y optimización de matrices DFM
Con el uso de Técnicas DFMLas tolerancias para los orificios de montaje, sin necesidad de tolerancias estrictas, se aumentaron a ±0,08 mm, el radio de curvatura se estableció en 1,5 veces el espesor del material (R2,25 mm) y se unieron tres soportes en uno solo en una matriz progresiva de 8 estaciones.
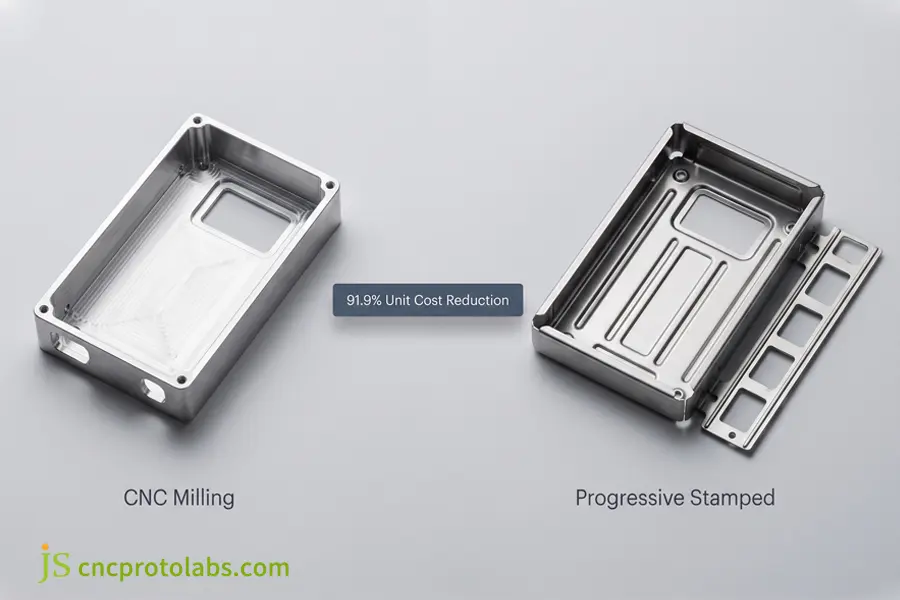
Figura 3: La conversión del chasis fresado por CNC al estampado progresivo redujo el coste de las herramientas en un 51,5 % y el precio unitario de las piezas en un 91,9 %.
Comparación del retorno de la inversión entre el mecanizado CNC y el estampado progresivo optimizado.
Conclusión principal: La consolidación de matrices DFM permitió ahorrar un 51,5 % en los costes iniciales de utillaje, reduciendo así el coste unitario de las piezas.
| Métrica del proyecto | Fresado CNC original | Estampado de precisión JS | Impacto cuantificado |
| Herramientas iniciales (NRE) | $0 | 16.500 dólares (frente a una oferta de 34.000 dólares) | Ahorro del 51,5% en costes de herramientas |
| Precio unitario de la pieza | $14.20 / unidad | $1.15 / unidad | Reducción recurrente del 91,9%. |
| Retorno de la inversión en herramientas | N / A | 2.500 unidades | Retorno de la inversión completo en la ejecución inicial. |
| Presupuesto anual del programa | 639.000 dólares (a 45.000 unidades) | 68.250 dólares (incl. herramientas) | Ahorro neto de más de $570,000 |
| Capacidad mensual | 1.500 unidades (con tapa) | Más de 45.000 unidades | Aumento del rendimiento en 30 veces |
Para la integración a nivel de sistema en diferentes cronogramas de hardware, consulte nuestra Guía completa para el estampado de chapa metálica.
Preguntas frecuentes
¿Cuánto cuesta el estampado de metal personalizado para volúmenes bajos?
La producción de menos de 1000 unidades podría tener un costo de utillaje de entre 2500 y 8000 dólares y un costo unitario de entre 1,50 y 5,50 dólares. Una mayor amortización de los troqueles debido a los altos costos fijos podría incrementar el costo de las piezas. El utillaje de una sola etapa y el láser podrían ser más económicos que los troqueles progresivos.
¿Cuánto cuesta un troquel de estampado de metal y quién es su propietario?
El costo de los troqueles puede variar desde $2,500 para troqueles de troquelado hasta más de $65,000 para troqueles progresivos. En JS Precision, los troqueles de nuestros clientes les pertenecen al 100%. JS Precision afila, repara y almacena los troqueles sin costo alguno.
¿Cuánto cuesta el estampado de metales por pieza en grandes volúmenes?
Para pedidos de más de 10 000 piezas, los precios bajan a entre 0,02 y 0,60 dólares para piezas de acero, latón o aluminio convencionales. Las prensas que operan a una velocidad de entre 100 y 500 golpes por minuto reducen los costes de mano de obra directa a unos pocos céntimos, siendo el peso de la bobina el principal factor de coste.
¿Es más económico el estampado de metales que el mecanizado CNC para 1.000 unidades?
Los productos planos y sencillos alcanzan un coste similar para pedidos de hasta 1000 unidades, pero los productos complejos son más adecuados para el mecanizado CNC hasta las 2500 unidades. El mecanizado CNC no requiere ningún coste de utillaje, lo que compensa los elevados costes por hora de máquina.
¿Cuáles son los plazos de entrega de producción estándar y se pueden agilizar los pedidos urgentes?
La fabricación de utillaje y la presentación de la muestra para la inspección del primer artículo (FAI) tardan entre 15 y 25 días hábiles. La producción en serie tarda entre 7 y 12 días hábiles tras la aprobación. Los pedidos urgentes pueden procesarse en un plazo de 10 a 14 días para la finalización del troquel.
¿Cuál es el pedido mínimo de JS Precision y firman acuerdos de confidencialidad?
JS Precision no tiene un pedido mínimo fijo; los lotes de prototipos comienzan en 100 unidades mediante herramientas modulares. Firmamos acuerdos de confidencialidad bilaterales antes de revisar los archivos CAD para proteger la propiedad intelectual del cliente.
¿Qué garantía y medidas correctivas se ofrecen si las piezas no superan los controles de calidad?
Todos los envíos incluyen informes FAI completos, informes de inspección CMM y MTR. Si las piezas impresas en 2D presentan desviaciones de tolerancia, JS Precision las analiza para determinar la causa raíz, recalibra las herramientas y realiza la remanufactura del lote en un plazo de 5 días sin coste adicional.
Resumen
Para calcular el coste del estampado de metal a medida, es necesario equilibrar los gastos iniciales de fabricación del troquel con la amortización del volumen. Si bien la inversión inicial en herramientas es considerable, las altas velocidades de prensado y la optimización del diseño de las tiras de material minimizan los costos recurrentes por pieza una vez que aumenta la producción. La colaboración temprana en el diseño para la fabricación (DFM) elimina estaciones innecesarias y tolerancias excesivas antes del mecanizado del acero para herramientas.
Ya sea que evalúe 1000 prototipos estampados o 100 000 componentes en serie, confirme la viabilidad de su proyecto con un presupuesto revisado por un ingeniero. Envíe sus planos de ingeniería 2D y modelos CAD 3D a Obtén un presupuesto gratuito En un plazo de 24 horas, con un desglose detallado de las herramientas, un cálculo de la eficiencia de los desechos y una matriz de precios por volumen.

Recurso

