 日本語




高いばね保持力、疲労耐久性、薄肉構造の剛性が求められるプレス加工部品には、加工硬化速度が速く、完全硬化状態で1300MPaを超える引張強度が得られる301ステンレス鋼が最適です。一方、深絞り加工された筐体、複雑な輪郭形状、高度に汚染された衛生環境には、焼きなまし状態で50%を超える伸びが得られる304ステンレス鋼が最適です。
主要回答の要約
|
評価の次元 |
301ステンレス鋼のプレス加工(ASTM A666) |
304ステンレス鋼プレス加工品(ASTM A240) |
製造現場選定のためのエンジニアリング基準 |
|---|---|---|---|
|
合金組成基準 |
16.0 ~ 18.0% Cr、6.0 ~ 8.0% Ni、≤0.15% C |
18.0 ~ 20.0% Cr、8.0 ~ 10.5% Ni、≤0.08% C |
301鋼の低ニッケル・高炭素含有量は加工硬化を促進する。 |
|
限界絞り比と成形性 |
中程度~低程度(LDR≈1.6~1.8、複数回の引き出しでひび割れが発生しやすい) |
非常に高い( LDR≥2.1~2.2 、連続深絞り加工に適している) |
冷間加工された301鋼は、絞り深さが直径の0.5倍を超える場合は除外する。 |
|
降伏強度とスプリングバック |
焼鈍処理済み:205 MPa以上、完全硬化処理済み:1000~1150 MPa以上 |
焼鈍処理済み:205 MPa以上、加工済み:310~550 MPa |
301のスプリングバック角度は304の2~3倍であるため、過曲げ補正が必要です。 |
|
耐食性および後処理 |
良好(乾燥した筐体、自動車用端子、屋内スプリングに適しています) |
非常に優れている(中性塩水噴霧試験(NSS)96時間以上、FDA準拠) |
酸/アルカリへの曝露、人体との接触、または高湿度環境での使用には304を選択してください。 |
データソース: ASTM A240/A240M:2023 – 圧力容器および一般用途向けクロムおよびクロムニッケルステンレス鋼板、シート、ストリップの標準仕様。
板金プレス加工の工程と設備選定に関する詳細なガイドについては、板金プレス加工完全ガイドを参照してください。
貴社のプレス加工部品には、301と304のどちらのステンレス鋼グレードが適していますか?
301鋼と304鋼のプレス加工の評価は、絞り比、成形後の降伏強度、およびばね回復率によって決まります。301鋼は、冷間圧延マルテンサイト変態を利用して1000MPaを超える降伏強度を実現し、弾力性のあるクリップを製造します。一方、304鋼はニッケル含有量が高く(8.0~10.5%)、 50%を超える伸び率を実現することで、深絞り加工された輪郭部における微細亀裂の発生を防ぎます。
化学組成とオーステナイト安定性の違い
- 301ステンレス鋼は、ニッケルを6.0~8.0%、炭素を0.15%以下含有する。オーステナイト安定性が低く、室温でのプレス加工中に変形誘起マルテンサイトに変化する可能性がある。
- 304ステンレス鋼は、ニッケル含有量が8.0~10.5% 、炭素含有量が0.08%以下であり、厳しい冷間加工下でも安定したオーステナイト組織を維持できる。
- Md30温度: 301のMd30は室温に近いため、従来のプレス加工ではマルテンサイト変態が誘発される。304のMd30は0℃をはるかに下回るため、室温でのプレス加工ではほとんどマルテンサイト変態は誘発されない。
加工硬化指数と金型摩耗の影響
- 301のn値は0.45~0.50であり、パンチエッジの摩耗は10万ストロークあたり0.08~0.12mmである(材料厚さ1.0mm、120SPM)。
- 304のn値は0.30~0.35で、エッジの摩耗率は301のわずか60~70%で、約0.04~0.06mmです。
- 実際の材料選定においては、ステンレス鋼のプレス加工グレードを評価する際に、金型寿命と部品性能を総合的に考慮する必要があります。301ステンレス鋼のプレス加工では、キャビティとコアの金型アセンブリのメンテナンスサイクルは、一般的に304ステンレス鋼の場合よりも約30%短くなります。
ステンレス鋼はプレス加工に使用できる合金の一つにすぎません。エンジニアは、炭素鋼、アルミニウム合金、ステンレス鋼の異方性を総合的に評価する必要があります。一般的に使用されるプレス加工材料の包括的な概要については、 「金属プレス加工に使用される材料」を参照してください。
304ステンレス鋼の成形性:なぜ深絞り加工において301ステンレス鋼よりも優れているのか?
304の優れた成形性は、ニッケル含有量が高いため、早期の加工硬化が抑制されることに由来します。焼きなまし処理を施した304は、 50%以上の伸びで最大2.2のLDR(線幅比)を実現しますが、301は焼きなまし処理をしないと急速に硬化し、肉厚減少、フランジのしわ、金型のかじりなどの問題を引き起こします。
描画比率と異方性制御の制限
- 明度焼鈍した304ステンレス鋼のLDRは2.1~2.2であり、これによりφ210mmのブランクからφ100mmのカップを1回の工程で引き抜くことができる。
- 焼鈍状態の301ステンレス鋼のLDRは1.6~1.8と低いため、 850~1050℃での固溶化処理を2~3回行う必要がある。したがって、301ステンレス鋼のプレス加工は1回の深絞り加工では行えない。
- r値: 304は1.0~1.2で耳の高さは3~5%。301は方向性マルテンサイト形成があり、耳の高さは8~12%。
高速深絞り加工における潤滑および金型コーティングの要件
- 304深絞り加工:中極圧潤滑剤を使用すると、 5~10μmの油膜が形成されます。TiNまたはCrNコーティングを施すと、工具は10万ストローク以上使用できます。
- 301深絞り加工の場合:金型コーティングをTD(炭化バナジウム)浸透コーティングまたはCVDダイヤモンドコーティングにアップグレードしてください。そうしないと、5,000~8,000ストローク以内に工具が焼き付きます。
アスペクト比が標準値を超えた場合の故障メカニズム
深さ対直径比が0.8を超える場合に301の使用を強制すると、フランジのしわ→シリンダー壁のひずみ集中→壁厚の25%を超える減少→底部の丸みを帯びた角での周方向の亀裂が発生します。
ISO 20482:2013では、焼鈍状態の304鋼のエリクセンカップ値は12mm以上であるが、焼鈍状態の301鋼では8~10mmに過ぎないと規定されている。
301スプリングテンパーと304アニール処理:弾性回復とスプリングバックの違いは?
スプリングクリップの場合、301鋼のスプリングテンパーと304鋼の焼きなまし処理では、弾性たわみと曲げ半径の制限がトレードオフの関係になります。冷間圧延された301鋼(1/2H~FH)は750~1150MPaの強度を持ち、永久降伏なしで繰り返しエネルギーを吸収できますが、スプリングバックを補償するために5°~15°の過曲げが必要になります。
異なる硬度レベルにおける定量的反発角の比較
様々な硬度グレードおよび焼鈍状態における301鋼と304鋼のプレス加工および曲げ加工パラメータの比較。
|
焼き戻し等級 |
降伏強度(MPa) |
硬度(HRC) |
縦方向最小曲げ比 R/t |
横方向最小曲げ比 R/t |
スプリングバック補正角度(°) |
|---|---|---|---|---|---|
|
301 1/4 ハード |
550~620 |
25~30 |
1.0 |
1.5 |
3~5 |
|
301 1/2 ハード |
760~860 |
32~38 |
1.2 |
2.0 |
6~9 |
|
301 フルハード |
1000~1150年 |
40~45 |
1.5 |
3.0 |
10~15 |
|
304 焼きなまし |
205~260 |
≤20 |
0.5 |
0.8 |
2~3 |
データソース: ASTM A666:2021表2 – 冷間圧延301ステンレス鋼の機械的特性要件。
301をプレス加工する際は、硬化鋼板を圧延方向に沿って配置し、端部の裂けを防ぐために曲げ半径は少なくとも1.5tとする必要があります。
最小曲げ半径と圧延方向に対する感度
301フルハードの場合、縦方向の曲げ半径R/tは1.5tであり、横方向のR/tは3.0tに増加させる必要があります。304焼鈍ステンレス鋼の場合、縦方向の半径R/tは0.5t 、横方向の半径R/tは0.8tであり、両者の差は顕著ではありません。そのため、金型設計はプレス加工部品のDFMガイドラインに基づいて最適化する必要があります。
金型補正設計方法
自由曲げ力を3~5回記録し、5°~15°の過曲げ(±0.5°の許容範囲)で補正(底付き)曲げを適用します。内側曲げ径に0.3~0.5mmの押し出しリブを追加すると、スプリングバックがさらに2°~4°減少します。
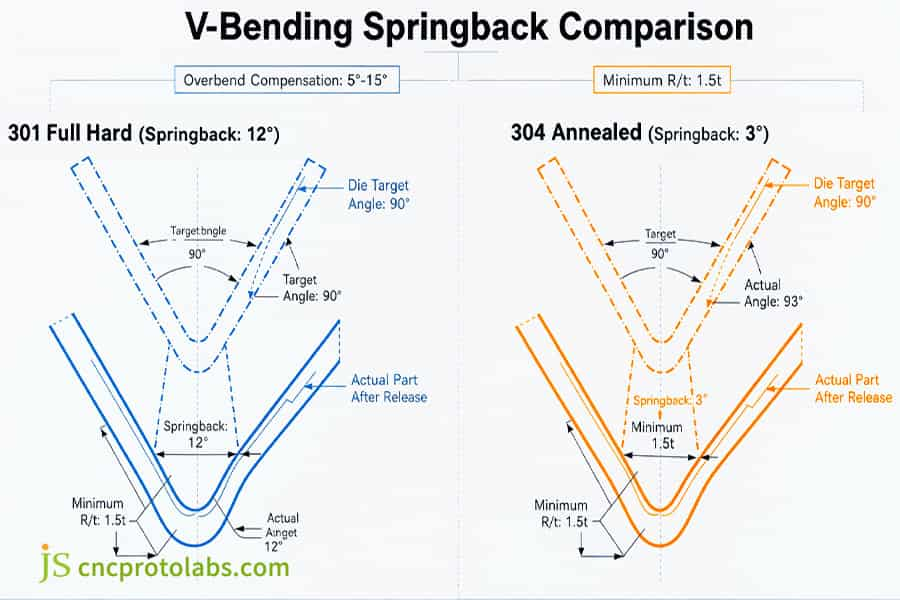
図1:301完全硬化ステンレス鋼と304焼鈍ステンレス鋼のV曲げスプリングバック比較図。
電気自動車用バッテリーの接点とクリップにおける301と304の比較:用途別に見るとどちらのグレードが優れているのか?
EVバッテリー接点に301と304のどちらを選ぶかは、接触圧力保持力と耐孔食性によって決まります。301グレードは、常に締め付けが必要なバスバースプリングクリップに最適です。一方、304グレードは、塩水噴霧耐性が求められる屋外筐体向けです。
応力緩和状態におけるパワーバッテリー端子の抵抗特性
301 1/2 Hardの応力保持率は、85℃で5,000時間経過後92~96%(接触圧力低下率5%未満)であるのに対し、焼鈍した304は75~82%しか保持しない。10,000回の振動サイクル後、301の接触抵抗は15%未満の増加にとどまるのに対し、304では150~300%増加する。
実用工学事例:バッテリーコネクタクリップの材質変更
自動車グレード製品の顧客は、0.35mm クランププレートに 304 焼きなましステンレス鋼を使用することを選択しました。焼きなまし 304 (0.35 mm) を使用した場合、85°C で5,000 回の振動サイクル後の接触圧力は 4.2 N、接触抵抗は3.36 mΩ でした。JS Precision は、6.5° のオーバーベンド補正と 1.2t のダイ半径を備えた ASTM A666 301 1/2 ハード (降伏強度 ≥760 MPa) に変更しました。変更後、120 SPM で 10,000 サイクルと 250,000 回の連続ストロークにわたって、エッジの亀裂なく、せん断応力保持率は 94.6% に達しました。
JS Precisionプロジェクトデータ(2025):301 1/2ハードクリップ、85℃/10000サイクル、平均応力保持率94.6%(n=50)、接触抵抗増加率12.3%。
加工工程比較:薄肉部品製造におけるプレス加工とCNCフライス加工の比較
薄肉弾性部品(0.15~0.4 mm)の場合:CNCフライス加工では、工具振れが0.02 mm超、反りが0.05~0.15 mm、単体加工時間が15分超。高速プレス加工では、120 SPM、単体加工時間が0.5秒、残留応力標準偏差が±15 MPa(CNC加工では±60 MPa)です。プレス加工とCNC加工の詳細な比較については、「金属プレス加工 vs. CNC加工」を参照してください。これらの部品は、効率的な量産を実現するために、301ステンレス鋼のプレス加工が推奨されます。
プレス加工部品のエンジニアリング選定のための4×4決定マトリックス
|
評価の次元 |
301 加工硬化プレス加工 |
304 焼鈍プレス加工 |
304 冷間圧延強化プレス加工品 |
超薄肉CNCフライス加工の代替手段 |
|---|---|---|---|---|
|
機械的負荷とスプリングバック |
降伏強度 ≥760 MPa、スプリングバック 6°~15°、オーバーベンドが必要 |
降伏強度205~260MPa、スプリングバック2°~3° |
降伏強度450~550MPa、スプリングバック3°~5° |
疲労寿命が30~50%低下 |
|
深い描画深度 |
LDR 1.6~1.8、深絞り加工には不向き |
LDR 2.1~2.2、複雑な深絞り加工に適しています。 |
LDR 1.8~2.0 |
深絞り加工はできません |
|
耐腐食性および中程度の |
塩水噴霧試験(NSS)48~72時間 |
塩水噴霧試験NSS≧96時間、FDA基準を満たしています。 |
塩水噴霧試験(NSS)72~96時間 |
コーティングの完全性を保証することは困難です |
|
プロセス間交換の失敗 |
薄肉ばねの第一選択肢、120 SPM |
深絞り加工筐体の唯一の選択肢 |
汎用性の高い、適度な成形性 |
振動や反りが発生しやすく、コストが高い |
データソース: ASTM E290 (材料の延性曲げ試験に関する標準試験方法)に準拠した曲げ試験方法。標準規格は、プロジェクトで採用されている版に従う必要があります。
薄肉の弾性部品の場合、301高速プレス加工が推奨され、CNC切削加工は避けるべきである。
金属プレス加工の最終用途に関する情報については、「金属プレス加工の用途」ページを参照してください。
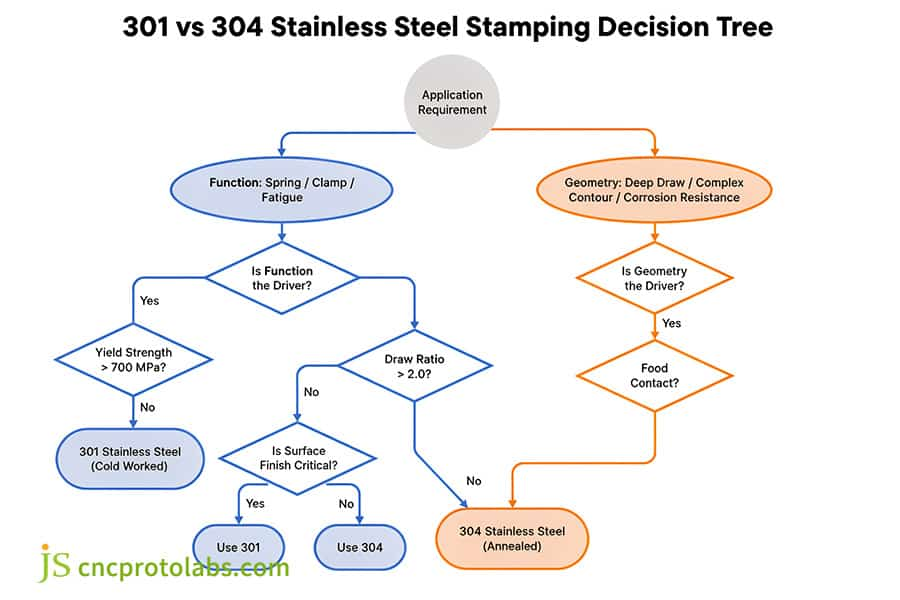
図2:EV用途における301と304のステンレス鋼プレス加工グレードの決定フローチャート。
よくある質問
Q1:プレス加工のスプリングクリップには、301ステンレス鋼と304ステンレス鋼のどちらを使用すべきでしょうか?
プレス加工のスプリングクリップには、優れた疲労性能とスプリング性能を得るために、半硬質または完全硬質の301鋼(降伏強度1000MPa以上)を選択してください。焼きなまし処理された304鋼の降伏強度は約205MPaしかないため、あらゆるサイクルで永久降伏します。
Q2:刻印入りの食品機器には301ステンレス鋼で問題ありませんか?それとも304ステンレス鋼を使用しなければなりませんか?
食品加工機器に使用される304ステンレス鋼は、 18.0~20.0%のクロムと8.0~10.5%のニッケルで構成されています。食品接触用途では、不動態化処理、耐酸性、およびFDA(米国食品医薬品局)の基準への適合が求められます。一方、301ステンレス鋼はニッケル含有量が少なく炭素含有量が多いため、湿潤環境や酸性環境にさらされると孔食が発生しやすいという欠点があります。
Q3:301と304の刻印コストの差は、どのくらいの生産量になると問題になりますか?
5万~10万個の数量。少量の場合、価格差は主にコイル状材料のコストによるものですが、大量になると、金型摩耗の加速(301)の影響で単位コストが異なります。大量プレス加工のコストモデルについては、「大量プレス加工コスト」を参照してください。
Q4:301ステンレス鋼は304のように深絞り加工できますか?
301鋼は、完全焼鈍状態でのみ浅絞り加工が可能です。301鋼は加工硬化が速く、複数段階の絞り加工を行うとシワや亀裂が生じる可能性があるため、深絞り加工には適していません。304鋼は伸び率が50%以上と高く、深絞り加工によく用いられます。
Q5:301ステンレス鋼はなぜ順送プレス加工後に磁性を帯びるようになるのですか?
プレス加工による変形によって、301オーステナイトは強磁性変形マルテンサイトに変化する。非磁性を維持するには、304を使用するか、プレス加工後に301を焼きなまししてマルテンサイト変態を逆転させる必要がある。
Q6:工具メーカーは、301鋼と304鋼の曲げ半径をどのように調整すべきでしょうか?
焼入れ処理を施した301鋼の場合、内側フィレットのR/t値を1.5~3.0とし、圧延方向と平行な曲げは避けてください。焼きなまし処理を施した304鋼の場合、 R/t値を0.5~1.0とすれば、方位依存性が低く十分です。
Q7:プレス加工品の溶接性において、301と304のどちらのグレードがより優れていますか?
溶接部品には304(例:304L)を選択すべきです。301のような冷間加工鋼は炭素含有量が0.15%で、熱影響部における粒界腐食に敏感です。また、冷間硬化状態でも、焼きなまし後に軟化します。
Q8:301フルハードと304のプレス加工では、プレス機のトン数にどの程度の差が予想されますか?
301フルハードは、304アニール処理鋼(せん断強度800MPa以上)よりも40~60%多くのトン数を必要とするため、より高速で、より大きなたわみ防止構造を備えたプレス機が必要となる。
まとめ
301と304のどちらを選択するかは、加工硬化耐性と成形限界のバランスを取る必要があります。疲労変形や型締め力に関しては、301が比類のない降伏強度を発揮しますが、深絞り加工や食品グレードの用途では、304が依然として標準です。エンジニアは、コストのかかる調整を避けるために、設計段階でパンチの摩耗とスプリングバックを計算する必要があります。
ストリップ公差を確認し、スプリングバックのリスクを軽減したいですか? 「ステンレス鋼プレス加工設計および公差ガイド」(PDF)をダウンロードするか、JS Precisionのエンジニアリングチームにご連絡ください。CAD図面をレビューし、301/304プレス加工の見積もりとDFM(製造性設計)に関するフィードバックをご提供いたします。エンジニアが24時間以内に選定に関するアドバイスと金型ソリューションを提供し、最初のサンプルバッチが規格を満たすようサポートいたします。

免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細については、お問い合わせください。
リソース

