 日本語




カスタムプレス加工と板金加工のどちらを選択するかは、生産量と公差に基づいて決定されます。板金加工では、専用の工具や設備投資が不要で、CNCレーザーカッターやプレスブレーキが使用されるため、1,000個以下の試作品生産に適しています。
プレス加工部品と加工部品を比較すると、金型加工の方が有利です。カスタムプレス加工には、3,500ドルから50,000ドル以上する高硬度工具鋼製の金型が必要です。しかし、プレスサイクルが3秒未満であれば、部品コストは非常に小さくなり、5,000個以上の生産では金型加工が主流となります。
板金加工は、標準的なパンチ金型とプログラム制御されたレーザー加工装置を使用することで柔軟性を維持できます。一方、カスタムプレス加工では、機械式プレスやサーボプレスによる高速ストロークでの試作品製作において柔軟性が損なわれます。適切な加工方法を選択するには、金型コストと形状を考慮する必要があります。
コア比較概要:カスタムプレス加工 vs 板金加工
1,500個未満の製造の場合は板金加工を利用して金型費用を削減し、5,000個以上の製造の場合は図面が確定した後にカスタムプレス加工を採用することで、単位コストを60%から85%削減できます。
| 比較基準 | 板金加工 | カスタム金属スタンピング | 選択ルール |
| 金型費用 | 0ドル(標準パンチングツールおよびブレーキツール) | 3,500ドル~50,000ドル以上(専用工具鋼金型) | 初期投資ゼロ vs. 大量償却 |
| サイクルタイム | 60~300秒/部品(レーザー切断・成形) | 0.5~3秒/箇所(連続プレス動作) | 連続的な手動操作と自動高速操作の比較 |
| 達成可能な許容誤差 | ±0.005インチ(±0.127 mm)一般基準 | ±0.001インチ(±0.025 mm)の硬化ダイキャビティ | 標準的なクリアランスと高密度でタイトなアライメントの比較 |
| 経済取引量閾値 | 1~1,500ユニットの場合、総コストが最も低くなります。 | 5,000点以上の部品で損益分岐点に達する | 二次溶接と絞り深さに基づいて、1,500~5,000個の部品を評価する。 |
金型コストは、プレス加工と板金加工をどのように区別するのか?
プレス加工と板金加工の主な費用差は、初期金型費用によって決まります。板金加工では、CNCレーザーと一般的なパンチブレーキ金型を使用するため、初期金型は不要です。
一方、カスタムプレス加工には特注の工具鋼製プレス金型が必要となり、その価格は単段金型で3,500ドルから、多段金型では45,000ドル以上まで幅があります。初期費用が高額なため、少量生産の案件ではプレス加工は現実的ではありません。
工具の割り当てとNREの内訳
板金加工におけるNRE費用は、CAMネスティングと初回品の三次元測定機(CMM)検査を含めて150ドルから300ドルを超えない見込みです。CNCプレスブレーキは、標準的なVダイやグースネックパンチなどの市販の標準工具を使用するため、特注のハードウェアは不要です。
3D CADモデルが展開されて平面のDXFパターンになると、生産が開始されます。
特注プレス金型の製作には、最初の部品を製造する前に金型全体の設計を行うことが含まれます。
- 金型鋼: D2、DC53、SKD11合金鋼を真空熱処理し、硬度HRC 58~62に仕上げたもの。
- 工具室加工:低速ワイヤ放電加工およびCNC治具研削。
- 工具コスト:シングルアクションダイは3,500ドルから8,000ドル、マルチステーションプログレッシブダイは15,000ドルから50,000ドル以上かかる。
設計変更の柔軟性:CNC調整 vs 金型再加工
図面の修正は、製造現場で相反する結果を生み出す。
- 加工の柔軟性:開口部のサイズや曲げ線の位置を変更する場合、CAMの再プログラミングに15分から30分かかります。工具の再加工コストは0ドルで、機械のダウンタイムを回避できます。
- プレス加工に伴うリスク:硬質金型部分の改造には、ワイヤ放電加工による新しいインサートの切削、焼きなまし、溶接、およびベンチ作業が必要です。金型改造費用は作業の複雑さによって1,500ドルから8,000ドルで、所要日数は10日から21日です。
金型の形状が最終製品の形状を決定するため、金型製作を開始する前に、金属プレス加工における主要な設計およびエンジニアリング上の考慮事項に基づいて部品の形状を確認してください。
板金加工では試作品の製作に金型が必要となるリスクはないが、特注プレス加工では金型を作成するために図面を確定する必要がある。
量産時の単位コストは、プレス加工部品と溶接加工部品でどのように変化するのか?
生産量が金型の損益分岐点を超えると、量産時の単位コストはプレス加工部品の方が加工部品よりも有利になる。
板金加工では、オペレーターと機械の繰り返しサイクル時間により、部品単価が15ドル~40ドルと高額になります。カスタムプレス加工では、高速ストロークにより部品単価をわずか数セント(0.20ドル~1.50ドル)にまで削減できます。15,000ドルの順送金型を30,000個の部品に分散して使用することで、加工による代替品よりも総合コストを削減できます。
機械の稼働時間とストロークサイクルレート
板金加工の単位コストは、各工程を順に考慮して算出されます。ファイバーレーザーカッターによる切断には15~45秒、ブレーキ成形による曲げ加工には10~30秒かかり、バリ取りは二次的な時間を要する工程です。
機械稼働時間は、バッチサイズに関わらず、一定のコストを維持する。
プレス加工工程は、連続的なプレスストロークによって部品の製造を自動化する。
- スループット:毎分60~180ストロークで稼働する自動プレス機は、0.3~1.0秒で部品を生産します。
- 作業員の関与:コイルの交換、デコイラーの点検、スクラップの除去といった作業のみが作業員によって行われます。
約100個以下の数量であれば、板材から機械加工したブランク材は、プレス金型に比べて総コストで有利になります。プレス加工とCNC加工の数量曲線を見れば、その分岐点がどこにあるかが分かります。
損益分岐点数学モデル
エンジニアはこの式を用いてプロセス遷移の閾値を決定する。
損益分岐点販売量計算式:
Q = 金型費用 / (加工単価 - プレス加工単価)
- Q:損益分岐点生産量(単位)
- 金型費用:初期プレス金型費用および非反復経費($)
- 加工単価:レーザー切断とブレーキ成形を使用した1個あたりの見積もり(ドル)
- プレス加工単価:連続印刷における1個あたりの概算価格(ドル)
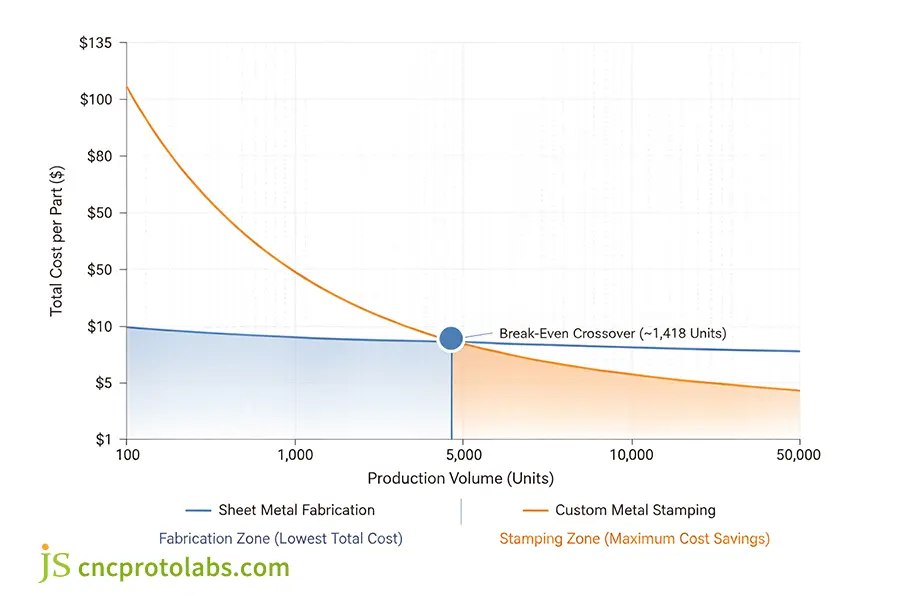
図1:単位コストの損益分岐曲線。1,500個未満の部品では板金加工が費用対効果の高い選択肢である一方、5,000個を超える部品ではプログレッシブスタンピング金型が償却され、大幅な単位コスト削減を実現する。
段階的な製造コストの比較(1.5mm亜鉛メッキ鋼製ブラケット)
- 100個の場合:製造コストは1個あたり18.50ドル(合計1,850ドル)であるのに対し、プレス加工は1個あたり135.00ドル(金型償却費込みで合計15,150ドル)です。製造の方が明らかに有利です。
- 1,000個の場合、製造コストは1個あたり16.20ドル(合計16,200ドル)、プレス加工コストは1個あたり16.35ドル(合計16,350ドル)です。コストは同等になります。
- 10,000個の場合:製造コストは1個あたり15.00ドル(合計150,000ドル)であるのに対し、プレス加工コストは1個あたり2.85ドル(合計28,500ドル)です。プレス加工は大幅なコスト削減につながります。
- 50,000個の場合:製造コストは1個あたり14.50ドル(合計725,000ドル)であるのに対し、プレス加工コストは1個あたり1.65ドル(合計82,500ドル)です。プレス加工によって製造コストは最低水準まで削減されます。
板金加工は1,000個までの少量生産では低コストを実現できる一方、10,000個を超える大量生産ではカスタムプログレッシブプレス加工がコスト削減につながる。
部品形状によっては、カスタムプレス加工と板金加工のどちらが適しているか?
部品形状の実現可能性は、カスタムプレス加工と板金加工のもう一つの特徴です。板金加工は、平らなブランク材と直線プレスブレーキ成形を用いて、展開可能な2.5次元形状を作成することに限定されます。
しかし、カスタムプレス加工では、展開不可能な形状、浅絞り加工、エンボス加工されたリブ、およびコイン加工された要素を、1回の金型ストロークで製造することが可能です。深絞り加工されたシェルは、プレスブレーキ成形では製造できません。
展開可能なプロファイルと3D塑性流動の比較
製造可能性を判断する上で、まず部品形状の実現可能性が考慮され、次に体積が考慮されます。プレスブレーキのパンチツールは、直線折り曲げ線上に物理的にアクセス可能な位置にある必要があります。レーザーカットされた板から切り出された平らなブランク材を折り曲げる方法は、金属プレス加工とレーザーカットの技術比較で説明されているように、2番目の方法です。
あるいは、特注のプレス金型は、硬化された空洞を利用して、板金を三次元的な塑性変形へと導く。
機能実現可能性エンジニアリングチェックリスト
直線90°フランジと鋭角フランジ:
- 板金加工:プレスブレーキ機に標準的なV字型金型を使用して直接加工するため、金型費用は一切かかりません。
- カスタムスタンピング:ストロークプロセスにおいて、ワイピングまたは成形ダイを介して直接可能です。
深絞り加工された筐体(深さ/直径比 > 0.5):
- 板金加工:一枚の板材では不可能。板材をレーザーで切断し、角を溶接する必要があるため。
- スタンピング:絞り比(H/D ≤ 0.75)を維持するプログレッシブ絞りステーションを備えた直接プロセス。
一体型エンボス加工補強ビーズ:
- 板金加工:特殊なワンヒットパンチ金型または追加のプレス機が必要となるため、非常に限定的です。
- カスタム刻印:金型ストリップに一体化された高トン数のコイン型およびエンボス型金型を使用します。
直接ねじ切り加工用のねじ穴:
- 板金加工: PEMナットやブラインドリベットの挿入など、金具を取り付ける追加工程。
- カスタムスタンピング:金型ストリップに直接穴あけと押し出し加工を施し、母材に直接ねじ山を加工します。
連続裾上げと閉じたカール:
- 板金加工:特殊な平坦化金型と手作業による位置決めを必要とする多段階の工程。
- カスタムスタンピング:ストリップ製造工程の一部として、自動カーリングステーションを設置。
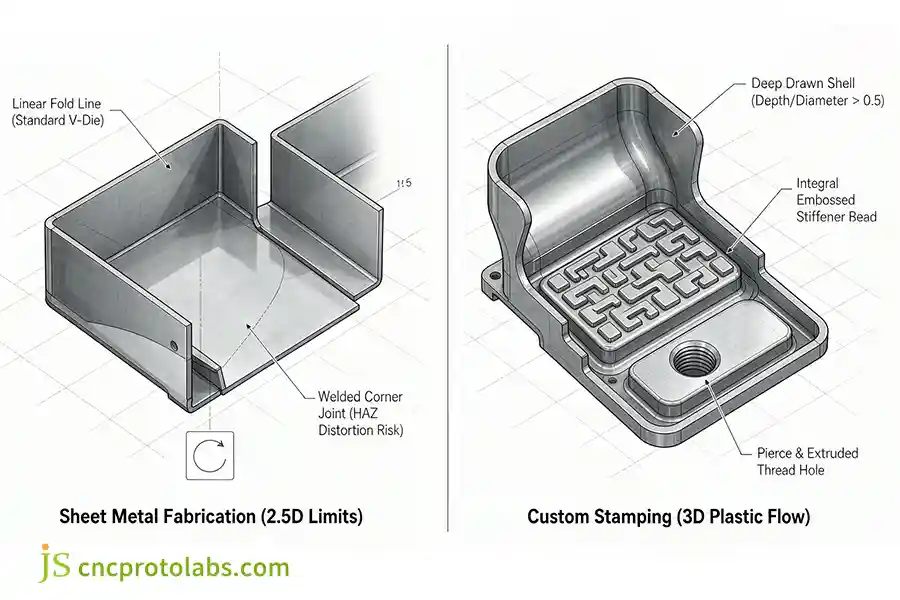
図2:展開可能な2.5Dプレスブレーキ形状と、深絞り加工された筐体や押し出し加工されたねじ穴などの展開不可能な3Dプレス加工形状を比較した幾何学的実現可能性の内訳。
プロセス間障害モード
工程選択の誤りは、構造上の重大な欠陥につながる。
- 溶接による熱歪み:深めの箱を製作する際には、複数の平板を溶接する必要があります。この過程で熱歪みが生じ、0.8mm~1.5mm程度の角度歪みが発生するため、修正が必要です。
- 厚板ダイのチッピング: 6.0mmを超えるダイプレス加工ではせん断力が発生します。高荷重がかかると、D2工具鋼製の刃は2,500回の打撃後に疲労破壊を起こします。
板金加工では、展開できない構造体の平面部分に板金を使用します。深絞り加工による空洞、凹み、内蔵リブなどの場合は、特注プレス加工を選択してください。
板金プレス加工と板金加工では、どの程度の公差が許容されるのか?
このため、重要な公差と、板金プレス加工と板金加工のどちらを選択するかのプロセス決定について判断する必要があります。硬化プレス金型を使用した場合、0.001インチから0.003インチ(0.025mmから0.076mm)の重要な公差は、量産によって1.33以上の高いCPK値を得ることで達成できます。
板金加工における許容公差は、一般的に0.005インチから0.015インチ(0.127mmから0.381mm)と広範囲にわたります。板金加工におけるばらつきは、作業者の位置ずれや、複数回の曲げ加工工程における材料のスプリングバックのずれによって影響を受けます。
位置ずれの物理的要因
板金公差は、以下の物理的メカニズムによって変動します。
- 加工積層誤差:レーザー切断時のエッジテーパー(0.5°~1.5°)、バックゲージの再現性(±0.05mm)、および材料のスプリングバック角度(Δθ = 1.0°~2.5°)によって生じます。板金厚さのばらつき(公称公差の±10%)により、曲げ加工ごとに誤差が加算されます。
- プレス加工時の寸法制限:部品のサイズは、硬質金型セットによって物理的に制限されます。穴の中心は単一の金型で同時に打ち抜かれるため、位置決め誤差が排除されます。
精密公差と工程能力マトリックス
板金加工と比較して、カスタムプレス加工は寸法精度と統計的プロセス能力(CPK ≥ 1.33)が3~5倍優れています。板金加工は、標準的な一般組立品のクリアランス範囲に限定されます。
| メトリック | 板金加工 | カスタム金属スタンピング | エンジニアリング選定規則 |
| 穴の中心間ピッチ | ±0.005インチ(±0.127 mm) | ±0.001インチ(±0.025 mm) | 標準パターン適合 vs 高密度光学アライメント |
| 穴から曲げ部の中心線まで | ±0.010インチ(±0.254 mm) | ±0.002インチ(±0.050 mm) | 手動ブレーキスタックアップと再打撃ダイ制御に対応 |
| 成形曲げ角度ドリフト | ±1.0°~±1.5°の変動 | ±0.25°~±0.50°の変動 | クリアランスフィットシャーシと精密コイン加工スライドフィットの比較 |
| プロセス能力指数(CPK) | 0.85~1.15(サンプリングソート) | 1.33~1.67(生産安定) | 規制対象の工業組立品にはプレス金型が義務付けられている |
スプリングバック中和と金型メンテナンス
プレス金型は、再打刻ステーションを組み込むことで角度方向のスプリングバックを制御します。曲げ半径を圧縮降伏点を超えてコイニングすることで弾性ひずみが解放され、角度のばらつきが0.25°以内に抑えられます。
これらの制限を満たすことは、工業規格によって確立された製造上の差異を反映しています。DIN 6930-2 プレス加工鋼部品(2020年版)では、精密プレス加工されたブランク材と穴あけ加工された穴は、複数工程にわたってクラスBの制限値を±0.05 mm以下に抑えています。これに対し、手動プレスブレーキ成形では、通常、ISO 2768-m の標準的な中程度の公差が採用され、中間長さで最大±0.3 mmの許容範囲が設けられています。
長期的な再現性は、体系的な金型メンテナンスに依存します。
- 摩耗限界:研磨せずに10万回ストロークした後、パンチと材料の間のクリアランスがシート厚の15%まで増加し、0.05mmを超えるバリが発生します。
- 表面処理:精密なCMM測定のために、工具にTiCN PVDコーティングを施し、75,000ストロークごとに工具を研磨します。
±0.003インチ(±0.076 mm)以下の公差を持つアセンブリについては州のカスタムプレス加工を許可し、±0.010インチ(±0.254 mm)を補償するのに十分なクリアランスを持つ筐体については板金加工を許可する。
リードタイムと最小注文数量は、プロジェクトの開始にどのような影響を与えるのか?
プロジェクトのプロトタイプ作成段階において、納期と最小注文数量は、カスタムプレス加工と板金加工を区別する重要な要素となります。板金加工では、最小注文数量(MOQ)がゼロ(1)で、3~7営業日以内に完成品を納品できるため、迅速な検証が可能です。
特注プレス加工の場合、金型開発プロセスには機械加工、熱処理、試作などが含まれるため、6~10週間かかります。そのため、生産の橋渡しとして製作することが可能です。
生産リードタイムスケジュール比較
その違いは、ハードツーリングの製造に必要な物理的要件に基づいています。全米工具加工協会(NTMA Executive Survey 2024)がまとめた運用ベンチマークによると、専門の工具工場では、複雑な順送金型を設計、真空熱処理、初回試作を経て完成させるまでに平均7~9週間かかります。
製造現場における一連の工程は、製造段階全体にわたるこの時間的なずれを明確に示している。
フェーズ1:製造性設計(DFM)とツールパス生成
- 製作:STEPモデルからのレーザーカット生成とプレスブレーキ用バックゲージ座標の作成に0.5営業日。
- プレス加工:金型の3Dモデリング、ストリップレイアウト、成形シミュレーションに5~8営業日かかります。
フェーズ2:金型製作と熱処理
- 製造:なし(0日)、モジュール式のツールライブラリを使用。
- プレス加工:CNC加工と低速ワイヤ放電加工による荒加工に25~35営業日、真空熱処理(36時間サイクル、オーステナイト化および1020℃での3回焼戻し)。
フェーズ3:組立、初回試作品(T1)、およびCMM検証
- 製作期間:セットアップ曲げと最初の部品のCMM検査に1~2営業日。
- プレス加工:手動ベンチダイメーカーによるフィッティング、テストプレスでのT1試運転、CMM寸法レポート、パンチクリアランス調整に10~15営業日かかります。
最初の完成部品までの全体的なリードタイム:
- 製作:総所要時間は3~7営業日です。
- 刻印:全工程で40~60営業日(6~10週間)かかります。
橋梁工具エンジニアリング戦略
8週間のプレス加工期間を管理するために、エンジニアリングチームはブリッジ生産ワークフローを適用します。
- 同時金型リリース:プログレッシブ金型の製造を開始すると同時に、同一のDXFファイルをCNC加工用にリリースします。
- ブリッジ量産:試験装置、安全試験、および初期組立のニーズを満たすため、7日間で200~1,000台を製造する。
- 量産切り替え: T1サインオフ時にプログレッシブスタンピングプレスに移行し、1秒未満のサイクルレートを活用してライン遅延を回避する。
組立スケジュール上の都合で、組立に必要な部品を10日以内に製造できる場合は、板金加工を利用してください。その後、製品図面が確定したら、量産に向けて8週間のプレス加工による製造に移行してください。
生産において、カスタムプレス加工と板金加工のどちらを選択するかは、どのように決めるべきでしょうか?
カスタムプレス加工と板金加工のどちらを選択するかは、前年比の需要、形状の成熟度、およびコストに基づいて決定されます。年間生産量が1,500個未満で、エンジニアリングがまだ発展途上であり、迅速な納品が求められる場合は、板金加工を検討してください。
数量が5,000個を超える場合、複雑な刻印形状が求められる場合、そして1個あたりのコスト削減額が金型費用を上回る場合は、カスタム刻印を使用してください。
金型の損益分岐点を超えると、状況は全く変わってきます。この点については、カスタムプレス加工と板金加工の経済性を比較した当社の主要ガイドで詳しく説明しています。
工程トレードオフマトリックス:プレス加工、板金加工、機械加工
板金加工は検証のための設備投資に伴うリスクを排除し、段階的な金型製作によりバッチ生産が可能になり、順送プレス加工により部品単価を低く抑えることができ、厚みのある3D角柱状板部品にはCNC加工が用いられます。
| 寸法 | フレキシブルシートメタル | ステージツールスタンピング | プログレッシブダイスタンピング | CNC板金加工(代替案) |
| 工具製造資本 | 0ドル(標準ソフトウェアツール) | 3,500ドル~10,000ドル(モジュール式ステージダイ) | 15,000ドル~55,000ドル以上(高速マルチステーションダイ) | NRE(初期費用)は0ドル(カスタムバイス設置費用は250ドル) |
| 幾何学の範囲 | 浅い3D描画、手動転送 | 中程度の3D描画、個別のプレス作業 | 段階的な引き伸ばし、リブ、コイン型の形状 | 3Dポケット、ボス、ソリッドブロック |
| 単価 | 高価格帯(15~45ドル)、手動ブレーキの走行時間が主流 | 中程度(4~12ドル)、手動による印刷機間搬送 | 単価が低い(0.25ドル~2.00ドル)、毎分80回以上のストローク | 高(35~120ドル)、連続切断サイクル時間 |
| 故障限界 | 多層溶接による歪み(1.0mm以上) | サイクルタイムの遅さがボトルネックとなっている。 | 設計変更の時期尚早による高額な金型改造 | 大量の廃棄物(80%以上がチップスクラップ) |
エンジニアリング選定プロセス
ステップ1:年間取引量のしきい値
年間生産量が1,500個未満ですか?
板金加工を選択してください。それ以外の場合は、ステップ2に進んでください。
ステップ2:幾何学的複雑性チェック
カップ、コイン型、エンボス加工、リブなどの部品の特徴はありますか?
カスタム刻印は良い選択肢でしょう。そうでない場合は、ステップ3に進んでください。
ステップ3:改訂の安定性
今後12ヶ月間、設計変更の予定がない状態で図面は確定しているのでしょうか?
板金加工はブリッジツーリングとして扱うべきです。そうでない場合は、ステップ4に進んでください。
ステップ4:許容誤差とサイクルタイムの要件
穴間の公差は±0.003インチ以下ですか?
プログレッシブスタンピングが最適な選択肢です。標準公差を使用する場合は、金型の投資回収期間が指定された生産期間内に収まるようにしてください。
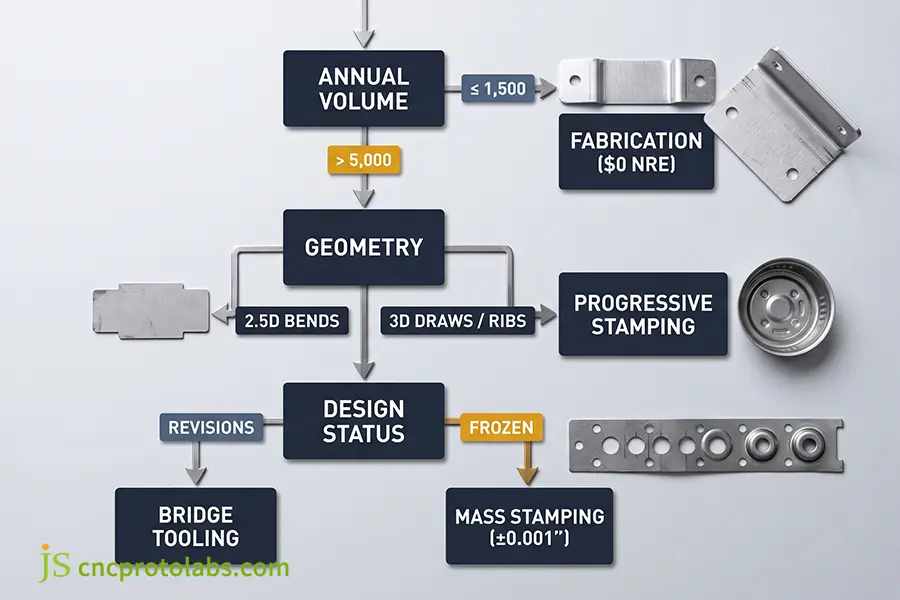
図3:生産量と設計の安定性に基づいて、部品製造をCNC板金加工、ブリッジツーリング、またはプログレッシブスタンピングに振り分ける段階的なエンジニアリング意思決定フレームワーク。
エンジニアリング事例:産業用サーバーシャーシブラケット
コンポーネント仕様:
- 材質:アルミニウム AL5052-H32。
- 厚さ: 1.5mm。
- バウンディングボックス: 210 mm × 65 mm × 35 mm。
- 特徴:直角折り6箇所、皿頭マウント4箇所、エンボス加工補強材2箇所、穴間隔±0.002インチの穴あき通気スロット24箇所。
フェーズ1:プロトタイプの検証と試作組立(2,000台)
- 戦略:初期の熱によるスロットシフトのために、柔軟な板金加工技術を導入する。
- 金型と経済性:金型:0ドル、単位コスト:14.20ドル、納期:5営業日。
- エンジニアリングの柔軟性:テスト中に通気口の位置が3.0mm上方にずれた。CADの更新には20分しかかからず、金型変更費用は発生しなかった。試作費用総額は28,400ドル。
フェーズ2:生産量増加(年間35,000台)
- 戦略:設計が確定した時点で、生産工程は8ステーション構成のDC53ダイ(80SPMで稼働)へと移行した。
- 工具と経済性:金型資本:18,500ドル、単位コスト:1.15ドル、総コスト:18,500ドル + (35,000 x 1.15ドル) = 58,750ドル。
工具費償却:
Q = 18,500ドル / (14.20ドル - 1.15ドル) = 1,417.6単位
金型は量産開始から1,418個の生産で全額回収され、工程変更の有効性が実証された。
よくある質問
プレス加工と板金加工における重要な考慮事項は何ですか?
プレス加工と板金加工における一般的な疑問点を評価することで、生産量、金型投資、寸法安定性に関する基準が明確になります。以下に、製造レビュー中に遭遇する5つの重要なトレードオフに対する、直接的なエンジニアリング上の回答を示します。
少量生産の場合、プレス加工は板金加工よりも安価ですか?
いいえ。1,000個未満の少量生産では、プレス加工ははるかに割高になります。金型は3,500ドルから45,000ドル以上かかるため、少量生産では償却前の単価が高くなります。板金加工では、専用工具を一切必要とせず、プログラム可能なCNCレーザーとプレスブレーキを使用するため、少量生産でははるかに経済的です。
板金加工ではなくプレス加工を選ぶべきなのはどのような場合ですか?
年間生産量が5,000個を超え、CAD設計が確定している場合は、板金加工よりもプレス加工を選択してください。浅い絞り加工、エンボス加工されたリブ、またはコイン加工されたプロファイルが必要な部品には、プレス加工が必須です。金型には初期投資が必要ですが、3秒未満のストローク速度により、量産時には単位コストを大幅に削減できます。
プレス加工部品は、溶接された組立品を代替できるだろうか?
はい。プログレッシブプレス金型は、成形、コイニング、穴あけを1回のプレスストロークで行います。これにより、複数部品からなる溶接ブラケットが不要になり、熱による歪み、溶接部の疲労、二次研削が不要になります。年間生産量が初期投資に見合う規模に達した時点で、この方式への切り替えをお勧めします。
板金加工ではなくプレス加工を選ぶべきなのはどのような場合ですか?
年間生産量が5,000個を超え、CAD設計が確定している場合は、板金加工よりもプレス加工を選択してください。浅い絞り加工、エンボス加工されたリブ、またはコイン加工されたプロファイルが必要な部品には、プレス加工が必須です。金型には初期投資が必要ですが、3秒未満のストローク速度により、量産時には単位コストを大幅に削減できます。
生産量は、プレス加工コストと加工コストにどのような影響を与えるか?
生産量が多いほど、固定工具設備の費用はサイクルタイムによって償却されます。1,500個未満の場合は、工具不要で製造コストを削減できます。5,000個を超える場合は、1秒未満のプレスサイクルタイムで初期金型費用を相殺できます。50,000個以上の場合は、プレス加工によりブレーキ成形に比べて総生産コストを最大80%削減できます。
まとめ
精密製造において、カスタムプレス加工と板金加工のどちらを選択するかは、年間生産量、図面の安定性、および公差限界によって決まります。柔軟な板金加工は、金型投資を削減できるため、試作品や1,500個以下の小ロット生産において依然として標準となっています。設計が確定し、需要が5,000個を超えると、プレス加工は生産効率に必要な高速サイクルタイム、ミクロンレベルの再現性、および低コストを実現します。
量産段階に移行するプロジェクトでは、カスタム精密金属プレス加工サービスを迅速なDFM(設計製造性)と公差レビューで評価することで、工具鋼を切削する前に金型の投資回収率を確認するのに役立ちます。

リソース

