 Français




L'emboutissage de pièces métalliques sur mesure nécessite un investissement initial en outillage de 15 000 $ à plus de 65 000 $ et un coût unitaire récurrent de 0,05 $ à 4,50 $. Si, pour un volume de production inférieur à 1 000 unités par série, l'usinage CNC et la découpe laser offrent des coûts nettement inférieurs grâce à l'amortissement des matrices fixes, pour les séries supérieures à 10 000 unités, l'emboutissage progressif à grande vitesse réduit les coûts unitaires à moins de 1,00 $ et s'avère généralement plus avantageux que tous les autres procédés. Les principaux facteurs de coût d'un projet comprennent le choix de l'alliage, la forme, les contraintes de tolérance et le volume total annuel. La suite du résumé et de la méthode présente la fourchette de prix réelle de la demande de devis, les points de retour sur investissement de l'outillage et les leviers de réduction des coûts pour votre budget.
Cadre de coûts d'emboutissage de métal sur mesure par niveau de volume
Points clés à retenir : Le coût final de l'emboutissage dépend du taux d'amortissement de l'outillage. Les séries d'emboutissage supérieures à 10 000 pièces sont 70 % à 90 % moins chères que les procédés de prototypage CNC/laser.
| Niveau de volume | Stratégie d'outillage | Coût de la matrice (USD) | Prix de la pièce (USD) | Coût total à l'arrivée/pièce | Application et conseils les mieux adaptés |
| Faible (100 pièces) | Hybride matrice de scène / laser | 1 500 $ – 4 500 $ | 1,80 $ – 6,50 $ | 16,80 $ – 51,50 $ | Tests fonctionnels, utiliser une machine CNC/laser si non répétés |
| Moyen (1 000 pièces) | matrice de transfert/composite | 4 000 $ – 12 000 $ | 0,45 $ – 2,20 $ | 4,45 $ – 14,20 $ | Phase de pré-série, validation de la conception |
| Élevée (plus de 10 000 pièces) | Dé progressif | 15 000 $ – 65 000 $ et plus | 0,05 $ – 0,85 $ | 1,55 $ – 7,35 $ | Production en série, coût unitaire minimal |
Remarque : données de référence médianes industrielles de 2026, excluant le plaquage de surface secondaire et le fret.
Combien coûte l'emboutissage de métal sur mesure et quels sont les facteurs qui influencent son prix ?
Le devis pour l'emboutissage de pièces métalliques sur mesure comprend quatre éléments principaux : l'outillage (toujours indiqué en majuscules), les bobines de métal brut, le passage à la presse et les opérations secondaires. Le coût des matières premières représente environ 50 % à 65 % du coût unitaire récurrent, hors finitions secondaires (le plaquage et l'anodisation peuvent être prépondérants sur les pièces de faible valeur). Le coût total de la production peut être déterminé en fonction de la force de pressage et du coût du plaquage secondaire.
Les quatre piliers des devis estampillés
- Outillage et ingénierie (NRE) : Coût unique pour la conception de la matrice d'emboutissage, l'usinage CNC, la découpe par électroérosion à fil, le polissage et les tests de la matrice.
- Stock de bobines de matière première : Poids net du métal de chaque ébauche avec chutes de bande porteuse.
- Fonctionnement de la presse et configuration de la machine : coût de capacité de la presse (presse mécanique 45T à presse à grande vitesse 300T), main-d'œuvre et étalonnage de l'alimentation.
- Traitement secondaire et finition : Ébavurage, galvanoplastie, passivation, traitement thermique et emballage pour l'exportation.
La formule du coût unitaire technique
Prix unitaire = (Poids du matériau × Prix unitaire du matériau / Taux d'utilisation des rebuts) + (Cours horaires de la presse / Coups par minute × 60) + Post-traitement secondaire
Cette base de référence permet d'isoler le coût des matériaux de celui de l'amortissement de l'outillage lors de l'analyse des estimations détaillées des services d'emboutissage de précision des métaux.
Exemple de calcul détaillé : entretoise plate SPCC de 1,5 mm
Application de cette équation à une entretoise typique en acier SPCC :
- Composant matériel : Le poids net de la pièce est de 12 g. Avec un rendement d'imbrication de 84 %, la consommation brute de bobine sera d'environ 14,3 g par pièce. Le coût du matériau SPCC étant de 0,90 $/kg, le coût du matériau s'élève à 0,013 $/pièce.
- Travail de presse : En travaillant sur une presse de 80 tonnes à 200 SPM à 60 $/heure, le coût du temps d'exécution sera de 0,005 $/pièce.
- Finition de surface supplémentaire : Le coût du plaquage en tonneau de zinc bleu électrolytique sera de 0,050 $/pièce.
- Le coût total récurrent de la pièce s'élève à 0,068 $.
Pour une production de 50 000 pièces, l'amortissement de l'outillage progressif à 2 200 $ serait de 0,044 $/pièce, soit un coût final de 0,11 $/pièce. Pour une production de 10 000 pièces, l'amortissement du même outillage serait de 0,22 $/pièce, ce qui donnerait un coût final de 0,29 $/pièce, comme indiqué dans le tableau « Répartition des prix réels par volume » ci-dessous.
Comment sont calculés les coûts d'outillage et de mise en place pour les matrices sur mesure ?
Le coût de l'outillage et de la mise en place pour l'emboutissage dépend de la complexité de la matrice, de la qualité de l'acier utilisé et du nombre de stations de production. Une matrice à une seule station coûte entre 2 500 et 6 000 $ et une matrice progressive à grande vitesse entre 15 000 et plus de 65 000 $. Les frais de mise en place de la presse s'élèvent généralement entre 150 et 600 $ par cycle pour la mise en place de la matrice et la validation dimensionnelle du premier article.
Architecture des outillages et nuances d'acier à outils
- Outillage monobloc (2 500 $ – 6 000 $) : Effectue une seule opération par course (perçage ou découpage). Recommandé pour les pièces plates de moins de 2 000 unités.
- Outillage composé (4 000 $ – 12 000 $) : Exécute le masquage et le perçage interne en une seule pression, en maintenant la concentricité à ±0,03 mm.
- Outillage progressif (15 000 $ – 65 000 $ et plus) : Déplace la bobine continue à travers 6 à 18 stations séquentielles, fonctionnant à une cadence de 100 à 500 coups par minute.
Les aciers à outils Cr12MoV et AISI D2 offrent tous deux une durée de vie comprise entre 300 000 et 500 000 cycles. Pour atteindre des cadences supérieures à 1 000 000 de cycles, il est nécessaire d'utiliser des plaquettes de coupe en carbure de tungstène, dont le coût est majoré de 25 % à 40 %.
Frais de configuration par lots et étalonnage des machines
Chaque cycle de production engendre des coûts de réglage récurrents : boulonnage des matrices supérieure et inférieure, alignement des goupilles de guidage, hauteurs de fermeture, contrôle du premier échantillon sur machine à mesurer tridimensionnelle (MMT). L’étalonnage des outils est toujours effectué dans les tolérances spécifiées par Normes de qualité de fabrication ISO 9001:2015.
Comment le coût des matériaux influence-t-il le prix final de votre emboutissage métallique sur mesure ?
Le coût des matières premières représente directement 50 % à 65 % du prix récurrent de l'emboutissage de pièces métalliques sur mesure. L'acier au carbone standard (SPCC/A36) est le matériau le moins cher, tandis que l'aluminium 5052 coûte 2 à 2,5 fois plus cher que les matières premières, et l'acier inoxydable 304, 3,2 à 4 fois plus cher. Les taux de rebut lors de l'assemblage des bandes déterminent la compétitivité des coûts de production finaux.
Indice de référence des métaux en feuilles pour les applications commerciales
- Acier au carbone (SPCC, laminé à froid, A36) : Référence standard (indice de prix x1,0). Très ductile et facile à former, ce qui réduit l'usure des matrices.
- Alliages d'aluminium (5052-H32, 6061-T6) : Son coût est de 2 à 2,5 fois supérieur à celui de l'acier doux. Il présente un important retour élastique nécessitant des stations de surcintrage spéciales.
- Acier inoxydable austénitique (304, 316) : Son coût au kg est 3,2 à 4 fois supérieur à celui de l'acier doux. Un écrouissage important exige des poinçons revêtus de TiCN.
- Cuivre et bronze phosphoreux (C110, C5191) : 4,5 à 6 fois le coût de l'acier standard. Utilisé uniquement pour les contacts conducteurs et les blindages.
Optimisation de l'imbrication des bandes DFM et réduction des rebuts
L'imbrication des pièces sur la bande et la réduction des marges de la bande de 3,0 mm à 1,5 mm augmentent l'efficacité des matériaux de 68 % à 84 %, ce qui permet d'économiser 15 % sur le coût unitaire récurrent des matériaux. Ce facteur est essentiel dans comparaison entre l'emboutissage de métaux et la fabrication de tôles.
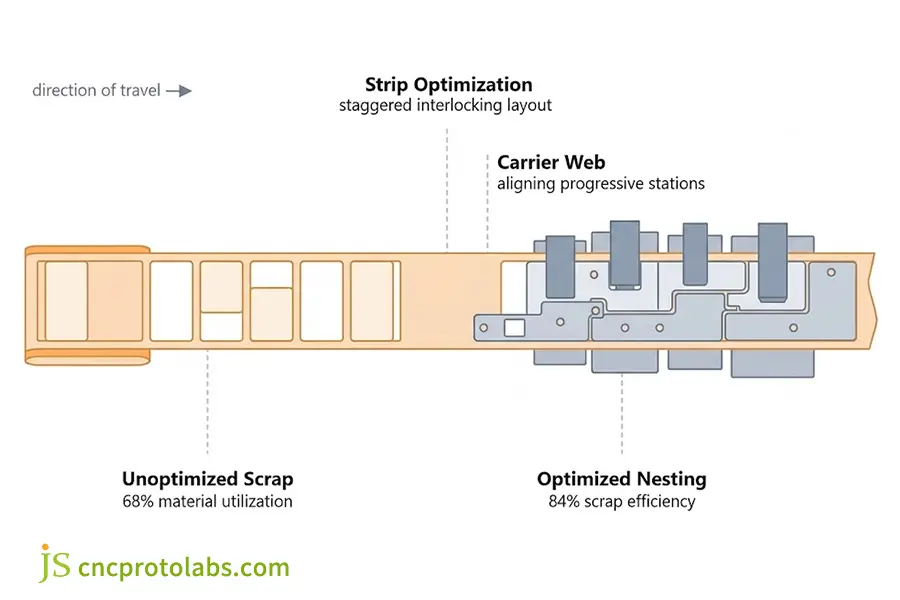
Figure 1 : Optimisation de l'imbrication des bandes : La disposition décalée des ébauches réduit les déchets de matériaux et diminue le coût de l'emboutissage métallique personnalisé en augmentant l'efficacité à 84 %.
Comment évolue le coût d'emboutissage des métaux par pièce en fonction des volumes de production ?
Le coût unitaire diminue considérablement avec l'augmentation des volumes de production, car les principaux coûts de mise en place et d'outillage sont amortis. Pour un support de précision en acier inoxydable, le prix unitaire effectif est de 22,50 $ pour 100 pièces, mais tombe à seulement 3,80 $ pour 1 000 pièces, puis à 0,38 $ pour 10 000 pièces. Les courbes d'amortissement permettent de déterminer avec précision à partir de quel volume l'emboutissage devient avantageux.
Matrice des devis réels : répartition géométrique, outillage et volume
Estampage de métal personnalisé : ventilation des devis réels par volume
Points clés à retenir : La plupart des productions à faible volume nécessitent un outillage initial, mais le coût des pièces chute considérablement au-delà d'environ 3 000 pièces, les matrices progressives étant la meilleure option au-delà de 10 000 pièces.
| Type et matériau de la pièce | Volume du lot | Frais d'outillage (matrice) | Prix unitaire (à l'unité) | Coût unitaire amorti |
| Entretoise plate (acier SPCC, 1,5 mm) | 100 pièces | 2 200 $ | 0,85 $ | 22,85 $ |
| Entretoise plate (acier SPCC, 1,5 mm) | 1 000 pièces | 2 200 $ | 0,22 $ | 2,42 $ |
| Entretoise plate (acier SPCC, 1,5 mm) | 10 000 pièces | 2 200 $ | 0,07 $ | 0,29 $ |
| Support formé (Al 5052, 1,2 mm, pliage simple) | 100 pièces | 8 500 $ | 3,20 $ | 88,20 $ |
| Support formé (Al 5052, 1,2 mm, pliage simple) | 1 000 pièces | 8 500 $ | 1,45 $ | 9,95 $ |
| Support formé (Al 5052, 1,2 mm, pliage simple) | 10 000 pièces | 8 500 $ | 0,48 $ | 1,33 $ |
| Borne de précision (bronze, 0,4 mm) | 100 pièces | 18 000 $ | 4,50 $ | 184,50 $ |
| Borne de précision (bronze, 0,4 mm) | 1 000 pièces | 18 000 $ | 0,80 $ | 18,80 $ |
| Borne de précision (bronze, 0,4 mm) | 10 000 pièces | 18 000 $ | 0,09 $ | 1,89 $ |
Remarque : L'amortissement linéaire de l'outillage est basé sur les données de référence des fabricants sous contrat de 2026, hors placage et transport.
Estampage vs procédés alternatifs : seuil de rentabilité économique
Comparer les prix unitaires avec d'autres procédés de fabrication nécessite de trouver un juste équilibre : découvrez notre Comparaison des coûts entre l'usinage CNC et l'emboutissage progressif Pour les contraintes de processus, l'investissement initial pour une production inférieure à 1 000 pièces est éliminé grâce à l'usinage CNC ou à la découpe laser. Analyser la répartition des coûts en fonction du volume de production. économie de l'estampage à grand volume.
Quand l'estampillage n'est PAS la solution la plus économique
L'emboutissage n'est rentable qu'à partir du seuil de rentabilité de l'outillage. Pour des volumes de production inférieurs à 1 000 pièces, l'usinage CNC ou la découpe et le pliage laser permettent d'éviter les coûts initiaux d'une matrice (2 500 $ à 65 000 $) et sont généralement moins onéreux. L'utilisation d'un outil monobloc ou hybride laser peut constituer une solution intermédiaire pratique avant d'investir dans une matrice progressive dédiée.
- Évitez l'outillage progressif si : Vos besoins annuels en pièces détachées sont inconnus, les modifications de conception ne sont pas encore finalisées ou votre lot est inférieur à 3 000 pièces. Demandez un devis pour le fraisage CNC ou découpe laser de tôle.
- Engagez-vous à estampiller si : Vous êtes certain d'avoir des besoins annuels constants supérieurs à 10 000 pièces, d'avoir besoin d'une répétabilité dimensionnelle exacte entre les lots, ou d'un estampage progressif continu à alimentation par bobine.
Prochaines étapes de l'approvisionnement : Pour une production de plus de 10 000 pièces, l’emboutissage progressif permet de réduire le coût des composants de plus de 70 % par rapport aux autres procédés sans outillage. Vous prévoyez une prochaine production en série ? Téléchargez votre dessin pour une analyse DFM directe et un devis d'outillage sous 24 heures.
Comment les coûts cachés et les finitions secondaires augmentent-ils les devis d'emboutissage de métaux ?
Les coûts cachés liés à l'emboutissage des métaux sont dus aux finitions secondaires, aux contrôles dimensionnels, aux exigences spécifiques d'emballage pour l'exportation et au transport maritime. Les coûts supplémentaires engendrés par les opérations de finition secondaires, telles que l'électro-galvanisation (0,05 $ à 0,15 $/pièce), l'ébavurage et la documentation PPAP de niveau 3 (300 $ à 1 000 $), peuvent entraîner une augmentation du prix de 20 % à 45 %.
Procédés secondaires et finition de surface
- Ébavurage : Le coût de la méthode de tribofinition vibratoire ou de l'ébavurage thermique pour éliminer les bavures de cisaillement (5 % à 10 % de l'épaisseur de la feuille) est de 0,02 $ à 0,08 $ par pièce.
- Placage de zinc : Le coût du revêtement de passivation au chromate bleu/jaune est de 0,04 $ à 0,12 $ par pièce.
- Nickel chimique : Le coût du nickelage chimique résistant à la corrosion et à l'usure est de 0,15 $ à 0,45 $ par pièce.
- Anodisation de type II (aluminium) : Cela coûte entre 0,20 $ et 0,65 $ par pièce.
- Revêtement en poudre : Le coût du revêtement en poudre électrostatique est de 0,35 $ à 1,20 $ par pièce.
Vérification de la qualité et logistique d'exportation
Toutes les commandes standard sont accompagnées d'un certificat de conformité. Les projets automobiles et médicaux nécessitant une documentation FAI, Gage R&R et PPAP niveau 3 font l'objet d'une évaluation qualité unique, dont le coût varie de 400 $ à 1 200 $. L'emballage de protection (sacs anticorrosion VCI, dessiccants, palettes fumigées) coûte entre 0,02 $ et 0,06 $ par pièce. Le transport maritime et les frais de dédouanement s'élèvent à 0,05 $ à 0,25 $ par pièce, selon la densité des composants. Consultez l'ensemble des spécifications dans notre guide sur les options et les coûts de finition des surfaces métalliques.
Quel est le processus de JS Precision pour l'établissement de devis de pièces métalliques embouties sur mesure ?
La méthode employée par JS Precision repose sur un processus d'emboutissage en quatre étapes : analyse CAO DFM sous 24 heures, fabrication rapide de matrices de précision en 15 à 25 jours, inspection du premier assemblage (FAI) avec rapports CMM complets, et production en série de plusieurs tonnes. Ce processus transparent garantit la maintenance continue des outils et l'absence de surcoûts d'ingénierie non récurrents (NRE) imprévus tout au long du cycle de vie de la fabrication.
Notre usine de Dongguan compte plus de 100 machines-outils de précision, toutes destinées à des presses d'une capacité de 45 à 300 tonnes.
Le pipeline d'ingénierie en quatre étapes
- Étape 1 : Audit de faisabilité DFM (en 24 heures) : Les ingénieurs en outillage examinent les fichiers STEP 3D et les dessins 2D, conçoivent le rayon de courbure, vérifient les dégagements des trous, finalisent la disposition des bandes et fournissent un devis détaillé.
- Étape 2 : Construction de la matrice et échantillonnage T1 (15 à 25 jours ouvrables) : Les blocs d'outils subissent un fraisage CNC et un électroérosion à fil Sodick jusqu'à un jeu de ±0,005 mm avant de frapper les premiers échantillons T1.
- Étape 3 : Inspection du premier article et validation de la qualité : L'inspection des échantillons est réalisée à l'aide de machines CMM automatisées, de projecteurs optiques et de MTR.
- Étape 4 : Marquage en série et entretien à vie des matrices : L'emboutissage automatisé commence. JS Precision assure la maintenance, l'affûtage et l'entretien des outils sans frais supplémentaires tout au long de la production en série.
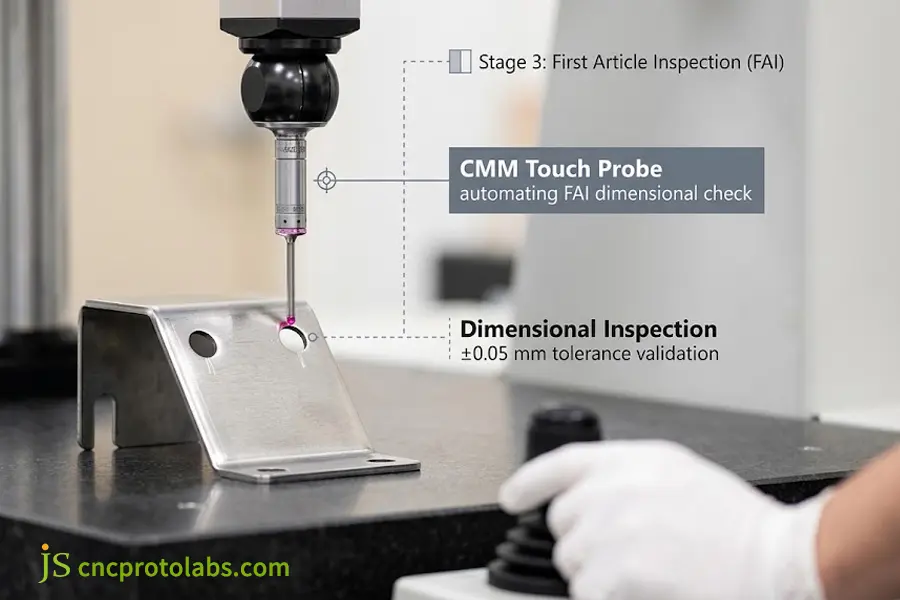
Figure 2 : Sonde CMM automatisée vérifiant les dimensions et les tolérances des trous estampés à ±0,05 mm près lors de l'inspection du premier article.
Garanties en matière d'approvisionnement : quantité minimale de commande faible et sécurité de la propriété intellectuelle
Nous fournissons fabrication de prototypes Production à partir de 100 unités avec outillage modulaire, modifications de matrices en 10 jours et accords de confidentialité. Pour un retour direct sur la conception, demandez une analyse DFM par un ingénieur.
Soutien à l'étude de faisabilité technique : Vous avez un prototype prêt pour la production ? Contactez directement un ingénieur pour analyser la disposition des pistes et réduire les coûts initiaux liés à la fabrication des puces.
Comment l'ingénierie DFM a-t-elle été appliquée pour réduire les coûts d'emboutissage de métaux sur mesure ?
Grâce à JS Precision, cette entreprise d'automatisation industrielle a pu transformer avec succès la conception de ses châssis de montage robotisés, passant du fraisage CNC multiaxes à l'emboutissage progressif. L'optimisation DFM a permis non seulement de résoudre des problèmes d'outillage coûteux, mais aussi d'éliminer les principaux goulots d'étranglement de la production.
Aperçu du projet : Transformation d'un châssis robotisé en machine d'emboutissage
- Goulot d'étranglement côté client : La production d'un châssis de positionnement robotique automatique, fabriqué en acier de 1,5 mm acier inoxydable 304, était limité par l'usinage CNC avec un coût unitaire excessivement élevé de 14,20 $ par pièce et un faible volume mensuel de 1 500 pièces.
- Le goulot d'étranglement de l'ingénierie : La transformation par estampage était limitée par des devis nationaux supérieurs à 34 000 $ pour les matrices progressives en raison des micro-brides et des tolérances excessives de ±0,02 mm.
Solution d'ingénierie et optimisation des puces DFM
Avec l'utilisation de Techniques DFM, les tolérances pour les trous de montage sans avoir besoin de tolérances serrées ont été augmentées à ±0,08 mm, le rayon de courbure a été fixé à 1,5 fois l'épaisseur du matériau (R2,25 mm) et trois supports ont été assemblés en un seul support sur une matrice progressive à 8 stations.
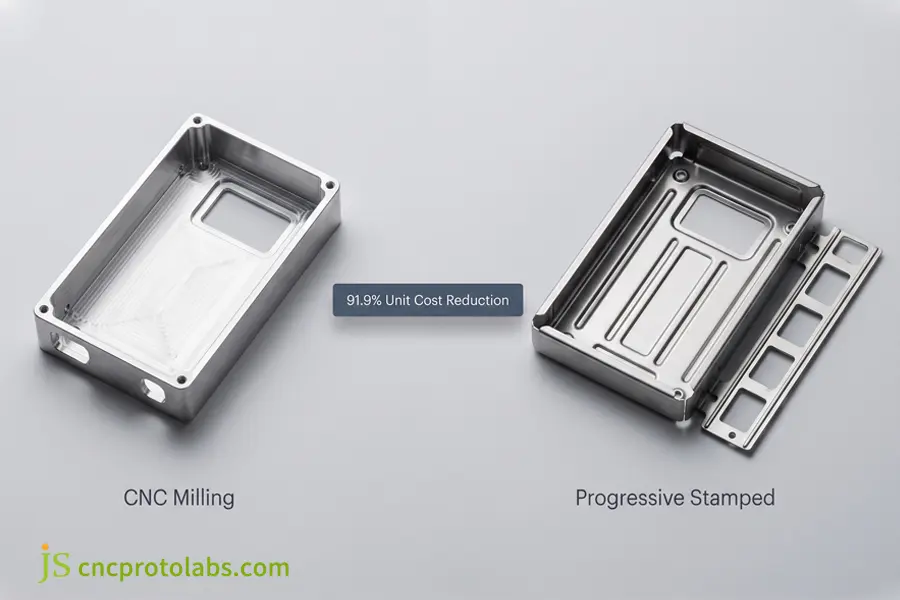
Figure 3 : La conversion du châssis fraisé CNC en estampage progressif a réduit le coût de l'outillage de 51,5 % et le prix unitaire de la pièce de 91,9 %.
Comparaison du retour sur investissement de l'usinage CNC et de l'emboutissage progressif optimisé
Points clés à retenir : La consolidation des matrices DFM a permis de réaliser des économies de 51,5 % sur les coûts d'outillage initiaux, réduisant ainsi le coût unitaire des pièces.
| Indicateur de projet | Fraisage CNC d'origine | Estampage de précision JS | Impact quantifié |
| Outillage initial (NRE) | 0 $ | 16 500 $ (contre une offre de 34 000 $) | Économies de 51,5 % sur le coût des outils |
| Prix unitaire | 14,20 $ / pièce | 1,15 $ / pièce | réduction récurrente de 91,9 % |
| Retour sur investissement de l'outillage | N / A | 2 500 unités | Retour sur investissement complet dès la première période d'essai |
| Budget annuel du programme | 639 000 $ (à 45 000 pièces) | 68 250 $ (outillage compris) | Économies nettes de plus de 570 000 $ |
| Capacité mensuelle | 1 500 pièces (limitées) | Plus de 45 000 pièces | Augmentation du débit de 30 fois |
Pour une intégration système entre les calendriers matériels, consultez notre Guide complet d'emboutissage de tôles.
FAQ
Quel est le coût de l'emboutissage de métal sur mesure pour de petites séries ?
Pour une production inférieure à 1 000 unités, les coûts d'outillage pourraient se situer entre 2 500 et 8 000 $ et le coût unitaire entre 1,50 et 5,50 $. Un amortissement plus important des matrices, dû à des coûts fixes élevés, pourrait augmenter le coût des pièces. L'outillage monobloc et l'outillage laser pourraient s'avérer plus économiques que les matrices progressives.
Quel est le prix d'une matrice d'emboutissage métallique et à qui appartient-elle ?
Le coût des matrices peut varier de 2 500 $ pour les matrices de découpage à plus de 65 000 $ pour les matrices progressives. Chez JS Precision, les matrices de nos clients leur appartiennent à 100 %. JS Precision assure gratuitement l'affûtage, l'entretien et le stockage de vos matrices.
Quel est le coût par pièce de l'emboutissage de métaux en grande série ?
Pour les commandes de plus de 10 000 pièces, les prix descendent à 0,02 $ à 0,60 $ pour les pièces courantes en acier, laiton ou aluminium. Les presses fonctionnant à une cadence de 100 à 500 coups par minute permettent de réduire considérablement les coûts de main-d’œuvre directe, le poids de la bobine représentant le principal poste de dépense.
L'emboutissage de métaux est-il moins cher que l'usinage CNC pour une production de 1 000 unités ?
Le coût des produits plats et simples atteint un niveau équivalent aux alentours de 1 000 unités, tandis que celui des produits complexes se prête mieux à l'usinage CNC jusqu'à 2 500 unités. L'usinage CNC ne nécessite aucun coût d'outillage, ce qui compense les coûts élevés liés aux heures machine.
Quels sont les délais de production standard, et les commandes urgentes peuvent-elles être traitées en express ?
La fabrication des outillages et la soumission des échantillons pour l'inspection préliminaire (FAI) prennent de 15 à 25 jours ouvrables. La production en série prend de 7 à 12 jours ouvrables après validation. Les commandes urgentes peuvent être réalisées en 10 à 14 jours.
Quel est le MOQ de JS Precision, et signez-vous des accords de non-divulgation ?
JS Precision n'impose pas de quantité minimale de commande (MOQ) stricte ; les lots de prototypes commencent à 100 unités grâce à un outillage modulaire. Nous signons des accords de confidentialité bilatéraux avant d'examiner les fichiers CAO afin de protéger la propriété intellectuelle de nos clients.
Quelles garanties et protections correctives sont offertes si les pièces échouent aux contrôles de qualité ?
Chaque expédition est accompagnée de rapports FAI complets, de rapports d'inspection CMM et de MTR. En cas de non-conformité aux plans 2D, les pièces sont analysées en profondeur par JS Precision afin d'en déterminer la cause, l'outillage est recalibré et la refabrication par lots est effectuée sous 5 jours à nos frais.
Résumé
Le calcul du coût de l'emboutissage de métaux sur mesure nécessite de mettre en balance les dépenses initiales de fabrication des matrices et l'amortissement en fonction du volume. Bien que l'outillage initial nécessite un investissement initial, les vitesses de presse élevées et l'optimisation de la disposition des bandes de matériau minimisent les coûts unitaires récurrents une fois la production lancée. Une collaboration précoce en matière de conception pour la fabrication (DFM) permet d'éliminer les stations inutiles et les tolérances excessives avant la découpe de l'acier à outils.
Que vous évaluiez 1 000 prototypes ou 100 000 composants de série, confirmez la faisabilité de votre projet grâce à un devis validé par un ingénieur. Soumettez vos plans techniques 2D et vos modèles CAO 3D à Obtenez un devis gratuit sous 24 heures, avec un descriptif détaillé de l'outillage, un calcul de l'efficacité des rebuts et une matrice de prix en fonction du volume.

Ressource

